Машина индукционного нагрева для удаления металлических вставок из пластиковых деталей
Ⅰ. См. Удаление металлической вставки из пластика с помощью индукционного нагрева.
Удаление металлической вставки из пластика
Использование индукционного нагрева
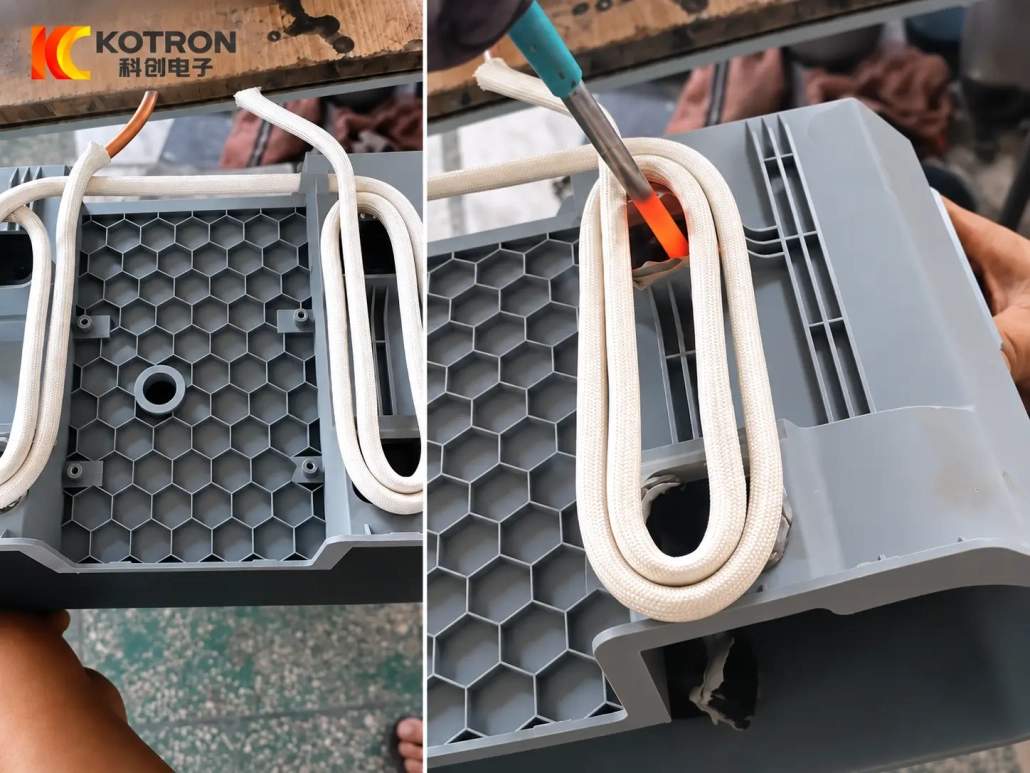
На видео показано локальный индукционный нагрев металлического компонента, встроенного в пластиковую деталь. Металл сначала нагревается., в то время как соседний пластик получает тепло в основном за счет проводимости от вставки.
Как только локальный интерфейс достигнет подходящего состояния, вставку можно снять с помощью соответствующего механического инструмента или приспособления.
Требуемый цикл нагрева зависит от металлической вставки., пластиковый материал, метод вставки, требования к глубине заглубления и удалению.
Ⅱ. Какие пластиковые детали и металлические вставки подходят?
Этот процесс предназначен для сборок, в которых встроена проводящая металлическая вставка., отлит или механически закреплен в пластиковом компоненте и доступен для индукционной катушки.
Типичные приложения могут включать в себя:
•Резьбовые латунные или стальные вставки
•Литые металлические вставки
•Резьбовые втулки
•Встроенная металлическая фурнитура
•Подобные проводящие вставки, используемые в формованных пластиковых компонентах.
The пластиковый материал одинаково важно. Термопласты могут размягчаться при нагревании., но допустимый температурный диапазон значительно варьируется в зависимости от материала и конструкции детали..
Если пластик термочувствителен, усиленный, заполненный, или должен оставаться пригодным для использования после удаления, процесс необходимо оценить на реальном компоненте.
Способ удержания вставки также имеет значение.. Вставка, удерживаемая накатками, зубцы, подрезы или другие механические запирающие элементы могут потребовать другой стратегии нагрева и извлечения, чем для слегка удерживаемого фитинга..
Ⅲ. Как локализованный индукционный нагрев помогает при удалении
Целью индукционного нагрева в этом приложении является создание контролируемого локального теплового режима вокруг границы раздела металл-пластик..
Типичная последовательность:
Позиционирование деталей → Индукционный нагрев металлической вставки → Локальная передача тепла пластику → Механическая экстракция
Потому что пары электромагнитного поля преимущественно с проводящей металлической вставкой, энергия может быть сконцентрирована вблизи области, которую необходимо высвободить, а не подавать на весь пластиковый компонент..
Это не означает, что окружающий пластик остается холодным.. Тепло по-прежнему уходит наружу от вставки, и что термическое воздействие должно контролироваться в зависимости от полимера и состояния, необходимого после удаления..
Для доработок, цель может состоять в том, чтобы освободить вставку, одновременно ограничивая ненужную деформацию вокруг отверстия или окружающей поверхности..
Для приложений по переработке, сохранение внешнего вида пластика может быть менее важным, чем эффективное отделение металла перед дальнейшей обработкой материала..
Ⅳ. Индуктор, Инструменты для крепления и извлечения
Практическая система извлечения вставки зависит не только от индукционного источника питания..
The индуктор должно совпадать с позицией вставки, геометрия и доступный доступ. Для небольшой резьбовой вставки, расположенной близко к поверхности, может потребоваться катушка, отличная от более крупного металлического фитинга, встроенного глубже в литой корпус..
конструкция катушки обычно считает:
•Размер и материал вставки
•Встроенная глубина
•Доступный зазор вокруг вставки
•Металлические объекты поблизости
•Геометрия пластиковой детали
•Требуемая скорость нагрева
The светильник удерживает пластиковый компонент в определенном положении, обеспечивая доступ как к индуктору, так и к механизму извлечения.
The метод экстракции зависит от того, как установлена вставка и в каком направлении ее можно снять. Подходящие методы могут включать выдергивание, отвинчивание, толкать или выбрасывать, и осевое извлечение с помощью приспособления.
Для повторяющегося производства, нагрев и вытяжку можно координировать на одной рабочей станции, а не рассматривать как две несвязанные операции..
Если на одном компоненте имеется несколько позиций вставки, последовательность инструментов и перемещений может быть организована вокруг этих мест.
Ⅴ. Приложения для доработки и переработки
Локализованное удаление пластины может удовлетворить две разные производственные потребности..
Производство переделки
Возможно, потребуется восстановление формованного компонента, поскольку вставка, операция сборки или последующий этап производства не соответствуют спецификации.
Если пластиковый компонент должен оставаться пригодным к использованию, нагрев и извлечение необходимо контролировать в пределах приемлемого состояния скважины, окружающий материал и видимая поверхность.
Переработка и разделение материалов
Пластиковые детали, содержащие встроенные металлические вставки, могут нуждаться в разделении металла и пластика перед переработкой или переработкой пластика..
Индукционный нагрев может использоваться как часть процесса разделения, если комбинация металлической вставки и полимера соответствующим образом реагирует на локальный нагрев..
Возможность повторного использования пластика или извлеченного металла следует определять на основе фактических требований к продукту и качеству, а не предполагать только на основе процесса удаления..
Ⅵ. Конфигурация машины и управление процессом
Один система индукционного нагрева для удаления металлических вставок можно настроить вручную, полуавтоматическое или автоматизированное рабочее место в зависимости от требуемого метода производства.
Части системы, специфичные для конкретного приложения, обычно включают в себя:
•Индукционный источник питания
•Индивидуальная индукционная катушка
•Крепление заготовки
•Механизм позиционирования
•Механический механизм извлечения
•Система охлаждения
Управление ПЛК/ЧМИ, автоматическая загрузка, при необходимости можно добавить несколько позиций вставки или другие функции производственной линии.
Мощность и рабочая частота подбираются вместе с материалом и размерами металлической вставки, конструкция катушки, требуемая скорость нагрева и температурные ограничения окружающего пластика.
Рабочий цикл может контролировать время нагрева., выходная мощность, положение, время извлечения и последовательность между несколькими вставками.
Важным моментом является то, что нагрев и удаление разрабатываются как один процесс.. Выбор индукционного источника питания сам по себе не определяет, можно ли успешно извлечь вставку..
Ⅶ. Что определяет правильную систему удаления пластин?
Перед выбором конфигурации машины необходимо оценить всю металлопластиковую сборку..
| Информация о проекте | Используется для определения |
|---|---|
| Чертеж или образец пластиковой детали | Концепция станка и приспособлений |
| Пластиковый материал | Допустимое местное термическое воздействие |
| Материал металлической вставки | Реакция индукционного нагрева |
| Вставить размеры | Требования к катушке и питанию |
| Встроенная глубина | Стратегия отопления и экстракции |
| Положение и ориентация вставки | Доступ к теплообменнику и расположение машины |
| Вставить установку / метод хранения | Требуемый метод выпуска и экстракции |
| Количество вставок на деталь | Последовательность и позиционирование процесса |
| Требуемое направление удаления | Инструменты для извлечения |
| Должен ли пластик оставаться многоразовым | Допустимые пределы нагрева и деформации |
| Производственное требование | Ручное, полуавтоматическая или автоматическая конфигурация |
| Действующая производственная линия | Интеграция оборудования |
Если пластиковую деталь необходимо использовать повторно, также полезно определить, является ли локальная деформация, отметки на поверхности или изменения вокруг отверстия вставки допустимы.
Для деталей с несколькими конструкциями пластин, чертежи можно просмотреть вместе, чтобы определить, может ли одна машина использовать сменные катушки., приспособления или программы обработки.
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли индукционным нагревом удалить резьбовые вставки из пластика?
Это может подойти, когда вставка является электропроводной., доступен для индукционной катушки, а окружающий пластик имеет соответствующую тепловую реакцию. Также необходимо учитывать метод удержания и направление экстракции..
Можно ли повторно использовать пластиковую деталь после снятия вставки?
Возможно, но это зависит от полимера, местная температура, вставить геометрию, особенности удержания и сила извлечения. Если требуется повторное использование, это условие должно быть определено до того, как будет разработан процесс нагрева..
Могут ли латунные и стальные вставки использовать один и тот же процесс??
Их не следует автоматически рассматривать как эквивалентные.. Свойства металла, геометрия вставки и соединение катушки могут изменить реакцию нагрева, поэтому настройки процесса и, возможно, индуктор, возможно, придется изменить.
Это то же самое, что индукционное нагревание??
Нет. Индукционное нагревание или нагрев вставки обычно используется для установки нагретой металлической вставки в термопласт.. Это приложение использует локализованный индукционный нагрев, чтобы помочь удаление существующей вставки.
Отправьте нам пластиковую деталь и детали вставки
Для первоначальной оценки, пожалуйста, предоставьте:
Чертежи или фотографии пластиковых деталей + Пластиковый материал + Вставить материал + Вставить размеры + Вставить позицию + Требование удаления
Где доступно, также включить:
•Вставьте метод установки или хранения
•Количество вставок на деталь
•Должен ли пластик оставаться многоразовым
•Допустимая местная деформация, если определено
•Требуемый объем производства
•Текущий метод удаления
Из этих деталей, мощность индукции, частота, катушки, светильник, метод экстракции и конфигурацию автоматизации можно оценивать вместе.