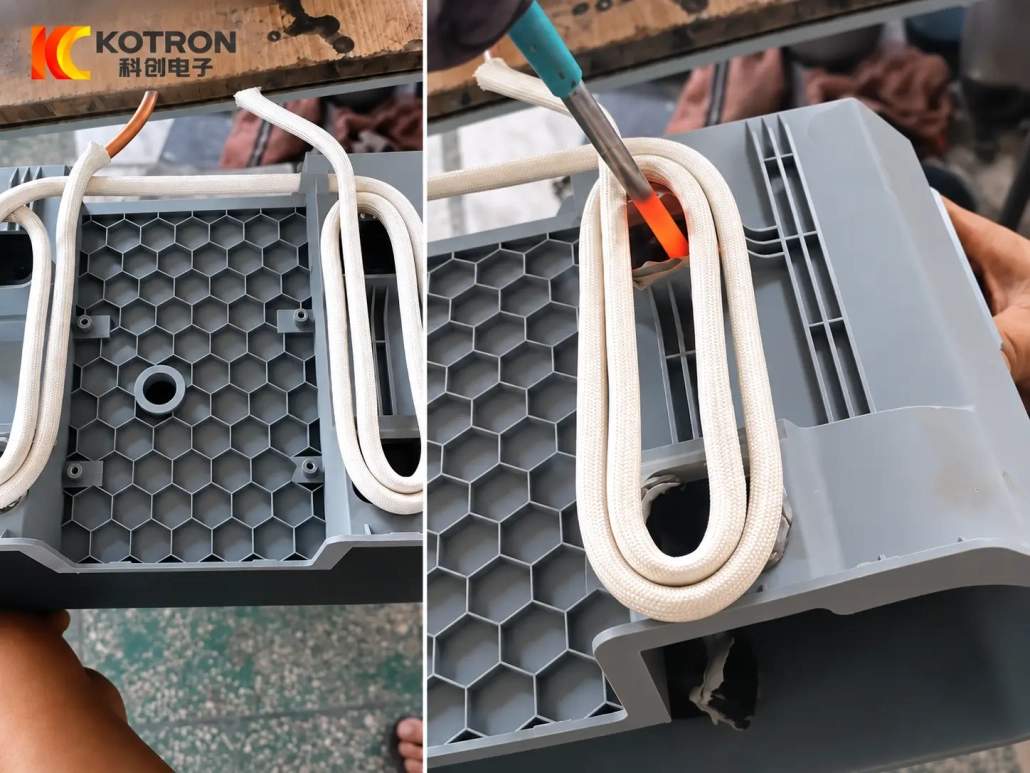
플라스틱 부품에서 금속 인서트 제거를 위한 유도 가열 기계
Ⅰ. 유도 가열을 사용하여 플라스틱에서 금속 인서트 제거 참조
플라스틱에서 금속 삽입물 제거
유도 가열 사용
영상은 보여줍니다 국부적인 유도 가열 플라스틱 부품에 내장된 금속 부품. 금속이 먼저 가열됩니다., 인접한 플라스틱은 주로 인서트의 전도를 통해 열을 받습니다..
로컬 인터페이스가 적합한 조건에 도달하면, 적절한 기계 도구나 고정 장치를 사용하여 인서트를 제거할 수 있습니다..
필요한 가열 주기는 금속 인서트에 따라 다릅니다., 플라스틱 소재, 삽입 방법, 매립 깊이 및 제거 요구 사항.
Ⅱ. 어떤 플라스틱 부품과 금속 인서트가 적합한가요??
이 프로세스는 전도성 금속 인서트가 내장된 어셈블리를 위한 것입니다., 플라스틱 부품에 성형되거나 기계적으로 유지되며 유도 코일을 통해 접근 가능.
일반적인 응용 분야는 다음과 같습니다.:
•나사식 황동 또는 강철 인서트
•성형 금속 인서트
•스레드 부싱
•내장된 금속 피팅
•성형된 플라스틱 부품에 사용되는 유사한 전도성 인서트
이 플라스틱 소재 똑같이 중요하다. 열가소성 플라스틱은 가열하면 부드러워질 수 있습니다., 그러나 허용 가능한 온도 범위는 재료와 부품 설계에 따라 상당히 다릅니다..
플라스틱이 열에 민감한 경우, 강화된, 채우는, 또는 제거 후에도 계속 사용할 수 있어야 합니다., 실제 구성 요소에서 프로세스를 평가해야 합니다..
인서트 유지 방법도 중요합니다.. 널링으로 고정된 인서트, 톱니 모양, 언더컷 또는 기타 기계적 잠금 기능에는 가볍게 유지되는 피팅과 다른 가열 및 추출 전략이 필요할 수 있습니다..
Ⅲ. 국소 유도 가열이 제거를 돕는 방법
이 응용 분야에서 유도 가열의 목적은 금속-플라스틱 경계면 주위에 제어된 국부 열 조건을 생성하는 것입니다..
전형적인 순서는 다음과 같다:
부품 배치 → 금속 인서트의 유도 가열 → 플라스틱으로의 국부적인 열 전달 → 기계적 추출
왜냐하면 전자기장 커플 주로 전도성 금속 인서트 사용, 전체 플라스틱 부품에 적용하기보다는 방출이 필요한 영역 근처에 에너지를 집중할 수 있습니다..
이는 주변 플라스틱이 차갑게 유지된다는 의미는 아닙니다.. 열은 여전히 인서트 외부로 전도됩니다., 열 노출은 폴리머와 제거 후 필요한 조건에 따라 제어되어야 합니다..
재작업 애플리케이션용, 목적은 홀이나 주변 표면 주위의 불필요한 변형을 제한하면서 인서트를 해제하는 것일 수 있습니다..
재활용 용도, 플라스틱의 외관을 보존하는 것은 추가 재료 처리 전에 금속을 효율적으로 분리하는 것보다 덜 중요할 수 있습니다..
Ⅴ. 인덕터, 고정 장치 및 추출 도구
실용적인 인서트 제거 시스템은 유도 전원 공급 장치 이상의 것에 의존합니다..
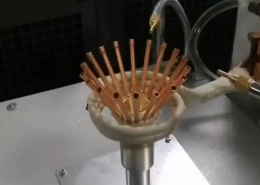
이 인덕터 삽입 위치와 일치해야 함, 기하학과 이용 가능한 접근. 표면에 가까운 작은 나사 인서트에는 성형 하우징에 더 깊게 내장된 더 큰 금속 피팅과 다른 코일이 필요할 수 있습니다..
코일 설계 일반적으로 고려:
•인서트 크기 및 재질
•임베디드 깊이
•인서트 주위에 사용 가능한 여유 공간
•인근 금속 특징
•플라스틱 부품 형상
•필요한 가열 속도
이 고정구 인덕터와 추출 메커니즘 모두에 대한 접근을 제공하면서 정의된 위치에 플라스틱 부품을 고정합니다..
이 추출방법 인서트 설치 방법과 제거 방향에 따라 달라집니다.. 적합한 방법에는 당기기가 포함될 수 있습니다., 나사 풀기, 밀거나 꺼내기, 고정 장치를 이용한 축 추출.
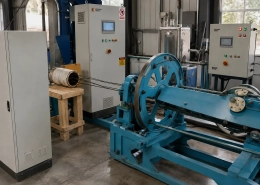
반복 생산의 경우, 가열과 추출을 서로 관련되지 않은 두 가지 작업으로 처리하는 대신 하나의 워크스테이션 내에서 조정할 수 있습니다..
하나의 부품에 여러 인서트 위치가 있는 경우, 툴링 및 이동 순서는 해당 위치 주위에 배열될 수 있습니다..
Ⅴ. 재작업 및 재활용 애플리케이션
국부적인 인서트 제거는 두 가지 생산 요구 사항을 충족할 수 있습니다..
제조 재작업
인서트 때문에 성형된 부품을 복구해야 할 수도 있습니다., 조립 작업 또는 이후 제조 단계가 사양을 충족하지 않습니다..
플라스틱 구성요소를 계속 사용할 수 있도록 의도한 경우, 가열 및 추출은 허용 가능한 구멍 상태를 중심으로 제어되어야 합니다., 주변 물질 및 눈에 보이는 표면.
재활용 및 재료 분리
금속 삽입물이 내장된 플라스틱 부품은 플라스틱을 재처리하거나 재활용하기 전에 금속-플라스틱 분리가 필요할 수 있습니다..
금속 인서트와 폴리머 조합이 국지적 가열에 적절하게 반응할 때 유도 가열을 분리 공정의 일부로 사용할 수 있습니다..
플라스틱이나 추출된 금속을 재사용할 수 있는지 여부는 제거 과정만으로 가정하기보다는 실제 제품과 품질 요구 사항을 바탕으로 결정해야 합니다..
Ⅵ. 기계 구성 및 프로세스 제어
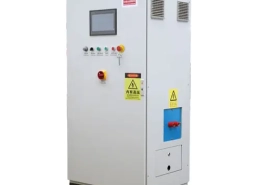
한 금속 인서트 제거를 위한 유도 가열 시스템 수동으로 구성 가능, 필요한 생산 방법에 따른 반자동 또는 자동화된 워크스테이션.
시스템의 특정 애플리케이션 부분에는 일반적으로 다음이 포함됩니다.:
PLC/HMI 제어, 자동 로딩, 필요한 경우 여러 인서트 위치 또는 기타 생산 라인 기능을 추가할 수 있습니다..
힘과 작동 주파수 금속 인서트 재질 및 치수와 함께 선택됩니다., 코일 설계, 필요한 가열 속도와 주변 플라스틱의 열 한계.
작동 주기에 따라 가열 시간이 조절될 수 있습니다., 전력 출력, 위치, 추출 타이밍 및 여러 삽입 간의 순서.
중요한 점은 가열과 제거가 하나의 공정으로 진행된다는 점입니다.. 유도 전원 공급 장치만 선택한다고 해서 인서트를 성공적으로 제거할 수 있는지 여부가 결정되지는 않습니다..
Ⅶ. 올바른 인서트 제거 시스템을 결정하는 요소?
기계 구성을 선택하기 전에 전체 금속-플라스틱 어셈블리를 평가해야 합니다..
| 프로젝트 정보 | 결정하는 데 사용됨 |
|---|---|
| 플라스틱 부품 도면 또는 샘플 | 기계 및 고정 장치 개념 |
| 플라스틱 소재 | 허용되는 국소 열 노출 |
| 금속 인서트 소재 | 유도 가열 응답 |
| 치수 삽입 | 코일 및 전력 요구 사항 |
| 임베디드 깊이 | 가열 및 추출 전략 |
| 위치 및 방향 삽입 | 코일 접근 및 기계 레이아웃 |
| 인서트 설치 / 보관방법 | 필수 방출 및 추출 방법 |
| 부품당 인서트 수 | 프로세스 순서 및 포지셔닝 |
| 필요한 제거 방향 | 추출 툴링 |
| 플라스틱을 재사용 가능한 상태로 유지해야 하는지 여부 | 허용 가능한 가열 및 변형 한계 |
| 생산 요구 사항 | 수동, 반자동 또는 자동 구성 |
| 기존 생산라인 | 장비 통합 |
플라스틱 부품을 재사용해야 하는 경우, 국부적 변형 여부를 정의하는 것도 유용합니다., 삽입 구멍 주변의 표면 자국이나 변경은 허용됩니다..
여러 인서트 디자인이 있는 부품의 경우, 도면을 함께 검토하여 한 기계에서 교체 가능한 코일을 사용할 수 있는지 여부를 결정할 수 있습니다., 설비 또는 프로세스 프로그램.
Ⅷ. 자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
유도 가열을 통해 플라스틱에서 나사형 인서트를 제거할 수 있음?
인서트가 전기 전도성인 경우 적합할 수 있습니다., 유도 코일에 접근 가능하고 주변 플라스틱이 적절한 열 반응을 가짐. 보유방법, 추출방향 등도 고려해야.
인서트를 제거한 후 플라스틱 부품을 재사용할 수 있습니까??
혹시, 하지만 이는 폴리머에 따라 다릅니다., 국지적 온도, 형상 삽입, 유지 기능 및 추출력. 재사용이 필요한 경우, 가열 공정이 개발되기 전에 해당 조건을 정의해야 합니다..
황동과 강철 인서트가 동일한 프로세스를 사용할 수 있습니까??
자동으로 동등한 것으로 취급되어서는 안 됩니다.. 금속 특성, 인서트 형상과 코일 결합으로 인해 가열 반응이 변경될 수 있음, 따라서 프로세스 설정과 인덕터를 변경해야 할 수도 있습니다..
인덕션 히트 스테이킹과 같은건가요??
아니요. 유도 열 스테이킹 또는 인서트 가열은 가열된 금속 인서트를 열가소성 수지에 설치하는 데 일반적으로 사용됩니다.. 이 응용 프로그램은 국부적인 유도 가열을 사용하여 제거 기존 삽입물의.
플라스틱 부품 및 인서트 세부정보를 보내주세요.
초기 평가를 위해, 제공해주세요:
플라스틱 부품 도면 또는 사진 + 플라스틱 소재 + 재료 삽입 + 치수 삽입 + 위치 삽입 + 제거 요구 사항
가능한 경우, 또한 포함:
•삽입 설치 또는 고정 방법
•부품당 인서트 수
•플라스틱을 재사용 가능한 상태로 유지해야 하는지 여부
•허용 가능한 국부적 변형, 정의된 경우
•소요 생산량
•현재 제거 방법
이러한 세부정보에서, 유도력, 주파수, 코일, 고정구, 추출 방식과 자동화 구성을 함께 평가 가능.