Epoxidbeschichtete Spannstahldraht-Produktionlinie
Ⅰ. Siehe eine echte Epoxy-beschichtete Stahldrahtseil-Linie
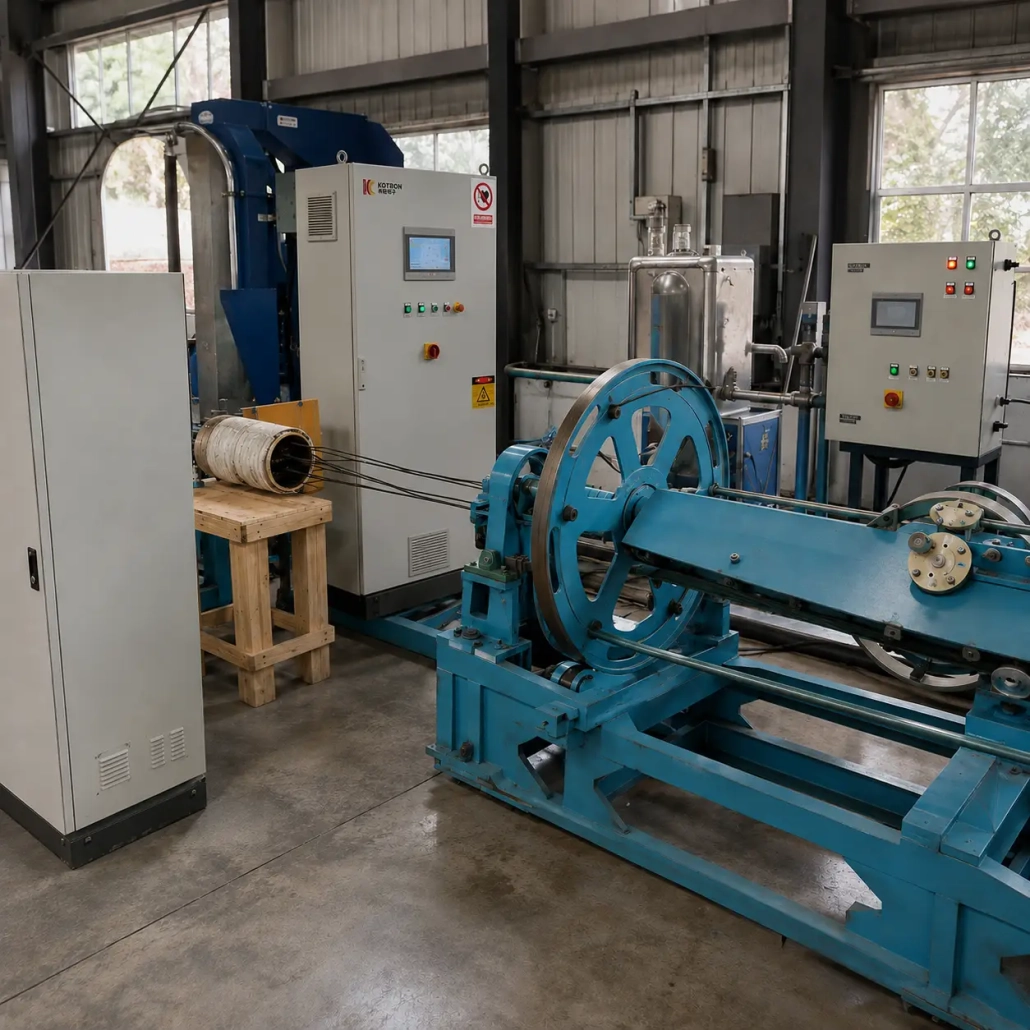
Das Video zeigt eine Drahtseilverarbeitungsanlage, die für eine bestimmte Produktionsanforderung gebaut wurde. Sie können das kontinuierliche Band sehen, das zusammen mit den mechanischen Handhabungseinheiten, die entlang der Linie verwendet werden, durch den Heizabschnitt läuft.
Für ein anderes Projekt, die Geräteabfolge, Linienlänge und einzelne Stationen können unterschiedlich sein. Wir verwenden das tatsächliche Produkt und den Prozessbedarf als Ausgangspunkt, anstatt jeden Kunden zu bitten, dieselbe Standardlinie zu verwenden.
Eine typische Linie folgt einem kontinuierlichen Prozess:
1. Abwicklung
2. Oberflächenvorbereitung
3. Induktionsheizung
4. Strangöffnung
5. Epoxidbeschichtung
6. Wiederaufdrillen
7. Aushärtung / Kühlung
8. Inspektion
9. Zugaufnahme
10. Aufwicklung
Ⅱ. Wie die Produktionslinie für epoxidbeschichteten Stahldraht funktioniert
Eine typische Linie folgt einem kontinuierlichen Prozess: Abwickeln → Oberflächenvorbereitung → Induktionserwärmung → Strangöffnung → Epoxidbeschichtung → Neulitzen → Aushärten / Kühlung → Inspektion → Traktion → Aufnahme
Die genaue Abfolge hängt von der Art des zu produzierenden epoxidbeschichteten Strangs ab.
Der eingehende Spannstahlstrang wird zunächst unter kontrollierter Spannung freigegeben und für die Beschichtung vorbereitet. Der Oberflächenzustand ist wichtig, da Öl, Rost, Zunder oder andere Verunreinigungen die Haftung der Beschichtung beeinträchtigen können.
Der Drahtstrang wird dann kontinuierlich durch die Induktionsheizen Sektion. Die Heizbedingungen werden an die Spezifikation des Strangs, die Liniengeschwindigkeit und den Beschichtungsprozess angepasst, anstatt auf eine universelle Temperatur eingestellt zu werden.
Wenn der Beschichtungsprozess Zugang zwischen den einzelnen Drähten erfordert, wird der Strang vor oder in der Nähe des Beschichtungsabschnitts geöffnet. Dann wird Epoxidpulver auf die erhitzte Stahloberfläche aufgetragen. Die Anordnung von Öffnung und Beschichtung kann entsprechend der erforderlichen Strangstruktur und Beschichtungsmethode entwickelt werden.
Nach der Beschichtung, werden die Drähte auf die erforderliche Stranggeometrie zurückgeführt. Der beschichtete Strang durchläuft dann die erforderlichen Aushärtungs- und Kühlstufen vor der Inspektion und der endgültigen Aufwicklung.
1
Abwicklung
2
Oberflächenvorbereitung
3
Induktionsheizung
4
Strangöffnung
5
Epoxidbeschichtung
6
Wiederaufdrillen
7
Aushärtung / Kühlung
8
Inspektion
9
Zugaufnahme
10
Aufwicklung
Ⅲ. Hauptausrüstung in der Produktionslinie
Eine komplette Linie kann aus mehreren funktionalen Abschnitten zusammengestellt werden.
Abwickeln und Spannungsregelung
Führt den Strang in die Linie ein und behält dabei die für eine kontinuierliche Verarbeitung geeignete Spannung bei.
Oberflächenvorbereitung
Reinigt und bereitet die Strangoberfläche vor dem Erhitzen und Beschichten vor. Die endgültige Methode wird entsprechend dem Zustand des eingehenden Strangs und den Beschichtungsanforderungen ausgewählt.
Induktionsheizsystem
Erhitzt den beweglichen Strang vor dem Auftragen des Epoxidpulvers kontinuierlich. Der Induktor, Stromversorgung und Betriebsfrequenz werden entsprechend der Stranggröße und der Produktionsgeschwindigkeit ausgewählt.
Strangöffnungseinheit
Steuert die Litzengeometrie, bei der einzelne Drähte für den Beschichtungsprozess getrennt werden müssen.
Abschnitt für Epoxid-Pulverbeschichtung
Trägt Epoxidpulver auf den erhitzten Stahlstrang auf. Der Beschichtungsbereich kann je nach Produkt und Prozess konfiguriert werden.
Neuverseilungseinheit
Bringt die geöffneten Drähte nach der Beschichtung wieder in die gewünschte Litzenanordnung.
Härtungs- und Kühlabschnitt
Bietet den notwendigen nachgelagerten thermischen Prozess und reduziert die Bandtemperatur vor der Inspektion und dem Aufwickeln.
Zug- und Aufwickelstation
Erhält die kontinuierliche Bewegung durch die Linie aufrecht und wickelt das fertige Band für die nachfolgende Handhabung auf.
Einzelne Stationen können verändert, hinzugefügt oder in vorhandene Kundenausrüstung integriert werden.
Ⅳ. Kontinuierliche Induktionserwärmung für Stahlband
Induktionserwärmung ist einer der Schlüsselabschnitte der Linie.
Im Gegensatz zur Chargenerwärmung, bewegt sich das Band kontinuierlich durch einen Durchlauftyp Induktionsspule. Die Wärme wird direkt im Stahl erzeugt, während er sich durch das elektromagnetische Feld bewegt, was es dem Heizabschnitt ermöglicht, als Teil des kontinuierlichen Beschichtungsprozesses zu arbeiten.
Der wichtige Punkt ist nicht einfach, schnell eine hohe Temperatur zu erreichen.
Banddurchmesser, Stahlmasse, Liniengeschwindigkeit, erforderliche Temperatur, Heizlänge, Frequenz, verfügbare Leistung und Spulendesign müssen zusammenarbeiten.
Eine Linie, die einen anderen Drahtdurchmesser oder mit einer anderen Geschwindigkeit läuft, kann daher eine andere Induktionsheizkonfiguration erfordern.
Unsere Induktionsheizsysteme verwenden IGBT-Leistungsumwandlung mit DSP-Digitalsteuerung. Abhängig von der gewählten Konfiguration, können Betriebswerte wie Spannung, Strom, Leistung und Frequenz überwacht werden, während das Heizsystem mit der Liniensteuerung kommunizieren kann.
Temperaturmessung und geschlossener Regelkreis können ebenfalls konfiguriert werden, wenn der Prozess dies erfordert.
Die Induktionsspule selbst wird nicht als universelle Komponente behandelt. Ihr Innendurchmesser, wirksame Heizlänge, Isolationsstruktur und Anschluss an die Stromversorgung werden entsprechend der Draht- und Linienanordnung entwickelt.
Für Kunden, die eine bestehende Beschichtungslinie aufrüsten, Der Induktionserhitzungsabschnitt kann auch als eigenes Teilsystem bewertet werden, anstatt die komplette Produktionslinie ersetzen zu müssen.
Ⅴ. Maßgeschneidert für Ihren Strang und Ihr Produktionsziel
Die Anpassung beschränkt sich nicht nur auf die Änderung der Maschinenabmessungen.
Das hergestellte Produkt wirkt sich direkt auf das Design der Linie aus.
| Kundenanforderung | Betroffene Leitungskonfiguration |
|---|---|
| Strangdurchmesser und -struktur | Führungen, Öffnungseinheit, Induktor und Werkzeuge |
| Ziel-Liniengeschwindigkeit | Heizkapazität, Beschichtungsabschnitt und Kühlstrecke |
| Beschichtungsprozess | Strangöffnung, Beschichtung und nachgeschaltete Verarbeitung |
| Erforderliche Produktionskapazität | Liniengeschwindigkeit und Gerätekonfiguration |
| Spulengröße / Spulengewicht | Abwickel- und Aufwickelsystem |
| Werkstattfläche | Anordnung der Geräte und Linienlänge |
| Vorhandene Geräte | Schnittstellen- und Integrationsdesign |
| Automatisierungsanforderung | SPS, HMI, Überwachung und Kommunikation |
Aus diesem Grund, Zwei Linien, die epoxidbeschichtete PC-Stränge produzieren, können ganz unterschiedlich aussehen, auch wenn das Endprodukt zur gleichen allgemeinen Kategorie gehört.
Ein Kunde mit einer bestehenden Litzenlinie benötigt möglicherweise nur eine Oberflächenvorbereitung, Induktionserwärmung und beschichtungsbezogene Ausrüstung. Eine neue Anlage erfordert möglicherweise eine komplette Linie vom Abwickeln bis zur Aufnahme des fertigen Strangs.
Wir können beide Ansätze je nach Projekt konfigurieren.
Ⅵ. Zusätzliche Leitungskonfiguration
Automatisierung und Kontrolle
Zur Koordinierung der Strangbewegung können SPS- und HMI-Steuerung eingesetzt werden, Heiz- und andere Produktionsstationen. Je nach Projekt, Betriebsparameter, Alarme, Prozessrezepte, Temperaturinformationen und Produktionsaufzeichnungen können ebenfalls in das Steuerungssystem integriert werden.
Technische Konfiguration
Es gibt keine einzelne bedeutungsvolle Macht, Frequenz- oder Produktionsgeschwindigkeitsspezifikation für jede epoxidbeschichtete Litzenlinie. Induktionsleistung, Betriebsfrequenz, Liniengeschwindigkeit, Spulengröße, Die Auszahlkapazität und Aufnahmefähigkeit werden ausgewählt, nachdem das erforderliche Produkt und das Produktionsziel bekannt sind.
Qualitätskontrolle
Inspektionsstationen können gemäß den Anforderungen an das fertige Seil integriert werden, einschließlich Beschichtungsoberflächeninspektion, Messung der Beschichtungsdicke und Erkennung von Unterbrechungen oder Löchern, wo erforderlich.
Anwendungen
Epoxidbeschichtete Vorspannlitzen werden dort verwendet, wo Korrosionsschutz in vorgespannten und verankerten Bauwerken erforderlich ist. Anwendungen können Brücken beinhalten, Bauwesen, Bodenverankerung und bestimmte unterirdische oder Bergbauunterstützungsprojekte, je nach Seilspezifikation.
Ⅶ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann die Produktionslinie für verschiedene Seildurchmesser angepasst werden?
Ja. Der Seildurchmesser beeinflusst die Führungen, den Öffnungsmechanismus, Induktionsspule, den Heizbedarf und andere Teile der Linie. Der geeignete Betriebsbereich sollte vor dem endgültigen mechanischen Design definiert werden.
Können Sie nur den Induktionsheizungsabschnitt liefern?
Ja. Ein Projekt muss nicht unbedingt mit einer völlig neuen Linie beginnen. Das Induktionsheizgerät, ein Anpassungssystem und ein kundenspezifischer Durchführungsspulenkörper können für die Integration in einen bestehenden Produktionsprozess entwickelt werden.
Wie wählt man die Induktionsheizleistung aus?
Die Leistung sollte nicht nur anhand des Drahtdurchmessers ausgewählt werden. Drahtmasse, Zieltemperatur, Heizlänge, erforderliche Liniengeschwindigkeit und Prozessbedingungen beeinflussen alle das Ergebnis.
Kann eine bestehende Produktionslinie aufgerüstet werden?
In vielen Fällen, Einzelne Prozessabschnitte können neu gestaltet oder in bestehende Anlagen integriert werden. Die praktische Lösung hängt vom vorhandenen Layout der Linie, des Steuerungssystems und des benötigten Endprodukts ab.
Ist jede Epoxid-beschichtete Drahtlinie gleich?
Nein. Die Linienanordnung hängt von der Strangstruktur ab, Beschichtungsprozess, die Produktionsgeschwindigkeit, erforderliche Inspektion und Automatisierungsgrad. Die in unserem Video gezeigte Produktionslinie sollte als ein Projektbeispiel behandelt werden, nicht als feste Standardkonfiguration.
Fordern Sie einen maßgeschneiderten Produktionslinienvorschlag an
Wenn Sie ein neues planen Epoxidbeschichtete PC-Strang-Produktionslinie oder Aufrüstung einer bestehenden Linie, Senden Sie uns Ihre grundlegenden Strängspezifikationen, Beschichtungsanforderung und Zielproduktionskapazität.
Wir können das Prozesslayout bewerten, Induktionsheizsystems, Stranghandhabungsausrüstung und Automatisierungskonfiguration rund um Ihr Projekt.
Senden Sie Ihre Strangspezifikation →
Besprechen Sie Ihre Produktionslinie →