خط إنتاج أسلاك الفولاذ المسبق الإجهاد المغلفة بالإيبوكسي
Ⅰ. شاهد خط الجدائل الفولاذية المطلية بالإيبوكسي الحقيقي
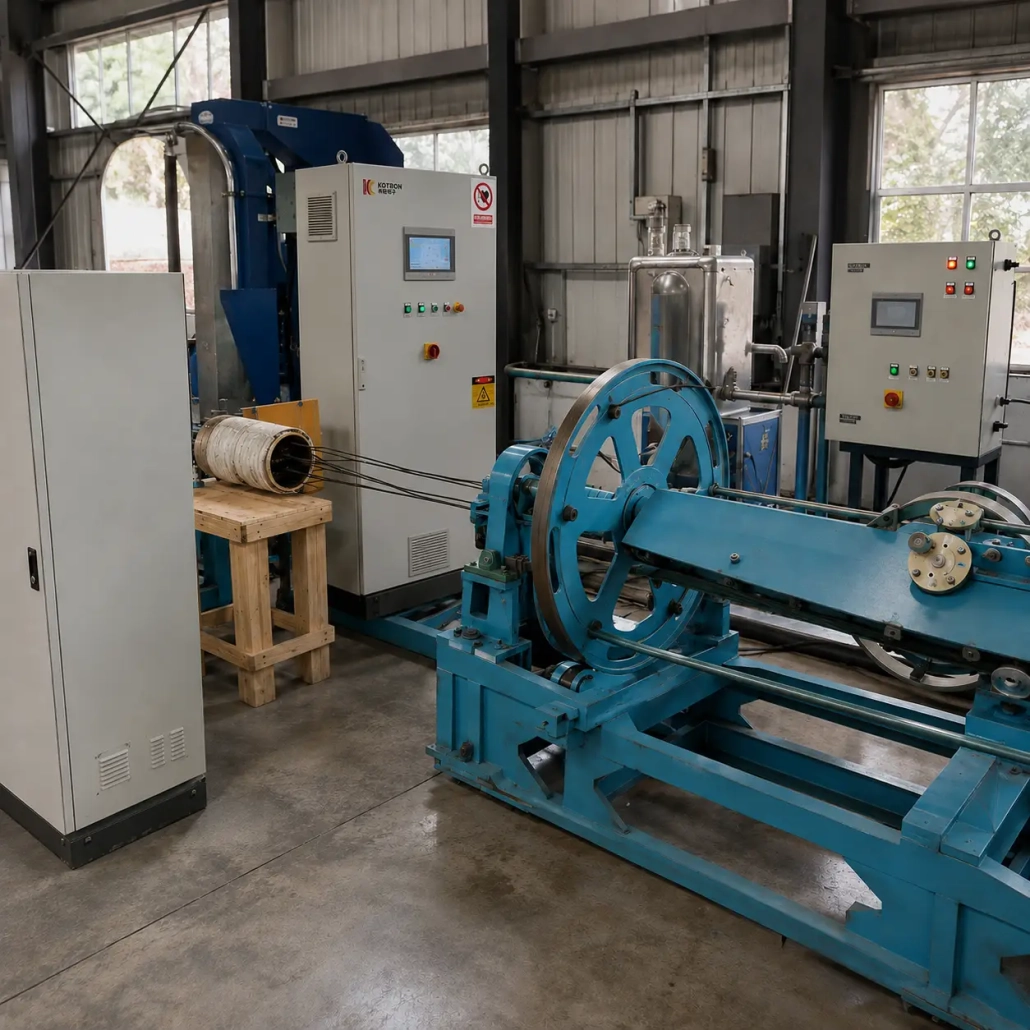
يُظهر الفيديو خط معالجة حبلا فولاذي تم تصميمه وفقًا لمتطلبات إنتاج محددة. يمكنك رؤية الشريط المستمر الذي يمر عبر قسم التسخين مع وحدات المعالجة الميكانيكية المستخدمة على طول الخط.
لمشروع آخر, تسلسل المعدات, قد يختلف طول الخط والمحطات الفردية. نحن نستخدم متطلبات المنتج والعملية الفعلية كنقطة بداية بدلاً من مطالبة كل عميل باستخدام نفس الخط القياسي.
يتبع الخط النموذجي عملية مستمرة:
1. سدد دينك
2. تحضير السطح
3. التسخين بالحث
4. افتتاح ستراند
5. طلاء الايبوكسي
6. إعادة النظر
7. علاج / التبريد
8. التفتيش
9. الجر
10. ارفع
Ⅱ. كيف يعمل خط إنتاج حبلا الفولاذ المطلي بالإيبوكسي
يتبع الخط النموذجي عملية مستمرة: الدفع ← إعداد السطح ← التسخين التعريفي ← فتح الجديلة ← طلاء الإيبوكسي ← إعادة التجعيد ← المعالجة / التبريد ← الفحص ← الجر ← السحب
يعتمد التسلسل الدقيق على نوع الشريط المطلي بالإيبوكسي المراد إنتاجه.
يتم تحرير حبلا الكمبيوتر الواردة أولاً تحت شد متحكم فيه ويتم إعدادها للطلاء. حالة السطح مهمة لأن النفط, الصدأ, الحجم أو أي تلوث آخر يمكن أن يؤثر على التصاق الطلاء.
ثم يمر الشريط بشكل مستمر من خلال التسخين بالحث قسم. تتوافق ظروف التسخين مع مواصفات الجديلة, سرعة الخط وعملية الطلاء بدلاً من ضبطها على درجة حرارة عالمية واحدة.
حيث تتطلب عملية الطلاء الوصول بين الأسلاك الفردية, يتم فتح الخصلة قبل أو حول قسم الطلاء. ثم يتم تطبيق مسحوق الايبوكسي على سطح الفولاذ الساخن. يمكن تطوير ترتيب الفتح والطلاء وفقًا لهيكل الجديلة وطريقة الطلاء المطلوبة.
بعد الطلاء, يتم إرجاع الأسلاك إلى الشكل الهندسي المطلوب. تمر الخيوط المطلية بعد ذلك بمراحل المعالجة والتبريد المطلوبة قبل الفحص والأخذ النهائي.
1
سدد دينك
2
تحضير السطح
3
التسخين بالحث
4
افتتاح ستراند
5
طلاء الايبوكسي
6
إعادة النظر
7
علاج / التبريد
8
التفتيش
9
الجر
10
ارفع
Ⅲ. المعدات الرئيسية في خط الإنتاج
يمكن تجميع خط كامل من عدة أقسام وظيفية.
الدفع والسيطرة على التوتر
يغذي الشريط في الخط مع الحفاظ على التوتر المناسب للمعالجة المستمرة.
تحضير السطح
ينظف ويجهز سطح الخصلة قبل التسخين والطلاء. يتم اختيار الطريقة النهائية وفقًا لحالة الجديلة الواردة ومتطلبات الطلاء.
نظام التدفئة التعريفي
يسخن باستمرار الشريط المتحرك قبل تطبيق مسحوق الايبوكسي. مغو, يتم تحديد مصدر الطاقة وتردد التشغيل وفقًا لحجم الجديلة وسرعة الإنتاج.
وحدة فتح ستراند
يتحكم في هندسة الخيوط حيث يجب فصل الأسلاك الفردية لعملية الطلاء.
قسم طلاء بودرة الايبوكسي
يطبق مسحوق الايبوكسي على حبلا الفولاذ الساخن. يمكن تكوين قسم الطلاء حول المنتج والعملية المطلوبة.
وحدة تقييد الحركة
إعادة الأسلاك المفتوحة إلى ترتيب الخيوط المطلوبة بعد الطلاء.
قسم المعالجة والتبريد
يوفر العملية الحرارية اللازمة في اتجاه مجرى النهر ويقلل من درجة حرارة الجديلة قبل الفحص واللف.
الجر والأخذ
يحافظ على الحركة المستمرة عبر الخط ويعيد لف الخصلة النهائية للتعامل معها لاحقًا.
يمكن تغيير المحطات الفردية, تمت إضافتها أو دمجها مع معدات العملاء الحالية.
Ⅳ. التسخين الحثي المستمر للصلب
يعد التسخين التعريفي أحد الأقسام الرئيسية للخط.
على عكس التدفئة دفعة, يسافر الحبل بشكل مستمر من خلال النوع ملف الحث. يتم توليد الحرارة مباشرة في الفولاذ أثناء تحركه عبر المجال الكهرومغناطيسي, السماح لقسم التسخين بالعمل كجزء من عملية الطلاء المستمرة.
النقطة المهمة ليست مجرد الوصول إلى درجة حرارة عالية بسرعة.
قطر ستراند, كتلة الصلب, سرعة الخط, درجة الحرارة المطلوبة, طول التدفئة, التردد, الطاقة المتاحة ويجب أن يعمل تصميم الملف معًا.
قد يتطلب الخط الذي يعمل بقطر حبلا مختلف أو بسرعة مختلفة تكوينًا مختلفًا للتسخين التعريفي.
تستخدم أنظمة التسخين التعريفي لدينا IGBT تحويل الطاقة مع التحكم الرقمي دي اس بي. اعتمادا على التكوين المحدد, قيم التشغيل مثل الجهد, التيار, يمكن مراقبة الطاقة والتردد, بينما يمكن لنظام التدفئة التواصل مع نظام التحكم في الخط.
يمكن أيضًا تكوين قياس درجة الحرارة والتحكم في الحلقة المغلقة حيثما تتطلب العملية ذلك.
لا يتم التعامل مع الملف التعريفي نفسه كمكون عالمي. قطرها الداخلي, طول التسخين الفعال, يتم تطوير هيكل العزل والاتصال بمصدر الطاقة وفقًا لترتيب الشريط والخط.
للعملاء الذين يقومون بترقية خط الطلاء الحالي, يمكن أيضًا تقييم قسم التسخين التعريفي كنظام فرعي فردي بدلاً من الحاجة إلى استبدال خط الإنتاج الكامل.
Ⅴ. تم تخصيصه ليناسب خصلات شعرك وهدف الإنتاج
لا يقتصر التخصيص على تغيير أبعاد الماكينة.
يؤثر المنتج الذي يتم تصنيعه بشكل مباشر على تصميم الخط.
| متطلبات العملاء | تكوين الخط متأثر |
|---|---|
| قطر حبلا والهيكل | أدلة, وحدة الافتتاح, مغو والأدوات |
| سرعة الخط المستهدف | قدرة التدفئة, قسم الطلاء وطول التبريد |
| عملية الطلاء | فتح ستراند, طلاء ومعالجة المصب |
| القدرة الإنتاجية المطلوبة | سرعة الخط وتكوين المعدات |
| حجم الملف / وزن الملف | نظام الدفع والاستلام |
| مساحة المصنع | تخطيط المعدات وطول الخط |
| المعدات الموجودة | تصميم الواجهة والتكامل |
| متطلبات الأتمتة | بلك, واجهة المستخدم البشرية, المراقبة والتواصل |
لهذا السبب, قد يبدو الخطان اللذان ينتجان حبلا PC مطلي بالإيبوكسي مختلفين تمامًا على الرغم من أن المنتج النهائي ينتمي إلى نفس الفئة العامة.
قد يحتاج العميل الذي لديه خط حبلا موجود إلى إعداد السطح فقط, التدفئة التعريفي والمعدات ذات الصلة بالطلاء. قد يتطلب المصنع الجديد خطًا كاملاً بدءًا من عملية الدفع وحتى عملية الاستلام النهائية.
يمكننا تكوين أي من النهجين وفقًا للمشروع.
Ⅵ. تكوين خط إضافي
الأتمتة والتحكم
يمكن استخدام التحكم PLC وHMI لتنسيق حركة الخيوط, التدفئة ومحطات الإنتاج الأخرى. اعتمادا على المشروع, معلمات التشغيل, الإنذارات, وصفات العملية, ويمكن أيضًا دمج معلومات درجة الحرارة وسجلات الإنتاج في نظام التحكم.
التكوين الفني
لا توجد قوة واحدة ذات معنى, مواصفات التردد أو سرعة الإنتاج لكل خط حبلا مطلي بالإيبوكسي. قوة الحث, تردد التشغيل, سرعة الخط, حجم الملف, يتم تحديد قدرة الدفع وقدرة الاستلام بعد معرفة المنتج المطلوب وهدف الإنتاج.
فحص الجودة
يمكن دمج محطات الفحص وفقاً لمتطلبات الشريط النهائي, بما في ذلك فحص سطح الطلاء, قياس سمك الطلاء والاستمرارية أو الكشف عن الثقب عند الاقتضاء.
التطبيقات
يتم استخدام حبلا الإجهاد المسبق المطلي بالإيبوكسي حيث تكون الحماية من التآكل مطلوبة في الهياكل سابقة الإجهاد والمثبتة. قد تشمل التطبيقات الجسور, الهندسة المدنية, التثبيت الأرضي وبعض مشاريع الدعم تحت الأرض أو التعدين, اعتمادا على مواصفات حبلا.
Ⅶ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
هل يمكن تخصيص الخط لأقطار حبلا مختلفة?
نعم. قطر حبلا يؤثر على الأدلة, آلية الافتتاح, ملف الحث, متطلبات التدفئة وأجزاء أخرى من الخط. يجب تحديد نطاق التشغيل المناسب قبل التصميم الميكانيكي النهائي.
هل يمكنك توفير قسم التسخين التعريفي فقط؟?
نعم. ليس من الضروري أن يبدأ المشروع بخط جديد تمامًا. إمدادات الطاقة التدفئة التعريفي, يمكن تطوير نظام المطابقة والمحث المخصص من النوع للتكامل مع عملية الإنتاج الحالية.
كيف يمكنك اختيار قوة التدفئة التعريفي?
لا ينبغي اختيار الطاقة من قطر الجديلة وحدها. كتلة ستراند, درجة الحرارة المستهدفة, طول التدفئة, سرعة الخط المطلوبة وظروف العملية كلها تؤثر على النتيجة.
هل يمكن ترقية خط الإنتاج الحالي?
في كثير من الحالات،, يمكن إعادة تصميم أقسام العمليات الفردية أو دمجها مع المعدات الموجودة. يعتمد الحل العملي على تخطيط الخط الموجود, نظام التحكم والمنتج النهائي المطلوب.
هل كل خط حبلا مطلي بالإيبوكسي هو نفسه?
لا. يعتمد ترتيب الخط على بنية الحبلا, عملية الطلاء, سرعة الإنتاج, التفتيش المطلوب ودرجة الأتمتة. يجب التعامل مع خط الإنتاج الموضح في الفيديو الخاص بنا كمثال لمشروع واحد, ليس التكوين القياسي الثابت.
اطلب عرضًا مخصصًا لخط إنتاج
إذا كنت تخطط لجديد خط إنتاج حبلا PC المغلفة بالإيبوكسي أو ترقية خط موجود, أرسل لنا مواصفات حبلا الأساسية الخاصة بك, متطلبات الطلاء والقدرة الإنتاجية المستهدفة.
يمكننا تقييم تخطيط العملية, نظام التسخين بالمحث, معدات مناولة الخيوط وتكوين الأتمتة حول مشروعك.