Линия производства стальных канатов с эпоксидным покрытием для предварительного напряжения
Ⅰ. Посмотрите настоящую стальную прядь с эпоксидным покрытием
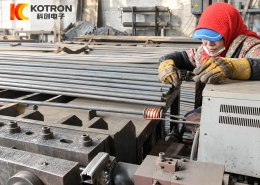
На видео показана линия по переработке стальной проволоки, построенная с учетом конкретных производственных требований.. Вы можете видеть непрерывную прядь, проходящую через секцию нагрева вместе с механическими устройствами обработки, используемыми на линии..
Для другого проекта, последовательность оборудования, длина линии и отдельные станции могут отличаться. Мы используем фактические требования к продукту и процессу в качестве отправной точки, а не просим каждого клиента использовать одну и ту же стандартную линию..
Типичная линия следует непрерывному процессу:
1. Расплачиваться
2. Подготовка поверхности
3. Индукционный нагрев
4. Открытие пряди
5. Эпоксидное покрытие
6. Перекрутка
7. Лечение / Охлаждение
8. Инспекция
9. Тяга
10. Занимать
Ⅱ. Как работает линия по производству стальных прядей с эпоксидным покрытием
Типичная линия следует непрерывному процессу: Окупаемость → Подготовка поверхности → Индукционный нагрев → Раскрытие пряди → Эпоксидное покрытие → Перекрутка → Отверждение / Охлаждение → Осмотр → Тяга → Натяжение
Точная последовательность зависит от типа получаемой нити с эпоксидным покрытием..
Поступающая прядь ПК сначала освобождается под контролируемым натяжением и подготавливается к нанесению покрытия.. Состояние поверхности важно, потому что масло, ржавчина, окалина или другие загрязнения могут повлиять на адгезию покрытия.
Затем нить непрерывно проходит через индукционный нагрев раздел. Условия нагрева соответствуют характеристикам пряди., скорость линии и процесс нанесения покрытия вместо установки одной универсальной температуры.
Если процесс нанесения покрытия требует доступа между отдельными проволоками, прядь раскрывается до или вокруг участка покрытия. Затем на нагретую стальную поверхность наносится эпоксидный порошок.. Схема раскрытия и нанесения покрытия может быть разработана в соответствии с требуемой структурой пряди и методом нанесения покрытия..
После покрытия, проволоке возвращают необходимую геометрию прядей. Затем прядь с покрытием проходит необходимые этапы отверждения и охлаждения перед проверкой и окончательной приемкой..
1
Расплачиваться
2
Подготовка поверхности
3
Индукционный нагрев
4
Открытие пряди
5
Эпоксидное покрытие
6
Перекрутка
7
Лечение / Охлаждение
8
Инспекция
9
Тяга
10
Занимать
Ⅲ. Основное оборудование производственной линии
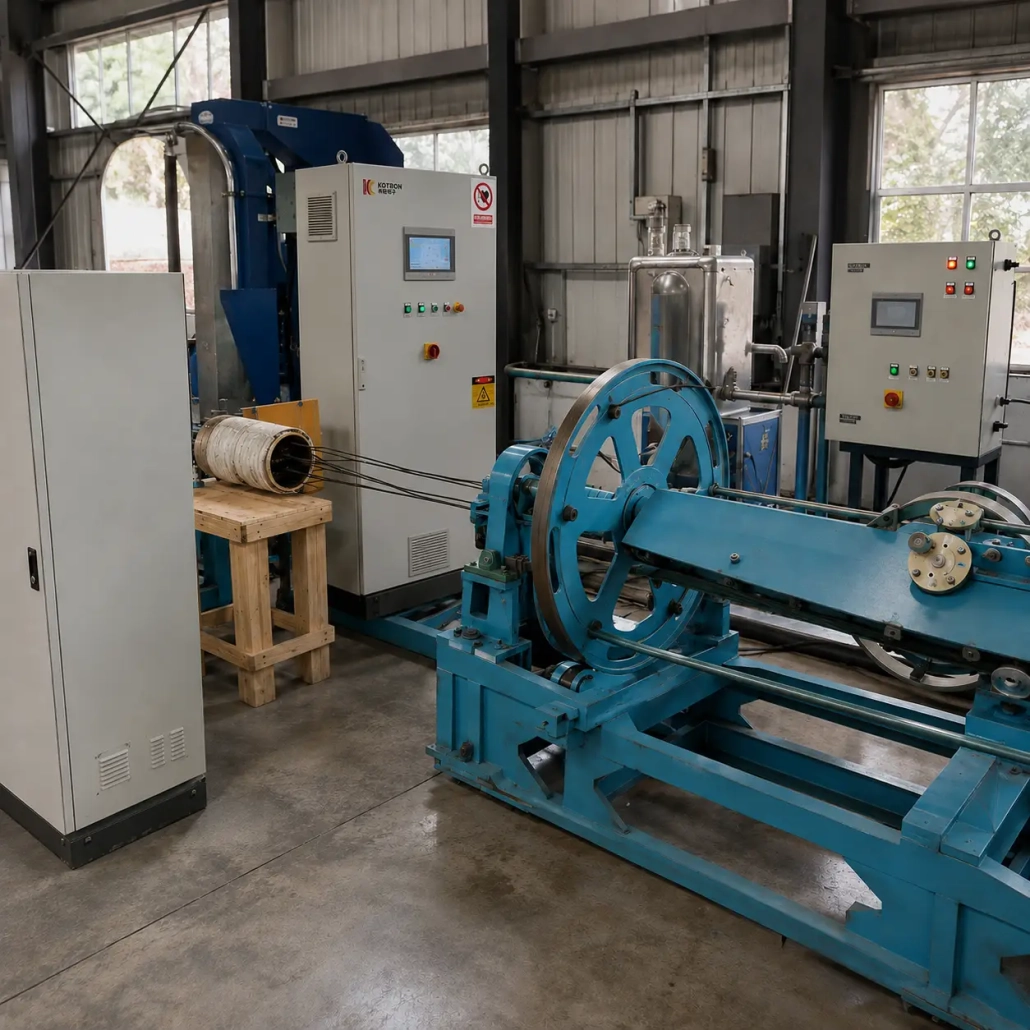
Полная линия может быть собрана из нескольких функциональных секций..
Окупаемость и контроль напряжения
Подает прядь в линию, сохраняя необходимое натяжение для непрерывной обработки..
Подготовка поверхности
Очищает и подготавливает поверхность пряди перед нагревом и нанесением покрытия.. Окончательный метод выбирается в зависимости от состояния входящей пряди и требований к покрытию..
Система индукционного нагрева
Непрерывно нагревает движущуюся прядь перед нанесением эпоксидного порошка.. Индуктор, источник питания и рабочая частота выбираются в зависимости от размера пряди и скорости производства.
Блок открытия прядей
Контролирует геометрию прядей, где отдельные проволоки необходимо разделить для процесса нанесения покрытия..
Секция эпоксидного порошкового покрытия
Наносит эпоксидный порошок на нагретую стальную прядь.. Секцию нанесения покрытия можно настроить под необходимый продукт и процесс..
Блок перекрутки
Возвращает открытые провода в необходимое расположение жил после нанесения покрытия..
Секция отверждения и охлаждения
Обеспечивает необходимый термический процесс на выходе и снижает температуру прядей перед проверкой и намоткой..
Тяга и натяжение
Поддерживает непрерывное движение по линии и перематывает готовую прядь для последующей обработки..
Отдельные станции могут быть изменены, добавлено или интегрировано с существующим оборудованием клиента.
Ⅳ. Непрерывный индукционный нагрев стальной пряди
Индукционный нагрев – один из ключевых участков линии..
В отличие от периодического нагрева, прядь непрерывно проходит через проходной тип индукционная катушка. Тепло генерируется непосредственно в стали, когда она движется через электромагнитное поле., позволяя секции нагрева работать как часть непрерывного процесса нанесения покрытия.
Важным моментом является не просто быстрое достижение высокой температуры..
Диаметр пряди, стальная масса, скорость линии, требуемая температура, длина нагрева, частота, доступная мощность и конструкция катушки должны работать вместе.
Поэтому для линии, работающей с прядями другого диаметра или с другой скоростью, может потребоваться другая конфигурация индукционного нагрева..
В наших системах индукционного нагрева используются Преобразование мощности IGBT с DSP-цифровое управление. В зависимости от выбранной конфигурации, рабочие значения, такие как напряжение, текущий, мощность и частоту можно контролировать, при этом система отопления может взаимодействовать с системой управления линией.
Измерение температуры и управление с обратной связью также могут быть настроены там, где этого требует технологический процесс..
Сама индукционная катушка не рассматривается как универсальный компонент.. Его внутренний диаметр, эффективная длина нагрева, Конструкция изоляции и подключение к источнику питания разрабатываются в соответствии с расположением жил и линий..
Для клиентов, модернизирующих существующую линию нанесения покрытия, секцию индукционного нагрева также можно оценить как отдельную подсистему, а не требовать замены всей производственной линии..
Ⅴ. Индивидуальный подход к вашему направлению и производственной цели
Кастомизация не ограничивается изменением размеров машины..
Выпускаемый продукт напрямую влияет на конструкцию линии..
| Требование клиента | Затронутая конфигурация линии |
|---|---|
| Диаметр и структура прядей | Путеводители, открывающийся блок, индуктор и оснастка |
| Целевая скорость линии | Мощность нагрева, секция покрытия и длина охлаждения |
| Процесс нанесения покрытия | Открытие пряди, нанесение покрытия и последующая обработка |
| Требуемая производственная мощность | Скорость линии и конфигурация оборудования |
| Размер катушки / вес катушки | Система оплаты и приема платежей |
| Заводское помещение | Расположение оборудования и длина линии |
| Существующее оборудование | Проектирование интерфейса и интеграции |
| Требования к автоматизации | ПЛК, ЧМИ, мониторинг и связь |
по этой причине, две линии по производству прядей ПК с эпоксидным покрытием могут выглядеть совершенно по-разному, даже если конечный продукт принадлежит к одной и той же общей категории..
Клиенту, имеющему существующую линию прядей, может потребоваться только подготовка поверхности., оборудование для индукционного нагрева и нанесения покрытий. Новому заводу может потребоваться полная линия от вывода до приема готовой пряди..
Мы можем настроить любой подход в соответствии с проектом..
Ⅵ. Дополнительная конфигурация линии
Автоматизация и управление
Управление ПЛК и ЧМИ может использоваться для координации движения прядей., тепловые и другие производственные станции. В зависимости от проекта, рабочие параметры, сигнализация, рецепты процесса, Информация о температуре и производственные записи также могут быть включены в систему управления..
Техническая конфигурация
Не существует единой значимой силы, спецификация частоты или скорости производства для каждой пряди с эпоксидным покрытием. Индукционная мощность, рабочая частота, скорость линии, размер катушки, Отдача и приемная мощность выбираются после того, как известны требуемый продукт и производственный план..
Проверка качества
Станции контроля могут быть интегрированы в соответствии с требованиями к готовой пряди., включая проверку поверхности покрытия, измерение толщины покрытия и обнаружение сплошности или точечных отверстий, где это необходимо.
Применения
Предварительно напряженная прядь с эпоксидным покрытием используется там, где требуется защита от коррозии в предварительно напряженных и анкерованных конструкциях.. Приложения могут включать мосты, гражданское строительство, наземная анкеровка и некоторые проекты подземной или горнодобывающей поддержки, в зависимости от спецификации пряди.
Ⅶ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Можно ли настроить линию для прядей разного диаметра??
Да. Диаметр пряди влияет на направляющие, механизм открывания, индукционная катушка, потребность в отоплении и другие части линии. Подходящий рабочий диапазон должен быть определен до окончательного механического проектирования..
Можете ли вы поставить только секцию индукционного нагрева??
Да. Проект не обязательно должен начинаться с совершенно новой линии.. Источник питания индукционного нагрева, система согласования и индивидуальный проходной индуктор могут быть разработаны для интеграции в существующий производственный процесс.
Как выбрать мощность индукционного нагрева??
Мощность не следует выбирать только по диаметру пряди.. Прядная масса, целевая температура, длина нагрева, требуемая скорость линии и условия процесса влияют на результат.
Можно ли модернизировать существующую производственную линию??
Во многих случаях, отдельные технологические участки могут быть перепроектированы или интегрированы с существующим оборудованием. Практическое решение зависит от существующей схемы линии., система управления и необходимый готовый продукт.
Все ли пряди с эпоксидным покрытием одинаковы??
Нет. Расположение линий зависит от структуры прядей., процесс нанесения покрытия, скорость производства, требуемый контроль и степень автоматизации. Производственную линию, показанную в нашем видео, следует рассматривать как один из примеров проекта., не фиксированная стандартная конфигурация.
Запросить предложение по индивидуальной производственной линии
Если вы планируете новый линия по производству прядей ПК с эпоксидным покрытием или модернизация существующей линии, пришлите нам базовую спецификацию пряди, Требования к покрытию и целевая производственная мощность.
Можем оценить схему процесса, системы индукционного нагрева, оборудование для обработки прядей и настройка автоматизации в соответствии с вашим проектом.
Отправьте спецификацию пряди →
Обсудите вашу производственную линию →