สายการผลิตเส้นเหล็กอัดเคลือบอีพ็อกซี่
Ⅰ. ดูเส้นเกลียวเหล็กเคลือบอีพ็อกซี่จริง
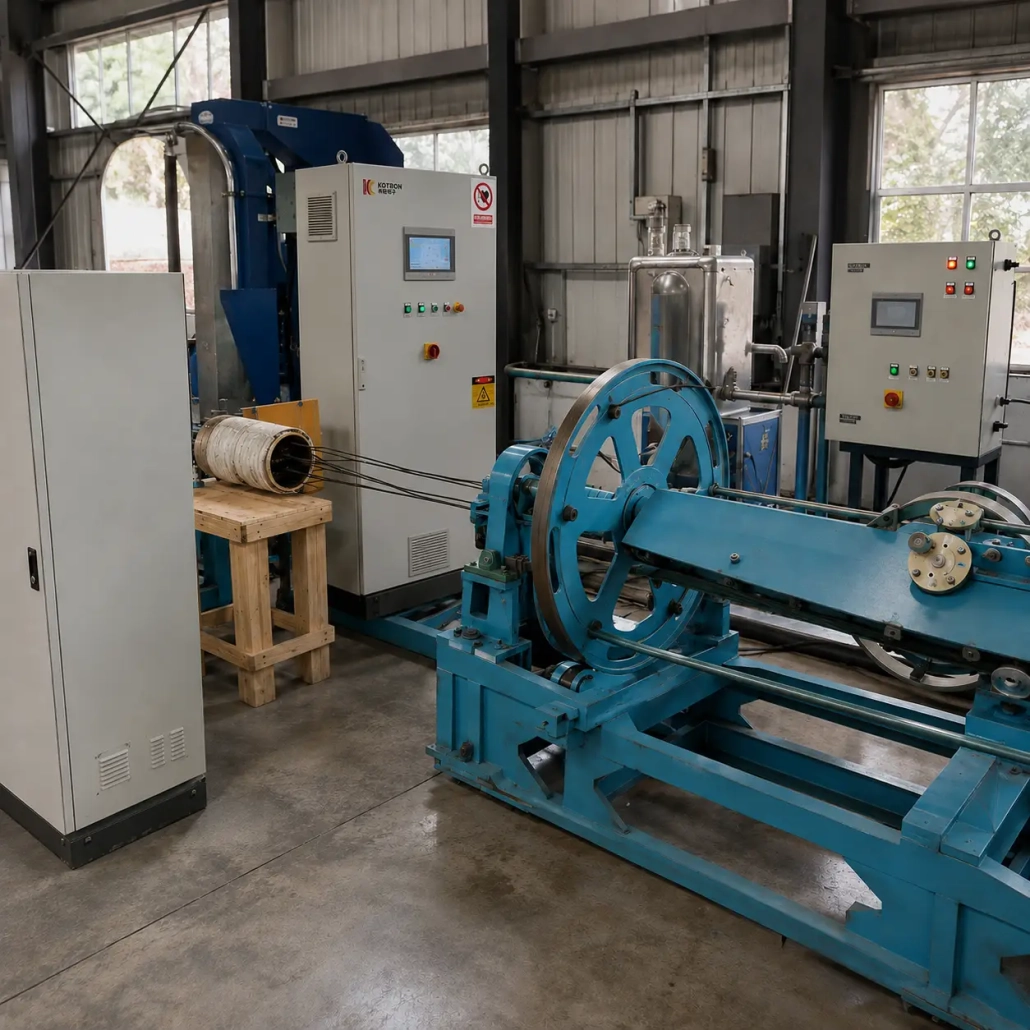
วิดีโอแสดงสายการผลิตเหล็กกล้าเส้นหนึ่งที่สร้างขึ้นตามข้อกำหนดการผลิตเฉพาะ. คุณสามารถมองเห็นเกลียวที่ต่อเนื่องกันผ่านส่วนทำความร้อนร่วมกับหน่วยจัดการทางกลที่ใช้ตลอดแนว.
สำหรับอีกโครงการหนึ่ง, ลำดับอุปกรณ์, ความยาวสายและแต่ละสถานีอาจแตกต่างกัน. เราใช้ข้อกำหนดของผลิตภัณฑ์และกระบวนการจริงเป็นจุดเริ่มต้น แทนที่จะขอให้ลูกค้าทุกรายใช้สายการผลิตมาตรฐานเดียวกัน.
เส้นทั่วไปจะเป็นไปตามกระบวนการต่อเนื่อง:
1. จ่ายเงินออก
2. การเตรียมพื้นผิว
3. การให้ความร้อนด้วยเหนี่ยวนำ
4. การเปิดสาระ
5. เคลือบอีพ็อกซี่
6. กำลังควั่น
7. การบ่ม / การระบายความร้อน
8. การตรวจสอบ
9. แรงฉุด
10. การรับขึ้น
Ⅱ. สายการผลิตเกลียวเหล็กเคลือบอีพ็อกซี่ทำงานอย่างไร
เส้นทั่วไปจะเป็นไปตามกระบวนการต่อเนื่อง: การจ่ายเงิน → การเตรียมพื้นผิว → การทำความร้อนแบบเหนี่ยวนำ → การเปิดเกลียว → การเคลือบอีพ็อกซี่ → การจัดเรียงใหม่ → การบ่ม / การระบายความร้อน → การตรวจสอบ → การยึดเกาะ → การหยิบขึ้นมา
ลำดับที่แน่นอนขึ้นอยู่กับประเภทของเส้นเคลือบอีพ็อกซี่ที่จะผลิต.
สาย PC ที่เข้ามาจะถูกปล่อยออกมาครั้งแรกภายใต้การควบคุมแรงดึงและเตรียมสำหรับการเคลือบ. สภาพพื้นผิวมีความสำคัญเนื่องจากน้ำมัน, สนิม, ตะกรันหรือการปนเปื้อนอื่นๆ อาจส่งผลต่อการยึดเกาะของสารเคลือบ.
จากนั้นเส้นใยจะผ่านอย่างต่อเนื่อง การให้ความร้อนแบบเหนี่ยวนำ ส่วน. สภาวะการให้ความร้อนจะตรงกับข้อกำหนดของเกลียว, ความเร็วของเส้นและกระบวนการเคลือบแทนการตั้งค่าอุณหภูมิสากลเดียว.
โดยที่กระบวนการเคลือบต้องมีการเข้าถึงระหว่างสายไฟแต่ละเส้น, เกลียวจะถูกเปิดก่อนหรือรอบๆ ส่วนเคลือบ. จากนั้นจึงทาผงอีพ็อกซี่ลงบนพื้นผิวเหล็กที่ให้ความร้อน. การจัดช่องเปิดและการเคลือบสามารถพัฒนาได้ตามโครงสร้างเกลียวและวิธีการเคลือบที่ต้องการ.
หลังจากเคลือบแล้ว, สายไฟจะถูกส่งกลับไปยังรูปทรงเกลียวที่ต้องการ. จากนั้นเส้นใยที่เคลือบจะผ่านขั้นตอนการบ่มและการทำความเย็นที่จำเป็นก่อนการตรวจสอบและการเก็บขึ้นขั้นสุดท้าย.
1
จ่ายเงินออก
2
การเตรียมพื้นผิว
3
การให้ความร้อนด้วยเหนี่ยวนำ
4
การเปิดสาระ
5
เคลือบอีพ็อกซี่
6
กำลังควั่น
7
การบ่ม / การระบายความร้อน
8
การตรวจสอบ
9
แรงฉุด
10
การรับขึ้น
Ⅲ. อุปกรณ์หลักในสายการผลิต
สามารถประกอบกลุ่มผลิตภัณฑ์ทั้งหมดได้จากหลายส่วนการใช้งาน.
การจ่ายเงินและการควบคุมแรงดึง
ป้อนเกลียวเข้าไปในเส้นในขณะที่ยังคงความตึงที่เหมาะสมสำหรับการประมวลผลอย่างต่อเนื่อง.
การเตรียมพื้นผิว
ทำความสะอาดและเตรียมพื้นผิวเกลียวก่อนทำความร้อนและเคลือบ. วิธีการสุดท้ายจะถูกเลือกตามเงื่อนไขของเกลียวที่เข้ามาและข้อกำหนดในการเคลือบ.
ระบบทำความร้อนแบบเหนี่ยวนำ
ให้ความร้อนแก่เกลียวที่กำลังเคลื่อนที่อย่างต่อเนื่องก่อนทาผงอิพ็อกซี. ตัวเหนี่ยวนำ, แหล่งจ่ายไฟและความถี่ในการทำงานจะถูกเลือกตามขนาดเกลียวและความเร็วในการผลิต.
หน่วยเปิดสาระ
ควบคุมรูปทรงของเกลียวที่ต้องแยกสายไฟแต่ละเส้นสำหรับกระบวนการเคลือบ.
ส่วนเคลือบผงอีพ็อกซี่
ใช้ผงอีพ็อกซี่กับเกลียวเหล็กที่ให้ความร้อน. ส่วนการเคลือบสามารถกำหนดค่าตามผลิตภัณฑ์และกระบวนการที่ต้องการได้.
หน่วยกักตัว
คืนสายไฟที่เปิดอยู่กลับไปสู่การจัดเรียงเกลียวที่ต้องการหลังการเคลือบ.
ส่วนการบ่มและการทำความเย็น
ให้กระบวนการระบายความร้อนปลายทางที่จำเป็นและลดอุณหภูมิของเกลียวก่อนการตรวจสอบและการม้วน.
แรงฉุดและ Take-up
รักษาการเคลื่อนไหวอย่างต่อเนื่องผ่านเส้นและกรอเกลียวที่เสร็จแล้วเพื่อการจัดการในภายหลัง.
แต่ละสถานีสามารถเปลี่ยนแปลงได้, เพิ่มหรือบูรณาการกับอุปกรณ์ของลูกค้าที่มีอยู่.
Ⅳ. เครื่องทำความร้อนแบบเหนี่ยวนำอย่างต่อเนื่องสำหรับเกลียวเหล็ก
การทำความร้อนแบบเหนี่ยวนำเป็นส่วนสำคัญของสายการผลิต.
แตกต่างจากการให้ความร้อนแบบแบตช์, เส้นเกลียวเดินทางอย่างต่อเนื่องผ่านแบบทะลุ คอยล์เหนี่ยวนำ. ความร้อนจะถูกสร้างขึ้นโดยตรงในเหล็กขณะเคลื่อนที่ผ่านสนามแม่เหล็กไฟฟ้า, ช่วยให้ส่วนทำความร้อนทำงานเป็นส่วนหนึ่งของกระบวนการเคลือบอย่างต่อเนื่อง.
จุดสำคัญไม่ใช่แค่การทำให้อุณหภูมิสูงขึ้นอย่างรวดเร็วเท่านั้น.
เส้นผ่านศูนย์กลางของเกลียว, มวลเหล็ก, ความเร็วสายการผลิต, อุณหภูมิที่ต้องการ, ความยาวความร้อน, ความถี่, พลังงานที่มีอยู่ และการออกแบบคอยล์ต้องทำงานร่วมกัน.
เส้นที่มีเส้นผ่านศูนย์กลางเกลียวต่างกันหรือด้วยความเร็วที่แตกต่างกันจึงอาจต้องมีการกำหนดค่าความร้อนจากการเหนี่ยวนำที่แตกต่างกัน.
ระบบทำความร้อนเหนี่ยวนำของเราใช้ การแปลงพลังงาน IGBT ด้วย การควบคุมแบบดิจิตอล DSP. ขึ้นอยู่กับการกำหนดค่าที่เลือก, ค่าการทำงาน เช่น แรงดันไฟฟ้า, กระแสไฟฟ้า, สามารถตรวจสอบกำลังและความถี่ได้, ในขณะที่ระบบทำความร้อนสามารถสื่อสารกับระบบควบคุมสายได้.
การวัดอุณหภูมิและการควบคุมวงปิดสามารถกำหนดค่าได้ตามที่กระบวนการต้องการ.
ขดลวดเหนี่ยวนำนั้นไม่ถือเป็นส่วนประกอบสากล. เส้นผ่านศูนย์กลางภายในของมัน, ความยาวความร้อนที่มีประสิทธิภาพ, โครงสร้างฉนวนและการเชื่อมต่อกับแหล่งจ่ายไฟได้รับการพัฒนาตามการจัดเรียงเกลียวและเส้น.
สำหรับลูกค้าที่อัพเกรดสายการเคลือบที่มีอยู่, ส่วนการทำความร้อนแบบเหนี่ยวนำยังสามารถประเมินเป็นระบบย่อยแต่ละระบบได้ แทนที่จะต้องเปลี่ยนสายการผลิตทั้งหมด.
Ⅴ. ปรับแต่งตามสาระและเป้าหมายการผลิตของคุณ
การปรับแต่งไม่ได้จำกัดอยู่ที่การเปลี่ยนขนาดเครื่องเท่านั้น.
ผลิตภัณฑ์ที่ผลิตส่งผลโดยตรงต่อการออกแบบสายการผลิต.
| ความต้องการของลูกค้า | การกำหนดค่าบรรทัดได้รับผลกระทบ |
|---|---|
| เส้นผ่านศูนย์กลางและโครงสร้างของเกลียว | คำแนะนำ, หน่วยเปิด, ตัวเหนี่ยวนำและเครื่องมือ |
| ความเร็วของเส้นเป้าหมาย | ความจุความร้อน, ส่วนการเคลือบและระยะเวลาในการทำความเย็น |
| กระบวนการเคลือบ | การเปิดสาระ, การเคลือบและการแปรรูปขั้นปลายน้ำ |
| กำลังการผลิตที่ต้องการ | ความเร็วของสายและการกำหนดค่าอุปกรณ์ |
| ขนาดคอยล์ / น้ำหนักคอยล์ | ระบบการจ่ายเงินและการรับเข้า |
| พื้นที่โรงงาน | รูปแบบอุปกรณ์และความยาวของเส้น |
| อุปกรณ์ที่มีอยู่ | การออกแบบส่วนต่อประสานและบูรณาการ |
| ข้อกำหนดระบบอัตโนมัติ | PLC, เอชเอ็มไอ, การติดตามและการสื่อสาร |
ด้วยเหตุนี้, สองสายการผลิตที่ผลิตเส้นใย PC เคลือบอีพ็อกซี่อาจมีลักษณะแตกต่างกันมากแม้ว่าผลิตภัณฑ์ขั้นสุดท้ายจะอยู่ในประเภททั่วไปเดียวกัน.
ลูกค้าที่มีเส้นเกลียวอยู่แล้วอาจต้องเตรียมพื้นผิวเท่านั้น, อุปกรณ์ที่เกี่ยวข้องกับการทำความร้อนแบบเหนี่ยวนำและการเคลือบ. โรงงานแห่งใหม่อาจต้องมีสายการผลิตที่สมบูรณ์ตั้งแต่การจ่ายเงินไปจนถึงการสั่งผลิตชิ้นส่วนสำเร็จรูป.
เราสามารถกำหนดค่าวิธีใดวิธีหนึ่งตามโครงการได้.
Ⅵ. การกำหนดค่าบรรทัดเพิ่มเติม
ระบบอัตโนมัติและการควบคุม
สามารถใช้การควบคุม PLC และ HMI เพื่อประสานงานการเคลื่อนที่ของเกลียว, เครื่องทำความร้อนและสถานีการผลิตอื่น ๆ. ขึ้นอยู่กับโครงการ, พารามิเตอร์การทำงาน, สัญญาณเตือน, สูตรกระบวนการ, ข้อมูลอุณหภูมิและบันทึกการผลิตสามารถรวมเข้ากับระบบควบคุมได้.
การกำหนดค่าทางเทคนิค
ไม่มีพลังที่มีความหมายเพียงอย่างเดียว, ข้อกำหนดความถี่หรือความเร็วในการผลิตสำหรับเส้นเกลียวที่เคลือบอีพ็อกซี่ทุกเส้น. กำลังเหนี่ยวนำ, ความถี่ในการทำงาน, ความเร็วสายการผลิต, ขนาดคอยล์, กำลังการผลิตที่จ่ายออกและกำลังการผลิตที่รับจะถูกเลือกหลังจากทราบผลิตภัณฑ์และเป้าหมายการผลิตที่ต้องการแล้ว.
การตรวจสอบคุณภาพ
สถานีตรวจสอบสามารถบูรณาการได้ตามความต้องการของเส้นใยสำเร็จรูป, รวมถึงการตรวจสอบพื้นผิวเคลือบ, การวัดความหนาของชั้นเคลือบและความต่อเนื่องหรือการตรวจจับรูเข็มหากจำเป็น.
การใช้งาน
เกลียวอัดแรงเคลือบอีพ็อกซี่ถูกใช้เมื่อต้องมีการป้องกันการกัดกร่อนในโครงสร้างอัดแรงและยึดยึด. การใช้งานอาจรวมถึงสะพาน, วิศวกรรมโยธา, การยึดพื้นดินและโครงการสนับสนุนใต้ดินหรือการขุดบางโครงการ, ขึ้นอยู่กับข้อกำหนดของเกลียว.
Ⅶ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สามารถปรับแต่งเส้นให้เหมาะกับเส้นผ่านศูนย์กลางเกลียวที่แตกต่างกันได้?
ได้. เส้นผ่านศูนย์กลางของเกลียวส่งผลต่อตัวกั้น, กลไกการเปิด, คอยล์เหนี่ยวนำ, ความต้องการความร้อนและส่วนอื่น ๆ ของสายการผลิต. ควรกำหนดช่วงการทำงานที่เหมาะสมก่อนการออกแบบกลไกขั้นสุดท้าย.
คุณสามารถจัดหาเฉพาะส่วนการทำความร้อนแบบเหนี่ยวนำได้หรือไม่?
ได้. โครงการไม่จำเป็นต้องเริ่มต้นด้วยบรรทัดใหม่ทั้งหมด. แหล่งจ่ายไฟความร้อนเหนี่ยวนำ, ระบบจับคู่และตัวเหนี่ยวนำชนิดผ่านที่กำหนดเองสามารถพัฒนาเพื่อรวมเข้ากับกระบวนการผลิตที่มีอยู่ได้.
คุณจะเลือกพลังงานความร้อนแบบเหนี่ยวนำได้อย่างไร?
ไม่ควรเลือกกำลังจากเส้นผ่านศูนย์กลางเกลียวเพียงอย่างเดียว. มวลสาระ, อุณหภูมิเป้าหมาย, ความยาวความร้อน, ความเร็วของสายที่ต้องการและเงื่อนไขกระบวนการล้วนส่งผลต่อผลลัพธ์.
สามารถอัพเกรดสายการผลิตที่มีอยู่ได้?
ในหลายกรณี, ส่วนกระบวนการแต่ละส่วนสามารถออกแบบใหม่หรือรวมเข้ากับอุปกรณ์ที่มีอยู่ได้. วิธีแก้ปัญหาในทางปฏิบัติขึ้นอยู่กับโครงร่างเส้นที่มีอยู่, ระบบควบคุมและผลิตภัณฑ์สำเร็จรูปที่ต้องการ.
เส้นเกลียวเคลือบอีพ็อกซี่ทุกเส้นเหมือนกันหรือไม่?
ไม่ใช่. การจัดเรียงเส้นขึ้นอยู่กับโครงสร้างของเส้นเกลียว, กระบวนการเคลือบ, ความเร็วในการผลิต, การตรวจสอบที่จำเป็นและระดับของระบบอัตโนมัติ. สายการผลิตที่แสดงในวิดีโอของเราควรถือเป็นตัวอย่างโครงการเดียว, ไม่ใช่การกำหนดค่ามาตรฐานคงที่.
ขอข้อเสนอสายการผลิตที่กำหนดเอง
หากคุณกำลังวางแผนใหม่ สายการผลิตเส้นใย PC เคลือบอีพ็อกซี่ หรืออัพเกรดสายที่มีอยู่, ส่งข้อมูลจำเพาะสาระพื้นฐานของคุณมาให้เรา, ความต้องการการเคลือบและกำลังการผลิตเป้าหมาย.
เราสามารถประเมินโครงร่างกระบวนการได้, ระบบให้ความร้อนด้วยการเหนี่ยวนำ, อุปกรณ์ขนถ่ายขนและการกำหนดค่าอัตโนมัติรอบโครงการของคุณ.
ส่งข้อมูลจำเพาะเกี่ยวกับเกลียวของคุณ →
หารือเกี่ยวกับสายการผลิตของคุณ →