Linia Produkcyjna Prętów Sprężających Pokrytych Żywicą Epoksydową
Ⅰ. Zobacz prawdziwą linię stalową pokrytą żywicą epoksydową
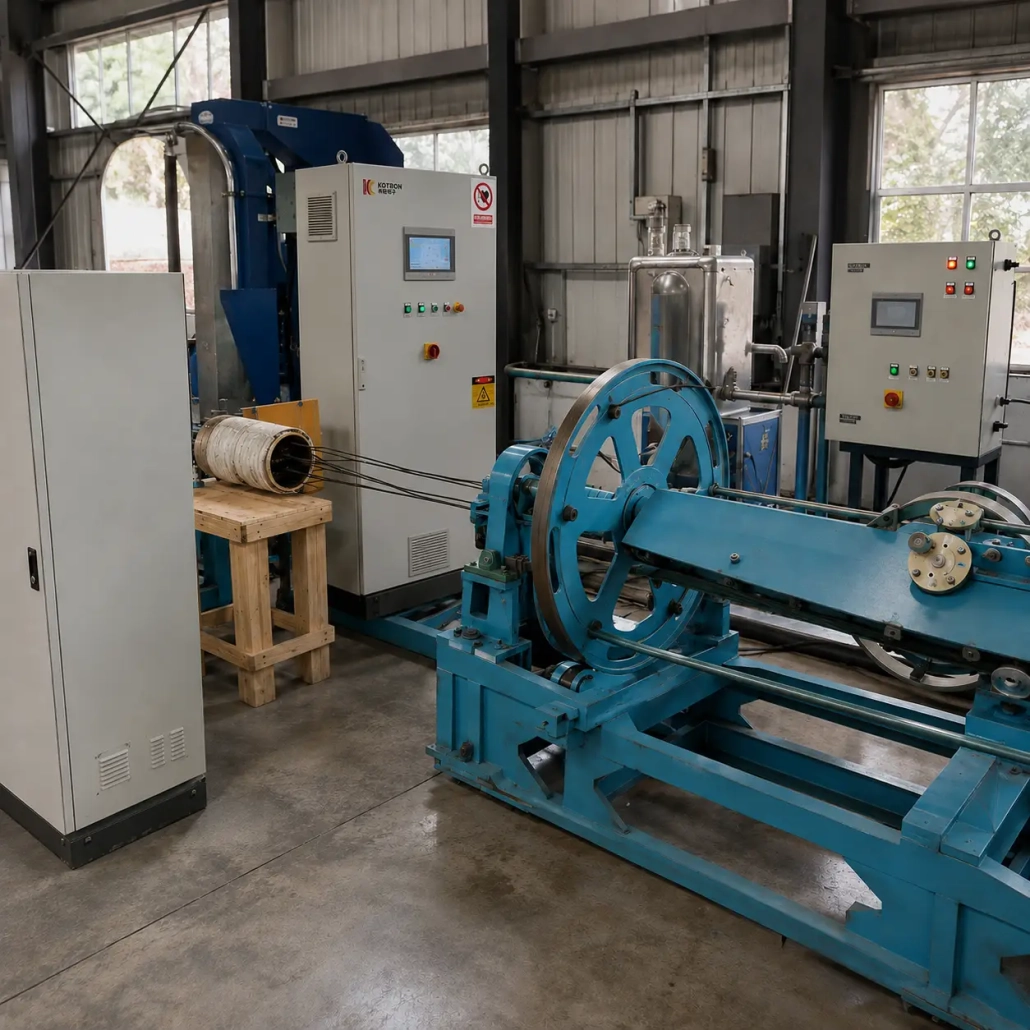
Film przedstawia jedną linię do przetwarzania splotów stalowych zbudowaną w oparciu o określone wymagania produkcyjne. You can see the continuous strand passing through the heating section together with the mechanical handling units used along the line.
For another project, the equipment sequence, line length and individual stations may be different. We use the actual product and process requirement as the starting point rather than asking every customer to use the same standard line.
A typical line follows a continuous process:
1. Pay-off
2. Surface Preparation
3. Podgrzewanie indukcyjne
4. Strand Opening
5. Epoxy Coating
6. Restranding
7. Curing / Chłodzenie
8. Inspekcja
9. Traction
10. Take-up
Ⅱ. How the Epoxy-Coated Steel Strand Production Line Works
A typical line follows a continuous process: Pay-off → Surface Preparation → Induction Heating → Strand Opening → Epoxy Coating → Restranding → Curing / Cooling → Inspection → Traction → Take-up
The exact sequence depends on the type of epoxy-coated strand to be produced.
The incoming PC strand is first released under controlled tension and prepared for coating. Surface condition is important because oil, rust, scale or other contamination can affect coating adhesion.
Następnie nić przechodzi w sposób ciągły przez indukcja sekcja. Warunki ogrzewania są dopasowane do specyfikacji splotu, prędkość linii i proces powlekania, zamiast ustawiać jedną uniwersalną temperaturę.
Tam, gdzie proces powlekania wymaga dostępu pomiędzy poszczególnymi przewodami, pasmo jest otwierane przed sekcją powlekającą lub wokół niej. Następnie na rozgrzaną powierzchnię stali nakłada się proszek epoksydowy. Układ otworów i powłok można opracować zgodnie z wymaganą strukturą pasma i metodą powlekania.
Po pokryciu, druty powracają do wymaganej geometrii splotki. Powlekane pasmo przechodzi następnie przez wymagane etapy utwardzania i chłodzenia przed kontrolą i ostatecznym odbiorem.
1
Pay-off
2
Surface Preparation
3
Podgrzewanie indukcyjne
4
Strand Opening
5
Epoxy Coating
6
Restranding
7
Curing / Chłodzenie
8
Inspekcja
9
Traction
10
Take-up
Ⅲ. Główne urządzenia na linii produkcyjnej
Kompletną linię można złożyć z kilku sekcji funkcjonalnych.
Kontrola spłaty i napięcia
Podaje pasmo do żyłki, zachowując odpowiednie napięcie dla ciągłej obróbki.
Surface Preparation
Czyści i przygotowuje powierzchnię pasma przed nagrzaniem i powlekaniem. Ostateczną metodę wybiera się w zależności od stanu pasma przychodzącego i wymagań dotyczących powłoki.
System ogrzewania indukcyjnego
Stale podgrzewa ruchome pasmo przed nałożeniem proszku epoksydowego. Cewka indukcyjna, zasilanie i częstotliwość robocza są dobierane w oparciu o rozmiar pasma i prędkość produkcji.
Jednostka otwierająca pasmo
Kontroluje geometrię splotu w miejscach, w których poszczególne druty muszą zostać oddzielone w celu procesu powlekania.
Sekcja malowania proszkowego epoksydami
Nakłada proszek epoksydowy na nagrzane pasmo stalowe. Sekcję powlekania można skonfigurować pod kątem wymaganego produktu i procesu.
Jednostka powrotna
Po pokryciu przywraca otwarte druty do wymaganego układu splotów.
Sekcja Utwardzania i Chłodzenia
Zapewnia niezbędny dalszy proces termiczny i obniża temperaturę pasma przed kontrolą i nawijaniem.
Trakcja i odbiór
Utrzymuje ciągły ruch żyłki i przewija gotowe pasmo w celu późniejszej obsługi.
Poszczególne stacje można zmieniać, dodane lub zintegrowane z istniejącym sprzętem klienta.
Ⅳ. Ciągłe nagrzewanie indukcyjne splotu stalowego
Nagrzewanie indukcyjne to jeden z kluczowych odcinków linii.
W przeciwieństwie do ogrzewania wsadowego, nić przemieszcza się w sposób ciągły przez typ przelotowy cewka indukcyjna. Ciepło generowane jest bezpośrednio w stali, gdy przemieszcza się ona w polu elektromagnetycznym, umożliwiając pracę sekcji grzewczej w ramach ciągłego procesu powlekania.
Ważne jest nie tylko szybkie osiągnięcie wysokiej temperatury.
Średnica nici, masa stalowa, prędkość linii, wymagana temperatura, długość ogrzewania, częstotliwość, dostępna moc i konstrukcja cewki muszą ze sobą współpracować.
Linia pracująca z inną średnicą splotu lub z inną prędkością może zatem wymagać innej konfiguracji ogrzewania indukcyjnego.
Wykorzystujemy nasze systemy ogrzewania indukcyjnego Konwersja mocy IGBT za pomocą Sterowanie cyfrowe DSP. W zależności od wybranej konfiguracji, wartości roboczych, takich jak napięcie, aktualne, można monitorować moc i częstotliwość, podczas gdy system grzewczy może komunikować się z systemem sterowania linią.
Tam, gdzie jest to wymagane przez proces, można również skonfigurować pomiar temperatury i sterowanie w pętli zamkniętej.
Sama cewka indukcyjna nie jest traktowana jako element uniwersalny. Jego średnica wewnętrzna, efektywna długość ogrzewania, konstrukcja izolacji i podłączenie do zasilania są opracowane zgodnie z układem żył i przewodów.
Dla klientów modernizujących istniejącą linię powlekania, sekcję nagrzewania indukcyjnego można również ocenić jako indywidualny podsystem, zamiast wymagać wymiany całej linii produkcyjnej.
V.. Dostosowane do Twojego pasma i celu produkcyjnego
Personalizacja nie ogranicza się do zmiany wymiarów maszyny.
Wytwarzany produkt ma bezpośredni wpływ na konstrukcję linii.
| Wymagania klienta | Dotyczy konfiguracji linii |
|---|---|
| Średnica i struktura splotu | Przewodniki, jednostka otwierająca, cewka indukcyjna i oprzyrządowanie |
| Docelowa prędkość linii | Wydajność grzewcza, sekcja powlekania i długość chłodzenia |
| Proces powlekania | Otwarcie nici, powlekanie i dalsza obróbka |
| Wymagana zdolność produkcyjna | Szybkość linii i konfiguracja sprzętu |
| Rozmiar cewki / waga cewki | System wypłat i odbioru |
| Przestrzeń fabryczna | Układ wyposażenia i długość linii |
| Istniejący sprzęt | Projekt interfejsu i integracji |
| Wymóg automatyzacji | PLC, HMI, monitorowania i komunikacji |
Z tego powodu, dwie linie produkujące skrętkę PC pokrytą żywicą epoksydową mogą wyglądać zupełnie inaczej, mimo że produkt końcowy należy do tej samej ogólnej kategorii.
Klient posiadający istniejącą żyłkę może jedynie potrzebować przygotowania powierzchni, urządzenia do nagrzewania indukcyjnego i powlekania. Nowy zakład może wymagać kompletnej linii od wypłaty do odbioru gotowego pasma.
Możemy skonfigurować dowolne podejście zgodnie z projektem.
Ⅵ. Dodatkowa konfiguracja linii
Automatyka i sterowanie
Do koordynowania ruchu pasma można wykorzystać sterowanie PLC i HMI, ciepłownicze i inne stanowiska produkcyjne. W zależności od projektu, parametry eksploatacyjne, alarmy, przepisy procesowe, Informacje o temperaturze i zapisy produkcyjne można również włączyć do systemu sterowania.
Konfiguracja techniczna
Nie ma jednej znaczącej mocy, specyfikacja częstotliwości lub szybkości produkcji dla każdej żyły pokrytej żywicą epoksydową. Moc indukcyjna, częstotliwość robocza, prędkość linii, rozmiar cewki, zdolność spłaty i zdolność odbioru są wybierane po poznaniu wymaganego produktu i celu produkcyjnego.
Kontrola jakości
Stacje kontrolne można zintegrować zgodnie z wymaganiami dotyczącymi gotowego pasma, łącznie z kontrolą powierzchni powłoki, pomiar grubości powłoki i wykrywanie ciągłości lub otworków, jeśli jest to wymagane.
Zastosowania
Linka sprężająca z powłoką epoksydową stosowana jest tam, gdzie wymagana jest ochrona antykorozyjna konstrukcji sprężonych i kotwionych. Zastosowania mogą obejmować mosty, inżynieria lądowa, kotwiczenie w ziemi i niektóre projekty wsparcia podziemnego lub górniczego, w zależności od specyfikacji pasma.
Ⅶ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy linię można dostosować do różnych średnic splotów??
Tak. Średnica splotu wpływa na prowadnice, mechanizm otwierający, cewka indukcyjna, zapotrzebowanie na ogrzewanie i inne części linii. Odpowiedni zakres roboczy należy określić przed ostatecznym projektem mechanicznym.
Czy możesz dostarczyć tylko sekcję ogrzewania indukcyjnego??
Tak. Projekt nie musi koniecznie zaczynać się od zupełnie nowej linii. Zasilacz ogrzewania indukcyjnego, można opracować system dopasowania i niestandardową cewkę przelotową w celu integracji z istniejącym procesem produkcyjnym.
Jak wybrać moc grzania indukcyjnego?
Mocy nie należy wybierać na podstawie samej średnicy żyły. Masa pasma, docelowa temperatura, długość ogrzewania, wymagana prędkość linii i warunki procesu mają wpływ na wynik.
Czy istniejącą linię produkcyjną można zmodernizować??
W wielu przypadkach, poszczególne sekcje procesu można przeprojektować lub zintegrować z istniejącym sprzętem. Praktyczne rozwiązanie zależy od istniejącego układu linii, system kontroli i wymagany produkt gotowy.
Czy każda żyłka pokryta żywicą epoksydową jest taka sama?
Nie. Układ linii zależy od struktury pasma, proces powlekania, Prędkość produkcji, wymagana kontrola i stopień automatyzacji. Linię produkcyjną przedstawioną w naszym filmie należy traktować jako przykładowy projekt, a nie stała konfiguracja standardowa.
Poproś o indywidualną propozycję linii produkcyjnej
Jeśli planujesz nowy Linia do produkcji nici PC pokrytych żywicą epoksydową lub modernizację istniejącej linii, prześlij nam podstawową specyfikację splotu, wymagania dotyczące powłoki i docelowa zdolność produkcyjna.
Możemy ocenić układ procesu, systemu nagrzewania indukcyjnego, sprzęt do obsługi pasm i konfiguracja automatyzacji wokół Twojego projektu.
Send Your Strand Specification →
Discuss Your Production Line →