Linea di Produzione di Fili d’Acciaio Precompresso Rivestiti in Epossidica
Ⅰ. Guarda una vera linea di trefoli in acciaio con rivestimento epossidico
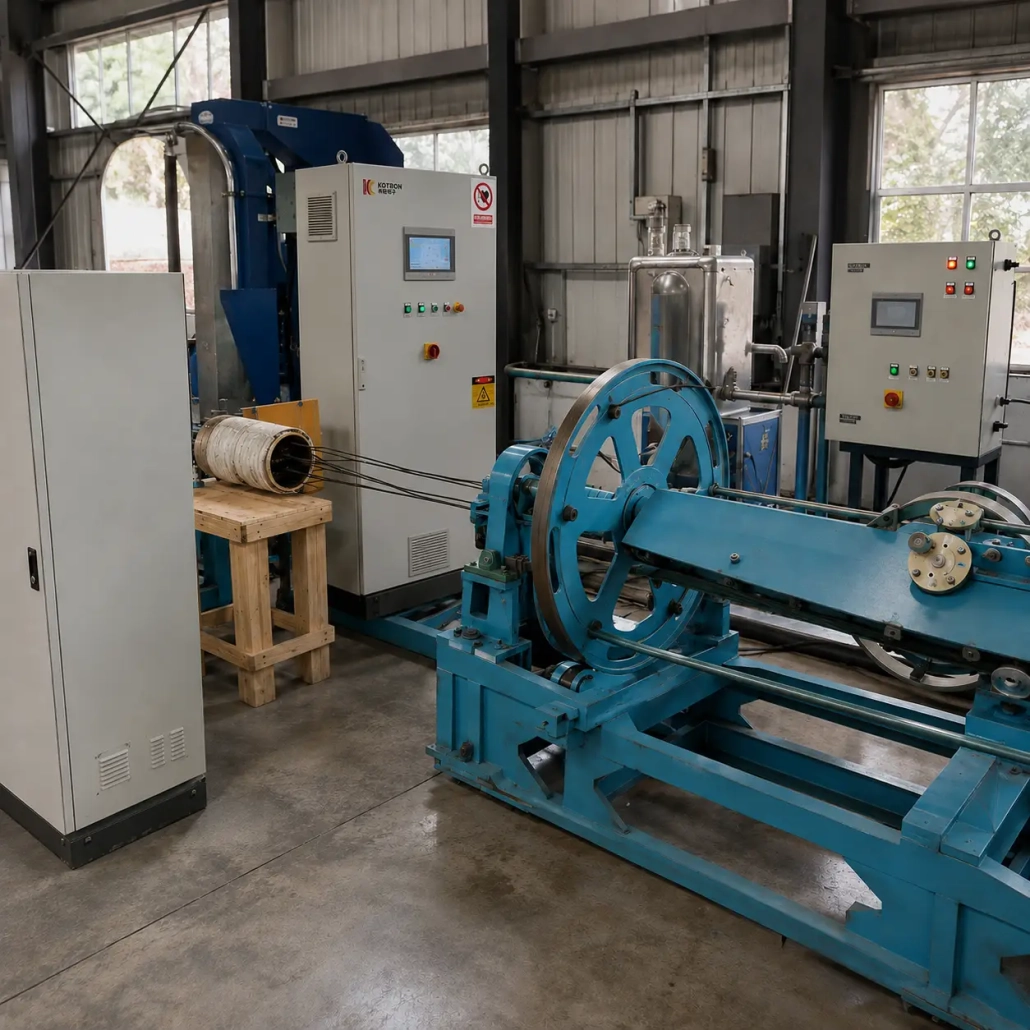
Il video mostra una linea di lavorazione del filo d'acciaio costruita attorno ad una specifica esigenza produttiva. Si può vedere il filo continuo che attraversa la sezione di riscaldamento insieme alle unità di movimentazione meccanica utilizzate lungo la linea.
Per un altro progetto, la sequenza dell'attrezzatura, la lunghezza della linea e le singole stazioni potrebbero essere diverse. Utilizziamo i requisiti effettivi del prodotto e del processo come punto di partenza anziché chiedere a ogni cliente di utilizzare la stessa linea standard.
Una linea tipica segue un processo continuo:
1. Saldare
2. Preparazione della superficie
3. Riscaldamento a Induzione
4. Apertura del filo
5. Rivestimento epossidico
6. Riincagliamento
7. Curare / Raffreddamento
8. Ispezione
9. Trazione
10. Prendere
Ⅱ. Come funziona la linea di produzione di fili di acciaio con rivestimento epossidico
Una linea tipica segue un processo continuo: Pay-off → Preparazione della superficie → Riscaldamento a induzione → Apertura del filo → Rivestimento epossidico → Restranding → Indurimento / Raffreddamento → Ispezione → Trazione → Raccolta
La sequenza esatta dipende dal tipo di filo rivestito con resina epossidica da produrre.
Il filo di PC in entrata viene prima rilasciato sotto tensione controllata e preparato per il rivestimento. Le condizioni della superficie sono importanti perché l'olio, ruggine, incrostazioni o altra contaminazione possono compromettere l'adesione del rivestimento.
Il filo passa quindi continuamente attraverso il Riscaldamento a induzione sezione. Le condizioni di riscaldamento sono adattate alle specifiche del trefolo, velocità della linea e processo di rivestimento invece di essere impostati su una temperatura universale.
Dove il processo di rivestimento richiede l'accesso tra i singoli fili, il filo viene aperto prima o attorno alla sezione di rivestimento. La polvere epossidica viene quindi applicata sulla superficie d'acciaio riscaldata. La disposizione di apertura e rivestimento può essere sviluppata in base alla struttura del filo e al metodo di rivestimento richiesti.
Dopo il rivestimento, i fili vengono riportati alla geometria del trefolo richiesta. Il filo rivestito passa quindi attraverso le fasi di polimerizzazione e raffreddamento richieste prima dell'ispezione e della raccolta finale.
1
Saldare
2
Preparazione della superficie
3
Riscaldamento a Induzione
4
Apertura del filo
5
Rivestimento epossidico
6
Riincagliamento
7
Curare / Raffreddamento
8
Ispezione
9
Trazione
10
Prendere
Ⅲ. Attrezzatura principale della linea di produzione
Una linea completa può essere assemblata da diverse sezioni funzionali.
Pay-off e controllo della tensione
Alimenta il filo nella linea mantenendo una tensione adeguata per la lavorazione continua.
Preparazione della superficie
Pulisce e prepara la superficie del filo prima del riscaldamento e del rivestimento. Il metodo finale viene selezionato in base alle condizioni del filo in entrata e ai requisiti di rivestimento.
Sistema di riscaldamento a induzione
Riscalda continuamente il filo in movimento prima dell'applicazione della polvere epossidica. L'induttore, l'alimentazione e la frequenza operativa vengono selezionate in base alla dimensione del filo e alla velocità di produzione.
Unità di apertura del filo
Controlla la geometria del trefolo in cui i singoli fili devono essere separati per il processo di rivestimento.
Sezione Verniciatura a Polvere Epossidica
Applica polvere epossidica al filo di acciaio riscaldato. La sezione di rivestimento può essere configurata in base al prodotto e al processo richiesti.
Unità di riavvolgimento
Riporta i fili aperti alla disposizione dei trefoli richiesta dopo il rivestimento.
Sezione di stagionatura e raffreddamento
Fornisce il processo termico a valle necessario e riduce la temperatura del trefolo prima dell'ispezione e dell'avvolgimento.
Trazione e presa
Mantiene il movimento continuo lungo la linea e riavvolge il filo finito per la successiva movimentazione.
È possibile modificare le singole stazioni, aggiunti o integrati con le apparecchiature esistenti del cliente.
Ⅳ. Riscaldamento a induzione continua per trefoli di acciaio
Il riscaldamento ad induzione è una delle sezioni chiave della linea.
A differenza del riscaldamento batch, il filo viaggia continuamente attraverso un tipo passante bobina a induzione. Il calore viene generato direttamente nell'acciaio mentre si muove attraverso il campo elettromagnetico, consentendo alla sezione di riscaldamento di funzionare come parte del processo di rivestimento continuo.
L’importante non è semplicemente raggiungere rapidamente una temperatura elevata.
Diametro del filo, massa d'acciaio, velocità di linea, temperatura richiesta, lunghezza del riscaldamento, Frequenza, potenza disponibile e il design della bobina devono lavorare insieme.
Una linea che percorre un filo di diametro diverso o a una velocità diversa può quindi richiedere una diversa configurazione di riscaldamento a induzione.
I nostri sistemi di riscaldamento a induzione utilizzano Conversione di potenza IGBT con controllo digitale DSP. A seconda della configurazione selezionata, valori operativi come la tensione, corrente, è possibile monitorare la potenza e la frequenza, mentre l'impianto di riscaldamento può comunicare con il sistema di controllo della linea.
È inoltre possibile configurare la misurazione della temperatura e il controllo a circuito chiuso laddove richiesto dal processo.
La bobina di induzione stessa non è considerata un componente universale. Il suo diametro interno, durata effettiva del riscaldamento, la struttura di isolamento e il collegamento all'alimentazione sono sviluppati in base alla disposizione dei trefoli e delle linee.
Per i clienti che aggiornano una linea di rivestimento esistente, la sezione di riscaldamento a induzione può anche essere valutata come un sottosistema individuale anziché richiedere la sostituzione dell'intera linea di produzione.
Ⅴ. Personalizzato attorno al tuo filo e al tuo obiettivo di produzione
La personalizzazione non si limita al cambiamento delle dimensioni della macchina.
Il prodotto realizzato influisce direttamente sul design della linea.
| Requisito del cliente | Configurazione della linea interessata |
|---|---|
| Diametro e struttura del filo | Guide, unità di apertura, induttore e utensili |
| Velocità della linea target | Capacità di riscaldamento, sezione di rivestimento e lunghezza di raffreddamento |
| Processo di rivestimento | Apertura del filo, rivestimento e lavorazione successiva |
| Capacità produttiva richiesta | Velocità della linea e configurazione delle apparecchiature |
| Dimensione della bobina / peso della bobina | Sistema di pay-off e take-up |
| Spazio di fabbrica | Disposizione dell'attrezzatura e lunghezza della linea |
| Attrezzature esistenti | Progettazione di interfacce e integrazioni |
| Requisito di automazione | PLC, HMI, monitoraggio e comunicazione |
Per questa ragione, due linee che producono trefoli di PC rivestiti con resina epossidica possono apparire molto diverse anche se il prodotto finale appartiene alla stessa categoria generale.
Un cliente con una linea esistente potrebbe aver bisogno solo della preparazione della superficie, apparecchiature per il riscaldamento a induzione e il rivestimento. Un nuovo impianto può richiedere una linea completa dal pay-off all'estrazione del filo finito.
Possiamo configurare entrambi gli approcci in base al progetto.
Ⅵ. Configurazione di linea aggiuntiva
Automazione e Controllo
Il controllo PLC e HMI può essere utilizzato per coordinare il movimento del trefolo, riscaldamento e altre stazioni di produzione. A seconda del progetto, parametri operativi, allarmi, ricette di processo, nel sistema di controllo possono essere incorporati anche informazioni sulla temperatura e registrazioni della produzione.
Configurazione tecnica
Non esiste un unico potere significativo, specifiche di frequenza o velocità di produzione per ogni linea di trefoli con rivestimento epossidico. Potenza di induzione, frequenza di funzionamento, velocità di linea, dimensione della bobina, la capacità di profitto e la capacità di assorbimento vengono selezionate dopo che sono noti il prodotto richiesto e l'obiettivo di produzione.
Ispezione di qualità
Le stazioni di ispezione possono essere integrate in base alle esigenze del filo finito, compresa l'ispezione della superficie del rivestimento, misurazione dello spessore del rivestimento e rilevamento della continuità o del foro stenopeico ove richiesto.
Applicazioni
Il filo di precompressione rivestito in resina epossidica viene utilizzato laddove è richiesta protezione dalla corrosione nelle strutture precompresse e ancorate. Le applicazioni possono includere ponti, Ingegneria Civile, ancoraggio al suolo e alcuni progetti di sostegno sotterraneo o minerario, a seconda delle specifiche del filo.
Ⅶ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
La linea può essere personalizzata per diversi diametri di filo?
Sì. Il diametro del filo influisce sulle guide, meccanismo di apertura, bobina a induzione, fabbisogno di riscaldamento e altre parti della linea. Il campo operativo adatto dovrebbe essere definito prima della progettazione meccanica finale.
Potete fornire solo la sezione di riscaldamento a induzione?
Sì. Un progetto non deve necessariamente iniziare con una linea completamente nuova. L'alimentatore per il riscaldamento a induzione, è possibile sviluppare un sistema di adattamento e un induttore passante personalizzato per l'integrazione con un processo di produzione esistente.
Come si seleziona la potenza del riscaldamento a induzione?
La potenza non dovrebbe essere scelta solo in base al diametro del filo. Massa del filo, temperatura target, lunghezza del riscaldamento, La velocità della linea richiesta e le condizioni del processo influiscono tutte sul risultato.
È possibile aggiornare una linea di produzione esistente?
In molti casi, le singole sezioni del processo possono essere riprogettate o integrate con apparecchiature esistenti. La soluzione pratica dipende dal layout della linea esistente, sistema di controllo e prodotto finito richiesto.
Ogni linea di trefoli con rivestimento epossidico è uguale??
No. La disposizione delle linee dipende dalla struttura del filo, processo di rivestimento, la velocità di produzione, ispezione richiesta e grado di automazione. La linea di produzione mostrata nel nostro video dovrebbe essere trattata come un esempio di progetto, non una configurazione standard fissa.
Richiedi una proposta di linea di produzione personalizzata
Se stai progettando un nuovo Linea di produzione di fili in PC con rivestimento epossidico o potenziando una linea esistente, inviaci le specifiche del filo di base, requisiti di rivestimento e capacità di produzione target.
Possiamo valutare il layout del processo, sistema di riscaldamento a induzione, apparecchiature per la movimentazione dei trefoli e configurazione dell'automazione attorno al vostro progetto.
Invia la specifica del tuo filo →
Discuti la tua linea di produzione →