การชุบแข็งด้วยการเหนี่ยวนำเส้นผ่านศูนย์กลางภายนอกของแผ่นดิสก์สำหรับส่วนประกอบทางกล
Ⅰ. ชม 300 กระบวนการชุบแข็งด้วยการเหนี่ยวนำแผ่นดิสก์ มม
วิดีโอ: การประยุกต์ใช้การชุบแข็งด้วยการเหนี่ยวนำความถี่เสียงซุปเปอร์สำหรับเส้นรอบวงด้านนอกของ 300 แผ่นดิสก์ มม.
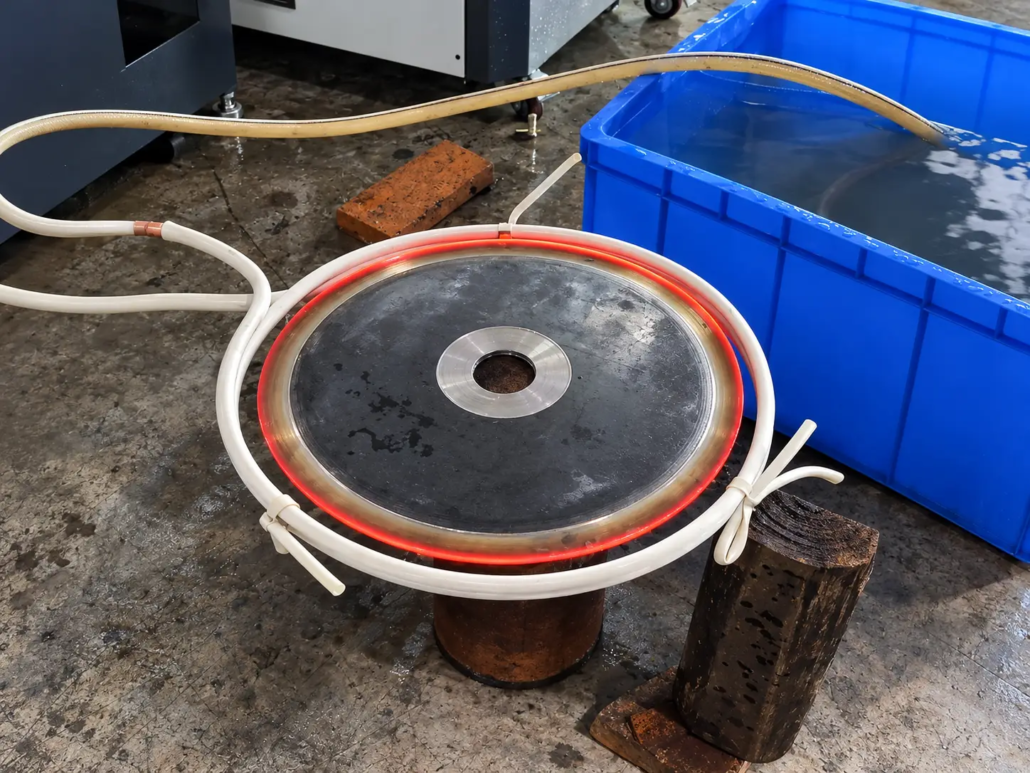
การสาธิตนี้แสดงแผ่นโลหะทรงกลมที่มีรูตรงกลางอยู่ภายในขดลวดเหนี่ยวนำแบบวงกลม. ระหว่างการให้ความร้อน, แถบสีแดงร้อนต่อเนื่องเกิดขึ้นรอบๆ เส้นรอบวงด้านนอก, ในขณะที่ส่วนกลางยังค่อนข้างมืด.
วิดีโอนี้นำเสนอกระบวนการที่เหมาะสมสำหรับการชุบแข็งส่วนปลายที่สม่ำเสมอ. การยืนยันความสม่ำเสมอของความแข็งจำเป็นต้องทำการทดสอบพื้นผิวที่ชุบแข็ง.
รายละเอียดการสมัคร
| รายการ | คำอธิบาย |
|---|---|
| ชิ้นงาน | แผ่นโลหะทรงกลมมีรูตรงกลาง |
| เส้นผ่านศูนย์กลางภายนอก | 300 มม. |
| พื้นที่บำบัด | เส้นรอบวงด้านนอกเรียบเนียน |
| กระบวนการ | การชุบแข็งด้วยเหนี่ยวนํา |
| วิธีการให้ความร้อน | เครื่องทำความร้อนแบบเหนี่ยวนำความถี่เสียงซุปเปอร์ |
| ขดลวดเหนี่ยวนำ | ขดลวดเหนี่ยวนำแบบวงกลมที่กำหนดเอง |
| โซลูชั่นอุปกรณ์ | แหล่งจ่ายไฟเหนี่ยวนำ, เครื่องมือ และ, อุปกรณ์ดับและควบคุมตามที่ต้องการ |
วิดีโอระบุว่าการใช้งานเป็นการชุบแข็งแบบเหนี่ยวนำ, แม้ว่าภาพที่มองเห็นได้จะแสดงขั้นตอนการให้ความร้อนเป็นหลักมากกว่าการดำเนินการดับในภายหลัง.
Ⅱ. ชิ้นงานและการใช้งานทางอุตสาหกรรม
การจัดเตรียมการชุบแข็งแบบเหนี่ยวนำนี้มีไว้สำหรับส่วนประกอบทรงกลมที่ต้องมีการบำบัดเฉพาะบริเวณรอบเส้นผ่านศูนย์กลางภายนอก.
สำหรับชิ้นส่วนเหล็กชุบแข็งที่เหมาะสม, อาจใช้การชุบแข็งส่วนปลายในบริเวณที่พื้นผิวด้านนอกสึกหรอหรือสัมผัสทางกล, ในขณะที่ตัวเครื่องไม่จำเป็นต้องมีสภาพแข็งกระด้างเหมือนเดิม.
แอปพลิเคชันที่เป็นไปได้ ได้แก่:
— แผ่นเหล็กที่ต้องผ่านการชุบแข็งเส้นผ่านศูนย์กลางภายนอก.
— ส่วนประกอบทางกลแบบวงกลมที่มีพื้นผิวด้านนอกที่ทนทานต่อการสึกหรอ.
— ส่วนประกอบระบบส่งกำลังรูปแผ่นดิสก์.
— เหมาะสม ส่วนประกอบที่มีหน้าแปลน ต้องการการชุบแข็งส่วนปลาย.
— ชิ้นส่วนเหล็กทรงกลมสั่งทำพิเศษพร้อมข้อกำหนดการชุบแข็งพื้นผิวเฉพาะจุด.
ภาคการผลิตที่เกี่ยวข้องอาจรวมถึงเครื่องจักรทั่วไป, อุปกรณ์อุตสาหกรรม, อุปกรณ์ส่งกำลังและเครื่องจักรกลหนัก.
Ⅲ. ระบบชุบแข็งแบบเหนี่ยวนำทำงานอย่างไร
การจัดระบบทำความร้อนใช้ ตัวเหนี่ยวนำแบบวงกลม ไว้รอบเส้นรอบวงด้านนอกของชิ้นงาน.
เมื่อแหล่งจ่ายไฟเหนี่ยวนำจ่ายพลังงานให้กับคอยล์, สนามแม่เหล็กสลับทำให้เกิดกระแสไฟฟ้าภายในส่วนประกอบที่เป็นโลหะ. ความร้อนที่เกิดขึ้นจะกระจุกตัวอยู่ในบริเวณควบคู่กับตัวเหนี่ยวนำ.
กระบวนการชุบแข็งที่สมบูรณ์เกี่ยวข้องกับการวางตำแหน่งชิ้นงานที่ประสานกัน, เครื่องทำความร้อนแบบเหนี่ยวนำและ การชุบเย็น.
การวางตำแหน่งชิ้นงาน
แผ่นดิสก์ได้รับการรองรับและอยู่ในตำแหน่งที่สัมพันธ์กับขดลวดเหนี่ยวนำ. ฟิกซ์เจอร์จะต้องรักษาตำแหน่งและระยะห่างที่ต้องการ ในขณะเดียวกันก็รองรับรูปทรงของชิ้นงานและสภาวะความร้อน.
เครื่องทำความร้อนเหนี่ยวนำอุปกรณ์ต่อพ่วง
ตัวเหนี่ยวนำแบบวงกลมจะนำพลังงานแม่เหล็กไฟฟ้าไปทางเส้นรอบวงด้านนอก.
รูปทรงขดลวด, พลัง, ความถี่, เวลาในการทำความร้อนและสภาวะการเชื่อมต่อส่งผลต่อการกระจายอุณหภูมิที่เกิดขึ้น.
สำหรับแอพพลิเคชั่นนี้, การจัดเรียงความร้อนมีวัตถุประสงค์เพื่อสร้างแถบความร้อนเส้นรอบวงที่เหมาะสมสำหรับกระบวนการชุบแข็งที่ต้องการ.
การดับร้อน
สำหรับเหล็กชุบแข็งที่เหมาะสม, โครงสร้างพื้นผิวที่ต้องการนั้นเกิดจากการให้ความร้อนบริเวณที่เลือกไปยังสภาวะออสเทนไนซ์ที่เหมาะสม และใช้กระบวนการชุบแข็งที่เหมาะสม.
วิธีการดับจะต้องตรงกับวัสดุ, ต้องการความลึกที่แข็งตัว, รูปทรงของชิ้นงานและการบิดเบี้ยวที่อนุญาต.
ความสม่ำเสมอของการทำความร้อนเพียงอย่างเดียวไม่ได้สร้างความสม่ำเสมอของความแข็ง. ผลการชุบแข็งขั้นสุดท้ายขึ้นอยู่กับทั้งขั้นตอนการให้ความร้อนและการดับ.
Ⅳ. คอยล์เหนี่ยวนำและเครื่องมือชิ้นงานแบบกำหนดเอง
ขดลวดเหนี่ยวนำแบบวงกลมเป็นส่วนสำคัญของการกำหนดค่าอุปกรณ์.
รูปทรงของมันถูกเลือกเพื่อให้ตรงกับเส้นผ่านศูนย์กลางภายนอกของแผ่นดิสก์และความกว้างที่ต้องการของแถบทำความร้อน. ระยะห่างจากคอยล์ถึงชิ้นงาน, ต้องพิจารณาการจับคู่ทางไฟฟ้าและการกระจายพลังงานแม่เหล็กไฟฟ้าด้วย.
สำหรับรูปทรงแผ่นดิสก์ที่แตกต่างกัน, การออกแบบอาจต้องคำนึงถึง:
— เส้นผ่านศูนย์กลางภายนอกและความหนาของชิ้นงาน.
— ความกว้างและตำแหน่งของพื้นที่แข็งตัว.
— โปรไฟล์อุปกรณ์ต่อพ่วงและคุณสมบัติโดยรอบ.
— การกวาดล้างคอยล์และการวางตำแหน่งชิ้นงาน.
— การกระจายความลึกและอุณหภูมิความร้อนที่ต้องการ.
หลักการ 300 มม. ที่แสดงในวิดีโอเป็นตัวอย่างหนึ่งของแอปพลิเคชัน, ไม่จำกัดขนาดอุปกรณ์คงที่.
นอกจากนี้ยังเลือกอุปกรณ์จับยึดชิ้นงานสำหรับกระบวนการผลิตอีกด้วย. การจัดตำแหน่งอย่างง่ายอาจเพียงพอสำหรับการใช้งานบางอย่าง, ในขณะที่บางรุ่นต้องการการหนีบโดยเฉพาะ, กลไกการจัดการหรือการเคลื่อนไหว.
คอยล์, ควรพัฒนากระบวนการติดตั้งและกระบวนการทำความร้อนร่วมกันเพื่อให้ได้พื้นที่การบำบัดที่ต้องการ.
Ⅴ. การกำหนดค่าอุปกรณ์ชุบแข็งแบบเหนี่ยวนำที่สมบูรณ์
KOTRON จำหน่ายโซลูชั่นอุปกรณ์ทำความร้อนและชุบแข็งแบบเหนี่ยวนำซึ่งครอบคลุมแหล่งจ่ายไฟ, ตัวเหนี่ยวนำที่กำหนดเอง, เครื่องมือชิ้นงาน, อุปกรณ์ดับและระบบควบคุมและระบบอัตโนมัติที่เกี่ยวข้อง.
สำหรับการชุบแข็งเส้นผ่านศูนย์กลางภายนอกของแผ่นดิสก์, ขอบเขตของอุปกรณ์ได้รับการกำหนดขึ้นตามกระบวนการที่จำเป็นและโรงงานผลิตที่มีอยู่ของลูกค้า.
| ส่วนประกอบอุปกรณ์ | ข้อควรพิจารณาในการกำหนดค่า |
|---|---|
| แหล่งจ่ายไฟเหนี่ยวนำ | กำลังและความถี่ในการทำงานที่เลือกไว้สำหรับชิ้นงานและข้อกำหนดด้านความร้อน |
| ขดลวดเหนี่ยวนำ | ตัวเหนี่ยวนำแบบวงกลมแบบกำหนดเองที่จับคู่กับเส้นผ่านศูนย์กลางภายนอก |
| อุปกรณ์จับยึดชิ้นงาน | การจัดวาง, รองรับและหนีบตามรูปทรงของชิ้นส่วน |
| อุปกรณ์ดับ | การจัดเรียงความเย็นที่ตรงกับความต้องการวัสดุและการชุบแข็ง |
| การควบคุมกระบวนการ | พารามิเตอร์การทำความร้อนและการควบคุมลำดับกระบวนการ |
| ระบบอัตโนมัติ | กำลังโหลด, ขนถ่าย, ตำแหน่งและการจัดการตามที่จำเป็น |
| ระบบระบายความร้อน | อุปกรณ์ระบายความร้อนตรงกับระบบเหนี่ยวนำที่เลือก |
แหล่งจ่ายไฟและการควบคุมกระบวนการ
แอพพลิเคชันที่สาธิตนี้ใช้ระบบทำความร้อนแบบเหนี่ยวนำความถี่เสียงพิเศษ.
สำหรับโครงการใหม่, การจัดเรียง ความถี่ในการทำงาน และต้องเลือกกำลังตามคุณสมบัติของวัสดุ, ขนาดชิ้นงาน, ต้องการความลึกและสภาวะความร้อนที่แข็งตัว.
สามารถระบุการจัดเตรียมการควบคุมเพื่อประสานพารามิเตอร์การทำความร้อนและการทำงานของเครื่องจักรที่เกี่ยวข้องได้.
การบูรณาการการดับ
เพื่อกระบวนการชุบแข็งที่สมบูรณ์, อุปกรณ์ดับจะต้องประสานกับขั้นตอนการทำความร้อน.
การคัดเลือกที่น่าหลงใหล, สภาวะการทำความเย็นและระยะเวลาในการดับจะส่งผลต่อความแข็งและความเสถียรของมิติที่เกิดขึ้น. การจัดเตรียมที่แท้จริงจะถูกสร้างขึ้นในระหว่างการพัฒนากระบวนการ.
บูรณาการระบบอัตโนมัติและการผลิต
สำหรับการผลิตเป็นชุด, อุปกรณ์อาจรวมการวางตำแหน่งชิ้นงานที่ตั้งโปรแกรมได้, การโหลดและขนถ่ายอัตโนมัติ, และการควบคุมกระบวนการประสานงาน.
ระดับระบบอัตโนมัติที่ต้องการถูกกำหนดโดยวงจรการผลิต, ความหลากหลายของชิ้นงาน, ข้อกำหนดในการจัดการและรูปแบบโรงงานที่มีอยู่.
Ⅵ. การเลือกระบบที่เหมาะสมสำหรับการชุบแข็งเส้นผ่านศูนย์กลางภายนอกของแผ่นดิสก์
เส้นผ่านศูนย์กลางของแผ่นดิสก์เป็นเพียงปัจจัยหนึ่งในการเลือกระบบชุบแข็งแบบเหนี่ยวนำ.
วัสดุ, ความหนาของส่วน, ต้องประเมินพื้นที่ชุบแข็งที่ต้องการและสภาวะการผลิตร่วมกัน.
| ปัจจัยการเลือก | การพิจารณาทางวิศวกรรม |
|---|---|
| วัสดุ | ข้อกำหนดด้านความสามารถในการชุบแข็งและการทำความร้อน/การชุบแข็ง |
| ขนาดชิ้นงาน | ขนาดคอยล์, การออกแบบอุปกรณ์ติดตั้งและความต้องการเครื่องทำความร้อน |
| พื้นที่แข็งตัว | ตำแหน่งและความกว้างของแถบชุบแข็งที่ต้องการ |
| ความแข็งเป้าหมาย | คุณสมบัติพื้นผิวที่ต้องการ |
| ความลึกของเคสที่มีประสิทธิภาพ | ความถี่ความร้อน, ข้อกำหนดเกี่ยวกับวงจรความร้อนและการดับ |
| ข้อกำหนดการผลิต | ลำดับการประมวลผล, การจัดการและระบบอัตโนมัติ |
| อุปกรณ์ที่มีอยู่ | ขอบเขตของการบูรณาการกับระบบการผลิตที่มีอยู่ |
ในกรณีที่ต้องการความแข็งของพื้นผิวหรือความลึกของการชุบแข็งที่ระบุ, กระบวนการควรได้รับการพัฒนาและตรวจสอบผ่านการทดสอบที่เหมาะสม.
สำหรับส่วนประกอบที่ต้องการการชุบแข็งบนพื้นผิวภายในแทนเส้นผ่านศูนย์กลางภายนอก, KOTRON ยังมี เครื่องชุบแข็งแบบเหนี่ยวนำเจาะภายใน สำหรับชิ้นส่วนยานยนต์และรถจักรยานยนต์ที่มีความแม่นยำ.
Ⅶ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ระบบสามารถประมวลผลแผ่นดิสก์ที่มีขนาดใหญ่กว่าหรือเล็กกว่าได้หรือไม่ 300 มม.?
ขนาดชิ้นงานที่แตกต่างกันสามารถประเมินได้โดยการเลือกขดลวดเหนี่ยวนำที่เหมาะสม, แหล่งจ่ายไฟและอุปกรณ์ติดตั้ง. ต้องกำหนดระยะการทำงานจริงสำหรับการกำหนดค่าอุปกรณ์ที่เลือก.
ระบบจะทำความร้อนทั้งแผ่นหรือไม่?
ขดลวดเหนี่ยวนำที่แสดงไว้ถูกจัดเรียงเพื่อให้ความร้อนเข้มข้นรอบๆ เส้นรอบวงด้านนอก. ความร้อนยังนำเข้าสู่วัสดุที่อยู่ติดกันด้วย, ดังนั้นการกระจายความร้อนที่แท้จริงจึงขึ้นอยู่กับชิ้นงานและสภาวะของกระบวนการ.
สามารถชุบแข็งสม่ำเสมอได้รอบเส้นรอบวงของแผ่นดิสก์?
ตัวเหนี่ยวนำแบบวงกลมมีจุดมุ่งหมายเพื่อรองรับการให้ความร้อนตามเส้นรอบวง. การบรรลุการกระจายความแข็งตามที่กำหนดยังต้องใช้วัสดุที่เหมาะสมด้วย, ควบคุมสภาวะความร้อนและการดับ. ควรตรวจสอบผลลัพธ์โดยการทดสอบความแข็งตามที่ต้องการ.
ระบบสามารถจัดหาอุปกรณ์ดับและอุปกรณ์อัตโนมัติได้หรือไม่?
ได้. โซลูชั่นที่สมบูรณ์อาจรวมถึงแหล่งจ่ายไฟแบบเหนี่ยวนำ, คอยล์ที่กำหนดเอง, เครื่องมือชิ้นงาน, อุปกรณ์ดับ, ระบบควบคุมและระบบอัตโนมัติที่จำเป็น. ขอบเขตการจัดหาขั้นสุดท้ายถูกกำหนดไว้สำหรับแต่ละโครงการ.
Ⅷ. ขอวิธีแก้ปัญหาการชุบแข็งแบบเหนี่ยวนำด้วยแผ่นดิสก์
หากการใช้งานของคุณเกี่ยวข้องกับการทำให้เส้นรอบวงด้านนอกของส่วนประกอบรูปทรงแผ่นดิสก์แข็งขึ้น, KOTRON สามารถประเมินระบบชุบแข็งแบบเหนี่ยวนำที่เหมาะสมโดยพิจารณาจากข้อกำหนดของชิ้นงานและการผลิต.
สำหรับข้อเสนอทางเทคนิคเบื้องต้น, กรุณาระบุ:
— การเขียนแบบชิ้นงานหรือรูปถ่าย.
— วัสดุหรือเกรดเหล็ก.
— เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายในและความหนา.
— พื้นที่ชุบแข็งที่ต้องการ.
— ปริมาณการผลิตหรือข้อกำหนดรอบ.
ถ้ามี, โปรดระบุความแข็งพื้นผิวเป้าหมายและความลึกของเคสที่มีประสิทธิภาพด้วย.
ด้วยข้อมูลนี้, KOTRON สามารถประเมินแหล่งจ่ายไฟเหนี่ยวนำได้, ตัวเหนี่ยวนำแบบวงกลม, ตัวยึดชิ้นงาน, การจัดการดับและระบบอัตโนมัติที่จำเป็น.
จำเป็นต้องชุบแข็งด้วยการเหนี่ยวนำสำหรับเส้นผ่านศูนย์กลางภายนอกของส่วนประกอบที่มีรูปร่างเป็นแผ่นดิสก์?
ส่งรายละเอียดชิ้นงานของคุณ แล้ว KOTRON จะประเมินโซลูชันการชุบแข็งแบบเหนี่ยวนำที่เหมาะสม.