Hartowanie indukcyjne średnicy zewnętrznej tarczy do elementów mechanicznych
Ⅰ. Obejrzyj 300 mm Proces hartowania indukcyjnego tarczy
Video: Zastosowanie do hartowania indukcyjnego super częstotliwością akustyczną na zewnętrznym obwodzie a 300 mm dysk.
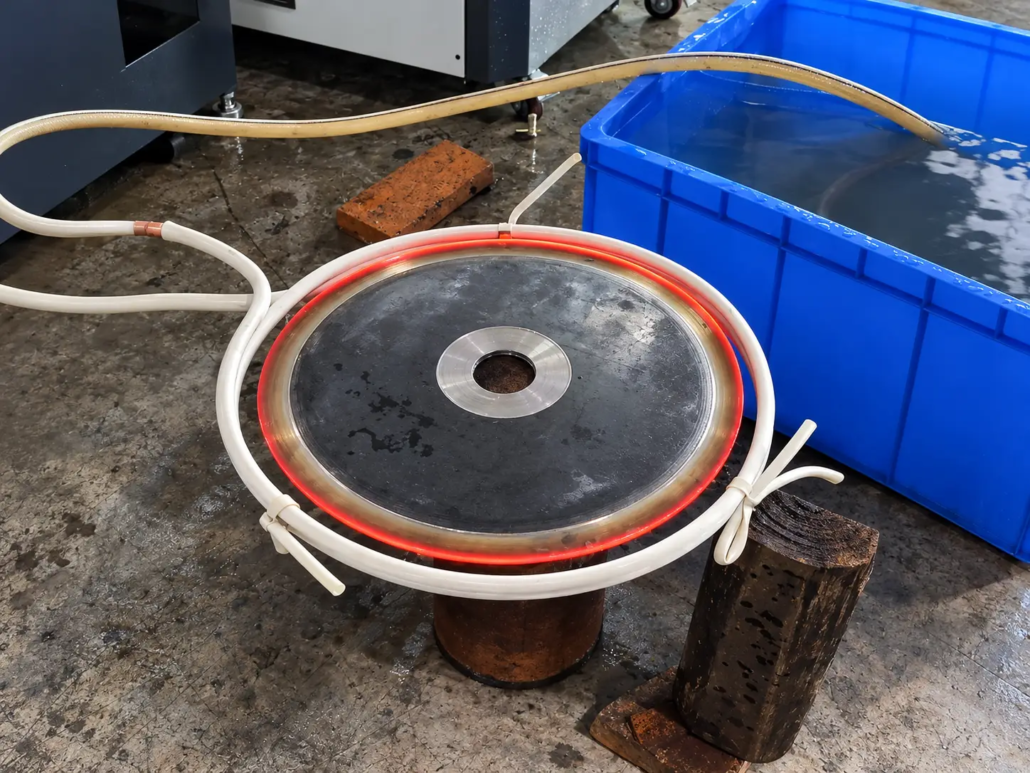
Demonstracja przedstawia okrągły metalowy dysk z centralnym otworem umieszczonym wewnątrz okrągłej cewki indukcyjnej. Podczas nagrzewania, wokół zewnętrznego obwodu tworzy się ciągłe, rozpalone do czerwoności pasmo, podczas gdy środkowa część pozostaje stosunkowo ciemna.
Film przedstawia proces jako odpowiedni do równomiernego hartowania obwodowego. Potwierdzenie jednorodności twardości wymaga przeprowadzenia badań powierzchni hartowanej.
Szczegóły aplikacji
| Przedmiot | Opis |
|---|---|
| obrabiany element | Okrągły metalowy krążek z centralnym otworem |
| Średnica zewnętrzna | 300 mm |
| Obszar leczenia | Gładki obwód zewnętrzny |
| Proces | Hartowanie indukcyjne |
| Metoda ogrzewania | Ogrzewanie indukcyjne o superczęstotliwości audio |
| Induktor | Dostosowana okrągła cewka indukcyjna |
| Rozwiązanie sprzętowe | Zasilanie indukcyjne, narzędziach, sprzęt do hartowania i kontroli, jeśli jest to wymagane |
Film przedstawia zastosowanie jako hartowanie indukcyjne, chociaż widoczny materiał filmowy pokazuje przede wszystkim etap nagrzewania, a nie późniejszą operację hartowania.
Ⅱ. Przedmioty obrabiane i zastosowania przemysłowe
Ten układ do hartowania indukcyjnego jest przeznaczony do elementów okrągłych, które wymagają miejscowej obróbki wokół ich zewnętrznej średnicy.
Do odpowiednich części ze stali hartowanej, hartowanie obwodowe można zastosować tam, gdzie powierzchnia zewnętrzna jest narażona na zużycie lub kontakt mechaniczny, podczas gdy główny korpus nie wymaga tego samego stanu utwardzenia.
Potencjalne zastosowania obejmują:
— Tarcze stalowe wymagające hartowania średnicy zewnętrznej.
— Okrągłe elementy mechaniczne z odpornymi na zużycie powierzchniami zewnętrznymi.
— Elementy układu przeniesienia napędu w kształcie tarczy.
— Odpowiedni elementy kołnierzowe wymagające hartowania obwodowego.
— Niestandardowe okrągłe części stalowe z lokalnymi wymaganiami dotyczącymi hartowania powierzchni.
Odpowiednie sektory produkcyjne mogą obejmować maszyny ogólne, sprzęt przemysłowy, urządzenia do przenoszenia mocy i ciężkie maszyny.
Ⅲ. Jak działa system hartowania indukcyjnego
Układ grzewczy wykorzystuje cewka okrągła umieszczone wokół zewnętrznego obwodu przedmiotu obrabianego.
Gdy zasilacz indukcyjny zasila cewkę, zmienne pole magnetyczne indukuje prąd elektryczny w elemencie metalowym. Powstałe ciepło koncentruje się w obszarze połączonym z cewką indukcyjną.
Cały proces hartowania obejmuje skoordynowane pozycjonowanie przedmiotu obrabianego, ogrzewanie indukcyjne i hartowanie.
Pozycjonowanie przedmiotu obrabianego
Tarcza jest podparta i umieszczona względem cewki indukcyjnej. Oprawa musi utrzymywać wymagane położenie i prześwit, dostosowując się jednocześnie do geometrii przedmiotu obrabianego i warunków ogrzewania.
Peryferyjne ogrzewanie indukcyjne
Okrągła cewka kieruje energię elektromagnetyczną w stronę zewnętrznego obwodu.
Geometria cewki, moc, częstotliwość, czas ogrzewania i warunki sprzęgania wpływają na uzyskany rozkład temperatury.
Dla tej aplikacji, układ grzejny ma za zadanie wytwarzać obwodową taśmę grzejną odpowiednią do wymaganego procesu hartowania.
Hartowanie
Dla odpowiedniej stali hartowanej, wymaganą strukturę powierzchni uzyskuje się poprzez nagrzanie wybranego obszaru do odpowiedniego stanu austenityzowania i zastosowanie odpowiedniego procesu hartowania.
Sposób hartowania musi być dostosowany do materiału, wymagana głębokość hartowania, geometria przedmiotu obrabianego i dopuszczalne odkształcenia.
Sama równomierność ogrzewania nie zapewnia jednorodności twardości. Ostateczny wynik utwardzania zależy zarówno od etapu nagrzewania, jak i hartowania.
Ⅳ. Indywidualna cewka indukcyjna i oprzyrządowanie przedmiotu obrabianego
Okrągła cewka indukcyjna jest kluczową częścią konfiguracji urządzenia.
Jego geometria dobierana jest do średnicy zewnętrznej dysku i wymaganej szerokości taśmy grzejnej. Luz cewki do przedmiotu obrabianego, Należy również wziąć pod uwagę dopasowanie elektryczne i rozkład energii elektromagnetycznej.
Do różnych geometrii tarcz, projekt może wymagać uwzględnienia:
— Średnica zewnętrzna i grubość przedmiotu obrabianego.
— Szerokość i położenie obszaru utwardzonego.
— Profil peryferyjny i otaczające go cechy.
— Luz cewki i pozycjonowanie przedmiotu obrabianego.
— Wymagana głębokość nagrzewania i rozkład temperatury.
Dla 300 mm pokazany na filmie to jeden z przykładów zastosowania, a nie ustalony limit rozmiaru sprzętu.
Do procesu produkcyjnego dobierane są również mocowania detali. W niektórych zastosowaniach wystarczający może być prosty układ pozycjonowania, inne wymagają dedykowanego mocowania, mechanizmy obsługi lub ruchu.
Cewka, osprzęt i proces ogrzewania należy opracować wspólnie, aby osiągnąć wymagany obszar leczenia.
V.. Kompletna konfiguracja sprzętu do hartowania indukcyjnego
KOTRON dostarcza rozwiązania w zakresie urządzeń do nagrzewania i hartowania indukcyjnego obejmujące zasilanie, dostosowana cewka indukcyjna, oprzyrządowanie detalu, sprzęt hartowniczy i powiązane systemy sterowania i automatyzacji.
Do hartowania średnicy zewnętrznej tarczy, zakres wyposażenia ustalany jest zgodnie z wymaganym procesem i istniejącymi urządzeniami produkcyjnymi klienta.
| Element wyposażenia | Rozważania dotyczące konfiguracji |
|---|---|
| Zasilacz indukcyjny | Moc i częstotliwość robocza dobrana do obrabianego przedmiotu i zapotrzebowania na ciepło |
| Cewka indukcyjna | Indywidualna cewka okrągła dopasowana do średnicy zewnętrznej |
| Uchwyt przedmiotu obrabianego | Pozycjonowanie, podparcie i mocowanie zgodnie z geometrią części |
| Sprzęt do hartowania | Układ chłodzenia dostosowany do wymagań materiału i hartowania |
| Kontrola procesu | Sterowanie parametrami nagrzewania i przebiegiem procesu |
| Automatyzacja | Załadunek, rozładunek, pozycjonowanie i obsługa tam, gdzie jest to wymagane |
| System chłodzenia | Chłodzenie sprzętu dopasowane do wybranego układu dolotowego |
Zasilanie i kontrola procesu
Zademonstrowana aplikacja wykorzystuje nagrzewanie indukcyjne o superczęstotliwości audio.
Na nowy projekt, to częstotliwość robocza i moc należy dobrać zgodnie z właściwościami materiału, wymiary obrabianego elementu, wymagana głębokość hartowania i warunki ogrzewania.
Układ sterowania można określić tak, aby koordynował parametry ogrzewania i odpowiednie operacje maszyny.
Integracja wygaszania
Do pełnego procesu hartowania, sprzęt hartujący musi być skoordynowany z etapem nagrzewania.
Wybór środka hartującego, warunki chłodzenia i czas hartowania wpływają na uzyskaną twardość i stabilność wymiarową. Rzeczywisty układ ustalany jest w trakcie opracowywania procesu.
Automatyzacja i integracja produkcji
Do produkcji seryjnej, sprzęt może obejmować programowalne pozycjonowanie przedmiotu obrabianego, automatyczny załadunek i rozładunek, i skoordynowaną kontrolę procesu.
Wymagany stopień automatyzacji wyznaczany jest cyklem produkcyjnym, różnorodność obrabianego przedmiotu, wymagania dotyczące obsługi i dostępny układ fabryki.
Ⅵ. Wybór odpowiedniego systemu do hartowania zewnętrznej średnicy tarczy
Średnica tarczy to tylko jeden z czynników wpływających na wybór systemu do hartowania indukcyjnego.
Materiał, grubość przekroju, wymaganą powierzchnię utwardzoną i warunki produkcji należy ocenić łącznie.
| Czynnik selekcji | Rozważania inżynieryjne |
|---|---|
| Materiał | Wymagania dotyczące hartowności i ogrzewania/hartowania |
| Wymiary przedmiotu obrabianego | Rozmiar cewki, projekt armatury i zapotrzebowanie na ciepło |
| Obszar hartowania | Położenie i szerokość wymaganej hartowanej opaski |
| Twardość docelowa | Wymagane właściwości powierzchni |
| Efektywna głębokość obudowy | Częstotliwość ogrzewania, wymagania dotyczące cyklu termicznego i hartowania |
| Wymagania produkcyjne | Kolejność przetwarzania, obsługi i automatyzacji |
| Istniejący sprzęt | Zakres integracji z dostępnymi systemami produkcyjnymi |
Tam, gdzie wymagana jest określona twardość powierzchni lub głębokość hartowania, proces powinien zostać opracowany i zweryfikowany poprzez odpowiednie testy.
Do elementów wymagających hartowania na powierzchni wewnętrznej zamiast na średnicy zewnętrznej, KOTRON oferuje również maszyna do hartowania indukcyjnego z otworem wewnętrznym do precyzyjnych części samochodowych i motocyklowych.
Ⅶ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy system może przetwarzać dyski większe lub mniejsze niż 300 mm?
Różne rozmiary detali można ocenić, wybierając odpowiednie cewki indukcyjne, zasilacze i osprzęt. Rzeczywisty zakres pracy należy ustalić dla wybranej konfiguracji sprzętu.
Czy system nagrzewa całą płytę?
Zademonstrowana cewka indukcyjna jest skonfigurowana tak, aby skupiać ciepło na zewnętrznym obwodzie. Ciepło przenika również do sąsiedniego materiału, dlatego rzeczywisty rozkład ciepła zależy od przedmiotu obrabianego i warunków procesu.
Czy można uzyskać równomierne hartowanie na obwodzie tarczy??
Cewka okrągła ma za zadanie wspomagać ogrzewanie obwodowe. Osiągnięcie określonego rozkładu twardości wymaga również odpowiedniego materiału, kontrolowane warunki ogrzewania i hartowania. W razie potrzeby wynik należy zweryfikować poprzez badanie twardości.
Czy system może być wyposażony w sprzęt hartujący i automatyzujący??
Tak. Kompletne rozwiązania mogą obejmować zasilacz indukcyjny, dostosowana cewka, oprzyrządowanie detalu, sprzęt hartowniczy, system sterowania i wymaganą automatyzację. Ostateczny zakres dostaw ustalany jest dla każdego projektu.
Ⅷ. Poproś o rozwiązanie do hartowania indukcyjnego dysków
Jeśli Twoje zastosowanie obejmuje hartowanie zewnętrznego obwodu elementu w kształcie dysku, KOTRON może ocenić odpowiedni system do hartowania indukcyjnego w oparciu o przedmiot obrabiany i wymagania produkcyjne.
Wstępna propozycja techniczna, proszę podać:
— Rysunek lub zdjęcia przedmiotu obrabianego.
— Materiał lub gatunek stali.
— Średnica zewnętrzna, średnica wewnętrzna i grubość.
— Wymagana powierzchnia hartowania.
— Wielkość produkcji lub wymagania dotyczące cyklu.
Jeśli jest dostępny, proszę podać również docelową twardość powierzchni i efektywną głębokość obudowy.
Z tą informacją, KOTRON może ocenić zasilacz indukcyjny, cewka okrągła, uchwyt dla przedmiotu obrabianego, układ hartowania i wszelką wymaganą automatyzację.
Wymagane jest hartowanie indukcyjne dla zewnętrznej średnicy elementu w kształcie dysku?
Wyślij szczegóły przedmiotu obrabianego, a KOTRON oceni odpowiednie rozwiązanie w zakresie hartowania indukcyjnego.