Endurecimento por indução do diâmetro externo do disco para componentes mecânicos
Ⅰ. Assista o 300 Processo de endurecimento por indução de disco mm
Vídeo: Aplicação de endurecimento por indução de superaudiofrequência para a circunferência externa de um 300 disco mm.
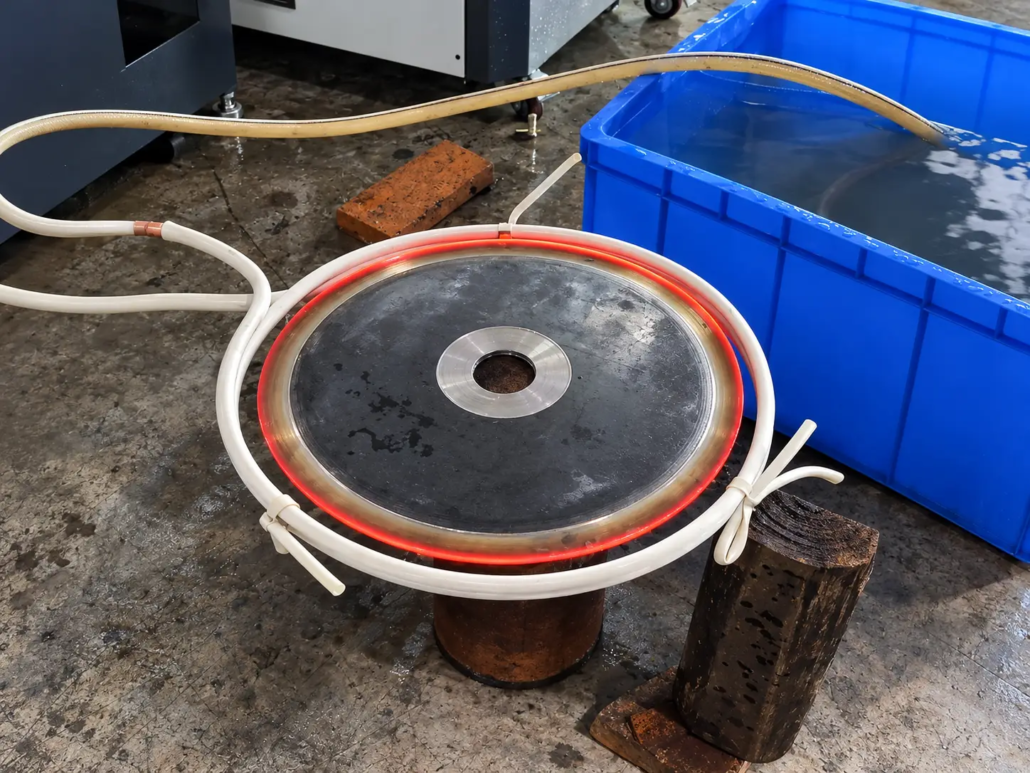
A demonstração mostra um disco circular de metal com um furo central posicionado dentro de uma bobina de indução circular. Durante o aquecimento, uma faixa incandescente contínua se desenvolve ao redor da circunferência externa, enquanto a porção central permanece comparativamente escura.
O vídeo apresenta o processo como adequado para endurecimento periférico uniforme. A confirmação da uniformidade da dureza requer testes da superfície endurecida.
Detalhes do aplicativo
| Item | Descrição |
|---|---|
| Peça de Trabalho | Disco circular de metal com furo central |
| Diâmetro Externo | 300 mm |
| Área de Tratamento | Circunferência externa lisa |
| Processo | O endurecimento por indução |
| Método de aquecimento | Aquecimento por indução de super audiofrequência |
| Indutor | Bobina de indução circular personalizada |
| Solução de Equipamento | Fonte de alimentação de indução, ferramentas, equipamento de têmpera e controle conforme necessário |
O vídeo identifica a aplicação como endurecimento por indução, embora a filmagem visível mostre principalmente o estágio de aquecimento, em vez da operação subsequente de têmpera.
Ⅱ. Peças de trabalho e aplicações industriais
Este arranjo de endurecimento por indução destina-se a componentes circulares que requerem tratamento localizado em torno de seu diâmetro externo.
Para peças de aço temperáveis adequadas, o endurecimento periférico pode ser usado onde a superfície externa está sujeita a desgaste ou contato mecânico, enquanto o corpo principal não requer a mesma condição endurecida.
As aplicações potenciais incluem:
— Discos de aço que requerem endurecimento do diâmetro externo.
— Componentes mecânicos circulares com superfícies externas resistentes ao desgaste.
— Componentes de transmissão de potência em forma de disco.
— Adequado componentes flangeados exigindo endurecimento periférico.
— Peças circulares de aço personalizadas com requisitos de endurecimento superficial localizados.
Setores de manufatura relevantes podem incluir máquinas em geral, equipamentos industriais, equipamentos de transmissão de energia e máquinas pesadas.
Ⅲ. Como funciona o sistema de endurecimento por indução
O arranjo de aquecimento usa um indutor circular posicionado em torno da circunferência externa da peça de trabalho.
Quando a fonte de alimentação de indução energiza a bobina, o campo magnético alternado induz correntes elétricas dentro do componente metálico. O calor resultante é concentrado na região acoplada ao indutor.
O processo completo de endurecimento envolve o posicionamento coordenado da peça, aquecimento por indução e têmpera.
Posicionamento da peça
O disco é apoiado e localizado em relação à bobina de indução. O acessório deve manter a posição e a folga necessárias enquanto acomoda a geometria da peça e as condições de aquecimento.
Aquecimento por Indução Periférica
O indutor circular direciona a energia eletromagnética para a circunferência externa.
A geometria da bobina, potência, frequência, o tempo de aquecimento e as condições de acoplamento influenciam a distribuição de temperatura resultante.
Para esta aplicação, o arranjo de aquecimento destina-se a produzir uma faixa de aquecimento circunferencial adequada para o processo de endurecimento necessário.
Têmpera
Para um aço endurecível adequado, a estrutura superficial necessária é produzida aquecendo a região selecionada até a condição de austenitização apropriada e aplicando um processo de têmpera adequado.
O método de têmpera deve ser compatível com o material, profundidade endurecida necessária, geometria da peça e distorção permitida.
A uniformidade de aquecimento por si só não estabelece uniformidade de dureza. O resultado final do endurecimento depende das etapas de aquecimento e têmpera.
Ⅳ. Bobina de indução personalizada e ferramentas de peça de trabalho
A bobina de indução circular é uma parte fundamental da configuração do equipamento.
Sua geometria é selecionada para corresponder ao diâmetro externo do disco e à largura necessária da faixa de aquecimento. Folga bobina-peça, a correspondência elétrica e a distribuição de energia eletromagnética também devem ser consideradas.
Para diferentes geometrias de disco, o design pode precisar levar em conta:
— Diâmetro externo e espessura da peça.
— Largura e localização da área endurecida.
— Perfil periférico e recursos circundantes.
— Folga da bobina e posicionamento da peça.
— Profundidade de aquecimento necessária e distribuição de temperatura.
O 300 O disco de mm mostrado no vídeo é um exemplo de aplicação, não é um limite fixo de tamanho de equipamento.
Os acessórios da peça também são selecionados para o processo de produção. Um simples arranjo de posicionamento pode ser suficiente para algumas aplicações, enquanto outros exigem fixação dedicada, mecanismos de manuseio ou movimento.
A bobina, o processo de fixação e aquecimento deve ser desenvolvido em conjunto para atingir a área de tratamento necessária.
Ⅴ. Configuração completa do equipamento de endurecimento por indução
A KOTRON fornece soluções de equipamentos de aquecimento e endurecimento por indução cobrindo o fornecimento de energia, indutor personalizado, ferramentas de peças, equipamentos de têmpera e sistemas de controle e automação associados.
Para endurecimento do diâmetro externo do disco, o escopo do equipamento é estabelecido de acordo com o processo necessário e as instalações de produção existentes do cliente.
| Componente de equipamento | Considerações de configuração |
|---|---|
| Fonte de Alimentação por Indução | Potência e frequência de operação selecionadas para a peça de trabalho e requisitos de aquecimento |
| Bobina de Indução | Indutor circular personalizado compatível com o diâmetro externo |
| Fixação da peça | Posicionamento, suporte e fixação de acordo com a geometria da peça |
| Equipamento de têmpera | Arranjo de resfriamento compatível com o material e os requisitos de endurecimento |
| Controlo do Processo | Parâmetros de aquecimento e controle de sequência de processo |
| Automação | Carregando, descarregando, posicionamento e manuseio quando necessário |
| Sistema de Arrefecimento | Resfriamento do equipamento compatível com o sistema de indução selecionado |
Fonte de alimentação e controle de processos
A aplicação demonstrada usa aquecimento por indução de superaudiofrequência.
Para um novo projeto, o frequência de operação e a potência deve ser selecionada de acordo com as propriedades do material, dimensões da peça de trabalho, profundidade endurecida necessária e condições de aquecimento.
O arranjo de controle pode ser especificado para coordenar os parâmetros de aquecimento e as operações relevantes da máquina.
Integração de têmpera
Para um processo de endurecimento completo, o equipamento de têmpera deve ser coordenado com o estágio de aquecimento.
Seleção de têmpera, as condições de resfriamento e o tempo de têmpera afetam a dureza resultante e a estabilidade dimensional. O arranjo real é estabelecido durante o desenvolvimento do processo.
Automação e Integração de Produção
Para produção em lote, o equipamento pode incorporar posicionamento programável da peça, carga e descarga automática, e controle de processo coordenado.
O nível de automação necessário é determinado pelo ciclo de produção, variedade de peças, requisitos de manuseio e layout de fábrica disponível.
Ⅵ. Selecionando o sistema certo para o endurecimento do diâmetro externo do disco
O diâmetro do disco é apenas um fator na seleção de um sistema de endurecimento por indução.
O material, espessura da seção, a área endurecida necessária e as condições de produção devem ser avaliadas em conjunto.
| Fator de Seleção | Consideração de engenharia |
|---|---|
| Material | Requisitos de temperabilidade e aquecimento/têmpera |
| Dimensões da peça | Tamanho da bobina, projeto de luminária e demanda de aquecimento |
| Área de Endurecimento | Posição e largura da banda endurecida necessária |
| Dureza Alvo | Propriedades de superfície necessárias |
| Profundidade Efetiva do Caso | Frequência de aquecimento, ciclo térmico e requisitos de têmpera |
| Requisitos de produção | Sequência de processamento, manuseio e automação |
| Equipamento Existente | Escopo de integração com sistemas de produção disponíveis |
Onde uma dureza superficial especificada ou profundidade endurecida é necessária, o processo deve ser desenvolvido e verificado através de testes apropriados.
Para componentes que requerem endurecimento em uma superfície interna em vez do diâmetro externo, KOTRON também oferece um máquina de endurecimento por indução de furo interno para peças de precisão automotivas e de motocicletas.
Ⅶ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O sistema pode processar discos maiores ou menores que 300 mm?
Diferentes tamanhos de peças podem ser avaliados selecionando bobinas de indução apropriadas, fontes de alimentação e acessórios. A faixa de trabalho real deve ser estabelecida para a configuração do equipamento selecionado.
O sistema aquece todo o disco?
A bobina de indução demonstrada está disposta para concentrar o aquecimento em torno da circunferência externa. O calor também conduz para o material adjacente, portanto, a distribuição real do aquecimento depende da peça de trabalho e das condições do processo.
O endurecimento uniforme pode ser alcançado ao redor da circunferência do disco?
O indutor circular destina-se a suportar aquecimento circunferencial. Alcançar a distribuição de dureza especificada também requer material adequado, condições controladas de aquecimento e têmpera. O resultado deve ser verificado por testes de dureza quando necessário.
O sistema pode ser fornecido com equipamentos de têmpera e automação?
Sim. Soluções completas podem incluir a fonte de alimentação por indução, bobina personalizada, ferramentas de peças, equipamento de têmpera, sistema de controle e automação necessária. O escopo final de fornecimento é definido para cada projeto.
Ⅷ. Solicite uma solução de endurecimento por indução de disco
Se a sua aplicação envolver o endurecimento da circunferência externa de um componente em forma de disco, A KOTRON pode avaliar um sistema de têmpera por indução adequado com base na peça e nos requisitos de produção.
Para uma proposta técnica inicial, por favor forneça:
— Desenho ou fotografias da peça de trabalho.
— Material ou classe de aço.
— Diâmetro externo, diâmetro interno e espessura.
— Área de endurecimento necessária.
— Quantidade de produção ou exigência de ciclo.
Se disponível, inclua também a dureza da superfície alvo e a profundidade efetiva da caixa.
Com esta informação, KOTRON pode avaliar a fonte de alimentação de indução, indutor circular, fixação da peça, arranjo de têmpera e qualquer automação necessária.
Necessita de endurecimento por indução para o diâmetro externo de um componente em forma de disco?
Envie os detalhes da sua peça e a KOTRON avaliará uma solução adequada de endurecimento por indução.