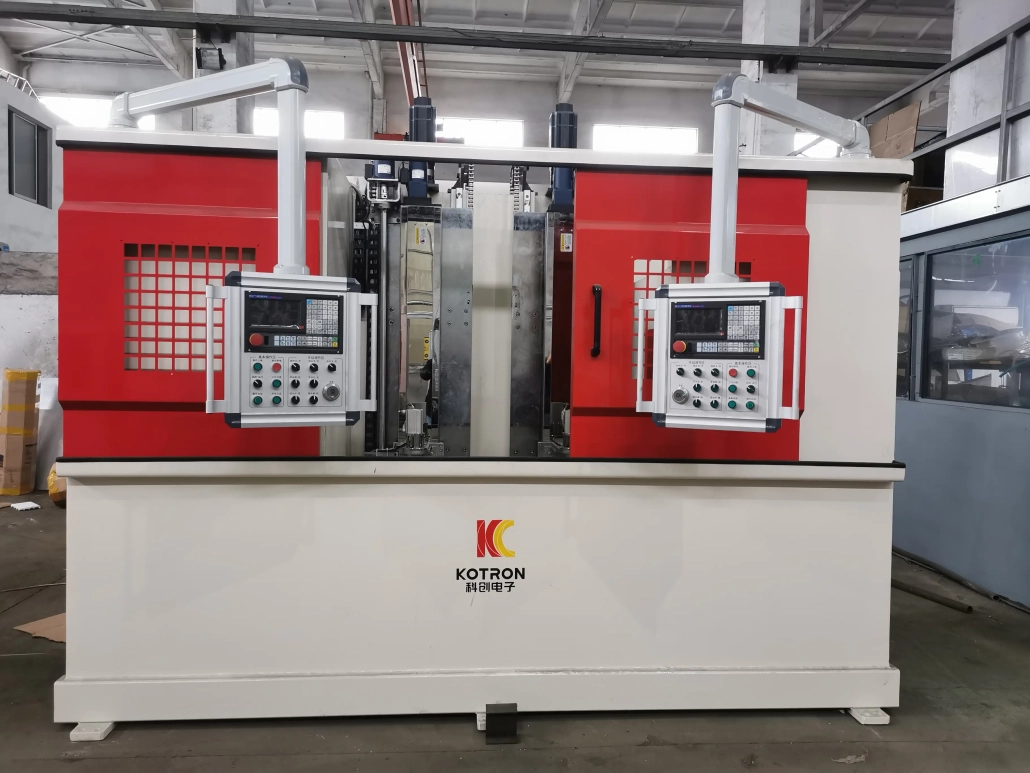
Maszyna do hartowania indukcyjnego CNC
Programowalne hartowanie indukcyjne wałów, Tarcze i niestandardowe części metalowe
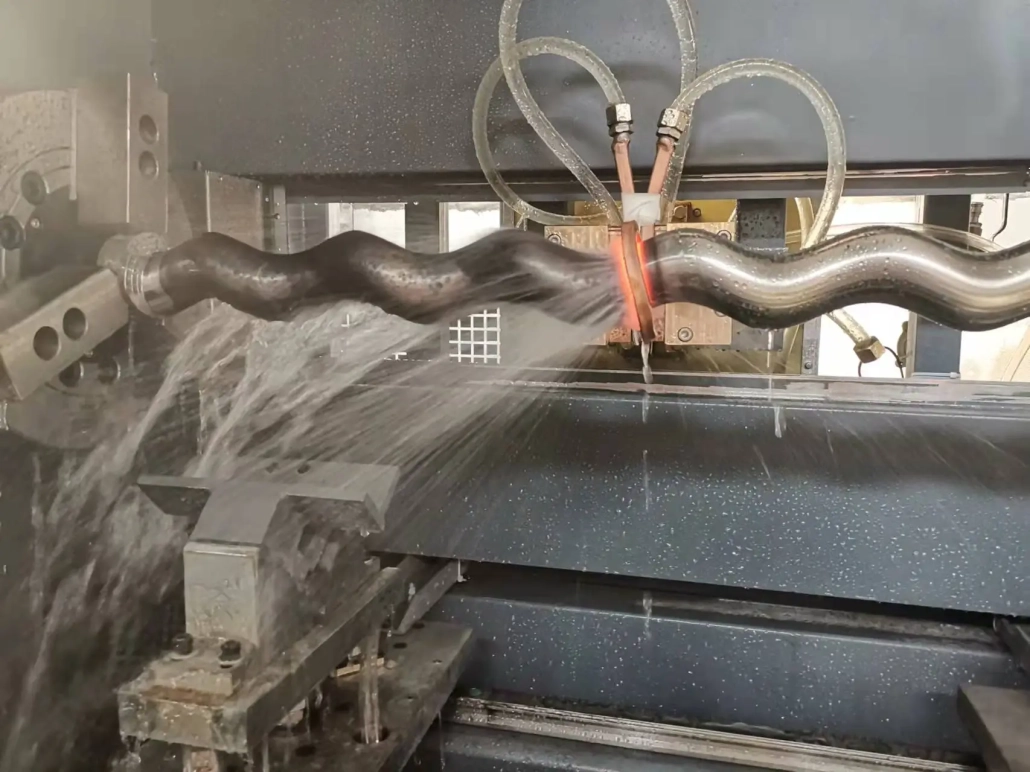
Ⅰ. Zobacz maszynę w działaniu
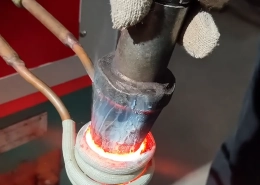
Zobacz, jak ustawiony jest przedmiot obrabiany, przechodzi przez strefę nagrzewania indukcyjnego i jest hartowany pod zaprogramowaną kontrolą.
II. Co może utwardzić ta maszyna?
Maszyna przeznaczona jest do utwardzania powierzchniowego części metalowych, gdzie obszar roboczy wymaga zwiększonej twardości i odporności na zużycie, przy jednoczesnym zachowaniu podstawowych właściwości elementu.
Typowe przedmioty obrabiane obejmują:
Można go stosować do komponentów występujących w produkcji samochodów, maszyny budowlane, traktory, maszyny tekstylne, maszyny ogólne i inny sprzęt przemysłowy.
III. Różne metody hartowania dla różnych części
Nie każdy przedmiot obrabiany należy hartować w ten sam sposób. Ruch maszyny i proces indukcji można zaprogramować w zależności od wymaganej powierzchni hartowanej.
Hartowanie w pozycji stałej
Obrabiany przedmiot pozostaje w określonej pozycji, podczas gdy wybrany obszar jest podgrzewany i hartowany. Nadaje się do miejscowego utwardzania, gdy tylko określony odcinek wymaga obróbki.
Ciągłe hartowanie skaningowe
Przedmiot obrabiany lub zespół grzewczy porusza się w sposób ciągły podczas nagrzewania i hartowania. Metodę tę powszechnie stosuje się w przypadku wałów i innych części o dłuższej, hartowanej powierzchni.
Utwardzanie pozycjonujące i skanujące
Możliwość obróbki kilku wybranych odcinków według zaprogramowanej kolejności, umożliwienie jednemu komponentowi posiadania różnych stref hartowania.
Dostarczone informacje o maszynie potwierdzają obsługę hartowania integralnego w punkcie stałym, ciągłe procesy skanowania i pozycjonowania-skanowania.
IV. Sterowanie CNC dla powtarzalnej produkcji
W maszynie zastosowano system sterowania numerycznego koordynującego proces hartowania.
Operatorzy mogą wybierać, modyfikować, przechowuj i przywołuj programy przetwarzania dla różnych części. Gdy odpowiedni proces zostanie ustalony, odpowiedni program można zachować do późniejszej produkcji, zamiast ustawiać maszynę od początku dla każdej partii.
W zależności od konfiguracji maszyny, zaprogramowane parametry mogą obejmować:
Układ sterowania zapewnia także obsługę sprzętu, informacje alarmowe i diagnostyczne.
V. Moc indukcyjna IGBT z cyfrowym sterowaniem DSP
Zasilanie indukcyjne jest ważną częścią procesu hartowania, ponieważ moc wyjściowa musi reagować szybko i pozostawać pod kontrolą przez cały cykl nagrzewania.
Nasz system łączy technologię konwersji mocy IGBT z cyfrowym sterowaniem DSP. Stopień mocy IGBT zapewnia szybkie elektroniczne przełączanie mocy, podczas gdy system sterowania DSP zarządza regulacją mocy wyjściowej, parametry pracy i funkcje zabezpieczające w formie cyfrowej.
Zakres regulacji mocy
0.1%–100% cyfrowy
Stabilność mocy
≤ ±0,1%
Dla XZG160, Konfiguracje XZG200 i XZG250
Tam, gdzie używana jest zaawansowana konfiguracja monitorowania, system DSP może również obsługiwać funkcje takie jak:
Funkcje te są szczególnie przydatne, gdy te same części są produkowane wielokrotnie, a proces nagrzewania wymaga późniejszego przeglądu lub prześledzenia.
VI. Pionowo lub poziomo — wybierz według przedmiotu obrabianego
Orientacja maszyny powinna być zgodna z wymaganiami dotyczącymi przedmiotu obrabianego i obsługi, a nie być traktowana jako ocena wydajności.
Maszyny pionowe
Powszechnie wybierane, gdy element można wygodnie trzymać i obrabiać w pozycji pionowej. Dobrze pasuje do wielu wałów, zastosowań kołkowych i tarczowych i może zmniejszyć wymagania dotyczące powierzchni w poziomie.
Maszyny poziome
Często bardziej praktyczne w przypadku długich lub ciężkich wałów, które wymagają dodatkowego podparcia na całej długości lub są łatwiejsze do załadunku w poziomie.
Maszyna pionowa
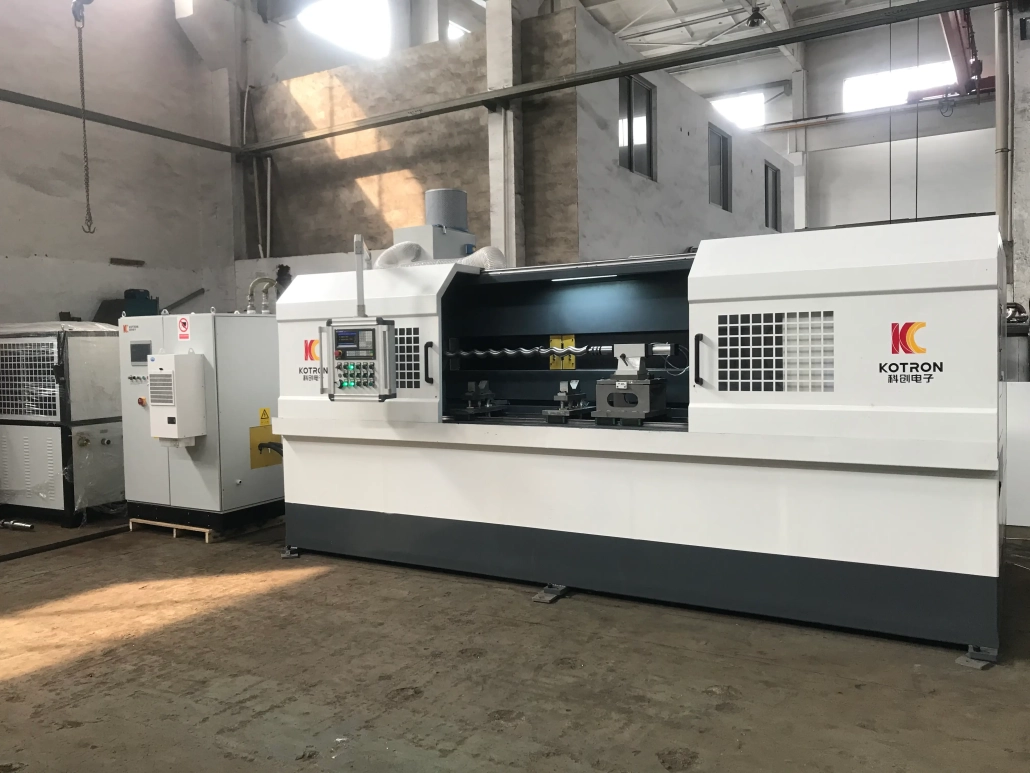
Maszyna pozioma
Wybór powinien być rozważony:
Z tego powodu, Konstrukcję maszyny należy wybrać po zapoznaniu się z rysunkiem przedmiotu obrabianego i warunkami produkcji.
VII. Konfiguracja z pojedynczą lub podwójną sekcją
Maszyna dwustanowiskowa może być przydatna w produkcji seryjnej, gdzie czas załadunku i rozładunku w przeciwnym razie zakłócałby cykl produkcyjny. W zależności od konstrukcji maszyny, te dwie pozycje mogą być przystosowane do naprzemiennej produkcji lub innych skoordynowanych sekwencji operacyjnych.
Seria maszyn XZG może być dostarczana w pionowej konstrukcji dwustanowiskowej. Odpowiednie rozmieszczenie zależy od wielkości produkcji, obsługa detali i czas cyklu — pojedyncza stacja pozostaje praktycznym wyborem w wielu zastosowaniach.
VIII. Główna konstrukcja maszyny
Kompletna maszyna do hartowania indukcyjnego zazwyczaj zapewnia ruch mechaniczny, funkcje ogrzewania i hartowania w ramach jednego kontrolowanego procesu.
System można skonfigurować za pomocą:
Dla dostarczonej maszyny, w prowadnicach głównych i pomocniczych zastosowano łożyska liniowe. Układ napędowy wykorzystuje śrubę kulową do kontrolowanego ruchu maszyny.
IX. Dane techniczne
Poniższe specyfikacje opierają się na modelu XZG160, Dostarczono konfiguracje XZG200 i XZG250. Podróż mechaniczna, wymiary obrabianego elementu, nośność i inne parametry obrabiarki należy potwierdzić zgodnie z końcową konfiguracją maszyny.
| Specyfikacja | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| Napięcie wejściowe | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Moc wejściowa | 160 kVA | 200 kVA | 250 kVA |
| Częstotliwość oscylacyjna | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| Zakres regulacji mocy | 0.1%–100%, Cyfrowy | 0.1%–100%, Cyfrowy | 0.1%–100%, Cyfrowy |
| Współczynnik mocy | > 0,95 | > 0,95 | > 0,95 |
| Czas uruchomienia | 0.1 sek | 0.1 sek | 0.1 sek |
| Stabilność mocy | ≤±0,1% | ≤±0,1% | ≤±0,1% |
Uwaga: Właściwą moc znamionową i wielkość maszyny należy wybrać na podstawie rzeczywistego przedmiotu obrabianego i procesu hartowania, a nie samej mocy.
X. Zaprojektowane wokół części, Nie tylko model maszyny
Urządzenia do hartowania indukcyjnego są często stosowane w przypadku części znacznie różniących się geometrią. Długi wał, krótki sworzeń i element w kształcie dysku mogą wymagać utwardzania powierzchniowego, ale ich układ maszyn, induktor, metoda ruchu i hartowania może być bardzo różna.
Do hartowania indukcyjnego, wielkość maszyny to tylko jedna część procesu selekcji. Częstotliwość ogrzewania, dostępna moc, projektowania induktorów, prędkość skanowania i sposób hartowania należy uwzględnić łącznie z materiałem i wymaganą warstwą utwardzoną.
Współpracuje ze sobą kilka zmiennych procesowych — Moc indukcyjna + Częstotliwość + Czas nagrzewania + Szybkość skanowania + Obracanie detalu + Projekt cewek + Hartowanie — a zmiana jednego z tych parametrów może zmienić wzór ogrzewania lub wynik utwardzania.
Do wyboru sprzętu, najbardziej przydatna informacja to:
Rysunek przedstawiający wymaganą powierzchnię hartowaną jest szczególnie pomocny przy wyborze wzbudnika i ruchu maszyny. Zamiast wybierać tylko ze standardowego modelu maszyny, możemy skonfigurować system wokół geometrii przedmiotu obrabianego, utwardzone stanowisko, wymagana głębokość obudowy, częstotliwość ogrzewania, wymagana moc, metoda skanowania, metoda zaciskania, cykl produkcyjny i poziom automatyzacji. Jest to szczególnie przydatne dla klientów produkujących kilka powiązanych komponentów na tej samej linii produkcyjnej.
Przy powtarzalnej produkcji, programowalny ruch i cyfrowo sterowana moc wyjściowa ułatwiają odtworzenie ustalonego procesu i identyfikację odchyleń w przypadku ich wystąpienia. Z tego też powodu przed wyborem sprzętu należy określić wymagania dotyczące twardości i głębokości obudowy.
XI. Typowe branże
Maszyny do hartowania indukcyjnego CNC są stosowane tam, gdzie elementy stalowe wymagają zlokalizowanych powierzchni odpornych na zużycie.
Rzeczywistą przydatność elementu należy ocenić na podstawie jego materiału, geometrii i wymagań dotyczących obróbki cieplnej, a nie tylko na podstawie nazwy branży.
XII. Często zadawane pytania
+ Czy jedna maszyna może utwardzać różne części??
Tak, w ramach możliwości mechanicznych i elektrycznych maszyny. Różne elementy obrabiane mogą wymagać różnych cewek, osprzętu i programów procesowych CNC.
+ Jak wybrać wymaganą moc indukcyjną?
Mocy nie można wybrać na podstawie samej średnicy przedmiotu obrabianego. Materiał, średnica, utwardzony obszar, wymagana głębokość hartowania, Należy wziąć pod uwagę czas ogrzewania i szybkość produkcji.
+ Czy maszyna może wykonać miejscowe utwardzanie zamiast utwardzania całej części??
Tak. Dostarczony opis maszyny obsługuje pozycję stałą, ciągłe procesy skanowania i pozycjonowania-skanowania, umożliwiając wybór obszaru hartowania w zależności od komponentu.
+ Dlaczego warto wybrać maszynę pionową lub poziomą?
Głównym czynnikiem branym pod uwagę są wymiary przedmiotu obrabianego, waga, sposób ładowania i wymagane wsparcie. Długie lub ciężkie wały mogą być łatwiejsze w obsłudze w poziomie, podczas gdy wiele konwencjonalnych zastosowań wałów i sworzni można wygodnie obrabiać w pionie.
+ Jaka jest zaleta sterowania CNC?
Można zapisać i przywołać różne programy hartowania dla powtarzających się części. Jest to przydatne, gdy produkcja obejmuje wiele typów detali lub powtarzające się partie.
+ Czy można rejestrować dane produkcyjne??
Z odpowiednią konfiguracją monitorowania DSP, parametry grzewcze, alarmy, krzywe procesów i zapisy produkcyjne można przechowywać do późniejszego przeglądu.
Wyślij nam swój rysunek przedmiotu obrabianego
Najszybszym sposobem określenia właściwej maszyny do hartowania indukcyjnego CNC jest rozpoczęcie od samej części.
Prosimy o przesłanie nam:
Na podstawie tych szczegółów, konstrukcję maszyny, moc indukcyjna, częstotliwość, induktor, metodę skanowania i konfigurację sterowania można ocenić łącznie.