Máquina CNC de Endurecimento por Indução
Têmpera por indução programável para eixos, Discos e peças metálicas personalizadas
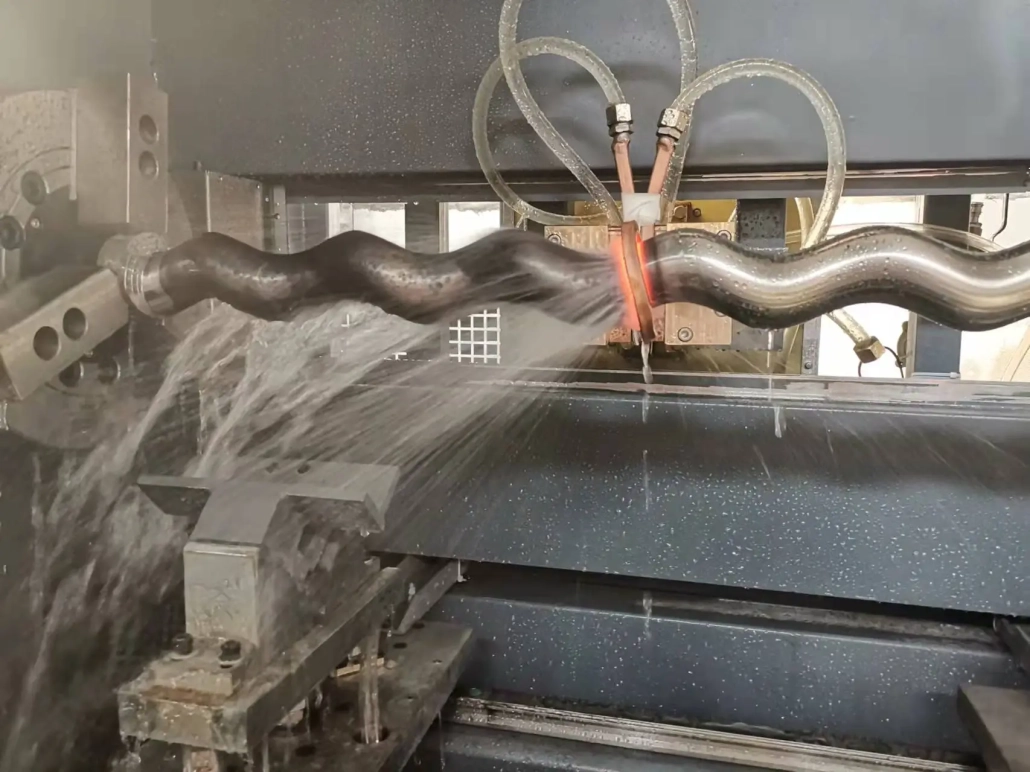
Ⅰ. Ver a máquina em funcionamento
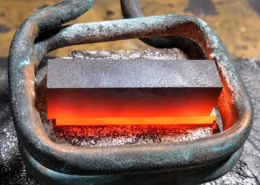
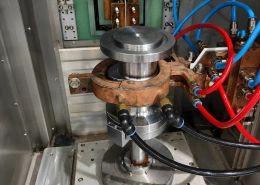
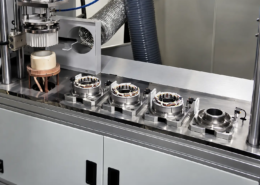
Ver como a peça de trabalho é posicionada, movida através da zona de aquecimento por indução e resfriada sob controlo programado.
II. O que esta máquina pode temperar?
A máquina destina-se ao endurecimento superficial de peças metálicas onde a área de trabalho requer maior dureza e resistência ao desgaste, enquanto as propriedades do núcleo do componente precisam ser mantidas.
Peças típicas incluem:
Pode ser utilizada para componentes encontrados na indústria automóvel, máquinas de construção, tratores, máquinas têxteis, máquinas gerais e outros equipamentos industriais.
III. Diferentes Métodos de Endurecimento para Diferentes Peças
Nem todas as peças devem ser endurecidas da mesma forma. O movimento da máquina e o processo de indução podem ser programados de acordo com a área a endurecer requerida.
Endurecimento em Posição Fixa
A peça de trabalho permanece numa posição definida enquanto uma área selecionada é aquecida e temperada. Isto é adequado para endurecimento local onde apenas uma seção específica requer tratamento.
Endurecimento por Digitalização Contínua
A peça de trabalho ou o conjunto de aquecimento move-se continuamente durante o aquecimento e o temperamento. Este método é comumente usado para eixos e outras peças com uma superfície endurecida mais longa.
Endurecimento por Posicionamento e Digitalização
Várias seções selecionadas podem ser processadas de acordo com uma sequência programada, permitindo que um componente tenha diferentes zonas de endurecimento.
As informações fornecidas sobre a máquina confirmam suporte para endurecimento integral em ponto fixo, digitalização contínua e processos de posicionamento-digitalização.
IV. Controle CNC para produção repetível
A máquina usa um sistema de controle numérico para coordenar o processo de endurecimento.
Os operadores podem selecionar, modificar, armazenar e recuperar programas de processamento para diferentes peças. Uma vez estabelecido um processo adequado, o programa correspondente pode ser mantido para produção posterior, em vez de configurar a máquina desde o início para cada lote.
Dependendo da configuração da máquina, parâmetros programados podem incluir:
O sistema de controle também fornece operação do equipamento, informações de alarme e diagnóstico.
V. Potência de indução IGBT com controle digital DSP
A fonte de alimentação por indução é uma parte importante do processo de endurecimento porque a saída de energia deve responder rapidamente e permanecer controlável durante todo o ciclo de aquecimento.
O nosso sistema combina a tecnologia de conversão de energia IGBT com controlo digital DSP. A etapa de potência IGBT fornece uma comutação rápida de energia eletrónica, enquanto o sistema de controlo DSP gere digitalmente a regulação de saída, os parâmetros de operação e as funções de proteção.
Intervalo de Regulação de Potência
0.1%–100% digital
Estabilidade de energia
≤ ±0,1%
Para as configurações XZG160, XZG200 e XZG250
Quando é utilizada a configuração avançada de monitorização, o sistema DSP pode também suportar funções como:
Estas funções são particularmente úteis quando a mesma peça é produzida repetidamente e o processo de aquecimento precisa de ser revisto ou rastreado posteriormente.
VI. Vertical ou Horizontal — Escolha conforme a Peça
A orientação da máquina deve seguir os requisitos da peça e da manipulação em vez de ser tratada como um critério de desempenho.
Máquinas Verticais
Selecionadas frequentemente quando o componente pode ser convenientemente fixado e processado numa posição vertical. Adequadas para muitas aplicações de eixo, pino e disco e podem reduzir os requisitos de espaço horizontal no chão.
Máquinas Horizontais
Frequentemente mais práticas para eixos longos ou pesados que requerem suporte adicional ao longo do seu comprimento ou que são mais fáceis de carregar horizontalmente.
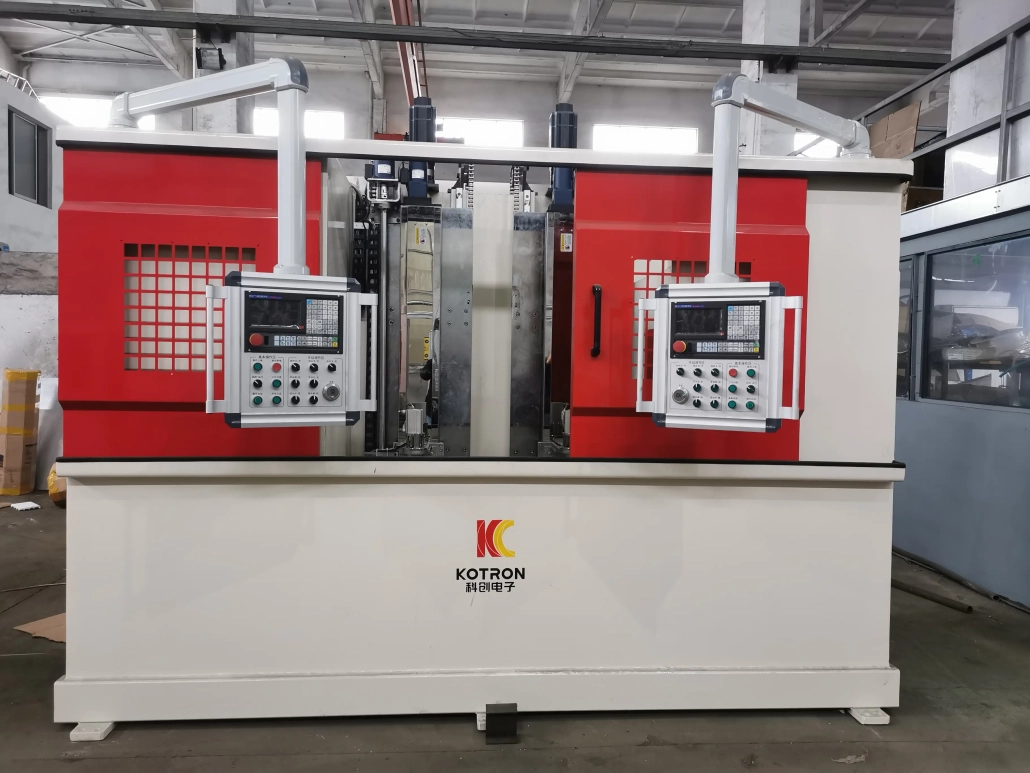
Máquina vertical
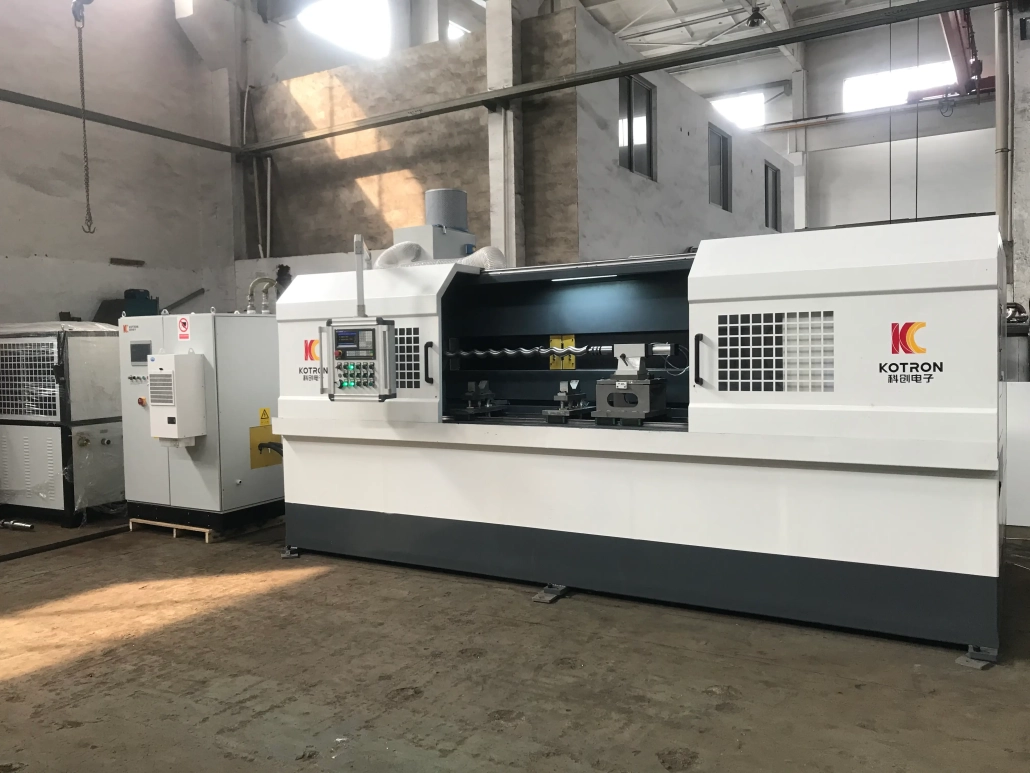
Máquina horizontal
A escolha deve considerar:
Por esta razão, a estrutura da máquina deve ser selecionada após a análise do desenho da peça e das condições de produção.
VII. Configuração de Estação Única ou Dupla Estação
Uma máquina de estação dupla pode ser útil na produção em lote, onde o tempo de carregamento e descarga interromperia o ciclo de produção. Dependendo do design da máquina, as duas posições podem ser organizadas para alternância de produção ou outras sequências operacionais coordenadas.
A série de máquinas XZG pode ser fornecida numa estrutura vertical de duas estações. A disposição adequada depende do volume de produção, manuseamento da peça e tempo de ciclo — uma única estação continua a ser a escolha prática para muitas aplicações.
VIII. Estrutura Principal da Máquina
Uma máquina completa de endurecimento por indução normalmente reúne o movimento mecânico, funções de aquecimento e têmpera em torno de um único processo controlado.
O sistema pode ser configurado com:
Para a máquina fornecida, as guias principais e auxiliares usam rolamentos lineares. O sistema de acionamento usa um arranjo de parafusos para o movimento controlado da máquina.
IX. Especificações Técnicas
As seguintes especificações baseiam-se nas configurações XZG160, XZG200 e XZG250 fornecidas. Movimento mecânico, dimensões da peça de trabalho, capacidade de carga e outros parâmetros da máquina-ferramenta devem ser confirmados de acordo com a configuração final da máquina.
| Especificação | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| Tensão de entrada | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Potência de Entrada | 160 kVA | 200 kVA | 250 kVA |
| Frequência de Oscilação | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| Intervalo de Regulação de Potência | 0.1%–100%, Digital | 0.1%–100%, Digital | 0.1%–100%, Digital |
| Fator de potência | >0,95 | >0,95 | >0,95 |
| Tempo de Arranque | 0.1 Seg | 0.1 Seg | 0.1 Seg |
| Estabilidade de energia | ≤±0,1% | ≤±0,1% | ≤±0,1% |
Nota: A potência correta e o tamanho da máquina devem ser selecionados a partir da peça real e do processo de endurecimento, em vez de apenas pela potência.
X. Projetado em Torno da Peça, Não é apenas o modelo de máquina
O equipamento de têmpera por indução é frequentemente utilizado para peças que diferem significativamente em geometria. Um eixo longo, um pino curto e um componente em forma de disco podem todos necessitar de têmpera superficial, mas a sua disposição na máquina, indutor, movimento e método de têmpera podem ser muito diferentes.
Para a têmpera por indução, o tamanho da máquina é apenas uma parte do processo de seleção. A frequência de aquecimento, potência disponível, design do indutor, velocidade de varrimento e disposição da têmpera devem ser consideradas juntamente com o material e a camada endurecida requerida.
Várias variáveis do processo trabalham em conjunto — Potência de indução + Frequência + Tempo de Aquecimento + Velocidade de varrimento + Rotação da Peça + Projeto de Indutores + Têmpera — e mudar um destes parâmetros pode alterar o padrão de aquecimento ou o resultado da têmpera.
Para seleção de equipamentos, A informação mais útil é:
Um desenho que mostre a área endurecida necessária é particularmente útil ao selecionar o indutor e o movimento da máquina. Em vez de selecionar apenas a partir de um modelo de máquina padrão, podemos configurar o sistema em torno da geometria da peça, posição endurecida, requisito de profundidade da camada superficial, frequência de aquecimento, potência necessária, método de varrimento, método de fixação, ciclo de produção e nível de automação. Isto é especialmente útil para clientes que produzem vários componentes relacionados na mesma linha de produção.
Para produção em série, O movimento programável e a saída de potência controlada digitalmente tornam mais fácil reproduzir um processo estabelecido e identificar desvios quando ocorrem. Esta é também a razão pela qual os requisitos de dureza e profundidade da camada superficial devem ser fornecidos antes da seleção do equipamento.
XI. Indústrias típicas
As máquinas de têmpera por indução CNC são usadas onde os componentes de aço requerem superfícies localizadas resistentes ao desgaste.
A adequação real de um componente deve ser avaliada a partir do seu material, geometria e requisito de tratamento térmico, em vez de apenas com base no nome da indústria.
XII. Perguntas frequentes
+ Pode uma máquina temperar diferentes peças?
Sim, dentro da capacidade mecânica e elétrica da máquina. Peças de trabalho diferentes podem requerer indutores diferentes, dispositivos de fixação e programas de processo CNC.
+ Como escolher a potência de indução necessária?
A potência não pode ser selecionada apenas pelo diâmetro da peça. Material, diâmetro, área endurecida, profundidade de camada necessária, o tempo de aquecimento e a taxa de produção devem ser todos considerados.
+ A máquina pode realizar têmpera local em vez de temperar a peça inteira?
Sim. A descrição da máquina fornecida suporta posição fixa, digitalização contínua e processos de posicionamento-digitalização, permitindo que a área de endurecimento seja selecionada de acordo com o componente.
+ Por que escolher uma máquina vertical ou horizontal?
As principais considerações são as dimensões da peça, peso, método de carregamento e suporte necessário. Eixos longos ou pesados podem ser mais fáceis de manusear na posição horizontal, enquanto muitas aplicações convencionais de eixos e pinos podem ser convenientemente processadas na vertical.
+ Qual é a vantagem do controlo CNC?
Diferentes programas de endurecimento podem ser armazenados e chamados para peças repetidas. Isto é útil quando a produção envolve múltiplos tipos de peças ou lotes recorrentes.
+ Os dados de produção podem ser registrados?
Com a configuração de monitorização DSP correspondente, os parâmetros de aquecimento, alarmes, curvas de processo e registos de produção podem ser armazenados para revisão posterior.
Envie-nos o desenho da sua peça
A forma mais rápida de determinar a máquina CNC certa de endurecimento por indução é começar pela própria peça.
Por favor, envie-nos:
Com base nesses detalhes, estrutura da máquina, potência de indução, frequência, indutor, método de varrimento e configuração de controlo podem ser avaliados em conjunto.