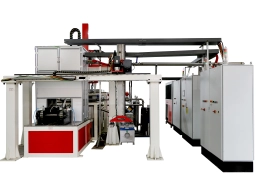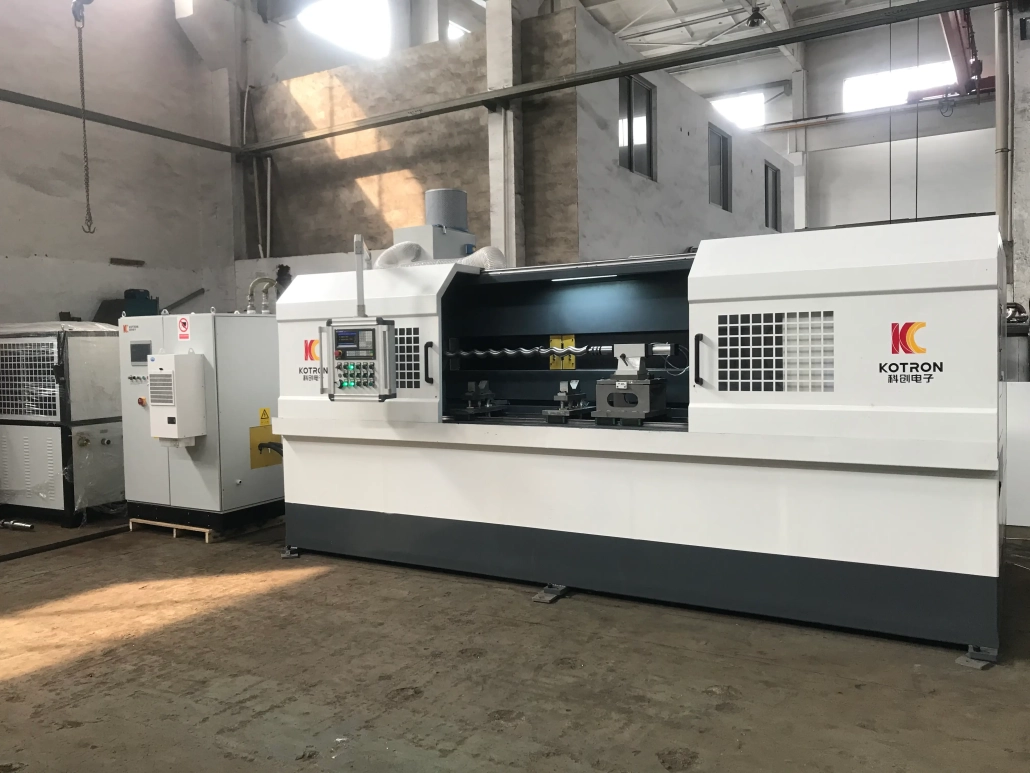
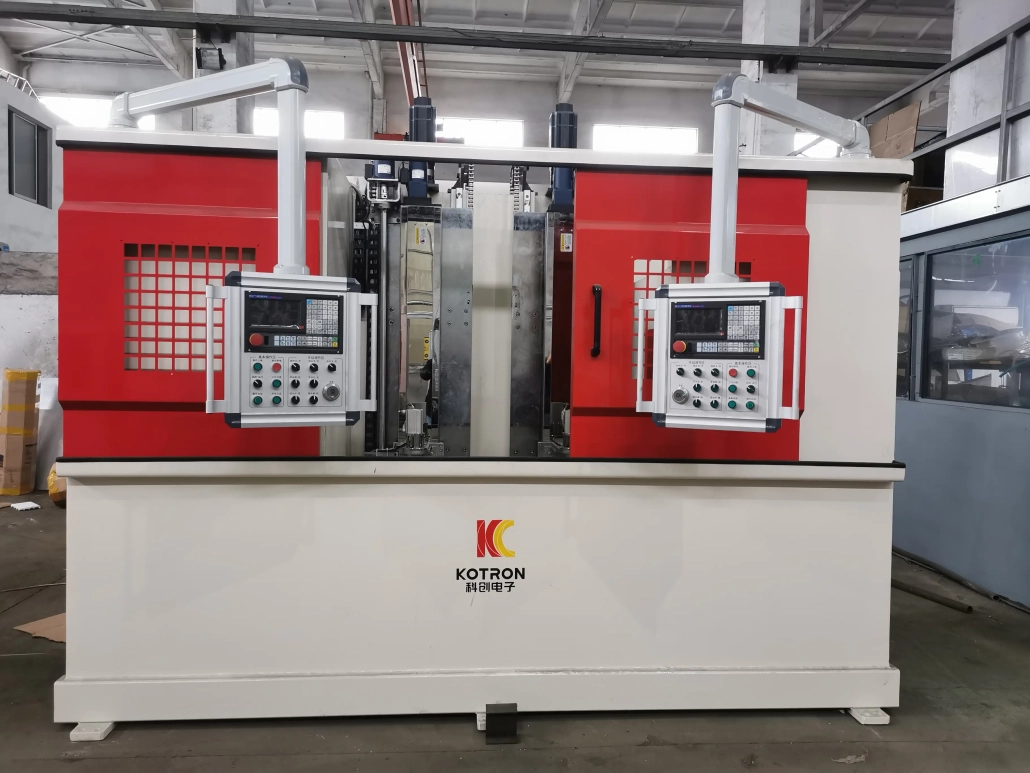
เครื่องชุบแข็งด้วยเหนี่ยวนํา CNC
การชุบแข็งแบบเหนี่ยวนำที่ตั้งโปรแกรมได้สำหรับเพลา, แผ่นดิสก์และชิ้นส่วนโลหะสั่งทำพิเศษ
Ⅰ. ดูการทำงานของเครื่อง
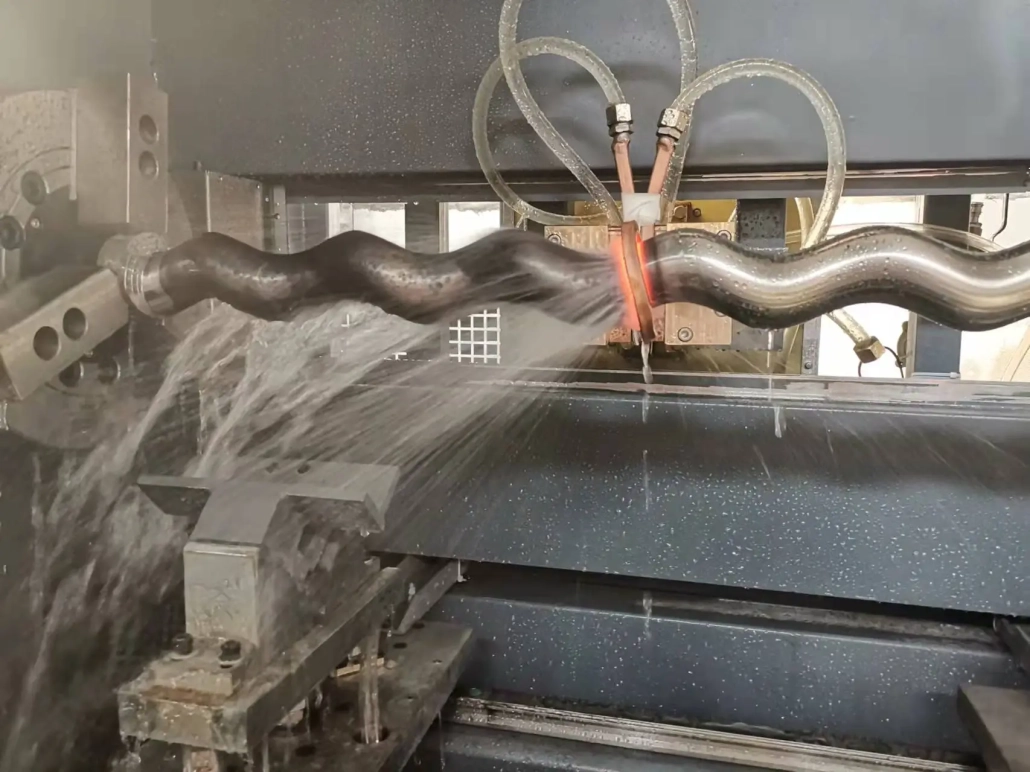
ดูว่าชิ้นงานถูกวางตำแหน่งอย่างไร, เคลื่อนที่ผ่านโซนทำความร้อนเหนี่ยวนำและดับลงภายใต้การควบคุมที่ตั้งโปรแกรมไว้.
II. เครื่องนี้สามารถแข็งตัวอะไรได้บ้าง?
เครื่องจักรนี้มีไว้สำหรับการชุบแข็งพื้นผิวของชิ้นส่วนโลหะ ซึ่งพื้นที่ทำงานต้องการความแข็งและความทนทานต่อการสึกหรอที่ดีขึ้น ในขณะที่คุณสมบัติแกนกลางของส่วนประกอบต้องคงไว้.
ชิ้นงานทั่วไป ได้แก่:
สามารถใช้กับส่วนประกอบที่พบในการผลิตยานยนต์ได้, เครื่องจักรก่อสร้าง, รถแทรกเตอร์, เครื่องจักรสิ่งทอ, เครื่องจักรทั่วไปและอุปกรณ์อุตสาหกรรมอื่นๆ.
III. วิธีการชุบแข็งแบบต่างๆ สำหรับชิ้นส่วนต่างๆ
ไม่ใช่ทุกชิ้นงานที่ควรจะแข็งตัวในลักษณะเดียวกัน. สามารถตั้งโปรแกรมการเคลื่อนที่และกระบวนการเหนี่ยวนำของเครื่องจักรได้ตามพื้นที่ชุบแข็งที่ต้องการ.
การแข็งตัวด้วยตำแหน่งคงที่
ชิ้นงานยังคงอยู่ในตำแหน่งที่กำหนดในขณะที่พื้นที่ที่เลือกถูกให้ความร้อนและดับ. เหมาะสำหรับการชุบแข็งเฉพาะจุดที่ต้องการการบำบัดเฉพาะส่วนเท่านั้น.
การแข็งตัวของการสแกนอย่างต่อเนื่อง
ชิ้นงานหรือชุดทำความร้อนจะเคลื่อนที่อย่างต่อเนื่องระหว่างการให้ความร้อนและการดับ. โดยทั่วไปวิธีนี้จะใช้กับเพลาและชิ้นส่วนอื่นๆ ที่มีพื้นผิวแข็งนานกว่า.
การวางตำแหน่งและการสแกนการแข็งตัว
สามารถประมวลผลส่วนที่เลือกได้หลายส่วนตามลำดับที่ตั้งโปรแกรมไว้, ทำให้ส่วนประกอบหนึ่งมีโซนการแข็งตัวที่แตกต่างกัน.
ข้อมูลเครื่องจักรที่ให้มายืนยันการรองรับการชุบแข็งแบบจุดคงที่, กระบวนการสแกนและสแกนตำแหน่งอย่างต่อเนื่อง.
IV. การควบคุม CNC สำหรับการผลิตซ้ำ
เครื่องใช้ระบบควบคุมเชิงตัวเลขเพื่อประสานกระบวนการชุบแข็ง.
ผู้ประกอบการสามารถเลือกได้, แก้ไข, จัดเก็บและเรียกคืนโปรแกรมประมวลผลสำหรับส่วนต่างๆ. เมื่อได้กระบวนการที่เหมาะสมแล้ว, สามารถเก็บโปรแกรมที่เกี่ยวข้องไว้สำหรับการผลิตในภายหลัง แทนที่จะตั้งค่าเครื่องตั้งแต่ต้นสำหรับทุกชุด.
ขึ้นอยู่กับการกำหนดค่าของเครื่อง, พารามิเตอร์ที่ตั้งโปรแกรมไว้อาจรวมถึง:
ระบบควบคุมยังให้การทำงานของอุปกรณ์ด้วย, ข้อมูลการแจ้งเตือนและการวินิจฉัย.
V. พลังเหนี่ยวนำ IGBT พร้อมระบบควบคุมดิจิตอล DSP
แหล่งจ่ายไฟเหนี่ยวนำเป็นส่วนสำคัญของกระบวนการชุบแข็งเนื่องจากพลังงานเอาต์พุตจะต้องตอบสนองอย่างรวดเร็วและยังคงควบคุมได้ตลอดวงจรการทำความร้อน.
ระบบของเราผสมผสานเทคโนโลยีการแปลงพลังงาน IGBT เข้ากับการควบคุมแบบดิจิตอล DSP. ขั้นพลังงาน IGBT ช่วยให้สามารถสลับพลังงานแบบอิเล็กทรอนิกส์ได้อย่างรวดเร็ว, ในขณะที่ระบบควบคุม DSP จัดการการควบคุมเอาต์พุต, พารามิเตอร์การทำงานและฟังก์ชันการป้องกันแบบดิจิทัล.
ช่วงการควบคุมพลังงาน
0.1%–100% ดิจิตอล
เสถียรภาพด้านพลังงาน
≤ ±0.1%
สำหรับ XZG160, การกำหนดค่า XZG200 และ XZG250
ในกรณีที่ใช้การกำหนดค่าการตรวจสอบขั้นสูง, ระบบ DSP ยังสามารถรองรับฟังก์ชั่นต่างๆ เช่น:
ฟังก์ชันเหล่านี้มีประโยชน์อย่างยิ่งเมื่อมีการผลิตชิ้นส่วนเดียวกันซ้ำๆ และกระบวนการทำความร้อนจำเป็นต้องได้รับการตรวจสอบหรือติดตามในภายหลัง.
VI. แนวตั้งหรือแนวนอน — เลือกตามชิ้นงาน
การวางแนวของเครื่องจักรควรเป็นไปตามข้อกำหนดของชิ้นงานและการจัดการ แทนที่จะถือเป็นเกรดประสิทธิภาพ.
เครื่องแนวตั้ง
โดยทั่วไปจะเลือกเมื่อสามารถจับและประมวลผลส่วนประกอบในตำแหน่งตั้งตรงได้อย่างสะดวก. เหมาะกับเพลาหลายๆอัน, การใช้งานพินและดิสก์และสามารถลดความต้องการพื้นที่แนวนอน.
เครื่องแนวนอน
มักจะใช้งานได้สะดวกกว่าสำหรับเพลาที่ยาวหรือหนักซึ่งต้องการการรองรับเพิ่มเติมตามความยาวหรือโหลดในแนวนอนได้ง่ายกว่า.
เครื่องแนวตั้ง
เครื่องแนวนอน
ทางเลือกควรคำนึงถึง:
ด้วยเหตุนี้, ควรเลือกโครงสร้างเครื่องจักรหลังจากตรวจสอบการวาดชิ้นงานและเงื่อนไขการผลิตแล้ว.
ปกเกล้าเจ้าอยู่หัว. การกำหนดค่าสถานีเดียวหรือสองสถานี
เครื่องจักรแบบสถานีคู่มีประโยชน์ในการผลิตเป็นชุด ซึ่งเวลาในการขนถ่ายอาจขัดขวางวงจรการผลิต. ขึ้นอยู่กับการออกแบบตัวเครื่อง, ทั้งสองตำแหน่งอาจจัดให้มีการสลับการผลิตหรือลำดับการปฏิบัติงานอื่นที่ประสานกัน.
ซีรีส์เครื่องจักร XZG สามารถจัดจำหน่ายในโครงสร้างสถานีคู่แนวตั้ง. การจัดเตรียมที่เหมาะสมขึ้นอยู่กับปริมาณการผลิต, การจัดการชิ้นงานและรอบเวลา — สถานีเดียวยังคงเป็นตัวเลือกที่ใช้งานได้จริงสำหรับการใช้งานหลายประเภท.
8. โครงสร้างเครื่องหลัก
โดยทั่วไปแล้วเครื่องชุบแข็งแบบเหนี่ยวนำที่สมบูรณ์จะทำให้เกิดการเคลื่อนไหวทางกล, การทำความร้อนและการดับจะทำงานร่วมกันภายในกระบวนการควบคุมเดียว.
โดยสามารถกำหนดค่าระบบได้ด้วย:
สำหรับเครื่องที่ให้มา, รางนำหลักและรางเสริมใช้ตลับลูกปืนเชิงเส้น. ระบบขับเคลื่อนใช้การจัดเรียงบอลสกรูเพื่อควบคุมการเคลื่อนที่ของเครื่องจักร.
ทรงเครื่อง. ข้อมูลจำเพาะทางเทคนิค
ข้อมูลจำเพาะต่อไปนี้อ้างอิงจาก XZG160, มีการกำหนดค่า XZG200 และ XZG250. การเดินทางด้วยกลไก, ขนาดชิ้นงาน, ความสามารถในการรับน้ำหนักและพารามิเตอร์เครื่องมือกลอื่นๆ ควรได้รับการยืนยันตามการกำหนดค่าเครื่องจักรขั้นสุดท้าย.
| ข้อกำหนด | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| แรงดันไฟฟ้าขาเข้า | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| กำลังไฟฟ้าเข้า | 160 kVA | 200 kVA | 250 kVA |
| ความถี่การสั่น | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| ช่วงการควบคุมพลังงาน | 0.1%–100%, ดิจิตอล | 0.1%–100%, ดิจิตอล | 0.1%–100%, ดิจิตอล |
| เพาเวอร์แฟกเตอร์ | >0.95 | >0.95 | >0.95 |
| เวลาเริ่มต้น | 0.1 วินาที | 0.1 วินาที | 0.1 วินาที |
| เสถียรภาพด้านพลังงาน | ≤±0.1% | ≤±0.1% | ≤±0.1% |
หมายเหตุ: ควรเลือกพิกัดกำลังและขนาดเครื่องจักรที่ถูกต้องจากชิ้นงานจริงและกระบวนการชุบแข็ง แทนที่จะเลือกกำลังเพียงอย่างเดียว.
เอ็กซ์. ออกแบบมาให้รอบส่วน, ไม่ใช่แค่รุ่นเครื่องจักรเท่านั้น
อุปกรณ์ชุบแข็งด้วยการเหนี่ยวนำมักใช้กับชิ้นส่วนที่มีรูปทรงแตกต่างกันอย่างมีนัยสำคัญ. เพลายาว, หมุดสั้นและส่วนประกอบที่มีรูปร่างเป็นแผ่นดิสก์อาจต้องมีการชุบแข็งพื้นผิวทั้งหมด, แต่การจัดวางเครื่องจักร, ตัวเหนี่ยวนำ, วิธีการเคลื่อนที่และการดับอาจแตกต่างกันมาก.
สำหรับการชุบแข็งแบบเหนี่ยวนำ, ขนาดของเครื่องเป็นเพียงส่วนหนึ่งของกระบวนการคัดเลือกเท่านั้น. ความถี่ความร้อน, พลังงานที่มีอยู่, การออกแบบตัวเหนี่ยวนำ, ความเร็วในการสแกนและการจัดเรียงการชุบแข็งจะต้องพิจารณาร่วมกับวัสดุและชั้นชุบแข็งที่ต้องการ.
ตัวแปรกระบวนการหลายตัวทำงานร่วมกัน — กำลังเหนี่ยวนำ + ความถี่ + เวลาในการให้ความร้อน + ความเร็วในการสแกน + การหมุนชิ้นงาน + การออกแบบตัวเหนี่ยวนำ + การดับร้อน — และการเปลี่ยนพารามิเตอร์ตัวใดตัวหนึ่งเหล่านี้สามารถเปลี่ยนรูปแบบการทำความร้อนหรือผลลัพธ์ที่แข็งตัวได้.
สำหรับการเลือกอุปกรณ์, ข้อมูลที่เป็นประโยชน์ที่สุดคือ:
ภาพวาดที่แสดงพื้นที่ชุบแข็งที่ต้องการจะมีประโยชน์อย่างยิ่งในการเลือกตัวเหนี่ยวนำและการเคลื่อนตัวของเครื่องจักร. แทนที่จะเลือกเฉพาะจากรุ่นเครื่องจักรมาตรฐานเท่านั้น, เราสามารถกำหนดค่าระบบตามรูปทรงของชิ้นงานได้, ตำแหน่งที่แข็งตัว, ข้อกำหนดเชิงลึกของกรณีและปัญหา, ความถี่ความร้อน, พลังงานที่ต้องการ, วิธีการสแกน, วิธีการหนีบ, วงจรการผลิตและระดับระบบอัตโนมัติ. สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับลูกค้าที่ผลิตส่วนประกอบที่เกี่ยวข้องหลายอย่างในสายการผลิตเดียวกัน.
สำหรับการผลิตซ้ำ, การเคลื่อนไหวที่ตั้งโปรแกรมได้และกำลังขับที่ควบคุมแบบดิจิทัลทำให้ง่ายต่อการสร้างกระบวนการที่กำหนดไว้และระบุการเบี่ยงเบนเมื่อเกิดขึ้น. นี่คือเหตุผลที่ควรจัดเตรียมข้อกำหนดด้านความแข็งและความลึกของตัวเรือนก่อนเลือกอุปกรณ์.
จิน. อุตสาหกรรมทั่วไป
เครื่องชุบแข็งแบบเหนี่ยวนำ CNC ถูกนำมาใช้ในกรณีที่ชิ้นส่วนเหล็กต้องการพื้นผิวที่ทนทานต่อการสึกหรอเฉพาะจุด.
ความเหมาะสมที่แท้จริงของส่วนประกอบควรได้รับการประเมินจากวัสดุของมัน, ข้อกำหนดทางเรขาคณิตและการบำบัดความร้อนมากกว่าจากชื่ออุตสาหกรรมเพียงอย่างเดียว.
สิบสอง. คำถามที่พบบ่อย
+ เครื่องหนึ่งสามารถชุบแข็งชิ้นส่วนต่าง ๆ ได้?
ได้, ภายในความสามารถทางกลและไฟฟ้าของเครื่อง. ชิ้นงานที่แตกต่างกันอาจต้องใช้ตัวเหนี่ยวนำที่แตกต่างกัน, อุปกรณ์ติดตั้งและโปรแกรมกระบวนการ CNC.
+ ฉันจะเลือกกำลังไฟฟ้าเหนี่ยวนำที่ต้องการได้อย่างไร?
ไม่สามารถเลือกกำลังได้จากเส้นผ่านศูนย์กลางของชิ้นงานเพียงอย่างเดียว. วัสดุ, เส้นผ่านศูนย์กลาง, บริเวณที่ต้องทำให้แข็ง, ความลึกที่ต้องการของกรณี, ควรพิจารณาเวลาทำความร้อนและอัตราการผลิตด้วย.
+ เครื่องสามารถทำการชุบแข็งเฉพาะที่แทนการชุบแข็งทั้งชิ้นส่วนได้หรือไม่?
ได้. คำอธิบายเครื่องที่ให้มารองรับตำแหน่งคงที่, กระบวนการสแกนและสแกนตำแหน่งอย่างต่อเนื่อง, ทำให้สามารถเลือกพื้นที่ชุบแข็งได้ตามส่วนประกอบ.
+ เหตุใดจึงเลือกเครื่องแนวตั้งหรือแนวนอน?
ข้อควรพิจารณาหลักคือขนาดชิ้นงาน, น้ำหนัก, วิธีการโหลดและการสนับสนุนที่จำเป็น. เพลาที่ยาวหรือหนักอาจถือได้ง่ายกว่าในแนวนอน, ในขณะที่การใช้งานเพลาและพินแบบทั่วไปสามารถประมวลผลในแนวตั้งได้อย่างสะดวก.
+ ข้อดีของการควบคุม CNC คืออะไร?
โปรแกรมการชุบแข็งต่างๆ สามารถจัดเก็บและเรียกคืนสำหรับชิ้นส่วนที่ทำซ้ำได้. สิ่งนี้มีประโยชน์เมื่อการผลิตเกี่ยวข้องกับชิ้นงานหลายประเภทหรือชุดงานที่เกิดซ้ำ.
+ สามารถบันทึกข้อมูลการผลิตได้?
ด้วยการกำหนดค่าการตรวจสอบ DSP ที่สอดคล้องกัน, พารามิเตอร์ความร้อน, สัญญาณเตือน, เส้นโค้งกระบวนการและบันทึกการผลิตสามารถจัดเก็บไว้เพื่อตรวจสอบในภายหลังได้.
ส่งแบบชิ้นงานของคุณมาให้เรา
วิธีที่เร็วที่สุดในการพิจารณาเครื่องชุบแข็งแบบเหนี่ยวนำ CNC ที่เหมาะสมคือเริ่มจากตัวชิ้นส่วนเอง.
กรุณาส่งมาให้เรา:
ขึ้นอยู่กับรายละเอียดเหล่านี้, โครงสร้างเครื่อง, กำลังเหนี่ยวนำ, ความถี่, ตัวเหนี่ยวนำ, วิธีการสแกนและการกำหนดค่าการควบคุมสามารถประเมินร่วมกันได้.