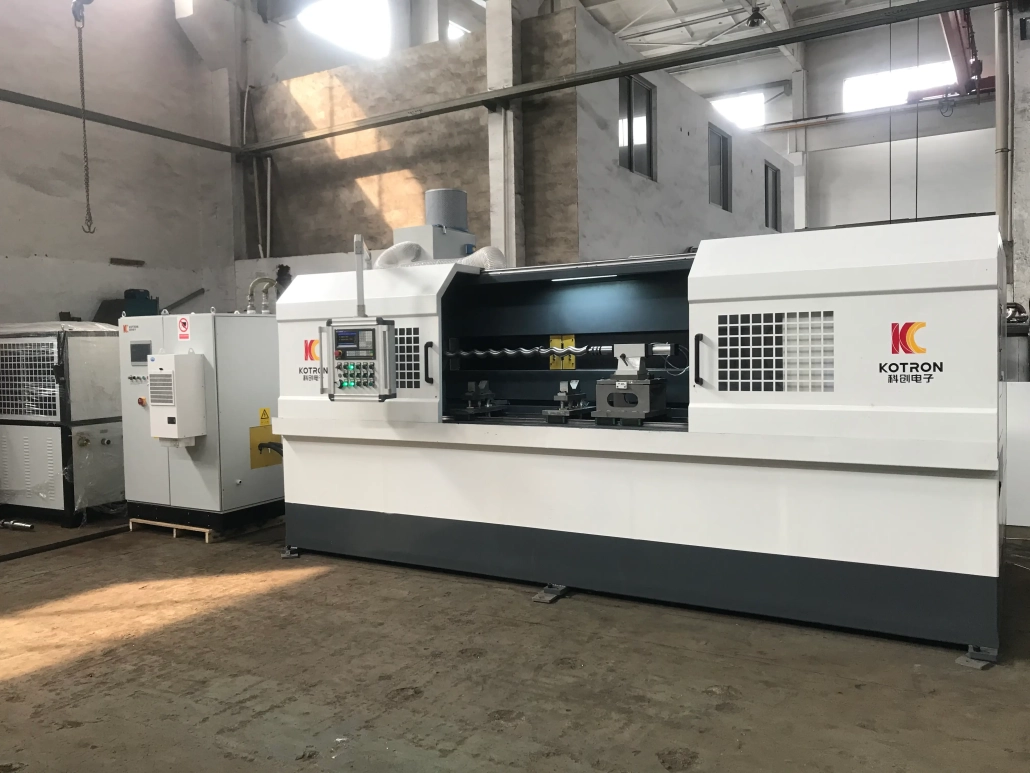
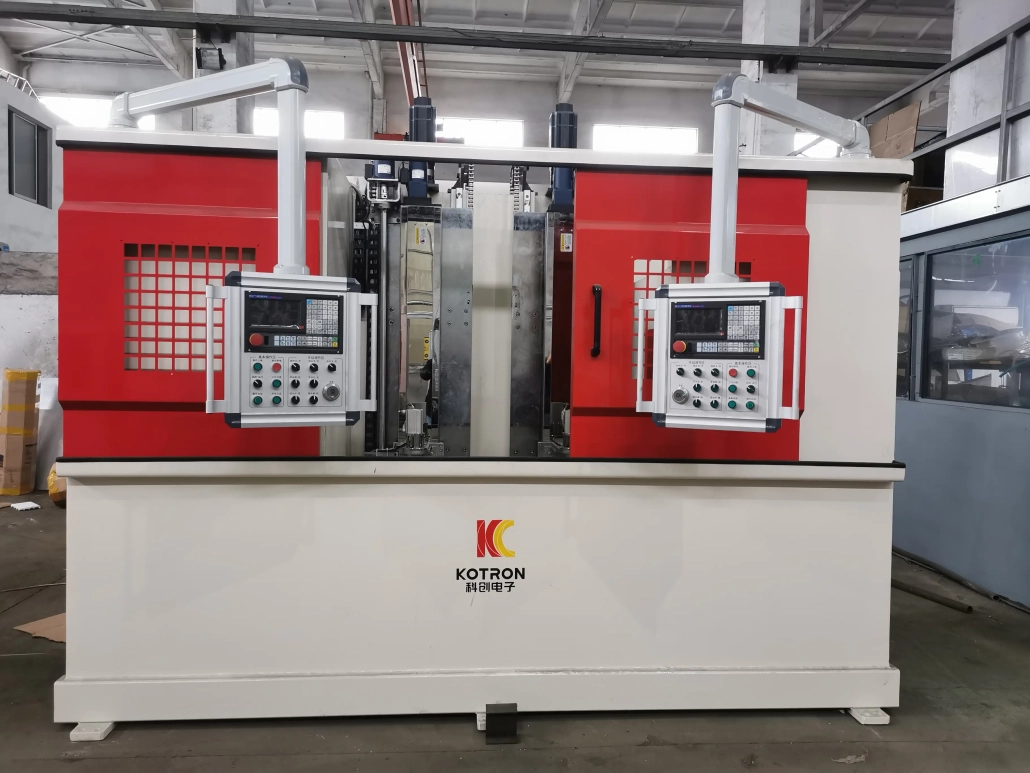
آلة تقسية الحث CNC
تصلب الحث القابل للبرمجة للأعمدة, الأقراص والأجزاء المعدنية المخصصة
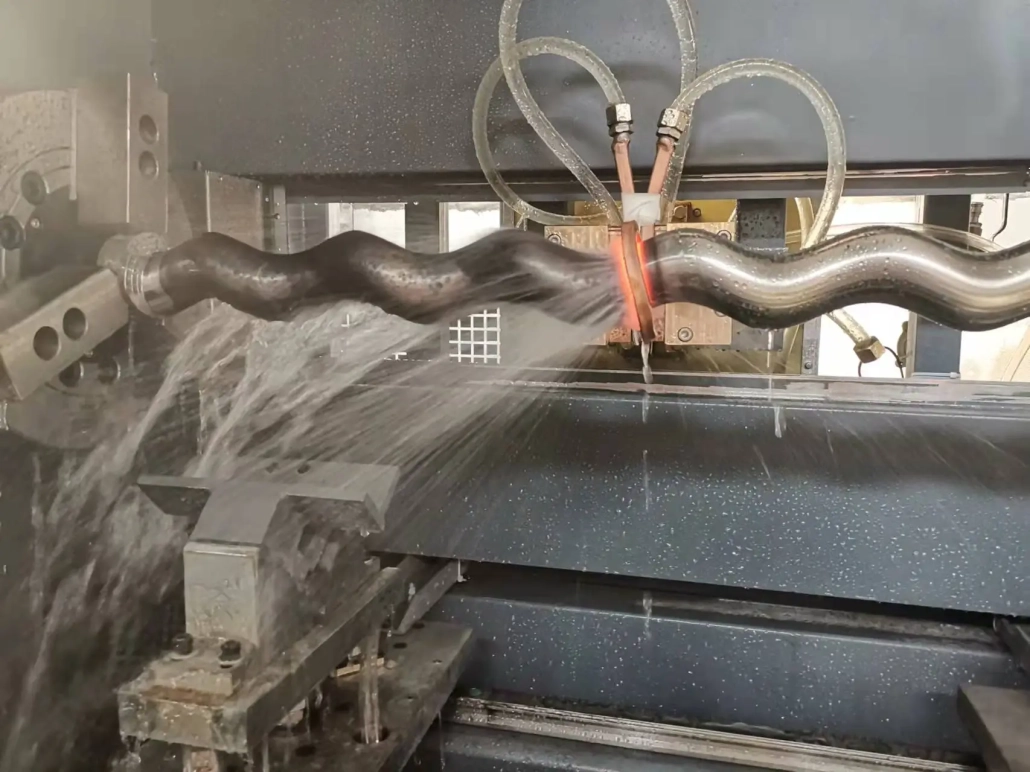
Ⅰ. شاهد الآلة قيد التشغيل
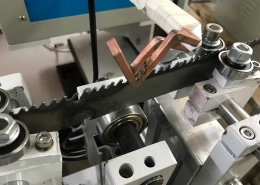
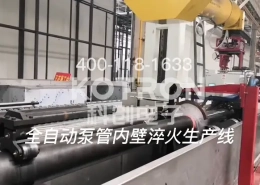
انظر كيف يتم وضع الشغل, يتم نقلها عبر منطقة التسخين التعريفي ويتم إخمادها تحت التحكم المبرمج.
II. ما الذي يمكن أن تصلب هذه الآلة?
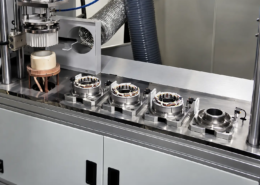
تم تصميم الماكينة لتقوية سطح الأجزاء المعدنية حيث تتطلب منطقة العمل صلابة محسنة ومقاومة التآكل بينما يجب الحفاظ على الخصائص الأساسية للمكون.
تشمل قطع العمل النموذجية:
ويمكن استخدامه للمكونات الموجودة في صناعة السيارات, آلات البناء, الجرارات, آلات النسيج, الآلات العامة والمعدات الصناعية الأخرى.
III. طرق تصلب مختلفة لأجزاء مختلفة
لا ينبغي تصلب كل قطعة عمل بنفس الطريقة. يمكن برمجة حركة الماكينة وعملية الحث وفقًا للمنطقة الصلبة المطلوبة.
تصلب الموقف الثابت
تظل قطعة العمل في موضع محدد بينما يتم تسخين المنطقة المحددة وإخمادها. هذا مناسب للتصلب الموضعي حيث يتطلب جزء معين فقط العلاج.
تصلب المسح المستمر
تتحرك قطعة العمل أو مجموعة التسخين بشكل مستمر أثناء التسخين والتبريد. تُستخدم هذه الطريقة بشكل شائع للأعمدة والأجزاء الأخرى ذات السطح المتصلب الأطول.
تحديد المواقع والمسح تصلب
يمكن معالجة عدة أقسام مختارة وفقًا لتسلسل مبرمج, السماح لمكون واحد أن يكون له مناطق تصلب مختلفة.
تؤكد معلومات الماكينة المرفقة دعم التصلب المتكامل بنقطة ثابتة, عمليات المسح المستمر ومسح المواقع.
IV. التحكم باستخدام الحاسب الآلي للإنتاج المتكرر
تستخدم الآلة نظام تحكم رقمي لتنسيق عملية التصلب.
يمكن للمشغلين الاختيار, يُعدِّل, تخزين واستدعاء برامج المعالجة لأجزاء مختلفة. بمجرد إنشاء عملية مناسبة, ويمكن الاحتفاظ بالبرنامج المقابل للإنتاج اللاحق بدلاً من ضبط الماكينة من البداية لكل دفعة.
اعتمادا على تكوين الجهاز, يمكن أن تشمل المعلمات المبرمجة:
يوفر نظام التحكم أيضًا تشغيل المعدات, معلومات التنبيه والتشخيص.
V. الطاقة الحثية IGBT مع التحكم الرقمي DSP
يعد مصدر الطاقة التعريفي جزءًا مهمًا من عملية التصلب لأن خرج الطاقة يجب أن يستجيب بسرعة ويظل قابلاً للتحكم طوال دورة التسخين.
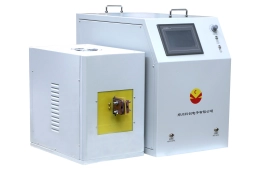
يجمع نظامنا بين تقنية تحويل الطاقة IGBT والتحكم الرقمي DSP. توفر مرحلة الطاقة IGBT تبديلًا إلكترونيًا سريعًا للطاقة, بينما يقوم نظام التحكم DSP بإدارة تنظيم الإخراج, معلمات التشغيل ووظائف الحماية رقميا.
نطاق تنظيم الطاقة
0.1%-100% رقمي
استقرار الطاقة
± ±0.1%
لXZG160, تكوينات XZG200 وXZG250
حيث يتم استخدام تكوين المراقبة المتقدمة, يمكن لنظام DSP أيضًا دعم وظائف مثل:
تكون هذه الوظائف مفيدة بشكل خاص عندما يتم إنتاج نفس الأجزاء بشكل متكرر وتحتاج عملية التسخين إلى المراجعة أو التتبع لاحقًا.
سادسا. عمودي أو أفقي - اختر حسب قطعة العمل
يجب أن يتبع اتجاه الآلة متطلبات قطعة العمل والتعامل معها بدلاً من معاملتها على أنها درجة أداء.
الآلات العمودية
يتم اختياره بشكل شائع عندما يمكن حمل المكون ومعالجته بشكل مريح في وضع مستقيم. مناسبة تماما للعديد من رمح, تطبيقات الدبوس والأقراص ويمكن أن تقلل من متطلبات المساحة الأرضية الأفقية.
الآلات الأفقية
غالبًا ما يكون أكثر عملية بالنسبة للأعمدة الطويلة أو الثقيلة التي تتطلب دعمًا إضافيًا على طولها أو التي يسهل تحميلها أفقيًا.
آلة عمودية
آلة أفقية
ينبغي النظر في الاختيار:
لهذا السبب, يجب اختيار هيكل الآلة بعد مراجعة رسم قطعة العمل وظروف الإنتاج.
سابعا. تكوين محطة واحدة أو محطة مزدوجة
يمكن أن تكون الآلة ذات المحطة المزدوجة مفيدة في إنتاج الدُفعات حيث قد يؤدي وقت التحميل والتفريغ إلى مقاطعة دورة الإنتاج. اعتمادا على تصميم الجهاز, يمكن ترتيب الموضعين لتناوب الإنتاج أو تسلسلات التشغيل المنسقة الأخرى.
يمكن توفير سلسلة آلات XZG في هيكل عمودي مزدوج المحطة. الترتيب المناسب يعتمد على حجم الإنتاج, التعامل مع قطع العمل وزمن الدورة - تظل المحطة الواحدة هي الخيار العملي للعديد من التطبيقات.
ثامنا. هيكل الجهاز الرئيسي
عادة ما تقوم آلة تصلب الحث الكاملة بجلب الحركة الميكانيكية, وظائف التسخين والتبريد معًا حول عملية واحدة يمكن التحكم فيها.
يمكن تكوين النظام مع:
للآلة الموردة, تستخدم الحزائل الدليلية الرئيسية والمساعدة محامل خطية. يستخدم نظام القيادة ترتيبًا لولبيًا كرويًا للتحكم في حركة الماكينة.
تاسعا. المواصفات الفنية
تعتمد المواصفات التالية على XZG160, يتم توفير تكوينات XZG200 وXZG250. السفر الميكانيكي, أبعاد قطعة العمل, يجب تأكيد سعة التحميل ومعلمات أداة الماكينة الأخرى وفقًا للتكوين النهائي للماكينة.
| المواصفات | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| جهد الإدخال | 380 V / 50 هرتز | 380 V / 50 هرتز | 380 V / 50 هرتز |
| طاقة الإدخال | 160 كيلوفولت أمبير | 200 كيلوفولت أمبير | 250 كيلوفولت أمبير |
| تردد التذبذب | 10-30 كيلو هرتز | 10-30 كيلو هرتز | 10-30 كيلو هرتز |
| نطاق تنظيم الطاقة | 0.1%-100%, رقمي | 0.1%-100%, رقمي | 0.1%-100%, رقمي |
| عامل الطاقة | >0.95 | >0.95 | >0.95 |
| وقت بدء التشغيل | 0.1 ثانية | 0.1 ثانية | 0.1 ثانية |
| استقرار الطاقة | ± ± 0.1% | ± ± 0.1% | ± ± 0.1% |
ملاحظة: ينبغي تحديد معدل الطاقة الصحيح وحجم الماكينة من قطعة العمل الفعلية وعملية التصلب وليس من الطاقة وحدها.
X. مصممة حول الجزء, ليس فقط نموذج الآلة
غالبًا ما يتم استخدام معدات التقسية بالحث للأجزاء التي تختلف بشكل كبير في الهندسة. رمح طويل, قد يتطلب الدبوس القصير والمكون على شكل قرص تصلب السطح, لكن ترتيب أجهزتهم, محث, يمكن أن تكون طريقة الحركة والتبريد مختلفة جدًا.
لتصلب الحث, حجم الجهاز ليس سوى جزء واحد من عملية الاختيار. تردد التدفئة, الطاقة المتاحة, تصميم المحث, يجب مراعاة سرعة المسح وترتيب التبريد مع المادة والطبقة الصلبة المطلوبة.
تعمل العديد من متغيرات العملية معًا — قوة الحث + التردد + وقت التسخين + سرعة المسح + دوران قطعة العمل + تصميم محث + البرودة — وتغيير أحد هذه المعلمات يمكن أن يغير نمط التسخين أو النتيجة المتصلبة.
لاختيار المعدات, المعلومات الأكثر فائدة هي:
يعد الرسم الذي يوضح المنطقة الصلبة المطلوبة مفيدًا بشكل خاص عند اختيار المحث وحركة الآلة. بدلاً من الاختيار فقط من طراز الجهاز القياسي, يمكننا تكوين النظام حول هندسة قطعة العمل, موقف تصلب, متطلبات عمق الحالة, تردد التدفئة, القوة المطلوبة, طريقة المسح, طريقة لقط, دورة الإنتاج ومستوى الأتمتة. يعد هذا مفيدًا بشكل خاص للعملاء الذين ينتجون العديد من المكونات ذات الصلة على نفس خط الإنتاج.
للإنتاج المتكرر, تعمل الحركة القابلة للبرمجة وإخراج الطاقة الذي يتم التحكم فيه رقميًا على تسهيل إعادة إنتاج عملية ثابتة وتحديد الانحرافات عند حدوثها. ولهذا السبب أيضًا يجب توفير متطلبات الصلابة وعمق الهيكل قبل اختيار المعدات.
الحادي عشر. الصناعات النموذجية
يتم استخدام آلات التقسية بالحث CNC حيث تتطلب المكونات الفولاذية أسطحًا محلية مقاومة للتآكل.
يجب تقييم الملاءمة الفعلية للمكون من خلال مادته, متطلبات الهندسة والمعالجة الحرارية وليس من اسم الصناعة وحده.
الثاني عشر. الأسئلة المتداولة
+ يمكن لآلة واحدة أن تصلب أجزاء مختلفة?
نعم, ضمن القدرة الميكانيكية والكهربائية للآلة. قد تتطلب قطع العمل المختلفة محاثات مختلفة, التركيبات وبرامج المعالجة باستخدام الحاسب الآلي.
+ كيف أختار قوة الحث المطلوبة؟?
لا يمكن اختيار الطاقة من قطر قطعة العمل وحدها. مادة, القطر, منطقة التقسية, العمق المطلوب للحالة, وينبغي النظر في وقت التسخين ومعدل الإنتاج.
+ هل يمكن للآلة إجراء تصلب موضعي بدلاً من تصلب الجزء بأكمله?
نعم. يدعم وصف الماكينة المرفق الوضع الثابت, عمليات المسح المستمر ومسح المواقع, مما يسمح باختيار منطقة التصلب وفقًا للمكون.
+ لماذا تختار آلة عمودية أو أفقية?
الاعتبارات الرئيسية هي أبعاد الشغل, الوزن, طريقة التحميل والدعم المطلوب. قد يكون من الأسهل التعامل مع الأعمدة الطويلة أو الثقيلة أفقيًا, في حين يمكن معالجة العديد من تطبيقات العمود والدبابيس التقليدية بشكل مريح عموديًا.
+ ما هي ميزة التحكم باستخدام الحاسب الآلي?
يمكن تخزين برامج تصلب مختلفة واسترجاعها للأجزاء المتكررة. يكون هذا مفيدًا عندما يتضمن الإنتاج أنواعًا متعددة من قطع العمل أو دفعات متكررة.
+ هل يمكن تسجيل بيانات الإنتاج?
مع تكوين مراقبة DSP المقابل, معلمات التدفئة, الإنذارات, يمكن تخزين منحنيات العملية وسجلات الإنتاج لمراجعتها لاحقًا.
أرسل لنا رسم قطعة العمل الخاصة بك
أسرع طريقة لتحديد آلة التقسية بالحث CNC المناسبة هي البدء بالجزء نفسه.
من فضلك أرسل لنا:
وبناء على هذه التفاصيل, هيكل الآلة, قوة الحث, التردد, محث, يمكن تقييم طريقة المسح وتكوين التحكم معًا.