
ЧПУ-индукционный усиливающий станок
Программируемая индукционная закалка валов, Диски и нестандартные металлические детали
Ⅰ. Посмотрите машину в работе
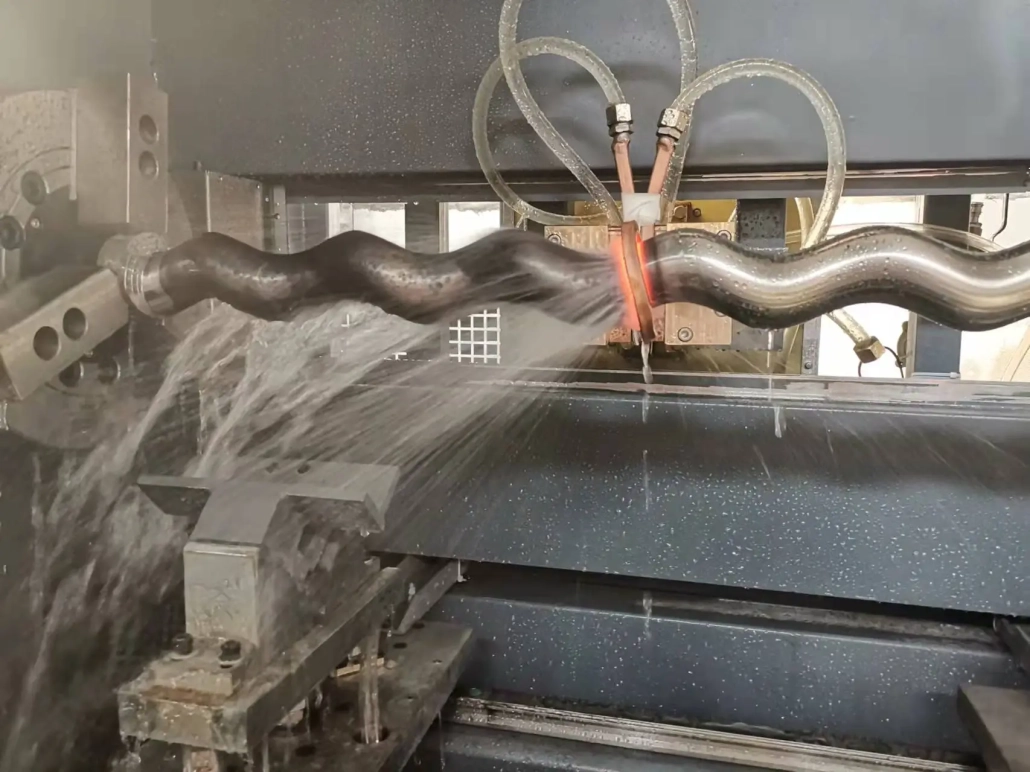
Посмотрите, как расположена заготовка, перемещается через зону индукционного нагрева и подвергается закалке под программным контролем.
II. Что может закалить эта машина?
Станок предназначен для поверхностной закалки металлических деталей, в которых рабочая зона требует повышенной твердости и износостойкости при сохранении основных свойств детали..
Типичные заготовки включают в себя:
Его можно использовать для компонентов, используемых в автомобильном производстве., строительная техника, тракторы, текстильное оборудование, общие машины и другое промышленное оборудование.
III. Различные методы закалки для разных деталей
Не каждую заготовку следует закаливать одинаково.. Движение машины и процесс индукции можно запрограммировать в соответствии с требуемой закаленной областью..
Закалка в фиксированном положении
Заготовка остается в определенном положении, пока выбранная область нагревается и закаливается.. Подходит для местной закалки, когда требуется обработка только определенного участка..
Укрепление непрерывного сканирования
Заготовка или нагревательный узел непрерывно движется во время нагрева и закалки.. Этот метод обычно используется для валов и других деталей с более длинной закаленной поверхностью..
Усиление позиционирования и сканирования
Несколько выбранных разделов могут быть обработаны в соответствии с запрограммированной последовательностью., позволяя одному компоненту иметь разные зоны закалки.
Прилагаемая информация о станке подтверждает поддержку интегральной закалки с фиксированной точкой., процессы непрерывного сканирования и позиционирования-сканирования.
IV. Система ЧПУ для повторяемого производства
Машина использует систему числового управления для координации процесса закалки..
Операторы могут выбирать, изменить, хранить и вызывать программы обработки для различных деталей. После установления подходящего процесса, соответствующую программу можно сохранить для последующего производства, вместо того, чтобы настраивать машину с самого начала для каждой партии..
В зависимости от конфигурации машины, запрограммированные параметры могут включать в себя:
Система управления также обеспечивает работу оборудования., аварийная и диагностическая информация.
V. Индукционная мощность IGBT с цифровым управлением DSP
Индукционный источник питания является важной частью процесса закалки, поскольку выходная мощность должна реагировать быстро и оставаться контролируемой на протяжении всего цикла нагрева..
Наша система сочетает в себе технологию преобразования энергии IGBT с цифровым управлением DSP.. Силовой каскад IGBT обеспечивает быстрое электронное переключение мощности., в то время как система управления DSP управляет регулированием мощности, рабочие параметры и функции защиты в цифровом виде.
Диапазон регулирования мощности
0.1%–100% цифровой
Стабильность мощности
≤ ±0,1%
Для XZG160, Конфигурации XZG200 и XZG250
Где используется расширенная конфигурация мониторинга, Система DSP также может поддерживать такие функции, как:
Эти функции особенно полезны, когда одни и те же детали производятся неоднократно, и процесс нагрева необходимо просмотреть или проследить позже..
VI. Вертикально или горизонтально — выбирайте по заготовке
Ориентация станка должна соответствовать требованиям к заготовке и обращению с ней, а не рассматриваться как класс производительности..
Вертикальные машины
Обычно выбирается, когда деталь можно удобно держать и обрабатывать в вертикальном положении.. Хорошо подходит для многих валов, штифтовые и дисковые применения и могут уменьшить требования к горизонтальному пространству.
Горизонтальные машины
Часто более практично для длинных или тяжелых валов, которые требуют дополнительной поддержки по длине или которые легче загружать горизонтально..
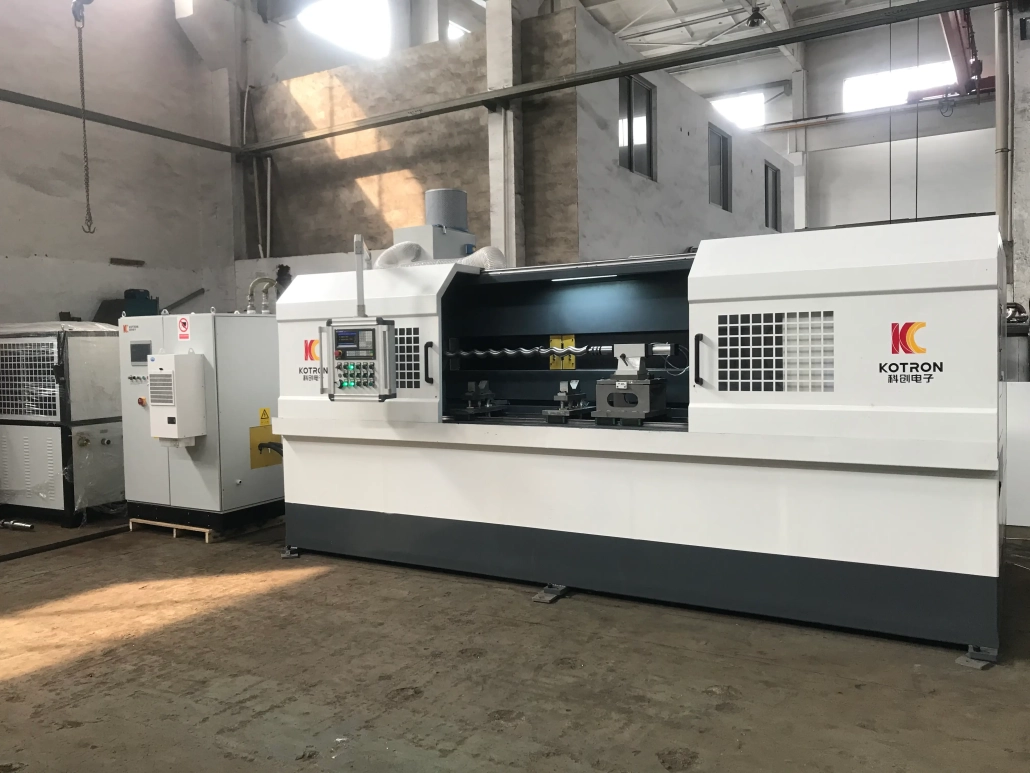
Вертикальная машина
Горизонтальная машина
Выбор должен учитывать:
по этой причине, Конструкцию станка следует выбирать после рассмотрения чертежа заготовки и условий производства..
VII. Конфигурация с одной или двумя станциями
Двухпозиционная машина может быть полезна при серийном производстве, где время загрузки и разгрузки в противном случае могло бы прервать производственный цикл.. В зависимости от конструкции машины, два положения могут быть расположены для попеременного производства или других скоординированных рабочих последовательностей..
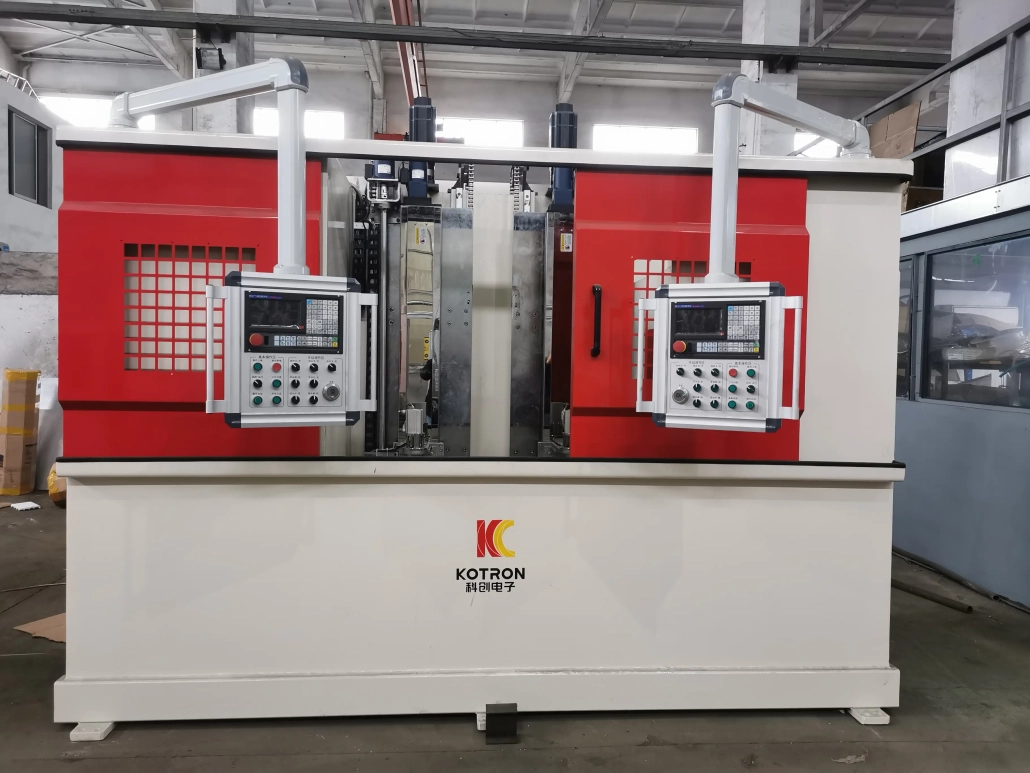
Серия машин XZG может поставляться в вертикальной двухстанционной конструкции.. Соответствующее расположение зависит от объема производства., обработка заготовок и время цикла — одна станция остается практичным выбором для многих применений.
VIII. Основная структура машины
Полная машина индукционной закалки обычно обеспечивает механическое движение., функции нагрева и закалки объединены в один контролируемый процесс.
Система может быть настроена с:
Для поставляемой машины, в главных и вспомогательных направляющих используются линейные подшипники. В системе привода используется шарико-винтовая передача для контролируемого движения машины..
IX. Технические характеристики
Следующие характеристики основаны на XZG160., Предусмотрены конфигурации XZG200 и XZG250.. Механическое путешествие, размеры заготовки, грузоподъемность и другие параметры станка должны быть подтверждены в соответствии с окончательной конфигурацией станка..
| Технические характеристики | XZG160 | XZG200 | XZG250 |
|---|---|---|---|
| Входное напряжение | 380 V / 50 Гц | 380 V / 50 Гц | 380 V / 50 Гц |
| Входная мощность | 160 кВА | 200 кВА | 250 кВА |
| Частота колебаний | 10–30 кГц | 10–30 кГц | 10–30 кГц |
| Диапазон регулирования мощности | 0.1%–100%, Цифровой | 0.1%–100%, Цифровой | 0.1%–100%, Цифровой |
| Коэффициент мощности | >0,95 | >0,95 | >0,95 |
| Время запуска | 0.1 сек | 0.1 сек | 0.1 сек |
| Стабильность мощности | ≤±0,1% | ≤±0,1% | ≤±0,1% |
Примечание: Правильная номинальная мощность и размер станка должны выбираться исходя из фактической заготовки и процесса закалки, а не только по мощности..
Х. Разработано вокруг детали, Не только модель машины
Оборудование для индукционной закалки часто применяется для деталей, существенно отличающихся по геометрии.. Длинный вал, короткий штифт и дискообразный компонент могут потребовать поверхностной закалки., но их машинное устройство, индуктор, движение и метод закалки могут быть самыми разными.
Для индукционной закалки, размер машины — это только часть процесса выбора. Частота нагрева, доступная мощность, Конструкция индуктора, Скорость сканирования и способ закалки следует учитывать вместе с материалом и требуемым закаленным слоем..
Несколько переменных процесса работают вместе: Индукционная мощность + Частота + Время нагрева + Скорость сканирования + Вращение заготовки + Проектирование индуктивности + закалка — и изменение одного из этих параметров может изменить схему нагрева или результат закалки..
По подбору оборудования, самая полезная информация это:
Чертеж, показывающий необходимую закаленную зону, особенно полезен при выборе индуктора и механизма перемещения машины.. Вместо того, чтобы выбирать только из стандартной модели машины, мы можем настроить систему в зависимости от геометрии заготовки, жесткая позиция, требование к глубине корпуса, частота нагрева, требуемая мощность, метод сканирования, метод зажима, производственный цикл и уровень автоматизации. Это особенно полезно для клиентов, производящих несколько связанных компонентов на одной производственной линии..
Для повторяющегося производства, программируемое движение и выходная мощность с цифровым управлением облегчают воспроизведение установленного процесса и выявляют отклонения при их возникновении. Именно поэтому перед выбором оборудования следует указать требования к твердости и глубине корпуса..
XI. Типичные отрасли
Машины индукционной закалки с ЧПУ используются там, где стальные детали требуют локализованных износостойких поверхностей..
Фактическую пригодность компонента следует оценивать по его материалу., требования к геометрии и термической обработке, а не только от названия отрасли.
XII. Часто задаваемые вопросы
+ Может ли одна машина закаливать разные детали?
Да, в пределах механической и электрической мощности машины. Для разных заготовок могут потребоваться разные индукторы., приспособления и технологические программы ЧПУ.
+ Как выбрать необходимую мощность индукции?
Мощность не может быть выбрана только на основании диаметра заготовки.. Материал, диаметра, закаленную область, требуемой глубины поверхностного слоя, следует учитывать время нагрева и производительность.
+ Может ли станок выполнять локальную закалку вместо закалки всей детали??
Да. Прилагаемое описание машины поддерживает фиксированное положение., процессы непрерывного сканирования и позиционирования-сканирования, возможность выбора области закалки в соответствии с компонентом.
+ Почему стоит выбрать вертикальную или горизонтальную машину?
Главным критерием являются размеры заготовки., вес, способ загрузки и необходимая поддержка. Длинные или тяжелые валы легче перемещать в горизонтальном положении., в то время как многие традиционные изделия с валами и штифтами можно удобно обрабатывать вертикально.
+ В чем преимущество ЧПУ управления??
Различные программы закалки можно сохранять и вызывать для повторяющихся деталей.. Это полезно, когда в производстве задействовано несколько типов заготовок или повторяющиеся партии..
+ Можно ли записывать производственные данные?
С соответствующей конфигурацией мониторинга DSP, параметров нагрева, сигнализация, технологические кривые и производственные записи можно сохранять для последующего просмотра.
Отправьте нам чертеж заготовки
Самый быстрый способ определить подходящий станок для индукционной закалки с ЧПУ — начать с самой детали..
Пожалуйста, пришлите нам:
На основании этих подробностей, структура машины, Индукционную мощность, частота, индуктор, метод сканирования и конфигурацию управления можно оценивать вместе.






