Máy Cứng Hóa Bằng Cảm Ứng CNC
Lập trình cứng cảm ứng cho trục, Đĩa và bộ phận kim loại tùy chỉnh
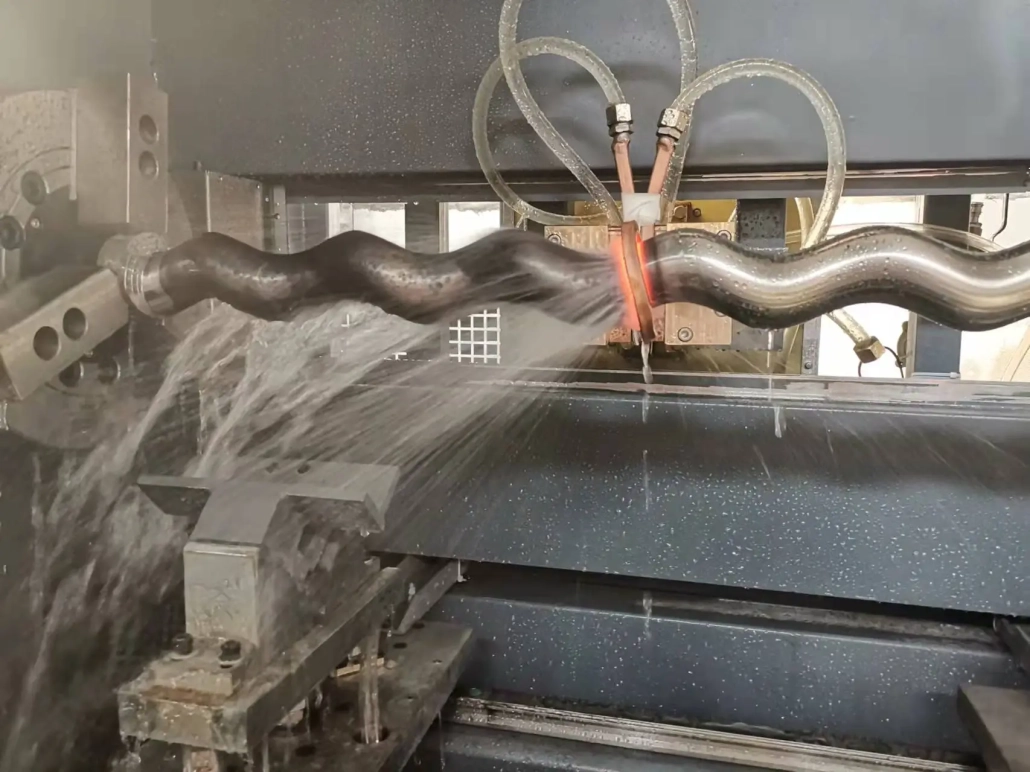
Ⅰ. Xem máy đang hoạt động
Xem cách phôi được định vị, di chuyển qua vùng gia nhiệt cảm ứng và được làm nguội dưới sự kiểm soát được lập trình.
II. Máy này có thể làm cứng được gì?
Máy được thiết kế để làm cứng bề mặt các bộ phận kim loại trong đó khu vực làm việc đòi hỏi phải cải thiện độ cứng và khả năng chống mài mòn trong khi các đặc tính cốt lõi của bộ phận cần được giữ lại.
Các phôi điển hình bao gồm:
Nó có thể được sử dụng cho các thành phần được tìm thấy trong sản xuất ô tô, máy móc xây dựng, máy kéo, máy dệt, máy móc nói chung và các thiết bị công nghiệp khác.
III. Các phương pháp làm cứng khác nhau cho các bộ phận khác nhau
Không phải mọi phôi đều phải được làm cứng theo cùng một cách. Quá trình chuyển động và cảm ứng của máy có thể được lập trình theo vùng cứng yêu cầu.
Làm cứng vị trí cố định
Phôi vẫn ở một vị trí xác định trong khi khu vực được chọn được làm nóng và làm nguội. Điều này phù hợp cho việc làm cứng cục bộ khi chỉ cần xử lý một phần cụ thể.
Làm cứng quét liên tục
Phôi hoặc cụm gia nhiệt di chuyển liên tục trong quá trình gia nhiệt và làm nguội. Phương pháp này thường được sử dụng cho trục và các bộ phận khác có bề mặt cứng hơn.
Định vị và quét cứng
Một số phần đã chọn có thể được xử lý theo trình tự được lập trình, cho phép một thành phần có các vùng cứng khác nhau.
Thông tin máy được cung cấp xác nhận hỗ trợ cho việc làm cứng tích hợp điểm cố định, quá trình quét liên tục và quét định vị.
IV. Điều khiển CNC để sản xuất lặp lại
Máy sử dụng hệ thống điều khiển số để điều phối quá trình đông cứng.
Người vận hành có thể chọn, biến đổi, lưu trữ và gọi lại các chương trình xử lý cho các bộ phận khác nhau. Khi một quy trình phù hợp đã được thiết lập, chương trình tương ứng có thể được giữ lại để sản xuất sau thay vì cài đặt máy từ đầu cho mỗi mẻ.
Tùy theo cấu hình máy, các thông số được lập trình có thể bao gồm:
Hệ thống điều khiển còn cung cấp khả năng vận hành thiết bị, thông tin báo động và chẩn đoán.
V. Nguồn cảm ứng IGBT với điều khiển kỹ thuật số DSP
Nguồn điện cảm ứng là một phần quan trọng của quá trình đông cứng vì công suất đầu ra phải đáp ứng nhanh và có thể kiểm soát được trong suốt chu trình gia nhiệt..
Hệ thống của chúng tôi kết hợp công nghệ chuyển đổi nguồn IGBT với điều khiển kỹ thuật số DSP. Giai đoạn năng lượng IGBT cung cấp khả năng chuyển đổi năng lượng điện tử nhanh chóng, trong khi hệ thống điều khiển DSP quản lý việc điều chỉnh đầu ra, thông số vận hành và chức năng bảo vệ kỹ thuật số.
Phạm vi điều chỉnh nguồn
0.1%–100% điện tử
Ổn định nguồn điện
≤ ±0,1%
ChoXG160, Cấu hình Xperia ZG200 và Xperia ZG250
Nơi sử dụng cấu hình giám sát nâng cao, hệ thống DSP cũng có thể hỗ trợ các chức năng như:
Các chức năng này đặc biệt hữu ích khi các bộ phận giống nhau được sản xuất lặp đi lặp lại và quá trình gia nhiệt cần được xem xét hoặc truy tìm sau đó..
VI. Dọc hoặc Ngang — Chọn theo phôi
Hướng của máy phải tuân theo các yêu cầu về phôi và xử lý thay vì được coi là cấp hiệu suất.
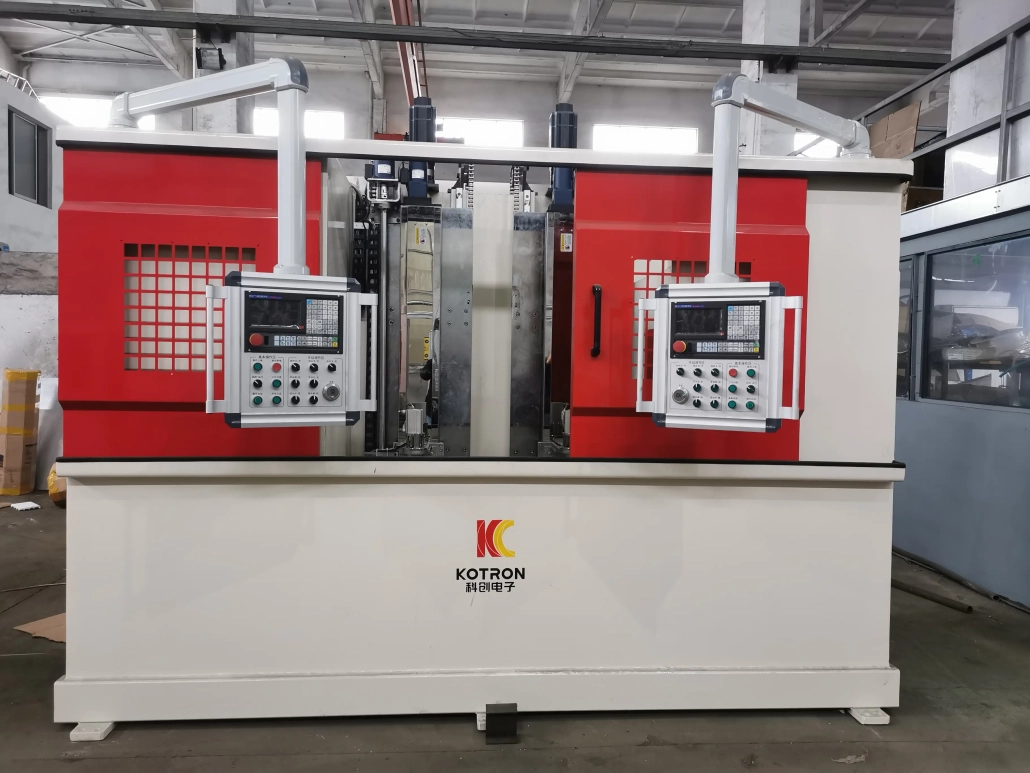
Máy dọc
Thường được lựa chọn khi bộ phận có thể được giữ và xử lý thuận tiện ở vị trí thẳng đứng. Rất phù hợp với nhiều trục, các ứng dụng ghim và đĩa và có thể giảm yêu cầu về không gian sàn theo chiều ngang.
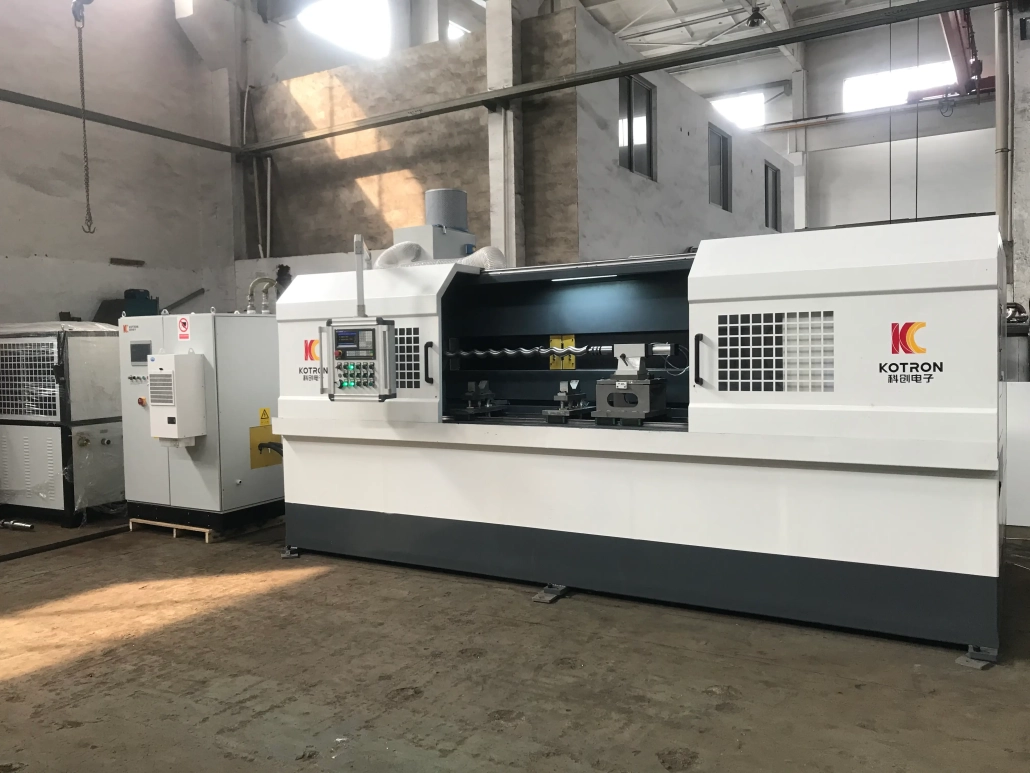
Máy ngang
Thường thực tế hơn đối với các trục dài hoặc nặng cần được hỗ trợ thêm dọc theo chiều dài của chúng hoặc dễ dàng tải theo chiều ngang hơn.
Máy dọc
Máy ngang
Sự lựa chọn nên cân nhắc:
Vì lý do này, Cấu trúc máy nên được chọn sau khi xem xét bản vẽ phôi và điều kiện sản xuất.
VII. Cấu hình trạm đơn hoặc trạm đôi
Máy hai trạm có thể hữu ích trong sản xuất hàng loạt khi thời gian bốc dỡ hàng có thể làm gián đoạn chu kỳ sản xuất.. Tùy theo thiết kế máy, hai vị trí có thể được bố trí luân phiên sản xuất hoặc các trình tự vận hành phối hợp khác.
Dòng máy HzG có thể được cung cấp theo cấu trúc trạm đôi thẳng đứng. Sự sắp xếp hợp lý phụ thuộc vào khối lượng sản xuất, xử lý phôi và thời gian chu kỳ - một trạm duy nhất vẫn là lựa chọn thiết thực cho nhiều ứng dụng.
VIII. Cấu trúc máy chính
Một máy làm cứng cảm ứng hoàn chỉnh thường mang lại chuyển động cơ học, các chức năng làm nóng và làm nguội cùng nhau xung quanh một quy trình được kiểm soát.
Hệ thống có thể được cấu hình với:
Đối với máy đi kèm, thanh dẫn hướng chính và phụ sử dụng vòng bi tuyến tính. Hệ thống truyền động sử dụng vít bi để điều khiển chuyển động của máy.
IX. Thông số kỹ thuật
Các thông số kỹ thuật sau đây dựa trên Xperia ZG160, Cấu hình Xperia ZG200 và Xperia ZG250 được cung cấp. Du lịch cơ khí, kích thước chi tiết, khả năng tải và các thông số máy công cụ khác phải được xác nhận theo cấu hình máy cuối cùng.
| Thông số kỹ thuật | XZG160 | XZG200 | Xzg250 |
|---|---|---|---|
| Điện áp đầu vào | 380 V / 50 Hz | 380 V / 50 Hz | 380 V / 50 Hz |
| Nguồn đầu vào | 160 kVA | 200 kVA | 250 kVA |
| Tần số dao động | 10–30 kHz | 10–30 kHz | 10–30 kHz |
| Phạm vi điều chỉnh nguồn | 0.1%–100%, Điện tử | 0.1%–100%, Điện tử | 0.1%–100%, Điện tử |
| Hệ số công suất | >0,95 | >0,95 | >0,95 |
| Thời gian khởi động | 0.1 giây | 0.1 giây | 0.1 giây |
| Ổn định nguồn điện | ≤ ± 0,1% | ≤ ± 0,1% | ≤ ± 0,1% |
Lưu ý: Nên chọn định mức công suất và kích thước máy chính xác từ phôi thực tế và quá trình làm cứng thay vì chỉ dựa vào nguồn điện..
X. Được thiết kế xung quanh phần, Không chỉ là mẫu máy
Thiết bị làm cứng cảm ứng thường được sử dụng cho các bộ phận có hình dạng khác nhau đáng kể. Một trục dài, một chốt ngắn và một bộ phận hình đĩa đều có thể yêu cầu làm cứng bề mặt, nhưng sự sắp xếp máy móc của họ, cuộn cảm, phương pháp chuyển động và dập tắt có thể rất khác nhau.
Để làm cứng cảm ứng, kích thước của máy chỉ là một phần của quá trình lựa chọn. Tần số sưởi ấm, nguồn điện sẵn có, thiết kế cuộn cảm, tốc độ quét và bố trí dập tắt phải được xem xét cùng với vật liệu và lớp cứng cần thiết.
Một số biến quy trình hoạt động cùng nhau - điện cảm ứng + Tần số + Thời gian gia nhiệt + Tốc độ quét + Quay chi tiết gia công + Thiết kế cuộn cảm + Làm nguội nhanh - và việc thay đổi một trong các tham số này có thể thay đổi kiểu gia nhiệt hoặc kết quả cứng lại.
Đối với việc lựa chọn thiết bị, thông tin hữu ích nhất là:
Bản vẽ thể hiện vùng được làm cứng cần thiết đặc biệt hữu ích khi lựa chọn cuộn cảm và chuyển động của máy.. Thay vì chỉ chọn từ một mẫu máy tiêu chuẩn, chúng ta có thể cấu hình hệ thống xung quanh hình dạng phôi, vị trí cứng, yêu cầu về độ sâu trường hợp, tần số sưởi ấm, công suất cần thiết, phương pháp quét, phương pháp kẹp, chu kỳ sản xuất và mức độ tự động hóa. Điều này đặc biệt hữu ích cho khách hàng sản xuất nhiều bộ phận liên quan trên cùng một dây chuyền sản xuất.
Đối với sản xuất lặp lại, chuyển động được lập trình và công suất đầu ra được điều khiển bằng kỹ thuật số giúp dễ dàng tái tạo quy trình đã thiết lập và xác định các sai lệch khi chúng xảy ra. Đây cũng là lý do tại sao cần phải cung cấp các yêu cầu về độ cứng và độ sâu trường hợp trước khi lựa chọn thiết bị..
XI. Ngành điển hình
Máy làm cứng cảm ứng CNC được sử dụng khi các thành phần thép yêu cầu bề mặt chịu mài mòn cục bộ.
Sự phù hợp thực tế của một bộ phận cần được đánh giá từ chất liệu của nó, yêu cầu về hình học và xử lý nhiệt thay vì chỉ dựa vào tên ngành.
XII. Câu hỏi thường gặp
+ Một máy có thể làm cứng các bộ phận khác nhau không?
Có, trong khả năng cơ và điện của máy. Các phôi khác nhau có thể yêu cầu cuộn cảm khác nhau, đồ đạc và chương trình xử lý CNC.
+ Làm cách nào để chọn công suất cảm ứng cần thiết?
Không thể chọn công suất chỉ từ đường kính phôi. Vật liệu, đường kính, vùng tôi cứng, độ sâu lớp cứng yêu cầu, thời gian gia nhiệt và tốc độ sản xuất đều phải được xem xét.
+ Máy có thể thực hiện làm cứng cục bộ thay vì làm cứng toàn bộ bộ phận không??
Có. Mô tả máy được cung cấp hỗ trợ vị trí cố định, quá trình quét liên tục và quét định vị, cho phép chọn vùng đông cứng theo thành phần.
+ Tại sao nên chọn máy đứng hay máy ngang?
Những cân nhắc chính là kích thước phôi, trọng lượng, phương pháp tải và hỗ trợ cần thiết. Trục dài hoặc nặng có thể dễ dàng xử lý theo chiều ngang hơn, trong khi nhiều ứng dụng trục và chốt thông thường có thể được xử lý theo chiều dọc một cách thuận tiện.
+ Ưu điểm của điều khiển CNC là gì?
Các chương trình đông cứng khác nhau có thể được lưu trữ và thu hồi cho các phần lặp đi lặp lại. Điều này rất hữu ích khi sản xuất liên quan đến nhiều loại phôi hoặc các lô định kỳ.
+ Dữ liệu sản xuất có thể được ghi lại?
Với cấu hình giám sát DSP tương ứng, thông số sưởi ấm, cảnh báo, đường cong quy trình và hồ sơ sản xuất có thể được lưu trữ để xem xét sau.
Gửi cho chúng tôi bản vẽ phôi của bạn
Cách nhanh nhất để xác định máy làm cứng cảm ứng CNC phù hợp là bắt đầu từ chính bộ phận đó.
Xin vui lòng gửi cho chúng tôi:
Dựa trên những chi tiết này, cấu trúc máy, điện cảm ứng, tần số, cuộn cảm, phương pháp quét và cấu hình điều khiển có thể được đánh giá cùng nhau.