Автоматическая линия индукционной закалки штифтов и втулок
Ⅰ. Посмотрите, как работает автоматическая линия закалки
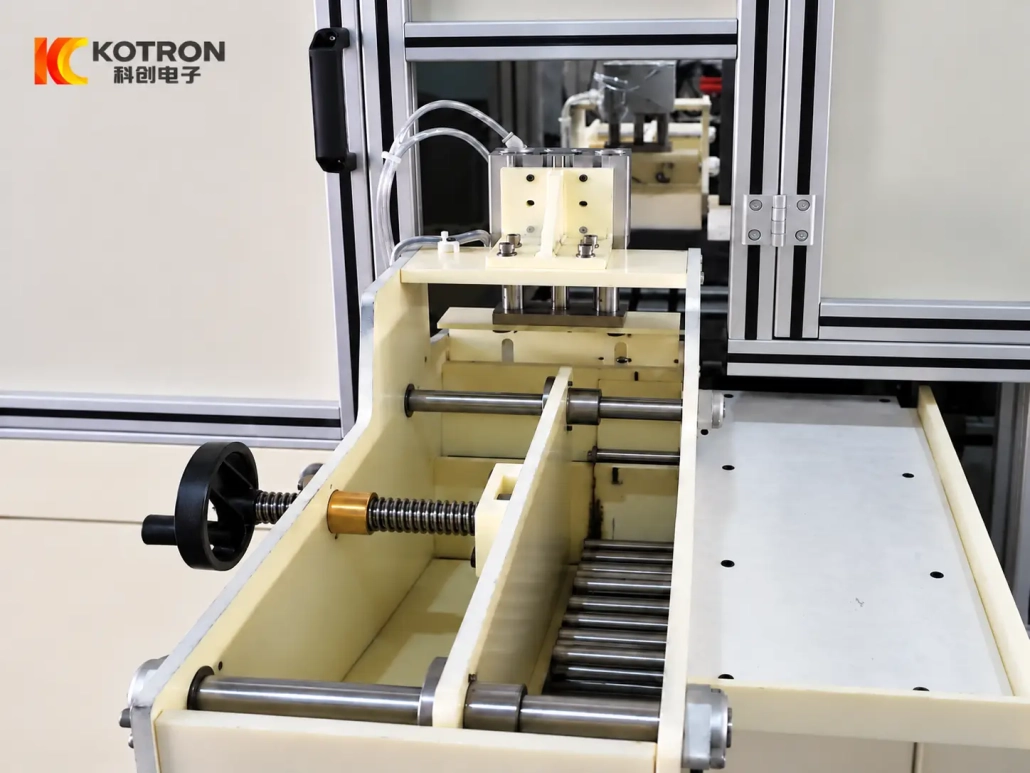
На видео показаны заготовки, проходящие процесс автоматической индукционной закалки., включая кормление, перевод между должностями, нагрев, закалка и окончательная разрядка.
Для серийного производства, отопление – это только часть работы. Каждый компонент также должен занять правильное положение., завершить запрограммированный процесс и покинуть рабочую зону до начала следующего цикла.
В этом автоматическая линия отличается от автономной, загружаемой вручную. машина для индукционной закалки штифтов. Обработка заготовок и термообработка координируются как один повторяющийся производственный процесс..
Ⅱ. Булавки, Втулки и подходящие детали
Линия в основном предназначена для цилиндрических деталей, требующих поверхностной или локальной закалки..
Типичные заготовки включают в себя:
•Булавки
•Втулки
•Штифтовые валы
•Поворотные штифты
•Компоненты гильзового типа
•Подобные цилиндрические механические детали
Штифты и втулки не должны автоматически рассматриваться как одна и та же работа по нагреву..
Сплошной штифт и полая втулка могут иметь различную толщину сечения., тепловой поток, Требования к опорам и зоны закалки. Даже для двух штифтов с одинаковым внешним диаметром могут потребоваться разные процессы из-за различий в материалах., длина закалки или необходимая глубина гильзы.
Для втулок, размеры отверстия, Перед проектированием индуктора и приспособления также необходимо учитывать толщину стенки и необходимую закаленную площадь..
Наиболее полезная информация для выбора оборудования включает в себя:
•Материал и марка
•Внешний диаметр
•Внутренний диаметр втулок
•Общая длина
•Требуемая площадь закалки
•Целевая твердость поверхности
•Эффективная глубина корпуса
•Требуемая производительность
Поэтому фактическая заготовка должна указываться перед моделью станка или номинальной мощностью..
Ⅲ. Как работает автоматическая линия индукционной закалки
Типичная производственная последовательность:
Загрузка → Подача → Позиционирование → Индукционный нагрев → Закалка → Передача → Разгрузка
Точная последовательность может быть скорректирована для заготовки..
В разделе загрузки, цилиндрические детали входят в механизм подачи и движутся вперед в контролируемой последовательности. Механическое нажатие, прокатка, наклон или другие методы передачи могут быть выбраны в зависимости от размера, характеристики ориентации и обращения с деталью.
Как только заготовка достигнет позиции обработки, машина находит его в соответствии с запрограммированным циклом. Затем индукционная система подает необходимую тепловую энергию через индуктор..
После нагрева, необходимая площадь закалена. Заготовка перемещается с места обработки и выгружается., позволяя следующей части войти в цикл.
В зависимости от требований к закалке, заготовка может оставаться неподвижной или перемещаться относительно индуктора. Окончательное движение и метод закалки выбираются в соответствии с требуемым закаленным образцом, а не фиксированным шаблоном станка..
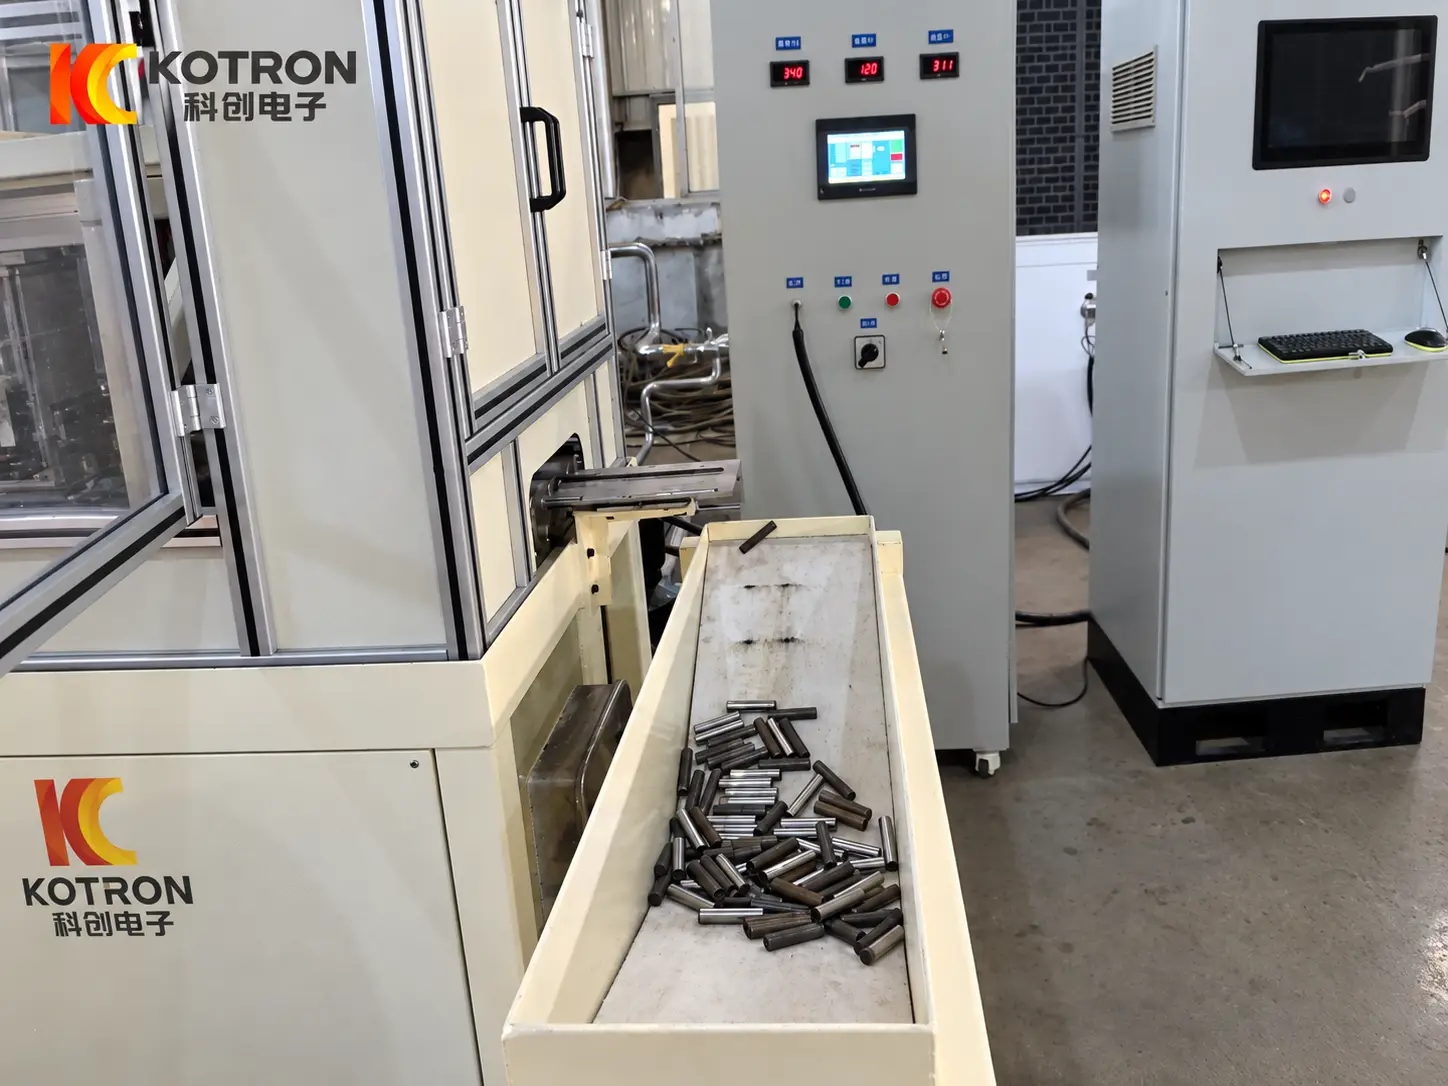
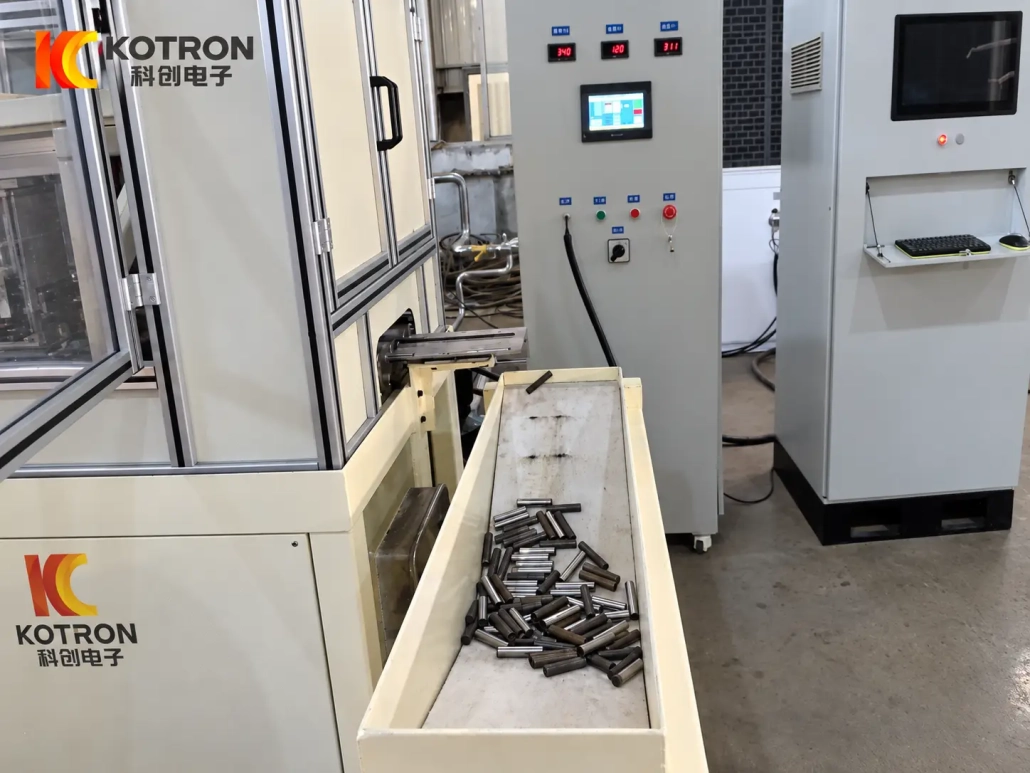
Секция разгрузки завершает автоматический цикл, перемещая обработанные детали от станции закалки, не требуя ручной выгрузки после каждого цикла..
Ⅳ. Процесс закалки штифтов и втулок
Машину для индукционной закалки штифтов не следует выбирать только по номинальной мощности..
На окончательный результат закалки влияют несколько переменных процесса, работающих вместе.:
Мощность + Частота + Проектирование индуктивности + Время нагрева + Движение заготовки + закалка
Материал и геометрия заготовки определяют, как следует комбинировать эти переменные..
Индуктор особенно важен.. Его форма и расположение к заготовке определяют, где концентрируется электромагнитная энергия.. Короткая локальная зона закалки, более длинная цилиндрическая поверхность и втулка с другой толщиной стенки могут потребовать другого расположения катушек..
Частота также должна соответствовать приложению.. Более высокая или более низкая частота не означает автоматически лучшую; его необходимо выбирать с учетом размеров заготовки и требуемой глубины нагрева..
Время нагрева, уровень мощности и движение затем должны работать на этапе закалки. Изменение одной переменной может изменить распределение температуры и структуру закалки..
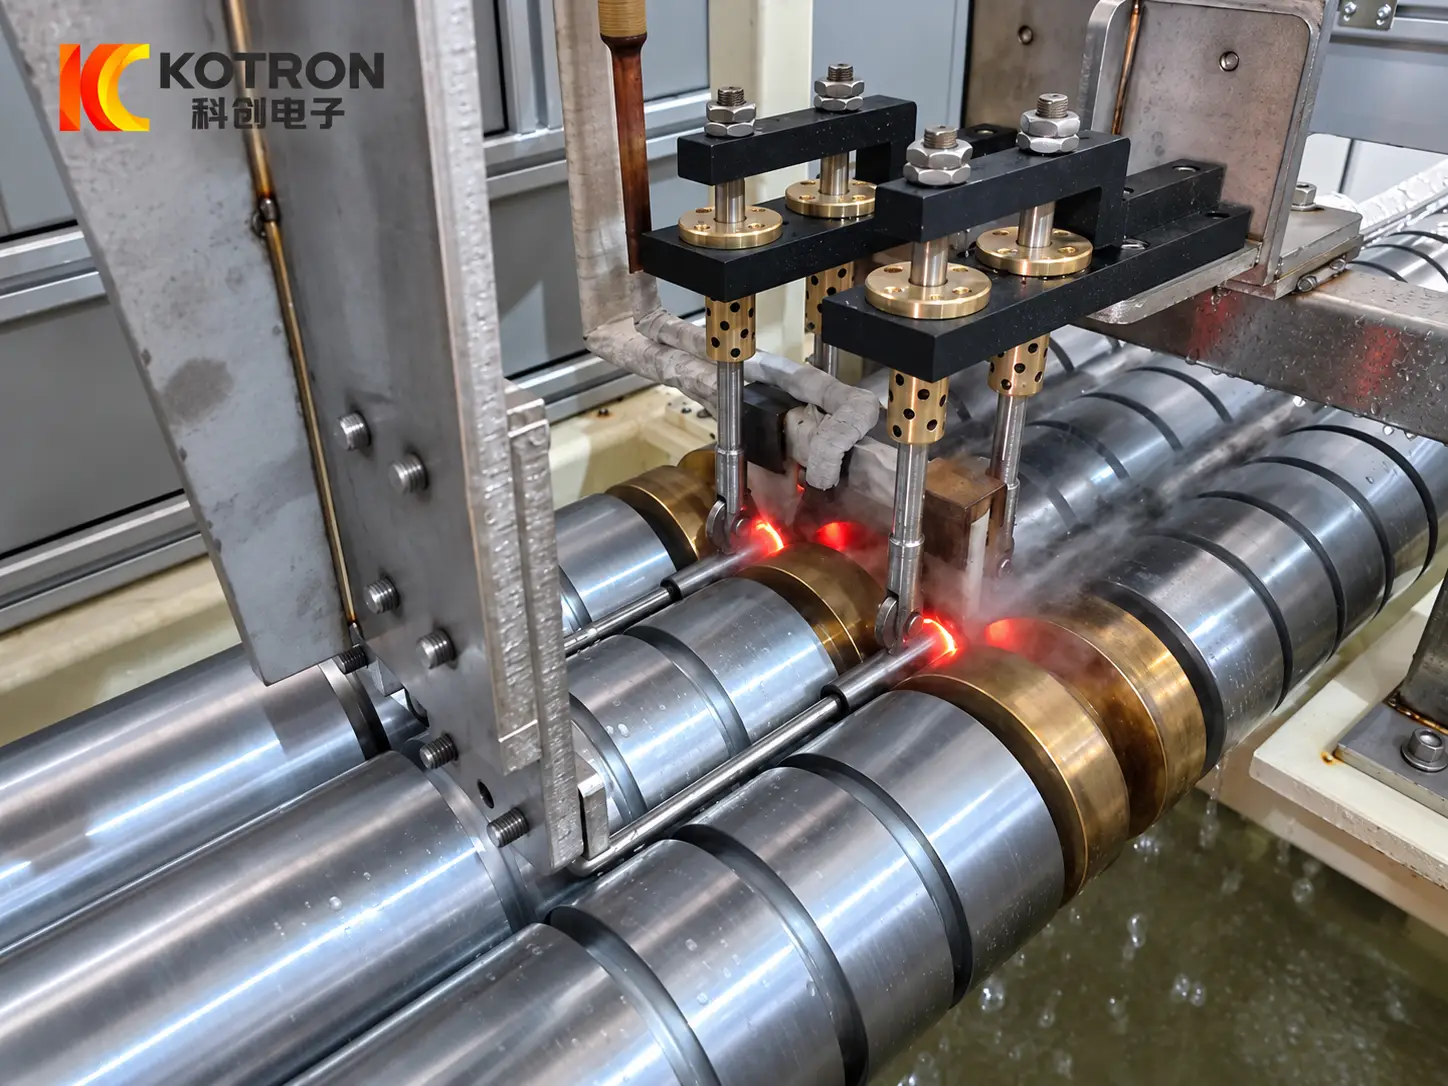
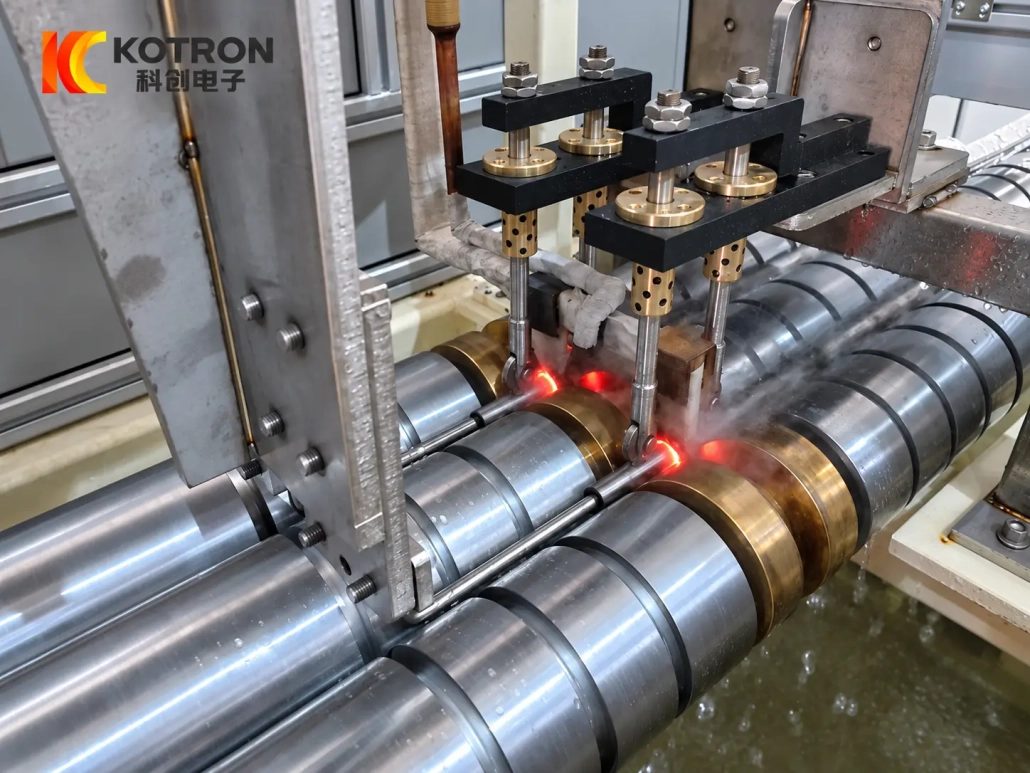
На этом изображении процесса показано фактическое соотношение между заготовкой, индуктор и зона нагрева во время производства.
По подбору оборудования, мы обычно оцениваем:
•Материал и марка
•Размеры заготовки
•Область закалки
•Требуемая твердость поверхности
•Эффективная глубина корпуса
•Длина закалки
•Производственный цикл
Цель состоит не в том, чтобы просто быстро нагреть деталь.. Процесс должен неоднократно создавать необходимую закаленную зону в производственных условиях..
Ⅴ. Автоматическая подача и настройка линии
Для серийного производства, обработка заготовок напрямую влияет на практичность эксплуатации линии..
Цилиндрические компоненты должны быть разделены., переносится и позиционируется без прерывания производственной последовательности. В зависимости от заготовки, этого можно достичь с помощью относительно простых механических механизмов или с помощью более совершенной автоматической системы обработки..
Возможные конфигурации включают в себя:
•Механическое нажатие
•Роликовый перенос
•Наклонная передача
•Пневматическое движение
•Позиционирование сервопривода
•Датчики положения
•Индивидуальные светильники
•Автоматические интерфейсы загрузки и разгрузки
Наиболее подходящее решение не обязательно является самым сложным.
Для прямой цилиндрической детали, механическое устройство толкания и передачи может быть более подходящим, чем добавление ненужной роботизированной обработки.. Для более крупной интегрированной линии могут потребоваться сервооси., дополнительные датчики или связь с оборудованием выше и ниже по потоку.
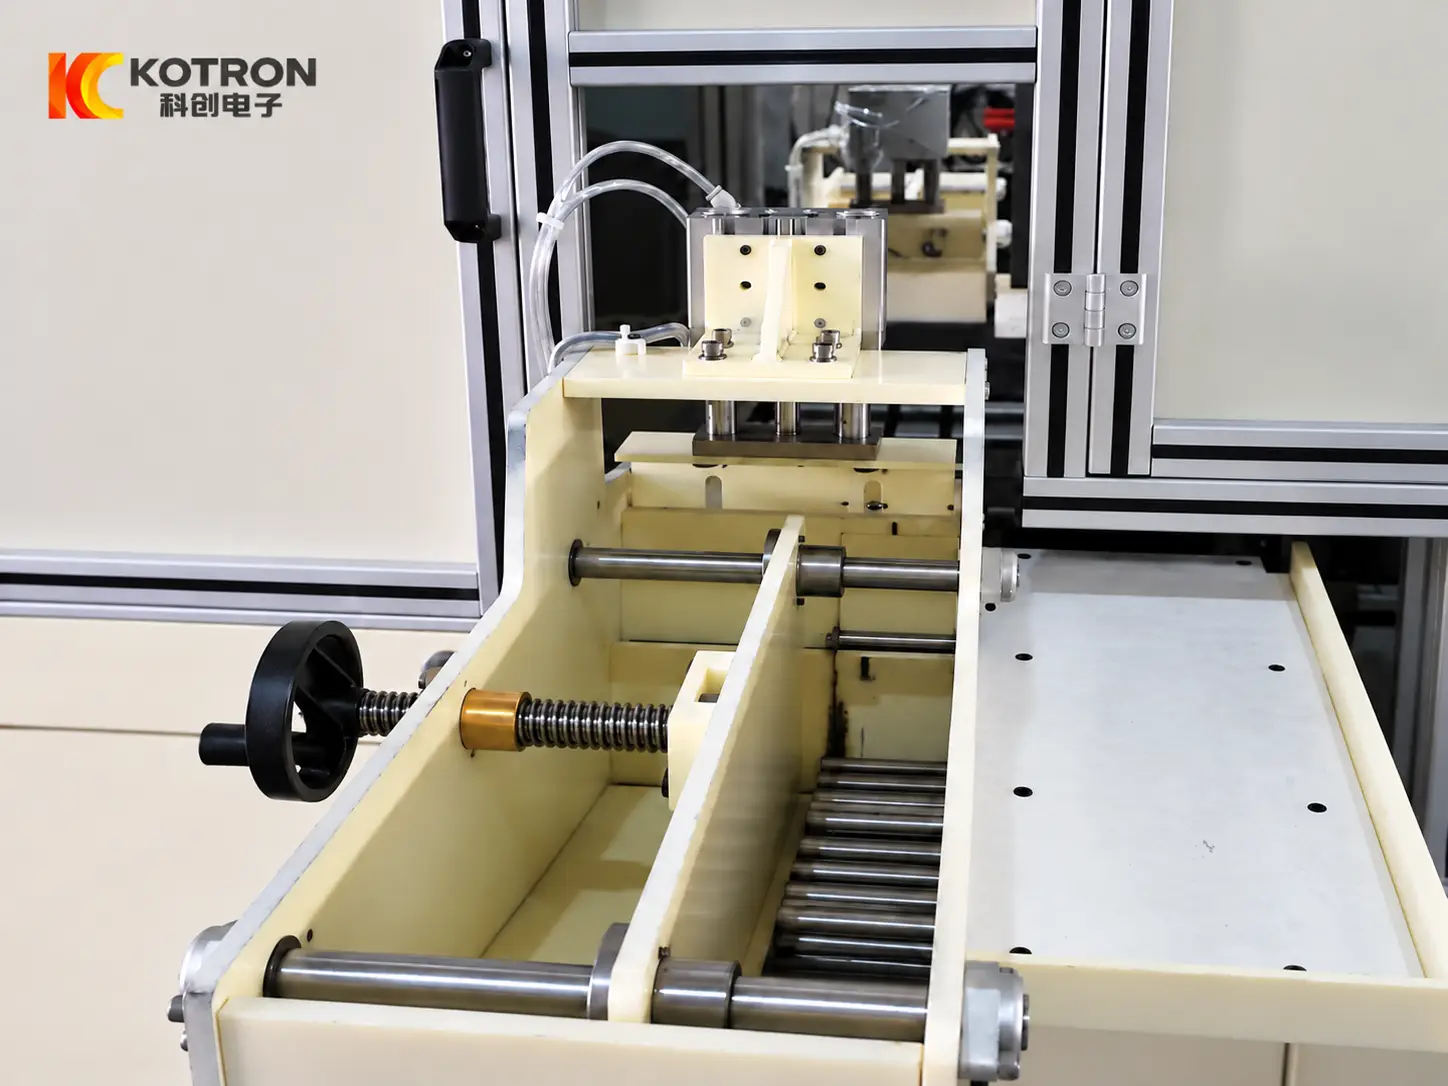
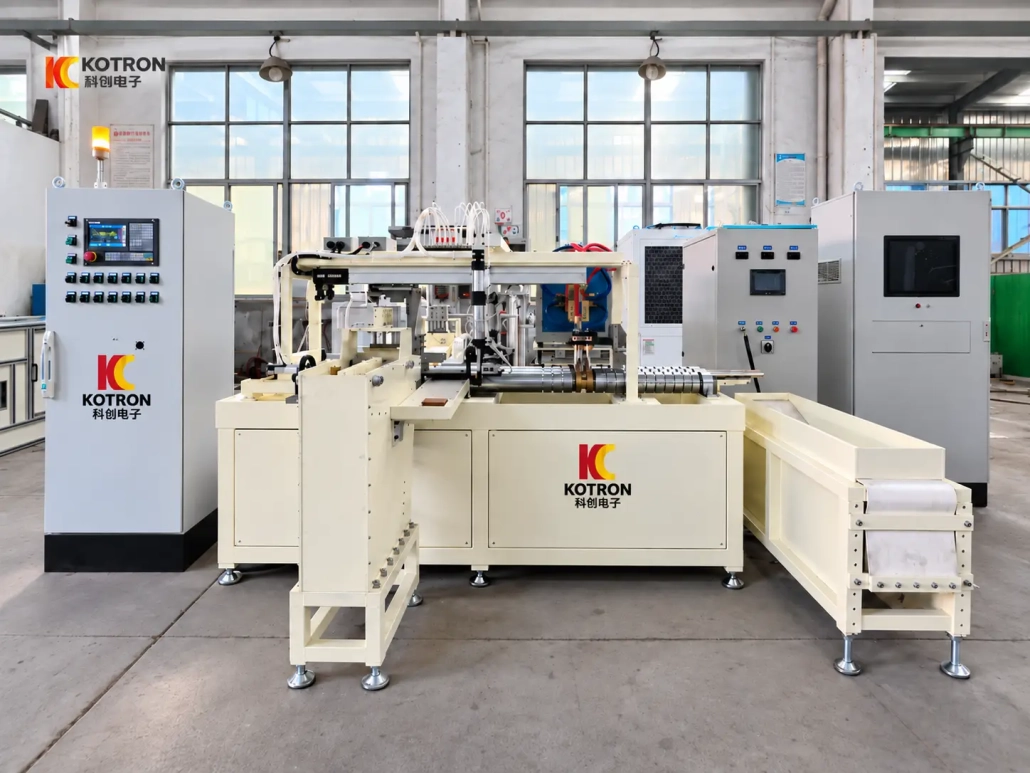
Полную линию обычно можно разделить на несколько функциональных секций.:
| Система | Основная функция |
|---|---|
| Система кормления | Вводит заготовки в производственный процесс. |
| Механизм передачи | Перемещает детали между позициями |
| Позиционирование / система крепления | Находит заготовку для обработки |
| Индукционная нагревательная станция | Обогревает необходимую площадь |
| Система закалки | Охлаждает нагретую зону в соответствии с процессом |
| Автоматическая разгрузка | Выводит обработанные детали из линии |
| Система управления | Координирует электрическую и механическую последовательность |
Компоновку можно настроить в соответствии с ориентацией заготовки., доступная производственная площадь и подключение к существующему производственному оборудованию.
Ⅵ. Мощность IGBT, Управление DSP и автоматизация ПЛК
Система электрооборудования и автоматизации может быть сконфигурирована в соответствии с требуемым процессом и уровнем производства..
Индукционный источник питания на основе IGBT
Источник питания IGBT обеспечивает мощность нагрева, необходимую для индукционной обработки.. Номинальная мощность и рабочая частота выбираются в зависимости от заготовки., Требования к закалке и производственный цикл.
DSP цифровое управление
Управление DSP используется для цифрового регулирования и мониторинга индукционного источника питания.. В зависимости от конфигурации, такие параметры, как ток, напряжение, мощность, частоту и время нагрева можно контролировать или включать в программу процесса.
Управление последовательностью ПЛК
ПЛК координирует подачу, позиционирование, нагрев, закалка, передача и выгрузка. HMI может обеспечить настройку параметров, информация о рабочем состоянии и аварийных сигналах.
При необходимости, систему управления также можно настроить с помощью рецептов заготовок, датчики, сервоуправление, запись данных и связь с вышестоящим или нижестоящим оборудованием.
Ⅶ. Конфигурация с учетом вашей заготовки и производственных требований
Не существует полезной универсальной спецификации для каждой линии закалки пальцев и втулок..
Небольшой штифт, производимый непрерывно большими партиями, и более крупный штифт, обрабатываемый с более низкой производительностью, могут потребовать индукционной закалки., но их системы питания, источники питания, оснастка, индукторы и циклы обработки могут быть очень разными.
То же самое относится и к втулкам.
Вместо того, чтобы выбирать оборудование только по номеру модели или номинальной мощности., рекомендуем начинать с заготовки и требуемого результата термообработки.
Пожалуйста, предоставьте следующую информацию, если она доступна.:
Информация о заготовке
• Чертеж детали
• Тип детали
• Материал и класс
• Внешний диаметр
• Внутренний диаметр втулок
• Длина
• Масса
Требование к термообработке
• Зона закалки
• Требуемая твердость поверхности
• Эффективная глубина корпуса
• Длина закалки
• Требование к местной или непрерывной закалке
Производственные требования
• Требуемый результат
• Текущий метод загрузки
• Требуемый уровень автоматизации
• Доступное место для установки
• Существующее оборудование выше и ниже по потоку
• Требования к регистрации данных или отслеживанию
Из этой информации, проект может быть настроен на соответствующую индукционную мощность, рабочая частота, индуктор, устройство для закалки, метод кормления, механизм позиционирования и система автоматизации.
Клиентам не нужно определять каждую электрическую или механическую деталь, прежде чем обращаться к нам.. Четкий чертеж заготовки и требования к термообработке обычно являются лучшей отправной точкой, чем простое указание определенной мощности в киловаттах..
Ⅷ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли одна и та же линия обрабатывать как пальцы, так и втулки??
Линия может быть спроектирована на основе подходящего семейства штифтов и втулок.. Для разных заготовок могут потребоваться разные индукторы., оснастка, позиционирование компонентов или технологических рецептов, поэтому практический диапазон должен быть подтвержден на основе реальных чертежей.
Может ли одна линия обрабатывать заготовки нескольких размеров?
Да, в пределах механической и электрической мощности оборудования. В зависимости от разницы в размерах, переключение может включать регулировку или замену индуктора., фиксация или позиционирование компонентов вместе с другой программой процесса.
Можно ли закалить только выбранный участок заготовки?
Да. Индукционный нагрев подходит для локальной термообработки.. Требуемая зона закалки должна быть четко обозначена на чертеже, чтобы индуктор, движение заготовки и расположение закалки можно оценить вместе.
Можно ли подключить линию к существующему производственному оборудованию?
Да. Кормление, увольнять, механические интерфейсы и средства управления можно настроить после анализа существующего производственного процесса и планировки завода..
Какая информация необходима для коммерческого предложения?
Самая полезная стартовая информация чертеж заготовки, Материал, размеры, зоной закалки, твердость поверхности, эффективная глубина корпуса и требуемая производительность. Фотографии или видео существующего производственного процесса также полезны, когда новое оборудование необходимо подключить к существующей линии..