
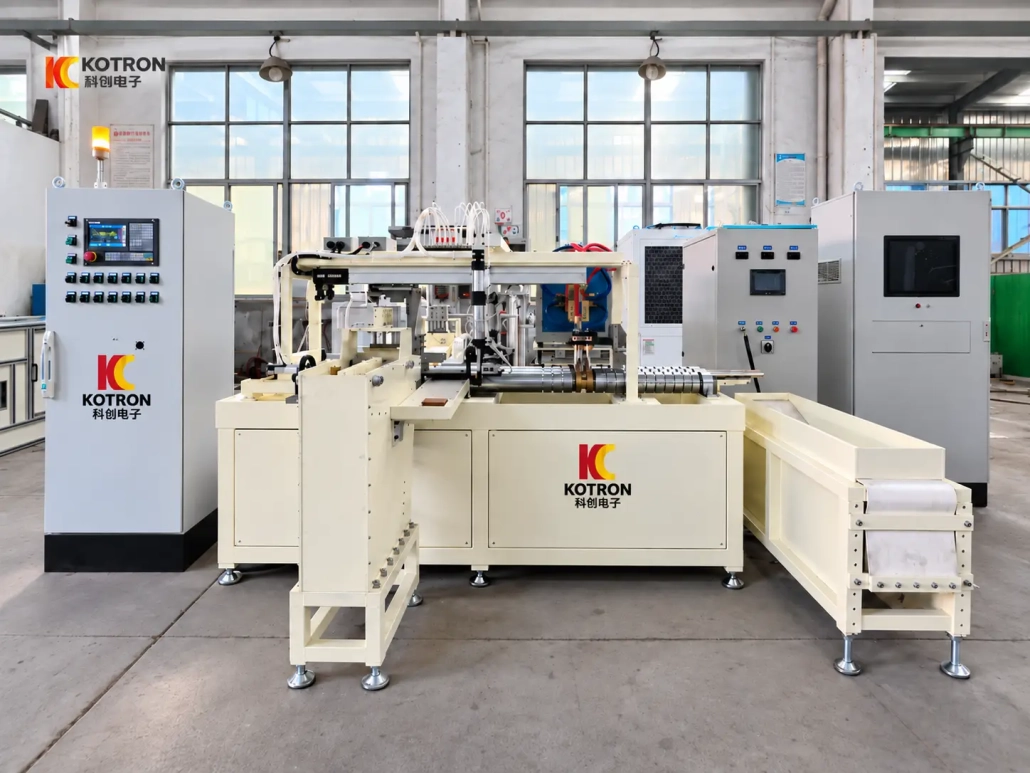
خط تصلب الحث الأوتوماتيكي للدبابيس والبطانات
Ⅰ. انظر خط التقسية التلقائي أثناء التشغيل
يُظهر الفيديو قطع العمل وهي تتحرك من خلال عملية تصلب الحث الأوتوماتيكية, بما في ذلك التغذية, نقل بين المواقف, التسخين, التبريد والتفريغ النهائي.
لإنتاج دفعة, التدفئة ليست سوى جزء واحد من العمل. يجب على كل مكون أيضًا الوصول إلى الموضع الصحيح, أكمل العملية المبرمجة واترك منطقة العمل قبل بدء الدورة التالية.
هذا هو المكان الذي يختلف فيه الخط التلقائي عن الخط المستقل الذي يتم تحميله يدويًا آلة تصلب التعريفي دبوس. يتم تنسيق التعامل مع قطع العمل والمعالجة الحرارية كعملية إنتاج متكررة.
Ⅱ. دبابيس, البطانات وقطع العمل المناسبة
الخط مخصص بشكل أساسي للمكونات الأسطوانية التي تتطلب تصلبًا سطحيًا أو موضعيًا.
تشمل قطع العمل النموذجية:
•دبابيس
•البطانات
•مهاوي دبوس
•دبابيس محورية
•مكونات من نوع الأكمام
•أجزاء ميكانيكية أسطوانية مماثلة
لا ينبغي التعامل مع المسامير والبطانات تلقائيًا على أنها نفس وظيفة التسخين.
يمكن أن يكون للدبوس الصلب والجلبة المجوفة سمك مقطع مختلف, تدفق الحرارة, متطلبات الدعم ومناطق التصلب. حتى أن اثنين من المسامير ذات الأقطار الخارجية المتشابهة قد يحتاجان إلى عمليات مختلفة بسبب الاختلافات في المواد, طول التصلب أو عمق الحالة المطلوبة.
للبطانات, أبعاد تتحمل, يجب أيضًا مراعاة سمك الجدار والمنطقة الصلبة المطلوبة قبل تصميم المحث والتركيب.
تتضمن المعلومات الأكثر فائدة لاختيار المعدات:
•المواد والصف
•القطر الخارجي
•القطر الداخلي للبطانات
•الطول الكلي
•منطقة تصلب المطلوبة
•صلابة السطح المستهدف
•عمق القضية الفعال
•معدل الإنتاج المطلوب
ولذلك يجب أن تأتي قطعة العمل الفعلية قبل طراز الماكينة أو تصنيف الطاقة.
Ⅲ. كيف يعمل خط التقسية بالحث الأوتوماتيكي
تسلسل الإنتاج النموذجي هو:
التحميل ← التغذية ← تحديد المواقع ← التسخين التعريفي ← التبريد ← النقل ← التفريغ
يمكن تعديل التسلسل الدقيق لقطعة العمل.
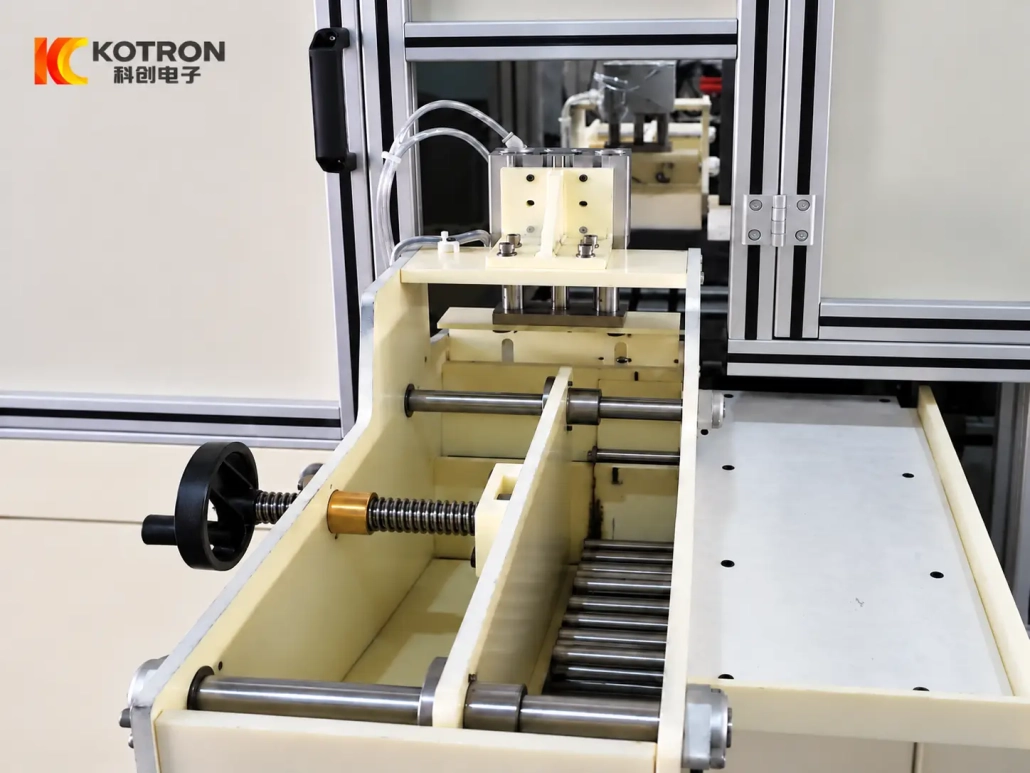
في قسم التحميل, تدخل المكونات الأسطوانية إلى آلية التغذية وتتحرك للأمام بتسلسل متحكم فيه. الدفع الميكانيكي, الدرفلة, يمكن اختيار الإمالة أو طرق النقل الأخرى وفقًا للحجم, خصائص التوجيه والتعامل مع الجزء.
بمجرد وصول قطعة العمل إلى موضع المعالجة, تقوم الآلة بتحديد موقعه وفقًا للدورة المبرمجة. يقوم نظام الحث بعد ذلك بتزويد طاقة التسخين المطلوبة من خلال المحث.
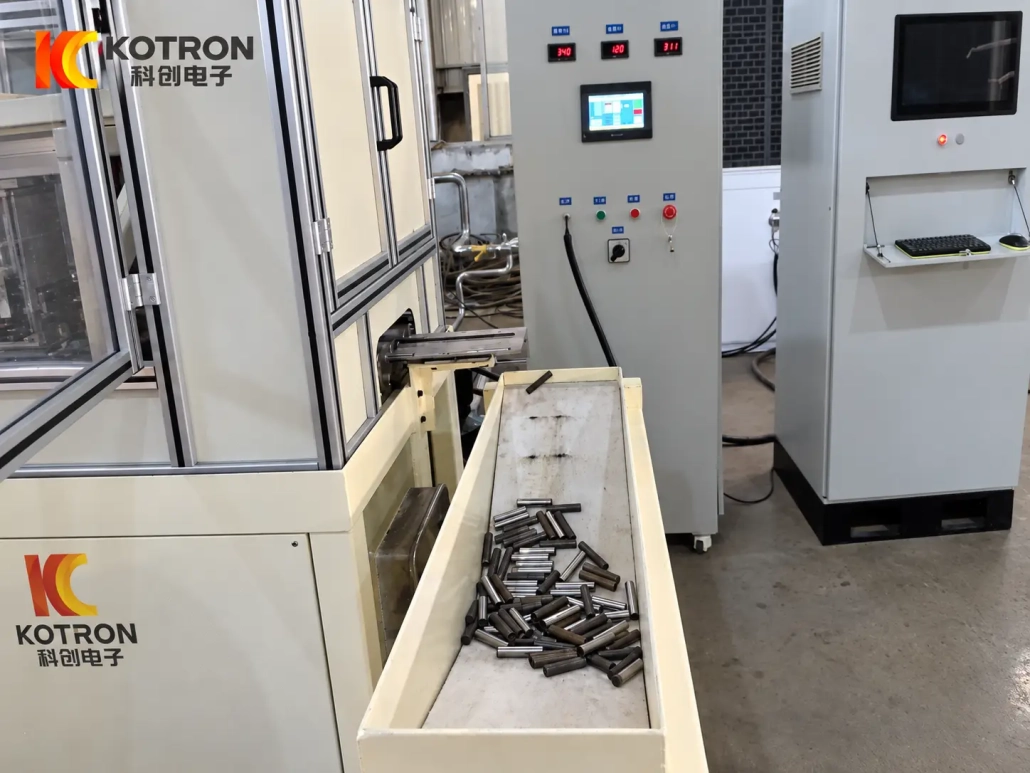
بعد التسخين, يتم إخماد المنطقة المطلوبة. يتم نقل قطعة العمل بعيدًا عن موضع المعالجة وتفريغها, السماح للجزء التالي بالدخول إلى الدورة.
اعتمادا على متطلبات تصلب, قد تظل قطعة العمل ثابتة أو تتحرك بالنسبة للمحرِّض. يتم اختيار الحركة النهائية وطريقة التبريد وفقًا للنمط المتصلب المطلوب بدلاً من قالب الآلة الثابت.
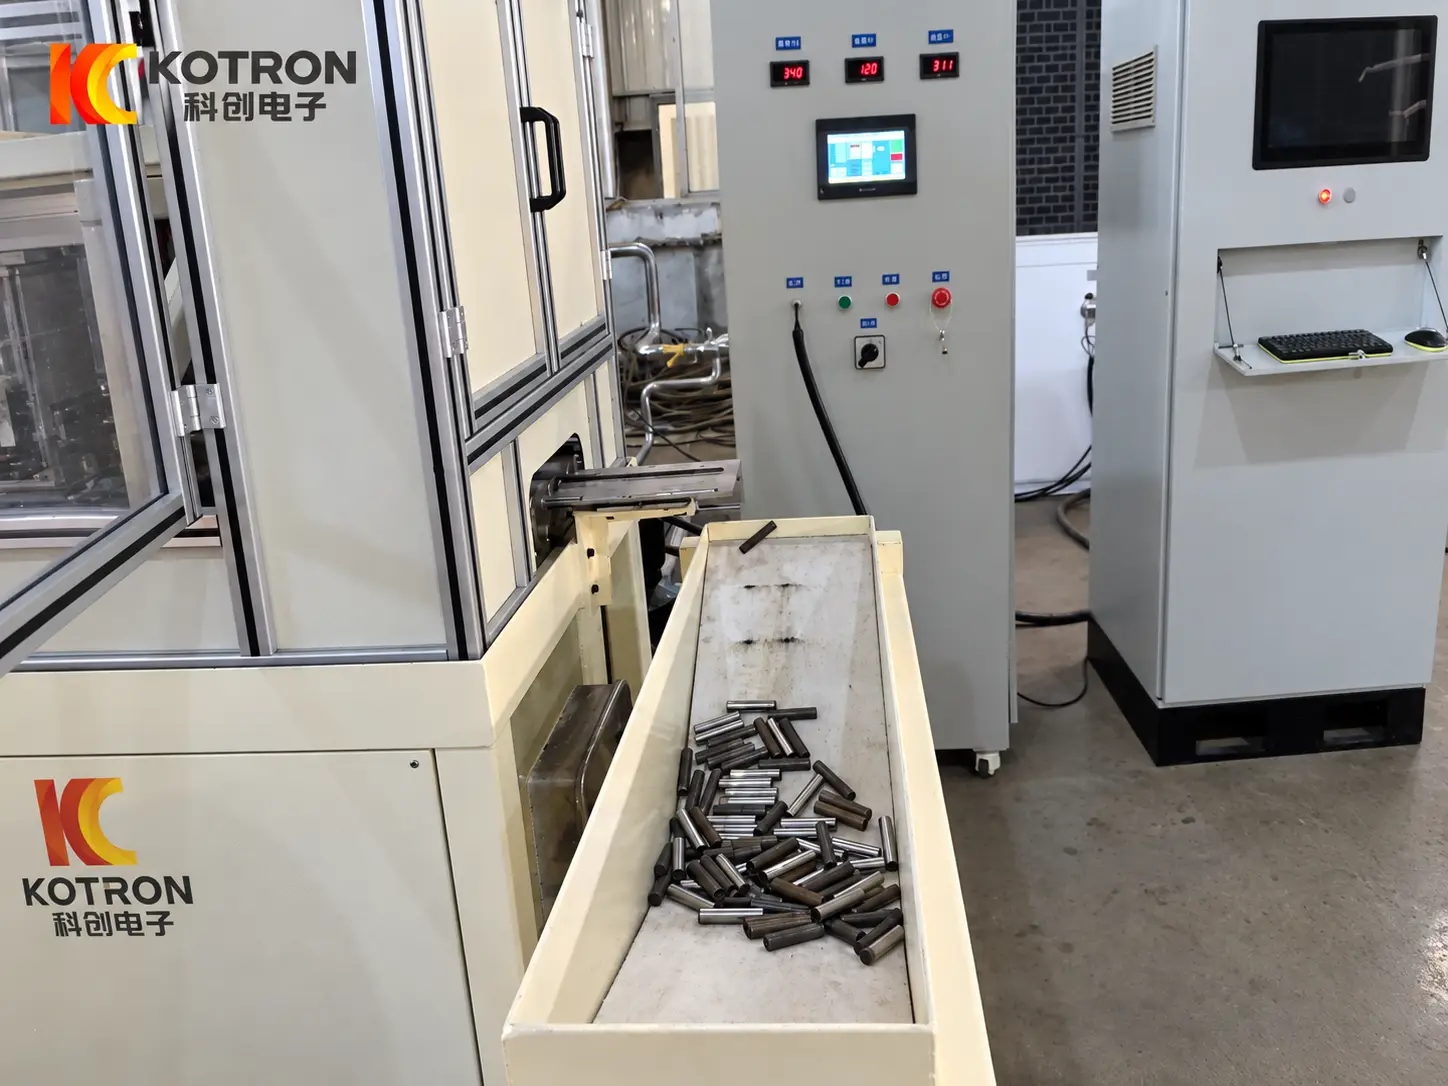
يكمل قسم التفريغ الدورة الأوتوماتيكية عن طريق نقل الأجزاء المعالجة بعيدًا عن محطة التقسية دون الحاجة إلى التفريغ اليدوي بعد كل دورة.
Ⅳ. عملية تصلب للدبابيس والبطانات
لا ينبغي اختيار آلة تصلب الحث الدبوسي من الطاقة المقدرة وحدها.
تتأثر نتيجة التصلب النهائية بعدة متغيرات عملية تعمل معًا:
الطاقة + التردد + تصميم محث + وقت التسخين + حركة قطعة العمل + البرودة
تحدد المادة والهندسة الخاصة بقطعة العمل كيفية دمج هذه المتغيرات.
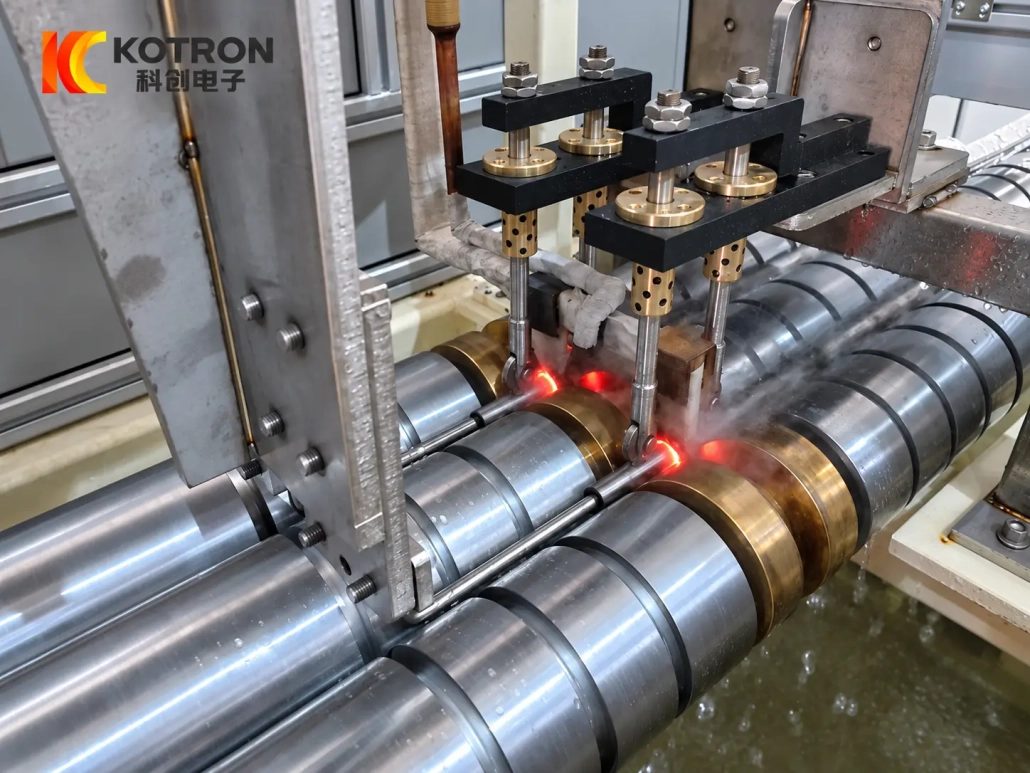
مغو مهم بشكل خاص. يحدد شكلها وعلاقتها بقطعة العمل مكان تركيز الطاقة الكهرومغناطيسية. منطقة تصلب محلية قصيرة, قد يتطلب السطح الأسطواني الأطول والجلبة ذات سماكة جدار مختلفة ترتيبات مختلفة للملف.
يجب أن يتناسب التردد أيضًا مع التطبيق. التردد الأعلى أو الأقل ليس أفضل تلقائيًا; يجب أن يتم اختياره مع أبعاد قطعة العمل وعمق التسخين المطلوب.
وقت التسخين, ثم يحتاج مستوى الطاقة والحركة إلى العمل مع مرحلة التبريد. يمكن أن يؤدي تغيير متغير واحد إلى تغيير توزيع درجة الحرارة والنمط المتصلب.
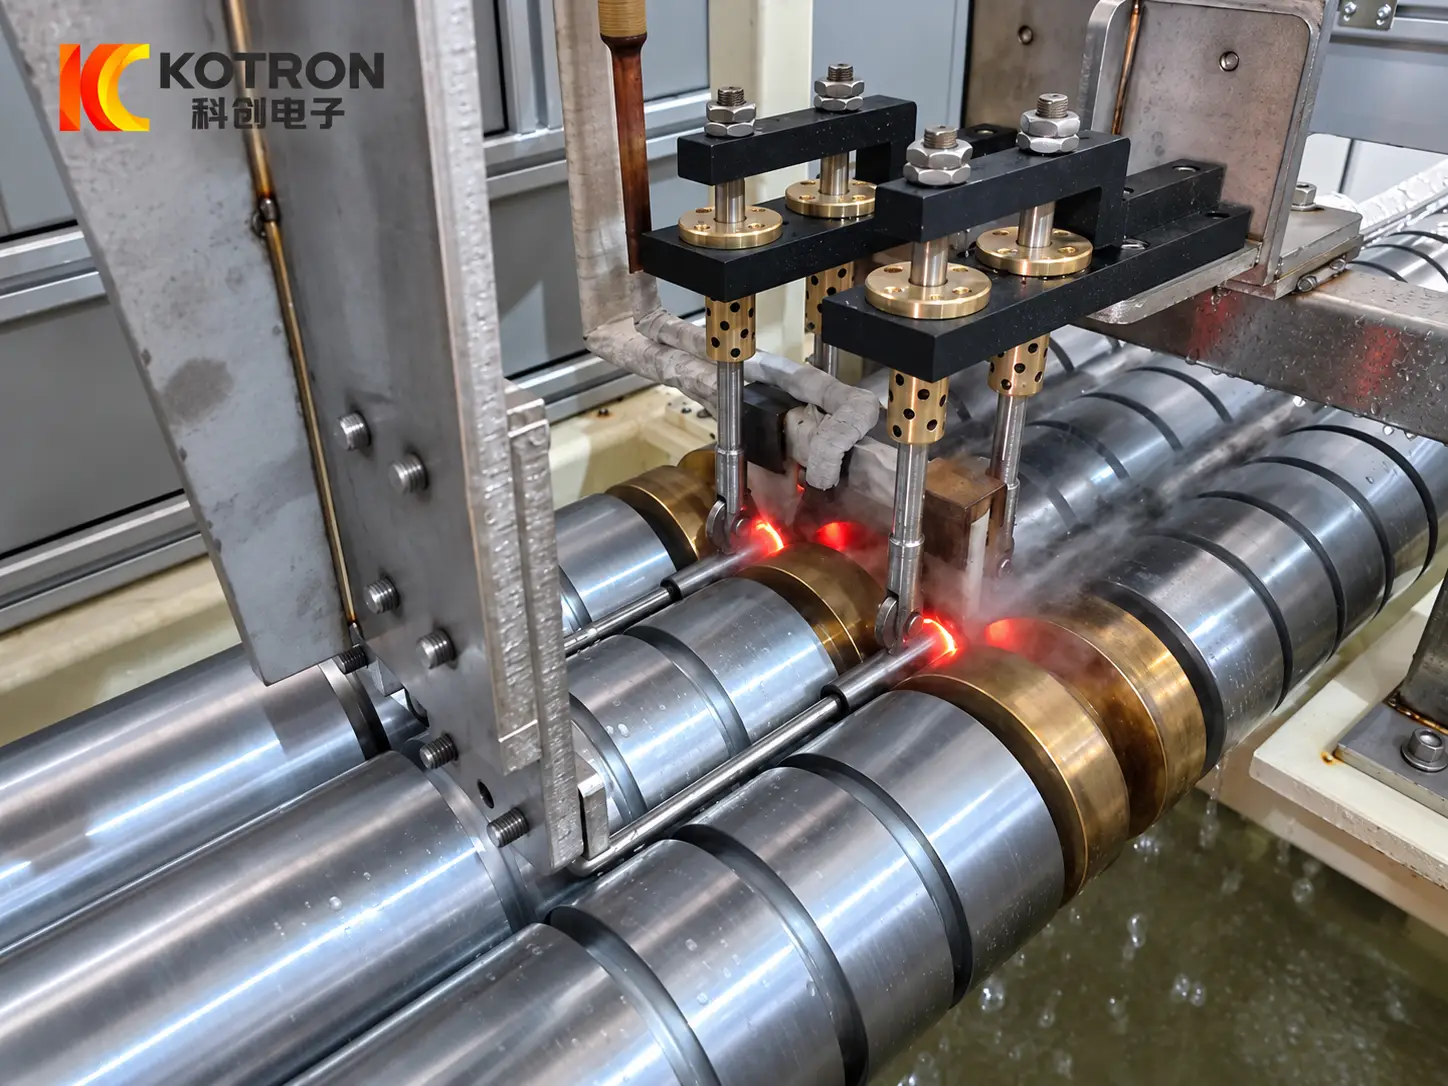
توضح صورة العملية هذه العلاقة الفعلية بين قطعة العمل, مغو ومنطقة ساخنة أثناء الإنتاج.
لاختيار المعدات, نقوم بتقييم عادة:
•المواد والصف
•أبعاد قطعة العمل
•منطقة تصلب
•صلابة السطح المطلوبة
•عمق القضية الفعال
•طول تصلب
•دورة الإنتاج
الهدف ليس مجرد تسخين الجزء بسرعة. يجب أن تنتج العملية المنطقة الصلبة المطلوبة بشكل متكرر في ظل ظروف الإنتاج.
Ⅴ. التغذية التلقائية وتكوين الخط
لإنتاج دفعة, إن التعامل مع قطع العمل له تأثير مباشر على مدى عملية تشغيل الخط.
يجب فصل المكونات الأسطوانية, نقلها ووضعها دون مقاطعة تسلسل الإنتاج. اعتمادا على الشغل, ويمكن تحقيق ذلك باستخدام آليات ميكانيكية بسيطة نسبيًا أو باستخدام نظام معالجة أوتوماتيكي أكثر تقدمًا.
وتشمل التكوينات الممكنة:
•الدفع الميكانيكي
•نقل الأسطوانة
•نقل إمالة
•حركة هوائية
•تحديد المواقع المؤازرة
•أجهزة استشعار الموقف
•تركيبات مخصصة
•واجهات التحميل والتفريغ التلقائية
الحل الأنسب ليس بالضرورة هو الحل الأكثر تعقيدا.
لجزء أسطواني مباشر, قد يكون ترتيب الدفع والنقل الميكانيكي أكثر ملاءمة من إضافة التعامل الآلي غير الضروري. قد يتطلب الخط المتكامل الأكبر محاور مؤازرة, أجهزة استشعار إضافية أو التواصل مع المعدات الأولية والنهائية.
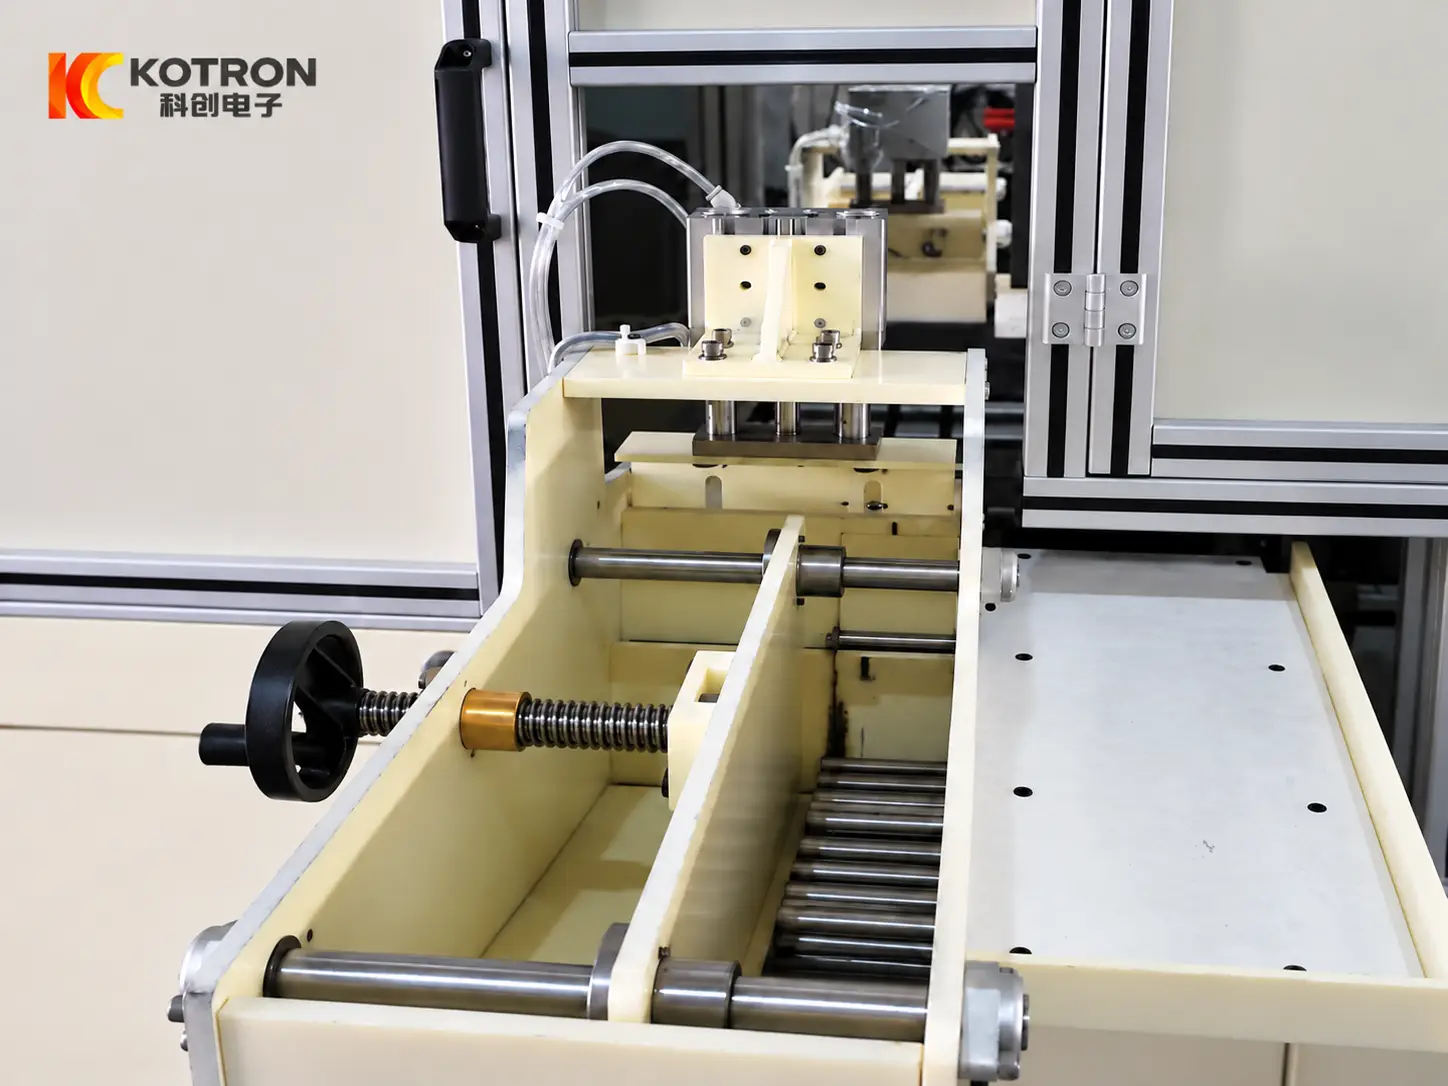
يمكن عادةً تقسيم السطر الكامل إلى عدة أقسام وظيفية:
| نظام | الوظيفة الرئيسية |
|---|---|
| نظام التغذية | يقدم قطع العمل في تسلسل الإنتاج |
| آلية النقل | ينقل الأجزاء بين المواضع |
| التموضع / نظام لاعبا اساسيا | يحدد موقع الشغل للمعالجة |
| محطة التدفئة التعريفي | يسخن المنطقة المطلوبة |
| نظام التبريد | يبرد المنطقة الساخنة حسب العملية |
| التفريغ التلقائي | نقل الأجزاء المعالجة خارج الخط |
| نظام التحكم | ينسق التسلسل الكهربائي والميكانيكي |
يمكن تخصيص التخطيط وفقًا لاتجاه قطعة العمل, مساحة المصنع المتاحة والاتصال بمعدات الإنتاج الموجودة.
Ⅵ. قوة اي جي بي تي, التحكم DSP وأتمتة PLC
يمكن تكوين النظام الكهربائي والأتمتة وفقًا لمستوى العملية والإنتاج المطلوب.
مزود الطاقة التعريفي القائم على IGBT
يوفر مصدر الطاقة IGBT طاقة التسخين اللازمة لمعالجة الحث. يتم تحديد معدل الطاقة وتردد التشغيل وفقًا لقطعة العمل, متطلبات التصلب ودورة الإنتاج.
التحكم الرقمي دي اس بي
يتم استخدام التحكم DSP للتنظيم الرقمي ومراقبة مصدر الطاقة التعريفي. اعتمادا على التكوين, معلمات مثل التيار, الجهد, الطاقة, يمكن مراقبة التردد ووقت التسخين أو دمجهما في برنامج العملية.
التحكم بالتسلسل PLC
يقوم PLC بتنسيق التغذية, التموضع, التسخين, التبريد, النقل والتفريغ. يمكن أن يوفر HMI إعداد المعلمة, حالة التشغيل ومعلومات التنبيه.
حيثما كان ذلك مطلوبا, يمكن أيضًا تخصيص نظام التحكم باستخدام وصفات قطع العمل, أجهزة الاستشعار, التحكم المؤازر, تسجيل البيانات والتواصل مع المعدات الأولية أو النهائية.
Ⅶ. تم تكوينها لتتناسب مع قطعة العمل ومتطلبات الإنتاج
لا توجد مواصفات عالمية مفيدة لكل خط تصلب للدبوس والجلبة.
إن الدبوس الصغير الذي يتم إنتاجه بشكل مستمر على دفعات كبيرة والدبوس الأكبر الذي يتم معالجته بمعدل إنتاج أقل قد يتطلب كلاهما تصلبًا بالحث, ولكن أنظمة التغذية الخاصة بهم, إمدادات الطاقة, الأدوات المثبتة, يمكن أن تكون المحاثات ودورات المعالجة مختلفة جدًا.
الأمر نفسه ينطبق على البطانات.
بدلاً من اختيار المعدات فقط من رقم الطراز أو تصنيف الطاقة, نوصي بالبدء بقطعة العمل ونتيجة المعالجة الحرارية المطلوبة.
يرجى تقديم المعلومات التالية حيثما كانت متاحة:
معلومات الشغل
• الرسم الجزئي
• نوع الجزء
• المواد والصف
• القطر الخارجي
• القطر الداخلي للبطانات
• طول
• وزن
متطلبات المعالجة الحرارية
• منطقة التصلب
• صلابة السطح المطلوبة
• عمق الحالة الفعال
• طول التصلب
• متطلبات التصلب المحلية أو المستمرة
متطلبات الإنتاج
• الإخراج المطلوب
• طريقة التحميل الحالية
• مستوى الأتمتة المطلوبة
• مساحة التثبيت المتاحة
• المعدات الموجودة في المنبع أو المصب
• متطلبات تسجيل البيانات أو التتبع
من هذه المعلومات, يمكن تكوين المشروع حول قوة الحث المناسبة, تردد التشغيل, محث, ترتيب التبريد, طريقة التغذية, آلية تحديد المواقع ونظام التشغيل الآلي.
لا يحتاج العملاء إلى تحديد كل التفاصيل الكهربائية أو الميكانيكية قبل الاتصال بنا. عادةً ما تكون متطلبات رسم قطعة العمل والمعالجة الحرارية الواضحة نقطة انطلاق أفضل من مجرد تحديد معدل معين للكيلووات.
Ⅷ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يمكن لنفس الخط معالجة كل من المسامير والبطانات?
يمكن تصميم الخط حول عائلة مناسبة من المسامير والبطانات. قد تتطلب قطع العمل المختلفة محاثات مختلفة, الأدوات المثبتة, تحديد المواقع المكونات أو وصفات العملية, لذلك ينبغي تأكيد النطاق العملي من الرسومات الفعلية.
يمكن لخط واحد معالجة العديد من أحجام قطع العمل?
نعم, ضمن القدرة الميكانيكية والكهربائية للمعدات. اعتمادا على اختلاف الحجم, قد يتضمن التغيير تعديل أو استبدال المحث, مكونات التثبيت أو تحديد المواقع مع برنامج عملية مختلف.
لا يمكن تصلب سوى منطقة محددة من قطعة العمل?
نعم. التسخين التعريفي مناسب للمعالجة الحرارية الموضعية. يجب تحديد منطقة التصلب المطلوبة بوضوح على الرسم حتى يتمكن المحث, يمكن تقييم حركة قطعة العمل وترتيب التبريد معًا.
هل يمكن توصيل الخط بمعدات الإنتاج الموجودة؟?
نعم. تغذية, تسريح, يمكن تخصيص الواجهات الميكانيكية واتصالات التحكم بعد مراجعة تدفق الإنتاج الحالي وتخطيط المصنع.
ما هي المعلومات المطلوبة لاقتباس?
معلومات البداية الأكثر فائدة هي رسم الشغل, المادة, الأبعاد, منطقة تصلب, صلابة السطح, عمق الحالة الفعال والإخراج المطلوب. تعد الصور أو مقاطع الفيديو الخاصة بعملية الإنتاج الحالية مفيدة أيضًا عندما تحتاج المعدات الجديدة إلى الاتصال بخط موجود.






