Automatyczna linia do hartowania indukcyjnego sworzni i tulei
Ⅰ. See the Automatic Hardening Line in Operation
The video shows workpieces moving through an automatic induction hardening process, including feeding, transfer between positions, podgrzewanie, quenching and final discharge.
Do produkcji seryjnej, heating is only one part of the job. Each component also has to reach the correct position, complete the programmed process and leave the working area before the next cycle begins.
This is where an automatic line differs from a manually loaded standalone pin induction hardening machine. Workpiece handling and heat treatment are coordinated as one repeated production process.
Ⅱ. sworzni, Bushings and Suitable Workpieces
The line is mainly intended for cylindrical components requiring surface or localized hardening.
Typowe przedmioty obrabiane obejmują:
•sworzni
•Bushings
•Pin shafts
•Pivot pins
•Sleeve-type components
•Similar cylindrical mechanical parts
Sworznie i tuleje nie powinny być automatycznie traktowane jako to samo zadanie ogrzewania.
Pełny sworzeń i pusta tuleja mogą mieć różną grubość przekroju, przepływ ciepła, wymagania dotyczące podpór i strefy hartowania. Nawet dwa kołki o podobnych średnicach zewnętrznych mogą wymagać różnych procesów ze względu na różnice w materiale, długość hartowania lub wymaganą głębokość obudowy.
Do tulei, wymiary otworu, Przed zaprojektowaniem cewki indukcyjnej i mocowania należy również wziąć pod uwagę grubość ścianki i wymaganą powierzchnię hartowaną.
Najbardziej przydatne informacje przy wyborze sprzętu obejmują:
•Materiał i gatunek
•Średnica zewnętrzna
•Średnica wewnętrzna tulei
•Długość całkowita
•Wymagana powierzchnia hartowania
•Docelowa twardość powierzchni
•Efektywna głębokość obudowy
•Wymagana wydajność produkcyjna
Rzeczywisty przedmiot obrabiany powinien zatem znajdować się przed modelem maszyny lub mocą znamionową.
Ⅲ. Jak działa automatyczna linia do hartowania indukcyjnego
Typowa sekwencja produkcyjna to:
Ładowanie → Podawanie → Pozycjonowanie → Nagrzewanie indukcyjne → Hartowanie → Transfer → Rozładowanie
Dokładną kolejność można dostosować do obrabianego przedmiotu.
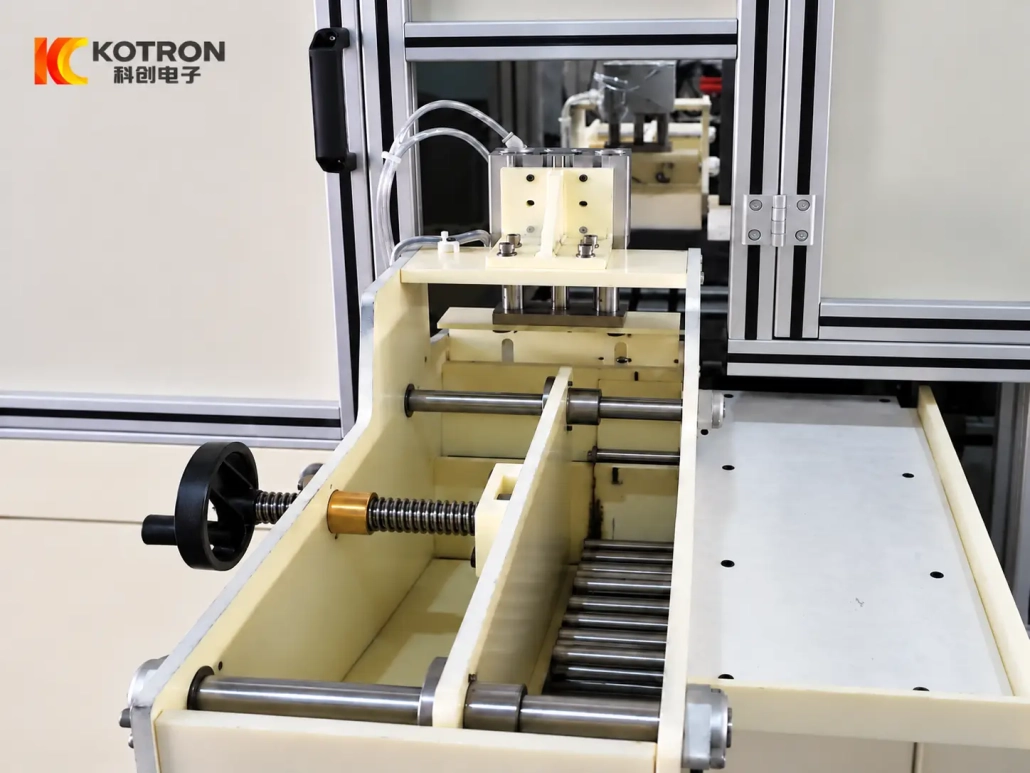
W sekcji załadunku, elementy cylindryczne wchodzą do mechanizmu podającego i poruszają się do przodu w kontrolowanej kolejności. Pchanie mechaniczne, walcowanie, w zależności od rozmiaru można wybrać przechylanie lub inne metody przenoszenia, orientacja i charakterystyka obsługi części.
Gdy przedmiot osiągnie pozycję obróbki, maszyna lokalizuje go zgodnie z zaprogramowanym cyklem. Układ indukcyjny dostarcza następnie wymaganą energię grzewczą poprzez cewkę indukcyjną.
Po podgrzaniu, wymagany obszar jest hartowany. Obrabiany przedmiot jest przenoszony ze stanowiska obróbki i wyładowywany, pozwalając kolejnej części wejść do cyklu.
W zależności od wymagań dotyczących hartowania, przedmiot obrabiany może pozostać nieruchomy lub poruszać się względem cewki indukcyjnej. Ostateczną metodę ruchu i hartowania wybiera się zgodnie z wymaganym hartowanym wzorem, a nie ustalonym szablonem maszyny.
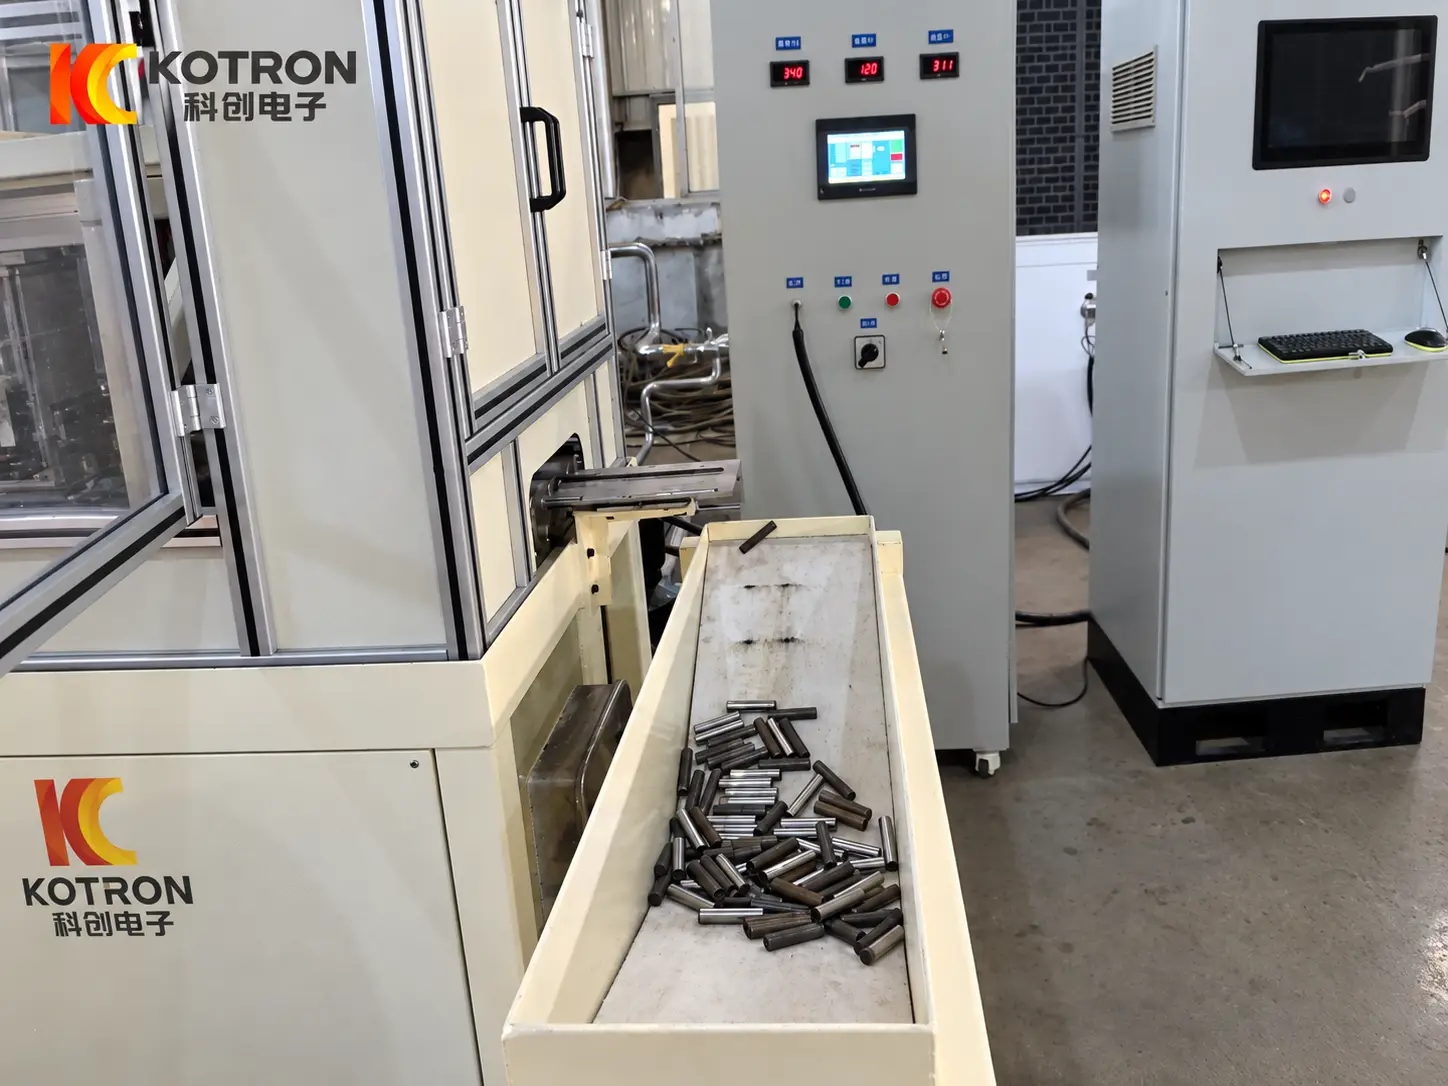
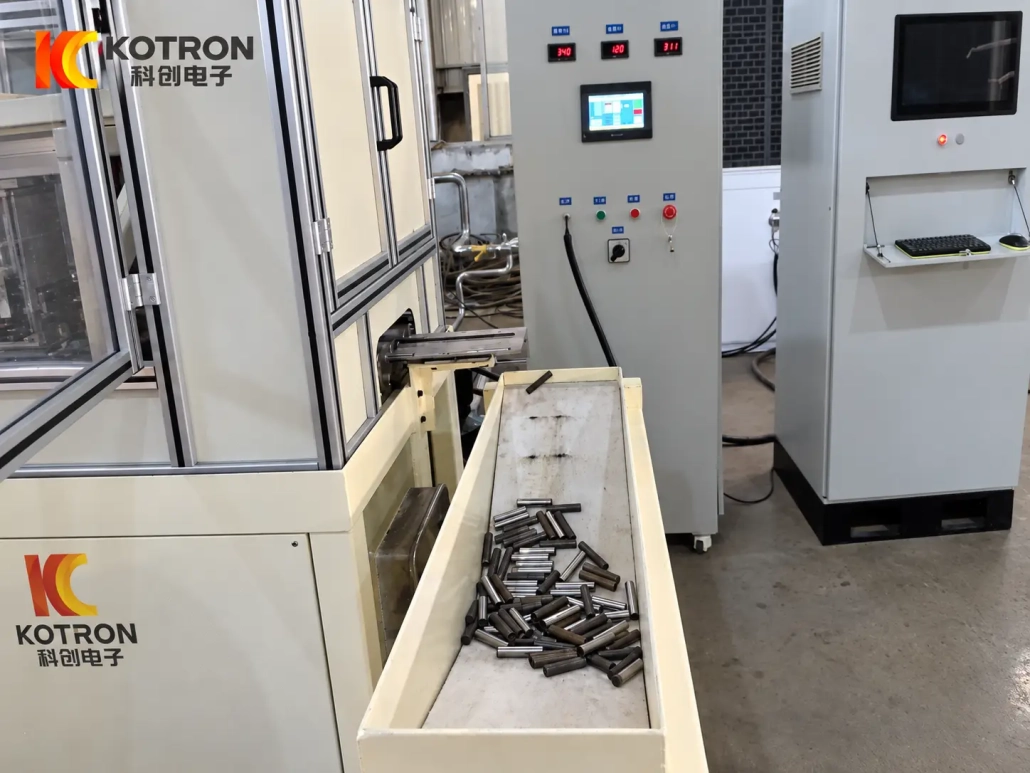
Sekcja rozładunku kończy cykl automatyczny, oddalając obrobione części od stacji hartowania, bez konieczności ręcznego rozładunku po każdym cyklu.
Ⅳ. Proces hartowania sworzni i tulei
Nie należy wybierać maszyny do hartowania indukcyjnego pinów na podstawie samej mocy znamionowej.
Na ostateczny wynik hartowania wpływa kilka współdziałających zmiennych procesowych:
Moc + Częstotliwość + Projekt cewek + Czas nagrzewania + Ruch przedmiotu obrabianego + Hartowanie
Materiał i geometria przedmiotu obrabianego określają, w jaki sposób należy połączyć te zmienne.
Cewka indukcyjna jest szczególnie ważna. Jego kształt i związek z przedmiotem obrabianym określają, gdzie koncentruje się energia elektromagnetyczna. Krótka lokalna strefa utwardzenia, dłuższa powierzchnia cylindryczna i tuleja o różnej grubości ścianki mogą wymagać innego układu cewek.
Częstotliwość musi także odpowiadać zastosowaniu. Wyższa lub niższa częstotliwość nie jest automatycznie lepsza; należy go dobrać łącznie z wymiarami przedmiotu obrabianego i wymaganą głębokością nagrzewania.
Czas ogrzewania, poziom mocy i ruch muszą następnie współpracować z etapem hartowania. Zmiana jednej zmiennej może zmienić rozkład temperatury i wzór utwardzenia.
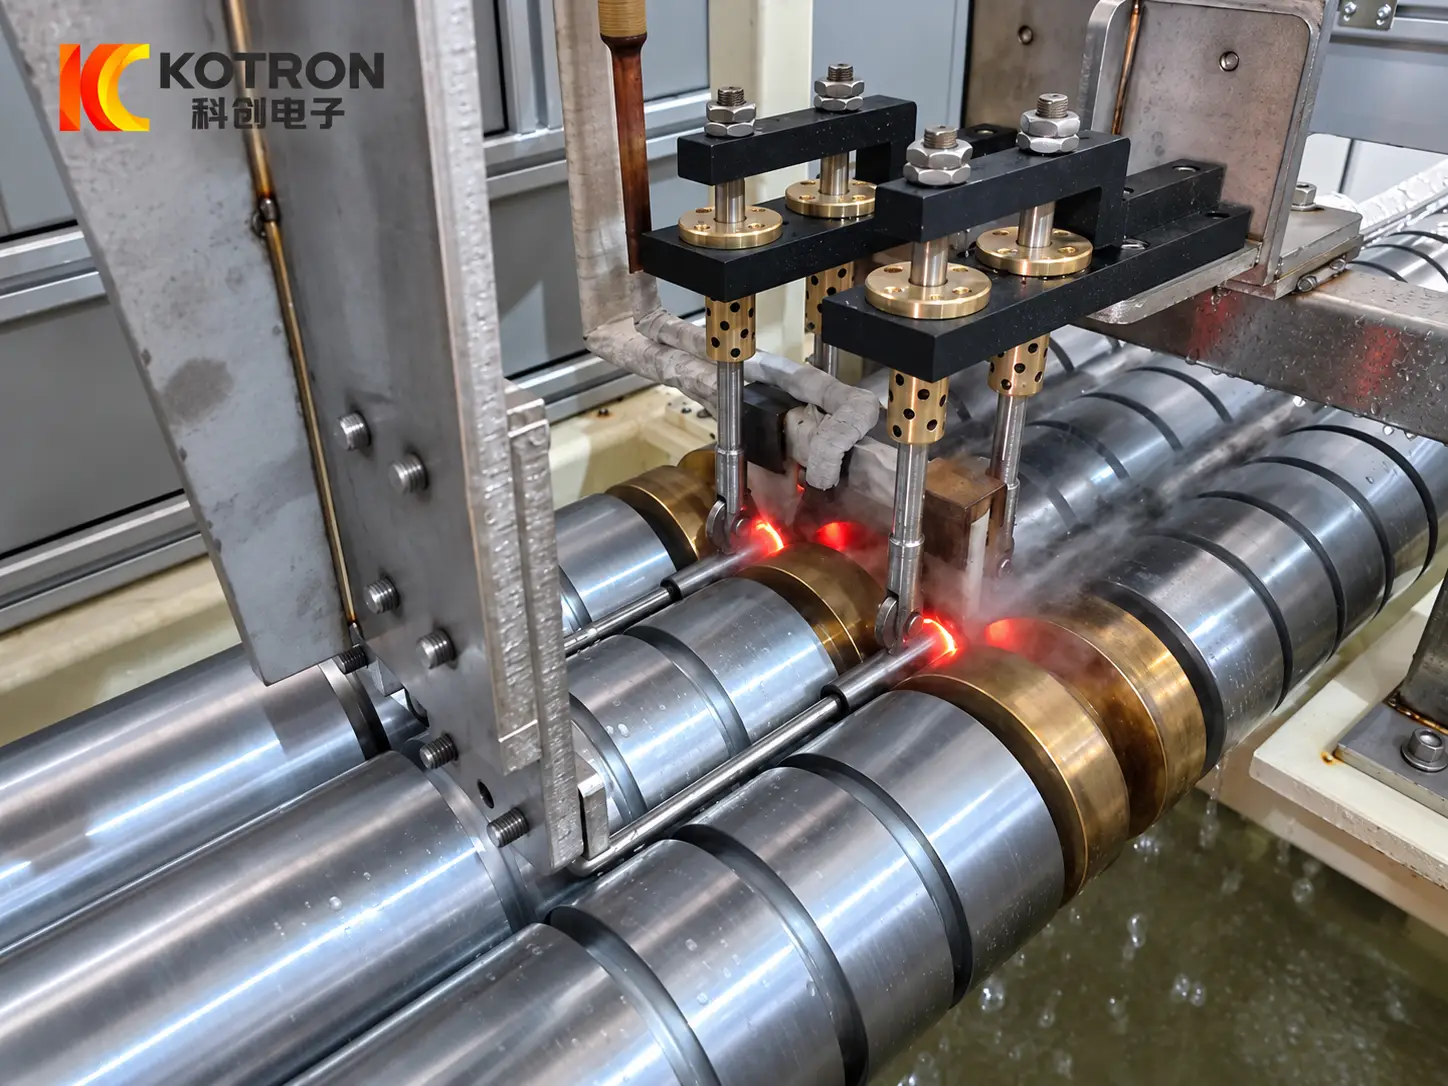
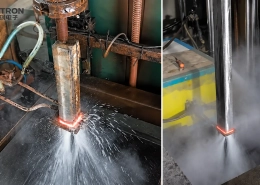
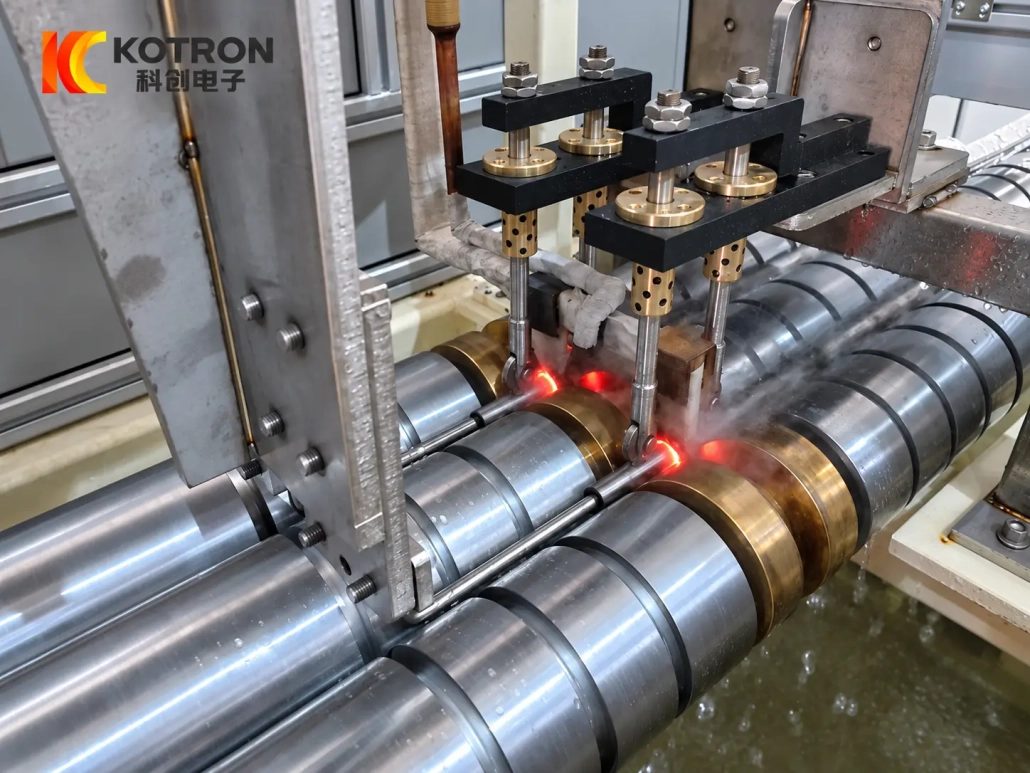
Ten obraz procesu pokazuje rzeczywistą zależność pomiędzy przedmiotem obrabianym, cewka indukcyjna i obszar podgrzewany podczas produkcji.
Do wyboru sprzętu, zwykle oceniamy:
•Materiał i gatunek
•Wymiary przedmiotu obrabianego
•Obszar hartowania
•Wymagana twardość powierzchni
•Efektywna głębokość obudowy
•Długość hartowania
•Cykl produkcyjny
Celem nie jest po prostu szybkie podgrzanie części. Proces musi wielokrotnie wytwarzać wymaganą strefę utwardzenia w warunkach produkcyjnych.
V.. Automatyczne podawanie i konfiguracja linii
Do produkcji seryjnej, Obsługa detali ma bezpośredni wpływ na praktyczność obsługi linii.
Elementy cylindryczne należy oddzielić, przenoszone i pozycjonowane bez przerywania sekwencji produkcyjnej. W zależności od przedmiotu obrabianego, można to osiągnąć za pomocą stosunkowo prostych mechanizmów mechanicznych lub bardziej zaawansowanego automatycznego systemu obsługi.
Możliwe konfiguracje obejmują:
•Pchanie mechaniczne
•Transfer rolkowy
•Transfer przechylny
•Ruch pneumatyczny
•Pozycjonowanie serwa
•Czujniki położenia
•Indywidualne wyposażenie
•Automatyczne interfejsy ładowania i rozładowywania
Najbardziej odpowiednie rozwiązanie niekoniecznie jest najbardziej skomplikowane.
Dla prostej części cylindrycznej, mechaniczny układ pchający i przenoszący może być bardziej odpowiedni niż dodanie niepotrzebnej obsługi robotycznej. Większa zintegrowana linia może wymagać osi serwo, dodatkowe czujniki lub komunikacja z urządzeniami znajdującymi się powyżej i poniżej.
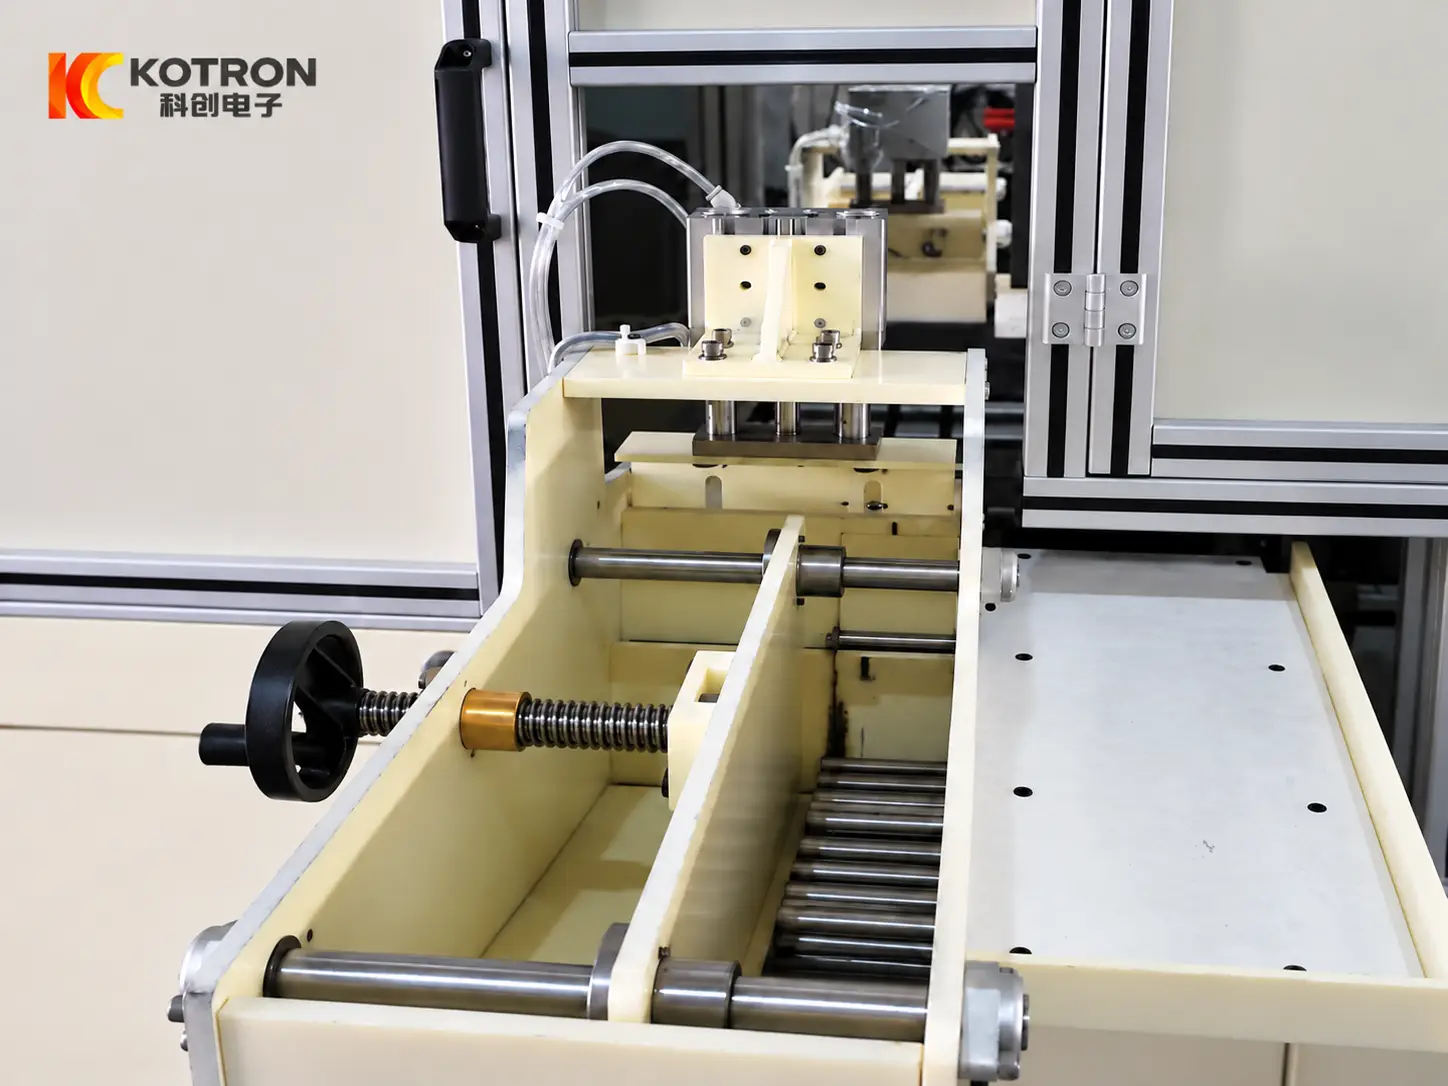
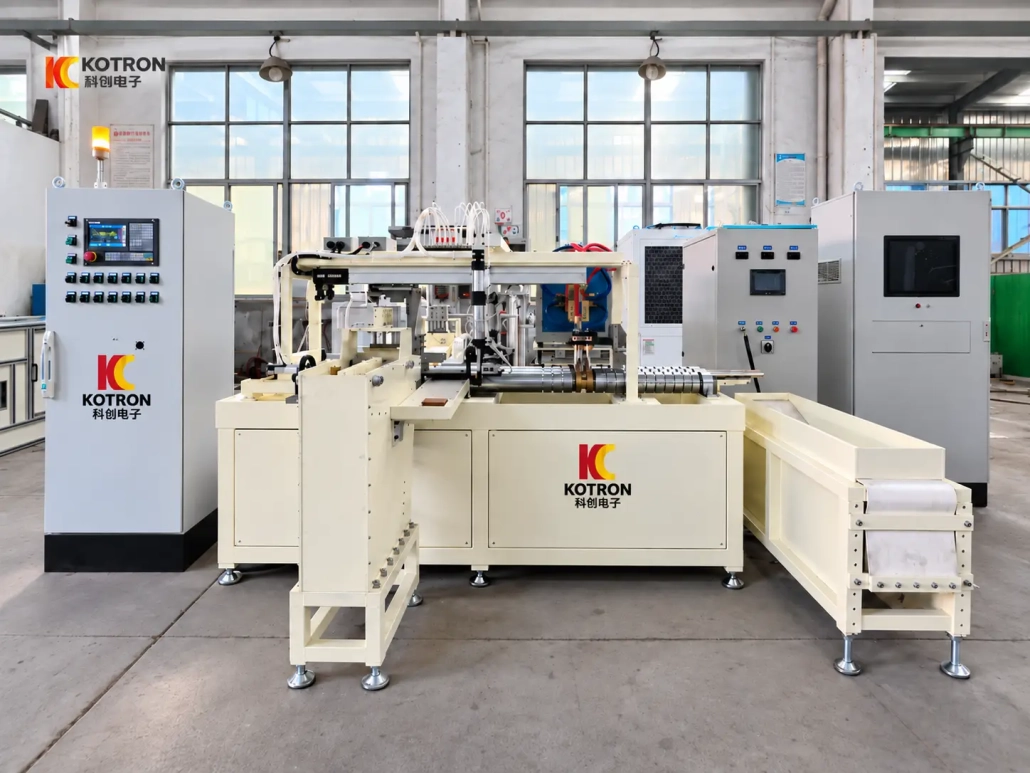
Kompletną linię można zazwyczaj podzielić na kilka sekcji funkcjonalnych:
| System | Główna funkcja |
|---|---|
| System karmienia | Wprowadza detale do sekwencji produkcyjnej |
| Mechanizm przenoszenia | Przenosi części pomiędzy pozycjami |
| Pozycjonowanie / system mocowania | Lokalizuje przedmiot do obróbki |
| Indukcyjna stacja grzewcza | Ogrzewa wymagany obszar |
| System hartowania | Chłodzi ogrzewaną strefę zgodnie z procesem |
| Automatyczne rozładowanie | Przenosi obrobione części poza linię |
| System sterowania | Koordynuje sekwencję elektryczną i mechaniczną |
Układ można dostosować w zależności od orientacji przedmiotu obrabianego, dostępna powierzchnia fabryki i połączenie z istniejącymi urządzeniami produkcyjnymi.
Ⅵ. Moc IGBT, Sterowanie DSP i automatyzacja PLC
System elektryczny i automatyzacyjny można skonfigurować zgodnie z wymaganym poziomem procesu i produkcji.
Zasilacz indukcyjny oparty na IGBT
Zasilacz IGBT zapewnia moc grzewczą wymaganą do przetwarzania indukcyjnego. Moc znamionową i częstotliwość roboczą dobiera się w zależności od obrabianego przedmiotu, wymagania dotyczące hartowania i cykl produkcyjny.
Sterowanie cyfrowe DSP
Sterowanie DSP służy do cyfrowej regulacji i monitorowania zasilania indukcyjnego. W zależności od konfiguracji, parametry takie jak prąd, napięcie, moc, częstotliwość i czas ogrzewania można monitorować lub włączyć do programu procesu.
Sterowanie sekwencyjne PLC
PLC koordynuje podawanie, pozycjonowanie, podgrzewanie, hartowanie, transfer i zwolnienie. Interfejs HMI może zapewnić ustawienie parametrów, informacje o stanie pracy i alarmach.
Gdzie jest to wymagane, system sterowania można również dostosować za pomocą receptur detali, czujniki, sterowanie serwem, rejestrowanie danych i komunikacja z urządzeniami znajdującymi się wcześniej lub później.
Ⅶ. Skonfigurowany pod kątem obrabianego przedmiotu i wymagań produkcyjnych
Nie ma użytecznej, uniwersalnej specyfikacji dla każdej linii hartowania sworzni i tulei.
Mały sworzeń produkowany w sposób ciągły w dużych partiach i większy kołek przetwarzany z mniejszą szybkością produkcji mogą wymagać hartowania indukcyjnego, ale ich systemy żywienia, zasilacze, oprawy, cewki indukcyjne i cykle przetwarzania mogą być bardzo różne.
To samo tyczy się tulei.
Zamiast wybierać sprzęt wyłącznie na podstawie numeru modelu lub mocy znamionowej, zalecamy zacząć od przedmiotu obrabianego i wymaganego wyniku obróbki cieplnej.
Podaj następujące informacje, jeśli są dostępne:
Informacje o przedmiocie obrabianym
• Rysunek części
• Typ części
• Materiał i gatunek
• Średnica zewnętrzna
• Średnica wewnętrzna tulei
• Długość
• Waga
Wymagania dotyczące obróbki cieplnej
• Obszar hartowania
• Wymagana twardość powierzchni
• Efektywna głębokość obudowy
• Długość hartowania
• Wymagane miejscowe lub ciągłe utwardzanie
Wymagania produkcyjne
• Wymagana wydajność
• Bieżąca metoda ładowania
• Wymagany poziom automatyzacji
• Dostępna przestrzeń instalacyjna
• Istniejący sprzęt poprzedzający lub końcowy
• Wymogi dotyczące rejestrowania danych lub identyfikowalności
Z tej informacji, projekt można skonfigurować wokół odpowiedniej mocy indukcyjnej, częstotliwość robocza, induktor, układ gaszący, metoda karmienia, mechanizm pozycjonowania i system automatyki.
Klienci nie muszą ustalać każdego szczegółu elektrycznego lub mechanicznego przed skontaktowaniem się z nami. Przejrzysty rysunek przedmiotu obrabianego i wymagania dotyczące obróbki cieplnej są zwykle lepszym punktem wyjścia niż samo określenie określonej mocy znamionowej w kilowatach.
Ⅷ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy ta sama linia może przetwarzać zarówno sworznie, jak i tuleje?
Można zaprojektować linię wokół odpowiedniej rodziny sworzni i tulei. Różne elementy obrabiane mogą wymagać różnych cewek, oprawy, pozycjonowanie komponentów lub receptur procesowych, dlatego też zakres praktyczny należy potwierdzić na podstawie rzeczywistych rysunków.
Czy jedna linia może obrabiać kilka rozmiarów detali??
Tak, w ramach mechanicznych i elektrycznych możliwości sprzętu. W zależności od różnicy wielkości, zmiana może obejmować regulację lub wymianę cewki indukcyjnej, osprzętu lub elementów pozycjonujących razem z innym programem procesu.
Czy można hartować tylko wybrany obszar przedmiotu obrabianego?
Tak. Ogrzewanie indukcyjne nadaje się do miejscowej obróbki cieplnej. Wymaganą strefę hartowania należy wyraźnie zaznaczyć na rysunku tak, aby cewka była, ruch przedmiotu obrabianego i układ hartowania można ocenić łącznie.
Czy linię można podłączyć do istniejących urządzeń produkcyjnych?
Tak. Karmienie, wypisać, interfejsy mechaniczne i komunikację sterującą można dostosować po sprawdzeniu istniejącego przepływu produkcji i układu fabryki.
Jakie informacje są wymagane do wyceny?
Najbardziej przydatną informacją na początek jest rysunek przedmiotu obrabianego, materiał, wymiary, obszar hartowania, twardość powierzchni, efektywna głębokość obudowy i wymagana wydajność. Zdjęcia lub filmy z istniejącego procesu produkcyjnego przydadzą się również, gdy nowy sprzęt wymaga połączenia z istniejącą linią.