
Induktionsolieren für HLK & Kühlungs-Kupferkomponenten
Lötlösungen für Kältemittelverteiler, Kupferrohrverschraubungen und geformte Rohrverbindungen
Die HVAC-Lötanwendungen reichen von kleinen Kupferrohrverbindungen bis hin zu Kältemittelverteilern mit Dutzenden von Abzweigrohren. Obwohl das Lötprinzip ähnlich ist, Spulendesign, Vorrichtungen und Maschinenlayout können von Teil zu Teil erheblich variieren.
Unsere Systeme können für die automatische Beschickung konfiguriert werden, Stationäres oder handgeführtes Induktionslöten je nach Werkstückgeometrie, gemeinsame Position und Produktionsanforderungen.
Ⅰ. HLK-Lötanwendungen im Betrieb
Die folgenden zwei Anwendungen zeigen, wie unterschiedliche Kältekomponenten mit Induktionslöten bearbeitet werden können.
Video 1
Video 2
Video 1 — Automatisches Löten eines Kältemittelverteilers mit zwei Ausgängen
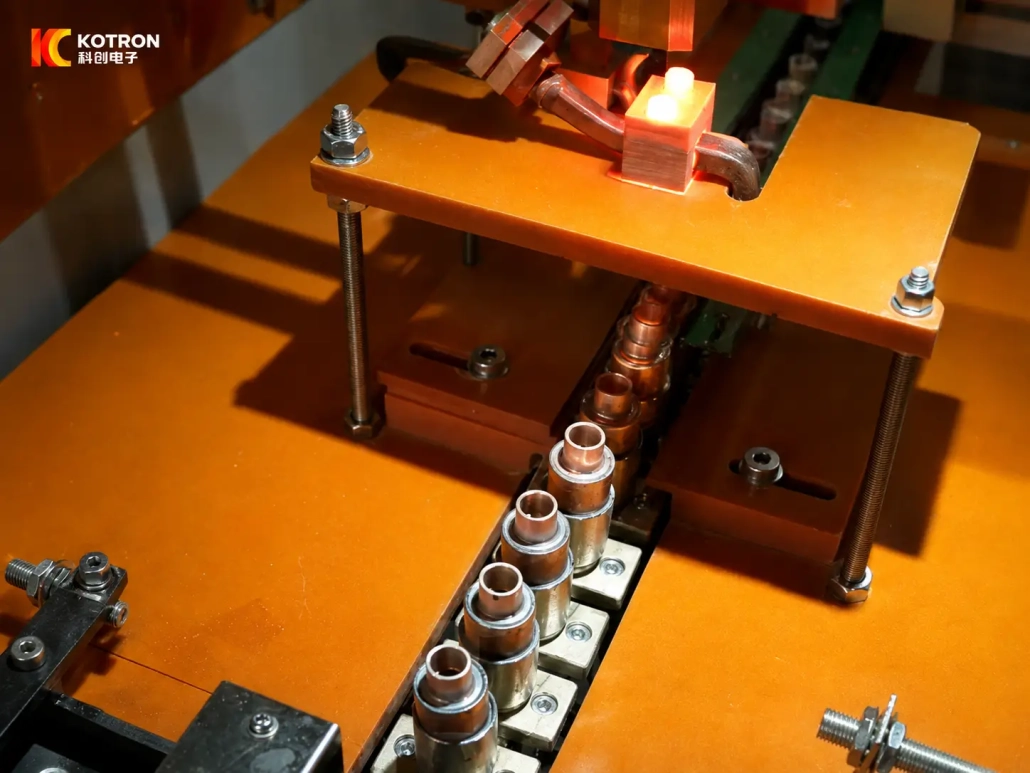
Die Komponenten werden in einzelnen Halterungen gehalten und nacheinander durch die Lötposition transportiert. Für wiederholte Teile mit stabiler Verbindungsstelle, Diese indexierte Anordnung sorgt für eine konsistente Positionierung von Zyklus zu Zyklus.
Video 2 — Induktionslöten eines Kältemittelverteilers mit mehreren Ausgängen
Ein großer Verteiler mit mehreren Filialen stellt eine andere Herausforderung dar. Viele Kupferrohre sind um einen Verteilerkörper konzentriert, Dadurch bleibt weniger Platz um jede Verbindung herum und es werden unterschiedliche Anforderungen an den Spulenzugang und die Werkstückhandhabung gestellt.
Beide Teile gehören zur gleichen Kältekomponentenfamilie, aber ihre Lötaufbauten sind sehr unterschiedlich.
Ⅱ. HVAC & Von uns gelötete Kühlteile
Die Anwendungen auf dieser Seite decken mehrere gängige Kupferverbindungen ab, die in Klima- und Kühlgeräten verwendet werden.
| Anwendung | Typisches Gelenk |
|---|---|
| Kältemittelverteiler | Verteilerkörper zu Auslassrohren |
| Mehrfachverteiler | Verteilerkörper für mehrere Abzweigrohre |
| Kupferrohrverschraubung | Kupferrohr zum Fitting oder Anschluss |
| Gebogener Rohranschluss | Gebogenes Kupferrohr zum Fitting |
| Geformtes oder reduziertes Rohrende | Geformtes Kupferrohr zum Gegenstück |
Bei diesen Anwendungen handelt es sich nicht um fünf völlig unterschiedliche Lötprozesse.
Gerade und gebogene Rohr-Fitting-Verbindungen, Zum Beispiel, Verwenden Sie ein ähnliches Lötprinzip. Was sich ändert, ist die Geometrie um das Gelenk herum, die Art und Weise, wie das Teil positioniert ist und der verfügbare Platz für die Induktionsspule.
Das Löten von Verteilern stellt andere Bedingungen dar, da sich mehrere Abzweiganschlüsse nahe beieinander befinden können.
Ⅲ. Induktionslöten von Kältemittelverteilern
Ein Kältemittelverteiler verteilt das Kältemittel von einem Einlass auf mehrere Verdampferkreisläufe.
Ein kleiner Zweifachverteiler ist relativ kompakt. Wenn das gleiche Bauteil wiederholt hergestellt wird, Spezielle Vorrichtungen können jedes Teil positionieren und durch eine automatische Induktionslötstation transportieren.
Ein Verteiler mit mehreren Filialen erfordert einen anderen Ansatz.
Mit zunehmender Anzahl der Abzweigrohre, Der Zugang rund um das Verteilergehäuse wird stärker eingeschränkt. In der Nähe befindliche Rohre können den für die Spule verfügbaren Platz einschränken und die Wärmeverteilung um die Zielverbindung beeinflussen.
Für diese Art von Bauteil, Eine zusätzliche Heizleistung allein löst das Problem nicht. Gemeinsame Position, Die umgebende Kupfermasse und die Spulengeometrie müssen gemeinsam berücksichtigt werden.
Die hier gezeigten Anwendungen reichen von a Kältemittelverteiler mit zwei Ausgängen zu einem 42-Verkaufsstelle für gewerbliche HVAC-Verteiler.
Ⅳ. Löten von Kupferrohren an Fittings
Kupferrohrverbindungen sind in allen HLK- und Kühlrohrbaugruppen üblich.
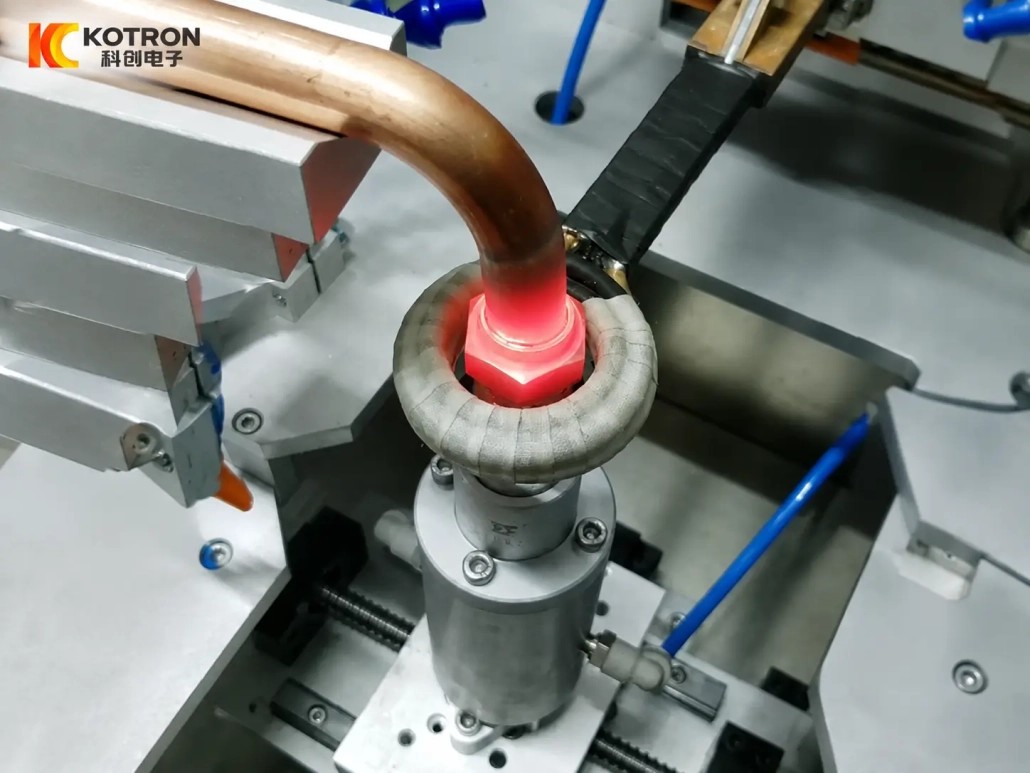
Das Rohr kann gerade oder gebogen sein, während die passende Komponente eine Hülse sein kann, Stecker, Fitting oder ein anderes Kupferformteil. Die Induktionsspule wird um den Verbindungsbereich herum angeordnet, sodass die gewünschte Verbindungsstelle lokal erwärmt wird.
Video 1
Video 2
Video 1 — Hartlöten gebogener Kupferrohre an Fittings
In dieser Anwendung, Ein gebogenes Kupferrohr wird in eine Armatur eingeführt und die Verbindung wird innerhalb der Induktionsspule positioniert. Die Biegung beeinflusst, wie das Werkstück belastet werden kann und wie viel Platz rund um den Lötbereich verbleibt.
Video 2 — Gerades Kupferrohr-zu-Fitting-Löten
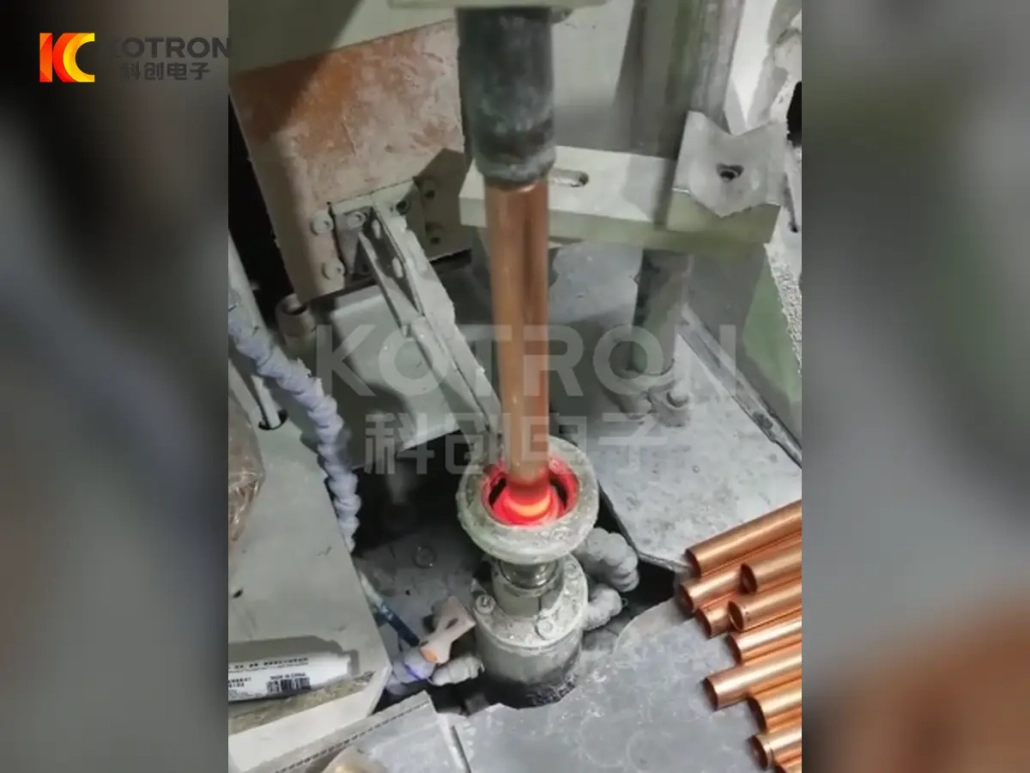
Diese Anwendung verwendet eine geradere Rohranordnung. Die Gelenkkategorie ist ähnlich, aber die Ausrichtung der Vorrichtung und des Werkstücks ist unterschiedlich.
Beide werden besser behandelt als Anwendungen zum Induktionslöten von Kupferrohren an Anschlüssen statt als separate Löttechnologien.
Ⅴ. Hartlöten geformter und reduzierter Kupferrohrenden
Einige Kühlkupferrohre werden vor dem Löten so geformt, dass eine Komponente in eine andere passt.
Das Ende kann reduziert oder anders geformt werden, um die erforderliche Überlappung und Montageposition zu schaffen. Hierbei handelt es sich eher um eine gemeinsame Struktur als um eine separate Art von HVAC-Komponente.
Die gebildete Verbindung wird in der Induktionsheizzone positioniert und an der Verbindungsstelle wird Hartlot eingebracht.
Für diese Art von Anwendung, Geeignete Beschreibungen umfassen::
Induktionslöten von Rohrverbindungen mit reduziertem Kupfergehalt
oder
Induktionslöten von geformten Kupferrohrenden
Die endgültige Terminologie sollte sich am tatsächlichen Rohrformungsprozess des Bauteils orientieren.
Ⅵ. Änderung des Spulen- und Vorrichtungsdesigns mit dem Teil
Die gleiche Induktionsplattform kann mehrere Lötanwendungen unterstützen, aber die Spule ist nicht unbedingt zwischen ihnen austauschbar.
Eine einfache Rundrohrverbindung kann häufig von einer kompakten Spule umgeben werden. Ein gebogenes Rohr lässt möglicherweise weniger Arbeitsraum um den gleichen Verbindungstyp herum. Ein Mehrfachverteiler kann schwieriger sein, da benachbarte Rohre nahe an der Heizfläche liegen.
Daher muss das Spulendesign berücksichtigt werden:
①Rohr- und Anschlussmaße
②Gemeinsamer Standort
③Verfügbarer Zugang rund um das Gelenk
④In der Nähe befindliche Kupferrohre oder Komponenten
⑤Erforderliche Heizzone
⑥Laderichtung
⑦Werkstückorientierung
Ebenso wichtig ist die Befestigung.
Auf automatischen und stationären Geräten, Das Gelenk sollte bei jedem Zyklus in eine wiederholbare Position relativ zur Spule zurückkehren. Änderungen in der Werkstückposition können das Erwärmungsergebnis direkt verändern.
Ⅶ. Automatisch, Stationäres oder handgeführtes Löten?
Es gibt kein einzelnes Maschinenlayout, das für jede HVAC-Kupferkomponente geeignet ist.
Automatisches Index- oder Förderlöten ist praktisch für wiederholte Teile mit stabilen Abmessungen und vorhersehbaren Verbindungspositionen. Spezielle Vorrichtungen können jede Komponente nacheinander durch die Lötstation transportieren.
Stationäres Löten kann verwendet werden, wenn das Teil in eine definierte Vorrichtung geladen wird, eine kontinuierliche automatische Übertragung jedoch nicht erforderlich ist.
Handinduktionslöten Bietet mehr Flexibilität für große Baugruppen, schwer zugängliche Verbindungen oder Bauteile mit mehreren Lötstellen.
Das Produktionsvolumen ist nur ein Faktor. Teilegröße, gemeinsame Zugänglichkeit, Anzahl der Lötstellen, Ebenso wichtig können die Lademethode und der verfügbare Arbeitsraum sein.
Das Maschinenformat sollte sich daher am Werkstück und Produktionsprozess orientieren und nicht erst ausgewählt werden und das Teil zur Anlage zwingen.
VIII.. Was beeinflusst den Lötprozess??
Die Heizleistung ist nur ein Teil eines stabilen Lötprozesses.
Gelenkgeometrie und Spiel Einfluss darauf, wie Hartlot in die Verbindung eindringt und diese füllt.
Spulenposition bestimmt, wo die Energie konzentriert ist. Besonders wichtig ist dies bei kleinen Fugen oder dicht angeordneten Verteilerrohren.
Teilmasse und umgebendes Kupfer die Wärmeverteilung beeinträchtigen. Ein Multi-Outlet-Verteiler, Zum Beispiel, kann sich ganz anders verhalten als ein einfacher Rohrverbinder.
Aufheizzeit und Leistung muss auf die tatsächliche Verbindung abgestimmt sein und nicht nur anhand des Rohrdurchmessers ausgewählt werden.
Füllstofffütterung hängt auch von der Produktionsmethode ab. Einige Anwendungen nutzen die manuelle Füllstoffzuführung, während andere Systeme bei Bedarf für einen stärker automatisierten Ablauf konfiguriert werden können.
Ein Löttest mit dem tatsächlichen Teil ist oft die zuverlässigste Methode, um die endgültige Prozessanordnung zu bestimmen.
IX.. Was wir für Ihre HVAC-Lötanwendung benötigen
Für einen technischen Vorschlag, Das Gelenk selbst ist der beste Ausgangspunkt.
| Information | Was zu senden ist |
|---|---|
| Werkstück | Zeichnung, Foto oder Probe |
| Materialien | Rohr- und Verbindungsmaterialien |
| Rohrgröße | Durchmesser und Wandstärke |
| Gelenkstruktur | Gerade, gebogen, Verteiler, reduziertes Ende, usw. verwendet. |
| Lötposition | Wenn möglich auf der Zeichnung vermerken |
| Füllmaterial | Falls bereits angegeben |
| Produktionsvolumen | Pro Stunde, Schicht oder Tag |
| Aktueller Prozess | Flammlöten oder eine andere Methode |
| Lademethode | Manuell oder automatisch |
| Automatisierungsanforderung | Handheld, Feste Station oder automatische Zuführung |
Ein kurzes Video des bestehenden Lötprozesses kann auch dann nützlich sein, wenn sich die Verbindungsstruktur oder die Handhabungsmethode allein anhand einer Zeichnung nur schwer erklären lässt.
Basierend auf diesen Informationen, die Induktionsstromversorgung, Spule, Vorrichtung und Maschinenformat können gemeinsam ausgewertet werden.
X.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Induktionslötmaschine verschiedene HVAC-Kupferteile verarbeiten??
Manchmal. Teile mit ähnlichen Abmessungen und Verbindungspositionen können dieselbe Antriebsplattform mit unterschiedlichen Spulen oder Halterungen verwenden. Komponenten mit sehr unterschiedlichen Geometrie- oder Handhabungsanforderungen erfordern möglicherweise separate Konfigurationen.
Können Kältemittelverteiler induktionsgelötet werden??
Ja. Die hier gezeigten Anwendungen umfassen sowohl einen kleinen Verteiler mit zwei Ausgängen als auch einen großen Verteiler mit mehreren Ausgängen. Ihre Spulen- und Handhabungsanforderungen sind unterschiedlich.
Können gebogene Kupferrohre induktionsgelötet werden??
Ja, vorausgesetzt, dass die Verbindung von der Spule erreicht und zuverlässig positioniert werden kann. Die Biegung beeinflusst hauptsächlich die Belastung, Vorrichtungsdesign und verfügbarer Platz um die Verbindung herum.
Ist automatisches Hartlöten immer besser??
Nein. Die automatische Zuführung ist nützlich für wiederholte Teile und eine stabile Produktion, Für größere Baugruppen sind Feststations- oder Handheld-Systeme möglicherweise praktischer, variable Gelenkstandorte oder Produktion mit geringerem Volumen.
Senden Sie uns Ihre Anfrage zum Kupferlöten
In HVAC-Geräten können sowohl eine kleine Kupferarmatur als auch ein Kältemittelverteiler mit 42 Ausgängen verwendet werden, Sie sollten jedoch nicht als die gleiche Lötarbeit behandelt werden.
Schicken Sie uns Ihre Werkstückzeichnung, Material, Rohrabmessungen, Gelenkposition, Füllmaterial, Produktionsrate und Automatisierungsanforderungen. Anschließend können wir beurteilen, ob die Anwendung besser für ein automatisches Zuführsystem geeignet ist, Induktionslötmaschine mit fester Station oder handgeführtes Induktionslötsystem.






