Linha automática de endurecimento por indução para pinos e buchas
Ⅰ. Veja a Linha de Endurecimento Automático em Operação
O vídeo mostra peças se movendo através de um processo automático de endurecimento por indução, incluindo alimentação, transferência entre posições, aquecimento, têmpera e descarga final.
Para produção em lote, o aquecimento é apenas uma parte do trabalho. Cada componente também deve atingir a posição correta, completar o processo programado e sair da área de trabalho antes do início do próximo ciclo.
É aqui que uma linha automática difere de uma linha autônoma carregada manualmente máquina de endurecimento por indução de pinos. O manuseio da peça e o tratamento térmico são coordenados como um processo de produção repetido.
Ⅱ. Pinos, Buchas e peças adequadas
A linha é destinada principalmente a componentes cilíndricos que necessitam de endurecimento superficial ou localizado.
Peças típicas incluem:
•Pinos
•Buchas
•Eixos de pinos
•Pinos de articulação
•Componentes tipo manga
•Peças mecânicas cilíndricas semelhantes
Pinos e buchas não devem ser tratados automaticamente como o mesmo trabalho de aquecimento.
Um pino sólido e uma bucha oca podem ter diferentes espessuras de seção, fluxo de calor, requisitos de suporte e zonas de proteção. Mesmo dois pinos com diâmetros externos semelhantes podem precisar de processos diferentes devido a diferenças de material, comprimento de endurecimento ou profundidade de camada necessária.
Para buchas, dimensões do furo, a espessura da parede e a área endurecida necessária também precisam ser consideradas antes do indutor e do acessório serem projetados.
As informações mais úteis para seleção de equipamentos incluem:
•Material e grau
•Diâmetro exterior
•Diâmetro interno para buchas
•Comprimento total
•Área de endurecimento necessária
•Dureza da superfície alvo
•Profundidade efetiva da camada
•Taxa de produção necessária
A peça de trabalho real deve, portanto, vir antes do modelo da máquina ou da potência nominal.
Ⅲ. Como funciona a linha de endurecimento automático por indução
Uma sequência de produção típica é:
Carregamento → Alimentação → Posicionamento → Aquecimento por Indução → Têmpera → Transferência → Descarga
A sequência exata pode ser ajustada para a peça de trabalho.
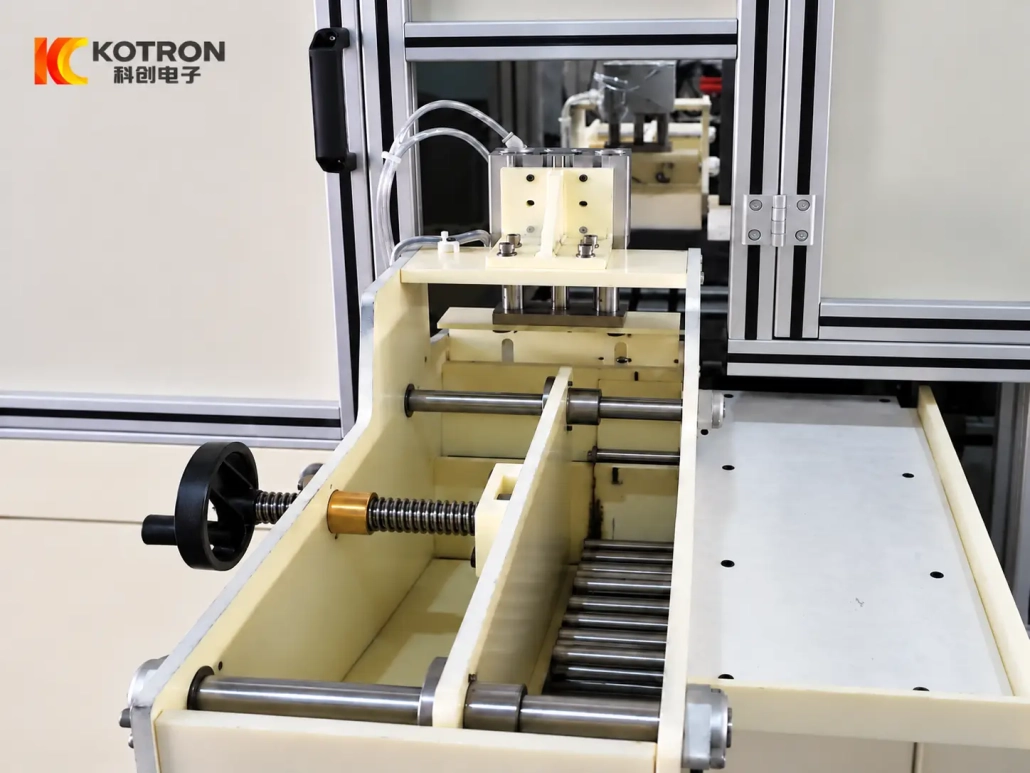
Na seção de carregamento, componentes cilíndricos entram no mecanismo de alimentação e avançam em uma sequência controlada. Empurrão mecânico, rolando, inclinação ou outros métodos de transferência podem ser selecionados de acordo com o tamanho, características de orientação e manuseio da peça.
Assim que a peça atingir a posição de processamento, a máquina o localiza de acordo com o ciclo programado. O sistema de indução fornece então a energia de aquecimento necessária através do indutor.
Depois de aquecer, a área necessária é extinta. A peça de trabalho é transferida para longe da posição de processamento e descarregada, permitindo que a próxima peça entre no ciclo.
Dependendo da necessidade de endurecimento, a peça de trabalho pode permanecer estacionária ou mover-se em relação ao indutor. O movimento final e o método de têmpera são selecionados de acordo com o padrão endurecido necessário, em vez de um modelo de máquina fixo.
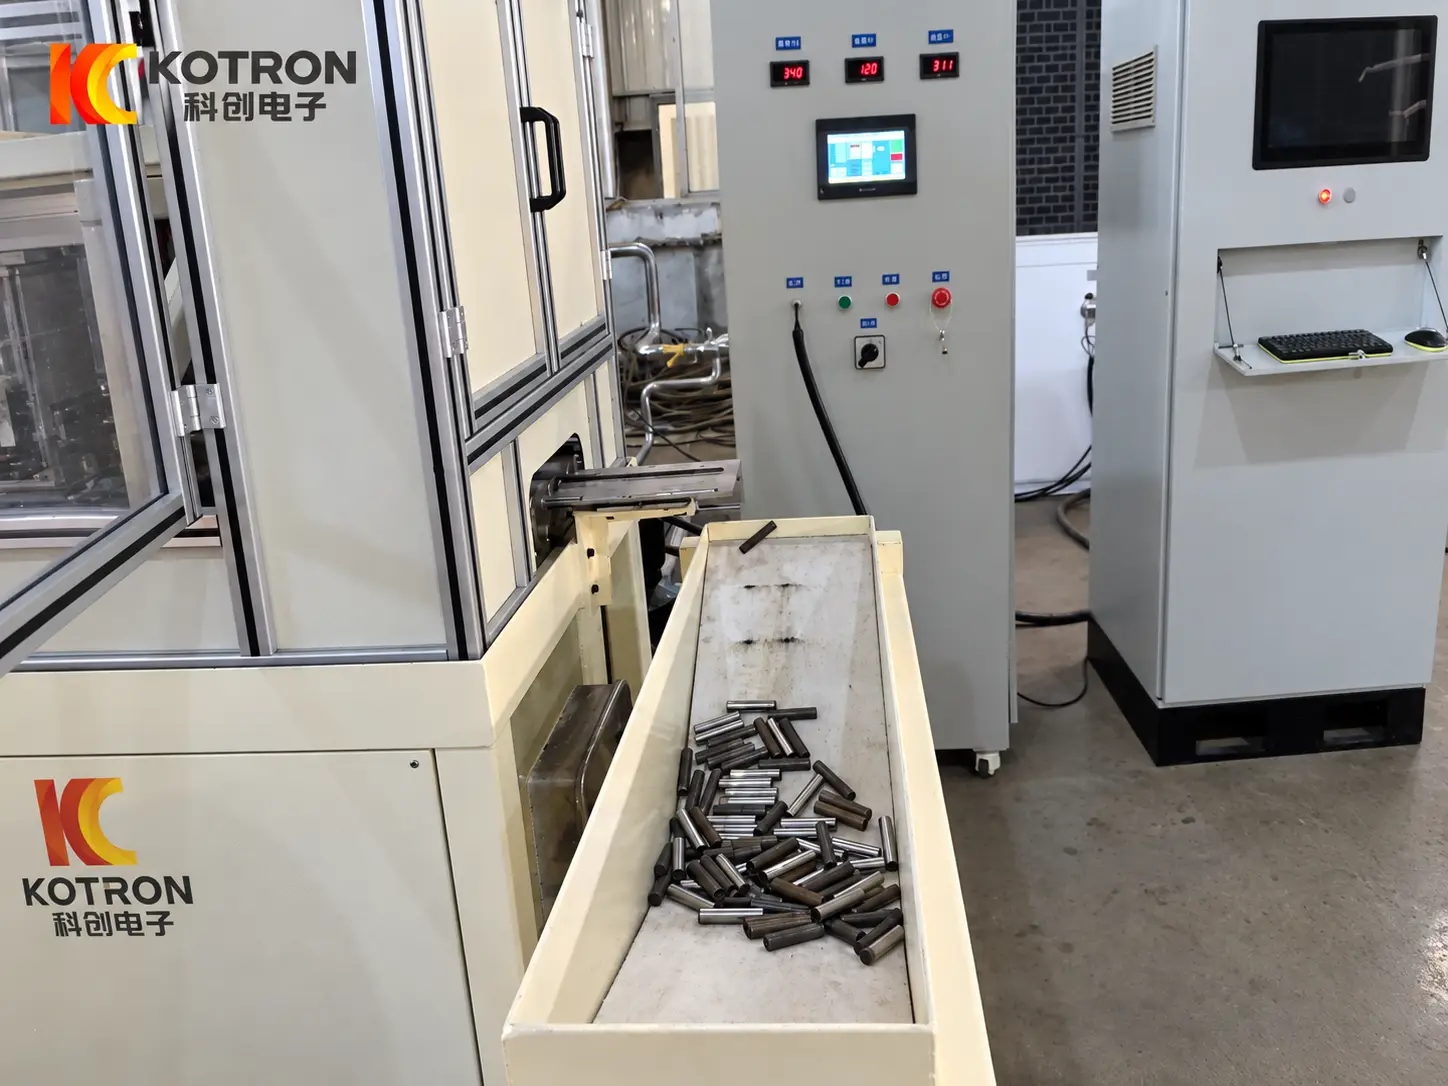
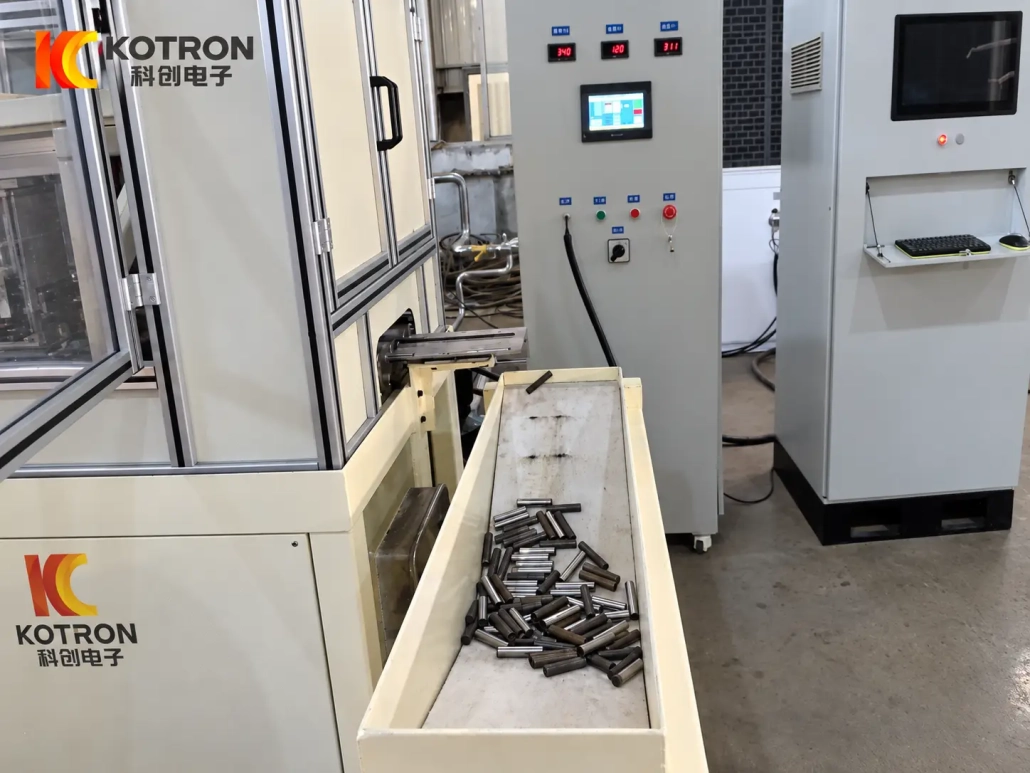
A seção de descarga completa o ciclo automático, afastando as peças processadas da estação de endurecimento sem a necessidade de descarga manual após cada ciclo.
Ⅳ. Processo de endurecimento para pinos e buchas
Uma máquina de endurecimento por indução de pinos não deve ser selecionada apenas com base na potência nominal.
O resultado final do endurecimento é influenciado por diversas variáveis do processo trabalhando juntas:
Potência + Frequência + Projeto de Indutores + Tempo de Aquecimento + Movimento da peça + Têmpera
O material e a geometria da peça determinam como essas variáveis devem ser combinadas.
O indutor é especialmente importante. Sua forma e relação com a peça determinam onde a energia eletromagnética está concentrada. Uma curta zona de endurecimento local, uma superfície cilíndrica mais longa e uma bucha com espessura de parede diferente podem exigir diferentes arranjos de bobina.
A frequência também deve ser adequada à aplicação. Uma frequência mais alta ou mais baixa não é automaticamente melhor; deve ser selecionado juntamente com as dimensões da peça e a profundidade de aquecimento necessária.
Tempo de aquecimento, nível de potência e movimento, então precisam trabalhar com o estágio de têmpera. Alterar uma variável pode alterar a distribuição de temperatura e o padrão endurecido.
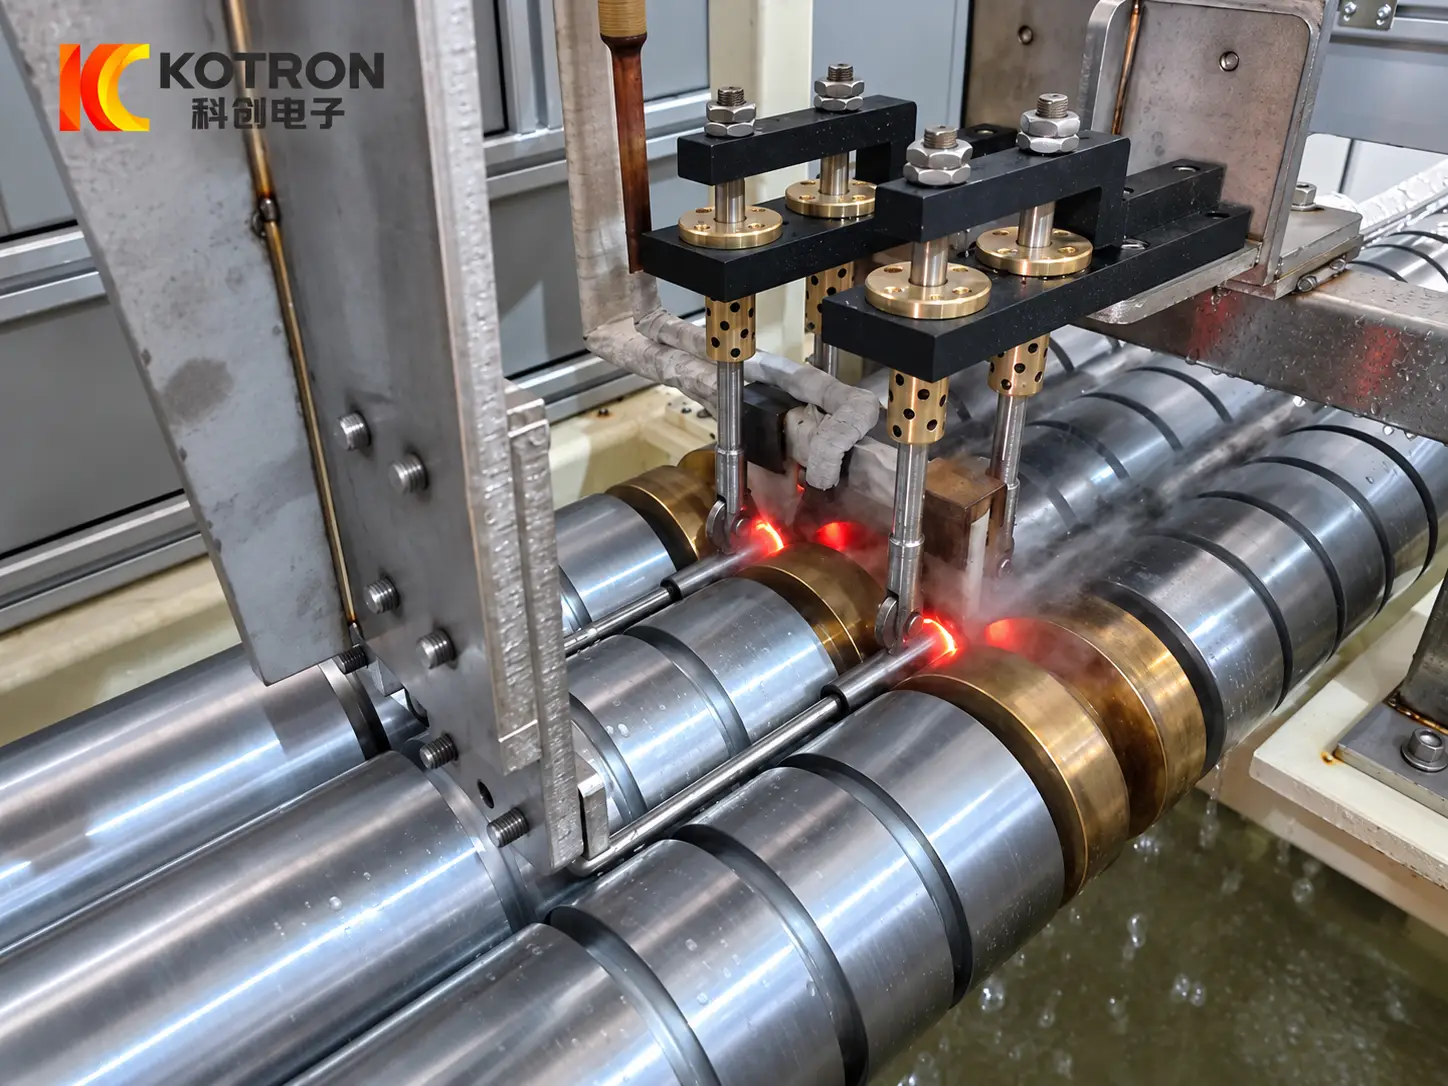
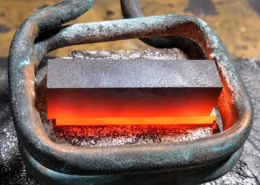
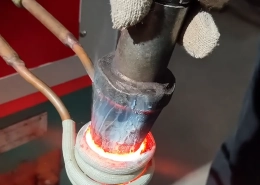
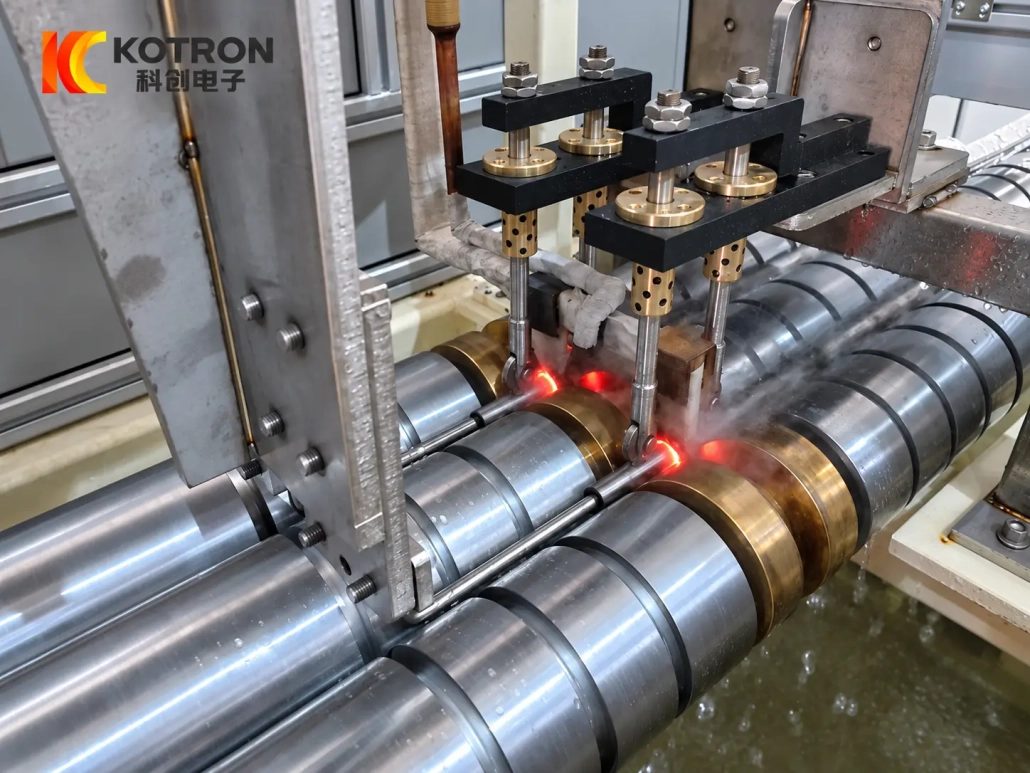
Esta imagem do processo mostra a relação real entre a peça de trabalho, indutor e área aquecida durante a produção.
Para seleção de equipamentos, normalmente avaliamos:
•Material e grau
•Dimensões da peça
•Área de endurecimento
•Dureza superficial necessária
•Profundidade efetiva da camada
•Comprimento da têmpera
•Ciclo de produção
O objetivo não é simplesmente aquecer a peça rapidamente. O processo tem que produzir repetidamente a zona endurecida necessária sob condições de produção.
Ⅴ. Alimentação Automática e Configuração de Linha
Para produção em lote, o manuseio da peça tem um efeito direto na praticidade de operação da linha.
Componentes cilíndricos precisam ser separados, transferido e posicionado sem interromper a sequência de produção. Dependendo da peça de trabalho, isto pode ser conseguido com mecanismos mecânicos relativamente simples ou com um sistema de manuseio automático mais avançado.
As configurações possíveis incluem:
•Empurrão mecânico
•Transferência de rolo
•Transferência de inclinação
•Movimento pneumático
•Posicionamento servo
•Sensores de posição
•Luminárias personalizadas
•Interfaces automáticas de carga e descarga
A solução mais adequada não é necessariamente a mais complicada.
Para uma peça cilíndrica simples, um arranjo mecânico de empurrar e transferir pode ser mais adequado do que adicionar manuseio robótico desnecessário. Uma linha integrada maior pode exigir servo-eixos, sensores adicionais ou comunicação com equipamentos upstream e downstream.
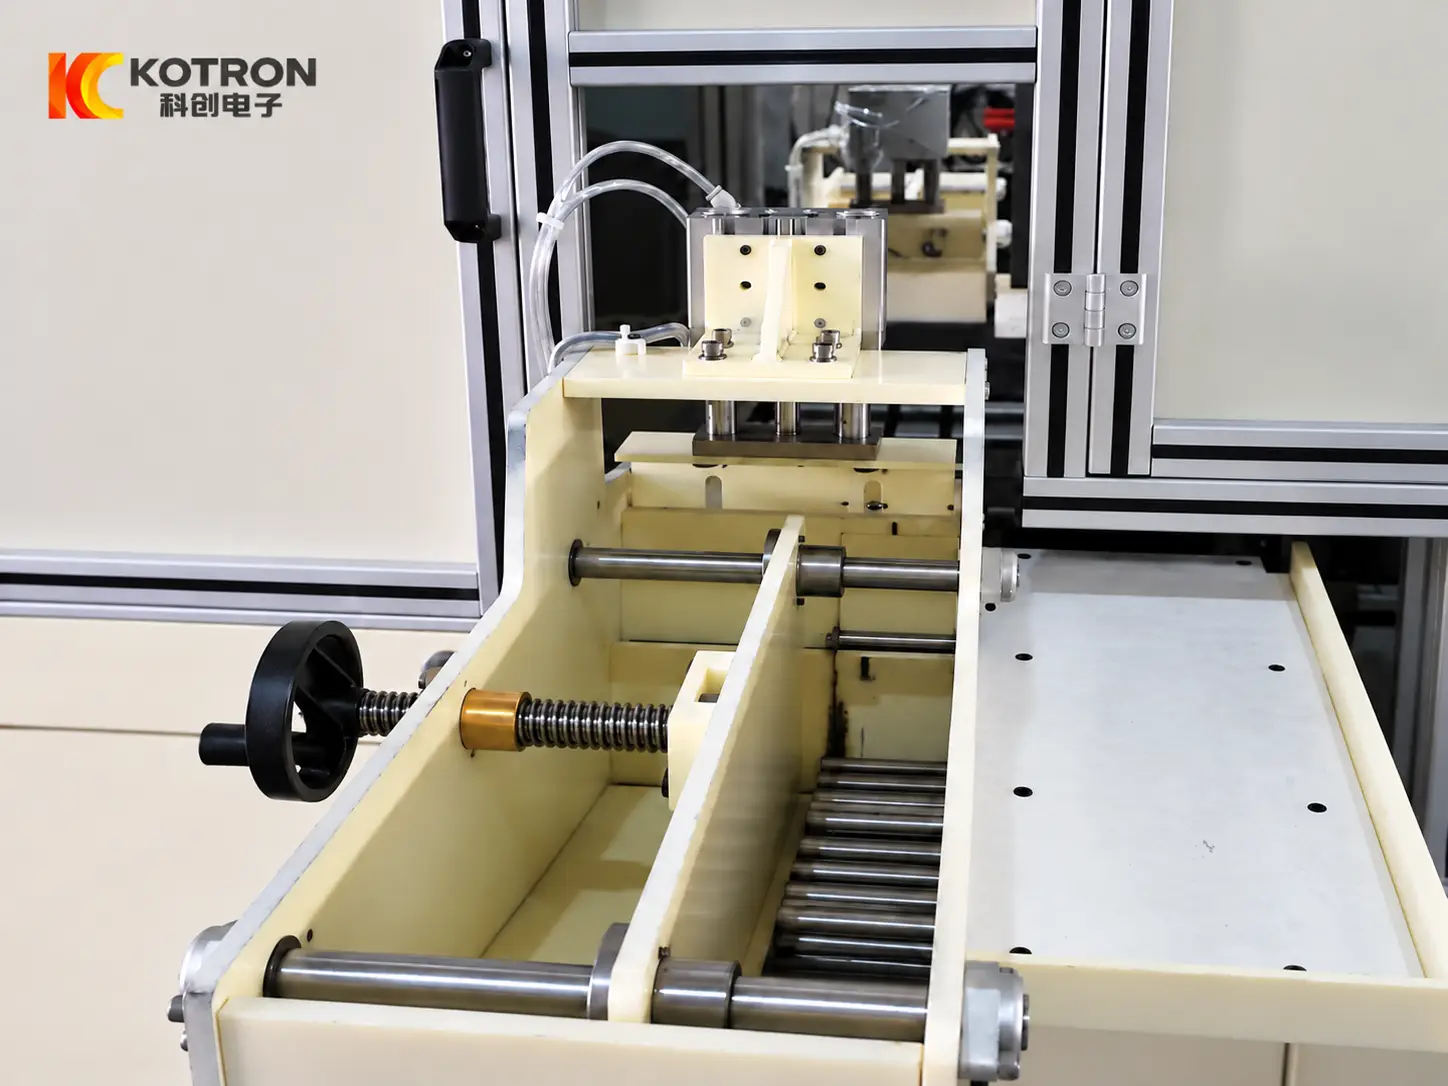
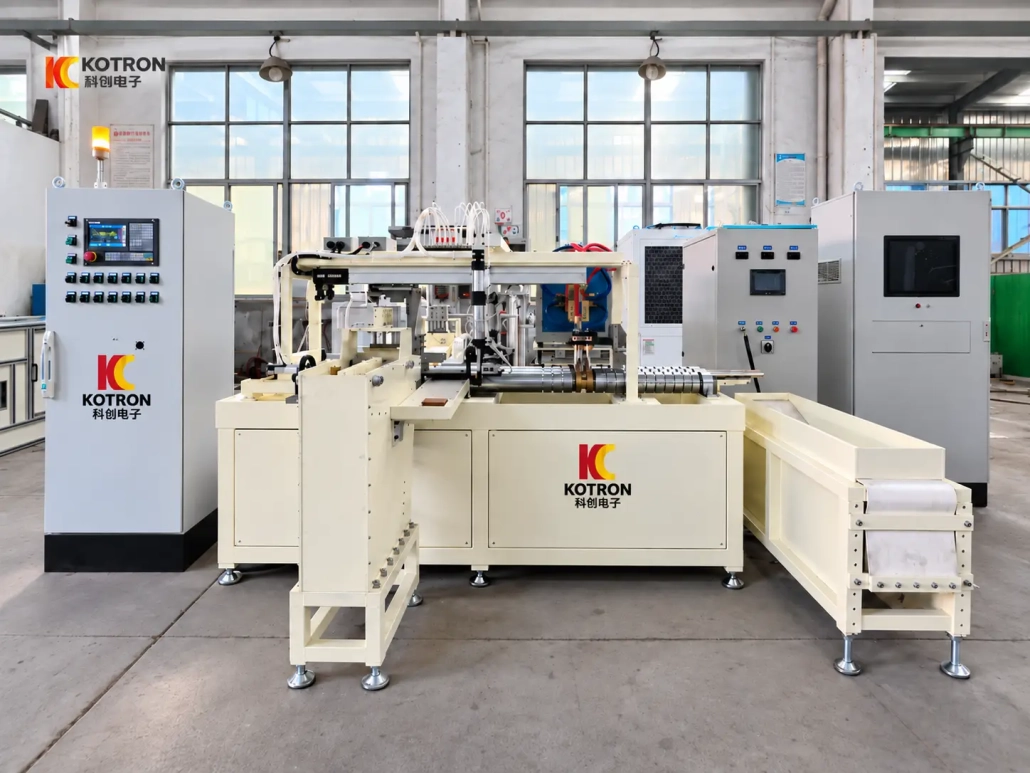
Uma linha completa normalmente pode ser dividida em várias seções funcionais:
| Sistema | Função principal |
|---|---|
| Sistema de alimentação | Introduz peças de trabalho na sequência de produção |
| Mecanismo de transferência | Move peças entre posições |
| Posicionamento / sistema de fixação | Localiza a peça de trabalho para processamento |
| Estação de aquecimento por indução | Aquece a área necessária |
| Sistema de têmpera | Resfria a zona aquecida de acordo com o processo |
| Descarga automática | Transfere peças processadas para fora da linha |
| Sistema de controle | Coordena a sequência elétrica e mecânica |
O layout pode ser personalizado de acordo com a orientação da peça, espaço de fábrica disponível e conexão com equipamentos de produção existentes.
Ⅵ. Potência IGBT, Controle DSP e Automação PLC
O sistema elétrico e de automação pode ser configurado de acordo com o processo e nível de produção exigidos.
Fonte de alimentação de indução baseada em IGBT
A fonte de alimentação IGBT fornece a potência de aquecimento necessária para o processamento por indução. A potência nominal e a frequência operacional são selecionadas de acordo com a peça de trabalho, exigência de endurecimento e ciclo de produção.
Controle Digital DSP
O controle DSP é usado para regulação digital e monitoramento da fonte de alimentação de indução. Dependendo da configuração, parâmetros como corrente, tensão, potência, frequência e tempo de aquecimento podem ser monitorados ou incorporados ao programa do processo.
Controle de sequência PLC
O PLC coordena a alimentação, posicionamento, aquecimento, têmpera, transferência e descarga. Uma IHM pode fornecer configuração de parâmetros, status operacional e informações de alarme.
Onde necessário, o sistema de controle também pode ser personalizado com receitas de peças, sensores, servocontrole, gravação de dados e comunicação com equipamentos upstream ou downstream.
Ⅶ. Configurado de acordo com sua peça de trabalho e requisitos de produção
Não existe uma especificação universal útil para cada linha de endurecimento de pinos e buchas.
Um pino pequeno produzido continuamente em grandes lotes e um pino maior processado em uma taxa de produção mais baixa podem exigir endurecimento por indução., mas seus sistemas de alimentação, fontes de alimentação, suportes, indutores e ciclos de processamento podem ser muito diferentes.
O mesmo se aplica às buchas.
Em vez de selecionar o equipamento apenas a partir do número do modelo ou da potência, recomendamos começar com a peça de trabalho e o resultado do tratamento térmico necessário.
Forneça as seguintes informações quando disponíveis:
Informações da peça de trabalho
• Desenho de peça
• Tipo de peça
• Material e classe
• Diâmetro externo
• Diâmetro interno para buchas
• Comprimento
• Peso
Requisito de tratamento térmico
• Área de endurecimento
• Dureza superficial necessária
• Profundidade efetiva do caso
• Comprimento de endurecimento
• Requisito de endurecimento local ou contínuo
Requisito de produção
• Saída necessária
• Método de carregamento atual
• Nível de automação necessário
• Espaço de instalação disponível
• Equipamento existente a montante ou a jusante
• Requisitos de registro de dados ou rastreabilidade
A partir desta informação, o projeto pode ser configurado em torno da potência de indução apropriada, frequência de operação, indutor, arranjo de têmpera, método de alimentação, mecanismo de posicionamento e sistema de automação.
Os clientes não precisam determinar todos os detalhes elétricos ou mecânicos antes de entrar em contato conosco. Um desenho claro da peça e um requisito de tratamento térmico são geralmente um ponto de partida melhor do que simplesmente especificar uma determinada classificação em quilowatts..
Ⅷ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
A mesma linha pode processar pinos e buchas?
Uma linha pode ser projetada em torno de uma família adequada de pinos e buchas. Peças de trabalho diferentes podem requerer indutores diferentes, suportes, posicionamento de componentes ou receitas de processo, portanto, o alcance prático deve ser confirmado a partir dos desenhos reais.
Uma linha pode processar vários tamanhos de peças?
Sim, dentro da capacidade mecânica e elétrica do equipamento. Dependendo da diferença de tamanho, a mudança pode envolver ajuste ou substituição do indutor, fixação ou posicionamento de componentes junto com um programa de processo diferente.
Somente uma área selecionada da peça pode ser endurecida?
Sim. O aquecimento por indução é adequado para tratamento térmico localizado. A zona de endurecimento necessária deve ser claramente marcada no desenho para que o indutor, o movimento da peça e o arranjo de têmpera podem ser avaliados em conjunto.
A linha pode ser conectada a equipamentos de produção existentes?
Sim. Alimentação, descarga, interfaces mecânicas e comunicação de controle podem ser personalizadas após a revisão do fluxo de produção existente e do layout da fábrica.
Quais informações são necessárias para uma cotação?
A informação inicial mais útil é desenho da peça, material, dimensões, área de endurecimento, dureza da superfície, profundidade efetiva do caso e saída necessária. Fotos ou vídeos do processo de produção existente também são úteis quando o novo equipamento precisa ser conectado a uma linha existente.