
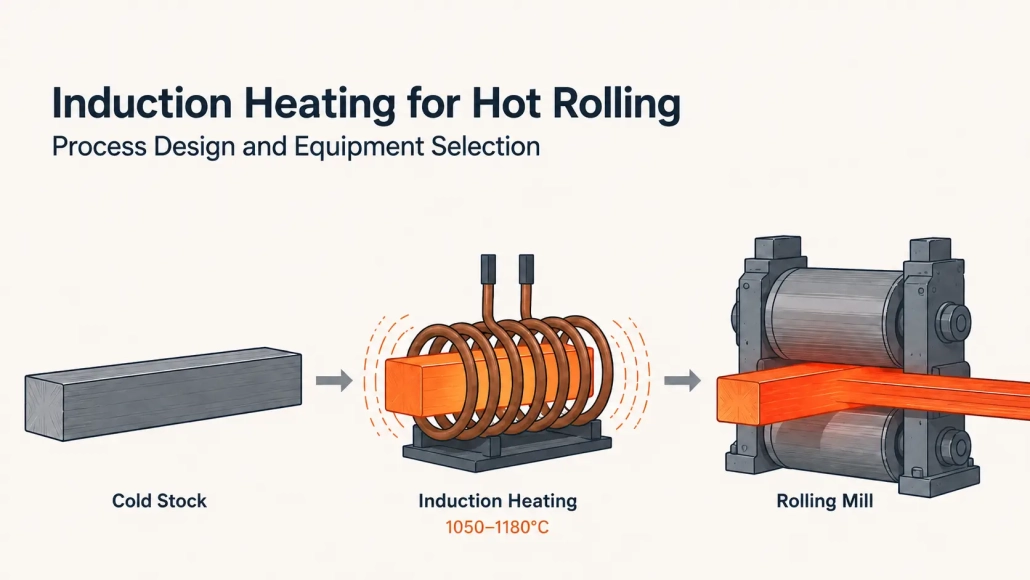
热轧感应加热: 工艺设计与设备选择
一个生产的热轧轧机 500,000 每年大约损失吨 7,500 到 15,000 吨钢至 氧化层 在第一次还原之前 - 购买的金属, 加热的, 并且从未转化为产品. 感应热轧 将该数字删除到下面 0.5%. 启动时间不到一分钟,而不是半个班次. 能量进入工件, 不加热公共汽车大小的炉腔.
将感应炉安装到轧制线上意味着匹配材料等级, 截面, 生产线速度, 以及对加热系统进行温度测量,该系统在磨机入口处保持一致的温度,而不仅仅是在加热器出口处. 本指南涵盖了感应在热轧过程中的应用, 什么控制加热质量, 以及供应商需要什么来正确调整系统规模.
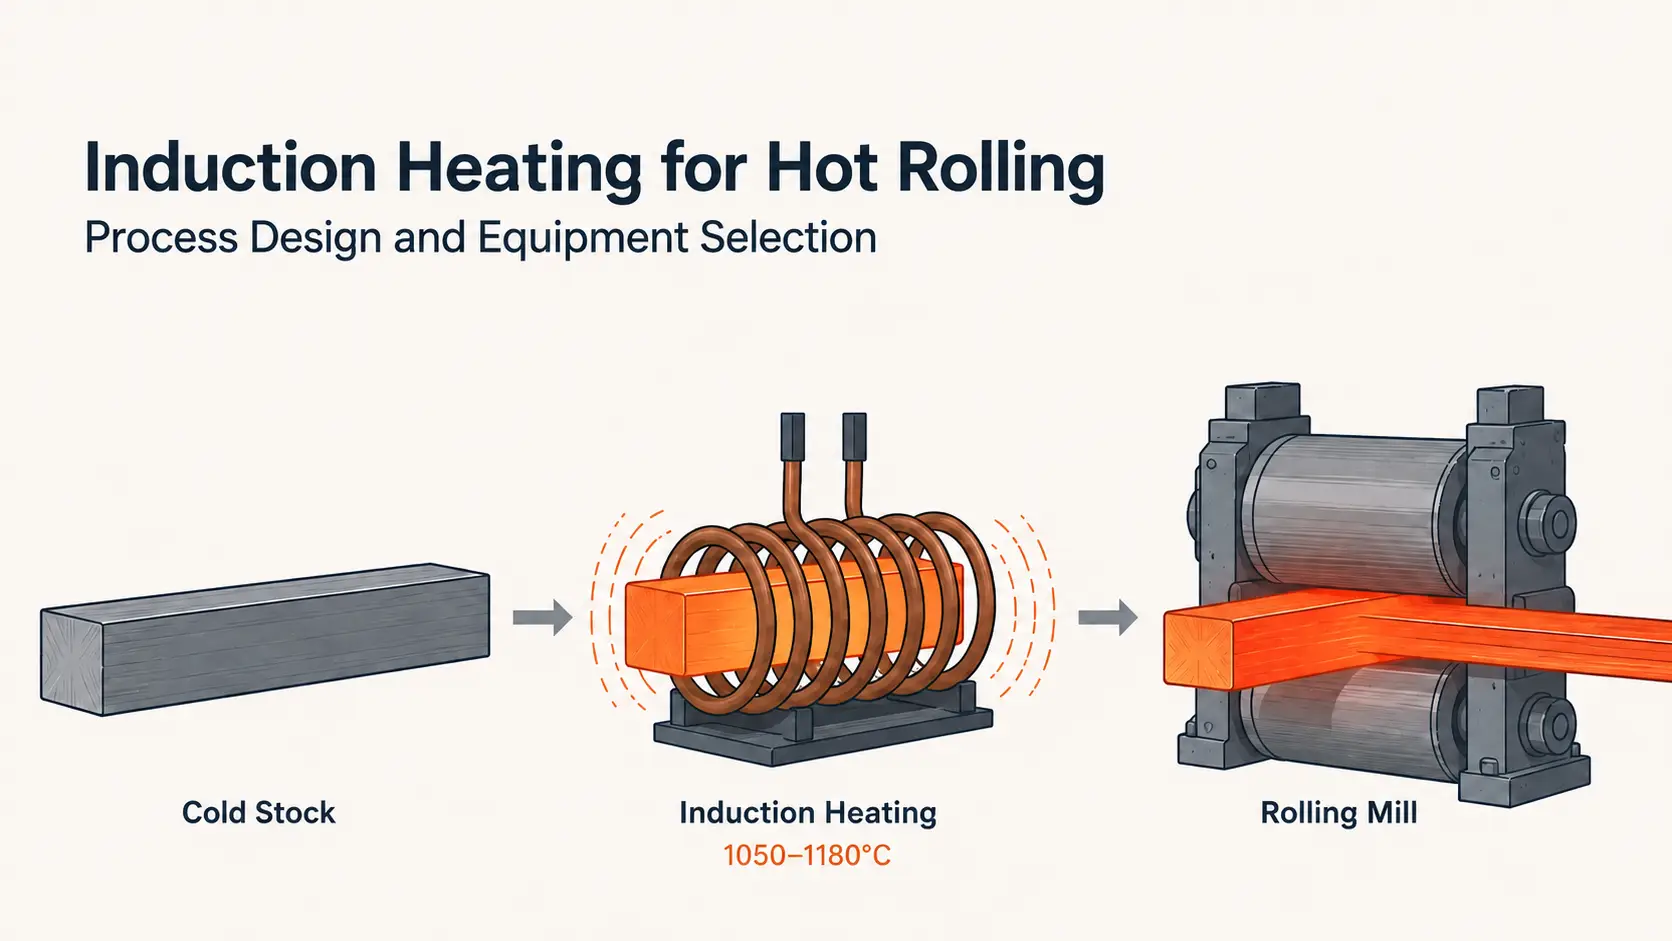
| 1. 感应炉在热轧中的应用 | 2. 控制加热质量的四个变量 |
| 3. 归纳法何时获胜——何时失败 | 4. 如何指定系统 |
1. 感应炉在热轧中的应用
- 感应热轧 用途 电磁感应 加热钢坯, 棒材, 棒材, 或带材进入轧机机架之前. 热量在金属内部产生——不是从火焰或熔炉气氛中传递的. 这种区别导致了启动时间的每一个实际差异, 温度控制, 水垢形成, 以及能耗.
感应在热轧线上可以发挥三种不同的作用. 哪种适合取决于现有设备, 产品系列, 以及工厂实际需要的温度控制.
- 一次加热——完全更换炉子. 短坯料, 酒吧结束, 环毛坯, 紧固件库存, 小尺寸是自然的候选者. 系统仅加热需要滚压的长度. 一个 300 3 米棒材上的 mm 区域不需要整个原料处于 1100°C.
速度是其有效的另一个原因. 冷感应系统在不到 60 秒. 一个 燃气炉 需要 10 到 16 从寒冷温度到充电就绪温度所需的时间. 许多工厂周末让熔炉在 700°C 的温度下空转,以避免周一重新启动. 电磁炉消除了闲置燃料成本以及随之而来的燃气费.
- 增压加热——加强炉后温度控制. 已经具备熔炉容量但无法保持严格的出口温度(或在传输过程中损失过多热量)的工厂通常最受益于感应作为温度调整站. 该炉可处理大量加热. 感应, 放置在炉子出料口和第一轧机机架之间, 将库存最终提升 50°C 至 100°C,从而避免不均匀的卸料和转移时间. 无需更换熔炉. 无线路重新设计. 只是在影响轧制产品的唯一点——轧机入口处进行更严格的温度控制.
- 局部加热——仅加热工作区域. 镦锻轴端. 管端用于变径. 标题栏结束. 这些过程需要在一个定义的部分加热,而相邻区域(可能已经经过热处理或精加工)必须保持冷却. 感应通过线圈几何形状将能量集中在定义的区域. 炉子加热整个零件. 对于这些应用, 感应是唯一实用的选择.
2. 控制加热质量的四个变量
材质等级. 碳钢和低合金钢的加热效率低于 居里点 — 铁大约 770°C. 居里以上,钢变得无磁性, 和耦合行为的转变. 相同 功率 在 700°C 下均匀加热的设置可能会使表面过热到 900°C.
碳钢和低合金钢的热轧目标温度为 1050°C 至 1180°C — 完全处于非磁性区域. 供暖系统必须针对其运行状况进行设计, 不是它开始的地方. 高碳牌号 (多于 1.0% C) 天花板较低, 通常在 1050°C 左右. 随着碳含量上升,过热风险急剧上升.
有色金属—铜, 黄铜, 铝——通过不同机制加热. 较低的电阻率在给定频率下相比钢材会产生较浅的电流渗透. 它们通常需要更高的频率或不同的线圈几何形状以达到实际的加热速率. 在选择设备之前对这些材料进行应用测试是标准做法.
截面和 频率. 频率控制感应电流在导电接管之前渗透到表面以下的深度. 在轧制前进行透热加热, 将参考深度定位在棒材直径或坯料厚度的大约四分之一处.
| 酒吧 / 坯料直径 | 推荐频率 |
|---|---|
| 16–40 毫米 | 10–50 kHz |
| 40–60 毫米 | 3–10 千赫 |
| 60–80 毫米 | 2–4kHz |
| 80–100 毫米 | 1–2kHz |
| 100–120 毫米 | 〜1kHz |
| 超过 200 毫米 | 下面 500 赫兹 |
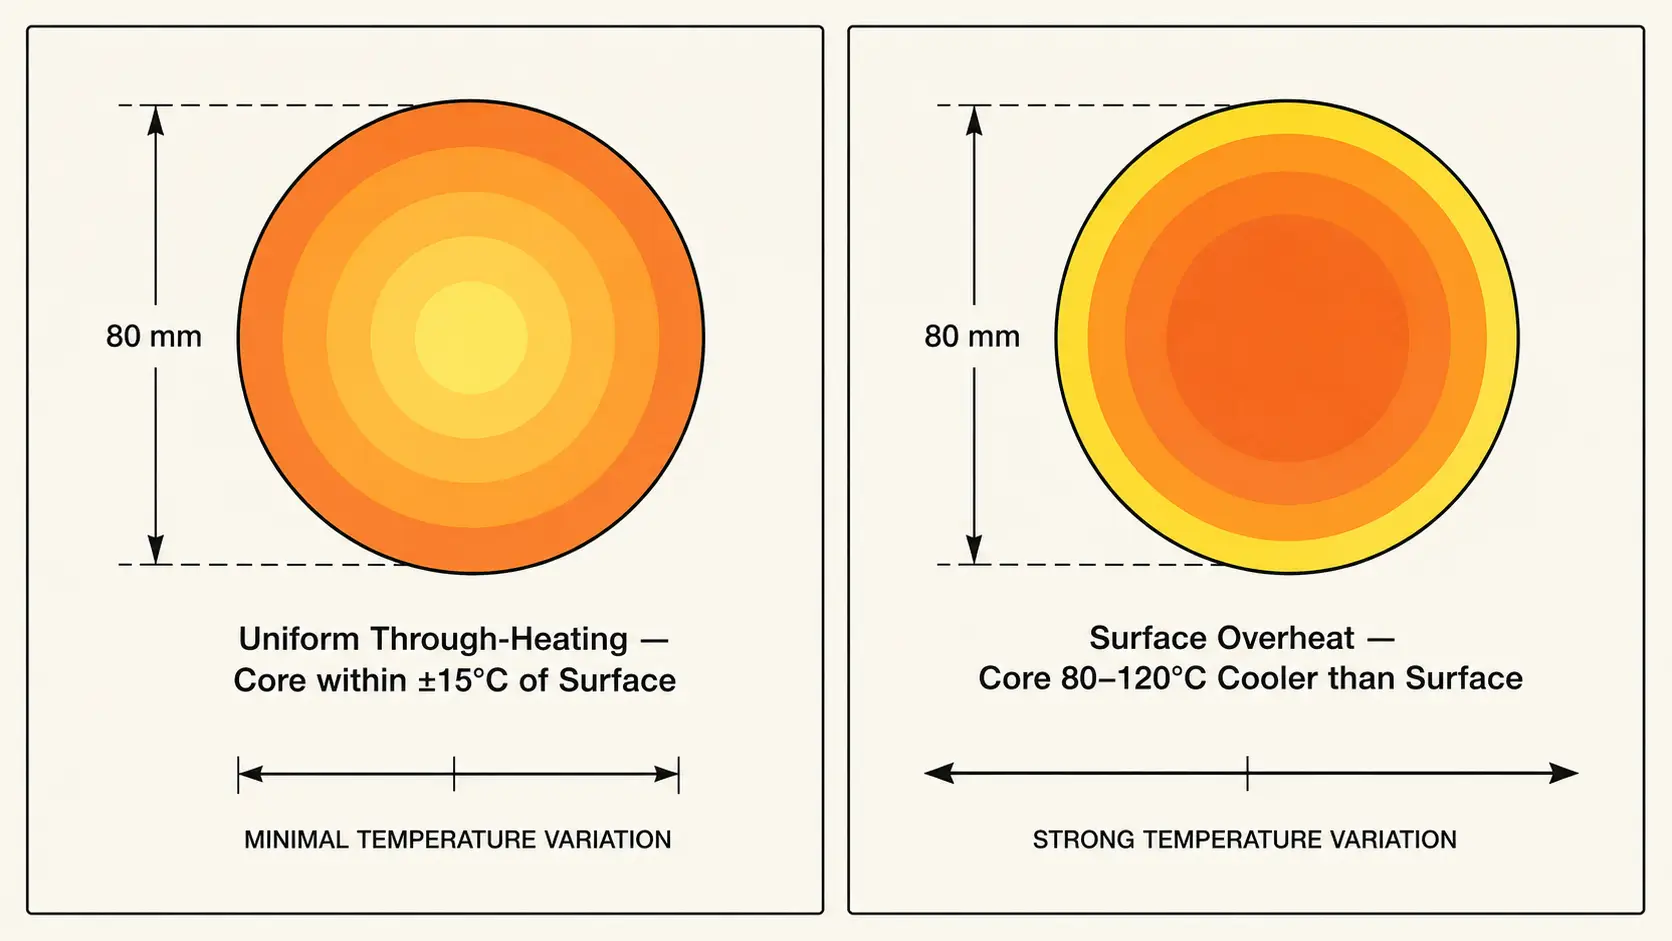
横截面的频率过高,表面达到轧制温度,而芯部落后 80°C 至 120°C. 在磨坊里, 症状是首过负载较高, 传播不一致, 有时在较冷的内部会出现边缘开裂. 功率不足会使情况变得更糟 - 操作员减慢生产线以进行补偿, 吞吐量随之下降.
线速度和停留时间. 线圈内的停留时间(工件吸收能量的秒数)等于线圈长度除以线速度. 2米长的线圈 3 m/s 给出大约 0.67 每次加热秒数. 实现 800°C 温升的时间并不多.
如果磨机以变速运行——不同的产品, 不同的减少——停留时间不断变化. 变速磨机上的开环电源可确保温度漂移. 感应系统需要闭环控制: 线圈出口处的高温计反馈至电源, 当生产线加速时保持设定值, 减速, 或暂停. 控制环路应在以下响应 200 毫秒. 比那慢, 系统会追逐温度而不是保持温度.
温度测量. 高温计 是热轧中非接触式温度读数的标准工具. 它们也是感应线上系统误差的最大单一来源.
氧化皮的形成会改变发射率——刚除鳞的钢坯的读数与氧化过的钢坯的读数不同 20 空气中的秒数. 蒸汽来自 冷却水, 轧辊润滑冒烟, 和来自热环境的环境反射每次都会注入误差. 通过蒸汽或以错误角度瞄准的高温计读数可能比真实温度低 30°C.
实际修复: 两个测量点和趋势跟踪, 不是绝对读数. 在线圈出口放置一台高温计,在轧机入口放置一台高温计. 始终读取 12°C 低温度的传感器是可以管理的——控制环路进行补偿. 传感器的误差随着镜头上水垢的积累而漂移,这比根本没有测量更糟糕. 控制系统修正工件从未实际达到的温度.
3. 归纳法何时获胜——何时失败
感应加热在几种特定情况下在热轧线上赢得了一席之地. 在这些场景之外, 炉子——单独使用或与感应升压配合使用——仍然是实用的选择.
- 频繁启停和尺寸变化. 即时开/关消除了批次之间和换班期间的闲置燃油燃烧. 配方更改只需几秒钟 - 调整功率和频率设定点 - 与 20 到 30 炉区稳定在新温度所需的分钟数. 进行短期活动或每班多种尺寸的工厂在这里看到了最大的收益.
- 规模直接影响产量的产品. 感应使水垢损失低于 0.5%. 燃烧炉会损失 1.5% 到 3% 每根钢坯作为氧化铁的部分. 在一个年产50万吨的生产线上, 差异大约是 5,000 到 12,500 每年可销售钢材的吨数——这些材料已经购买并加热,但从未进行轧制. 对于高价值合金, 数字进一步倾向于感应加热. 同样的逻辑适用于诸如 热冲压 以及 连杆锻造, 加热后的表面状态会直接影响下游成形质量.
- 严格的温度窗口. 带高温计反馈的闭环感应在工件处保持 ±15°C. 处于稳定状态的煤气炉可能会保持 ±30°C,并且在速度变化期间情况会明显恶化, 停线后, 或者当电荷混合变化时. 适用于温度直接影响厚度控制的轧制操作, 带材型材, 或机械性能, 这种差异在轧制产品的每一米中都会体现出来.
- 局部加热. 当只有零件的一部分需要加热时——轴端, 管端, 棒材端部 - 感应是唯一不会使工件其余部分过热的实用方法. 这是一个二元决定, 不是一种权衡.
当钢坯截面超过大约 300 毫米——以下 500 赫兹, 感应电源变得异常昂贵,并且实际频率下的穿透深度仍然依赖于横截面最后部分的传导. 广泛的产品组合以及每日尺寸变化范围广泛,增加了线圈更换成本和复杂性; 感应速度和控制的回报必须与工具投资进行权衡. 拥有完全摊销炉的工厂在接近产能的情况下运行,通常通过添加感应炉作为助推器获得比拆除工作炉更多的收益.
4. 如何指定系统
供应商需要什么来确定规模 感应电源, 设计线圈, 并将系统集成到现有工厂中:
| 参数 | 供应商需要什么 |
|---|---|
| 材料 | 牌号和完整的化学范围 |
| 工件 | 形状, 尺寸, 和尺寸公差 |
| 起始温度 | 周围的, 从上游预热, 或来自炉排出的物料 |
| 目标温度 | 轧制温度及截面所需的一致性 |
| 生产速度 | 公斤/小时或件/小时 — 峰值和平均值, 不仅仅是铭牌参数 |
| 加热长度 | 卷材和导轨在现有设备之间的物理空间 |
| 传送 | 从加热器出口到第一个轧机的距离和时间 |
| 轧机限制 | 允许的最高温度, 速度范围, 坯料之间的最小间隙 |
| 卷材换模 | 有多少种规格, 更换频率, 变革必须以多快的速度执行 |
| 电力供应 | 电压, 可用千伏安, 谐波失真限制 |
| 冷却水 | 流量, 入口温度, 水质——需要闭环冷水机? |
| 自动化 | 独立面板或全厂 PLC 集成, 钢坯级数据记录, 质量追溯 |
对于特殊合金, 大截面, 紧密的冶金窗口, 或大容量生产线 1% 废品率意味着大量资金, 投资样品测试. 在受控条件下加热小批量生产材料可确认加热时间, 功率水平, 温度曲线, 规模条件, 和线圈几何形状,然后再进行完整安装. 一天的测试发现了六个月的调试过程无法解决的问题.
要点
感应热轧 将水垢损失减少到以下 0.5%, 一分钟内开始, 并在工厂入口处保持 ±15°C — 单靠熔炉无法在变速生产线上达到这个数字. 决定结果的四个变量是材料等级, 截面, 频率, 以及高温计和电源之间的反馈回路. 将这四个系统设计为一个热系统. 调整围绕它们的其余安装.
感应炉可以完全取代加热炉吗?
是 - 当零件横截面, 生产能力, 和温度要求符合感应系统的功率和频率能力. 钢坯和棒材粗细可达 120 毫米直径是中频系统作为唯一热源的实用上限. 在那之上, 感应通常作为炉预热后的助推器而不是替代品效果最好.
热轧钢坯的频率多少合适?
直径为 40–60 mm 的棒材通常使用 3–10 kHz. 80–100 mm 棒材使用 1–2 kHz. 以上各节 200 mm 需要以下频率 500 赫兹. 目标是将电流穿透深度定位在直径的大约四分之一处,以便传导完成贯穿加热,而不会导致表面过热.
感应热轧生产线加热不均匀的原因是什么?
造成大多数供暖不均匀问题的三个原因. 横截面频率错误 — 表面过热而核心保持寒冷, 显示为高首次通过负载和不一致的传播. 线速度变化无需闭环功率校正 — 停留时间漂移和温度跟随. 高温计错误 从规模来看, 蒸汽, 或瞄准不良 - 控制系统追逐工件从未真正达到的温度. 调整工艺参数前, 排除冷却水问题: 低流量, 入口温度高, 或部分堵塞的线圈通道会降低重复性并且容易被忽视.


