
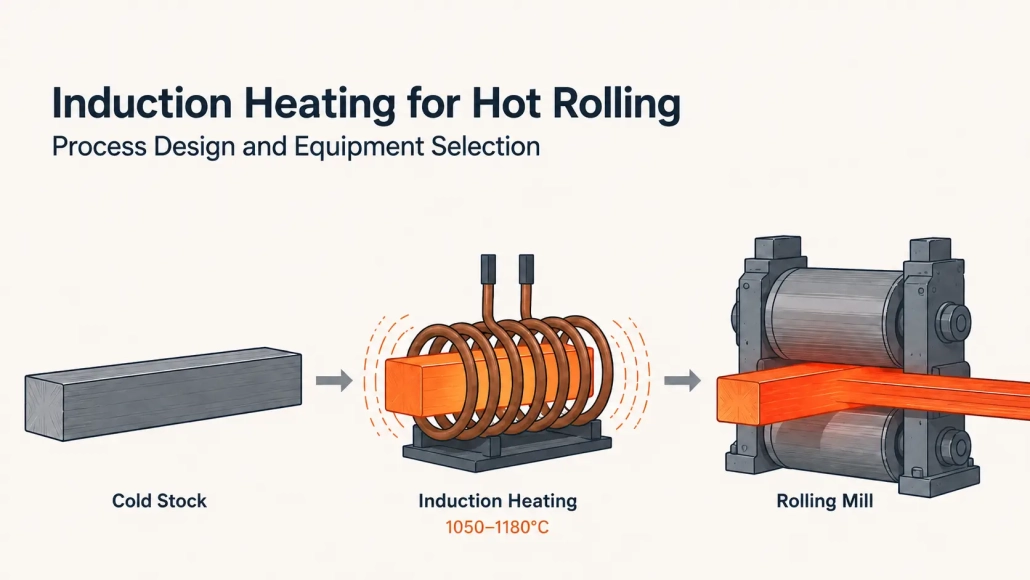
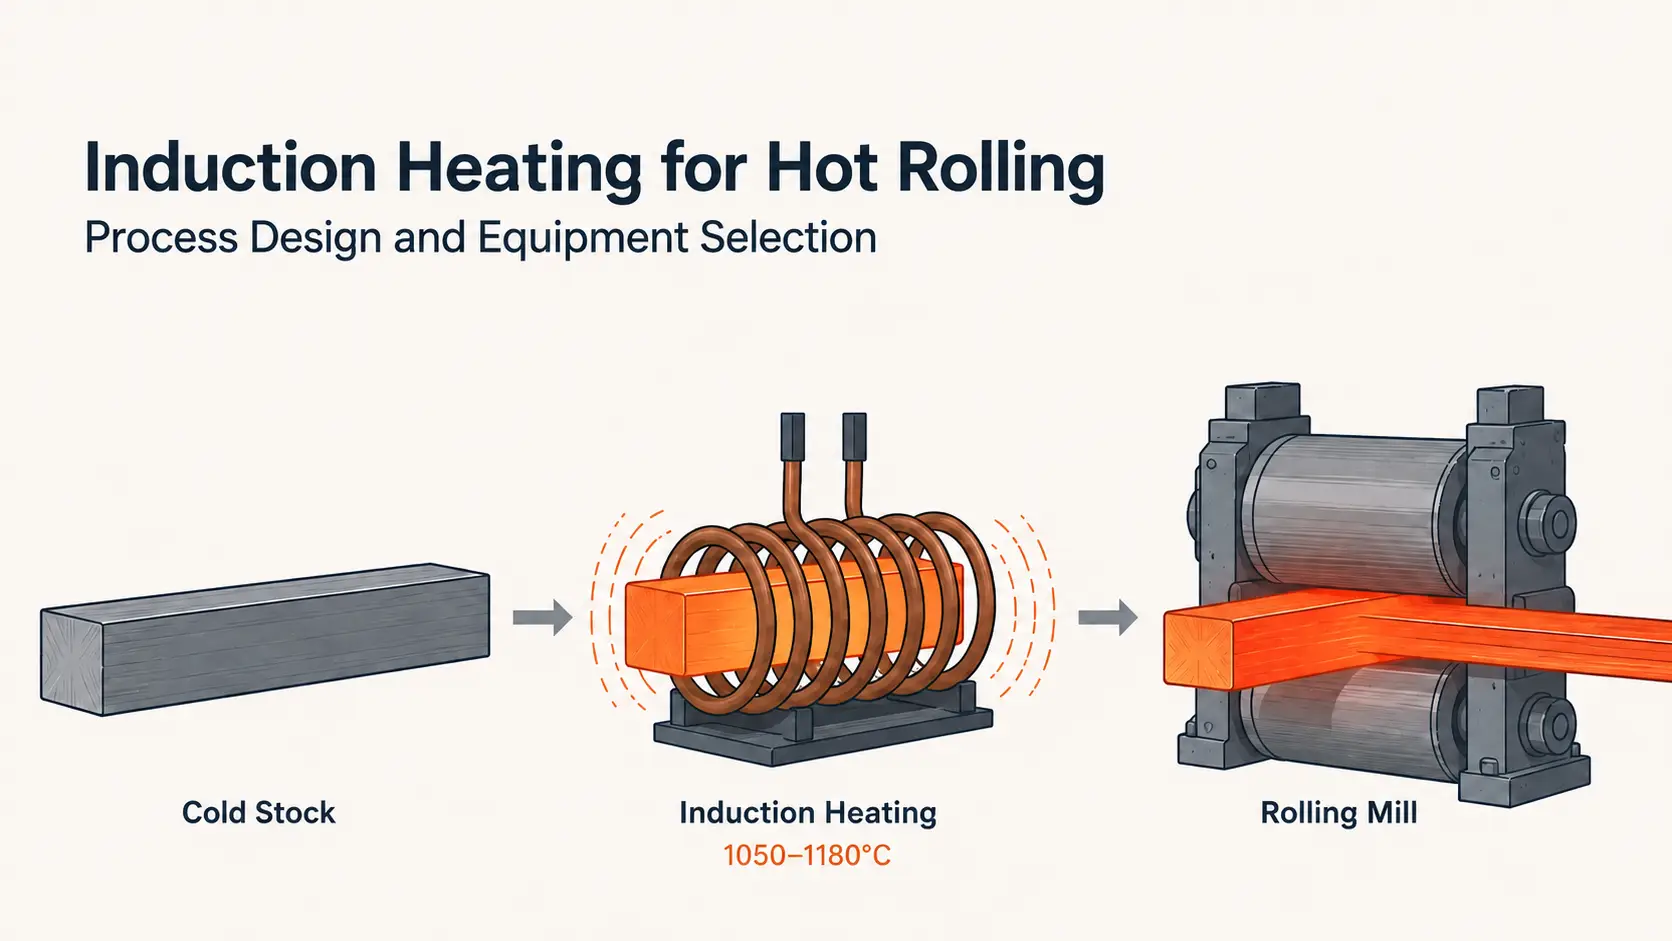
การให้ความร้อนด้วยเหนี่ยวนำสำหรับการรีดร้อน: การออกแบบกระบวนการและการเลือกอุปกรณ์
โรงงานรีดร้อนที่ผลิต 500,000 ตันต่อปีสูญเสียอย่างรุนแรง 7,500 ต่อ 15,000 ตันเหล็กให้ คราบแร่ ก่อนรอบการลดครั้งแรก — โลหะที่ซื้อมา, ให้ความร้อน, และไม่เคยแปรรูปเป็นผลิตภัณฑ์. การรีดร้อนแบบเหนี่ยวนํา ลดจํานวนนี้ลงไป 0.5%. การเริ่มต้นทํางานต่ํากว่าหนึ่งนาทีแทนที่จะเป็นครึ่งกะ. พลังงานเข้าสู่ชิ้นงาน, ไม่ได้เข้าสู่การให้ความร้อนกับโพรงเตาขนาดเท่ารถบัส.
การติดตั้งการเหนี่ยวนําในสายรีดหมายถึงการให้เกรดวัสดุตรงกัน, หน้าตัด, ความเร็วสายการผลิต, และการวัดอุณหภูมิไปยังระบบทำความร้อนที่เก็บอุณหภูมิสม่ำเสมอที่ทางเข้าโรงสี ไม่ใช่แค่ที่ทางออกของเครื่องทำความร้อนเท่านั้น. คู่มือนี้ครอบคลุมถึงจุดที่การเหนี่ยวนำเหมาะสมกับกระบวนการรีดร้อน, สิ่งที่ควบคุมคุณภาพความร้อน, และสิ่งที่ซัพพลายเออร์ต้องการเพื่อกำหนดขนาดระบบให้ถูกต้อง.
| 1. ในกรณีที่การเหนี่ยวนำเหมาะกับการรีดร้อน | 2. สี่ตัวแปรที่ควบคุมคุณภาพการทำความร้อน |
| 3. เมื่อการชักนำชนะ — และเมื่อไม่ชนะ | 4. วิธีการระบุระบบ |
1. ในกรณีที่การเหนี่ยวนำเหมาะกับการรีดร้อน
- การรีดร้อนแบบเหนี่ยวนํา การใช้งาน การเหนี่ยวนำแม่เหล็กไฟฟ้า เพื่อให้ความร้อนแท่งดิบ, แท่ง, ร็อด, หรือแถบก่อนที่จะเข้าสู่เครื่องรีด. ความร้อนเกิดขึ้นภายในโลหะ — ไม่ได้ถูกถ่ายโอนจากเปลวไฟหรือบรรยากาศเตาเผา. ความแตกต่างนี้เป็นตัวกำหนดความแตกต่างทางปฏิบัติทั้งหมดในเวลาเริ่มต้น, การควบคุมอุณหภูมิ, การเกิดสนิม, และการใช้พลังงาน.
การเหนี่ยวนำสามารถทำหน้าที่ได้สามบทบาทที่แตกต่างกันบนสายการรีดร้อน. บทบาทใดเหมาะสมขึ้นอยู่กับอุปกรณ์ที่มีอยู่, ช่วงผลิตภัณฑ์, และการควบคุมอุณหภูมิที่โรงงานต้องการจริง ๆ.
- การให้ความร้อนหลัก — เปลี่ยนเตาเผาทั้งหมด. บิลเล็ตสั้น, ปลายแท่ง, วงแหวนเปล่า, วัสดุยึด, และโปรไฟล์ขนาดเล็กเป็นตัวเลือกธรรมชาติ. ระบบให้ความร้อนเฉพาะความยาวที่ต้องการรีด. ก 300 โซนมิลลิเมตรบนแท่ง 3 เมตรไม่จําเป็นต้องใช้วัสดุทั้งหมดที่ 1100°C.
ความเร็วคือเหตุผลอีกประการที่ทําให้ระบบนี้ทํางาน. ระบบเหนี่ยวนําเย็นสามารถผลิตพลังงานเต็มที่ได้ภายใน 60 วินาที. ก เตาเผาก๊าซ ต้องการ 10 ต่อ 16 ชั่วโมงจากอุณหภูมิเย็นจนถึงอุณหภูมิพร้อมชาร์จ. หลายโรงงานปล่อยให้เตาเผาอยู่ในสถานะว่างที่อุณหภูมิ 700°C ตลอดช่วงวันหยุดสุดสัปดาห์ เพียงเพื่อหลีกเลี่ยงการเริ่มต้นใหม่ในวันจันทร์. การเหนี่ยวนำช่วยลดค่าเชื้อเพลิงที่สูญเปล่า — และค่าแก๊สที่มาพร้อมกัน.
- การให้ความร้อนเสริม — ควบคุมอุณหภูมิให้แน่นขึ้นหลังเตาเผา. โรงงานที่มีความจุเตาเผาอยู่แล้ว แต่ไม่สามารถคุมอุณหภูมิออกให้แน่น หรือสูญเสียความร้อนมากเกินไประหว่างการถ่ายโอน มักจะได้ประโยชน์มากที่สุดจากการเหนี่ยวนำในฐานะสถานีปรับอุณหภูมิ. เตาเผารับหน้าที่ให้ความร้อนจำนวนมาก. การเหนี่ยวนำ, วางระหว่างการระบายของเตาเผาและแท่นรีดแรก, ยกสต็อกจากจุดสุดท้าย 50°C ถึง 100°C ที่เวลาการคายประจุและการถ่ายโอนที่ไม่สม่ําเสมอถูกขโมยไป. ไม่ต้องเปลี่ยนเตาเผา. ไม่มีการออกแบบสายใหม่. ควบคุมอุณหภูมิอย่างเข้มงวดในจุดเดียวที่ส่งผลต่อผลิตภัณฑ์รีด — ทางเข้าโรงสี.
- การให้ความร้อนเฉพาะจุดที่ทํางาน. ปลายเพลาสําหรับการตีขึ้นรูปเบี้ยว. ปลายท่อสําหรับลดขนาด. ปลายแท่งสําหรับหัวเข็ม. กระบวนการเหล่านี้ต้องการความร้อนในส่วนที่กําหนดไว้ ขณะที่โซนใกล้เคียง — อาจผ่านการอบร้อนหรือกลึงสําเร็จรูปแล้ว — ต้องรักษาความเย็นไว้. การเหนี่ยวนําจะรวมพลังงานในพื้นที่ที่กําหนดผ่านรูปทรงขดลวด. เตาเผาให้ความร้อนทั้งชิ้นงาน. สําหรับการใช้งานเหล่านี้, การเหนี่ยวนําเป็นทางเลือกที่ใช้งานได้จริงเพียงอย่างเดียว.
2. สี่ตัวแปรที่ควบคุมคุณภาพการทำความร้อน
เกรดวัสดุ. เหล็กคาร์บอนและเหล็กผสมต่ําให้ความร้อนได้อย่างมีประสิทธิภาพต่ํากว่า จุดคูรี — ประมาณ 770°C สําหรับเหล็ก. เหนือคูรี เหล็กจะกลายเป็นโลหะไม่เป็นแม่เหล็ก, และพฤติกรรมการเชื่อมต่อเปลี่ยนไป. เหมือนกัน พลัง การตั้งค่าที่ให้ความร้อนสม่ำเสมอที่ 700°C อาจทำให้พื้นผิวร้อนเกินไปที่ 900°C.
การรีดร้อนมีเป้าหมายที่ 1050°C ถึง 1180°C สำหรับเหล็กกล้าคาร์บอนและเหล็กกล้าต่ำผสม — อยู่ทั้งหมดในเขตที่ไม่แม่เหล็ก. ระบบทำความร้อนต้องถูกออกแบบสำหรับสภาวะที่มันทำงาน, ไม่ใช่สภาวะที่มันเริ่มต้น. เกรดคาร์บอนสูง (เกิน 1.0% C) มีเพดานความร้อนต่ำกว่า, โดยทั่วไปประมาณ 1050°C. ความเสี่ยงจากความร้อนเกินพุ่งสูงขึ้นอย่างมากเมื่อปริมาณคาร์บอนเพิ่มขึ้น.
โลหะที่ไม่ใช่เหล็ก — ทองแดง, ทองเหลือง, อลูมิเนียม — ให้ความร้อนผ่านกลไกที่แตกต่างกัน. ความต้านทานไฟฟ้าที่ต่ำกว่าจะทำให้การแทรกซึมของกระแสที่ความถี่ที่กำหนดตื้นกว่าเมื่อเทียบกับเหล็ก. พวกมันมักต้องการความถี่สูงขึ้นหรือรูปทรงขดลวดที่แตกต่างเพื่อให้ได้อัตราการให้ความร้อนที่ใช้งานได้จริง. การทดสอบการใช้งานก่อนการเลือกอุปกรณ์เป็นการปฏิบัติมาตรฐานสำหรับวัสดุเหล่านี้.
พื้นที่หน้าตัด และ ความถี่. ความถี่ควบคุมความลึกที่กระแสเหนี่ยวนำแทรกซึมลงไปใต้พื้นผิวก่อนที่การนำไฟฟ้าจะเข้าครอบครอง. สำหรับการให้ความร้อนทั่วทั้งชิ้นก่อนการรีด, วางตําแหน่งความลึกอ้างอิงที่ประมาณหนึ่งในสี่ของเส้นผ่านศูนย์กลางแท่งหรือความหนาแท่ง.
| บาร์ / เส้นผ่านศูนย์กลางแท่ง | ความถี่แนะนํา |
|---|---|
| 16–40 มม. | 10–50 kHz |
| 40–60 มม. | 3–10 kHz |
| 60–80 มม. | 2–4 kHz |
| 80–100 มม. | 1–2 kHz |
| 100–120 มม. | ~1 kHz |
| เหนือ 200 มม. | ต่ํากว่า 500 Hz |
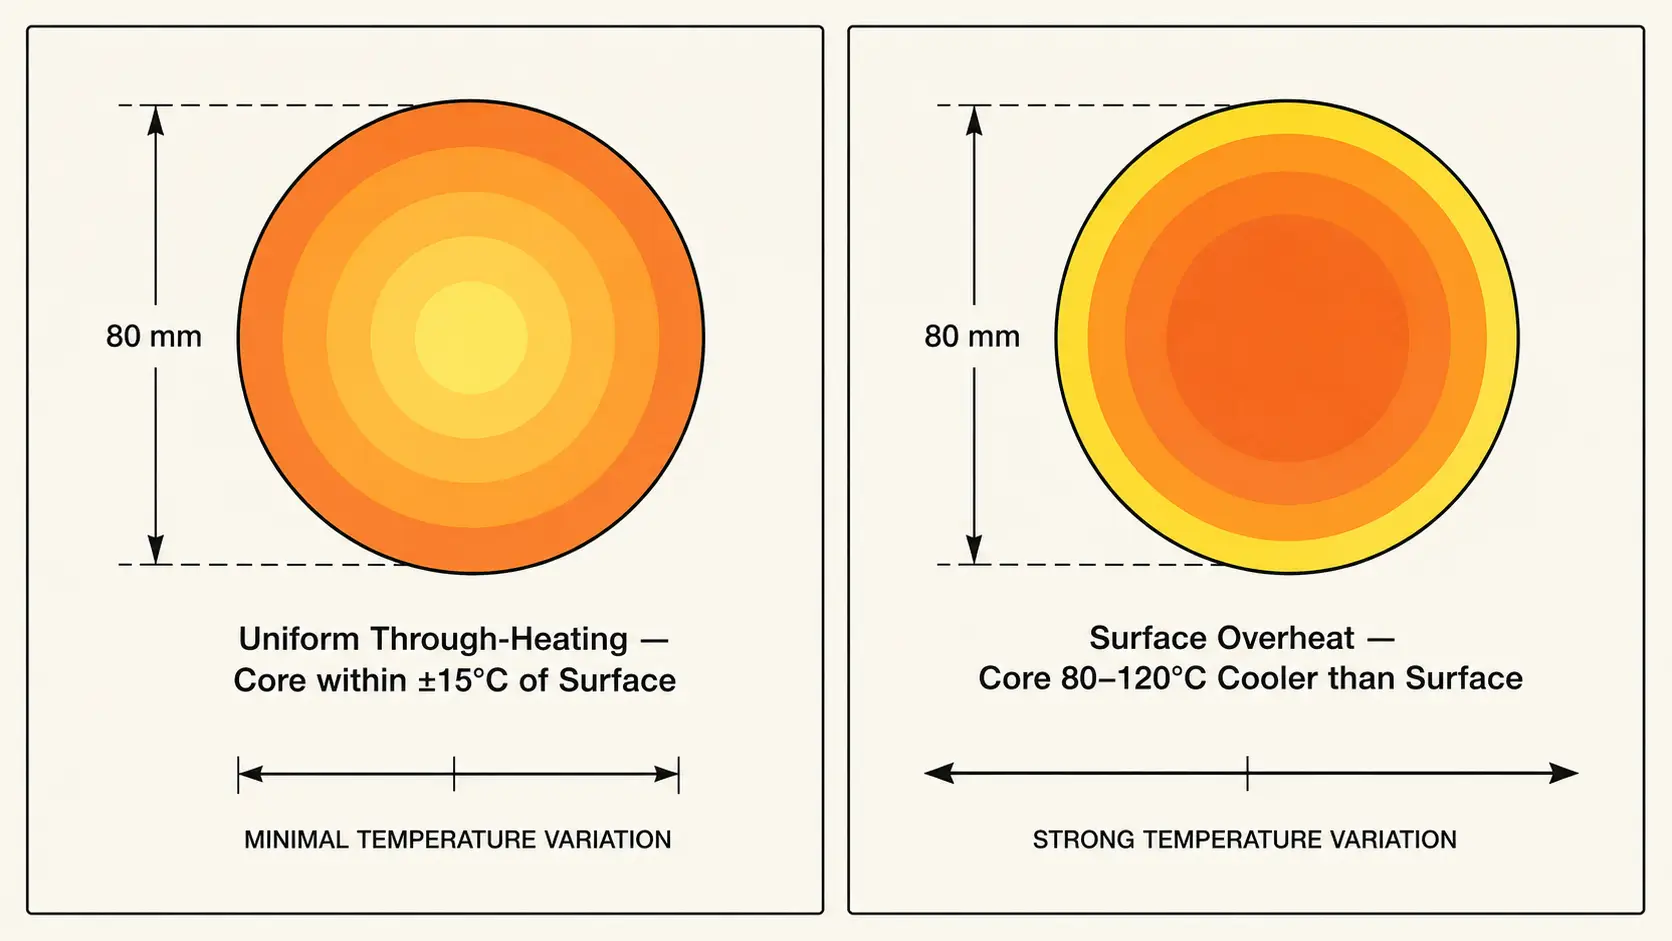
ถ้าความถี่สูงเกินไปสําหรับหน้าตัด พื้นผิวจะถึงอุณหภูมิการรีด ขณะที่แกนอยู่ด้านหลัง 80°C ถึง 120°C. ในโรงสี, อาการคือแรงรอบแรกสูงขึ้น, การกระจายไม่สม่ําเสมอ, และบางครั้งเกิดรอยแตกขอบในบริเวณที่เย็นกว่า. กําลังไฟที่เล็กเกินไปทําให้แย่ลง — ผู้ปฏิบัติงานชะลอสายเพื่อชดเชย, และอัตราการส่งงานลดลงตามไป.
ความเร็วสายและเวลาพัก. เวลาหยุดนิ่งภายในขดลวด — จํานวนวินาทีที่ชิ้นงานดูดซับพลังงาน — เท่ากับความยาวขดลวดหารด้วยความเร็วสาย. ขดลวดขนาด 2 เมตรที่ 3 เมตร/วินาทีให้ความร้อนประมาณ 0.67 วินาทีของการให้ความร้อนต่อรอบ. นั่นไม่ใช่เวลามากพอที่จะเพิ่มอุณหภูมิได้ถึง 800°C.
หากโรงสีทำงานด้วยความเร็วแปรผัน — ผลิตภัณฑ์ที่แตกต่างกัน, การลดลงที่แตกต่างกัน - เวลาพักเปลี่ยนแปลงตลอดเวลา. พลังแบบวงเปิดบนโรงสีแบบปรับความเร็วได้รับประกันการเปลี่ยนแปลงของอุณหภูมิ. ระบบเหนี่ยวนำจำเป็นต้องมีการควบคุมแบบวงปิด: ไพโรมิเตอร์ที่ทางออกคอยล์จะป้อนกลับไปยังแหล่งจ่ายไฟ, ถือค่าที่ตั้งไว้ในขณะที่เส้นเร่งความเร็ว, ชะลอตัวลง, หรือหยุดชั่วคราว. ลูปควบคุมควรตอบสนองภายใต้ 200 มิลลิวินาที. ช้ากว่านั้น., และระบบจะไล่ตามอุณหภูมิแทนที่จะเก็บไว้.
การวัดอุณหภูมิ. ไพโรมิเตอร์ เป็นเครื่องมือมาตรฐานสำหรับการวัดอุณหภูมิแบบไม่สัมผัสในงานรีดร้อน. พวกมันยังเป็นแหล่งที่ทำให้เกิดข้อผิดพลาดเชิงระบบที่ใหญ่ที่สุดบนสายการเหนี่ยวนำ.
การเกิดคราบสนิมทำให้ค่าการแผ่รังสีเปลี่ยน — บิลเล็ทที่เพิ่งลอกสนิมอ่านค่าแตกต่างจากบิลเล็ทที่เกิดการออกซิเดชันในอากาศเป็นเวลา 20 ไม่กี่วินาที. ไอน้ำจาก น้ำเย็น, ควันจากการหล่อลื่นโรล, และการสะท้อนของสภาพแวดล้อมจากบริเวณร้อนแต่ละอย่างสามารถทำให้เกิดข้อผิดพลาด. ไพโรมิเตอร์ที่เล็งผ่านไอน้ำหรือมุมที่ไม่ถูกต้องสามารถอ่านค่าอุณหภูมิคลาดเคลื่อนได้ 30°C.
วิธีแก้ปฏิบัติ: สองจุดวัดและการติดตามแนวโน้ม, ไม่ใช่การอ่านค่าที่แน่นอน. วางไพโรมิเตอร์หนึ่งตัวที่ทางออกของขดลวดและอีกตัวที่ทางเข้าของโรงงาน. เซนเซอร์ที่อ่านค่าอุณหภูมิได้ต่ำ 12°C อย่างสม่ำเสมอสามารถจัดการได้ — วงจรควบคุมจะชดเชย. เซนเซอร์ที่ข้อผิดพลาดเปลี่ยนแปลงตามการสะสมของคราบบนเลนส์เลวร้ายกว่าการไม่มีการวัดเลย. ระบบควบคุมแก้ไขอุณหภูมิที่ชิ้นงานไม่เคยถึงจริง.
3. เมื่อการชักนำชนะ — และเมื่อไม่ชนะ
การเหนี่ยวนำได้ตำแหน่งบนสายการรีดร้อนในหลายสถานการณ์เฉพาะ. นอกเหนือจากสถานการณ์เหล่านั้น, เตาเผา — ทั้งแบบเดี่ยวหรือจับคู่กับการบูสต์เหนี่ยวนํา — ยังคงเป็นตัวเลือกที่ใช้งานได้จริง.
- การเริ่ม-หยุดบ่อย ๆ และเปลี่ยนขนาด. การเปิด/ปิดทันทีช่วยขจัดการเผาไหม้เชื้อเพลิงว่างระหว่างชุดและผ่านการเปลี่ยนกะ. การเปลี่ยนสูตรใช้เวลาเพียงไม่กี่วินาที — ปรับกําลังและความถี่ที่ตั้งไว้ — เทียบกับ 20 ต่อ 30 นาทีที่โซนเตาเผาใช้ในการคงที่ที่อุณหภูมิใหม่. โรงสีที่ใช้แคมเปญสั้นหรือหลายขนาดต่อกะจะเห็นประโยชน์สูงสุดที่นี่.
- ผลิตภัณฑ์ที่ขนาดส่วนส่งผลโดยตรงต่อผลผลิต. การเหนี่ยวนําช่วยให้การสูญเสียของมาตราส่วนต่ํากว่า 0.5%. เตาเผาไหม้สูญเสีย 1.5% ต่อ 3% ของบิลเลตทุกอันเป็นเหล็กออกไซด์. ในสายการผลิต 500,000 ตันต่อปี, ความแตกต่างก็ประมาณนั้น 5,000 ต่อ 12,500 ตันของเหล็กที่ขายได้ต่อปี — วัสดุที่ซื้อและให้ความร้อนแต่ไม่เคยรีด. สำหรับโลหะผสมที่มีมูลค่าสูง, ตัวเลขเอียงไปทางการเหนี่ยวนำมากขึ้น. ตรรกะเดียวกันนี้ใช้กับกระบวนการเช่น ปั๊มร้อน และ การปลอมแปลงก้านสูบ, โดยที่สภาพพื้นผิวหลังจากการให้ความร้อนส่งผลโดยตรงต่อคุณภาพการขึ้นรูปขั้นปลายน้ำ.
- หน้าต่างอุณหภูมิแน่น. การเหนี่ยวนำแบบวงปิดพร้อมการตอบกลับจากไพรโรมิเตอร์สามารถควบคุมได้ ±15°C ที่ชิ้นงาน. เตาแก๊สในสภาวะคงที่อาจควบคุมได้ ±30°C — และจะแย่ลงอย่างมากในระหว่างการเปลี่ยนความเร็ว, หลังจากหยุดสายการผลิต, หรือเมื่อตัวผสมวัตถุดิบเปลี่ยนแปลง. สำหรับงานรีดที่อุณหภูมิมีผลโดยตรงต่อการควบคุมความหนา, รูปแบบแถบ, หรือคุณสมบัติทางกล, ความแตกต่างนั้นจะสะสมไปตามทุกเมตรของผลิตภัณฑ์รีด.
- การให้ความร้อนบางส่วน. เมื่อมีเพียงบางส่วนของชิ้นงานที่ต้องการความร้อน — ปลายเพลา, ปลายท่อ, ปลายแท่ง — การเหนี่ยวนําเป็นวิธีปฏิบัติเดียวที่ไม่ทําให้ชิ้นงานส่วนอื่นร้อนเกินไป. นี่คือการตัดสินใจแบบไบนารี, ไม่ใช่การแลกเปลี่ยน.
เตายังคงเป็นตัวเลือกที่เหมาะสมเมื่อขนาดบิลเล็ตเกินกว่าปกติ 300 มม. — ด้านล่าง 500 Hz, แหล่งจ่ายไฟเหนี่ยวนํามีราคาสูงเกินสัดส่วนและความลึกในการทะลุที่ความถี่จริงยังคงต้องพึ่งพาการนําไฟฟ้าในส่วนสุดท้ายของหน้าตัด. การผสมผสานผลิตภัณฑ์ที่หลากหลายและขนาดเปลี่ยนแปลงรายวันในช่วงกว้างจะเพิ่มต้นทุนและความซับซ้อนในการเปลี่ยนขดลวด; ผลตอบแทนจากความเร็วและการควบคุมของการเหนี่ยวนำจะต้องชั่งน้ำหนักกับการลงทุนด้านเครื่องมือ. และโรงสีที่มีเตาเผาที่ตัดจำหน่ายหมดแล้วซึ่งทำงานใกล้กำลังการผลิตมักจะได้รับมากขึ้นจากการเพิ่มการเหนี่ยวนำเป็นตัวกระตุ้นมากกว่าการถอดเตาเผาที่ทำงานอยู่.
4. วิธีการระบุระบบ
สิ่งที่ซัพพลายเออร์ต้องการเพื่อกำหนดขนาดและขนาด แหล่งจ่ายไฟเหนี่ยวนำ, ออกแบบคอยล์, และรวมระบบเข้ากับโรงงานที่มีอยู่:
| Parameter | สิ่งที่ซัพพลายเออร์ต้องการ |
|---|---|
| วัสดุ | เกรดและช่วงเคมีเต็มรูปแบบ |
| ชิ้นงาน | รูปร่าง, ขนาด, และความอดทนของมิติ |
| อุณหภูมิเริ่มต้น | สิ่งแวดล้อม, อุ่นจากต้นน้ำ, หรือจากการปล่อยเตา |
| อุณหภูมิเป้าหมาย | อุณหภูมิรีดและความสม่ำเสมอที่ต้องการข้ามพื้นที่หน้าตัด |
| อัตราการผลิต | กิโลกรัม/ชั่วโมง หรือ ชิ้น/ชั่วโมง — สูงสุดและเฉลี่ย, ไม่ใช่แค่ขนาดป้าย |
| ความยาวการให้ความร้อน | ขอบเขตทางกายภาพที่ขดลวดและไกด์เข้าพอดีกับอุปกรณ์ที่มีอยู่ |
| การถ่ายโอน | ระยะทางและเวลาจากทางออกของเตาไปยังเครื่องรีดตัวแรก |
| ข้อจำกัดของโรงงาน | อุณหภูมิสูงสุดที่อนุญาต, ช่วงความเร็ว, ระยะห่างขั้นต่ำระหว่างบิลเล็ต |
| การเปลี่ยนขดลวด | จำนวนขนาด, บ่อยเพียงใด, การเปลี่ยนต้องทำเร็วเพียงใด |
| การจ่ายไฟฟ้า | แรงดันไฟฟ้า, เควีเอที่มีอยู่, ขีดจำกัดการบิดเบือนฮาร์มอนิก |
| น้ำเย็น | อัตราการไหล, อุณหภูมิขาเข้า, คุณภาพน้ำ — ต้องใช้เครื่องทำความเย็นแบบวงปิด? |
| ระบบอัตโนมัติ | การรวมแผงแบบสแตนด์อโลนหรือการรวม PLC แบบเต็มโรงสี, การบันทึกข้อมูลระดับบิลเล็ต, การตรวจสอบย้อนกลับคุณภาพ |
สำหรับโลหะผสมที่ไม่ธรรมดา, ส่วนใหญ่, หน้าต่างโลหะที่แน่นหนา, หรือสายปริมาณสูงโดยที่ 1% อัตราเศษเหล็กแสดงถึงเงินจำนวนมาก, ลงทุนในการทดสอบตัวอย่าง. การทำความร้อนวัสดุการผลิตชุดเล็กๆ ภายใต้สภาวะควบคุมจะช่วยยืนยันเวลาในการทำความร้อน, ระดับกำลังไฟ, โปรไฟล์อุณหภูมิ, สภาพขนาด, และรูปทรงขดลวดก่อนติดตั้งเต็มรูปแบบ. การทดสอบหนึ่งวันจับปัญหาที่กระบวนการทดสอบหกเดือนไม่สามารถแก้ไขได้.
คีย์ Takeaway
การรีดร้อนแบบเหนี่ยวนํา ลดการสูญเสียสเกลด้านล่าง 0.5%, เริ่มภายในหนึ่งนาที, และรักษาอุณหภูมิ ±15°C ที่ทางเข้าโรงงาน — ตัวเลขที่เตาเผาเพียงอย่างเดียวไม่สามารถเทียบได้บนเส้นความเร็วปรับได้. ตัวแปรสี่ตัวที่กําหนดผลลัพธ์คือเกรดวัสดุ, หน้าตัด, ความถี่, และวงจรป้อนกลับระหว่างไพโรมิเตอร์กับแหล่งจ่ายไฟ. วิศวกรรมสี่ตัวนี้ให้เป็นระบบความร้อนเดียว. ขนาดส่วนที่เหลือของการติดตั้งรอบๆ.
การเหนี่ยวนำสามารถทดแทนเตาอุ่นใหม่ทั้งหมดได้?
ใช่ — เมื่อส่วนตัดขวาง, ปริมาณผ่านระบบ, และข้อกำหนดด้านอุณหภูมิจะอยู่ภายในความสามารถด้านกำลังและความถี่ของระบบเหนี่ยวนำ. เหล็กแท่งและแท่งยาวถึงประมาณ 120 เส้นผ่านศูนย์กลาง มม. เป็นฝ้าเพดานที่ใช้งานได้จริงสำหรับระบบความถี่ปานกลางในฐานะแหล่งความร้อนเพียงอย่างเดียว. เหนือนั้น, โดยทั่วไปแล้วการเหนี่ยวนำจะทำงานได้ดีที่สุดในฐานะผู้สนับสนุนหลังจากการอุ่นเตามากกว่าที่จะทดแทน.
ความถี่ใดที่เหมาะกับเหล็กแท่งรีดร้อน?
โดยทั่วไปแท่งเส้นผ่านศูนย์กลาง 40–60 มม. จะใช้ 3–10 kHz. แท่งขนาด 80–100 มม. ใช้ 1–2 kHz. หัวข้อด้านบน 200 mm ต้องการความถี่ด้านล่าง 500 Hz. เป้าหมายคือการวางตำแหน่งความลึกของการเจาะในปัจจุบันที่ประมาณหนึ่งในสี่ของเส้นผ่านศูนย์กลาง เพื่อให้การนำความร้อนเสร็จสมบูรณ์โดยไม่ทำให้พื้นผิวร้อนเกินไป.
สิ่งที่ทำให้เกิดความร้อนไม่สม่ำเสมอในสายการรีดร้อนแบบเหนี่ยวนำ?
สาเหตุสามประการเป็นสาเหตุของปัญหาความร้อนที่ไม่สม่ำเสมอส่วนใหญ่. ความถี่ผิดสำหรับหน้าตัด — พื้นผิวร้อนเกินไปในขณะที่แกนกลางยังคงเย็น, แสดงออกว่าโหลดครั้งแรกสูงและการกระจายไม่สม่ำเสมอ. ความเร็วของสายเปลี่ยนไปโดยไม่มีการปรับกำลังแบบปิดวงจร — เวลาแฝงเปลี่ยนแปลงและอุณหภูมิตาม. ข้อผิดพลาดของไพโรมิเตอร์ จากสเกล, ไอน้ำ, หรือการมองเห็นไม่ดี — ระบบควบคุมจะไล่ตามอุณหภูมิที่ชิ้นงานไม่เคยถึงจริง. ก่อนปรับพารามิเตอร์กระบวนการ, ตัดปัญหาน้ำหล่อเย็น: อัตราการไหลต่ำ, อุณหภูมิทางเข้าสูง, หรือท่อขดลวดอุดบางส่วนลดความสามารถในการทำซ้ำและง่ายต่อการพลาด.
ปรับขนาดระบบรีดร้อนเหนี่ยวนำของคุณ
ส่งวัสดุของคุณ, กำลังการผลิตเป้าหมาย, และข้อกำหนดอุณหภูมิ. ทีมวิศวกรของเราสามารถประเมินขนาดแหล่งจ่ายไฟ, การเลือกความถี่, การออกแบบขดลวด, และการรวมระบบสายงาน.


