
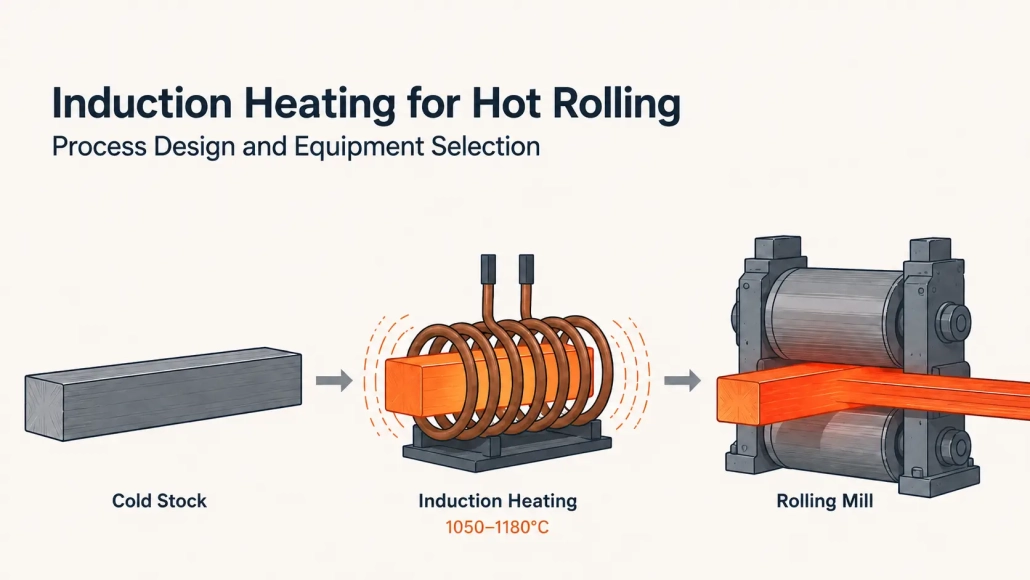
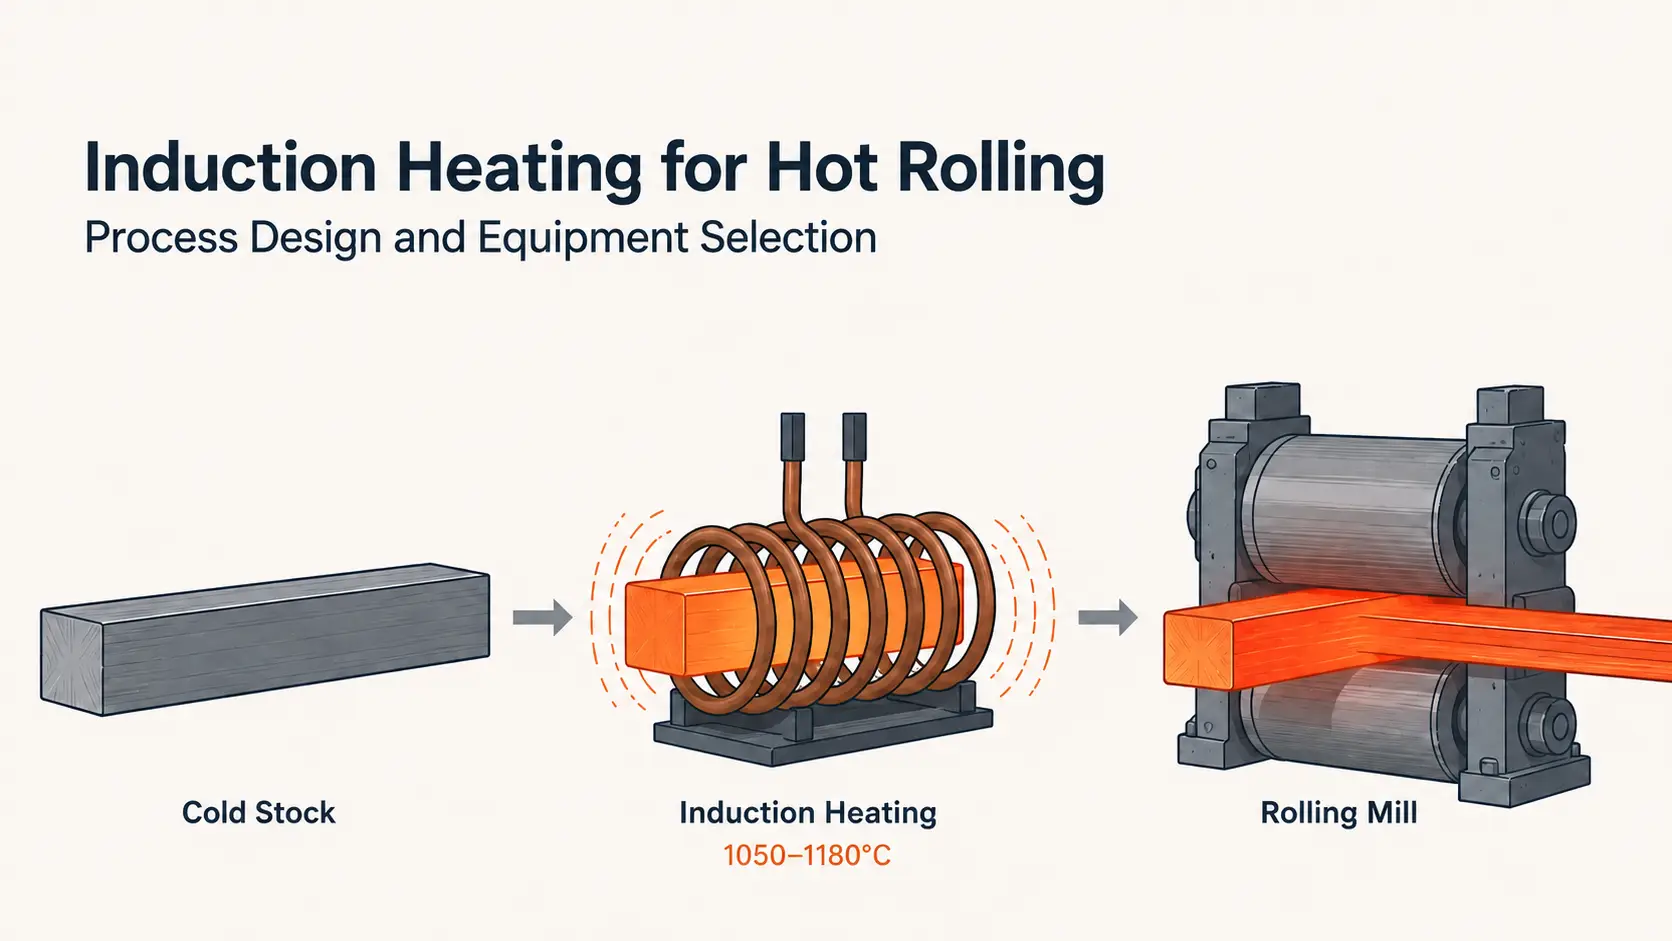
التسخين بالحث للتدوير الساخن: تصميم العملية واختيار المعدات
مطحنة الدرفلة الساخنة التي تنتج 500,000 أطنانًا سنويًا تفقد تقريبًا 7,500 إلى 15,000 أطنان من الصلب بسبب الصدأ قبل تمريرة الاختزال الأولى — المعدن الذي تم شراؤه, وتسخينه, ولم يتحول أبدًا إلى منتج. الدرفلة الساخنة بالحث المغناطيسي تخفض هذا الرقم إلى أقل من 0.5%. يستغرق التشغيل أقل من دقيقة بدلاً من نصف نوبة عمل. الطاقة تذهب إلى قطعة العمل, لا إلى تسخين حجرة فرن بحجم حافلة.
تركيب الحث المغناطيسي في خط الدرفلة يعني مطابقة نوع المادة, المقطع العرضي, سرعة الخط, وقياس درجة الحرارة إلى نظام تسخين يحافظ على درجة حرارة ثابتة عند دخول الطاحونة - وليس فقط عند مخرج المدفأة. يغطي هذا الدليل المكان المناسب للحث في عملية الدرفلة على الساخن, ما يتحكم في جودة التدفئة, وما يحتاجه المورد لتحديد حجم النظام بشكل صحيح.
| 1. حيث يتناسب الحث في الدرفلة على الساخن | 2. أربعة متغيرات تتحكم في جودة التدفئة |
| 3. عندما يفوز الحث - ومتى لا يفعل ذلك | 4. كيفية تحديد النظام |
1. حيث يتناسب الحث في الدرفلة على الساخن
- الدرفلة الساخنة بالحث المغناطيسي الاستخدامات الحث الكهرومغناطيسي لتسخين القوالب المعدنية, القضبان, العصي, أو الشرائط قبل دخولها إلى محطة الدرفلة. يتم توليد الحرارة داخل المعدن — وليس نقلها من لهب أو جو الفرن. هذا الفرق يحدد كل اختلاف عملي في وقت البدء, التحكم في درجة الحرارة, تكوين القشور, واستهلاك الطاقة.
يمكن أن يقوم الحث بثلاثة أدوار مميزة على خط الدرفلة الساخن. أي منها يناسب يعتمد على المعدات الموجودة, نطاق المنتج, والتحكم في درجة الحرارة الذي يحتاجه المصنع فعليًا.
- التدفئة الأولية - استبدل الفرن بالكامل. قضبان قصيرة, ينتهي الشريط, الفراغات الدائري, مخزون السحابة, والملفات الشخصية الصغيرة هي المرشحين الطبيعيين. يقوم النظام بتسخين الطول الذي يتطلب التدحرج فقط. أ 300 منطقة مم على قضيب طوله 3 أمتار لا تحتاج إلى كامل المخزون عند 1100 درجة مئوية.
السرعة هي السبب الآخر لنجاح هذا الأمر. نظام التحريض البارد يصل إلى الطاقة الإنتاجية الكاملة في أقل من 60 ثواني. أ فرن يعمل بالغاز الاحتياجات 10 إلى 16 ساعات من درجة حرارة منخفضة إلى درجة حرارة جاهزة للشحن. العديد من المطاحن تبقي الأفران تعمل على درجة حرارة 700°C خلال عطلات نهاية الأسبوع فقط لتجنب إعادة التشغيل يوم الاثنين. التحريض يلغي تكلفة الوقود خلال الخمول — وفاتورة الغاز المصاحبة له.
- تسخين داعم — تعزيز التحكم في درجة الحرارة بعد الفرن. المطحنة التي لديها بالفعل قدرة الفرن ولكن لا تستطيع الحفاظ على درجات حرارة خروج ثابتة — أو تفقد الكثير من الحرارة أثناء النقل — غالبًا ما تستفيد أكثر من التحريض كمحطة لضبط درجة الحرارة. الفرن يتعامل مع التسخين الجماعي. التحريض, موضوع بين خروج الفرن وأول قاعدة لف, يرفع الخامس النهائي من 50°C إلى 100°C التي سرقها عدم الانتظام في خروج الفرن وزمن النقل. لا استبدال الفرن. لا إعادة تصميم الخط. فقط سيطرة أدق على درجة الحرارة في النقطة الوحيدة التي تؤثر على المنتج الملفوف — مدخل المطحنة.
- تسخين موضعي — تسخين المنطقة فقط التي تتعرض للعمل. أطراف الأعمدة للصك المتعثر. أطراف الأنابيب للتصغير. أطراف العصي للرأس. تحتاج هذه العمليات إلى الحرارة في قسم محدد بينما يجب أن تظل المناطق المجاورة — التي ربما تم معالجتها حراريًا بالفعل أو تم تشطيبها ميكانيكيًا — باردة. تركز الحث الطاقة في منطقة محددة من خلال هندسة الملف. الفرن يسخن القطعة بأكملها. لهذه التطبيقات, الحث هو الخيار العملي الوحيد.
2. أربعة متغيرات تتحكم في جودة التدفئة
درجة المادة. تسخن الصلب الكربوني وسبائك الفولاذ منخفضة الكفاءة أسفل نقطة كوري — حوالي 770°م للحديد. فوق كوري يصبح الفولاذ غير مغناطيسي, ويتغير سلوك الاقتران. نفس الطاقة الإعداد الذي يوفر تسخينًا موحدًا عند 700°C يمكن أن يسخن السطح بشكل مفرط عند 900°C.
يسعى التدحرج الساخن للوصول إلى 1050°C إلى 1180°C للفولاذ الكربوني ومنخفض السبائك — بالكامل في المنطقة غير المغناطيسية. يجب تصميم نظام التسخين وفقًا للنظام الذي يعمل فيه, ليس حيث يبدأ. درجات الكربون الأعلى (أعلى من 1.0% C) لها حد أقصى أقل, عادة حوالي 1050°C. يزداد خطر السخونة الزائدة بشكل حاد مع زيادة محتوى الكربون.
المعادن غير الحديدية — النحاس, النحاس الأصفر, الألمنيوم — تتسخن بآليات مختلفة. المقاومة الكهربائية المنخفضة تنتج اختراقًا كهربائيًا أقل عمقًا عند تردد معين مقارنة بالصلب. غالبًا ما تتطلب ترددات أعلى أو أشكال لفائف مختلفة للوصول إلى معدلات تسخين عملية. يعد اختبار التطبيق قبل اختيار المعدات ممارسة قياسية لهذه المواد.
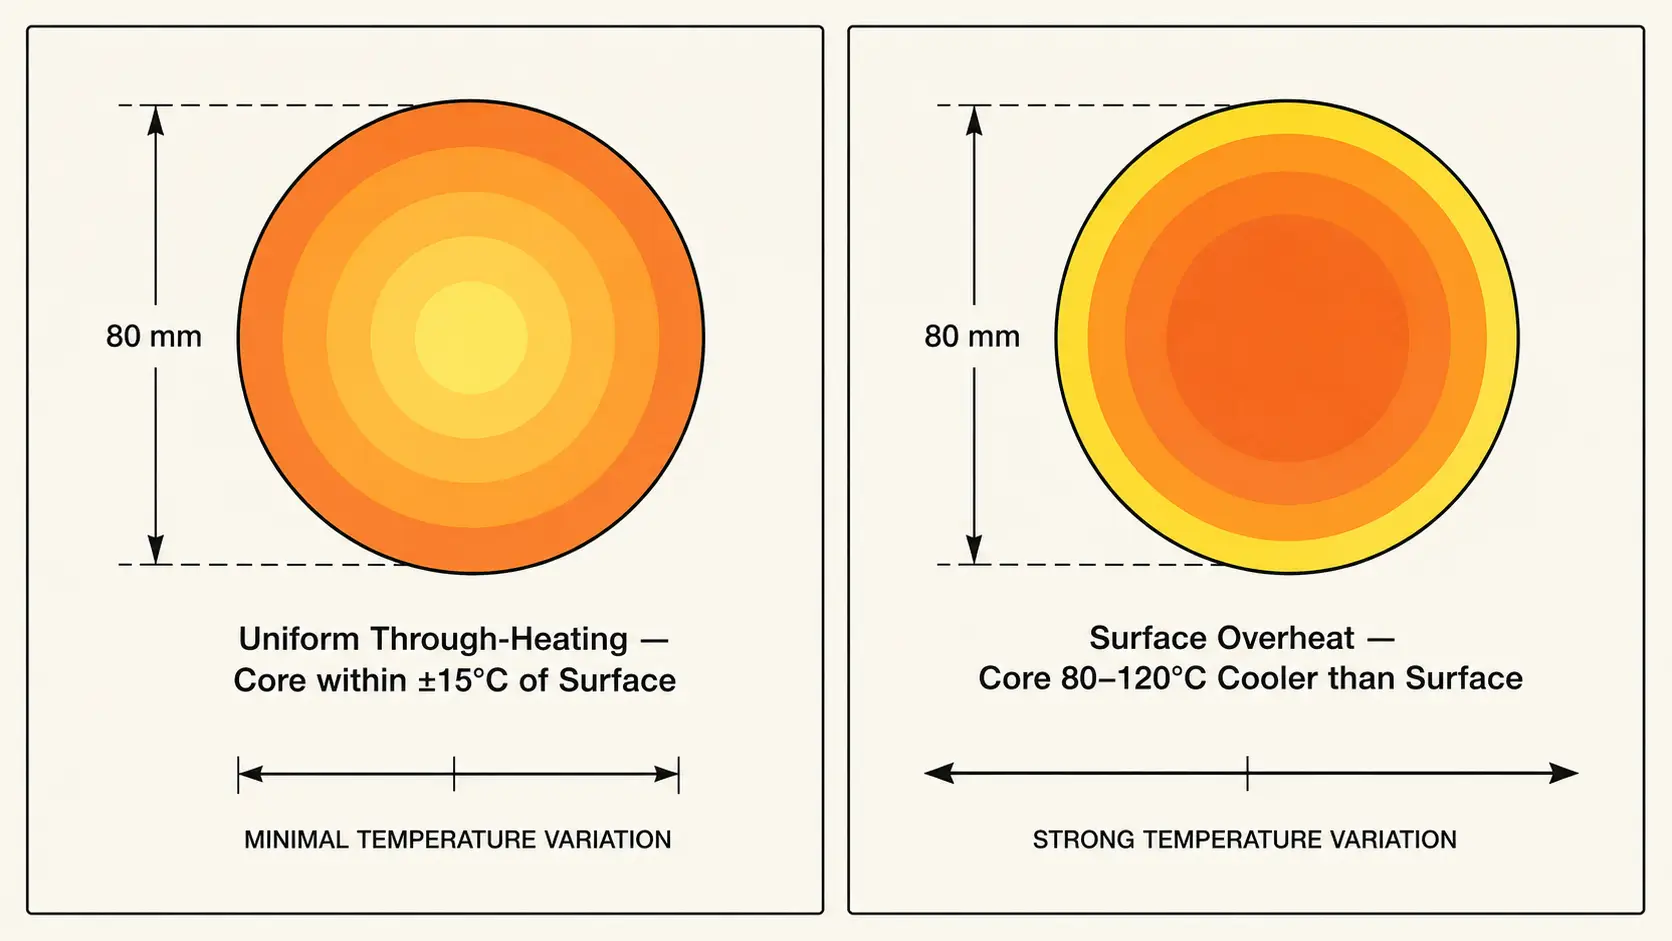
المقطع العرضي و التردد. يتحكم التردد في مدى عمق اختراق التيار التحريضي للسطح قبل أن يتولى التوصيل. للتسخين من خلال قبل المتداول, ضع العمق المرجعي عند ربع قطر الشريط أو سمك البليت تقريبًا.
| قضيب / قطر البليت | التردد الموصى به |
|---|---|
| 16-40 ملم | 10-50 كيلو هرتز |
| 40-60 ملم | 3–10 كيلوهرتز |
| 60-80 ملم | 2-4 كيلو هرتز |
| 80–100 مم | 1-2 كيلو هرتز |
| 100-120 ملم | ~1 كيلو هرتز |
| زيادة 200 مم | أدناه 500 هرتز |
زيادة التردد بشكل كبير بالنسبة للمقطع العرضي ويصل السطح إلى درجة حرارة الدرفلة بينما يبقى الجزء الداخلي بين 80°C و 120°C خلفه. في المصنع, العَرَض هو زيادة الحمل في تمريرة الأولى, انتشار غير متسق, وأحيانًا تشقق الحافة في الجزء الداخلي الأبرد. القدرة القليلة تجعل الأمر أسوأ — يقوم المشغل بإبطاء الخط للتعويض, وينخفض الإنتاج معه.
سرعة الخط ووقت الإقامة. وقت الإقامة داخل الملف — كم ثانية يمتص فيها قطعة العمل الطاقة — يساوي طول الملف مقسومًا على سرعة الخط. ملف بطول 2 متر عند 3 م/ث يعطي حوالي 0.67 ثوانٍ من التسخين لكل مرور. هذا ليس وقتًا طويلًا لتوصيل ارتفاع درجة حرارة 800°C.
إذا كان المصنع يعمل بسرعات متغيرة — منتجات مختلفة, اختلافات في التخفيض — وقت الإقامة يتغير باستمرار. القدرة في الحلقة المفتوحة على مصنع ذو سرعة متغيرة تضمن انحراف درجة الحرارة. نظام الحث يحتاج إلى تحكم في الحلقة المغلقة: البيرومتر عند مخرج الملف يغذي مصدر الطاقة, عقد نقطة الضبط مع تسارع الخط, يتباطأ, أو توقف. يجب أن تستجيب حلقة التحكم في الأسفل 200 ميلي ثانية. أبطأ من ذلك, ويقوم النظام بمطاردة درجة الحرارة بدلاً من الاحتفاظ بها.
قياس درجة الحرارة. مقياسات الحرارة هي الأداة القياسية لقياس درجة الحرارة بدون تماس في الدرفلة الساخنة. كما أنها أكبر مصدر منفرد للخطأ المنهجي على خط الحث.
تشكّل القشور يغيّر الانبعاثية — قطعة تم إزالة القشور عنها حديثًا تقرأ بشكل مختلف عن واحدة تحمّضت لمدة 20 ثوانٍ في الهواء. البخار من مياه التبريد, الدخان الناتج عن تشحيم البكرات, والانعكاسات المحيطة من البيئة الساخنة كل ذلك يضيف خطأ. يمكن للميزان الحراري الموجه عبر البخار أو بالزاوية الخاطئة أن يظهر قراءة خاطئة بمقدار 30°م عن درجة الحرارة الحقيقية.
الحل العملي: نقطتي قياس وتتبع الاتجاه, ليست قراءات مطلقة. ضع مقياس حرارة واحد عند مخرج الملف وآخر عند مدخل المطحنة. المستشعر الذي يقيس 12°م منخفضًا باستمرار يمكن التعامل معه — الحلقة التحكمية تعوض ذلك. المستشعر الذي يتغير تحريكه مع تراكم الرواسب على العدسة أسوأ من عدم وجود قياس على الإطلاق. نظام التحكم يصحح لدرجة حرارة لم يصل إليها القطعة أبداً.
3. عندما يفوز الحث - ومتى لا يفعل ذلك
التسخين التحريضي يحصل على مكانه في خط الدرفلة الساخنة في عدة سيناريوهات محددة. خارج تلك السيناريوهات, يظل الفرن - بمفرده أو مقترنًا بتعزيز الحث - هو الخيار العملي.
- كثرة البدء والتوقف وتغيير الحجم. يعمل التشغيل/الإيقاف الفوري على التخلص من حرق الوقود الخامل بين الدفعات ومن خلال تغييرات الورديات. تستغرق تغييرات الوصفة ثوانٍ - اضبط نقاط ضبط الطاقة والتردد - مقابل 20 إلى 30 دقيقة تستغرقها منطقة الفرن حتى تستقر عند درجة حرارة جديدة. تشهد المطاحن التي تدير حملات قصيرة أو ذات أحجام متعددة في كل وردية المكاسب الأكبر هنا.
- المنتجات التي يصل حجمها إلى العائد بشكل مباشر. الحث يبقي فقدان الحجم أدناه 0.5%. أفران الاحتراق تفقد 1.5% إلى 3% من كل البليت كأكسيد الحديد. على خط 500.000 طن سنويا, الفرق تقريبا 5,000 إلى 12,500 أطنان من الفولاذ القابل للبيع سنويًا، وهي مادة تم شراؤها وتسخينها ولكن لم يتم دحرجتها أبدًا. للسبائك عالية القيمة, الأرقام تميل أكثر نحو الحث الكهربائي. ينطبق نفس المنطق على العمليات مثل القولبة الساخنة و تشكيل ذراع التوصيل بالطرق, حيث تؤثر حالة السطح بعد التسخين مباشرة على جودة التشكيل لاحقًا.
- نوافذ درجة حرارة ضيقة. التحكم الاستقراري بإرجاع قياس الحرارة بالبيرومتر يحافظ على ±15°C عند قطعة الشغل. قد يحافظ فرن الغاز في حالة الاستقرار على ±30°C — ويكون الوضع أسوأ بشكل ملحوظ أثناء تغييرات السرعة, بعد توقف الخط, أو عندما يتغير مزيج الشحنة. بالنسبة لعمليات الدرفلة حيث تؤثر درجة الحرارة مباشرة على التحكم في السماكة, ملف الشريط, أو الخصائص الميكانيكية, يتراكم هذا الفرق على كل متر من المنتج المدرفل.
- التسخين الجزئي. عندما يحتاج جزء فقط من القطعة للحرارة — نهايات العمود, نهايات الأنبوب, نهايات القضبان — الحث هو الطريقة العملية الوحيدة التي لا تسخن بقية قطعة العمل بشكل مفرط. هذا قرار ثنائي, ليس مزيجًا من التنازلات.
يبقى الفرن الخيار العملي عندما تتجاوز مقاطع القضبان تقريبًا 300 مم — أدناه 500 هرتز, أصبحت مصادر الطاقة التحريضية باهظة الثمن بشكل غير متناسب ولا يزال عمق الاختراق عند الترددات العملية يعتمد على التوصيل للجزء الأخير من المقطع العرضي. مزيج واسع من المنتجات مع تغيرات يومية في الحجم عبر نطاق واسع يضيف تكلفة وتعقيد تغيير الملف; يجب موازنة المردود الناتج عن سرعة الحث والتحكم في الاستثمار في الأدوات. وطاحونة ذات فرن مستهلك بالكامل ويعمل بالقرب من السعة غالبًا ما تستفيد أكثر من إضافة الحث كمُعزز بدلاً من إزالة فرن يعمل بالفعل.
4. كيفية تحديد النظام
ما يحتاجه المورد لتحديد حجم مزود طاقة التحريض, تصميم الملف, وإدماج النظام في طاحونة قائمة:
| المعامل | ما يحتاجه المورد |
|---|---|
| مادة | الدرجة والنطاق الكامل للتركيب الكيميائي |
| الشغل | الشكل, الأبعاد, والتحمل البُعْدي |
| درجة الحرارة الابتدائية | البيئة المحيطة, مدفأة مسبقًا من المصدر السابق, أو من تصريف الفرن |
| درجة الحرارة المستهدفة | درجة حرارة التدحرج والتماثل المطلوب عبر المقطع العرضي |
| معدل الإنتاج | كجم/ساعة أو قطع/ساعة — الذروة والمتوسط, ليس مجرد الاسم المدرج في اللوحة |
| طول التسخين | المساحة المادية التي تتناسب فيها اللفة والأدلة مع المعدات الموجودة |
| النقل | المسافة والوقت من مخرج المسخن إلى أول وحدة تدحرج |
| قيود المطحنة | أقصى درجة حرارة مسموح بها, نطاق السرعة, أدنى فجوة بين القوالب |
| تغيير اللفة | كم عدد الأحجام, كم مرة, سرعة تنفيذ التغيير |
| إمداد كهربائي | الجهد, kVA المتاحة, حدود تشويه الموجة التوافقية |
| مياه التبريد | معدل التدفق, درجة حرارة المدخل, جودة المياه — نظام تبريد مغلق مطلوب? |
| الأتمتة | لوحة مستقلة أو تكامل PLC كامل للمطحنة, تسجيل البيانات على مستوى البليت, إمكانية تتبع الجودة |
لسبائك غير عادية, أقسام كبيرة, نوافذ معدنية ضيقة, أو خطوط عالية الحجم حيث أ 1% يمثل معدل الخردة أموالاً كبيرة, الاستثمار في اختبار العينة. إن تسخين كمية صغيرة من مواد الإنتاج تحت ظروف خاضعة للرقابة يؤكد وقت التسخين, مستوى الطاقة, ملف درجة الحرارة, حالة النطاق, وهندسة الملف قبل الالتزام بالتثبيت الكامل. يكتشف اختبار اليوم الواحد المشكلات التي لا يمكن لعملية التكليف التي تستغرق ستة أشهر التراجع عنها.
الوجبات الجاهزة الرئيسية
الدرفلة الساخنة بالحث المغناطيسي يقلل فقدان القشرة إلى أقل من المتوقع 0.5%, يبدأ في أقل من دقيقة, ويحافظ على ±15°C عند مدخل المصنع — أرقام لا يمكن لفرن واحد تحقيقها على خط بسرعة متغيرة. المتغيرات الأربعة التي تحدد النتيجة هي نوعية المادة, المقطع العرضي, التردد, ودورة التغذية الراجعة بين مقياس الحرارة الكهربائي ومزود الطاقة. صمم هذه الأربعة كنظام حراري واحد. قم بتحديد حجم بقية المنشأة حولها.
هل يمكن أن تحل الحث محل فرن إعادة التسخين تمامًا؟?
نعم — عندما يكون المقطع العرضي للقطعة, الإنتاجية, وتقع متطلبات درجة الحرارة ضمن قدرة الطاقة والتردد لنظام الحث. القضبان والقضبان تصل إلى ما يقرب من 120 القطر مم هو السقف العملي لأنظمة التردد المتوسط كمصدر وحيد للحرارة. فوق ذلك, عادةً ما يعمل الحث بشكل أفضل كمعزز بعد التسخين المسبق للفرن وليس كبديل.
ما هو التردد المناسب لقضبان الصلب المتداول على الساخن?
الأعمدة بقطر 40–60 مم تستخدم عادة 3–10 كيلو هرتز. الأعمدة بقطر 80–100 مم تستخدم 1–2 كيلو هرتز. الأقسام التي تزيد عن 200 مم تتطلب ترددات أقل من 500 هرتز. الهدف هو تحريك عمق اختراق التيار ليكون حوالي ربع القطر بحيث يكتمل التسخين بالتوصيل دون أن يسخن السطح أكثر من اللازم.
ما الذي يسبب التسخين غير المتساوي في خط الدرفلة الساخنة بالتحريض?
ثلاثة أسباب تفسر معظم مشاكل التسخين غير المتساوي. تردد خاطئ للقطاع العرضي - السطح يسخن بشكل زائد بينما يبقى اللب بارداً, الظهور كحمولة أولية عالية وانتشار غير متسق. تغيرات سرعة الخط بدون تصحيح طاقة دائري مغلق — انجرافات زمن البقاء ودرجة الحرارة تتبعها. خطأ المقياس الحراري الإشعاعي من الميزان, البخار, أو الرؤية السيئة — نظام التحكم يلاحق درجة حرارة لم يصل إليها قطعة العمل فعليًا. قبل تعديل معلمات العملية, استبعاد مشاكل ماء التبريد: تدفق منخفض, درجة حرارة دخول عالية, أو ممرات الملف المسدودة جزئيًا تقلل من التكرارية ويسهل تفويتها.
حدد حجم نظام الدرفلة الساخنة التحريضية الخاص بك
أرسل موادك, معدل الإنتاج المستهدف, ومتطلبات درجة الحرارة. يمكن لفريق الهندسة لدينا تقييم حجم مصدر الطاقة, اختيار التردد, تصميم الملف, وإدماج الخط.


