
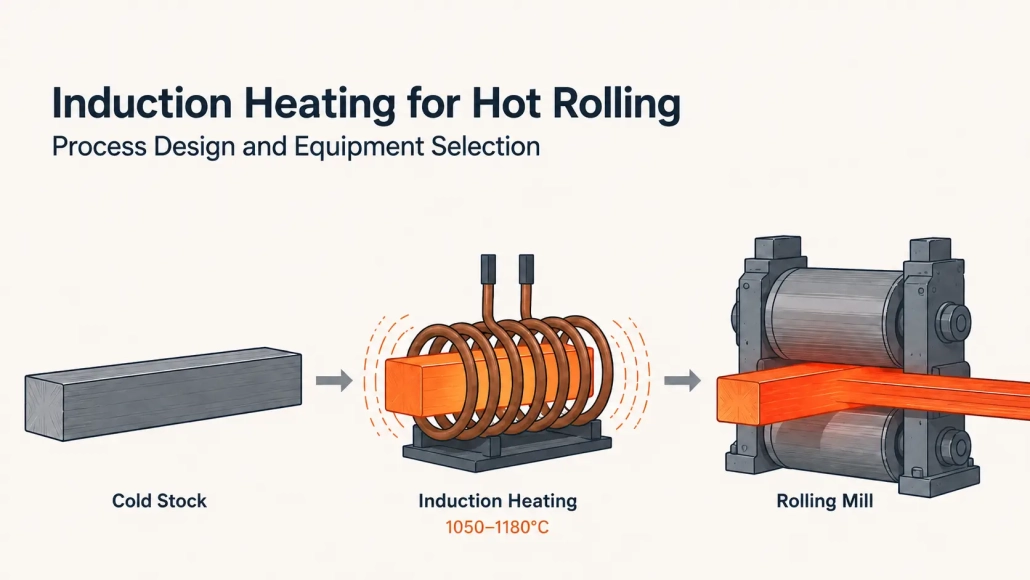
Indukcyjne nagrzewanie do walcowania na gorąco: Projektowanie procesów i dobór urządzeń
Walcownia gorąca produkująca 500,000 tony rocznie tracą mniej więcej 7,500 do 15,000 ton stali skalę przed pierwszym przejściem redukcji — metal, który został zakupiony, podgrzewana, i nigdy nie przekształcony w produkt. walcowanie indukcyjne obniża tę liczbę poniżej 0.5%. rozruch trwa mniej niż minutę zamiast pół zmiany. energia trafia do obrabianego elementu, nie do ogrzewania komory pieca wielkości autobusu.
dopasowywanie indukcji do linii walcowanej oznacza dopasowanie jakości materiału, przekrój poprzeczny, prędkość linii, oraz pomiar temperatury w systemie grzewczym, który utrzymuje stałą temperaturę na wejściu do młyna, a nie tylko na wyjściu z grzejnika. W tym przewodniku opisano, gdzie w procesie walcowania na gorąco sprawdza się indukcja, co kontroluje jakość ogrzewania, i czego potrzebuje dostawca, aby prawidłowo dobrać rozmiar systemu.
| 1. Gdzie indukcja pasuje do walcowania na gorąco | 2. Cztery zmienne kontrolujące jakość ogrzewania |
| 3. Kiedy indukcja wygrywa — a kiedy nie | 4. Jak określić system |
1. Gdzie indukcja pasuje do walcowania na gorąco
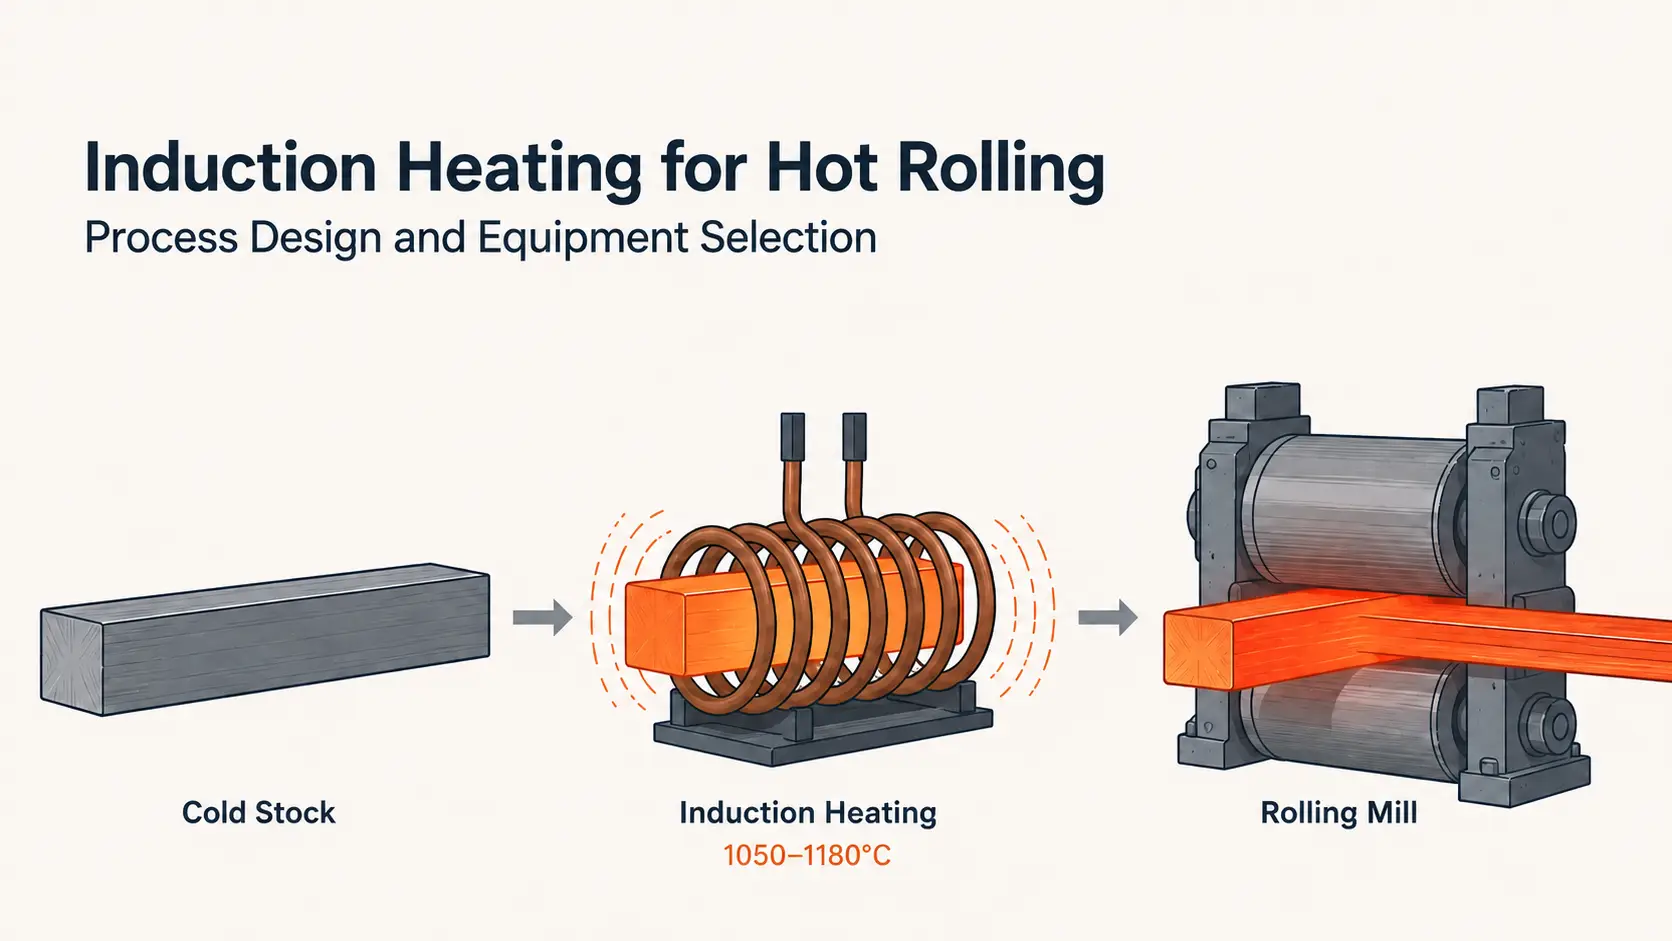
- walcowanie indukcyjne wykorzystuje indukcja elektromagnetyczna do podgrzewania kęsów, bary, pręty, lub pasków, zanim trafią na walcarkę. Ciepło generowane jest wewnątrz metalu, a nie przenoszone przez płomień lub atmosferę pieca. To rozróżnienie wpływa na każdą praktyczną różnicę w czasie uruchamiania, kontrolę temperatury, tworzenie się skali, i zużycie energii.
Indukcja może pełnić trzy różne role na linii do walcowania na gorąco. To, który z nich pasuje, zależy od istniejącego wyposażenia, asortyment produktów, oraz kontrolę temperatury, której młyn faktycznie potrzebuje.
- Ogrzewanie podstawowe – wymień całkowicie piec. Krótkie kęsy, końcówki prętów, puste pierścienie, zapas elementów złącznych, a małe profile są naturalnymi kandydatami. System podgrzewa tylko tę długość, która wymaga zwinięcia. A 300 mm na 3-metrowym pręcie nie wymaga całego zapasu w temperaturze 1100°C.
Szybkość to kolejny powód, dla którego to działa. Zimny układ indukcyjny osiąga pełną moc produkcyjną w czasie poniżej 60 sekundy. A piec opalany gazem wymagania 10 do 16 godzin od temperatury zimnej do temperatury gotowości do ładowania. Wiele hut utrzymuje piece na biegu jałowym w temperaturze 700°C przez weekendy, aby uniknąć ponownego uruchomienia w poniedziałek. Indukcja eliminuje koszty paliwa na biegu jałowym i związane z tym rachunki za gaz.
- Ogrzewanie wspomagające — dokręcić kontrolę temperatury za piecem. Młyn, który ma już pojemność pieca, ale nie jest w stanie utrzymać wąskich temperatur wyjściowych — lub traci zbyt dużo ciepła podczas przenoszenia — często najbardziej czerpie korzyści z indukcji jako stacji wyrównywania temperatury. Piec obsługuje ogrzewanie masowe. Indukcja, umieszczone między wylotem pieca a pierwszym walcownikiem, podgrzewa materiał o ostatnie 50°C do 100°C, które zostały utracone przez nierówny wylot i czas przenoszenia. Brak wymiany pieca. Brak zmiany układu linii. Tylko dokładniejsza kontrola temperatury w jedynym punkcie, gdzie ma to wpływ na walcowany produkt — wejście do walcowni.
- Lokalne podgrzewanie — podgrzewaj tylko strefę, która jest obrabiana. Końce wałków do kucia zgrubnego. Końce rur do redukowania. Końce prętów do kucia głównego. Procesy te wymagają ciepła w jednej określonej części, podczas gdy sąsiednie strefy — być może już obrobione cieplnie lub wykończeniowe — muszą pozostać chłodzone. Indukcja koncentruje energię w określonym obszarze poprzez geometrię cewki. Piec podgrzewa całą część. Dla tych zastosowań, Indukcja jest jedyną praktyczną opcją.
2. Cztery zmienne kontrolujące jakość ogrzewania
Gatunek materiału. Stal węglowa i niskostopowa efektywnie nagrzewają się poniżej Punktu Curiego — około 770°C dla żelaza. Powyżej Curiego stal staje się niemagnetyczna, a zachowanie sprzężenia się zmienia. To samo moc ustawienie, które zapewnia jednolite ogrzewanie przy 700°C, może przegrzać powierzchnię do 900°C.
Gorące walcowanie celuje w zakresie 1050°C do 1180°C dla stali węglowych i niskostopowych — całkowicie w obszarze niemagnetycznym. System grzewczy musi być zaprojektowany pod reżim, w którym działa, a nie tam, gdzie zaczyna. Wysokowęglowe gatunki (powyżej 1.0% C) mają niższy sufit, zazwyczaj około 1050°C. Ryzyko przegrzania gwałtownie rośnie wraz ze wzrostem zawartości węgla.
Metale nieżelazne — miedź, mosiąd, aluminium — ogrzewanie różnymi mechanizmami. Niższa rezystancyjność elektryczna powoduje mniejsze przenikanie prądu przy danej częstotliwości w porównaniu ze stalą. Często wymagają wyższych częstotliwości lub innej geometrii cewek, aby osiągnąć praktyczne tempo nagrzewania. Testowanie zastosowań przed wyborem sprzętu jest standardową praktyką dla tych materiałów.
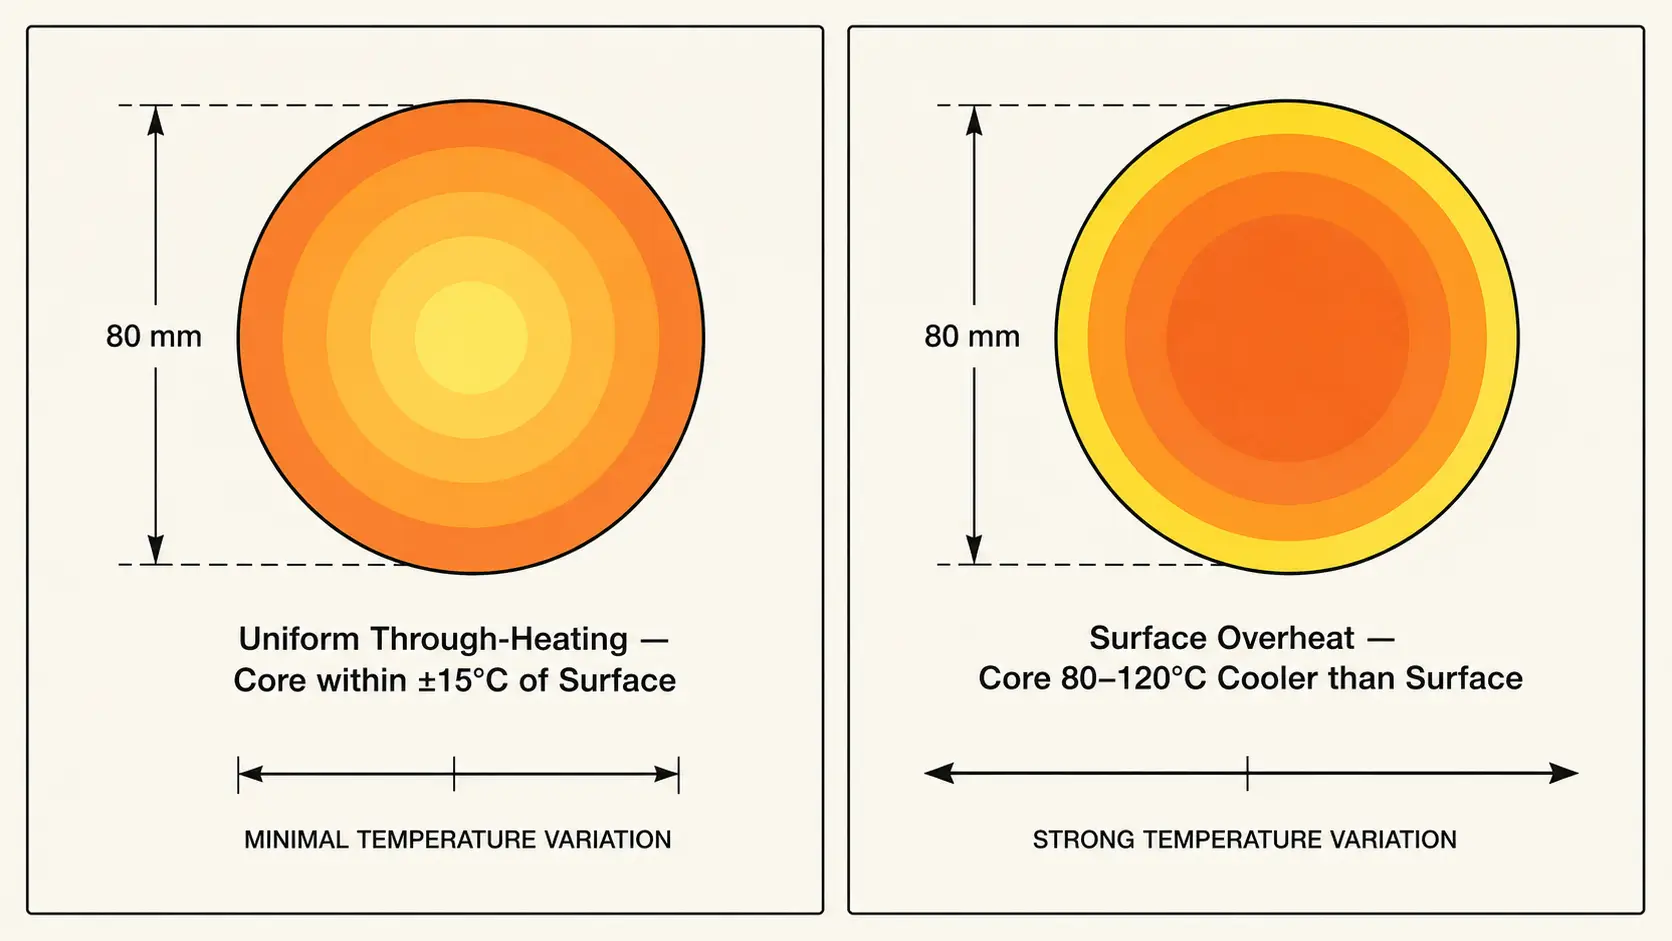
Przekrój poprzeczny i częstotliwość. Częstotliwość kontroluje, jak głęboko pod powierzchnią przenika prąd indukcyjny, zanim przejdzie przewodnictwo. Dla przegrzewania przed walcowaniem, ustawić głębokość odniesienia na mniej więcej jedną czwartą średnicy pręta lub grubości kęsa.
| Bar / Średnica kęsa | Zalecana częstotliwość |
|---|---|
| 16–40 mm | 10–50 kHz |
| 40–60 mm | 3–10 kHz |
| 60–80 mm | 2–4 kHz |
| 80–100 mm | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Nad 200 mm | Poniżej 500 Hz |
Uzyskaj częstotliwość zbyt wysoką dla przekroju poprzecznego, a powierzchnia osiągnie temperaturę walcowania, podczas gdy rdzeń znajduje się w temperaturze od 80°C do 120°C. W młynie, objawem jest większe obciążenie pierwszego przejścia, nierównomierne rozprzestrzenianie się, i czasami pękanie krawędzi w chłodniejszym wnętrzu. Za mała moc pogarsza sytuację — operator zwalnia linię, aby to skompensować, a wydajność spada wraz z tym.
Prędkość linii i czas przebywania. Czas przebywania wewnątrz zwoju — ile sekund element obrabiany absorbuje energię — równa się długości zwoju podzielonej przez prędkość linii. Zwój 2-metrowy przy 3 m/s daje około 0.67 sekund nagrzewania na jeden przejazd. To nie jest dużo czasu, aby dostarczyć wzrost temperatury o 800°C.
Jeśli młyn pracuje ze zmienną prędkością — różne produkty, różne redukcje — czas przebywania zmienia się stale. Zasilanie w otwartej pętli młyna o zmiennej prędkości gwarantuje dryf temperatury. Układ indukcyjny wymaga sterowania w pętli zamkniętej: pirometr na wyjściu cewki zasilany z powrotem do źródła zasilania, utrzymywanie wartości zadanej w miarę przyspieszania linii, zwalnia, lub pauzuje. Pętla sterująca powinna odpowiedzieć poniżej 200 milisekundy. Wolniej, a system raczej goni za temperaturą niż ją utrzymuje.
Pomiar temperatury. Pirometry są standardowym narzędziem do bezkontaktowego odczytu temperatury podczas walcowania na gorąco. Są także największym źródłem błędów systematycznych na linii indukcyjnej.
Tworzenie skali przesuwa emisyjność — świeżo odkamieniony pręt odczytuje inaczej niż ten, który utleniał się przez 20 sekundy w powietrzu. Para z woda chłodząca, dym z smarowania rolki, oraz odbicia otoczenia od gorącego otoczenia powodują każdy błąd wstrzykiwania. pirometr skierowany przez parę lub pod niewłaściwym kątem może odczytać o 30°C od rzeczywistej temperatury.
Praktyczne rozwiązanie: dwa punkty pomiarowe i śledzenie trendów, nie absolutne odczyty. Umieść jeden pirometr na wyjściu z cewki i jeden na wejściu do walcowni. Czujnik, który stale wskazuje 12°C za nisko, jest do opanowania — pętla sterowania to kompensuje. Czujnik, którego błąd zmienia się w miarę narastania osadu na soczewce, jest gorszy niż brak pomiaru. System sterowania koryguje temperaturę, której obrabiany przedmiot nigdy faktycznie nie osiągnął.
3. Kiedy indukcja wygrywa — a kiedy nie
Indukcja zyskuje swoje miejsce na gorącej linii walcowania w kilku konkretnych scenariuszach. Poza tymi scenariuszami, Piec – sam lub w połączeniu ze wspomaganiem indukcyjnym – pozostaje praktycznym wyborem.
- Częste start-stop i zmiany rozmiaru. Natychmiastowe włączanie/wyłączanie eliminuje spalanie paliwa na biegu jałowym pomiędzy partiami i podczas zmiany biegów. Zmiany receptury zajmują sekundy — dostosuj nastawy mocy i częstotliwości — w porównaniu do 20 do 30 minut, jakich potrzebuje strefa pieca, aby ustabilizować się w nowej temperaturze. Największy zysk odnotowują huty prowadzące krótkie kampanie lub wiele rozmiarów na zmianę.
- Produkty, w przypadku których skala bezpośrednio wpływa na plon. Indukcja utrzymuje utratę kamienia poniżej 0.5%. Piece spalinowe tracą 1.5% do 3% każdego kęsa w postaci tlenku żelaza. Na linii o wydajności 500 000 ton rocznie, różnica jest mniej więcej 5,000 do 12,500 ton nadającej się do sprzedaży stali rocznie – materiału, który został zakupiony i podgrzany, ale nigdy nie walcowany. Do stopów o wysokiej wartości, liczby przechylają się dalej w stronę indukcji. Ta sama logika dotyczy procesów takich jak tłoczenie na gorąco i kucie korbowodu, gdzie stan powierzchni po podgrzaniu bezpośrednio wpływa na jakość formowania w dalszej części procesu.
- Ciasne okna temperaturowe. Indukcja w pętli zamkniętej ze sprzężeniem zwrotnym pirometru utrzymuje ±15°C na elemencie obrabianym. Piec gazowy w stanie ustalonym może wytrzymać ± 30°C – i znacznie gorzej przy zmianach prędkości, po zatrzymaniu linii, lub gdy mieszanka ładunków jest zmienna. Do operacji walcowania, gdzie temperatura ma bezpośredni wpływ na kontrolę grubości, profil listwowy, lub właściwości mechaniczne, ta różnica występuje na każdym metrze walcowanego produktu.
- Częściowe ogrzewanie. Gdy tylko część części potrzebuje ciepła — końcówki wałów, końcówki rur, końcówki prętów — indukcja jest jedyną praktyczną metodą, która nie przegrzewa pozostałej części obrabianego materiału. To jest decyzja binarna, nie kompromis.
Piec pozostaje praktycznym wyborem, gdy przekroje wsadu przekraczają około 300 mm — poniżej tego poziomu 500 Hz, zasilacze indukcyjne stają się nieproporcjonalnie drogie, a głębokość przenikania przy praktycznych częstotliwościach nadal opiera się na przewodnictwie dla ostatniej części przekroju. Szeroka gama produktów z codziennymi zmianami rozmiarów w szerokim zakresie zwiększa koszt i złożoność wymiany zwojów; Opłacalność szybkości i kontroli indukcji należy porównać z inwestycją w oprzyrządowanie. Młyn z w pełni zamortyzowanym piecem pracującym blisko wydajności zazwyczaj zyskuje więcej na dodaniu indukcji jako środka wspomagającego niż na usunięciu działającego pieca.
4. Jak określić system
Czego potrzebuje dostawca, aby dobrać rozmiar zasilacz indukcyjny, zaprojektować cewkę, i zintegrować system z istniejącą młynem:
| Parametry | Czego potrzebuje dostawca |
|---|---|
| Materiał | Stopień i pełny zakres chemii |
| obrabiany element | Kształt, wymiary, i tolerancję wymiarową |
| Temperatura początkowa | Otoczenia, wstępnie podgrzany od góry, lub z wyładowania pieca |
| Temperatura docelowa | Temperatura walcowania i wymagana jednolitość na przekroju poprzecznym |
| Szybkość produkcji | kg/godzina lub sztuki/godzina — szczyt i średnia, nie tylko tabliczka z nazwą |
| długość grzewczą | Fizyczna obudowa, w której cewka i prowadnice pasują między istniejącym sprzętem |
| Transfer | Odległość i czas od wyjścia z grzejnika do pierwszego stanowiska walcowanego |
| Ograniczenia młyna | Maksymalna dopuszczalna temperatura, zakres prędkości, minimalna przerwa między billetami |
| zmiana cewki | ile rozmiarów, jak często, jak szybko musi być przeprowadzona zmiana |
| zasilanie elektryczne | Napięcie, dostępne kVA, limity zniekształceń harmonicznych |
| woda chłodząca | przepływ, temperatura na wlocie, jakość wody — wymagany chłodniczy obieg zamknięty? |
| Automatyzacja | Samodzielny panel lub pełna integracja z PLC w zakładzie, rejestracja danych na poziomie półwyrobów, śledzenie jakości |
Dla nietypowych stopów, duże sekcje, ciasne okna metalurgiczne, lub linie o dużej wydajności, gdzie 1% wskaźnik odpadów stanowi znaczące pieniądze, inwestuj w testy próbek. Podgrzewanie małej partii materiału produkcyjnego w kontrolowanych warunkach potwierdza czas podgrzewania, poziomu mocy, profil temperatury, stan łuszczenia, i geometrię cewki przed przystąpieniem do pełnej instalacji. Jednodniowy test wykrywa problemy, których sześciomiesięczny proces uruchomienia nie jest w stanie cofnąć.
Klucz na wynos
walcowanie indukcyjne zmniejsza straty skali poniżej 0.5%, zaczyna się w mniej niż minutę, i utrzymuje ±15°C przy wejściu do młyna — liczby, których sam piec nie jest w stanie osiągnąć na linii o zmiennej prędkości. Cztery zmienne decydujące o wyniku to materiały, przekrój poprzeczny, częstotliwość, oraz pętla zwrotna między pirometrem a zasilaniem. Projektować te cztery jako jeden system termiczny. Otoczyć resztę instalacji wokół nich.
Czy indukcja może całkowicie zastąpić piec do podgrzewania?
Tak — gdy przekrój części, przepustowości, i temperatura mieszczą się w zakresie mocy i częstotliwości układu indukcyjnego. Kęsy i pręty do zgrubnie 120 mm są praktycznym sufitem dla systemów średniej częstotliwości jako jedynego źródła ciepła. Ponad to, Indukcja zazwyczaj działa najlepiej jako środek wspomagający po podgrzaniu pieca, a nie jako zamiennik.
Jaka częstotliwość jest odpowiednia dla kęsów stalowych walcowanych na gorąco?
Pręty o średnicy 40–60 mm zazwyczaj używają 3–10 kHz. Pręty 80–100 mm używają 1–2 kHz. Sekcje powyżej 200 mm wymagają częstotliwości poniżej 500 Hz. Celem jest umieszczenie aktualnej głębokości penetracji na około jednej czwartej średnicy, tak aby przewodnictwo umożliwiało podgrzewanie przez przewodzenie bez przegrzewania powierzchni.
Co powoduje nierównomierne nagrzewanie w linii walcowania indukcyjnego na gorąco?
Trzy przyczyny odpowiadają za większość problemów z nierównomiernym nagrzewaniem. Nieodpowiednia częstotliwość dla przekroju — powierzchnia przegrzewa się, podczas gdy rdzeń pozostaje zimny, objawiające się wysokim obciążeniem przy pierwszym przejściu i nierównym rozrzutem. Zmiany prędkości linii bez korekcji mocy w pętli zamkniętej — czas przebywania dryfuje i następuje temperatura. błąd pirometru ze skali, para, lub słaba widoczność — system sterowania goni za temperaturą przedmiotu obrabianego, która w rzeczywistości nigdy nie została osiągnięta. Przed regulacją parametrów procesu, wykluczyć problemy z wodą chłodzącą: niski przepływ, wysoka temperatura na wlocie, lub częściowo zatkane kanały wężownicy pogarszają powtarzalność i łatwo je przeoczyć.
Zwymiaruj swój indukcyjny system walcowania na gorąco
Wyślij swój materiał, wydajność docelowa, i wymagania temperaturowe. Nasz zespół inżynierów może ocenić dobór zasilania, dobór częstotliwości, projekt cewki, i integrację z linią.


