
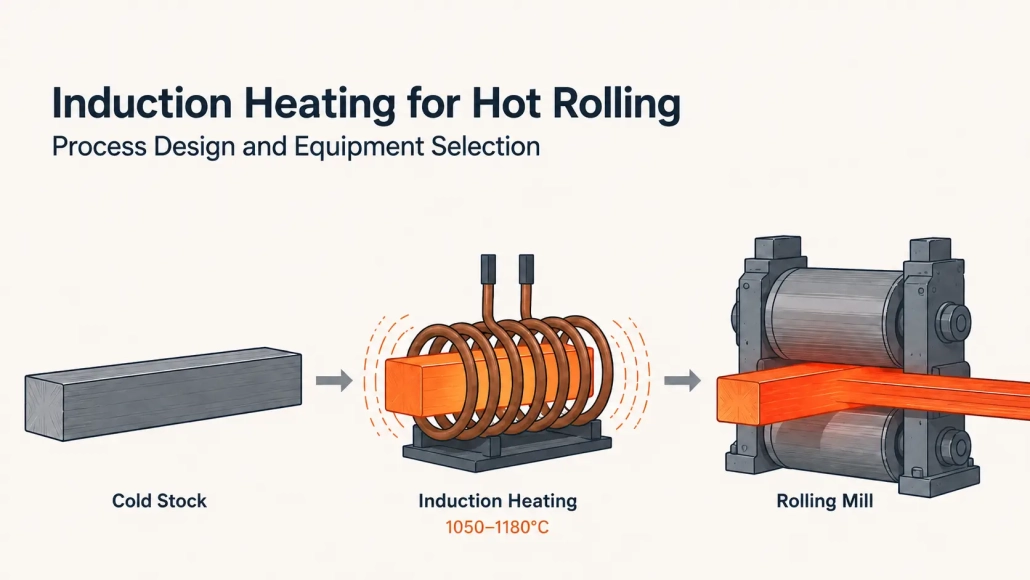
Gia nhiệt cảm ứng cho cán nóng: Thiết kế quy trình và lựa chọn thiết bị
Một nhà máy cán nóng sản xuất 500,000 tấn mỗi năm mất mát khoảng 7,500 cho 15,000 tấn thép với cặn bã trước lần giảm đầu tiên — kim loại được mua, nung nóng, và chưa từng được chế biến thành sản phẩm. Cán nóng cảm ứng giảm con số đó xuống dưới 0.5%. Khởi động mất chưa đến một phút thay vì nửa ca. Năng lượng đi vào chi tiết, không phải để gia nhiệt khoang lò có kích thước bằng xe buýt.
Lắp cảm ứng vào dây chuyền cán nghĩa là phải phù hợp với cấp vật liệu, tiết diện, tốc độ dòng chảy, và đo nhiệt độ cho hệ thống gia nhiệt giữ nhiệt độ ổn định ở đầu vào máy nghiền - không chỉ ở đầu ra của bộ gia nhiệt. Hướng dẫn này bao gồm nơi cảm ứng phù hợp trong quá trình cán nóng, những gì kiểm soát chất lượng sưởi ấm, và nhà cung cấp cần những gì để định cỡ hệ thống một cách chính xác.
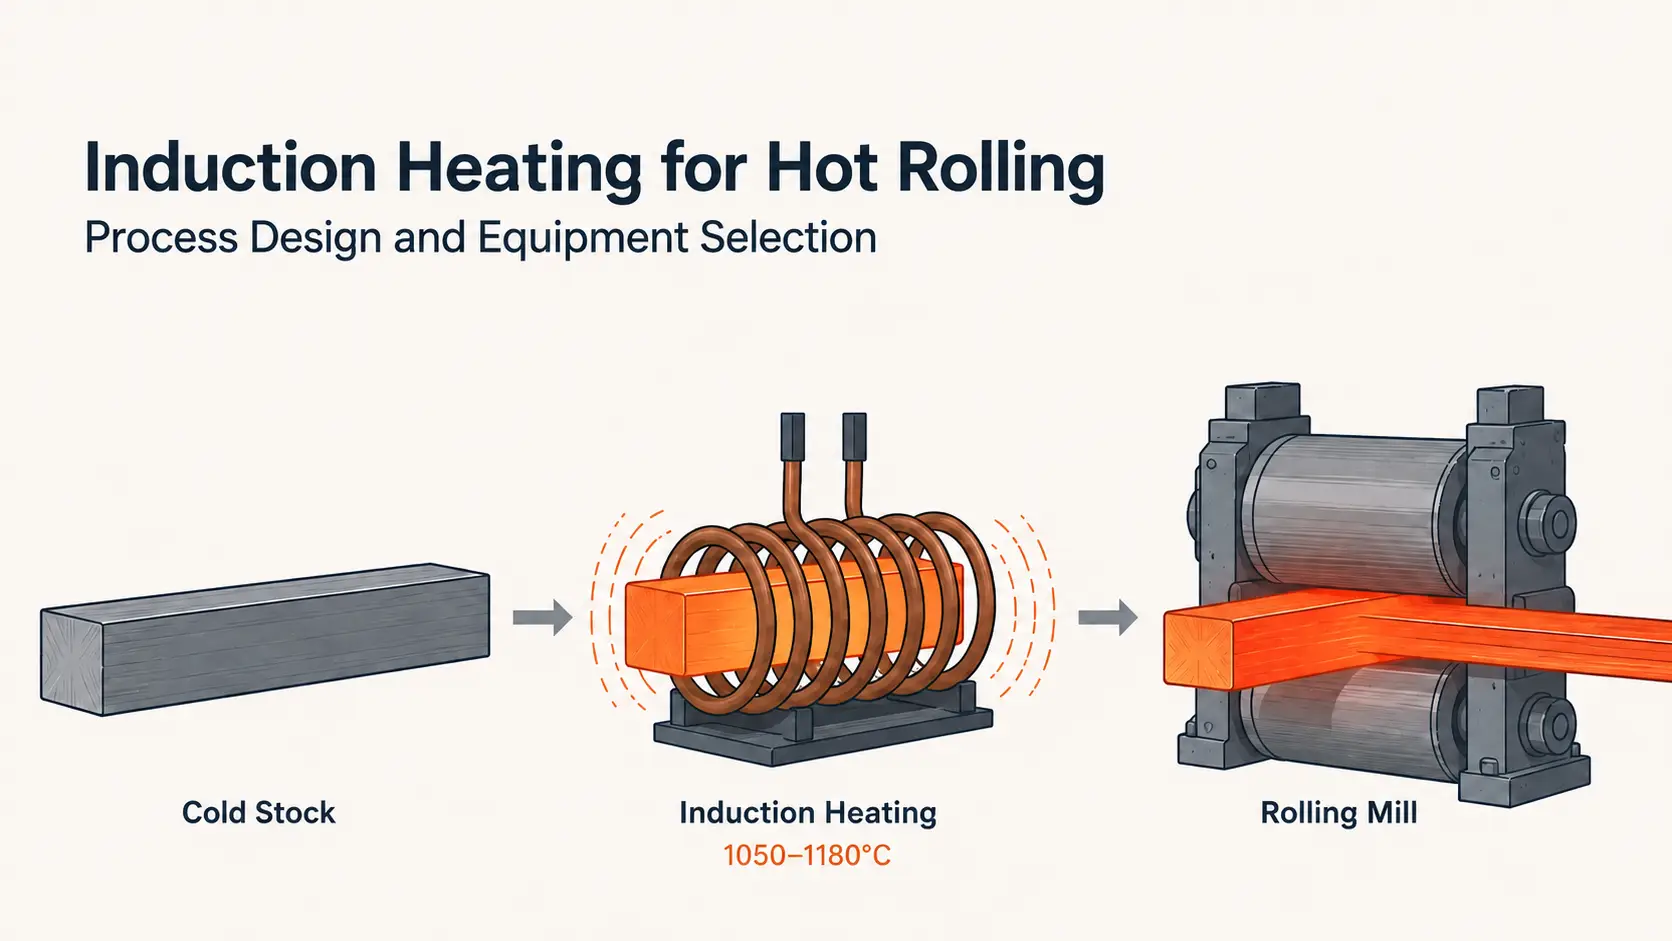
| 1. Nơi cảm ứng phù hợp trong cán nóng | 2. Bốn biến kiểm soát chất lượng sưởi ấm |
| 3. Khi cảm ứng thắng - và khi nào không | 4. Cách chỉ định một hệ thống |
1. Nơi cảm ứng phù hợp trong cán nóng
- Cán nóng cảm ứng công dụng cảm ứng điện từ để làm nóng phôi, thanh, trụ, hoặc dải trước khi chúng vào lò cán. Nhiệt được sinh ra bên trong kim loại — không phải từ ngọn lửa hay bầu không khí trong lò. Sự khác biệt này quyết định mọi khác biệt thực tế về thời gian khởi động, kiểm soát nhiệt độ, sự hình thành cặn oxit bề mặt, và tiêu thụ năng lượng.
Cảm ứng có thể phục vụ ba vai trò riêng biệt trên dây chuyền cán nóng. Vai trò nào phù hợp phụ thuộc vào thiết bị hiện có, dải sản phẩm, và kiểm soát nhiệt độ mà nhà máy thực sự cần.
- Gia nhiệt sơ cấp — thay thế hoàn toàn lò nung. Phôi ngắn, đầu thanh, phôi vòng, phôi cố định, và các thanh nhỏ là những ứng viên tự nhiên. Hệ thống chỉ làm nóng chiều dài cần cán. MỘT 300 vùng mm trên thanh 3 mét không cần toàn bộ phôi ở 1100°C.
Tốc độ là lý do khác khiến hệ thống này hoạt động. Hệ thống cảm ứng lạnh đạt công suất sản xuất tối đa trong vòng dưới 60 giây. MỘT lò đốt khí cần 10 cho 16 giờ từ khi nguội đến nhiệt độ sẵn sàng nạp điện. Nhiều nhà máy giữ lò nung ở nhiệt độ 700°C suốt cuối tuần chỉ để tránh khởi động lại vào thứ Hai. Cảm ứng loại bỏ chi phí nhiên liệu lãng phí đó — và hóa đơn ga đi kèm.
- Tăng cường sưởi ấm — siết chặt kiểm soát nhiệt độ sau lò nung. Một nhà máy đã có công suất lò nhưng không thể duy trì nhiệt độ ra ổn định — hoặc mất nhiệt quá nhiều trong quá trình truyền nhiệt — thường được hưởng lợi nhiều nhất từ cảm ứng như một trạm hiệu chỉnh nhiệt độ. Lò chịu trách nhiệm sưởi ấm khối lượng lớn. Cảm ứng, đặt giữa đầu ra lò và trạm cán đầu tiên, nâng vật liệu lên 50°C đến 100°C cuối cùng mà thời gian xả và chuyển không đồng đều đã lấy đi. Không thay lò. Không thiết kế lại dây chuyền. Chỉ kiểm soát nhiệt độ chặt chẽ hơn tại điểm duy nhất mà nó ảnh hưởng đến sản phẩm cán — lối vào nhà máy.
- Gia nhiệt cục bộ — chỉ làm nóng vùng sẽ được gia công. Đầu trục cho rèn dập. Đầu ống để thu hẹp. Đầu thanh để dập. Các quy trình này cần nhiệt trong một tiết diện xác định trong khi các vùng liền kề — có thể đã được xử lý nhiệt hoặc gia công hoàn thiện — phải giữ mát. Cảm ứng tập trung năng lượng vào một khu vực xác định thông qua hình học cuộn. Lò nung làm nóng toàn bộ bộ phận. Đối với các ứng dụng này, cảm ứng là lựa chọn thực tế duy nhất.
2. Bốn biến kiểm soát chất lượng sưởi ấm
Cấp vật liệu. Thép cacbon và hợp kim thấp nhiệt hiệu quả dưới Điểm Curie — khoảng 770°C đối với sắt. Trên Curie, thép trở nên không có từ tính, và hành vi liên kết thay đổi. Tương tự quyền lực thiết lập cung cấp nhiệt đồng đều ở 700°C có thể làm quá nhiệt bề mặt ở 900°C.
Mục tiêu cán nóng từ 1050°C đến 1180°C đối với thép cacbon và thép hợp kim thấp — hoàn toàn trong vùng không có từ tính. Hệ thống gia nhiệt phải được thiết kế cho chế độ hoạt động, không phải nơi bắt đầu. Các loại carbon cao hơn (trên 1.0% C) có trần thấp hơn, thường khoảng 1050°C. Nguy cơ quá nhiệt tăng mạnh khi hàm lượng cacbon tăng.
kim loại màu — đồng, đồng thau, nhôm — nhiệt bằng các cơ chế khác nhau. Điện trở suất thấp hơn tạo ra sự thâm nhập dòng điện nông hơn ở cùng một tần số so với thép. Chúng thường yêu cầu tần số cao hơn hoặc hình dạng cuộn dây khác để đạt được tốc độ gia nhiệt thực tế. Kiểm tra ứng dụng trước khi chọn thiết bị là thực hành tiêu chuẩn cho những vật liệu này.
Mặt cắt và tần số. Tần số kiểm soát độ sâu dưới bề mặt mà dòng điện cảm ứng thâm nhập trước khi dẫn điện chiếm ưu thế. Đối với gia nhiệt toàn phần trước khi cán, đặt độ sâu tham chiếu vào khoảng một phần tư đường kính thanh hoặc độ dày phôi.
| Bar / Đường kính phôi | Tần số khuyến nghị |
|---|---|
| 16–40 mm | 10–50 kHz |
| 40–60 mm | 3–10 kHz |
| 60–80 mm | 2–4 kHz |
| 80–100 mm | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Vượt qua 200 mm | Dưới 500 Hz |
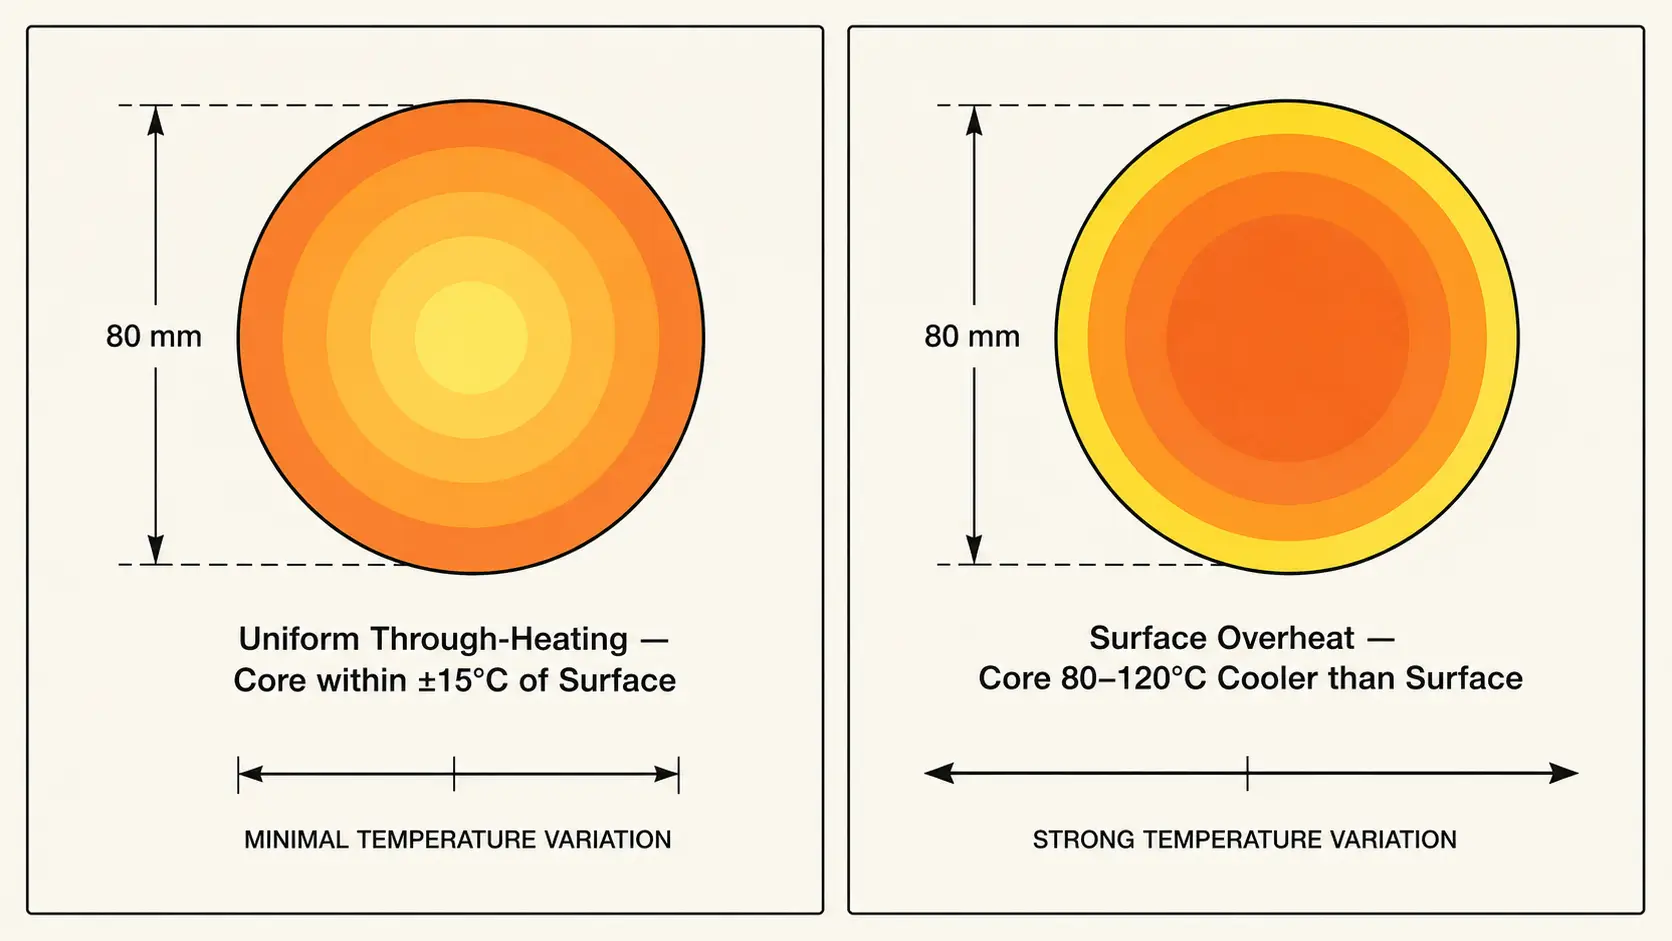
Đặt tần số quá cao so với tiết diện và bề mặt đạt nhiệt độ cán trong khi lõi nằm phía sau 80°C đến 120°C. Trong nhà máy, triệu chứng là tải lần đầu cao hơn, độ lan tỏa không đều, và đôi khi nứt mép ở phần lạnh bên trong. Công suất không đủ làm tình hình tệ hơn — người vận hành phải giảm tốc độ dây chuyền để bù lại, và sản lượng cũng giảm theo.
Tốc độ dây chuyền và thời gian giữ. Thời gian giữ bên trong cuộn — số giây chi tiết hấp thụ năng lượng — bằng chiều dài cuộn chia cho tốc độ dây chuyền. Một cuộn dài 2 mét tại 3 m/s sẽ có khoảng 0.67 giây làm nóng mỗi lần chạy. Đó không phải là thời gian nhiều để đạt mức tăng nhiệt 800°C.
Nếu máy nghiền chạy ở tốc độ thay đổi - các sản phẩm khác nhau, mức giảm khác nhau - thời gian dừng thay đổi liên tục. Công suất vòng hở trên máy nghiền có tốc độ thay đổi đảm bảo độ lệch nhiệt độ. Một hệ thống cảm ứng cần điều khiển vòng kín: một nhiệt kế ở lối ra cuộn dây đưa trở lại nguồn điện, giữ điểm đặt khi đường tăng tốc, giảm tốc độ, hoặc tạm dừng. Vòng điều khiển sẽ phản hồi dưới đây 200 mili giây. Chậm hơn thế, và hệ thống theo đuổi nhiệt độ thay vì giữ nó.
Đo nhiệt độ. Nhiệt kế quang học là công cụ tiêu chuẩn cho việc đọc nhiệt độ không tiếp xúc trong cán nóng. Chúng cũng là nguồn sai số hệ thống lớn nhất trên đường cảm ứng.
Sự hình thành thang đo làm thay đổi độ phát xạ — phôi mới được tẩy cặn sẽ đọc khác với phôi oxy hóa trong 20 vài giây trong không khí. hơi nước từ nước làm mát, khói từ bôi trơn cuộn, và phản xạ môi trường từ môi trường nóng, mỗi lần gây ra lỗi. Máy đo nhiệt hướng qua hơi nước hoặc ở góc sai có thể đọc được 30°C so với nhiệt độ thực.
Giải pháp thực tế: hai điểm đo và theo dõi xu hướng, không phải là các giá trị tuyệt đối. Đặt một máy đo nhiệt tại cửa ra cuộn và một máy tại cửa vào nhà máy. Một cảm biến luôn đọc thấp 12°C thì vẫn có thể quản lý được — vòng điều khiển sẽ bù đắp. Một cảm biến mà sai số thay đổi khi lớp bẩn tích tụ trên thấu kính thì còn tệ hơn không đo gì cả. Hệ thống điều khiển điều chỉnh theo nhiệt độ mà chi tiết gia công chưa bao giờ thực sự đạt tới.
3. Khi cảm ứng thắng - và khi nào không
Cảm ứng chiếm vị trí của nó trên dây chuyền cán nóng trong một số tình huống cụ thể. Ngoài những tình huống đó, một lò — đơn lẻ hoặc kết hợp với tăng áp cảm ứng — vẫn là lựa chọn thực tế.
- Khởi động-dừng thường xuyên và thay đổi kích thước. Bật/tắt tức thì loại bỏ việc đốt nhiên liệu nhàn rỗi giữa các mẻ và qua thay ca làm việc. Thay đổi công thức chỉ mất vài giây — điều chỉnh các mức đặt công suất và tần số — so với 20 cho 30 vài phút mà một vùng lò cần để ổn định ở nhiệt độ mới. Các nhà máy chạy các chiến dịch ngắn hạn hoặc nhiều kích cỡ mỗi ca sẽ thấy lợi ích lớn nhất ở đây.
- Sản phẩm mà quy mô trực tiếp ảnh hưởng đến năng suất. Cảm ứng giữ cho tổn thất tỷ lệ thấp hơn 0.5%. Lò đốt mất đi 1.5% cho 3% mỗi phôi dưới dạng oxit sắt. Trên một dây chuyền 500.000 tấn/năm, sự khác biệt xấp xỉ 5,000 cho 12,500 tấn thép có thể bán được hàng năm — vật liệu đã được mua và nung nhưng chưa bao giờ cán. Đối với hợp kim giá trị cao, các con số nghiêng nhiều hơn về phía cảm ứng. Cùng logic áp dụng cho các quy trình như dập nóng và rèn tay biên, nơi điều kiện bề mặt sau khi nung ảnh hưởng trực tiếp đến chất lượng tạo hình xuống dòng.
- Cửa sổ nhiệt độ hẹp. Điều khiển vòng kín với phản hồi từ máy đo nhiệt giữ ±15°C tại chi tiết gia công. Một lò gas trong trạng thái ổn định có thể giữ ±30°C — và còn kém hơn đáng kể khi thay đổi tốc độ, sau khi dừng dây chuyền, hoặc khi hỗn hợp nạp thay đổi. Đối với các quá trình cán nơi nhiệt độ ảnh hưởng trực tiếp đến kiểm soát độ dày, hình dạng dải, hoặc tính chất cơ học, sự khác biệt đó cộng dồn trên từng mét sản phẩm cán.
- Gia nhiệt từng phần. Khi chỉ một phần của chi tiết cần nhiệt — đầu trục, đầu ống, Đầu thanh — cảm ứng là phương pháp thực tế duy nhất không làm quá nhiệt các phần còn lại của chi tiết gia công. Đây là một quyết định nhị phân, không phải là sự đánh đổi.
Lò vẫn là lựa chọn thực tế khi các tiết diện phôi vượt quá khoảng 300 mm — dưới mức này 500 Hz, nguồn điện cảm ứng trở nên đắt một cách không tương xứng và độ thâm nhập ở tần số thực tế vẫn phụ thuộc vào dẫn điện cho phần cuối cùng của mặt cắt ngang. Một sự đa dạng sản phẩm rộng với thay đổi kích thước hàng ngày trên nhiều phạm vi làm tăng chi phí và sự phức tạp khi thay cuộn; lợi ích thu được từ tốc độ và khả năng kiểm soát của cảm ứng phải được cân nhắc so với khoản đầu tư vào công cụ. Và một nhà máy có lò được khấu hao hoàn toàn đang chạy gần công suất thường thu được nhiều lợi ích hơn từ việc bổ sung cảm ứng làm bộ tăng áp hơn là loại bỏ lò đang hoạt động..
4. Cách chỉ định một hệ thống
Những gì nhà cung cấp cần để xác định quy mô nguồn cảm ứng, thiết kế cuộn dây, và tích hợp hệ thống vào một nhà máy hiện có:
| Tham số | Nhà cung cấp cần gì |
|---|---|
| Vật liệu | Lớp và phạm vi hóa học đầy đủ |
| Gia công | Hình dạng, kích thước, và dung sai kích thước |
| Nhiệt độ ban đầu | Môi trường xung quanh, được làm nóng trước từ thượng nguồn, hoặc từ đầu xả lò nung |
| Nhiệt độ mục tiêu | Nhiệt độ cán và độ đồng đều yêu cầu trên mặt cắt ngang |
| Tốc độ sản xuất | kg/giờ hoặc sản phẩm/giờ — đỉnh và trung bình, không chỉ bảng tên |
| Chiều dài gia nhiệt | Lớp vỏ vật lý nơi cuộn dây và ống dẫn vừa khít giữa các thiết bị hiện có |
| Chuyển giao | Khoảng cách và thời gian từ đầu ra lò sưởi đến giá cán đầu tiên |
| Ràng buộc nhà máy | Nhiệt độ tối đa cho phép, Dải tốc độ, Khoảng cách tối thiểu giữa các phôi |
| Chuyển cuộn dây | Bao nhiêu kích thước, Tần suất ra sao, Tốc độ thay đổi phải thực hiện |
| Cung cấp điện | Điện áp, kVA khả dụng, giới hạn méo hài |
| Nước làm mát | Lưu lượng nước, nhiệt độ đầu vào, chất lượng nước — yêu cầu hệ thống chiller vòng khép kín? |
| Tự động hóa | Bảng điều khiển độc lập hoặc tích hợp PLC toàn bộ nhà máy, ghi dữ liệu mức billet, truy xuất chất lượng |
Đối với hợp kim đặc biệt, phần lớn cỡ lớn, các giới hạn luyện kim chặt chẽ, hoặc dây chuyền sản xuất một khối lượng lớn mà 1% tỷ lệ phế liệu đại diện cho số tiền đáng kể, đầu tư vào thử nghiệm mẫu. Hâm nóng một lô nhỏ vật liệu sản xuất dưới điều kiện kiểm soát xác nhận thời gian hâm nóng, Mức công suất, hồ sơ nhiệt độ, tình trạng lớp oxit, và hình dạng cuộn dây trước khi cam kết lắp đặt toàn bộ. Một bài kiểm tra trong một ngày phát hiện các vấn đề mà quá trình vận hành kéo dài sáu tháng không thể khắc phục.
Chìa khóa mang đi
Cán nóng cảm ứng giảm tổn thất tỷ lệ dưới 0.5%, bắt đầu trong chưa đầy một phút, và giữ được nhiệt độ ±15°C tại đầu vào nhà máy — các con số mà lò không thể so sánh trên đường truyền tốc độ biến đổi. Bốn biến quyết định kết quả là cấp vật liệu, tiết diện, tần số, và vòng phản hồi giữa nhiệt kế và nguồn điện. Kỹ thuật bốn yếu tố này thành một hệ thống nhiệt. Kích thước phần còn lại của hệ thống xung quanh.
Cảm ứng có thể thay thế hoàn toàn lò hâm nóng?
Có - khi mặt cắt ngang của bộ phận, năng suất, và yêu cầu về nhiệt độ nằm trong khả năng công suất và tần số của hệ thống cảm ứng. Phôi và thanh lên đến khoảng 120 đường kính mm là trần thực tế cho các hệ thống tần số trung bình làm nguồn nhiệt duy nhất. Trên đó, cảm ứng thường hoạt động tốt nhất như một bộ tăng cường sau khi làm nóng lò trước hơn là thay thế.
Tần số nào phù hợp cho phôi thép cán nóng?
Các thanh có đường kính 40–60 mm thường sử dụng tần số 3–10 kHz. Các thanh 80–100 mm sử dụng 1–2 kHz. Các tiết diện trên 200 mm cần tần số thấp hơn 500 Hz. Mục tiêu là đưa độ sâu thâm nhập dòng điện vào khoảng một phần tư đường kính để dẫn điện làm nóng hoàn toàn mà không làm quá nóng bề mặt.
Nguyên nhân nào gây ra hiện tượng gia nhiệt không đều trên dây chuyền cán nóng cảm ứng?
Ba nguyên nhân chiếm phần lớn các vấn đề gia nhiệt không đều. Tần số không đúng cho tiết diện — bề mặt quá nóng trong khi lõi vẫn nguội, xuất hiện dưới dạng tải băng đầu tiên cao và phân bố không đều. Tốc độ dòng thay đổi mà không có hiệu chỉnh công suất vòng kín — thời gian lưu thay đổi và nhiệt độ tiếp theo. Sai số pyrometer từ cặn bẩn, hơi nước, hoặc nhìn không tốt — hệ thống điều khiển theo đuổi một nhiệt độ mà chi tiết thực tế chưa bao giờ đạt được. Trước khi điều chỉnh các thông số quy trình, loại trừ các vấn đề về nước làm mát: lưu lượng thấp, nhiệt độ đầu vào cao, hoặc các kênh cuộn dây bị tắc một phần làm giảm độ lặp lại và dễ bị bỏ sót.
Xác định kích thước hệ thống lăn nóng cảm ứng của bạn
Gửi vật liệu của bạn, công suất đầu ra mục tiêu, và các yêu cầu về nhiệt độ. Nhóm kỹ sư của chúng tôi có thể đánh giá kích thước nguồn điện, lựa chọn tần số, thiết kế cuộn dây, và tích hợp dây chuyền.


