
Induktionsheizung für Warmpressen: Wie schnelles und präzises Erhitzen die Qualität von Autoteilen verbessert
Inhaltsverzeichnis
Heißprägen ist zu einem der wichtigsten Fertigungsverfahren für die Herstellung leichter, hochfester Fahrzeugkomponenten geworden. Durch Erhitzen von Borstahlblechen – typischerweise 22MnB5 – auf Austenitisierungstemperatur und schnelles Umformen und Abkühlen in einem einzigen Presshub, erzielen Hersteller Zugfestigkeiten über 1,500 MPa bei gleichzeitiger Reduzierung des Fahrzeuggewichts.
Herkömmliche Rollenöfen erledigen die Arbeit, aber sie bringen lange Zyklen mit sich, starke Oxidation, und träge Temperaturreaktion. Die Induktionserwärmung geht einen anderen Weg: Elektromagnetische Energie erzeugt Wärme direkt im Stahl, Schnittzykluszeit und Anziehtemperaturkontrolle. Für Automobillinien, die einen höheren Durchsatz und eine engere Teilekonsistenz anstreben, Dieser Unterschied ist wichtig.
1.Was ist Heißstanzen und warum ist Heizung wichtig??
Heißprägen, auch Presshärten genannt, wandelt mittelfeste Borstahlrohlinge in ultrahochfeste Formteile um. Das Standardmaterial ist 22MnB5, typischerweise geliefert mit einer ferritisch-perlitischen Mikrostruktur bei etwa 500–600 MPa Zugfestigkeit. Nach dem vollständigen Warmumformzyklus, das fertige Teil erreicht 1,500+ MPa.
Der Prozess folgt vier Schritten:
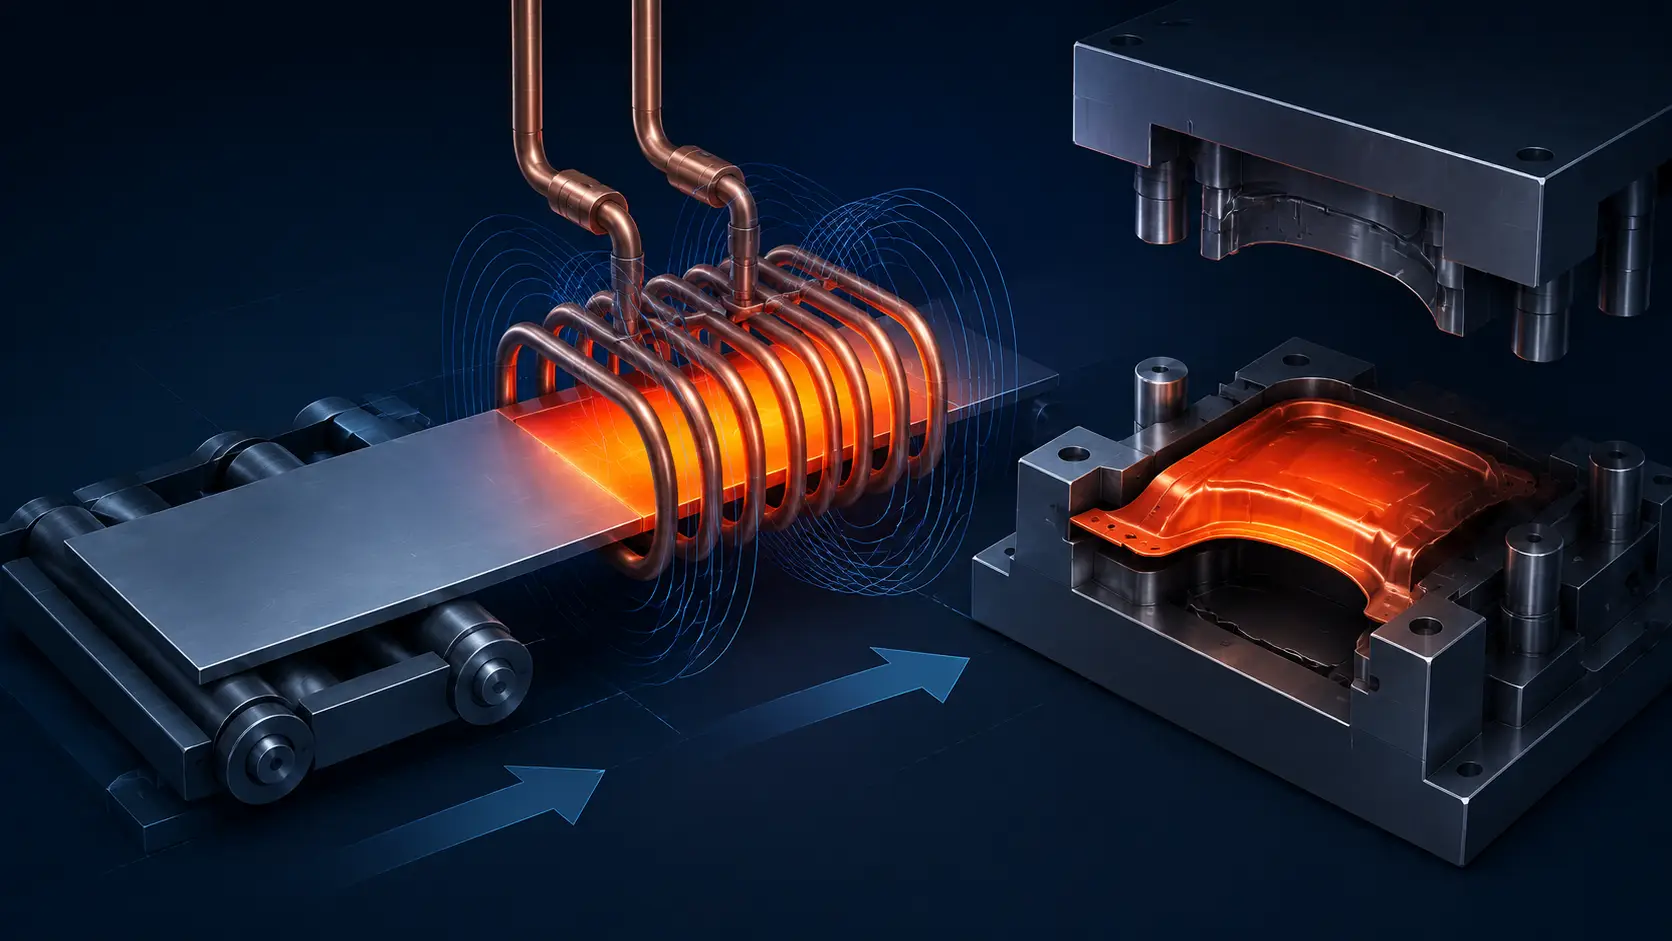
- Erhitzen. Rohlinge werden auf 900–950°C erhitzt, um eine vollständig austentitische Struktur zu erreichen.
- Transport. Der erhitzte Rohling bewegt sich vom Heizungssystem zur Umformpresse, typischerweise innerhalb von 3–5 Sekunden.
- Umformen und Abschrecken. Der Rohling wird geformt und in wassergekühlten Werkzeugen bei 30–100 K/s schnell abgekühlt, wodurch Austenit in Martensit umgewandelt wird.
- Fertiges Teil. Die Komponente verlässt die Produktion mit vollständiger martensitischer Mikrostruktur, die hohe Festigkeit und Crashbeständigkeit liefert.
Die Heizphase steuert direkt die endgültige Mikrostruktur. Ungleichmäßiges Erhitzen führt zu inkonsistenter Austenitisierung, was zu gemischten Mikrostrukturen, maßlichen Abweichungen, und beeinträchtigter Crasheleistung führt. Das Heizungssystem ist nicht nur ein Vorstufe—es legt die metallurgische Grundlage für alles, was danach kommt.
2.Konventionelles Ofenheizen vs. Induktionsheizen beim Warmumformen
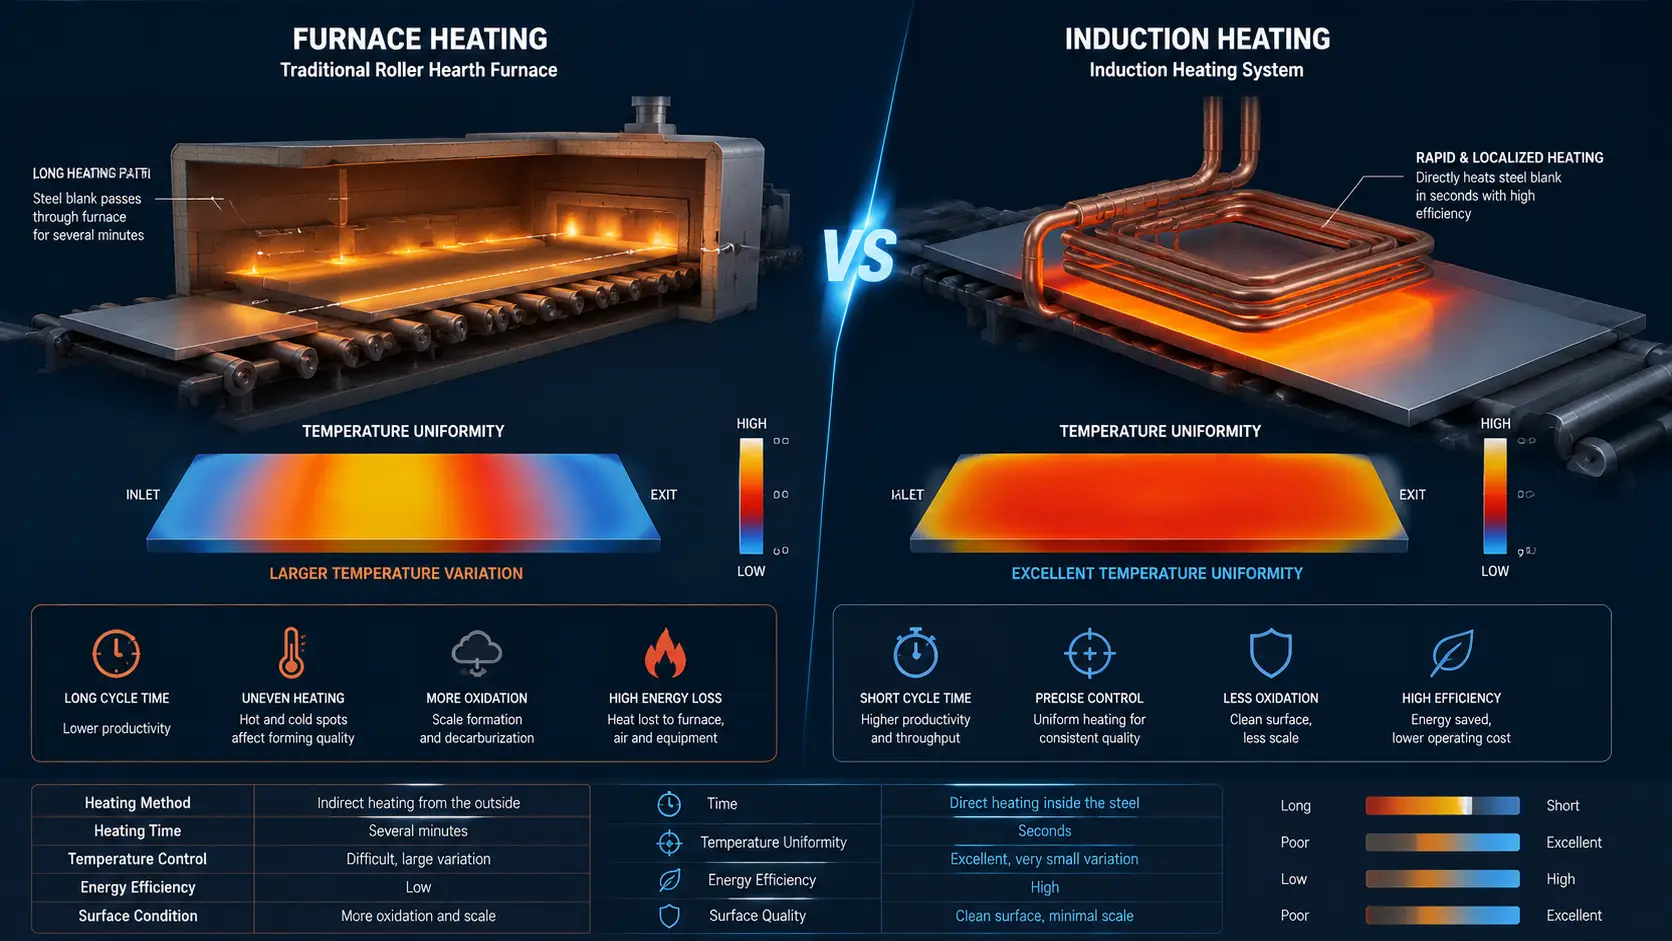
Walzöfen sind die verbreitete Technologie in den meisten Warmumformlinien. Rohlinge reisen durch eine gasbeheizte oder elektrisch beheizte Kammer auf Keramikrollen, erreichen allmählich über mehrere Minuten Temperatur. Der Ansatz ist bewährt und skaliert gut, hat aber strukturelle Nachteile: die gesamte Rohlingmasse – einschließlich Bereiche, die keine vollständige Austenitisierung benötigen – nimmt Wärme auf, und Temperaturgradienten über die Rohlingbreite sind üblich.
Induktionsbeheizung kehrt den Mechanismus um. Anstatt sich auf Strahlung und Konvektion aus der Ofenatmosphäre zu verlassen, Ein wechselhaftes Magnetfeld induziert Wirbelströme direkt im Stahl. Wärme entspringt im Material, nicht an der Oberfläche. Dies ändert die praktischen Ergebnisse in fünf Bereichen:
| Faktor | Ofenerwärmung | Induktionsheizung |
|---|---|---|
| Heizzeit | 3–8 Minuten | 15–60 Sekunden |
| Temperaturgleichmäßigkeit | Moderat; Gradienten entlang der Leerlauflänge üblich | Hoch; Mehrzonen-Spulenarrays gleichen von Kante zu Zentrum aus |
| Oxidation / Kalkablagerungen | Signifikant; verlängerte Zeit bei Temperatur | Reduziert; kurze Belichtung + optionale Inerte Atmosphäre |
| Energie im Leerlauf | Dauer; Der Ofen muss zwischen den Zyklen heiß bleiben | Auf Abruf; Energie nur, wenn Blanks vorhanden sind |
| Produktionsflexibilität | Fester Zyklus; schwer pro Blech variierbar | Getrennte Heizzonen; verschiedene Bleche, verschiedene Rezepte |
Für einen breiteren Vergleich von Induktions- versus Verbrennungsbasierter Heizung, siehe Induktionsheizung vs. Gasofen.
3.Vorteile der Induktionserhitzung für Heißstanzen
1. Schneller Heizzyklus
Induktion bringt ein Borstahlblech von Raumtemperatur auf 930 °C in unter 60 Sekunden. Wärme wird direkt im Werkstück erzeugt – kein Warten darauf, dass eine Ofenkammer Energie durch Strahlung und Konvektion überträgt. Für Hochvolumenlinien, die 4–6 Rohlinge pro Minute verarbeiten, Diese Geschwindigkeit übersetzt sich direkt in den Durchsatz. Siehe wie Induktionsheizung funktioniert für die zugrunde liegende Physik.
2. Präzise Temperaturregelung
Heißprägen arbeitet innerhalb eines engen Bereichs: über Ac3 (~850°C für 22MnB5) um vollständige Austenitisierung zu gewährleisten, aber unter ~950°C, um übermäßiges Kornwachstum und Abbau der Al-Si-Beschichtung zu vermeiden. Induktionssysteme integrieren Pyrometer oder Wärmebildkameras mit geschlossener Leistungsregelung, um jedes Blech innerhalb dieses Bereichs zu halten. Multi-Zonen-Spulenarrays können die Leistung zu den Rändern und Mitteln unabhängig anpassen, und dabei geometriebedingte Unterschiede im Wärmeverlust ausgleichen – etwas, das ein Ein-Zonen-Ofen nicht leisten kann.
3. Reduzierte Oxidation und Oberflächenschuppen
Die Ofenheizung setzt Bleche für mehrere Minuten hohen Temperaturen aus, und bildet Oxidschichten, die vor dem Schweißen oder Lackieren entfernt werden müssen. Induktionserwärmung vervollständigt den thermischen Zyklus in wenigen Dutzend Sekunden, reduziert das Oxidwachstum um ungefähr eine Größenordnung. Wenn sie mit einer inerten Gasabschirmung über dem Spulenbereich kombiniert wird, fällt die Ablagerungsbildung nahezu auf null. Dies spart Material, beseitigt das Entzundern, und bewahrt die Integrität der Al-Si-Beschichtung auf beschichteten Rohteilen. Für eine ausführlichere Diskussion der Oxidationskontrolle, siehe Oxidationsvermeidung während der Induktionserwärmung.
4. Verbesserte Energieeffizienz
Ein Rollenofen muss sein gesamtes Innenvolumen erwärmen – Kammer, Rollen, Atmosphäre – und die Temperatur zwischen den Zyklen halten. Induktion liefert Energie nur an das Werkstück, auf Abruf. Wenn kein Werkstück in der Spule ist, fällt der Stromverbrauch auf null. Für Linien, die nur teilweise Schichten oder unterschiedliche Durchsatzmengen fahren, ist diese Einsparung in Leerlaufzeiten ein bedeutender Kostenunterschied. Weniger Abwärme verbessert auch das Arbeitsumfeld auf dem Shopfloor.
5. Flexible Erwärmung für komplexe Komponenten
Die heiße Umformung in der Automobilindustrie produziert eine breite Palette von Teilen: B-Säulen, Türaufprallträger, Dachträger, Tunnelverstärkungen, Akkuträgerstrukturen. Jede hat eine andere Geometrie, Dickenprofil, und Heizbedarf. Induktionsspulenarrays können pro Teilenummer konfiguriert werden – Anpassung der Zonenlängen, Leistung pro Zone, und Kantenausgleich – während ein Ofen ein Temperaturprofil für alles verwendet. Dies ermöglicht die Produktion von Mischteilen und schnelleren Umrüstungen auf derselben Linie.
4.Herausforderungen bei der Verwendung von Induktionserhitzung beim Heißstanzen
Induktionsheizen für Heißprägen ist kein direkter Ersatz. Jeder dieser Faktoren muss für das spezifische Teil und die Produktionsrate ausgelegt werden.
- Spulendesign. Komplexe Teilegeometrien erfordern maßgeschneiderte Spulenarrays, um eine gleichmäßige Erwärmung zu gewährleisten. Eine schlechte Spulengeometrie führt zu Hotspots an den Kanten, Kältezentren, und inkonsistente Austenitisierung. Siehe wie Induktionsspulen funktionieren für Gestaltungsprinzipien.
- Frequenzauswahl. Die Betriebsfrequenz bestimmt die Eindringtiefe des Wirbelstroms in den Rohling. höhere Frequenzen (~100–400 kHz) Erwärmen Sie dünnwandige Rohlinge effizient; niedrigere Frequenzen (~10–50 kHz) Geeignet für dickere Abschnitte. Nicht abgestimmte Frequenzen verschwenden Energie oder lassen den Kern unterhitzt. Siehe wie Frequenz die Induktionsheizung beeinflusst.
- Temperaturüberwachung. Pyrometer Sichtlinie, Variationen der Emissionsfähigkeit über Blechoberflächen, und die Geschwindigkeit der Rückkopplung zur Stromversorgung beeinflussen alle die Steuerungsgenauigkeit. Produktionssysteme kombinieren optische Pyrometer, Mehrpunkt-Scanner, und vorausschauendes Leistungsverhalten, um jedes Blech innerhalb des Austenitisierungsfensters zu halten.
5.Anwendungen im Automobil-Heißstanzen
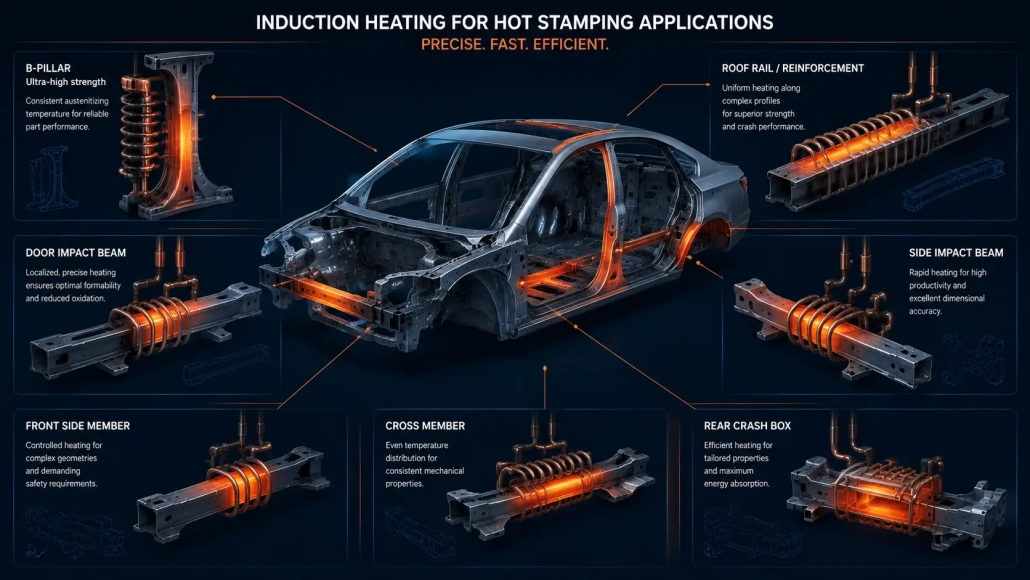
Induktionsheizung unterstützt das gesamte Spektrum der heißgeformten automobilen Strukturbauteile, einschließlich:
- B-Säulen und A-Säulen-Verstärkungen
- Seitenaufprall-Türträger
- Decken- und Header-Verstärkungen
- Tunnel- und Bodenquerträger
- EV-Batterieträger und Unterbodenschutz
- Vorder- und Heckstoßstangenverstärkungen
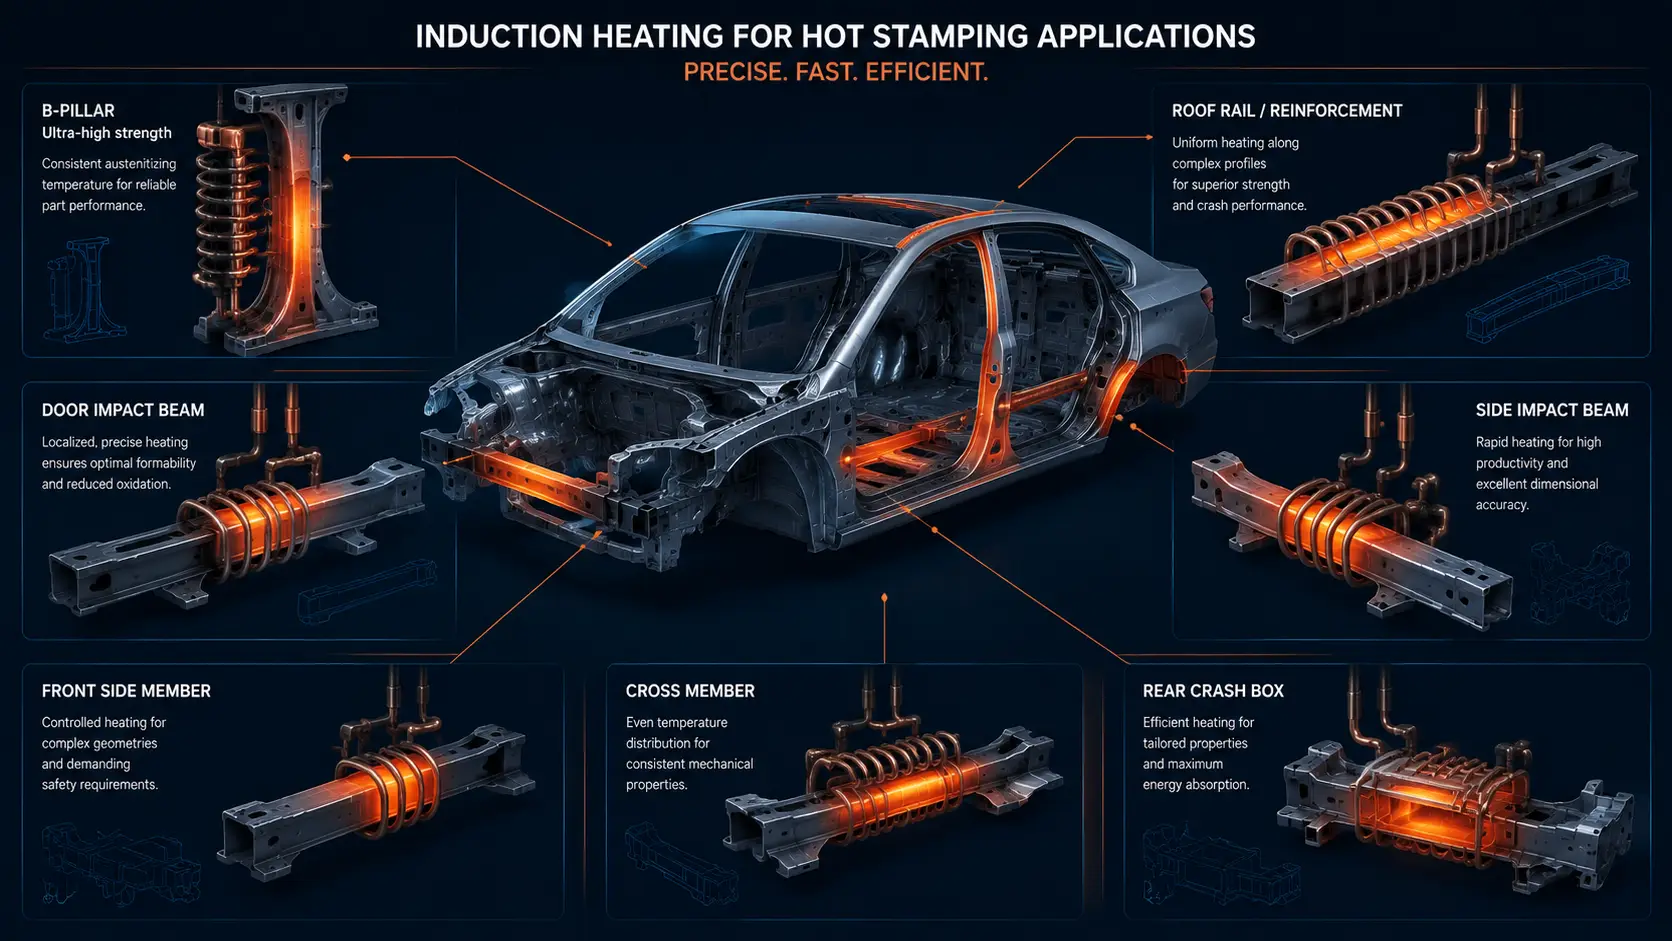
Da Fahrzeugplattforme zu gemischten Materialien, leichten Karosseriestrukturen und EV-Architekturen zusätzlichen Batterieschutzanforderungen hinzufügen, Nachfrage nach effizienter Effizienz, steuerbare Heizstoffheizung steigt weiter. Für einen umfassenderen Blick auf Automobilanwendungen, sehen Sie unser Kaufratgeber für Autoteile.
6.Fazit
Induktionserwärmung bringt drei Dinge zum Warmprägen, die Ofenerwärmung nur schwer liefert: Geschwindigkeit, Präzision, und Energie auf Abruf. Werkstücke erreichen in weniger als einer Minute die Austenitisierungstemperatur statt in mehreren. Die Temperaturkontrolle erfolgt pro Werkstück und pro Zone anstatt über einen Durchschnitt im Ofenraum. Die Leistung wird nur gezogen, wenn ein Werkstück vorhanden ist.
Für Automobilhersteller, die B-Säulen herstellen, Türträger, Dachträger, und andere hochfeste Strukturteile, Induktionserwärmung verbessert die Prozesskontrolle bei gleichzeitiger Verkürzung der Zykluszeit und Reduzierung der Oxidschicht. Die Ingenieurinvestition – Spulendesign, Frequenzauswahl, und Temperaturüberwachung – zahlt sich in Durchsatz und Bauteilkonstanz aus.
FAQ
Q: Welche Stahlgüten werden beim Warmumformen mit Induktionserwärmung verwendet?
A: Die gebräuchlichste Güte ist 22MnB5, ein borlegierter Stahl, der für das Presshärten entwickelt wurde. Induktionserwärmung ist auch kompatibel mit anderen Bor-Stählen und neuen Varianten mit höherer Duktilität wie 20MnB8 und 30MnB5. Der entscheidende Faktor ist das Erreichen der vollständigen Austenitisierung (850–950°C je nach Sorte) gleichmäßig über den Rohling verteilt.
Q: Wie geht die Induktionserwärmung mit Al-Si-beschichteten Rohlingen um? (z.B., Usibor)?
A: Al-Si-Beschichtungen erfordern eine kontrollierte Erwärmung, um eine Interdiffusion von Fe-Al-Si zu ermöglichen, ohne dass die Beschichtungsschicht schmilzt. Die kurze Aufheizzeit der Induktion kann von Vorteil sein – die Beschichtung verbringt weniger Zeit bei hohen Temperaturen, Reduzierung des Risikos der Verflüssigung. Prozessparameter (Leistungsanstiegsrate, Einwirkzeit, und Spitzentemperatur) müssen für den spezifischen Beschichtungstyp und die -dicke validiert werden.
Erkunden Sie Induktionsheizung für Ihre Warmpressanlage
Teilen Sie uns Ihre Blechgeometrie, Materialqualität, angestrebte Zykluszeit, und Produktionsmenge mit. Unser Engineering-Team kann helfen, die Frequenz, Spulendesign, und Leistungsanforderungen für eine praktische Induktionsheizungslösung beim Warmpressen zu bewerten.


