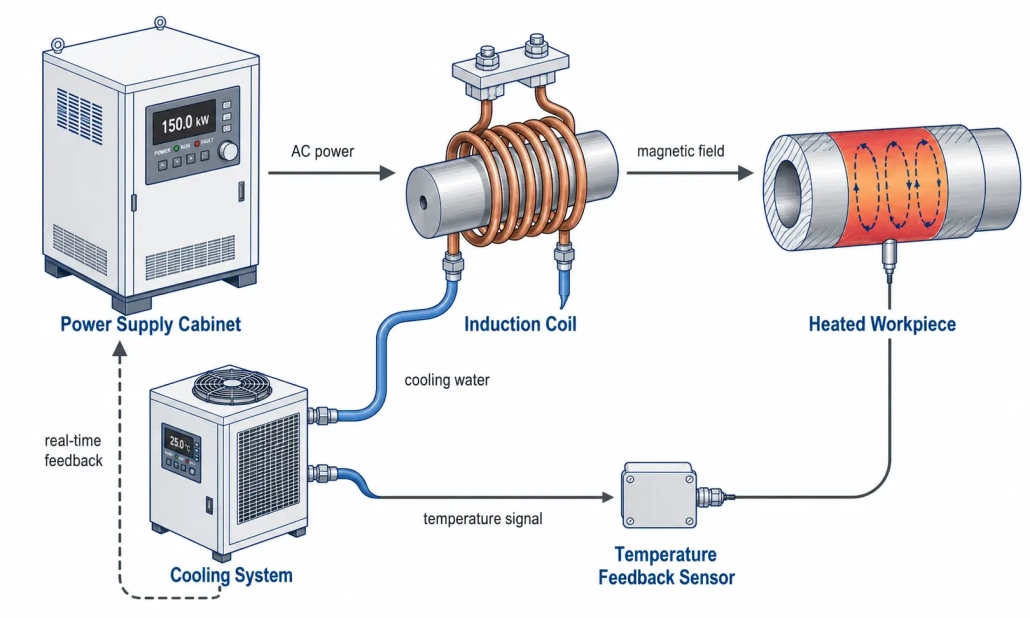
التدفئة التعريفي لقطع غيار السيارات: دليل عملي للمشتري
للمصانع التي تحتاج إلى استقرار, تسخين متكرر في الإنتاج—لحام أنابيب النحاس, أداة كربيد مختلط, تسخين الأنابيب, تصلب السطح, أو المعالجة الحرارية—الحق معدات التدفئة التعريفي يحدد جودة المنتج بشكل مباشر, سرعة الإنتاج, وتكلفة التشغيل. يغطي هذا الدليل ما مديري الإنتاج, تكامل الأتمتة, ويجب أن تعرف فرق الشراء قبل اختيار نظام التسخين التعريفي.
خريطة طريق القارئ
مدير الإنتاج? انتقل إلى قسم 4 (التطبيقات) & قسم 6 (عملية الاختيار).
التكامل الآلي? ركز على قسم 3 (الأتمتة & يراقب).
شراء / المشتري? ابدأ بـ قسم 5 (الأخطاء الشائعة) & قسم 6 (عملية الاختيار).
| 1. لماذا يهم اختيار المعدات | 2. كيف تعمل التكنولوجيا |
| 3. عوامل الاختيار الرئيسية | 4. أمثلة التطبيقات الصناعية |
| 5. أخطاء الشراء الشائعة | 6. عملية اختيار بسيطة |
1. لماذا يهم اختيار المعدات
يوفر سخان الترددي حرارة سريعة, موضعي, وحرارة قابلة للتحكم دون اتصال مباشر باللهب. لكن عند اختيار المعدات بشكل خاطئ:
- جودة التسخين غير مستقرة—تبدو الأجزاء ساخنة, لكن درجة حرارة المفصل الفعلية, عمق الحالة, أو التوحيد يختلف من قطعة إلى أخرى. في اللحام والتصلب, الاختلافات الصغيرة تسبب مفاصل ضعيفة, تشقق السطح, أو صلابة غير متسقة.
- الطاقة أو التردد غير الصحيح—قلة الطاقة تقتل سرعة الإنتاج; الطاقة الزائدة تجعل التحكم أصعب وتقصر عمر الملف. التردد الخاطئ يسبب تسخينًا غير متساوٍ أو عمق اختراق غير كافٍ.
- ثغرات في الأتمتة والمراقبة—النظام الذي يعمل في الاختبار اليدوي قد يفشل في الإنتاج الآلي إذا تعطل الاتصال مع PLC, التغذية الراجعة في الوقت الفعلي, إدارة الوصفات, وإشارات الإنذار محدودة.
2. كيف تعمل التقنية
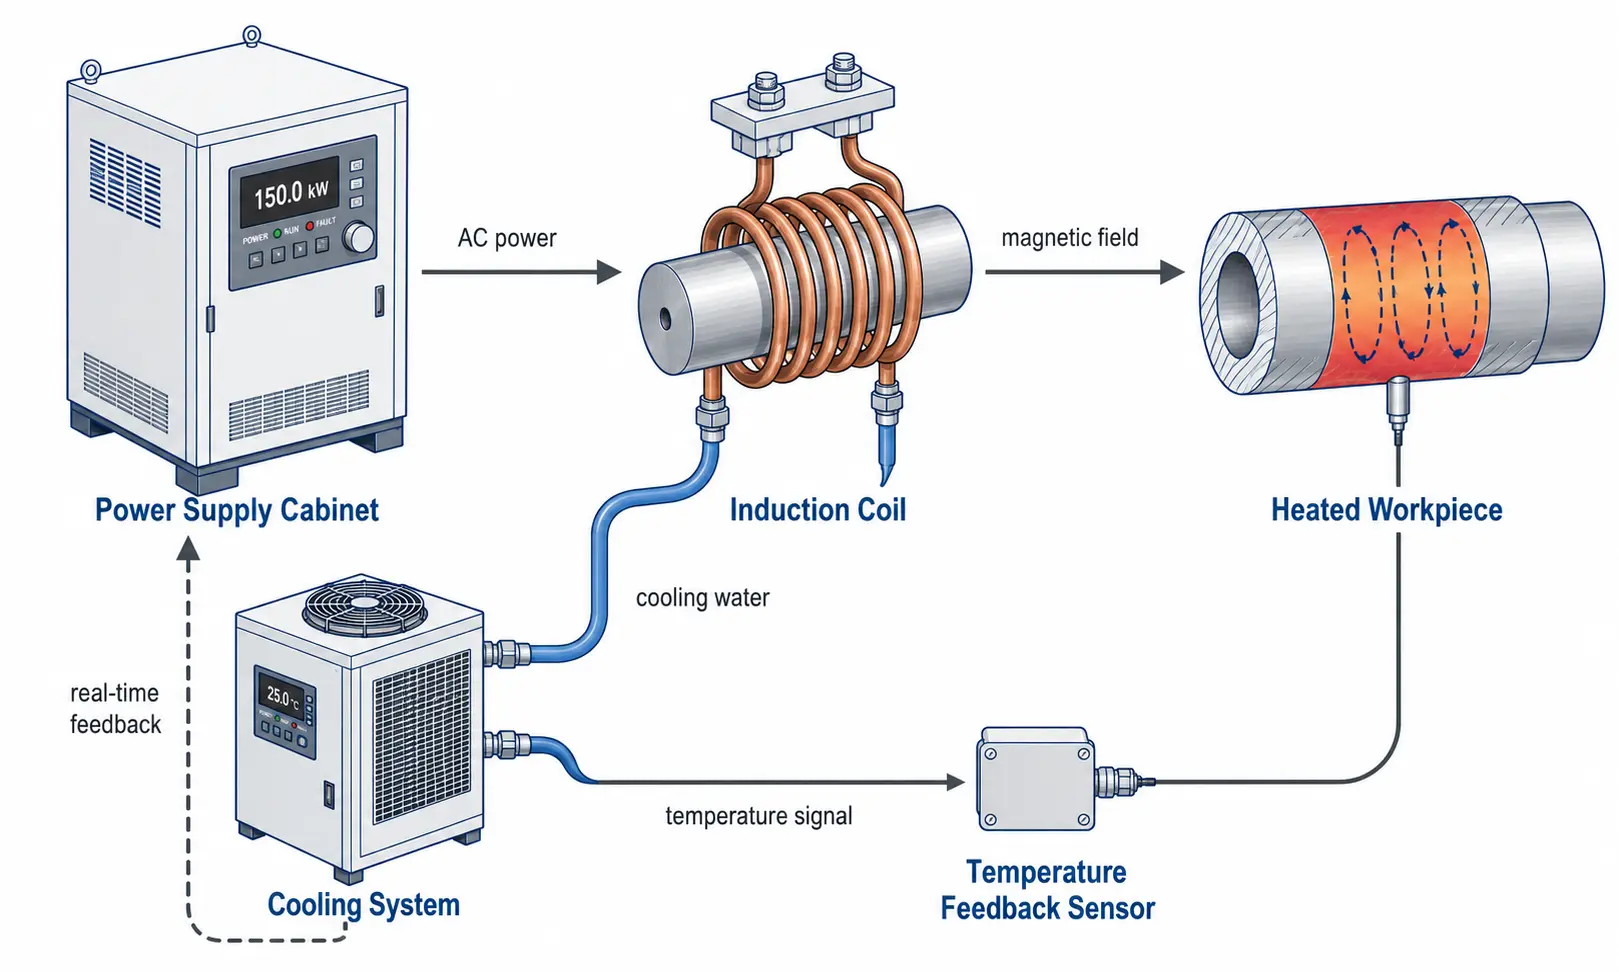
نظام التسخين بالتوصيل يستخدم حقلًا مغناطيسيًا متناوبًا لتوليد تيارات دوامية داخل قطعة عمل موصلة. يتم إنتاج الحرارة داخل المعدن نفسه—غير منقولة من لهب خارجي. أربعة عناصر تشكل نظامًا متكاملاً واحدًا: يوفر مصدر الطاقة طاقة خاضعة للتحكم, اللفة تحولها إلى حقل مغناطيسي, تقوم قطعة العمل بامتصاصها كحرارة, ونظام التبريد يحافظ على استقرار كل شيء. بسبب أن التسخين غير تماسي, العملية نظيفة, قابلة للتكرار, و مناسبة للخطوط الآلية. للفيزياء الكامنة, راجعنا كيف يعمل التسخين بالتوصيل? الدليل.
3. عوامل الاختيار الرئيسية
تصنيف الطاقة
مدى سرعة وصول النظام إلى درجة الحرارة المستهدفة خلال وقت الدورة. الحجم المناسب لك أثقل جزء واقعي, ليس متوسطك. العرض يصل إلى 60–70% القدرة تدوم لفترة أطول من واحدة مثبتة بالقرب 100% للنوبات الكاملة. للحصول على حسابات مفصلة للطاقة عبر التطبيقات, راجعنا دليل كامل لاختيار الطاقة.
نطاق التردد
يتحكم في عمق التسخين. تردد أعلى (100–400 كيلوهرتز) = حرارة سطحية ضحلة للأجزاء الصغيرة والحالات الرقيقة. تردد متوسط (10–100 كيلوهرتز) = للأغراض العامة. خفض التردد (1–10 كيلوهرتز) = اختراق عميق للأقسام الكبيرة. تطابق مع حجم الجزء وهدف التدفئة—لا تختار من الكتالوج وحده. انظر لدينا دليل تصنيف التردد.
تصميم الملف
الملف هو أداة عملية, ليس ملحقا. شكل لفائف, المنعطفات, حجم أنبوب النحاس, التبريد بالماء, والمسافة من الجزء كلها تحدد توحيد التدفئة وكفاءتها. حتى مصدر الطاقة من الدرجة الأولى لا يمكنه التعويض عن الملف ذو التصميم السيئ.
مادة الشغل & الشكل الهندسي
يسخن الفولاذ بكفاءة. النحاس والألومنيوم أكثر موصلية—إنهم بحاجة إلى اقتران ملف تيار أعلى وأكثر إحكامًا. قم دائمًا بتوفير درجة المواد, الأبعاد, ومنطقة التدفئة المحددة عند التحدث إلى الموردين.
واجهة الأتمتة
إذا كان النظام سوف يتكامل مع التحميل الآلي, طاولات دوارة, أو الخطوط الناقلة, تأكيد التشغيل/الإيقاف عن بعد, بروتوكول الاتصال PLC, تخزين الوصفات, مخرجات الخطأ, والإخراج البياني في الوقت الحقيقي قبل الطلب.
نظام التبريد
المعدات الحثية تولد حرارة في الملف, إلكترونيات الطاقة, ومحول الإخراج. حدد حجم المبرد للتخلص من الحرارة المستمرة, وليس التصنيف الأقصى—التبريد غير الكافي يسبب توقفات منتصف الوردية ويقصر عمر المكونات. انظر لدينا دليل التبريد بالماء.
مراقبة العملية
في الإنتاج, التكرار أفضل من السرعة القصوى. القدرة في الوقت الحقيقي, الطاقة, ومراقبة درجة الحرارة تساعد على اكتشاف الأجزاء المفقودة, وضعية الملف السيئة, الدورات غير الطبيعية, وانحرافات بين الدفعات قبل تراكم الخردة.
4. أمثلة على التطبيقات الصناعية
تلحيم أنابيب النحاس
نظيف, تسخين المفاصل المحلية لأنظمة التدفئة والتهوية والتبريد, التبريد, ومجمعات أنظمة السوائل. يحل محل لحام اللهب اليدوي بتكرارات, دورات مستقلة عن المشغل.
- مادة: أنبوب نحاسي, تركيبات برونزية أو نحاسية
- الحجم: قطر الأنبوب عادة 1/4″ إلى 2″
- درجة الحرارة: 640–730°C (ملء BCuP فضي-فوسفور)
- اللفّة: حلقة على شكل حلقة أو لفائف مقسمة مع فتحة ضيقة (1–3 ملم فجوة)
- التردد: 15–50 كيلو هرتز لأحجام الأنابيب العامة
تلحيم أداة كربيد
عملية تلحيم أداة كربيد بالحث
تسخين مضبوط عند واجهة الكربيد والفولاذ بحيث يتدفق سبائك اللحام بشكل صحيح دون تلف حراري للقطعة أو ارتباط غير متساوٍ.
- مادة: إدراج كربيد التنغستن, قضيب فولاذي سبيكي
- الحجم: كتلة الإدراج 30–600 غرام
- درجة الحرارة: 650–700°C (حشو فضي BAg)
- اللفّة: لفائف على شكل فطيرة أو مصممة لتركيز الحرارة عند الوصلة
- التردد: 150–250 كيلو هرتز لتسخين الواجهة المحلية
تسخين الأنابيب & التسخين التحضيري للّحام
تسخين تمهيدي منتظم قبل اللحام, معالجة حرارية بعد اللحام, أو إزالة الطلاء. التوحيد الحراري حول المحيط أمر حاسم.
- مادة: الصلب الكربوني, صلب السبائك, أنبوب فولاذ مقاوم للصدأ
- الحجم: قطر الأنبوب عادة 2″ إلى 24″+
- درجة الحرارة: 150–350°C (التسخين المسبق), 600–760°C (معالجة حرارية بعد اللحام PWHT)
- اللفّة: لفة مقسمة أو قشرة محارة للوصول إلى الأنبوب
- التردد: 1–10 كيلو هرتز لاختراق أعمق على الجدران السميكة
التصلب بالحث & المعالجة الحرارية
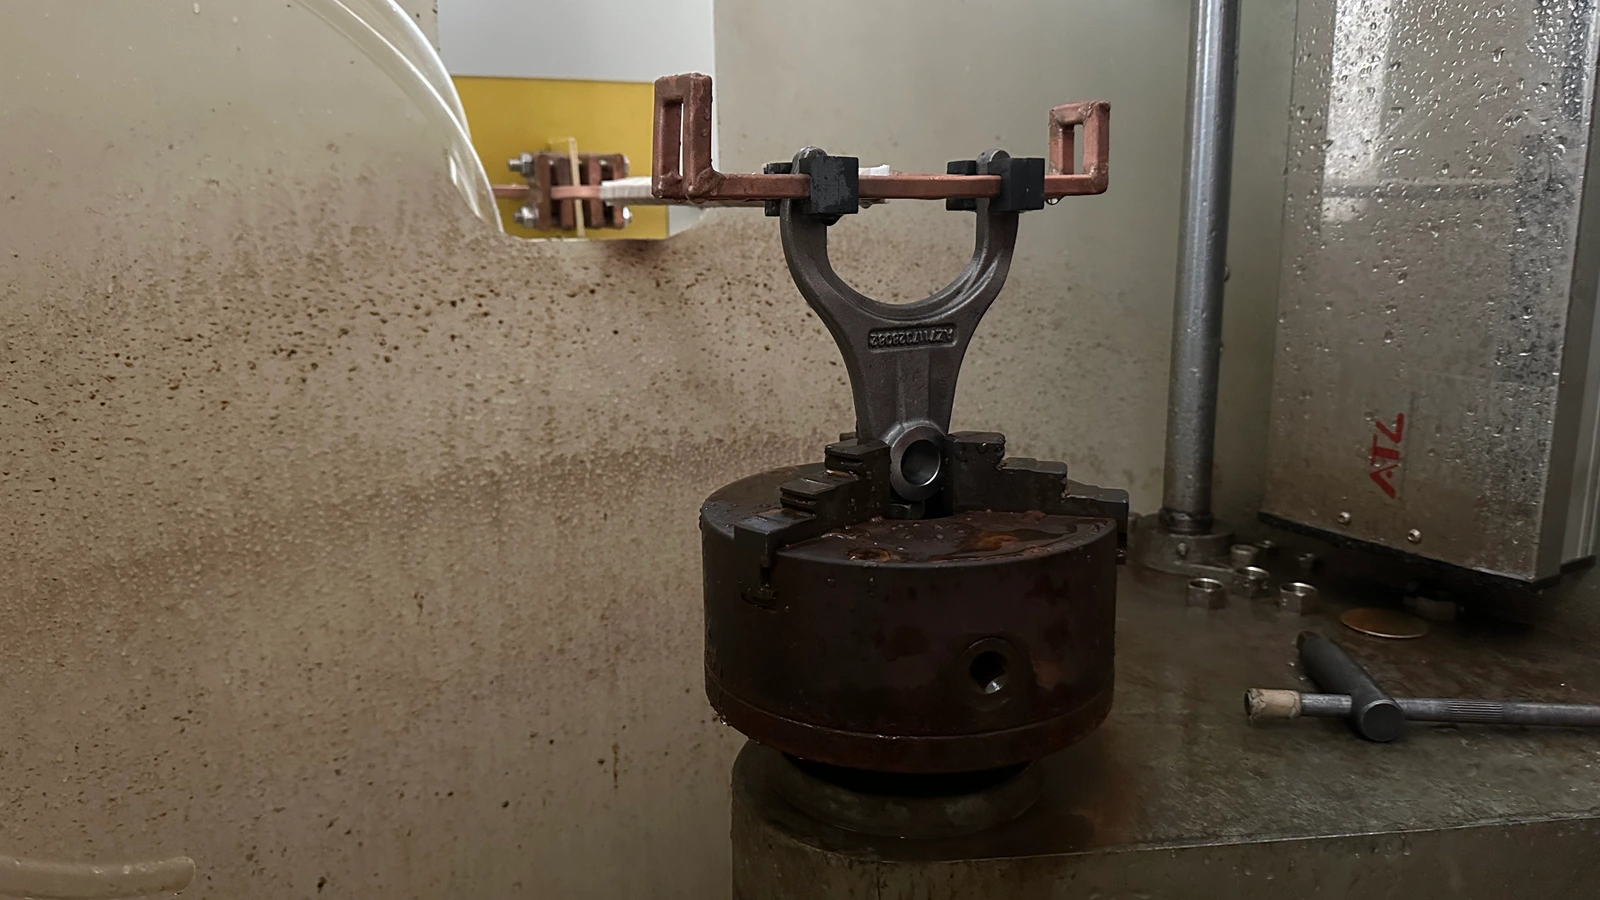
تسخين سريع للسطح يتبعه تبريد لزيادة مقاومة التآكل على الأعمدة, التروس, الدبابيس, البكرات, وشوك التحول.
- مادة: فولاذ متوسط الكربون, صلب السبائك (1045, 4140, 4340)
- الحجم: قطر القطعة 10–80 ملم نموذجي
- درجة الحرارة: 850–950°C (الأوستنيتية), تليها إخماد
- اللفّة: ملف دائري واحد أو متعدد اللفات, مسح أو ثابت
- التردد: 10–50 كيلوهرتز لعمق الحالة 1–3 مم; 100–400 كيلوهرتز لـ <1 مم
5. الأخطاء الشائعة عند الشراء
| خطأ | ما يكلفه فعليًا |
|---|---|
| الاختيار على أساس السعر فقط | رقم أولي أقل يخفي مطابقة تردد ضعيفة, تبريد غير كافٍ, أو تحكم محدود. التكلفة طويلة المدى تظهر في معدل الهدر, توقفات عن العمل, والصيانة. |
| تجاهل التردد | اثنان 15 سخانات الحث ذات القدرة كيلووات واحدة ذات ترددان مختلفان تنتج نتائج مختلفة تمامًا على نفس القطعة. دائمًا طابق التردد مع مادة القطعة, الحجم, وعُمق التسخين. |
| التعامل مع الملف كأمر ثانوي | أفضل مصدر طاقة لا يمكنه إصلاح ملف سيء. يتحكم تصميم الملف في المكان الذي تذهب إليه الحرارة. ميزانية الملفات الخاصة بالتطبيقات, ليست عامة. |
| نتوقع إعدادًا واحدًا للتعامل مع كل شيء | يمكن لمصدر الطاقة المرن أن يخدم عائلات متعددة الأجزاء, ولكن لفائف, الوصفات, وعادة ما تحتاج التركيبات إلى تخصيصها لكل أسرة. |
| تخطي مراقبة العملية | بدون قوة, الطاقة, أو بيانات درجة الحرارة, لا يمكنك إثبات الجودة لعميلك أو التقاط العملية قبل أن تصبح دفعة مرفوضة. |
6. عملية اختيار بسيطة
إذا كنت تقوم بتقييم معدات التدفئة التعريفي ولا تعرف من أين تبدأ, العمل من خلال هذه الخطوات الخمس بالترتيب. تعمل كل خطوة على تضييق المجال وتمنحك أرقامًا محددة لمناقشتها مع الموردين.
| الخطوة | ما يجب تحديده | لماذا يضيق خياراتك |
|---|---|---|
| 1. تحديد الشغل | درجة المادة, الأبعاد, كتلة, والمنطقة المحددة التي تحتاج للتدفئة. | تحدد المادة والكتلة الحد الأدنى من الطاقة. تحدد منطقة التسخين شكل وحجم الملف. |
| 2. تحديد هدف التدفئة | اللحام بالأجسام الملحوظة, التقسية, التسخين المسبق, أو من خلال التدفئة? درجة الحرارة المستهدفة? زمن الدورة المطلوبة? | درجة الحرارة + الوقت = القوة. نوع العملية (السطح مقابل. التسخين العميق) يشير إلى نطاق التردد. |
| 3. تطابق القوة & التردد | حساب كيلوواط المطلوبة من الكتلة, ارتفاع درجة الحرارة, والوقت. حدد التردد من عمق التسخين وحجم الجزء. | يزيل 80% من النماذج المتوفرة. أنت الآن تقارن 3–5 خيارات قابلة للتطبيق بدلا من 50. |
| 4. تحديد الملف & التبريد | هندسة الملف للوصول إلى الأجزاء. معدل تدفق مياه التبريد, الضغط, وقدرة التبريد لدورة العمل الخاصة بك. | يحدد الملف توحيد التسخين. يحدد التبريد وقت التشغيل—قم بتقليل حجمه وسيقوم النظام برحلات منتصف الوردية. |
| 5. تأكيد الأتمتة & المراقبة | بروتوكول PLC, الإدخال/الإخراج عن بعد, عدد الوصفات, ردود فعل درجة الحرارة, تسجيل البيانات, مخرجات التنبيه. | قد لا يتكامل العرض الذي يعمل في الوضع اليدوي مع خطك. تأكيد الواجهات قبل الطلب. |
العمل من خلال هذه الخطوات الخمس, وسيكون لديك قائمة مختصرة بالمعدات التي تناسب إنتاجك الفعلي—ليس مجرد كومة من أوراق البيانات. عندما تكون مستعدًا لمناقشة التفاصيل, قم بإحضار رسومات الشغل الخاصة بك ووقت الدورة المستهدف إلى المحادثة. لإلقاء نظرة أعمق على حجم الطاقة, راجعنا موارد اختيار مصدر طاقة التسخين بالحث موارد.
7. الوجبات الجاهزة الرئيسية
إن اختيار نظام التسخين التعريفي لقطع غيار السيارات يرجع إلى مطابقة خمسة أشياء مع إنتاجك الفعلي: الطاقة إلى الجزء الخاص بك من الكتلة ووقت الدورة, التردد إلى عمق التدفئة الخاص بك, هندسة الملف لشكل الشغل الخاص بك, التبريد لدورة العمل الخاصة بك, والضوابط لمستوى الأتمتة الخاص بك. احصل على هؤلاء الخمسة بشكل صحيح, والباقي يقع في مكانه. يمنع التقييم الفني المبكر باستخدام عينات الأجزاء الحقيقية أخطاء الاختيار المكلفة والتي تكون أكثر تكلفة بكثير من فرق السعر بين العرض المناسب والعرض المناسب.
الأسئلة المتداولة
كيف أختار الطاقة المناسبة لتطبيق التسخين بالحث؟?
ابدأ بمواد الشغل, كتلة, درجة الحرارة المستهدفة, وزمن الدورة المطلوب. احسب الطاقة النظرية اللازمة, أضف 30–50% لخسائر اقتران الملف, ثم التحقق من صحة مع اختبار الجزء الحقيقي. أرقام الكتالوج هي نقطة البداية, ليست إجابة نهائية.
هل التردد العالي أم التردد المتوسط أفضل؟?
لا يوجد أحدهما أفضل بشكل عام. اختر بناءً على عمق التسخين المطلوب: التردد العالي (100–400 كيلوهرتز) للتسخين السطحي الضحل تحت 1 مم; تردد متوسط (10–100 كيلوهرتز) للتلحيم العام وعمق الحالات 1–3 مم; تردد منخفض (1–10 كيلوهرتز) للتسخين العميق عبر القطاعات الكبيرة.
هل يمكن لنظام التسخين بالحث التعامل مع أنواع قطع متعددة?
يمكن لمصدر طاقة مرن ذو نطاق تردد واسع وملفات وصفات مخزنة أن يخدم أسرًا متعددة من القطع. ومع ذلك, الملفات والمثبتات المخصصة تكون تقريبًا دائمًا مطلوبة لكل عائلة من القطع. توقع الاستثمار في أدوات تطبيقية محددة حتى لو بقي مصدر الطاقة نفسه.
ما المعلومات التي يجب أن أحضرها قبل الاتصال بالمورد?
رسومات قطعة العمل مع درجة المواد والأبعاد, منطقة التسخين المحددة, درجة الحرارة المستهدفة, الوقت اللازم للدورة أو معدل الإنتاج المطلوب, القدرة المتوفرة للمنشأة ومياه التبريد, وأي متطلبات لواجهة الأتمتة. عينة من القطعة تساوي أكثر من عشر رسائل إلكترونية.
هل تحتاج مساعدة في اختيار معدات التسخين بالحث؟?
أخبرنا بمادة قطعة العمل, منطقة التسخين, درجة الحرارة المستهدفة, وزمن الدورة—سيقوم مهندسونا بتوصية مصدر طاقة وتكوين لفائف يتناسب مع إنتاجك.