
Nagrzewanie indukcyjne części samochodowych: Praktyczny przewodnik dla kupujących
Dla fabryk, które potrzebują stabilności, powtarzalne ogrzewanie w produkcji—lutowanie rur miedzianych, lutowanie narzędzi węglikowych, wstępnego podgrzewania rur, utwardzanie powierzchni, lub obróbka cieplna—prawo sprzęt do nagrzewania indukcyjnego bezpośrednio determinuje jakość produktu, Prędkość produkcji, i koszt operacyjny. W tym przewodniku omówiono menedżerów produkcji, integratorów automatyki, zespoły zakupowe powinny o tym wiedzieć przed wyborem systemu ogrzewania indukcyjnego.
Plan działania czytelnika
Kierownik produkcji? Skocz do Sekcja 4 (Zastosowania) & Sekcja 6 (Proces selekcji).
Integrator Automatyki? Skup się na Sekcja 3 (Automatyzacja & Monitorowanie).
Nabywczy / Kupujący? Zacznij od Sekcja 5 (Typowe błędy) & Sekcja 6 (Proces selekcji).
| 1. Dlaczego dobór sprzętu ma znaczenie | 2. Jak działa technologia |
| 3. Kluczowe czynniki wyboru | 4. Przykłady zastosowań przemysłowych |
| 5. Typowe błędy zakupowe | 6. Prosty proces selekcji |
1. Dlaczego wybór sprzętu ma znaczenie
Nagrzewnica indukcyjna zapewnia szybką dostawę, lokalne, i kontrolowane ciepło bez bezpośredniego kontaktu z płomieniem. Ale gdy sprzęt zostanie wybrany nieprawidłowo:
- Niestabilna jakość ogrzewania—części wyglądają na gorące, ale rzeczywista temperatura połączenia, głębokość nagniatania, lub jednolitość różni się w zależności od części. W lutowaniu i utwardzanianiu, małe różnice powodują słabe połączenia, pękanie, lub nierówną twardość.
- Niewłaściwa moc lub częstotliwość—zbyt mała moc zabija szybkość produkcji; zbyt duża ilość utrudnia sterowanie i skraca żywotność cewki. Zła częstotliwość powoduje nierównomierne nagrzewanie lub niewystarczającą głębokość penetracji.
- Automatyzacja i monitorowanie szczelin—system, który działa w testach manualnych, może nie działać w produkcji automatycznej, jeśli komunikacja PLC, informacje zwrotne w czasie rzeczywistym, zarządzanie recepturami, i sygnały alarmowe są ograniczone.
2. Jak działa technologia
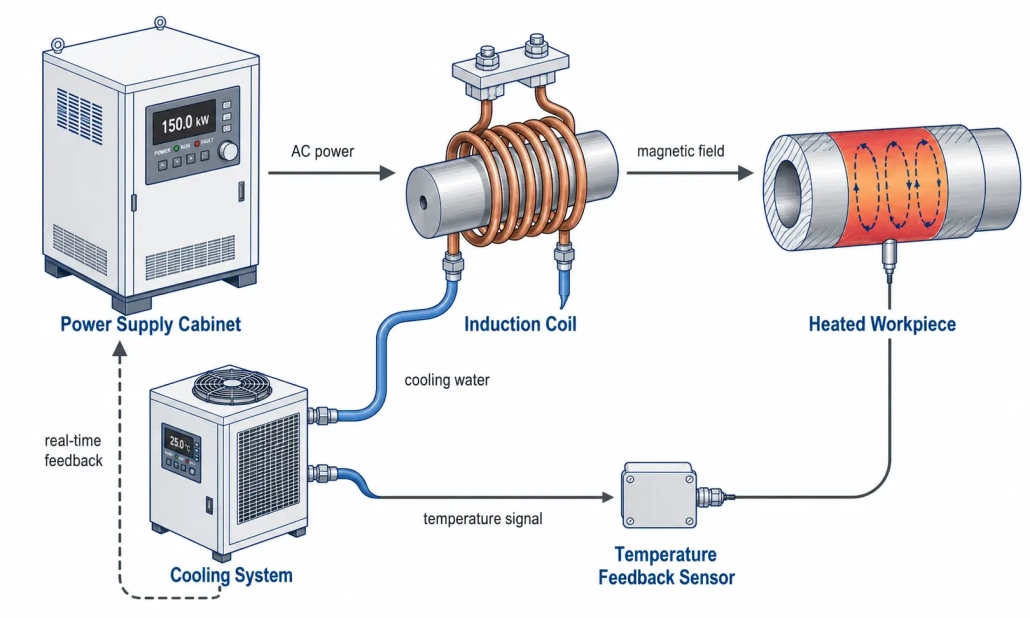
System grzewczy indukcyjny wykorzystuje zmienne pole magnetyczne do generowania prądów wirowych wewnątrz przewodzącego elementu roboczego. Ciepło jest wytwarzane wewnątrz samego metalu—nie przenoszone z zewnętrznego płomienia. Cztery elementy tworzą jeden zintegrowany system: zasilacz dostarcza kontrolowaną energię, cewka przekształca ją w pole magnetyczne, obrabiany przedmiot pochłania ją jako ciepło, a system chłodzenia utrzymuje wszystko w stabilnym stanie. Ponieważ ogrzewanie jest bezstykowe, proces jest czysty, powtarzalnego, i nadaje się do linii zautomatyzowanych. Dla podstawowej fizyki, zobacz nasz Jak działa ogrzewanie indukcyjne? przewodniku.
3. Kluczowe czynniki wyboru
Moc znamionowa
Jak szybko system osiąga docelową temperaturę w ramach Twojego czasu cyklu. Rozmiar dla Twojej najcięższej realistycznej części, nie dla przeciętnej. Zasilacz pracujący przy 60–70% pojemność trwa dłużej niż jeden ustawiony blisko 100% na pełne zmiany. Szczegółowe obliczenia mocy w różnych zastosowaniach, zobacz nasz Kompletny przewodnik wyboru mocy.
Zakres częstotliwości
Kontroluje głębokość nagrzewania. Wyższa częstotliwość (100–400 kHz) = płytkie ciepło powierzchniowe dla małych części i cienkich obudów. Średnia częstotliwość (10–100 kHz) = ogólnego przeznaczenia. Niższa częstotliwość (1–10 kHz) = głęboka penetracja w przypadku dużych przekrojów. Dopasuj do rozmiaru części i celu ogrzewania—nie wybieraj wyłącznie z katalogu. Zobacz nasz Przewodnik klasyfikacji częstotliwości.
Projekt cewki
cewka jest narzędziem procesowym, nie dodatek. Kształt cewki, skręty, rozmiar rurki miedzianej, chłodzenie wodne, i odległość od części decydują o równomierności i wydajności ogrzewania. Nawet najwyższej klasy zasilacz nie może zrekompensować źle zaprojektowanej cewki.
Materiał obrabiany & geometria
Stal nagrzewa się wydajnie. Miedź i aluminium są bardziej przewodzące—potrzebują wyższego prądu i bardziej ścisłego sprzężenia cewki. Zawsze podawaj klasę materiału, wymiary, i konkretną strefę nagrzewania podczas rozmowy z dostawcami.
Interfejs automatyzacji
Jeśli system będzie integrowany z robotycznym załadunkiem, stołami obrotowymi, lub liniami przenośnikowymi, potwierdź zdalne uruchamianie/zatrzymywanie, protokół komunikacji PLC, przechowywanie przepisów, wyjścia błędów, i wyjście danych w czasie rzeczywistym przed zamówieniem.
System chłodzenia
Urządzenia indukcyjne wytwarzają ciepło w cewce, elektronika mocy, i transformator wyjściowy. Dobierz agregat chłodniczy tak, aby zapewniał trwałe odprowadzanie ciepła, nie najwyższa ocena—zbyt małe chłodzenie powoduje przestoje w połowie zmiany i skraca żywotność podzespołów. Zobacz nasz przewodnik chłodzenia wodnego.
Monitorowanie procesu
W produkcji, powtarzalność przewyższa maksymalną prędkość. Moc w czasie rzeczywistym, energia, i monitorowanie temperatury pomagają wykryć brakujące części, złe umiejscowienie cewki, nieprawidłowe cykle, i przemieszczanie się z partii na partię, zanim złom zacznie się gromadzić.
4. Przykłady zastosowań przemysłowych
Lutowanie rur miedzianych
Czyste, lokalne wspólne ogrzewanie dla HVAC, chłodzenie, i zespoły układów płynów. Zastępuje ręczne lutowanie płomieniowe powtarzalnym lutowaniem, cykle niezależne od operatora.
- Materiał: Miedziana rurka, okucia mosiężne lub miedziane
- Rozmiar: Średnica zewnętrzna rury zwykle 1/4″ do 2″
- Temperatura: 640–730°C (Wypełniacz srebrno-fosforowy BCuP)
- Cewka: Cewka pierścieniowa lub dzielona z małym luzem (1–3 mm szczeliny)
- Częstotliwość: 15–50 kHz dla ogólnych rozmiarów lamp
Lutowanie narzędzi węglikowych
Proces lutowania indukcyjnego narzędzi węglikowych
Kontrolowane nagrzewanie na styku węglika i stali, dzięki czemu stop lutowniczy płynie prawidłowo, bez termicznego uszkodzenia płytki lub nierównego wiązania.
- Materiał: Wkładka z węglika wolframu, trzonek ze stali stopowej
- Rozmiar: Włóż masę 30–600 g
- Temperatura: 650–700°C (Srebrny wypełniacz do torebek)
- Cewka: Cewka naleśnikowa lub kształtowa skupiająca ciepło na złączu
- Częstotliwość: 150–250 kHz dla lokalnego ogrzewania interfejsu
Ogrzewanie rur & Podgrzewanie spawania
Równomierne podgrzewanie przed spawaniem, obróbka cieplna po spawaniu, lub usunięcie powłoki. Równomierność ogrzewania na całym obwodzie ma kluczowe znaczenie.
- Materiał: Stal węglowa, stal stopowa, rura ze stali nierdzewnej
- Rozmiar: Średnica zewnętrzna rury zazwyczaj 2″ do 24″+
- Temperatura: 150–350°C (wstępnego nagrzewania), 600–760°C (PWHT)
- Cewka: Wężownica dzielona lub zatrzaskowa zapewniająca dostęp do rur
- Częstotliwość: 1–10 kHz dla głębszej penetracji grubych ścian
Hartowanie indukcyjne & obróbka cieplna
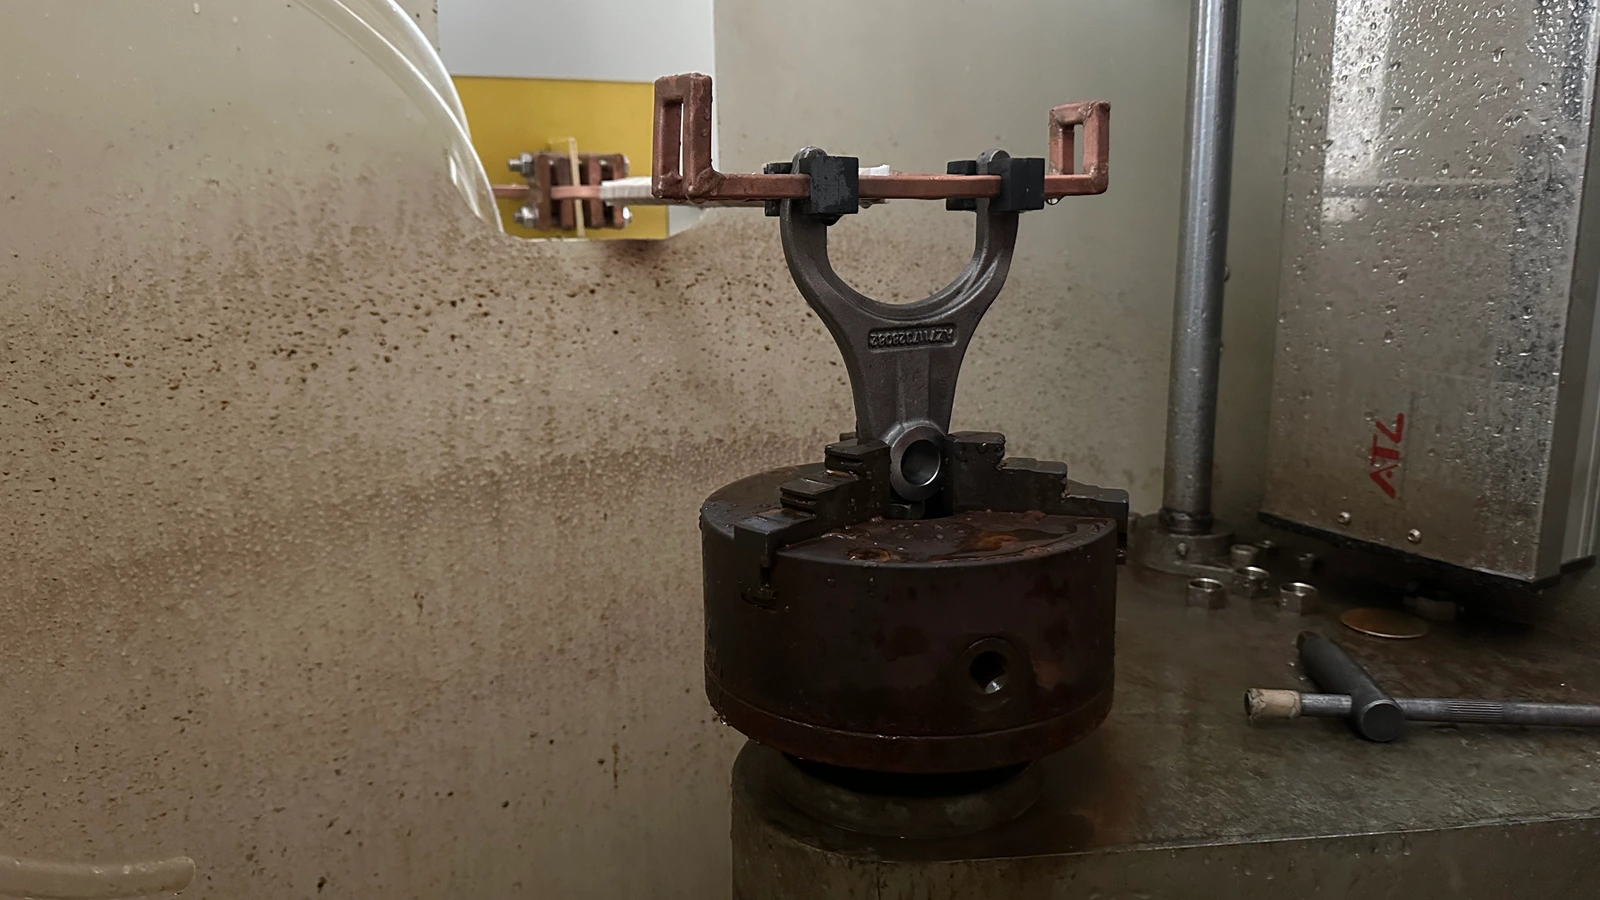
Szybkie nagrzewanie powierzchniowe, a następnie hartowanie w celu zwiększenia odporności na zużycie wałów, koła zębate, sworzni, rolki, i widełki zmiany biegów.
- Materiał: Stal średniowęglowa, stal stopowa (1045, 4140, 4340)
- Rozmiar: Średnica części 10–80 mm typowe
- Temperatura: 850–950°C (Austenixowanie), następnie hartowanie
- Cewka: Cewka jednorazowa lub wielozwojowa obejmująca część, skanowanie lub statyczne
- Częstotliwość: 10–50 kHz dla głębokości hartowania 1–3 mm; 100–400 kHz dla <1 mm
5. Typowe błędy zakupowe
| Błąd | Jakie są naprawdę koszty |
|---|---|
| Wybór wyłącznie według ceny | Niższa cena początkowa ukrywa słabe dopasowanie częstotliwości, za małe chłodzenie, lub ograniczone sterowanie. Długoterminowy koszt objawia się wskaźnikiem odpadów, przestojami, i konserwacją. |
| Ignorowanie częstotliwości | Dwa 15 Podgrzewacze indukcyjne kW o różnych częstotliwościach dają zupełnie różne wyniki na tej samej części. Zawsze dopasowuj częstotliwość do materiału części, Rozmiar, i głębokości nagrzewania. |
| Traktowanie cewki jako sprawy drugorzędnej | Najlepszy zasilacz nie naprawi złej cewki. Projekt cewki kontroluje, dokąd idzie ciepło. Planuj budżet na cewki specyficzne dla aplikacji, a nie ogólne. |
| Oczekiwanie, że jedno ustawienie obsłuży wszystko | Elastyczny zasilacz może obsługiwać wiele rodzin części, ale cewki nie, receptury, i osprzęt zwykle muszą być dedykowane dla każdej rodziny. |
| Pomijanie monitorowania procesu | Bez mocy, energia, lub dane dotyczące temperatury, nie możesz udowodnić jakości swojemu klientowi ani wykryć odchyleń w procesie, zanim stanie się on odrzuconą partią. |
6. Prosty proces selekcji
Jeśli oceniasz urządzenia do ogrzewania indukcyjnego i nie wiesz od czego zacząć, wykonaj kolejno te pięć kroków. Każdy krok zawęża pole i daje konkretne liczby do omówienia z dostawcami.
| Krok | Co zdefiniować | Dlaczego zawęża Twoje możliwości |
|---|---|---|
| 1. Zdefiniuj przedmiot obrabiany | Gatunek materiału, wymiary, masa, oraz konkretny obszar wymagający ogrzewania. | Materiał i masa określają moc minimalną. Strefa grzewcza określa kształt i rozmiar cewki. |
| 2. Ustaw cel ogrzewania | Lutowanie, utwardzania, Wstępne podgrzewanie, lub przegrzanie? Temperatura docelowa? Wymagany czas cyklu? | Temperatura + czas = moc. Typ procesu (powierzchnia vs. ogrzewanie przelotowe) wskazuje zakres częstotliwości. |
| 3. Dopasuj moc & częstotliwość | Oblicz wymagane kW na podstawie masy, wzrost temperatury, i czas. Wybierz częstotliwość na podstawie głębokości nagrzewania i rozmiaru części. | Eliminuje 80% dostępnych modeli. Teraz porównujesz 3–5 realne opcje zamiast 50. |
| 4. Określ cewkę & chłodzenia | Geometria cewki zapewniająca dostęp do części. Natężenie przepływu wody chłodzącej, ciśnienie, i wydajność agregatu chłodniczego dla Twojego cyklu pracy. | Wężownica określa równomierność ogrzewania. Chłodzenie definiuje czas sprawności—za mały i system ulega awarii w połowie zmiany. |
| 5. Potwierdź automatyzację & monitorowanie | Protokół PLC, zdalne wejścia/wyjścia, liczba przepisów, sprzężenie zwrotne temperatury, rejestracja danych, wyjścia alarmowe. | Zasilacz pracujący w trybie ręcznym może nie zintegrować się z Twoją linią. Potwierdź interfejsy przed złożeniem zamówienia. |
Wykonaj te pięć kroków, a otrzymasz krótką listę sprzętu, który pasuje do Twojej rzeczywistej produkcji—nie tylko stos arkuszy danych. Kiedy będziesz gotowy, aby omówić szczegóły, Wprowadź do rozmowy swoje rysunki obrabianego elementu i docelowy czas cyklu. Aby lepiej poznać rozmiarowanie mocy, zobacz nasz wybór mocy nagrzewania indukcyjnego zasoby.
7. Klucz na wynos
Wybór systemu grzewczego indukcyjnego dla części samochodowych sprowadza się do dopasowania pięciu rzeczy do rzeczywistej produkcji: mocy do masy części i czasu cyklu, częstotliwości do głębokości nagrzewania, geometrii cewki do kształtu obrabianego elementu, chłodzenia do cyklu pracy, oraz sterowania do poziomu automatyzacji. popraw te pięć, a reszta wszystko układa się na swoim miejscu. Wczesna ocena techniczna na prawdziwych próbkach części zapobiega kosztownym błędom selekcji, które są znacznie droższe niż różnica cenowa między odpowiednim źródłem a odpowiednim materiałem.
Często zadawane pytania
Jak wybrać odpowiednią moc do zastosowania w grzewce indukcyjnej?
Zacznij od materiału obrabianego elementu, masa, docelowa temperatura, wymagany czas cyklu. Oblicz teoretyczną potrzebną energię, Dodaj 30–50% dla strat sprzęgła cewkowego, następnie zweryfikowaj prawdziwym testem części. numery katalogowe są punktem wyjścia, nie ostateczną odpowiedzią.
czy lepsze są wysokie czy średnie częstotliwości?
żadne nie jest uniwersalnie lepsze. Wybierz na podstawie wymaganej głębokości nagrzewania: High Frequency (100–400 kHz) dla płytkiego podgrzewania powierzchni 1 mm; średniej częstotliwości (10–100 kHz) dla lutowania ogólnego i głębokości obudowy 1–3 mm; niskiej częstotliwości (1–10 kHz) do głębokiego nagrzewania dużych sekcji.
czy jeden system grzewczego indukcyjnego może obsłużyć wiele typów części?
elastyczny zasilacz o szerokim zakresie częstotliwości i przechowywanych profilach receptur może obsłużyć wiele rodzin części. Jednak, dedykowane cewki i złącza są niemal zawsze potrzebne dla każdej rodziny części. Spodziewaj się inwestycji w narzędzia dostosowane do zastosowania, nawet jeśli zasilacz pozostaje taki sam.
Jakie informacje powinienem przygotować przed skontaktowaniem się z dostawcą?
Rysunki detali z klasą materiału i wymiarami, konkretna strefa podgrzewania, docelowa temperatura, wymagany czas cyklu lub wydajność produkcji, dostępna moc zakładowa i woda chłodząca, oraz wymagania dotyczące interfejsu automatyzacji. Próbka części jest warta więcej niż tuzin e-maili.
Potrzebujesz pomocy w doborze urządzeń do nagrzewania indukcyjnego?
Powiedz nam, jaki jest materiał Twojej części, obszar podgrzewania, docelowa temperatura, oraz czas cyklu—nasi inżynierowie polecą źródło zasilania i konfigurację cewki dopasowaną do Twojej produkcji.










