
5 选择感应退火机的关键因素
选择一个 感应退火机 不是为了找到功率最高的电源或报价最便宜的设备. 而是为了让设备满足三个常规炉退火无法同时实现的要求: 局部加热, 可控冷却, 和在线吞吐量. 专门的机器软化冷加工金属, 减轻焊接区应力, 并恢复延展性——每个零件只需几秒,而不是每批次几个小时. 不匹配的颗粒会导致颗粒结构不一致, 表面氧化, 以及永远不会与生产线其他部分整合的资本资产.
退火与淬火和回火有着根本的不同. 它在更高的温度下运行, 需要控制冷却速率(而不仅仅是加热速率)并服务于一套完全不同的生产工作流程: 拉丝, 管材成型, 冷镦, 和焊后应力消除. 以下五个因素是将适合您流程的机器与适合您流程的机器区分开来的决策点.
1. 定义您的退火应用
退火不是一个过程——而是一系列过程, 您需要的机器完全取决于您正在运行的机器. 不像 感应回火, 几乎总是在硬化之后, 退火出现在生产链的多个点: 冷拔后, 形成阶段之间, 焊接后, 或作为加工前的最后一个消除应力步骤.
首先确定您正在处理的应用程序类型:
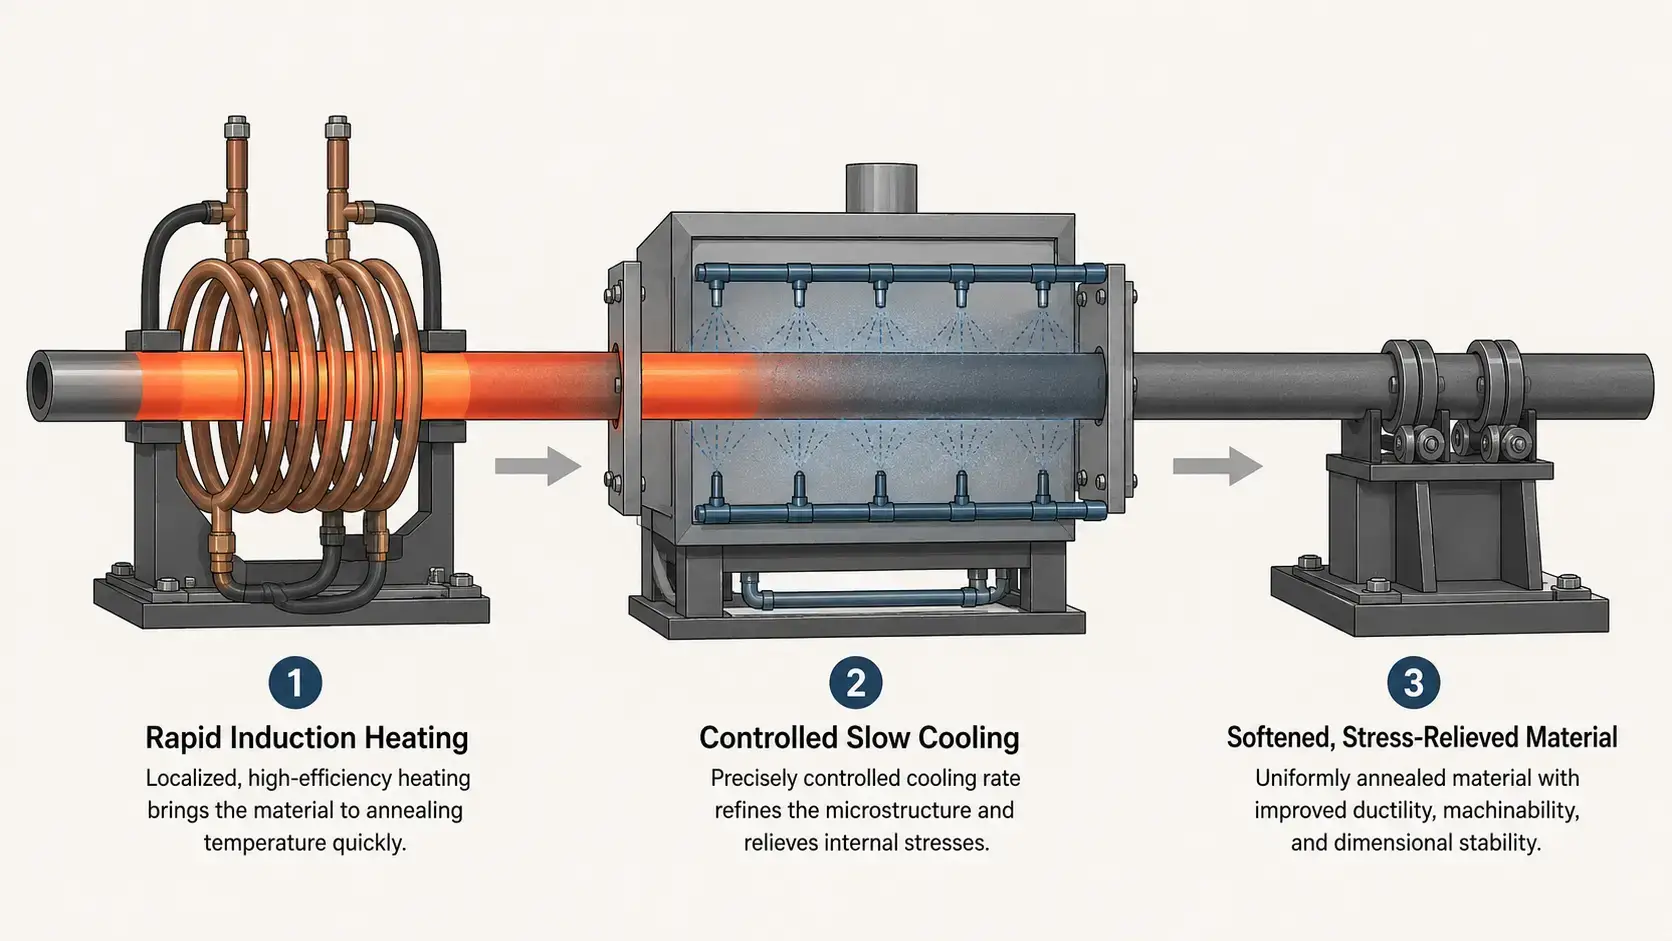
— 线材和钢绞线退火: 连续拉丝加工使材料硬化. 拉伸过程中穿线感应退火在不停线的情况下恢复延展性. 这里的线圈设计通常是多圈隧道线圈,线材以高速通过.
— 管材和管道退火: 管材成形, 弯曲, 和焊接会引入残余应力. 感应退火可以针对特定区域——焊缝, 弯曲半径, 或整个截面——氧化比炉内退火少得多.
— 棒材和线材退火: 冷镦或冷拔棒料在下一次成型操作之前通常需要全截面软化. 中频系统提供实心截面所需的穿透深度.
— 焊区退火: 氩弧焊后, 我, 或激光焊接, 热影响区 (热影响区 (HAZ)) 含有可能导致开裂的残余应力. 局部感应退火仅处理热影响区, 其余部分保持不变——这是炉子做不到的.
— 全长连续退火: 线材等长材, 钢带, 或管道以恒定速度穿过固定线圈. 机器必须在连续运行数小时内保持稳定的热分布.
一台 感应退火机 设计用于连续线 200 米每分钟是一个完全不同的系统,与为一批装配式组件进行局部焊后处理而构建的系统完全不同. 首先定义应用程序, 然后指定它周围的机器.
2. 功率, 频率 & 冷却控制
功率和频率决定零件加热的速度和深度. 但对于退火, 还有第三个变量同样重要: 冷却速度控制. 与淬火(需要急冷)和回火(通常为空冷)不同,退火需要控制慢冷,以使晶粒结构得到适当重组. 一台加热效果完美但冷却过快的机器会使材料比原来更硬.
需要一起评估的三个参数:
— 功率水平: 退火温度高于回火——钢通常为700–900°C, 相比之下,回火为150–650°C. 这意味着每公斤工件所需的比功率更高. 参考标准 功率需求 用于估计您的基线, 但对于给定的零件质量,预计退火载荷处于范围的上限.
— 频率选择: 中频 (1–10 千赫) 适用于热量必须渗透到核心的固体截面,如棒材和厚壁管. 更高的频率 (10–50 kHz) 适合薄规格管, 线材, 和表层退火. 规则对所有人来说都是一样的 感应加热: 更小的横截面→更高的频率.
— 控制冷却部分: 这是感应退火设备与其他感应机器根本不同的地方. 加热线圈后, 工件必须穿过受控冷却区——绝缘隧道, 温度调节夹克, 或精确定时的气隙——使温度缓慢下降以实现完全再结晶. 询问供应商如何管理冷却速率, 不仅仅是供暖方式.
只谈论千瓦和千赫兹而不解决冷却控制问题的供应商正在将退火视为具有较低温度设定点的硬化. 这不是同一件事.
3. 温度精度 & 均匀度
由于两个不适用于淬火或回火的原因,退火温度控制要求很高. 首先, 目标温度窗口相对于绝对温度很窄——保持在 850°C ±10°C 需要比保持在 400°C ±10°C 更严格的比例控制, 因为对周围环境的热损失与绝对温度的四次方成正比. 第二, 如果温度过高, 晶粒生长加速,材料的机械性能永久下降——你不能 “不生长” 通过更慢的冷却来粗化晶粒.
评估的关键温度控制特性 感应退火系统:
— 双波长或比率高温测定法: 当零件表面在退火温度下氧化时,标准红外高温计可能会随着发射率的变化而漂移. 双波长传感器可以弥补这一点, 即使加热过程中表面状况发生变化,也能提供准确的读数.
— 快速响应的闭环功率控制: 系统必须在毫秒级内调整输出,以补偿线速波动, 来料温度变化, 以及线圈在生产过程中加热时的阻抗漂移.
— 连续工艺的多区监控: 在钢丝或管材退火生产线上, 应在线圈出口和冷却区出口测量温度. 这两个读数的差值可以告诉你冷却速度是否达到目标.
— 具有特定材料配置文件的配方管理: 退火参数为 304 不锈钢管与C1020碳钢丝完全不同. 机器应存储, 记起, 并锁定经过验证的配置文件,以便操作员无需针对每次材料变化进行重新调整.
如果供应商无法证明使用特定材料的特定工件的温度均匀性, 继续寻找. 对实际零件的工艺验证是唯一重要的证明.
4. 自动化 & 生产能力
退火线分为两大类, 并且各自的自动化要求完全不同. 连续生产线 — 拉丝, 管磨机退火, 带材加工——需要感应系统与可能已经固定的现有生产线速度同步. 批量退火工作站——焊后处理单元, 预加工应力消除站 - 需要快速零件更换和灵活的夹具.
将自动化水平与您的生产概况相匹配:
— 连续在线退火: 感应线圈和冷却部分直接集成到拉丝装置中, 管焊, 或带材轧制线. 控制系统必须与生产线PLC通讯,以便随着生产线速度的变化实时调整功率. 两秒的通信延迟 100 每分钟米意味着三米废料.
— 半自动批处理单元: 操作员将零件装载到夹具中, 启动循环, 并移除完成的部分. 适用于装配式组件的焊区退火或锻件的预加工应力消除. 周期时间的一致性取决于零件放置的重复性——夹具每次都应相对于线圈精确地定位工件.
— 全自动机器人单元: 机器人将零件装入线圈中, 退火循环运行, 机器人卸载. 这种配置非常适合中到大量的离散零件,其中劳动力成本或周期时间一致性证明自动化投资是合理的. 相同的设计逻辑适用于 选择感应淬火系统 与机器人处理.
— 快换工具: 如果您在同一台机器上对多个 SKU 进行退火, 线圈, 指南, 冷却区插件应在几分钟内即可更换, 不是小时. 每一分钟的转换都会损失生产能力.
对于连续线, 指定您预计在未来三年内运行的最高生产线速度的机器, 不是你今天跑步的速度. 以后改装更快的电源比一开始就购买合适容量的电源更贵.
5. 供应商经验 & 工艺知识
退火是一种感应过程,在这个过程中供应商的经验最为重要. 淬火相对宽容: 加热到转变温度以上, 淬火, 完成. 回火很简单: 加热到较低的目标温度, 保温, 风冷. 退火增加了一个维度——受控冷却——这需要供应商了解冶金学, 而不仅仅是电气工程. 一个懂得电力电子但不懂相变动力学的供应商,会选择一台加热效果很好但在降温过程中会毁坏材料的机器.
在评估供应商时, 不要只看设备目录:
— 具体材料的工艺经验: 供应商是否为你的材料类型建造过退火系统——碳钢, 不锈钢, 铜合金, 铝? 每种材料都有不同的相变温度, 发射率特性, 以及冷却速率敏感性. 向运行类似材料的客户寻求参考.
— 退火线圈设计: 与淬火线圈相比,退火线圈通常在更高的温度下运行,工作周期更长. 线圈冷却系统, 绝缘, 机械支撑结构的设计必须能够承受持续的热负荷, 不间歇工作. 重新用于退火的硬化线圈将过早失效.
— 冷却区工程: 这是一个 感应加热系统 大多数通用供应商忽视了. 询问冷却部分如何设计——长度, 绝缘, 温度监测点, 以及是否可以针对不同材料和线速度进行调整.
— 现场工艺验证: 供应商应该愿意通过测试系统运行您的材料并提供时间-温度曲线, 前后硬度读数, 和金相晶粒结构图像. 没有过程数据的报价就是一场赌博.
— 售后支持和备件: 退火线经常运行 24/7. 停机成本按每分钟计算, 不是每天. 确认备件交货时间以及供应商是否提供电源和控制系统的远程诊断.
值得合作的供应商在报价额定功率之前会询问您的退火应用. 我们根据上述五个因素评估每个询问——申请类型, 电源和冷却要求, 温度控制, 自动化需求, 和长期流程支持 - 并根据您的材料和生产目标提供配置, 而不是产品目录中的预设.
感应加热与. 传统炉退火
对于目前使用批量或连续带式炉进行退火的制造商来说, 问题是感应加热是否提供足够的优势以证明更换的必要性. 下表比较了两种方法在生产中最重要的方面的差异.
| 感应退火 | 传统炉退火 |
|---|---|
| 快速局部加热——几秒到几分钟 | 缓慢批量加热——通常1到6小时 |
| 可控冷却速率——可编程缓冷区 | 被动炉冷却——限制速率控制, 取决于热容量 |
| 最小程度的氧化——短时间的高温暴露, 兼容惰性气体 | 更多水垢形成——长时间暴露在高温下 |
| 每个部件的能量更低——只有目标区域被加热 | 更高的能源消耗——熔炉空转, 向周围环境散失热量 |
| 在线能力 — 连续线, 管子, 和条带加工 | 批量限制工作流程 — 加载, 浸泡, 凉爽的, 卸下 |
| 一致的晶粒细化——每个零件可重复的热循环 | 炉内温度梯度——不同区域的结果不同 |
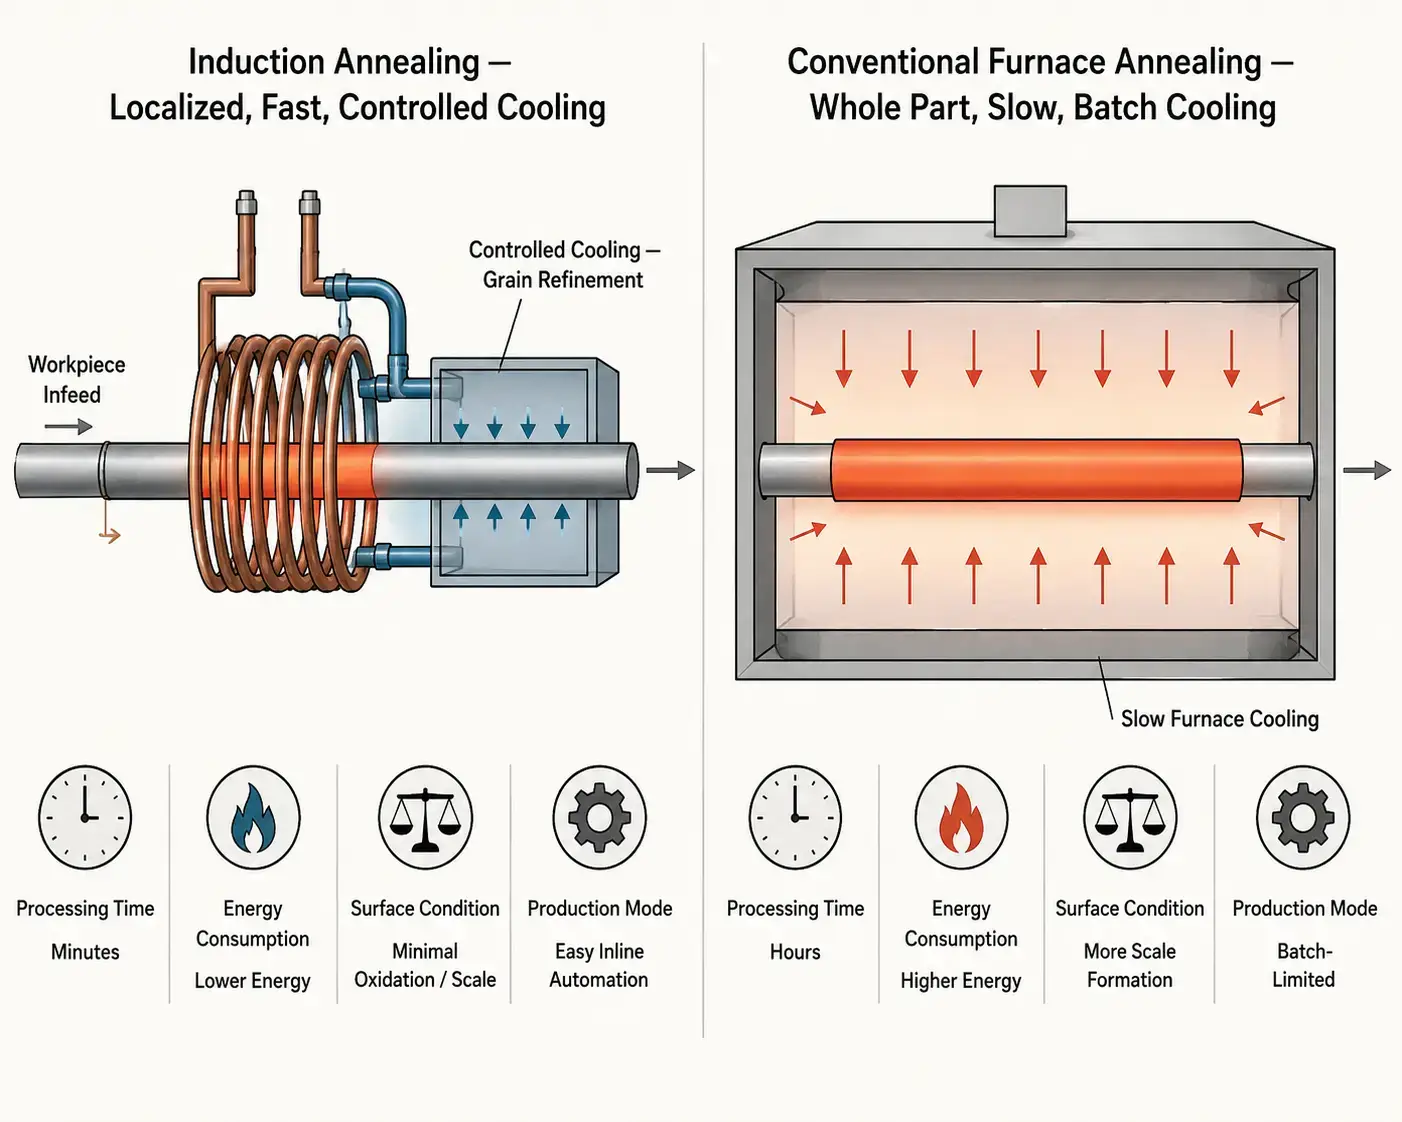
感应退火不是通用炉的替代品. 适用于以不可预测的批次对数十种不同几何形状的零件进行退火的加工车间, 一个 传统熔炉 仍然是更通用的工具——加载它, 设置个人资料, 并让它运行. 但适用于加工线材的专用生产线, 管子, 酒吧, 或中等到高容量的重复焊接组件退火, 感应提供更快的周期, 每个部件的能量更低, 氧化少得多, 以及间歇式炉无法比拟的冷却速率控制水平. 当退火步骤成为连续生产线上的瓶颈时,经济交叉最为明显.
要点
选择一个 感应退火机 取决于五个决策, 最重要的是第一个: 准确定义您要退火的内容以及原因. 应用——电线, 管子, 酒吧, 或焊接区域 - 决定功率, 频率, 和线圈几何形状. 材料决定了你必须保持的温度目标和冷却速率. 而生产量则决定你是否需要连续在线系统, 半自动单元, 或全自动机器人工作站. 一个供应商如果首先询问你的材料和生产线速度, 而不是直接从目录中报价机器, 就是一天就能投入使用的系统与需要六个月重新调试的系统之间的区别. 正确指定的正确机器可将退火从批量等待操作转变为连续操作, 可重复的生产步骤.
常见问题解答
问: 感应退火和感应回火有什么区别?
一个: 三个主要区别是温度, 冷却速度, 和目的. 退火在较高温度下进行 (对于钢来说通常为 700–900°C) 使晶粒结构完全再结晶并最大限度地提高柔软度和延展性. 回火在较低温度下进行 (150–650°C) 在硬化后减少脆性,同时保持大部分硬度. 退火需要控制的缓慢冷却以允许晶粒细化; 回火通常为空气冷却. 它们在制造链中起不同作用: 退火通常处理冷加工或焊接材料, 而回火总是跟随硬化步骤.
问: 哪些材料可以感应退火?
一个: 碳钢, 合金钢, 不锈钢, 铜及铜合金, 铝合金, 钛都可以进行感应退火, 前提是电源和频率与材料的电阻率和导热率相匹配. 像铜和铝这样的有色金属需要更高的功率密度,因为它们较低的电阻率降低了感应加热的效率. 线圈设计和频率必须针对每种材料类别进行调整——为钢材设置的系统如果不重新设计,将无法有效退火铜.
问: 感应退火能否替代传统退火炉?
一个: 用于连续生产的线材, 管子, 钢带, 和棒材, 是的——感应退火可以完全替代退火炉, 提供更快的循环时间, 更低的能耗, 更少氧化, 并且冷却速率控制要好得多. 用于大型工件的批量退火, 不规则形状的制造或混合零件的工作负载, 炉子通常仍然是更实用的选择. 许多制造商都采用混合模式: 专用大批量生产线的感应, 用于可变小批量工作的熔炉.





