
5 ปัจจัยสำคัญในการเลือกเครื่องหลอมแบบเหนี่ยวนำ
การเลือก เครื่องอบชุบด้วยการเหนี่ยวนำ ไม่ได้เกี่ยวกับการหาพาวเวอร์ซัพพลายวัตต์สูงสุดหรือการเสนอราคาที่ถูกที่สุด. มันเกี่ยวกับการปรับอุปกรณ์ให้เข้ากับสามสิ่งที่เตาอบแบบดั้งเดิมไม่สามารถทำพร้อมกันได้: การให้ความร้อนแบบเฉพาะจุด, การควบคุมการทำความเย็น, และการไหลของงานต่อเนื่อง. เครื่องที่กำหนดสเปกอย่างดีจะทำให้โลหะที่ผ่านการขึ้นรูปเย็นนุ่มลง, บรรเทาความเครียดในโซนรอยต่อเชื่อม, และฟื้นฟูความอ่อนตัว — ในไม่กี่วินาทีต่อชิ้น แทนที่จะเป็นชั่วโมงต่อชุด. การจับคู่ที่ไม่เหมาะสมทำให้คุณได้โครงสร้างเกรนที่ไม่สม่ำเสมอ, การเกิดออกไซด์บนผิว, และสินทรัพย์หลักที่ไม่เคยรวมเข้ากับสายการผลิตอื่น.
การอบเนื้อโลหะแตกต่างพื้นฐานจากการชุบแข็งและการอบอ่อน. มันทำงานที่อุณหภูมิสูงกว่า, ต้องควบคุมอัตราการทำให้เย็น — ไม่ใช่แค่อัตราการให้ความร้อน — และใช้กับกระบวนการผลิตที่แตกต่างกันโดยสิ้นเชิง: การดึงลวด, การขึ้นรูปท่อ, การประทับเย็น, และการผ่อนคลายความเครียดหลังการเชื่อม. ปัจจัยห้าด้านด้านล่างเป็นจุดตัดสินใจที่แยกเครื่องจักรที่เหมาะกับกระบวนการของคุณออกจากเครื่องจักรที่ต่อต้านมัน.
สารบัญ
1. กำหนดการใช้งานการอบชุบของคุณ
การอบชุบไม่ใช่กระบวนการเดียว — แต่มันคือครอบครัวของกระบวนการ, และเครื่องจักรที่คุณต้องการขึ้นอยู่กับสิ่งที่คุณกำลังใช้งาน. ต่างจาก การอบชุบด้วยไฟฟ้าเหนี่ยวนำ, ซึ่งเกือบจะมักเกิดขึ้นหลังจากการชุบแข็ง, การอบร้อนปรากฏในหลายจุดของสายการผลิต: หลังการดึงเย็น, ระหว่างขั้นตอนการขึ้นรูป, หลังการเชื่อม, หรือเป็นขั้นตอนสุดท้ายเพื่อคลายความเครียดก่อนการกลึง.
เริ่มต้นด้วยการระบุประเภทการใช้งานที่คุณกําลังดําเนินการ:
— การอบลวดและเส้นลวด: การดึงลวดต่อเนื่องทําให้วัสดุแข็งตัว. การอบลวดเหนี่ยวนําในสายตรงระหว่างรอบดึงช่วยฟื้นฟูความเหนียวโดยไม่หยุดสาย. การออกแบบขดลวดที่นี่มักเป็นขดลวดอุโมงค์หลายรอบที่ลวดผ่านด้วยความเร็วสูง.
— การหลอมท่อและท่อ: การขึ้นรูปท่อ, การดัด, และการเชื่อมทำให้เกิดความเค้นตกค้าง. การหลอมแบบเหนี่ยวนำสามารถกำหนดเป้าหมายไปยังโซนเฉพาะได้ — ตะเข็บเชื่อม, รัศมีการโค้งงอ, หรือหน้าตัดเต็ม — โดยมีออกซิเดชันน้อยกว่าเตาเผามาก.
— การหลอมแท่งและแท่ง: สต็อกแท่งแบบดึงเย็นหรือดึงเย็นมักต้องการการทำให้อ่อนตัวทั้งหน้าตัดก่อนดำเนินการขึ้นรูปครั้งต่อไป. ระบบความถี่ปานกลางให้ความลึกในการเจาะที่จำเป็นสำหรับส่วนที่เป็นของแข็ง.
— การหลอมโซนเชื่อม: หลังจากทีไอจี, ฉัน, หรือการเชื่อมด้วยเลเซอร์, โซนที่ได้รับผลกระทบจากความร้อน (HAZ) มีความเค้นตกค้างซึ่งสามารถทำให้เกิดรอยแตกได้. การอบด้วยเหนี่ยวนำเฉพาะที่รักษาเฉพาะ HAZ, โดยทิ้งส่วนที่เหลือของชิ้นส่วนไม่เปลี่ยนแปลง — สิ่งที่เตาไม่สามารถทำได้.
— การอบต่อเนื่องเต็มความยาว: ผลิตภัณฑ์ยาวเช่นลวด, แถบ, หรือท่อที่วิ่งด้วยความเร็วคงที่ผ่านขดลวดที่ติดตั้งอยู่. เครื่องจักรต้องรักษารูปแบบความร้อนที่มั่นคงในช่วงหลายชั่วโมงของการทำงานต่อเนื่อง.
อันหนึ่ง เครื่องอบชุบด้วยการเหนี่ยวนำ ออกแบบมาสำหรับลวดต่อเนื่องที่ 200 เมตรต่อนาทีเป็นระบบที่แตกต่างอย่างสิ้นเชิงจากระบบที่สร้างขึ้นสําหรับการบําบัดหลังเชื่อมเฉพาะที่ในชุดประกอบที่ผลิตขึ้น. กําหนดการใช้งานก่อน, จากนั้นกําหนดเครื่องจักรรอบๆ.
2. กำลังไฟ, ความถี่ & การควบคุมการทำให้เย็น
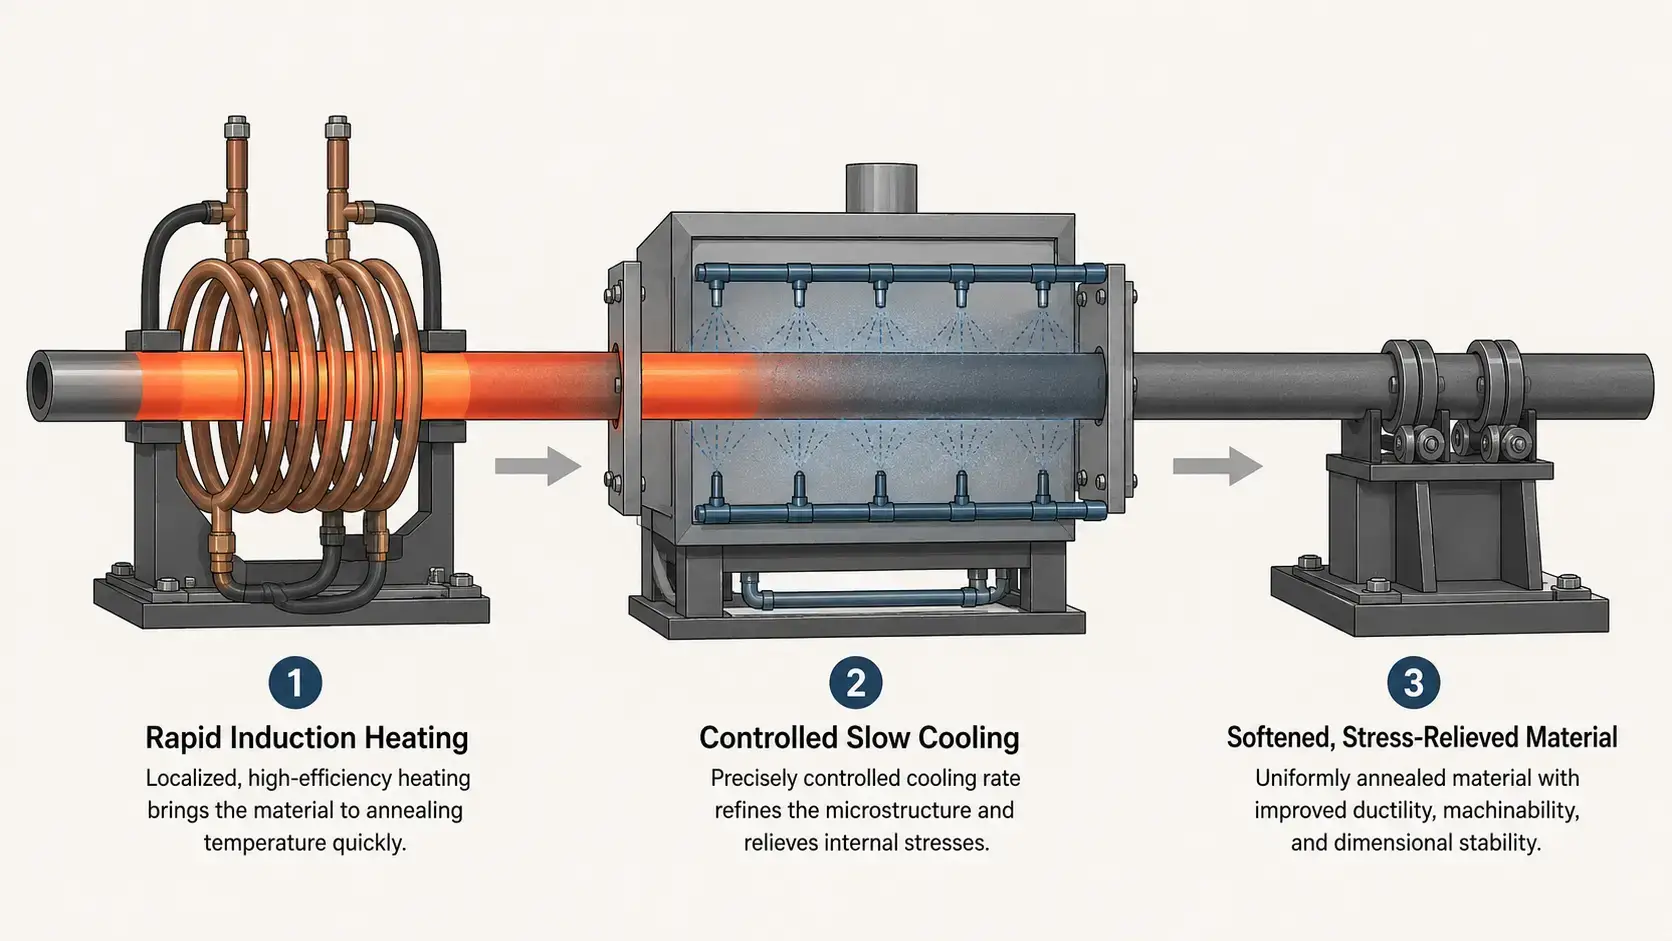
กําลังและความถี่กําหนดความเร็วและความลึกของชิ้นส่วนที่จะร้อน. แต่สําหรับการอบอ่อน, ยังมีตัวแปรที่สามที่สําคัญไม่แพ้กัน: การควบคุมอัตราการทําความเย็น. ไม่เหมือนกับการชุบแข็ง — ที่คุณต้องดับร้อน — และการชุบกลับ — ที่มักจะทำให้เย็นด้วยอากาศ — การอบต้องการการทำให้เย็นช้าอย่างควบคุมเพื่อให้โครงสร้างผลึกกลับมาสมบูรณ์. เครื่องจักรที่ให้ความร้อนอย่างสมบูรณ์แต่ทำให้เย็นเร็วเกินไปจะทำให้วัสดุแข็งกว่าตอนเริ่มต้น.
พารามิเตอร์สามประการต้องประเมินร่วมกัน:
— ระดับพลังงาน: อุณหภูมิการอบสูงกว่าการชุบกลับ — ปกติอยู่ที่ 700–900°C สำหรับเหล็ก, เมื่อเทียบกับ 150–650°C สำหรับการชุบกลับ. ซึ่งหมายถึงพลังงานจำเพาะต่อกิโลกรัมของชิ้นงานสูงขึ้น. อ้างอิงตามมาตรฐาน ความต้องการพลังงาน สำหรับการประมาณค่าเบื้องต้นของคุณ, แต่คาดว่าจะมีโหลดการอบชุบที่ปลายบนของช่วงสำหรับมวลชิ้นส่วนที่กำหนด.
— การเลือกความถี่: ความถี่กลาง (1–10 kHz) เหมาะกับชิ้นส่วนทึบเช่นแท่งและท่อผนังหนาที่ความร้อนต้องแทรกเข้าไปถึงแกน. ความถี่สูง (10–50 kHz) เหมาะกับท่อบาง, ลวด, และการอบชุบชั้นผิว. กฎเหมือนกันกับทั้งหมด การให้ความร้อนแบบเหนี่ยวนำ: 截面เล็ก → ความถี่สูง.
— ส่วนการควบคุมการทำความเย็น: นี่คือที่ที่อุปกรณ์การอบชุบด้วยเหนี่ยวนำแตกต่างจากเครื่องเหนี่ยวนำอื่นๆ. หลังจากขดลวดความร้อน, ชิ้นงานต้องผ่านโซนการทำความเย็นที่ควบคุมได้ — อุโมงค์ที่มีฉนวนกันความร้อน, แจ็กเก็ตที่ควบคุมอุณหภูมิ, หรือช่องว่างของอากาศที่กำหนดเวลาอย่างแม่นยำ — ซึ่งทำให้อุณหภูมิลดลงอย่างช้า ๆ เพื่อให้เกิดการตกผลึกใหม่เต็มที่. สอบถามผู้จำหน่ายเกี่ยวกับวิธีการจัดการอัตราการทำความเย็น, ไม่ใช่เพียงแค่การส่งความร้อน.
ผู้จำหน่ายที่พูดถึงเพียงกิโลวัตต์และกิโลเฮิรตซ์โดยไม่กล่าวถึงการควบคุมการทำความเย็น กำลังปฏิบัติต่อการอบอ่อนราวกับการชุบแข็งแต่ใช้ค่าอุณหภูมิต่ำกว่า. มันไม่ใช่สิ่งเดียวกัน.
3. ความแม่นยำของอุณหภูมิ & ความสม่ำเสมอ
การควบคุมอุณหภูมิแบบหลอมนั้นต้องการเหตุผลสองประการซึ่งใช้ไม่ได้กับการชุบแข็งหรือการแบ่งเบาบรรเทา. วิธีแรก, หน้าต่างอุณหภูมิเป้าหมายจะแคบเมื่อเทียบกับอุณหภูมิสัมบูรณ์ — การคงไว้ที่ 850°C ±10°C ต้องมีการควบคุมสัดส่วนที่เข้มงวดกว่าการคงไว้ที่ 400°C ±10°C, เนื่องจากการสูญเสียความร้อนต่อสเกลโดยรอบด้วยกำลังสี่ของอุณหภูมิสัมบูรณ์. ประการที่สอง, หากอุณหภูมิเกินมากเกินไป, การเจริญเติบโตของเมล็ดข้าวจะเร่งตัวขึ้นและคุณสมบัติทางกลของวัสดุจะลดลงอย่างถาวร คุณทำไม่ได้ “ไม่เติบโต” ธัญพืชหยาบโดยการทำให้เย็นช้าลง.
คุณลักษณะการควบคุมอุณหภูมิที่สำคัญที่ควรประเมินใน ระบบอบร้อนด้วยเหนี่ยวนำ:
— การวัดอุณหภูมิด้วยความยาวคลื่นคู่หรืออัตราส่วน: เครื่องวัดอุณหภูมิ IR มาตรฐานอาจคลาดเคลื่อนเมื่อค่าการแผ่รังสีเปลี่ยนไปเนื่องจากผิวชิ้นงานเกิดออกไซด์ที่อุณหภูมิอบร้อน. เซ็นเซอร์ความยาวคลื่นคู่ช่วยชดเชยสิ่งนี้, ให้การอ่านค่าที่แม่นยำแม้ว่าสภาพผิวจะเปลี่ยนไปในระหว่างการให้ความร้อน.
— การควบคุมพลังงานแบบวงปิดที่ตอบสนองอย่างรวดเร็ว: ระบบต้องปรับการทำงานภายในไม่กี่มิลลิวินาทีเพื่อตอบสนองต่อความผันผวนของความเร็วสายการผลิต, ความเปลี่ยนแปลงของอุณหภูมิวัสดุที่เข้ามา, และการเบี่ยงเบนความต้านทานของคอยล์เมื่อคอยล์ร้อนขึ้นในระหว่างการผลิต.
— การตรวจสอบหลายโซนสำหรับกระบวนการต่อเนื่อง: ในสายการอบลวดหรือท่อ, ควรวัดอุณหภูมิที่ทางออกของคอยล์และที่ทางออกของโซนทำความเย็น. ความแตกต่างระหว่างการอ่านสองค่านี้จะบอกคุณว่าความเร็วในการทำความเย็นอยู่ในเป้าหมายหรือไม่.
— การจัดการสูตรด้วยโปรไฟล์เฉพาะวัสดุ: พารามิเตอร์การอบชุบสำหรับ 304 ท่อสเตนเลสแตกต่างอย่างสิ้นเชิงจากสายไฟเหล็กกล้าคาร์บอน C1020. เครื่องจักรควรบันทึก, เรียกคืน, และล็อกโปรไฟล์ที่ผ่านการตรวจสอบแล้วเพื่อให้ผู้ปฏิบัติงานไม่จำเป็นต้องปรับแต่งใหม่ทุกครั้งเมื่อเปลี่ยนวัสดุ.
หากผู้จำหน่ายไม่สามารถแสดงความสม่ำเสมอของอุณหภูมิทั่วทั้งชิ้นงานเฉพาะของคุณกับวัสดุเฉพาะของคุณ, ให้หาต่อไป. การตรวจสอบกระบวนการบนชิ้นงานจริงของคุณเป็นสิ่งพิสูจน์เดียวที่สำคัญ.
4. ระบบอัตโนมัติ & ความสามารถในการผลิต
สายการอบชุบแบ่งออกเป็นสองประเภทกว้าง, และข้อกำหนดด้านระบบอัตโนมัติสำหรับแต่ละประเภทจะแตกต่างกันโดยสิ้นเชิง. สายการผลิตแบบต่อเนื่อง — การดึงลวด, การอบท่อในเตา, การแปรรูปแถบ — ต้องการให้ระบบเหนี่ยวนำซิงโครไนซ์กับความเร็วสายการผลิตที่มีอยู่ซึ่งอาจถูกกำหนดไว้แล้ว. สถานีอบแบบชุด — เซลล์การบำบัดหลังการเชื่อม, สถานีผ่อนแรงก่อนการกลึง — ต้องการการเปลี่ยนชิ้นงานอย่างรวดเร็วและอุปกรณ์จับยึดที่ยืดหยุ่นได้.
ปรับระดับระบบอัตโนมัติตามโปรไฟล์การผลิตของคุณ:
— การอบต่อเนื่องในสาย: ขดลวดเหนี่ยวนำและส่วนระบายความร้อนถูกรวมเข้าโดยตรงกับสายการดึงลวด, การเชื่อมท่อ, หรือสายการรีดแถบ. ระบบควบคุมต้องสื่อสารกับ PLC ของสายการผลิตเพื่อปรับกำลังไฟฟ้าแบบเรียลไทม์ตามความเร็วสายการผลิตที่เปลี่ยนแปลง. ความล่าช้าการสื่อสารสองวินาทีที่ 100 เมตรต่อนาที หมายถึงเศษวัสดุสามเมตร.
— เซลล์แบบชุดกึ่งอัตโนมัติ: ผู้ปฏิบัติงานโหลดชิ้นส่วนเข้าไปในตัวยึด, เริ่มรอบการทำงาน, และนำชิ้นงานที่เสร็จแล้วออก. เหมาะสําหรับการอบร้อนบริเวณเชื่อมของชุดประกอบที่ผลิตหรือการคลายความเครียดก่อนการกลึงของชิ้นงานตีขึ้นรูป. ความสม่ําเสมอของเวลารอบขึ้นอยู่กับความสามารถในการวางชิ้นส่วนซ้ํา — อุปกรณ์ยึดควรวางชิ้นงานอย่างแม่นยําสัมพันธ์กับขดลวดทุกครั้ง.
— เซลล์หุ่นยนต์อัตโนมัติเต็มรูปแบบ: หุ่นยนต์โหลดชิ้นส่วนลงในขดลวด, วงจรการอบอ่อนทํางาน, และหุ่นยนต์จะขนถ่าย. การจัดวางนี้เหมาะสําหรับชิ้นงานขนาดกลางถึงสูงที่มีต้นทุนแรงงานหรือความสม่ําเสมอของรอบการทํางานคุ้มค่ากับการลงทุนระบบอัตโนมัติ. ตรรกะการออกแบบเดียวกันนี้ใช้ได้เช่นเดียวกับเมื่อ การเลือกระบบชุบแข็งเหนี่ยวนํา กับการจัดการด้วยหุ่นยนต์.
— เครื่องมือเปลี่ยนอย่างรวดเร็ว: หากคุณอบชุบหลาย SKU บนเครื่องเดียวกัน, คอยล์, ตัวนำ, และส่วนแทรกโซนทำความเย็นควรสามารถเปลี่ยนได้ภายในไม่กี่นาที, ไม่ใช่ชั่วโมง. ทุกนาทีที่ใช้ในการเปลี่ยนเป็นความสามารถในการผลิตที่สูญเสียไป.
สำหรับสายการผลิตต่อเนื่อง, ระบุเครื่องจักรสำหรับความเร็วสายสูงสุดที่คุณคาดว่าจะวิ่งในสามปีข้างหน้า, ไม่ใช่ความเร็วที่คุณวิ่งอยู่ในปัจจุบัน. การปรับแต่งแหล่งจ่ายไฟให้เร็วขึ้นภายหลังจะมีค่าใช้จ่ายสูงกว่าการซื้อความจุที่เหมาะสมตั้งแต่ต้น.
5. ประสบการณ์ของผู้ผลิต & ความรู้ในกระบวนการ
การอบอ่อนเป็นกระบวนการเหนี่ยวนําที่ประสบการณ์ของผู้จัดหามีความสําคัญมากที่สุด. การชุบแข็งค่อนข้างให้อภัย: ความร้อนสูงกว่าอุณหภูมิการแปลง, การดับ, เสร็จสิ้น. การอบอ่อนง่าย: ความร้อนไปยังเป้าหมายที่ต่ํากว่า, การเก็บไว้, ระบายความร้อนด้วยอากาศ. การอบเพิ่มมิติ — การทําความเย็นแบบควบคุม — ที่ผู้จัดหาต้องเข้าใจโลหะวิทยา, ไม่ใช่แค่วิศวกรรมไฟฟ้า. ผู้จัดหาที่รู้เรื่องอิเล็กทรอนิกส์กําลังแต่ไม่รู้จลนพลศาสตร์การแปลงเฟสจะออกแบบเครื่องที่ให้ความร้อนสวยงามและทําลายวัสดุระหว่างทางลง.
เมื่อประเมินซัพพลายเออร์, โพรบนอกเหนือจากแค็ตตาล็อกอุปกรณ์:
— ประสบการณ์กระบวนการเฉพาะวัสดุ: ให้ซัพพลายเออร์สร้างระบบการอบอ่อนสำหรับตระกูลวัสดุของคุณ ซึ่งก็คือ เหล็กกล้าคาร์บอน, สแตนเลส, โลหะผสมทองแดง, อลูมิเนียม? แต่ละอันมีอุณหภูมิการเปลี่ยนแปลงที่แตกต่างกัน, ลักษณะการแผ่รังสี, และความไวของอัตราการทำความเย็น. ขอข้อมูลจากลูกค้าที่ใช้วัสดุที่คล้ายกัน.
— การออกแบบคอยล์สำหรับการหลอม: คอยล์หลอมมักจะทำงานที่อุณหภูมิสูงกว่าสำหรับรอบการทำงานที่นานกว่าคอยล์ชุบแข็ง. ระบบระบายความร้อนแบบคอยล์, ฉนวน, และโครงสร้างสนับสนุนเชิงกลต้องถูกออกแบบให้รองรับภาระความร้อนต่อเนื่อง, ไม่ใช่การทำงานเป็นช่วง. ขดลวดชุบแข็งที่นำไปใช้ใหม่สำหรับการอบอ่อนจะล้มเหลวก่อนเวลาอันควร.
— วิศวกรรมโซนทำความเย็น: นี่คือส่วนของ ระบบให้ความร้อนด้วยการเหนี่ยวนำ ที่ผู้จำหน่ายทั่วไปมักมองข้าม. ขอดูว่าช่วงทำความเย็นถูกออกแบบอย่างไร — ความยาว, ฉนวน, จุดตรวจวัดอุณหภูมิ, และสามารถปรับสำหรับวัสดุและความเร็วสายการผลิตที่ต่างกันได้หรือไม่.
— การตรวจสอบกระบวนการในสถานที่: ซัพพลายเออร์ควรเต็มใจที่จะรันวัสดุของคุณผ่านระบบทดสอบและจัดทำกราฟอุณหภูมิตามเวลา, การอ่านค่าความแข็งก่อนและหลัง, และภาพโครงสร้างเกรนโลหะ. การเสนอราคาที่ไม่มีข้อมูลกระบวนการถือเป็นการพนัน.
— การสนับสนุนหลังการขายและอะไหล่: เส้นหลอมมักจะทำงาน 24/7. ต้นทุนการหยุดทำงานจะคำนวณต่อนาที, ไม่ใช่ต่อวัน. ยืนยันเวลานำอะไหล่และซัพพลายเออร์เสนอการวินิจฉัยระยะไกลสำหรับแหล่งจ่ายไฟและระบบควบคุมหรือไม่.
ซัพพลายเออร์ที่คุ้มค่ากับการทำงานด้วยจะสอบถามเกี่ยวกับการใช้งานการอบชุบก่อนที่จะเสนอค่ากำลังไฟ. เราประเมินทุกคำถามตามปัจจัยห้าประการข้างต้น — ประเภทการใช้งาน, ความต้องการกำลังไฟและระบบระบายความร้อน, การควบคุมอุณหภูมิ, ความต้องการด้านระบบอัตโนมัติ, และการสนับสนุนกระบวนการในระยะยาว — และให้การกำหนดค่าตามวัสดุและเป้าหมายการผลิตของคุณ, ไม่ใช่ค่าในแคตาล็อกที่ตั้งไว้ล่วงหน้า.
การเหนี่ยวนำเทียบกับ. การอบชุบด้วยเตาที่เป็นแบบดั้งเดิม
สำหรับผู้ผลิตที่กำลังใช้เตาแบบชุดหรือสายพานต่อเนื่องสำหรับการอบชุบนั้น, คำถามคือการเหนี่ยวนำจะให้ประโยชน์เพียงพอที่จะทำให้ควรเปลี่ยนวิธีหรือไม่. ตารางด้านล่างเปรียบเทียบวิธีทั้งสองในมิติที่สำคัญที่สุดในการผลิต.
| การเหนี่ยวนำ การอบแอนนีล | การอบชุบด้วยเตาที่เป็นแบบดั้งเดิม |
|---|---|
| ให้ความร้อนเฉพาะจุดอย่างรวดเร็ว — ใช้เวลาหวินาทีถึงนาที | ให้ความร้อนแบบชุดช้า — โดยปกติ 1–6 ชั่วโมง |
| อัตราการเย็นตัวที่ควบคุมได้ — โซนเย็นช้าโปรแกรมได้ | การเย็นของเตาแบบพาสซีฟ — การควบคุมอัตราจำกัด, ขึ้นอยู่กับมวลความร้อน |
| การเกิดออกซิเดชันน้อยที่สุด — การสัมผัสอุณหภูมิสูงสั้น, สามารถเข้ากับก๊าซเฉื่อยได้ | การเกิดคราบตะกรันมากขึ้น — การสัมผัสที่อุณหภูมิเป็นเวลานาน |
| พลังงานต่อชิ้นต่ำกว่า — มีเพียงโซนเป้าหมายที่ได้รับความร้อน | การใช้พลังงานสูงกว่า — เตาอบอยู่ในสภาพรอใช้งาน, การสูญเสียความร้อนไปยังสภาพแวดล้อมรอบ ๆ |
| สามารถทำงานต่อเนื่องได้ — การประมวลผลสายพานต่อเนื่อง, ท่อ, และการประมวลผลแผ่น | เวิร์กโฟลว์จำกัดแบบเป็นชุด — โหลด, แช่ให้ร้อน, เย็นลง, ปลดออก |
| การปรับโครงสร้างเกรนให้สม่ำเสมอ — วัฏจักรความร้อนที่ทำซ้ำได้ต่อชิ้น | ความต่างของอุณหภูมิภายในเตา — ผลลัพธ์แตกต่างไปตามโซน |
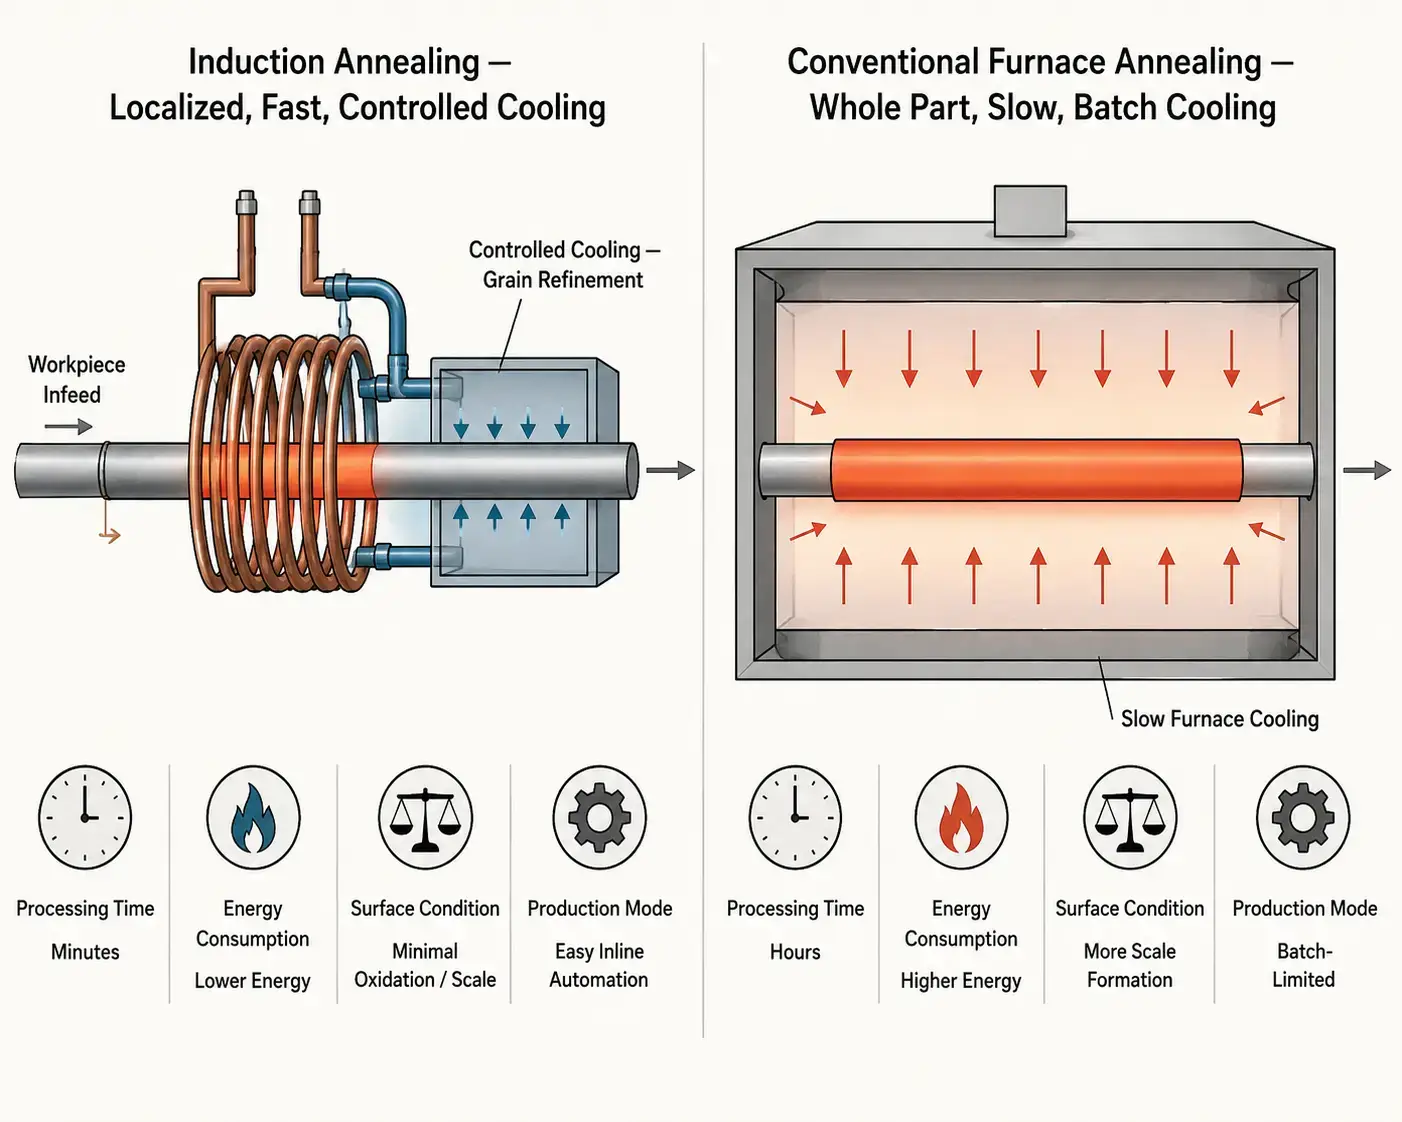
การอบชุบด้วยการเหนี่ยวนำไม่สามารถแทนที่เตาอบทั่วไปได้ทั้งหมด. สำหรับร้านงานที่อบชุบชิ้นส่วนรูปทรงต่าง ๆ หลายสิบชิ้นในชุดที่ไม่แน่นอน, ก เตาอบแบบเดิม ยังคงเป็นเครื่องมือที่ยืดหยุ่นมากกว่า — โหลดชิ้นงาน, ตั้งค่าระดับอุณหภูมิ, แล้วปล่อยให้ทำงาน. แต่สำหรับสายการผลิตเฉพาะที่ประมวลผลลวด, ท่อ, บาร์, หรือการอบชุบชิ้นส่วนเชื่อมประกอบซ้ำ ๆ ในปริมาณปานกลางถึงสูง, การเหนี่ยวนำช่วยให้ทำรอบเร็วขึ้น, พลังงานต่อน้อยต่อส่วนหน่วย, การเกิดออกซิเดชันน้อยลงมาก, และระดับการควบคุมอัตราการทำความเย็นที่เตาอบแบบชุดไม่สามารถเทียบได้. จุดคุ้มค่าทางเศรษฐกิจจะชัดเจนที่สุดเมื่อขั้นตอนการแอนนีลเป็นคอขวดในสายการผลิตที่เกือบต่อเนื่อง.
คีย์ Takeaway
การเลือก เครื่องอบชุบด้วยการเหนี่ยวนำ ขึ้นอยู่กับห้าการตัดสินใจ, และสิ่งที่สำคัญที่สุดคือข้อแรก: กำหนดให้ชัดเจนว่าคุณกำลังแอนนีลอะไรและทำไม. การใช้งาน — สายไฟ, ท่อ, บาร์, หรือบริเวณรอยเชื่อม — กำหนดพลังงาน, ความถี่, และรูปทรงของขดลวด. วัสดุกำหนดอุณหภูมิเป้าหมายและอัตราการเย็นที่คุณต้องรักษา. และปริมาณการผลิตเป็นตัวกําหนดว่าคุณต้องการระบบต่อเนื่องในสายการผลิต, เซลล์กึ่งอัตโนมัติ, หรือสถานีงานหุ่นยนต์เต็มรูปแบบ. ซัพพลายเออร์ที่เริ่มต้นด้วยการถามเกี่ยวกับวัสดุและความเร็วในการผลิตของคุณ, แทนที่จะอ้างอิงเครื่องจักรจากแคตตาล็อก, คือความแตกต่างระหว่างระบบที่ทํางานได้ตั้งแต่วันแรกกับระบบที่ต้องปรับแต่งใหม่ถึงหกเดือน. เครื่องจักรที่ถูกต้องที่ระบุได้อย่างถูกต้องจะเปลี่ยนกระบวนการอบอ่อนจากการทํางานแบบล็อตและรอเป็นขั้นตอนการผลิตต่อเนื่อง, ขั้นตอนการผลิตที่ทําซ้ําได้.
คำถามที่พบบ่อย
Q: ความแตกต่างระหว่างการอบด้วยการเหนี่ยวนำและการชุบด้วยการเหนี่ยวนำคืออะไร?
ก: ความแตกต่างสำคัญสามประการคือ อุณหภูมิ, อัตราการทำความเย็น, และวัตถุประสงค์. การอบทำงานที่อุณหภูมิสูงกว่า (โดยปกติ 700–900°C สำหรับเหล็ก) เพื่อให้โครงสร้างเมล็ดผลึกคืนรูปเต็มที่และเพิ่มความนุ่มและความเหนียวสูงสุด. การชุบด้วยการเหนี่ยวนำทำงานที่อุณหภูมิต่ำกว่า (150–650°C) เพื่อลดความเปราะหลังการชุบแข็งในขณะที่ยังคงความแข็งส่วนใหญ่ไว้. การอบต้องมีการทำความเย็นช้าอย่างควบคุมเพื่อให้เกิดการปรับปรุงโครงสร้างเมล็ดผลึก; การชุบโดยส่วนใหญ่ทำความเย็นด้วยอากาศ. และให้บริการจุดต่างๆ ในห่วงโซ่การผลิต: การอบอ่อนมักจะใช้กับวัสดุงานเย็นหรืองานเชื่อม, ในขณะที่การแบ่งเบาบรรเทาจะทำตามขั้นตอนการทำให้แข็งตัวเสมอ.
Q: วัสดุใดบ้างที่สามารถเหนี่ยวนำการอบอ่อนได้?
ก: เหล็กกล้าคาร์บอน, เหล็กกล้าอัลลอย, สแตนเลส, ทองแดงและโลหะผสมทองแดง, อัลลอยอลูมิเนียม, และไทเทเนียมทั้งหมดสามารถอบอ่อนแบบเหนี่ยวนำได้, โดยมีเงื่อนไขว่าแหล่งจ่ายไฟและความถี่ตรงกับความต้านทานไฟฟ้าและการนำความร้อนของวัสดุ. โลหะไม่มีเหล็กกล้าเช่น ทองแดงและอะลูมิเนียมต้องการความหนาแน่นพลังงานสูงขึ้นเนื่องจากความต้านทานไฟฟ้าที่ต่ำกว่าของพวกมันลดประสิทธิภาพการให้ความร้อนแบบเหนี่ยวนำ. การออกแบบขดลวดและความถี่ต้องปรับให้เหมาะกับแต่ละกลุ่มวัสดุ — ระบบที่ตั้งค่าสำหรับเหล็กจะไม่สามารถทำให้ทองแดงอ่อนตัวได้อย่างมีประสิทธิภาพหากไม่ได้ออกแบบใหม่.
Q: การชุบอ่อนด้วยเหนี่ยวนำสามารถแทนเตาชุบอ่อนแบบทั่วไปได้หรือไม่?
ก: สำหรับการผลิตลวดอย่างต่อเนื่อง, ท่อ, แถบ, และแท่ง, ใช่ — การชุบอ่อนด้วยเหนี่ยวนำสามารถแทนเตาได้ทั้งหมด, มอบรอบเวลาเร็วกว่าการทำงาน, ต้นทุนพลังงานต่ำกว่า, การเกิดออกซิเดชันลดลง, และการควบคุมอัตราการเย็นที่ดีกว่า. สำหรับการอบชุบแบบชุดของงานขนาดใหญ่, ชิ้นงานที่มีรูปทรงไม่สม่ำเสมอหรืองานที่มีส่วนผสมหลากหลาย, เตามักยังคงเป็นตัวเลือกที่ใช้งานได้จริงมากกว่า. ผู้ผลิตหลายรายใช้รูปแบบไฮบริด: ใช้การเหนี่ยวนำสำหรับสายการผลิตปริมาณสูงเฉพาะทาง, ใช้เตาสำหรับงานปริมาณต่ำที่ผันแปร.
ต้องการความช่วยเหลือในการระบุระบบการอบชุบด้วยการเหนี่ยวนำ?
บอกเราเกี่ยวกับวัสดุของคุณ, ขนาดชิ้นงาน, คุณสมบัติเป้าหมาย, และปริมาณการผลิต. เราจะแนะนำการกำหนดค่าการอบชุบด้วยการเหนี่ยวนำที่ตรงกับการใช้งานของคุณ.





