
5 Các yếu tố quan trọng khi chọn máy tôi cảm ứng
Chọn một máy tôi cảm ứng không chỉ là tìm nguồn điện công suất cao nhất hoặc báo giá rẻ nhất. Nó là về việc phù hợp thiết bị với ba điều mà quá trình tôi truyền thống không thể cung cấp đồng thời: gia nhiệt cục bộ, làm mát kiểm soát, và năng suất liên tục. Một máy được chỉ định rõ ràng làm mềm kim loại đã qua gia công nguội, giảm căng thẳng trong vùng hàn, và khôi phục tính dẻo — trong vài giây mỗi chi tiết thay vì hàng giờ mỗi lô. Một máy không phù hợp sẽ để lại cấu trúc tinh thể không đồng đều, oxi hóa bề mặt, và một tài sản cố định không bao giờ tích hợp với phần còn lại của dây chuyền.
Ưu nhiệt về cơ bản khác với tôi cứng và ram. Nó hoạt động ở nhiệt độ cao hơn, đòi hỏi kiểm soát tốc độ làm mát — không chỉ tốc độ gia nhiệt — và phục vụ một bộ quy trình sản xuất hoàn toàn khác biệt: kéo dây, tạo ống, gia công lạnh, và xả ứng suất sau hàn. Năm yếu tố dưới đây là các điểm quyết định phân biệt một máy phù hợp với quy trình của bạn với một máy làm cản trở nó.
Mục Lục
1. Xác định Ứng dụng Ủ của Bạn
Ủ không phải là một quá trình duy nhất — nó là một nhóm các quá trình, và máy móc bạn cần hoàn toàn phụ thuộc vào quá trình nào bạn đang thực hiện. Không giống như tôi luyện cảm ứng, quá trình này hầu như luôn xảy ra sau khi làm cứng, ủ xuất hiện ở nhiều điểm khác nhau trong chuỗi sản xuất: sau khi kéo lạnh, giữa các giai đoạn tạo hình, sau khi hàn, hoặc như một bước giảm ứng suất cuối cùng trước khi gia công.
Bắt đầu bằng cách xác định loại ứng dụng mà bạn đang xử lý:
— Ủ dây và sợi: Kéo dây liên tục làm vật liệu cứng hơn. Ủ cảm ứng theo dây chuyền giữa các lần kéo khôi phục tính dẻo mà không cần dừng dây chuyền. Thiết kế cuộn dây ở đây thường là một cuộn dây dạng hầm nhiều vòng mà dây đi qua với tốc độ cao.
— Ủ ống và ống dẫn: Hình thành ống, uốn cong, và hàn tạo ra ứng suất dư. Ủ cảm ứng có thể nhắm vào các vùng cụ thể — mối hàn, bán kính uốn, hoặc toàn bộ mặt cắt — với mức oxy hóa thấp hơn nhiều so với lò.
— Ủ thanh và que: Thân thanh đầu lạnh hoặc kéo nguội thường cần làm mềm toàn bộ tiết diện trước khi tạo hình tiếp theo. Hệ thống tần số trung bình cung cấp độ sâu xuyên cần thiết cho các tiết diện rắn.
— Ủ vùng hàn: Sau TIG, MIG, hàn laser, vùng chịu nhiệt (HAZ) chứa ứng suất dư có thể gây nứt. Ủ cảm ứng cục bộ chỉ xử lý HAZ, giữ nguyên phần còn lại — điều mà lò không thể làm.
— Ủ liên tục toàn bộ chiều dài: Sản phẩm dài như dây, dải, hoặc ống chạy liên tục qua một cuộn cố định. Máy phải duy trì một hồ sơ nhiệt ổn định trong nhiều giờ vận hành liên tục.
Một máy tôi cảm ứng thiết kế cho dây liên tục ở 200 mét mỗi phút là một hệ thống hoàn toàn khác với hệ thống được xây dựng cho xử lý sau hàn cục bộ trên một lô các cụm lắp ráp. Xác định ứng dụng trước, sau đó xác định thông số máy xung quanh nó.
2. Công suất, Tần số & Kiểm Soát Làm Mát
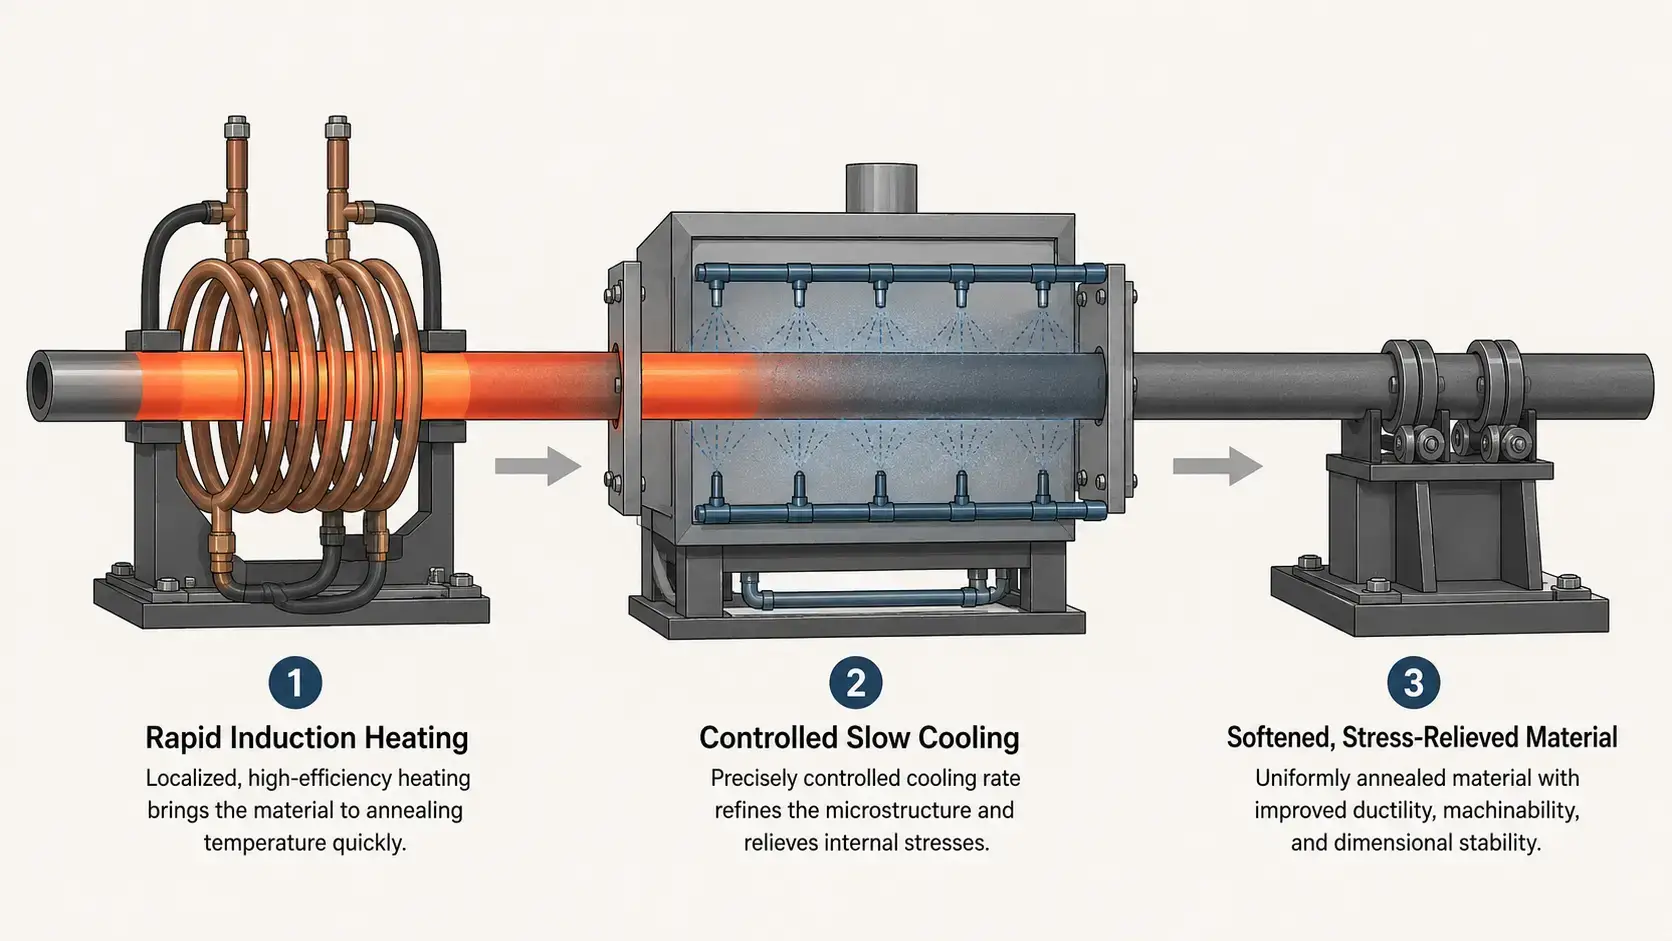
Công suất và tần số quyết định một bộ phận nóng nhanh và sâu đến mức nào. Nhưng đối với quá trình tôi annealing, có một biến thứ ba quan trọng không kém: kiểm soát tốc độ làm mát. Không giống như tôi luyện — nơi bạn làm nguội nhanh — và tôi nhiệt — nơi bạn thường để nguội tự nhiên — ủ đòi hỏi phải làm mát chậm có kiểm soát để cấu trúc hạt tái hình thành đúng cách. Một máy mà làm nóng hoàn hảo nhưng làm mát quá nhanh sẽ để vật liệu cứng hơn so với lúc bắt đầu.
Ba thông số cần được đánh giá cùng nhau:
— Mức công suất: Nhiệt độ ủ cao hơn nhiệt độ tôi nhiệt — thường từ 700–900°C đối với thép, so với 150–650°C đối với tôi nhiệt. Điều này có nghĩa là công suất riêng cao hơn trên mỗi kilogram chi tiết gia công. Tham khảo tiêu chuẩn yêu cầu công suất để ước tính giá trị cơ bản của bạn, nhưng hãy mong đợi tải ủ ở đầu trên của phạm vi cho một khối lượng chi tiết nhất định.
— Lựa chọn tần số: Tần số trung bình (1–10 kHz) phù hợp với các tiết diện rắn như thanh và ống tường dày nơi nhiệt cần thâm nhập tới lõi. Tần số cao hơn (10–50 kHz) phù hợp với ống mỏng, dây, và ủ lớp bề mặt. Quy tắc giống như đối với tất cả gia nhiệt cảm ứng: tiết diện nhỏ hơn → tần số cao hơn.
— Phần làm mát kiểm soát: Đây là nơi thiết bị ủ cảm ứng khác biệt cơ bản so với các máy cảm ứng khác. Sau cuộn dây gia nhiệt, chi tiết gia công phải đi qua một khu vực làm mát được kiểm soát — một đường hầm cách nhiệt, một áo khoác điều chỉnh nhiệt độ, hoặc một khoảng trống không khí được tính thời gian chính xác — giúp hạ nhiệt độ đủ chậm để đạt được tái tinh thể hóa hoàn toàn. Hỏi nhà cung cấp cách quản lý tốc độ làm mát, không chỉ cách cung cấp nhiệt.
Một nhà cung cấp chỉ nói về kilowatt và kilohertz mà không đề cập đến kiểm soát làm mát đang xem việc ủ giống như làm cứng với điểm đặt nhiệt độ thấp hơn. Nó không phải là cùng một việc.
3. Độ Chính Xác Nhiệt Độ & Độ Đồng Nhất
Việc kiểm soát nhiệt độ ủ đòi hỏi hai lý do không áp dụng cho việc làm cứng hoặc ủ. Đầu tiên, cửa sổ nhiệt độ mục tiêu hẹp so với nhiệt độ tuyệt đối - giữ ở 850°C ±10°C yêu cầu kiểm soát tỷ lệ chặt chẽ hơn so với giữ ở 400°C ±10°C, bởi vì tổn thất nhiệt đối với môi trường xung quanh có thang đo lũy thừa bậc 4 của nhiệt độ tuyệt đối. Thứ hai, nếu nhiệt độ vượt quá xa, Sự phát triển của hạt tăng nhanh và tính chất cơ học của vật liệu bị suy giảm vĩnh viễn - bạn không thể “không phát triển” hạt thô khi làm nguội chậm hơn.
Các đặc điểm kiểm soát nhiệt độ chính cần đánh giá trong hệ thống ủ cảm ứng:
— Nhiệt kế hai bước sóng hoặc tỷ lệ: Nhiệt kế IR tiêu chuẩn có thể bị lệch do thay đổi phát xạ khi bề mặt chi tiết bị oxy hóa ở nhiệt độ ủ. Cảm biến bước sóng kép bù đắp điều này, cung cấp các chỉ số chính xác ngay cả khi điều kiện bề mặt thay đổi trong quá trình gia nhiệt.
— Kiểm soát công suất vòng kín với phản hồi nhanh: Hệ thống phải điều chỉnh đầu ra trong vòng vài mili giây để bù cho sự dao động tốc độ dây chuyền, biến đổi nhiệt độ vật liệu đầu vào, và sự trôi của điện trở cuộn dây khi cuộn dây nóng lên trong quá trình sản xuất.
— Giám sát đa vùng cho các quy trình liên tục: Trong các dây chuyền ủ dây hoặc ống, nhiệt độ nên được đo tại cửa ra của cuộn dây và tại cửa ra của vùng làm mát. Sự khác biệt giữa hai giá trị đọc này cho bạn biết liệu tốc độ làm mát có đúng mục tiêu hay không.
— Quản lý công thức với các hồ sơ đặc thù theo từng loại vật liệu: Các thông số ủ cho 304 ống thép không gỉ hoàn toàn khác với dây thép carbon C1020. Máy nên lưu trữ, gọi lại, và khóa các hồ sơ đã được xác thực để người vận hành không cần phải hiệu chỉnh lại cho mỗi lần thay đổi vật liệu.
Nếu nhà cung cấp không thể chứng minh sự đồng nhất nhiệt độ trên chi tiết cụ thể của bạn với vật liệu cụ thể của bạn, hãy tiếp tục tìm kiếm. Xác nhận quy trình trên các chi tiết thực tế của bạn là bằng chứng duy nhất quan trọng.
4. Tự động hóa & Công Suất Sản Xuất
Các dây chuyền ủ thuộc hai loại rộng lớn, và các yêu cầu tự động hóa cho từng loại đều hoàn toàn khác nhau. Dây chuyền liên tục — kéo dây, Ủ ống trong lò nước, Xử lý cuộn — cần hệ thống cảm ứng đồng bộ với tốc độ dây chuyền hiện có có thể đã được cố định. Các trạm ủ theo mẻ — các tế bào xử lý sau hàn, Các trạm giảm ứng suất trước gia công — cần thay đổi chi tiết nhanh và dụng cụ gá linh hoạt.
Phù hợp mức độ tự động hóa với hồ sơ sản xuất của bạn:
— Ủ liên tục trong dây chuyền: Cuộn cảm và phần làm mát được tích hợp trực tiếp vào dây chuyền kéo dây, hàn ống, hoặc cán dải. Hệ thống điều khiển phải giao tiếp với PLC của dây chuyền để điều chỉnh công suất theo thời gian thực khi tốc độ dây chuyền thay đổi. Độ trễ truyền thông hai giây ở 100 mét mỗi phút có nghĩa là ba mét phế liệu.
— Các ô lắp ráp bán tự động: Một công nhân đặt chi tiết vào đồ gá, khởi động chu trình, và lấy chi tiết hoàn thiện ra. Phù hợp cho ủ vùng hàn của các cụm lắp ráp chế tạo hoặc giảm ứng suất tiền gia công cho các chi tiết rèn. Độ nhất quán về thời gian chu trình phụ thuộc vào khả năng lặp lại vị trí đặt chi tiết — giá gá nên đặt chi tiết chính xác tương đối với cuộn mỗi lần.
— Cell robot tự động hoàn toàn: Robot nạp các chi tiết vào cuộn, chu trình ủ được chạy, và robot xả hàng. Cấu hình này hoạt động tốt cho khối lượng chi tiết rời rạc từ trung bình đến cao, nơi chi phí lao động hoặc tính nhất quán về thời gian chu kỳ xứng đáng với đầu tư tự động hóa. Cùng một logic thiết kế được áp dụng như khi chọn một hệ thống tôi cứng cảm ứng với thao tác bằng rô-bốt.
— Dụng cụ thay đổi nhanh: Nếu bạn ủ nhiều mã hàng trên cùng một máy, cuộn dây, hướng dẫn, và chèn khu vực làm mát nên có thể thay thế trong vài phút, không phải vài giờ. Mỗi phút thay đổi là mất năng suất sản xuất.
Đối với dây chuyền liên tục, hãy chỉ định máy cho tốc độ dây chuyền cao nhất mà bạn dự kiến vận hành trong ba năm tới, không phải tốc độ bạn đang vận hành hôm nay. Cải tiến nguồn điện nhanh hơn sau này sẽ tốn kém hơn so với việc mua công suất phù hợp ngay từ đầu.
5. Kinh Nghiệm Nhà Cung Cấp & Quy trình Kỹ thuật
Ủ là quá trình cảm ứng nơi kinh nghiệm của nhà cung cấp quan trọng nhất. Tôi cứng tương đối dễ tha thứ: nhiệt độ trên nhiệt độ biến đổi, dập nguội, xong. Tôi tôi hóa đơn giản: làm nóng đến mục tiêu thấp hơn, giữ, làm mát bằng không khí. Ủ thêm một chiều — làm mát có kiểm soát — đòi hỏi nhà cung cấp phải hiểu về luyện kim, không chỉ kỹ thuật điện. Một nhà cung cấp hiểu về điện tử công suất nhưng không biết về động học biến pha sẽ chỉ định một máy móc vừa làm nóng tốt nhưng lại phá hỏng vật liệu khi hạ nhiệt xuống.
Khi đánh giá các nhà cung cấp, thăm dò sâu hơn catalog thiết bị:
— Kinh nghiệm quy trình theo vật liệu cụ thể: Nhà cung cấp đã xây dựng hệ thống tôi annealing cho nhóm vật liệu của bạn chưa — thép cacbon, thép không gỉ, hợp kim đồng, nhôm? Mỗi loại có nhiệt độ biến pha khác nhau, đặc trưng phát xạ khác nhau, và độ nhạy một tốc độ làm nguội khác nhau. Yêu cầu một tài liệu tham khảo từ một khách hàng đang chạy một tài liệu tương tự.
— Thiết kế cuộn dây để ủ: Cuộn dây ủ thường chạy ở nhiệt độ cao hơn trong chu kỳ làm việc dài hơn cuộn dây cứng. Hệ thống làm mát cuộn dây, cách điện, và kết cấu đỡ cơ học phải được thiết kế để chịu được tải nhiệt liên tục, nhiệm vụ không liên tục. Một cuộn dây cứng được tái sử dụng để ủ sẽ hỏng sớm.
— Kỹ thuật vùng làm mát: Đây là một phần của một hệ thống gia nhiệt cảm ứng mà hầu hết các nhà cung cấp chung đều bỏ qua. Hỏi xem phần làm mát được thiết kế như thế nào - chiều dài, cách điện, điểm giám sát nhiệt độ, và liệu nó có thể điều chỉnh cho các vật liệu và tốc độ dây chuyền khác nhau không.
— Xác nhận quy trình tại chỗ: Nhà cung cấp nên sẵn sàng chạy vật liệu của bạn qua hệ thống thử nghiệm và cung cấp các đường cong thời gian-nhiệt độ, đọc độ cứng trước và sau, và hình ảnh cấu trúc hạt kim loại. Báo giá mà không kèm dữ liệu quy trình là một canh bạc.
— Hỗ trợ sau bán hàng và phụ tùng thay thế: Các dây chuyền tôi thường chạy ủ 24/7. Chi phí ngừng hoạt động được tính theo phút, không phải theo ngày. Xác nhận thời gian cung cấp phụ tùng thay thế và liệu nhà cung cấp có cung cấp chẩn đoán từ xa cho nguồn điện và hệ thống điều khiển hay không.
Một nhà cung cấp đáng để hợp tác sẽ hỏi về ứng dụng tôi luyện của bạn trước khi báo giá công suất. Chúng tôi đánh giá mọi yêu cầu dựa trên năm yếu tố nêu trên — loại ứng dụng, yêu cầu về công suất và làm mát, kiểm soát nhiệt độ, nhu cầu tự động hóa, và hỗ trợ quy trình lâu dài — và cung cấp một cấu hình dựa trên vật liệu và mục tiêu sản xuất của bạn, không phải cấu hình có sẵn trong danh mục.
Cảm ứng so với. Tôi luyện lò thông thường
Đối với các nhà sản xuất hiện đang sử dụng lò mẻ hoặc lò băng chuyền liên tục để tôi luyện kim loại, vấn đề là liệu cảm ứng có mang lại đủ lợi thế để biện minh cho việc chuyển đổi hay không. Bảng dưới đây so sánh hai phương pháp theo các yếu tố quan trọng nhất trong sản xuất.
| Ủ cảm ứng | Tôi luyện lò thông thường |
|---|---|
| Gia nhiệt cục bộ nhanh — từ vài giây đến vài phút | Gia nhiệt mẻ chậm — thường từ 1–6 giờ |
| Tốc độ làm mát kiểm soát — vùng làm mát chậm có thể lập trình | Làm mát lò thụ động — kiểm soát tốc độ có hạn, phụ thuộc vào khối nhiệt |
| Quá trình oxy hóa tối thiểu - tiếp xúc với nhiệt độ cao trong thời gian ngắn, khí trơ tương thích | Hình thành cặn nhiều hơn - tiếp xúc kéo dài ở nhiệt độ |
| Năng lượng trên mỗi bộ phận thấp hơn - chỉ vùng mục tiêu được làm nóng | Sử dụng năng lượng cao hơn - lò chạy không tải, Mất nhiệt ra môi trường xung quanh |
| Có khả năng nội tuyến - dây liên tục, ống, và xử lý dải | Quy trình làm việc giới hạn hàng loạt - tải, ủ nhiệt, mát mẻ, dỡ hàng |
| Tinh chế hạt nhất quán - chu kỳ nhiệt lặp lại trên mỗi bộ phận | Độ dốc nhiệt độ bên trong lò - kết quả thay đổi theo vùng |
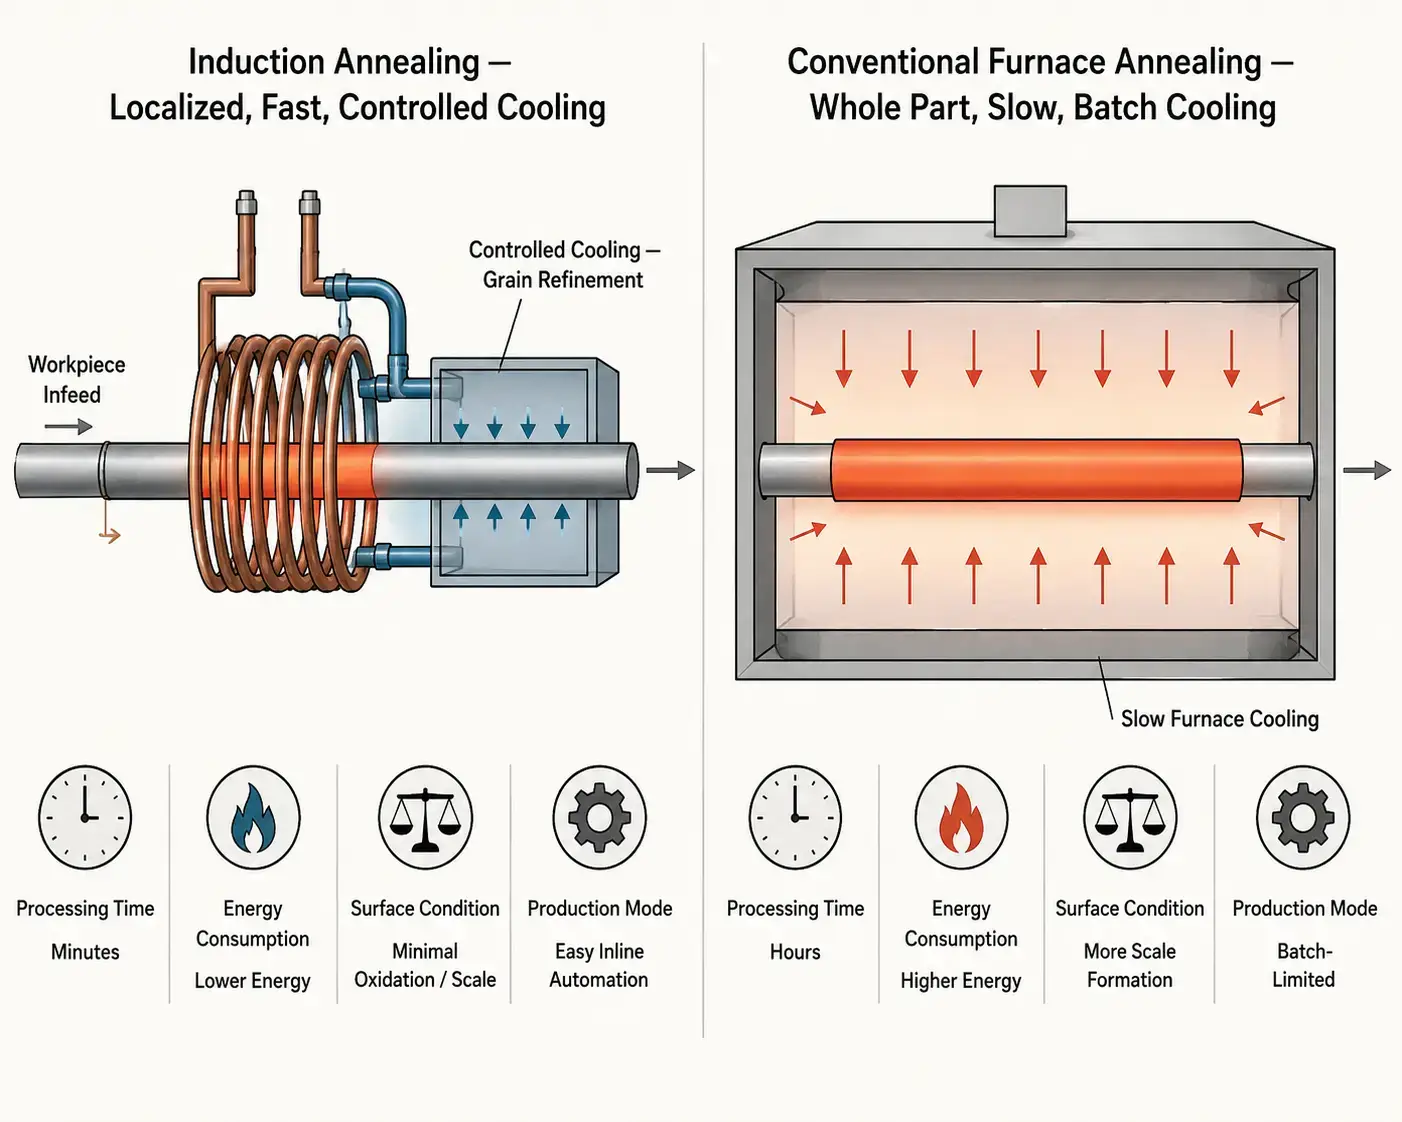
Ủ cảm ứng không phải là sự thay thế lò phổ quát. Đối với các xưởng sản xuất theo đơn đặt hàng ủ nhiều hình dạng chi tiết khác nhau trong các mẻ không dự đoán trước được, Một lò thông thường vẫn là công cụ linh hoạt hơn — tải vào lò, đặt chương trình nhiệt, và để lò hoạt động. Nhưng đối với các dây chuyền sản xuất chuyên dụng xử lý dây, ống, bar, hoặc ủ lặp đi lặp lại cho lắp ráp hàn ở khối lượng trung bình đến cao, ủ cảm ứng mang lại chu kỳ nhanh hơn, năng lượng thấp hơn trên mỗi phần, ox hóa ít hơn nhiều, và mức độ kiểm soát tốc độ làm mát mà lò theo mẻ không thể sánh kịp. Sự vượt trội về kinh tế rõ ràng nhất khi bước ủ là nút thắt cổ chai trên một dây chuyền liên tục khác.
Chìa khóa mang đi
Việc lựa chọn một máy tôi cảm ứng phụ thuộc vào năm quyết định, và quan trọng nhất là quyết định đầu tiên: xác định chính xác bạn đang ủ gì và vì sao. Ứng dụng — dây dẫn, ống, bar, hoặc vùng hàn — xác định công suất, tần số, và hình dạng cuộn dây. Vật liệu xác định mục tiêu nhiệt độ và tốc độ làm mát mà bạn phải duy trì. Và khối lượng sản xuất quyết định bạn có cần một hệ thống liên tục theo dây chuyền hay không, một cell bán tự động, hoặc một trạm làm việc hoàn toàn bằng robot. Một nhà cung cấp bắt đầu bằng cách hỏi về vật liệu của bạn và tốc độ dây chuyền của bạn, thay vì báo giá một máy từ danh mục, là sự khác biệt giữa một hệ thống hoạt động ngay từ ngày đầu và một hệ thống cần sáu tháng điều chỉnh lại. Máy phù hợp được chỉ định đúng cách biến quá trình tôi một lô và chờ đợi thành một bước sản xuất liên tục, lặp lại.
Câu hỏi thường gặp
Q: Sự khác biệt giữa tôi cảm ứng và ủ cảm ứng là gì?
MỘT: Ba khác biệt chính là nhiệt độ, tốc độ làm mát, và mục đích. Ủ hoạt động ở nhiệt độ cao hơn (thường là 700–900°C đối với thép) để tái tinh thể hóa hoàn toàn cấu trúc hạt và tối đa hóa độ mềm và độ dẻo. Tôi luyện hoạt động ở nhiệt độ thấp hơn (150–650°C) để giảm độ giòn sau khi làm cứng trong khi vẫn giữ phần lớn độ cứng. Ủ yêu cầu làm mát chậm có kiểm soát để cho phép tinh chỉnh hạt; tôi luyện thường được làm mát bằng không khí. Và họ phục vụ các điểm khác nhau trong chuỗi sản xuất: ủ thường xử lý vật liệu gia công nguội hoặc hàn, trong khi ủ luôn tuân theo bước làm cứng.
Q: Những vật liệu nào có thể được ủ cảm ứng?
MỘT: Thép cacbon, thép hợp kim, thép không gỉ, đồng và hợp kim đồng, hợp kim nhôm, và titan đều có thể được ủ cảm ứng, với điều kiện nguồn điện và tần số phù hợp với điện trở suất và độ dẫn nhiệt của vật liệu. Kim loại màu như đồng và nhôm yêu cầu mật độ công suất cao hơn vì điện trở suất thấp hơn của chúng làm giảm hiệu quả gia nhiệt cảm ứng. Thiết kế cuộn dây và tần số phải được điều chỉnh cho từng nhóm vật liệu — một hệ thống được thiết lập cho thép sẽ không tôi đồng hiệu quả nếu không tái thiết kế.
Q: Làm thế nào gia nhiệt cảm ứng có thể thay thế lò ủ thông thường?
MỘT: Đối với sản xuất liên tục dây, ống, dải, và thanh, đúng — gia nhiệt cảm ứng có thể thay thế hoàn toàn lò, mang lại thời gian chu kỳ nhanh hơn, chi phí năng lượng thấp hơn, ít oxy hóa hơn, và kiểm soát tốc độ làm mát tốt hơn nhiều. Đối với tôi luyện hàng loạt các chi tiết lớn, có hình dạng không đều hoặc khối lượng công việc hỗn hợp, lò nung thường vẫn là lựa chọn thực tế hơn. Nhiều nhà sản xuất vận hành mô hình kết hợp: cảm ứng cho các dây chuyền sản xuất khối lượng cao chuyên dụng, lò nung cho các công việc khối lượng thấp thay đổi.
Cần giúp đỡ trong việc chỉ định Hệ thống Tôi luyện cảm ứng?
Hãy cho chúng tôi biết về vật liệu của bạn, kích thước chi tiết, các tính chất mục tiêu, và khối lượng sản xuất. Chúng tôi sẽ đề xuất một cấu hình tôi luyện cảm ứng phù hợp với ứng dụng của bạn.





