
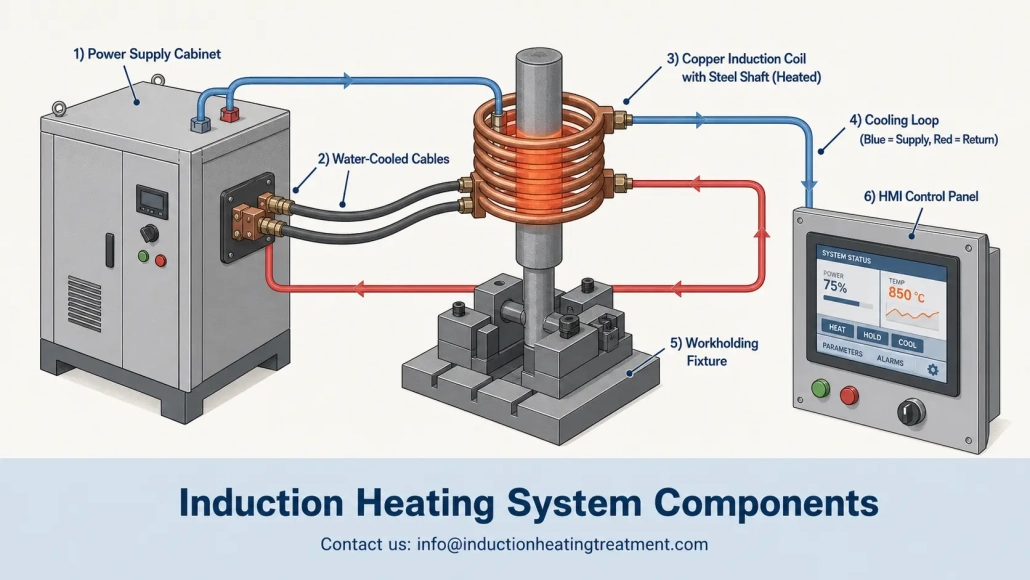
مكونات نظام التسخين بالحث: شرح عملي للمشترين لأول مرة
إن شراء نظام التسخين التعريفي الأول الخاص بك يعني أنك ستراجع عرض أسعار تفصيليًا مليئًا بـ مكونات نظام التسخين بالحث والتي ربما لم تحدد مواصفاتها من قبل - مصدر الطاقة, الملف, حزمة التبريد, تركيبات العمل, والتحكمات, وأجهزة الاستشعار. كل عنصر يؤثر على الذي يليه. إذا كنت تغفل تفاصيل مكون واحد, قد ينتهي بك الأمر مع نظام يعمل, ولكن لا يعمل بشكل صحيح أبدًا.
تمت كتابة هذا الدليل للمهندسين وفرق الشراء الذين يحتاجون إلى فهم ما يفعله كل مكون في نظام التسخين التعريفي, ما هي المواصفات المهمة, وحيث غالبًا ما يرتكب المشترون لأول مرة الأخطاء. هذا ليس كتالوج. بدلاً, إنه تحليل عملي للمكونات الستة التي تحدد ما إذا كانت معدات التسخين التعريفي الخاصة بك توفر نتائج قابلة للتكرار أو تصبح درسًا مكلفًا.
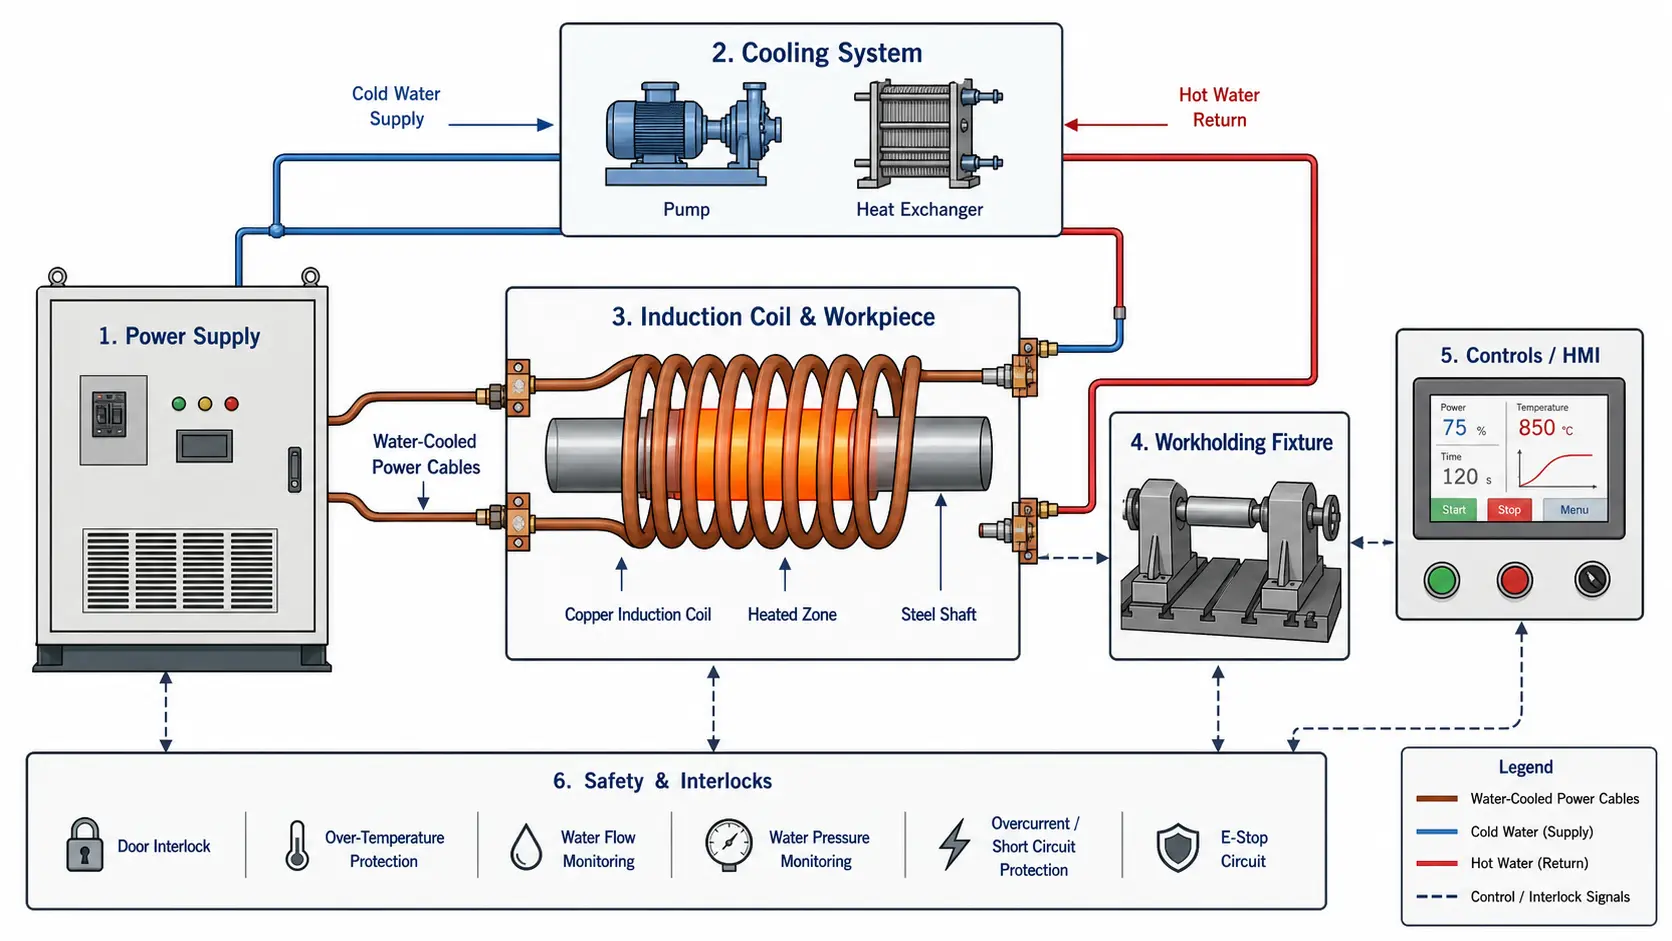
ابدأ هنا: ستة أسئلة يجب عليك الإجابة عليها أولا
1. ما الذي تقوم بتسخينه بالضبط؟? تعد المواد والدرجة أمرًا بالغ الأهمية - فالفولاذ يستجيب للحث بشكل مختلف عن الألومنيوم أو النحاس. إذا فهمت هذا الخطأ, سيكون اختيار التردد الخاص بك غير مناسب منذ البداية.
2. ما هي المنطقة التي تحتاج إلى تسخينها? وصلة لحام صغيرة, مقعد تحمل, أو المقطع العرضي الكامل لقضيب معدني - تتطلب كل حالة تصميمًا مختلفًا للملف ومستوى طاقة مختلفًا.
3. إلى أي درجة حرارة, وكيف بسرعة? 200درجة الحرارة بالدرجة المئوية للتركيب بالانكماش تتطلب نظامًا مختلفًا تمامًا عن 950 درجة مئوية للتصلب. درجة الحرارة ومعدل التسخين يحددان كل ما يأتي بعد ذلك.
4. كم عدد الأجزاء في الساعة? خمسة أجزاء في اليوم مقابل جزئين في الدقيقة — تتغير دورة العمل, ومعها يتغير حجم نظام التبريد ومصدر الطاقة.
5. من سيشغل النظام? المستخدم الذي يستخدم دواسة قدم يحتاج إلى تثبيت مختلف للعمل, إعداد التحكم, وتصميم السلامة مقارنة بروبوت في خط آلي.
6. ماذا يحدث إذا انحرفت درجة الحرارة بمقدار 5%? إذا كان الجواب "خردة,"أنت بحاجة إلى التحكم في الحلقة المغلقة والحصول على البيانات. إذا كانت "ليست مشكلة كبيرة,قد يكون وصفة الطاقة الزمنية المعتمدة كافية.
| المكون | النطاق النموذجي | مؤشر المخاطر | النتيجة |
|---|---|---|---|
| مزود الطاقة | 5–300 كيلوواط, 1– 400 كيلوهرتز حسب حجم قطعة العمل وعملية المعالجة | يقدم المورد تصنيف كيلوواط دون طلب رسومات قطعة العمل أو وقت الدورة الخاص بك | تردد غير مناسب = تسخين بطيء أو ملف درجة حرارة غير صحيح; طاقة غير كافية = المشغلون يشغلون النظام بما يتجاوز القيم المصنفة له |
| ملف الحث | مصمم لكل قطعة عمل; فجوة التوصيل عادة 1–5 ملم; أنبوب نحاسي أو مصنع | “نستخدم ملفًا واحدًا قياسيًا فقط” لعملية إنتاج | تسخين غير متساوٍ, كفاءة منخفضة, احتراق الملف خلال أيام قليلة بعد التشغيل |
| نظام التبريد | نظام حلقة مغلقة, 20– 50% احتياطي فوق الحمل الحراري المصنّف المحدد بوحدة كيلو واط; التوصيلية <10 ميكروسيمنز/سم | مصمّم للعمل العادي بدلاً من الحمل الذروة; استخدام مياه المصنع غير المعالجة | توقف متقطع في الأيام الحارة, ترسب المعادن في قنوات الملف, أضرار في مزود الطاقة |
| تثبيت العمل والحركة | من التجهيز اليدوي إلى التحكم بالمحرك المؤازر; مواد غير موصلة ضمن 3 أضعاف قطر الملف | وضع عناصر التجهيز المعدنية بالقرب من الملف; عدم التحقق من قابلية تكرار التمركز | التسخين غير المنضبط للجهاز, التفاوت بين قطع العمل الذي لا يمكن تصحيحه بواسطة أي إعداد للطاقة |
| التحكم والمستشعرات | بلك + واجهة المستخدم مع تخزين الوصفات; بيروميتر أو كاميرا تصوير حراري; اكتساب البيانات للقطع الشغل الحرجة | لا يوجد تخزين للوصفات; “يعرف المشغل الإعدادات”; لا يوجد خيار للتحقق من درجة الحرارة | جودة تعتمد على المشغل, عملية غير مصدقة, فشل أثناء التدقيق أو مؤهلية العميل |
| السلامة والتكامل | التدفق + قفل درجات الحرارة على كل دائرة مبردة; مكونات من فريق هندسي واحد | مكونات من أكثر من 3 موردين بدون مدمج للنظام; لا قفل للتبريد | تأخيرات أثناء التشغيل الأولي, اللوم المتبادل في مشاكل الضمان, ضرر النظام نتيجة فقدان التبريد غير المكتشف |
1. مزود الطاقة: قلب النظام
تحويل مزود الطاقة للطاقة الواردة من الشبكة — عادة 380–480 فولت, ثلاثي الطور في البيئات الصناعية — إلى تيار متناوب عالي التردد يقوم بتشغيل ملف الحث. في معظم أنظمة التسخين بالحث, إنه أغلى مكون فردي وأيضًا يحدد حد الأداء لكل ما يليه.
عندما يقوم المهندسون بمراجعة ورقة بيانات مزود الطاقة, أول قيمتين يبحثون عنهما هما القدرة الناتجة بالكيلوات والتردد بالكيلو هرتز. كلاهما مهم. لكنها لا تُظهر الصورة كاملة — والاعتماد على هذين الرقمين فقط هو أحد أكثر الأخطاء شيوعًا في المواصفات التي يرتكبها المشترون لأول مرة.
المواصفات الرئيسية التي يجب التحقق منها قبل الشراء:
— القدرة الناتجة المقدرة (كيلوواط) وما إذا كانت تنطبق على التشغيل المستمر أو المتقطع
— التردد التشغيلي أو نطاق التردد (كيلوهرتز) — ثابت أو قابل للتعديل
— دورة العمل عند معدل الإنتاج الخاص بك, ليس فقط القيمة المكتوبة على لوحة الاسم
— جهد الإدخال, عدد الأطوار, والتيار المطلوب للتوصيل
— قدرة مطابقة الحمل — مدى كفاءته في التعامل مع تغييرات مقاومة الملف والقطعة المعالجة
— نوع التحكم بالطاقة — الجهد, زاوية الطور, أو التحكم الرقمي DSP
— متطلبات التبريد (معدل تدفق الماء ونطاق درجة حرارة المدخل)
— واجهة الاتصال — I/O منفصلة, FIELD BUS, أو إيثرنت للتكامل مع المصنع
— تشخيص الأعطال والوصول للصيانة — هل يمكن لفريق الصيانة الوصول إلى المكونات التي يحتاجون للوصول إليها?
اختيار الطاقة لا يعني ببساطة شراء أعلى تصنيف كيلووات يسمح به ميزانيتك. مزود الطاقة المفرط الحجم يزيد التكلفة, يشغل مساحة على الأرض, وقد يواجه صعوبة في توفير طاقة منخفضة مستقرة للعمليات الحساسة. مزود الطاقة غير الكافي الحجم, من ناحية أخرى, يؤدي إلى أطوال زمنية للدوائر الطويلة, يشجع المشغلين على تشغيل النظام بما يتجاوز القيم المصنفة, ويقدم نتائج غير متسقة — خاصة مع قطع العمل الكبيرة أو خطوط الإنتاج عالية الإنتاجية. للحصول على رؤية أعمق لمطابقة الطاقة مع عمليتك, اقرأ اختيار الطاقة للتسخين التحريضي.
لماذا يهم التردد بالنسبة لقطعة العمل الخاصة بك؟
يحدد التردد مدى عمق اختراق التيار المستحث لقطعة العمل - بمعنى آخر, العمق المرجعي الذي حوله 87% من الحرارة تتولد. الترددات المنخفضة (1–10 كيلوهرتز) تمكين اختراق تيار أعمق, وهو مفيد للقضبان الكبيرة من خلال التسخين, كتل معدنية, أو أنابيب سميكة الجدران. ترددات أعلى (100–400 كيلوهرتز), على النقيض من ذلك, تركيز الحرارة بالقرب من السطح - ضروري لتصلب العلبة الضحلة, لحام المفاصل الصغيرة, أو تسخين مقاطع عرضية رفيعة دون ارتفاع درجة حرارة القلب.
النظام ذو التردد الخاطئ لا يزال قادرًا على تسخين الجزء. ومع ذلك, لكنه يفعل ذلك ببطء, وبكفاءة منخفضة, أو بنمط تسخين غير صحيح — والمشغلون يقضون نوبات عملهم في التعويض عن قرار تم اتخاذه بالفعل أثناء مرحلة الطلب. تعرف على المزيد في دليلنا إلى اختيار التردد للتسخين بالحث.
2. ملف الحث: حيث يتم إنشاء الدقة
ملف الحث هو المكون الذي يتم فيه تحويل الطاقة الكهرومغناطيسية إلى حرارة في قطعة العمل الخاصة بك. الملف المصمم بشكل جيد يوفّر نمط الحرارة المناسب بالكفاءة المناسبة, دورة بعد دورة. الملف المصمم بشكل سيء يهدر الطاقة, يُنتج تسخينًا غير متساوٍ, ويتلف قبل الأوان — أحيانًا بعد أيام قليلة فقط من التشغيل.
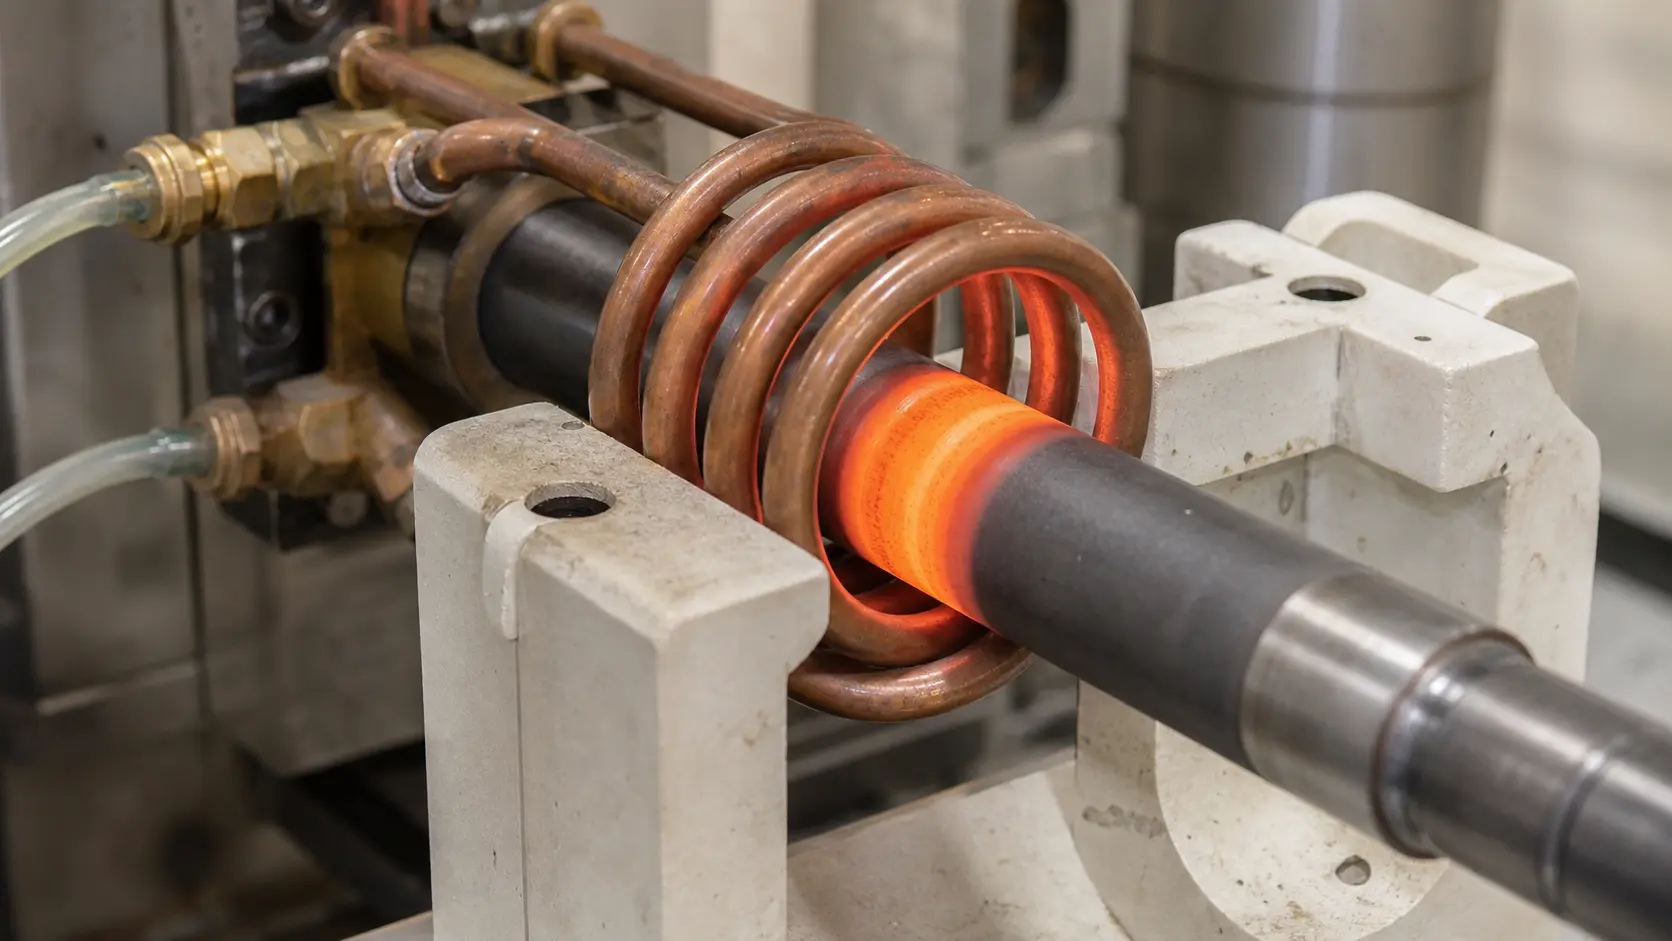
معظم الملفات الصناعية مصنوعة من أنابيب النحاس أو الموصلات النحاسية المشغولة — وتكون مجوفة لكي يتدفق الماء المبرد عبرها. تعمل اللفافة كموصل كهربائي وكموصل حراري في نفس الوقت. تعمل عند واجهة التيار العالي, الحرارة العالية, والإجهاد الميكانيكي الناتج عن تحميل وتفريغ الأجزاء. عندما يكون أداء نظام التسخين بالحث أقل من المتوقع, عادةً ما تكون اللفافة هي أول نقطة يتم فحصها.
أنواع اللفائف الشائعة في بيئات الإنتاج:
— لفائف ذات دورة واحدة — أبسط تصميم, تُستخدم لتسخين مناطق صغيرة محددة
— لفائف لولبية متعددة اللفات — تصميم أساسي شائع للأعمدة المستديرة, المحاور, والأنابيب
— ملفات البانكيك — لفائف مسطحة تُستخدم لتسخين الأسطح النهائية, النهايات, أو الأسطح المسطحة
— ملفات القناة — قناة مكونة للتسخين المستمر للأسلاك أو الشرائط
— ملفات الشعرية — على شكل حرف U, لتسخين بين ساقين, غالبًا تُستخدم في اللحام بالقصدير
- لفائف القطر الداخلي (القطر الداخلي) - للتدفئة داخل التجاويف أو التجاويف
— مسح محاثات التقسية — دورة واحدة ضيقة مع تبريد متكامل للتصلب التدريجي
— ملفات ذات أشكال مخصصة — مصممة وفقًا لهندسة الأجزاء المحددة لضمان تسخين موحد
- ملفات النحاس مع مكثفات التدفق - تركيز المجال المغناطيسي على منطقة مشتركة محددة
الملف ليس منتجًا جاهزًا للاستخدام. في أي عملية تتجاوز التسخين البسيط لنهاية القضيب أو الاستخدام المعملي العرضي, الملف المصمم خصيصًا غالبًا ما يعوض تكلفته خلال بضعة أسابيع من خلال دورات أسرع, خفض الخردة, وعمر أطول للملف. اعتبر الملف جزءًا من العملية — وليس كملحق تطلبه من الكتالوج بعد وصول مصدر الطاقة.
مسافة الاقتران: الفجوة التي تحدد الكفاءة
المسافة بين الملف والقطعة — المعروفة باسم مسافة الاقتران — تتحكم مباشرة في كفاءة نقل الطاقة من الملف إلى القطعة. الفجوة الأكبر تعني أن المزيد من خطوط المجال المغناطيسي لا تمر عبر القطعة ويعود المزيد من الطاقة إلى مصدر الطاقة كطاقة تفاعلية. الفجوة الأصغر تحسن الاقتران لكنها تترك مساحة أقل لتحمل الأبعاد للقطعة, التوسع الحراري, والمسافة الميكانيكية.
في الإنتاج, يجب أن يحمل الجهاز الجزء على مسافة اقتران ثابتة في كل دورة. أ 1 انحراف بمقدار ملم في موقع الجزء يمكن أن يؤدي إلى فرق قابل للقياس في نمط التسخين, خاصة عند الترددات الأعلى أو في تطبيقات التسخين الموضعية. إذا قام المشغلون بوضع الأجزاء يدويًا داخل الملف بالنظر فقط،, يجب توقع التباين - بغض النظر عن جودة مصدر الطاقة.
3. التبريد: المكون الذي يقلل معظم المشترين من تقدير حجمه المطلوب
كل مكون في نظام التسخين بالتحريض الذي يحمل التيار يولد حرارة — مصدر الطاقة, المحول الخرج, أشرطة التوصيل, وبالأخص الملف. بدون تبريد كافٍ, تتوقف الوحدة عن العمل بسبب وظائف الحماية, تعمل بقدرة منخفضة, أو تتعطل. نظام التبريد لا يدعم الملحقات. إنه جزء أساسي يحمل الحمل أثناء العملية, والمكون الذي غالبًا ما يسيء المشترون الجدد تقدير حجمه.
معظم الأنظمة الصناعية تستخدم تبريد مائي مغلق الدائرة. مضخة تضخ الماء المعالج عبر مصدر الطاقة والملف ثم عبر مبادل حراري أو جهاز تبريد لإزالة الحرارة الممتصة. يزداد الطلب على التبريد مع مستوى الطاقة, دورة العمل, درجة حرارة بيئة الإنتاج, وتصميم الملف - ملف مقترن بإحكام يعمل بتيار عالٍ و 100% تتطلب دورة العمل تبريدًا أكبر بكثير من الملف الذي يحتوي على مسافة اقتران أكبر يتم تشغيله على دفعات قصيرة.
ما تشمله دائرة التبريد الكاملة:
— حجم المضخة مناسب لمعدل التدفق المطلوب وانخفاض ضغط النظام
- مبادل حراري (الهواء إلى الماء أو الماء إلى الماء) أو المبرد الميكانيكي
— خزان بسعة كافية كمخزن حراري
- حساسات التدفق ومقاييس الضغط على كل دائرة تبريد
- أجهزة استشعار لدرجة الحرارة عند مدخل ومخرج المكونات الهامة
— المرشحات أو المصافي لالتقاط الملوثات قبل وصولها إلى قنوات الملف الضيقة
— التحكم في الموصلية — يراقب جودة المياه ويطلق إجراءات الصيانة
— خراطيم, الفتحات, والمشابك السريعة المصنفة للضغط ودرجة الحرارة
جودة المياه ليست تفصيلًا ثانويًا. يحتوي ماء المحطة غير المعالج على معادن مذابة تترسب على الأسطح النحاسية الساخنة, تتسبب في تآكل القنوات, انسداد الممرات الضيقة للملفات, وتقليل التدفق مع مرور الوقت.
حلقة مغلقة بمياه معالجة — منزوع الأيونات أو مقطرة, بتوصيلية أقل من 10 مايكروسيمنس/سم — تكلف أكثر في البداية, لكنها تمنع معظم الأعطال المتعلقة بالتبريد. لشرح كامل, راجع دليلنا لـ أنظمة تبريد المياه للتسخين بالحث. لعمليات منخفضة الطاقة أو التطبيقات المحمولة, أنظمة التبريد بالهواء القضاء على دائرة المياه تمامًا, حتى على حساب القدرة القصوى والتشغيل المستمر.
أقفال التبريد هي حماية منخفضة التكلفة
تعمل مفاتيح التدفق وأجهزة استشعار الحرارة على كل دائرة تبريد على حماية معداتك من التلف. إذا انخفض تدفق المياه أو تجاوزت درجة حرارة المخرج نقطة ضبط آمنة, يجب على النظام تشغيل الإنذار أو الإغلاق قبل حدوث الضرر. هذه الأقفال ليست اختيارية — خاصة في الخلايا المؤتمتة حيث لا يراقب أي عامل الترمومتر. أ $200 يمكن أن يمنع مفتاح التدفق أ $15,000 إصلاح إمدادات الطاقة.
4. عقد العمل & حركة: لماذا تسخن الأجزاء المتماثلة بشكل مختلف
إذا لم تكن قطعة العمل في نفس الوضع بالنسبة للملف في كل دورة, نتيجة التسخين ليست هي نفسها — حتى لو كان مصدر الطاقة, الملف, والتبريد مثالي. يحول العمل عملية التسخين التعريفي من "مهارة المشغل" إلى "إمكانية التكرار التي تتمتع بها الآلة". إنه الفرق بين الأجزاء التي تجتاز الفحص والأجزاء التي تعود لإعادة العمل.
تعتمد طريقة العمل المناسبة على هندسة الأجزاء, وقت الدورة, طريقة التحميل, ومدى ضيق التفاوتات المطلوبة للعملية. قد يكون تحديد موقع العش اليدوي البسيط كافيًا تمامًا لمحطة لحام منخفضة الحجم. في خط تصلب كبير الحجم ينتج مكونات مهمة للسلامة, لكن, قد تكون هناك حاجة إلى جهاز دوار يتم التحكم فيه مؤازرًا مع اكتشاف وجود جزء.
الطرق الشائعة للعمل والتعامل:
- التركيبات اليدوية - يقوم المشغل بوضع قطعة العمل; الحل الأبسط والأكثر فعالية من حيث التكلفة
- تركيبات تعمل بالهواء المضغوط - قوة تثبيت ثابتة وتحرير سريع
— طاولات دوارة — محطات متعددة للتحميل والتسخين والتفريغ المتوازي
- آلات الفهرسة - النقل بتسلسل ثابت بين المحطات
— الشرائح التي تعمل بمحرك مؤازر — موضع قابل للبرمجة, السرعة, ويسكن الوقت لعمليات المسح
— أنظمة النقل الخطي — شعاع النقل أو الحزام لتدفق الإنتاج الخطي
- أنظمة الانتقاء والمكان - للأجزاء الصغيرة بسرعات عالية
— تحميل الروبوت — تحديد موضع مرن للأشكال الهندسية المعقدة أو أرقام الأجزاء المختلطة
اختيار المواد الأساسية مهم أكثر مما يبدو
يمكن لأي مادة موصلة بالقرب من ملف الحث أن تمتص الطاقة, ارتفاع درجة الحرارة, تشويه المجال المغناطيسي, أو تقليل الكفاءة. عادة ما تكون التركيبات القريبة من الملف مصنوعة من السيراميك, المركبات المقواة بالألياف الزجاجية, الفولاذ المقاوم للصدأ الأوستنيتي (نفاذية مغناطيسية منخفضة عند درجة الحرارة), أو النحاس المبرد بالماء. يمكن أن يؤدي الاختيار الخاطئ للمادة إلى تحويل الوحدة إلى عنصر تسخين ثانوي غير مقصود - مما يؤدي إلى سحب الطاقة بعيدًا عن قطعة العمل وخلق خطر على السلامة.
الحركة كمتغير العملية, وليس فقط التعامل مع المواد
تتطلب بعض التطبيقات حركة نسبية يتم التحكم فيها بين الملف وقطعة العمل. تصلب المسح الضوئي هو المثال الكلاسيكي: يتحرك الملف ورأس التبريد على طول العمود أو الترس بسرعة مبرمجة, إنتاج طبقة صلبة موحدة.
سرعة الحركة, دوران قطعة العمل, مستوى الطاقة, وتوقيت التبريد كلها تعمل معًا. إذا تم تغيير أحد هذه المعايير دون تعديل الآخرين, تتغير النتيجة الميتالورجية. في مثل هذه التطبيقات, نظام الحركة هو جزء من عملية المعالجة الحرارية — وليس وظيفة منفصلة للتعامل مع المواد.
5. التحكم والمستشعرات: تحويل وصفات التشغيل إلى تكرار دائم
التحكمات الحديثة للتسخين بالحث تتجاوز بكثير مجرد مفتاح تشغيل/إيقاف ومؤقت. الأنظمة القائمة على PLC مع شاشات تعمل باللمس HMI تتحكم في مستويات الطاقة،, وقت التسخين, اختيار التردد, دوران قطعة العمل, سرعة التغذية, توقيت التبريد المفاجئ, وحالة التبريد — جميعها مخزنة كوصفات تشغيل يمكن اختيارها برقم الجزء. لمدير الإنتاج, هذا يعني الفرق بين 'المشغل الذي يعرف كيفية تشغيل هذه الوظيفة' و'أي مشغل مدرب يمكنه تشغيل هذه الوظيفة.'
ما الذي تتحكم فيه عادةً أجهزة تسخين التحفيز الكهربائي؟:
— مستوى الطاقة المحدد ومعدل الارتفاع (تشغيل ناعم لتجنب الصدمة الحرارية)
— زمن التسخين ووقت الاحتفاظ بدقة 0.1 ثانية
— اختيار التردد أو الضبط التلقائي لمطابقة مقاومة الملف
— اختيار الملف أو المحطة في أنظمة الملفات المتعددة
— سرعة دوران قطعة العمل واتجاهها
— سرعة التغذية وطول الشوط للعمليات التقدمية
— تأخير التبريد, التدفق, والمدة
— مراقبة تدفق ودرجة حرارة مياه التبريد مع حدود الإنذار
— تخزين واسترجاع وصفات التشغيل حسب رقم القطعة
— تاريخ الإنذارات وتسجيل الأعطال لتشخيص الصيانة
— تتبع عدد الإنتاج ووقت الدورة
القرار الأساسي هو مقدار السيطرة التي يحتاجها عملياً عمليتك — وليس عدد الميزات التي يمكن للمورد سردها.
قد تحتاج محطة لحام يدوية بسيطة إلى الطاقة فقط, والوقت, وبدواسة قدم. خلايا تصلب آلية لإنتاج قطع نقل الحركة الحرجة للسلامة, لكن, قد تتطلب التحكم في درجة الحرارة بطريقة دائرية مغلقة, إدارة الوصفات مع مستويات الوصول, جمع البيانات لكل دورة, وإمكانية التتبع حتى أرقام السلاسل الفردية للأجزاء. قم بمطابقة أنظمة التحكم مع العملية — وليس مع ورقة البيانات.
قم بمطابقة مستوى تعقيد التحكم مع مخاطر العملية. المزيد من الميزات يزيد التكلفة, متطلبات التدريب, والمصادر المحتملة للخطأ. نظام التحكم الصحيح هو أبسط نظام يحافظ بثبات على عمليتك ضمن المواصفات.
مراقبة درجة الحرارة: القياس الذي يربك المشترين الجدد
قياس درجة حرارة القطعة أثناء التسخين بالحث ليس بالأمر البسيط كالقيام بإدخال مستشعر حرارة (ثرموقابل). حالة السطح, تغير الانبعاثية من قطعة إلى أخرى, البخار أو الدخان في منطقة التسخين, حركة قطعة العمل, والوصول البصري المحدود عبر الملف جميعها تؤثر على دقة المستشعر.
خيارات رصد درجة الحرارة الشائعة, من الأبسط إلى الأكثر قدرة:
— مقياسات الحرارة بالأشعة تحت الحمراء — بدون اتصال, استجابة سريعة, لكنها تعتمد على الانبعاثية; يجب أن تكون مصفوفة بصريًا بشكل صحيح
— كاميرات التصوير الحراري — خريطة حرارة لكامل المساحة, مفيدة لفحص نمط التسخين والإعداد
— الثرموقبلات — قياس بالتماس, دقيقة, لكنها بطيئة في الاستجابة وحساسة لمكان التركيب
— اختبار الصلابة بعد المعالجة وفحص المقطع المعدني — المعيار المرجعي, ليست في الوقت الفعلي, لكنها حاسمة للتحقق
للعديد من عمليات الإنتاج, المسار العملي أبسط: التحقق من وصفة ثابتة للوقت, الطاقة, والحركة أثناء التشغيل الأولي من خلال الاختبارات المعدنية, ثم راقب متغيرات العملية التي تحافظ على هذه الوصفة تحت السيطرة.
مطاردة قيمة درجة حرارة فورية قد تكون غير موثوقة في ظروف الإنتاج غالبًا ما تكون أكثر خطورة من تثبيت وصفة تم التحقق منها. أغلق الحلقة على ما يمكنك قياسه بشكل متكرر. وثبت كل شيء آخر.
6. تكامل النظام: لماذا يفشل شراء المكونات بشكل منفصل
إليك الخطأ الذي يحدث غالبًا خلال أول عمليات شراء لـ مكونات نظام التسخين بالحث: شراء مزود طاقة من مورد واحد, ملف من مورد آخر, تجميع التبريد من بنية تحتية للمصنع, بناء جهاز داخليًا, ثم توقع أن يعمل كل شيء كنظام واحد من اليوم الأول.
نادراً ما يحدث ذلك — أو على الأقل ليس بدون أسابيع من استكشاف الأخطاء وإعادة العمل التي تستهلك المال الذي كنت تعتقد أنك وفرته عن طريق الشراء بشكل منفصل.
هذه المكونات مرتبطة بطرق لا تكشف عنها أوراق البيانات الفردية. نطاق تردد مصدر الطاقة يحدد تصميم الملف. تصميم الملف يحدد طلب التبريد. قدرة التبريد تحدد الحد الأقصى لدورية التشغيل. الجهاز يتحكم في ثبات التوصيل, الذي يؤثر مباشرة على كمية الطاقة التي يستهلكها العملية بالفعل. ويجب أن تتواصل أدوات التحكم مع مصدر الطاقة, نظام الحركة, وأجهزة الاستشعار ضمن نفس نافذة الوقت.
عندما يتم تحديد المكونات بمعزل عن بعضها البعض, تصبح الفجوات بينها مشكلة التكليف عليك — ولا تغطي أي ضمان من أي طرف البيان: 'جزء الطرف الآخر لم يعمل مع جزءنا.'
خمسة أخطاء في المواصفات تحدث مرارًا وتكرارًا:
— شراء كيلوواط دون اختبار العملية. يمكن لمصدر طاقة بقدرة 50 كيلووات تسخين أ 50 شريط قطره مم. ولكن يمكن أن تسخين شريط الخاص بك, بالمعدل الذي تحتاجه ومع توحيد درجة الحرارة المطلوبة? تصنيف القوة وحده لا يجيب على هذا السؤال. وسواء تم تحويل هذه الكيلووات إلى حرارة قابلة للاستخدام أو إلى كهرباء مهدرة، فهذا يعتمد كليًا على تصميم الملف, التردد, اقتران, وتكرار المباراة.
— معاملة الملف كجزء كتالوج عادي. بعض التطبيقات البسيطة تعمل مع الملفات المعيارية. معظم عمليات الإنتاج, لكن, لا تعمل أو تعمل, ولكن ببطء ومع تفاوت كبير في العملية. الملف غير المناسب يؤدي إلى تسخين غير متساوٍ, انخفاض الكفاءة الكهربائية, أوقات دورة طويلة, أو فشل مبكر للملف. في معظم الحالات, تكلفة الملف المخصص أقل من تكلفة توقف العمل والخردة الناتجة عن استخدام ملف غير مناسب.
— الاستهانة بمتطلبات التبريد. غالبًا ما تظهر مشاكل التبريد على شكل توقفات متقطعة, انخفاض الإنتاج عند دورات العمل العالية, تلف الملف, أو رموز خطأ في مصدر الطاقة تبدو غير مرتبطة بالتبريد. يجب تصميم قدرة التبريد لتلبية الطلب الأقصى عند أقصى دورة عمل, ليس الطلب العادي - ويجب أن يشمل الاحتياطي لأيام درجات الحرارة المحيطة العالية, المبادلات الحرارية القديمة, وزيادات الإنتاج المستقبلية.
— تجاهل التباين في القطع الواردة. درجات المواد البديلة, التغيرات في حالة السطح, تباينات الكتلة داخل الدفعة الواحدة, والتحملات في وضعية القطع تؤثر جميعها على نتيجة التسخين. إذا كانت قطعك الواردة تختلف بشكل كبير, لا بد أن يتضمن نظامك الضوابط المطلوبة, تثبيت العمل, أو حدود العملية لإدارة ذلك التغير — أو يجب تشديد المواصفات للأجزاء الواردة.
— فصل الأتمتة عن تصميم العملية. يجب أن تدعم الأتمتة عملية التسخين ويجب ألا تقتصر فقط على تحريك الأجزاء. زمن الدورة, دقة التموضع, سرعة الدوران, توصيل التبريد السريع, ويجب تصميم سهولة الوصول إلى المستشعر لتتناسب مع دورة التسخين بالحث. إذا أضيفت الأتمتة فقط بعد تحديد عملية التسخين, فعادةً ما يفرض ذلك تنازلات تصبح واضحة لاحقًا في بيانات الجودة.
حدد العملية قبل أن تحدد المعدات
قبل إرسال طلب عرض السعر, حدد التفاصيل الفنية التي ستحدد لاحقًا كل قرار يتعلق بالعنصر - مادة الجزء والدرجة, منطقة التسخين وشكلها الهندسي, درجة الحرارة الابتدائية والهدف, وقت التسخين المطلوب, معدل الإنتاج, عمق الغلاف أو تصميم الوصلة إذا كان ذلك مناسبًا, خدمة الكهرباء المتاحة ومياه التبريد, البصمة, مستوى مهارة المشغل, ومتطلبات وثائق الجودة.
قد يستخدم نظام اللحام بالتلحيم ونظام التصلب نفس رقم نموذج مزود الطاقة, لكن الملف, التجهيزات, متطلبات التبريد, منطق التحكم, ونقاط التحقق من صلاحية العملية مختلفة تمامًا. كلما قمت بتحديد العملية بدقة أكبر في البداية, كلما واجهت مفاجآت أقل أثناء التشغيل التجريبي.
للحصول على إرشادات عامة حول مواصفات النظام, انظر إلى مقالنا عن اختيار نظام التصلب بالحث الكهربائي. للاعتبارات الخاصة بالعملية عندما يتم الانضمام بدلاً من المعالجة الحرارية, دليلنا لـ اللحام بالحث يوضح ما هي التغييرات.
كيف تتغير أولويات المكونات اعتمادًا على التطبيق
تظل المكونات الستة نفسها مهمة في كل نظام تسخين بالحث, ولكن تتغير أهميتها النسبية اعتمادًا على العملية. تولي محطة اللحام بالقصدير أهمية للدقة وسهولة الوصول إلى المفصل. نظام التقسية يعطي الأولوية لكثافة الطاقة ودمج التبريد السريع. شراء النظام المناسب يعني معرفة المتغيرات التي يجب تعديلها لتطبيقك.
| التطبيق | أولوية مصدر الطاقة | أولوية الملف | متطلبات التبريد | تعقيد التحكم |
|---|---|---|---|---|
| النحاس واللحام اللين | قدرة متوسطة كيلو واط, تردد أعلى (100–400 كيلوهرتز), تحكم دقيق عند القدرة المنخفضة | تدفق مغناطيسي مركزي, هندسة خاصة بالمفصل, سهولة وصول المشغل لتغذية معدن التعبئة | منخفض إلى متوسط | منخفض — الوقت + وصفة الطاقة, دعسة قدم أو واجهة مستخدم بسيطة |
| التصلب بالحث | كثافة طاقة عالية, تردد مطابق لعمق الحالة, معدل تسخين سريع | المسح الضوئي أو اللقطة الواحدة مع التبريد المتكامل, فجوة اقتران ضيقة | عالية – الإنتاج المستمر, ويضيف التبريد حملاً حراريًا | عالية - وصفة + درجة الحرارة + توقيت التبريد المفاجئ + حركة + الحصول على البيانات |
| الحدادة / تسخين القضبان | قوة كيلوواط عالية, تردد أقل (1–10 كيلوهرتز) للتدفئة من خلال القسم, دورة عمل عالية | الحلزون متعدد المنعطفات, قوية للتغذية المستمرة, حرارة موحدة على طول الشغل | عالية جدًا - عملية شبه مستمرة | متوسطة - درجة الحرارة + معدل التغذية + قفل أمان بالضغط أو المطرقة |
| التركيب بالشد | طاقة منخفضة إلى متوسطة كيلوواط, دورة قصيرة, واجب منخفض | دورة واحدة أو حلزون بسيط, تغيير سريع لقطعة العمل | منخفض | منخفض — الوقت + الطاقة, التشغيل اليدوي في كثير من الأحيان |
5 أخطاء المواصفات التي تستمر في الظهور
— شراء كيلوواط دون التحقق من صحة العملية. أ 50 يمكن لمصدر الطاقة كيلوواط تسخين أ 50 مم بار - ولكن يمكن أن يسخن لك شريط بالمعدل أنت تتطلب ومع لك متطلبات التوحيد?
— التعامل مع الملف مثل عنصر الكتالوج. الملف الخاطئ يهدر الطاقة, يخلق الخردة, ويفشل مبكرًا. ملف مصمم خصيصًا يعوض تكلفته خلال بضعة أسابيع.
— تحديد حجم التبريد للمتوسط بدلاً من الحد الأقصى. تحدث حالات فشل التبريد في الأيام الأكثر حرارة وعند أعلى دورة تشغيل. هامش الأمان أرخص من توقف الإنتاج.
— تجاهل التفاوت في الأجزاء المزودة. مادة, السطح, الكتلة — إذا كانت أجزاءك تختلف, يحتاج نظامك إلى التحكم اللازم أو التجهيزات لتعويض تلك الاختلافات.
— فصل الأتمتة عن تصميم العملية. إذا أضفت الأتمتة فقط بعد تحديد عملية التسخين, ستظهر التنازلات بوضوح في بيانات الجودة الخاصة بك.
الوجبات الجاهزة الرئيسية
معظم مشاكل التسخين التعريفي لا تبدأ بمصدر طاقة ضعيف. يبدأون عندما يكونون منفردين مكونات نظام التسخين التعريفي يتم تحديدها بشكل منفصل عن المكونات الأخرى. المكونات الأساسية الستة — مصدر الطاقة, الملف, التبريد, حامل قطعة العمل, والتحكمات, وتكامل النظام — يجب معالجتها كنظام هندسي واحد, وليس كقائمة تسوق.
إذا قمت بتحديد العملية أولاً ثم مطابقة المكونات معها, تعمل مكونات النظام معًا. إذا اشتريت المكونات أولاً وربطتها لاحقًا, ستنفق ميزانية التكليف الخاصة بك على استكشاف الأخطاء وإعادة العمل — وتكتشف أن أغلى مكون هو الذي لم تفحصه بشكل كافٍ.
س: هل يمكنني استخدام نفس مصدر الطاقة للحام بالنحاس والتقسية?
أ: أحيانا, ولكن ليس دون تغيير الأدوات ومعلمات العملية. عادةً ما تتطلب اللحام بالقصدير كثافة طاقة أقل, التدفئة الموضعية, ومناولة القطع يدوياً أو شبه تلقائية. تصلب, على النقيض من ذلك, غالبًا ما تتطلب كثافة طاقة أعلى, عمق الحالة المسيطر عليه, التبريد المتكامل, وزمن دورة أكثر دقة. يمكن لمزود طاقة ذي نطاق تردد وطاقة واسع بما فيه الكفاية أن يدعم كلا العمليتين, لكن الملف, التجهيزات, إعداد التبريد, ووصفات التحكم ستكون مختلفة لكل منهما. خطط لمجموعتين من الأدوات – وليس آلة واحدة تقوم بكلا العمليتين بدون تغيير.
س: هل يستحق دفع المزيد مقابل ملف تحريض مخصص?
أ: لأي عملية إنتاج تتجاوز مجرد تسخين نهاية قضيب أو الاستخدام المختبري العرضي: نعم. ملف مخصص مصمم وفقًا لهندسة الجزء الخاص بك وهدف التسخين المحدد عادة ما يغطّي تكاليفه خلال بضعة أسابيع من خلال أوقات دورة أسرع, معدلات نفايات أقل, وعمر أطول للملف. الملفات القياسية الجاهزة تعمل للتطبيقات العامة, لكنها نادرًا ما تقدم أفضل أداء لعملية إنتاج معينة. إذا كانت عمليتك تعمل لأكثر من بضع ساعات في الأسبوع, فالملف ليس المكان المناسب لتوفير المال.
احصل على مراجعة للنظام بناءً على التطبيق
شارك رسم الجزء الخاص بك, المادة, درجة الحرارة المستهدفة, ومعدل الإنتاج معنا. فريق الهندسة لدينا يمكنه مساعدتك في تقييم متطلبات الطاقة, التردد, تصميم الملف, التبريد, والأتمتة لعمليتك.


