感应加热 vs. 燃气炉: 8 Factors to Choose the Right Heating System
选择之间 感应加热与燃气炉 技术不是关于哪个系统更热. 它是关于控制, 速度, 效率, 以及您工艺生命周期内的总成本. 两者都可以达到锻造和热处理温度. 它们只是以根本不同的方式到达那里——它们之间的差距随着能源成本上升和质量要求收紧而变得更宽.
本指南介绍了在比较两种技术时最重要的八个因素, 所以您可以根据您的应用做出决策——而不是在规格表较量中.
| 1. 每种技术的工作原理 | 5. 感应获胜时 |
| 2. 加热机制: 内部 vs. 外部 | 6. 当燃气仍有意义时 |
| 3. 速度 & 能源效率 | 7. 成本: 购买价格 vs. 运营成本 |
| 4. 控制, 安全 & 排放 | 8. 快速自我评分: 感应? |
1. 每种技术的工作原理
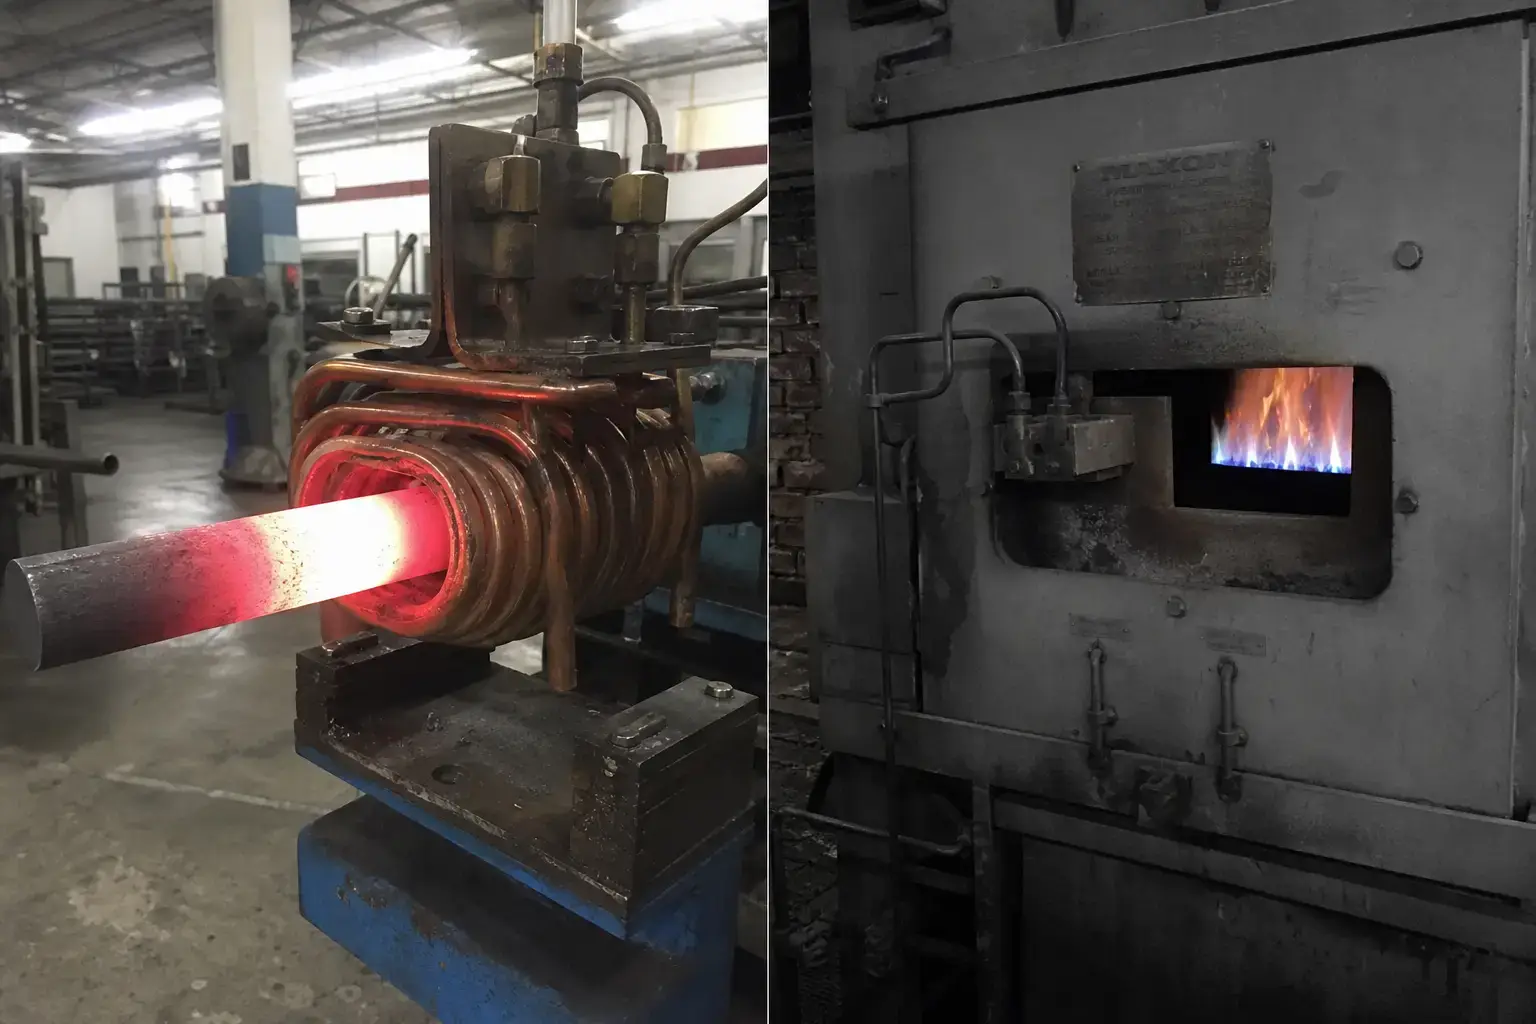
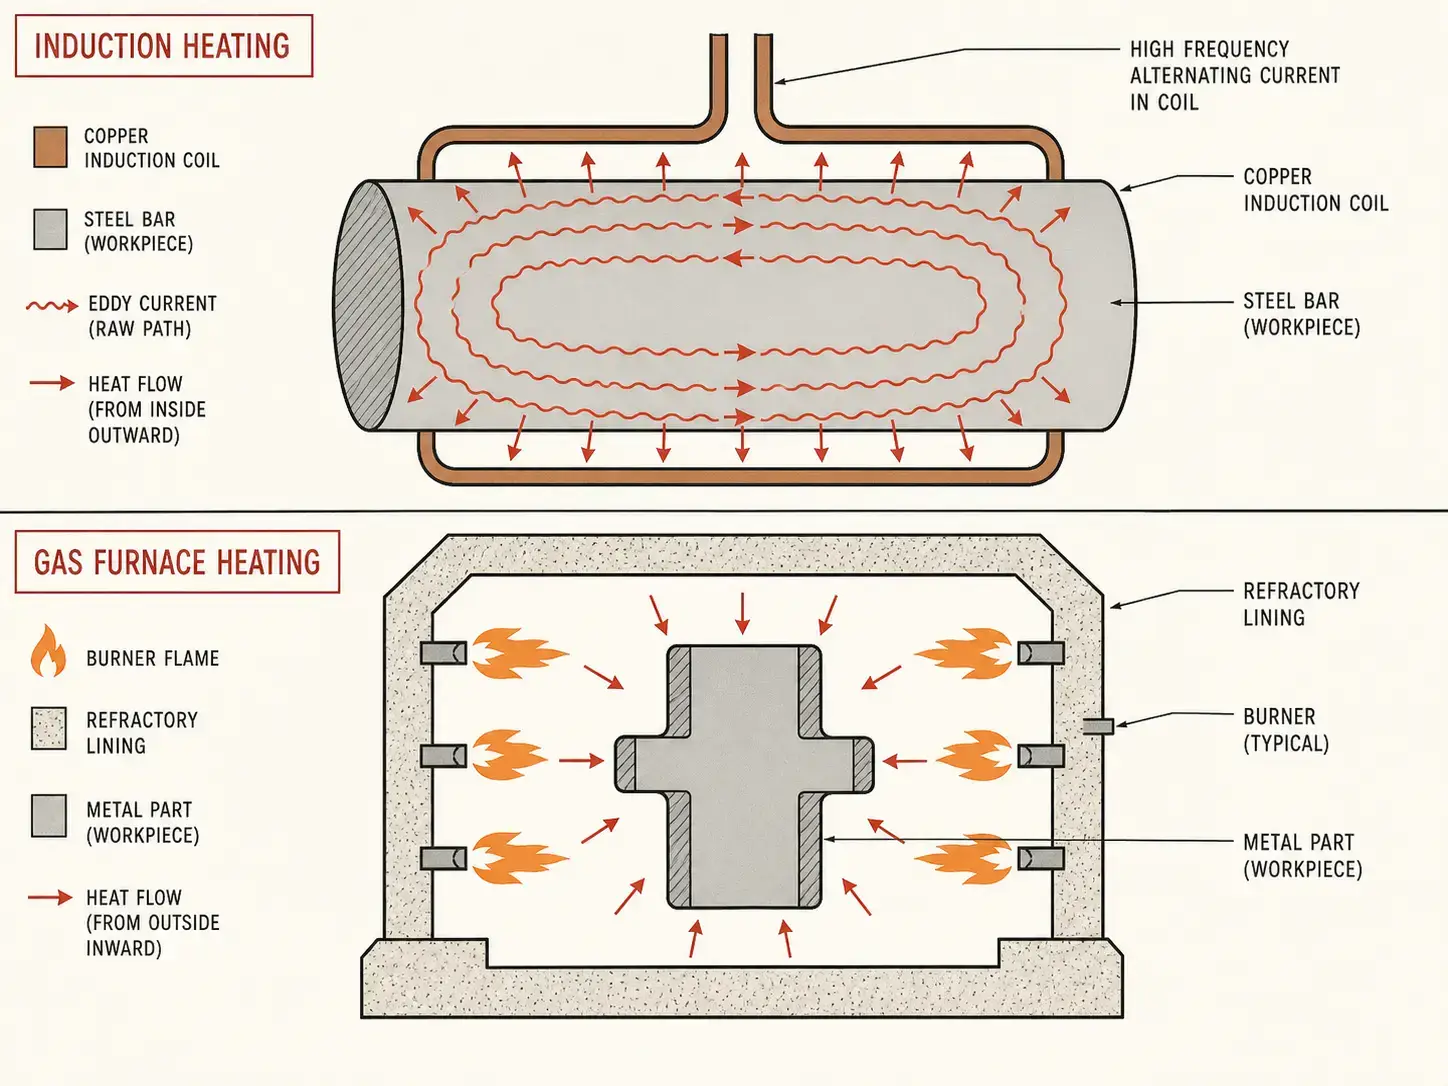
感应加热 使用电磁能量加热导电材料. 感应电源通过铜线圈发送交流电流, 创建磁场. 当金属部件进入该场时, 电电流——涡流——在部件本身内部被感应. 这些电流直接在材料内部产生热量. 无火焰. 无高温大气. 该部件本身就是热源.
燃气炉在耐火衬里腔室内燃烧天然气或丙烷. 热量通过对流传递到工件, 辐射, 以及传导——腔室空气变热, 墙壁变热, 最终部件变热. 它是一种经过验证的, 广泛可用的技术,已为工业服务了一个多世纪.
根本区别很简单: 感应在金属内部产生热量; 燃气炉从外部向其内部推送热量. 这种差异会影响其他所有方面——速度, 效率, 控制, 以及成本.
2. 加热机制: 内部 vs. 外部
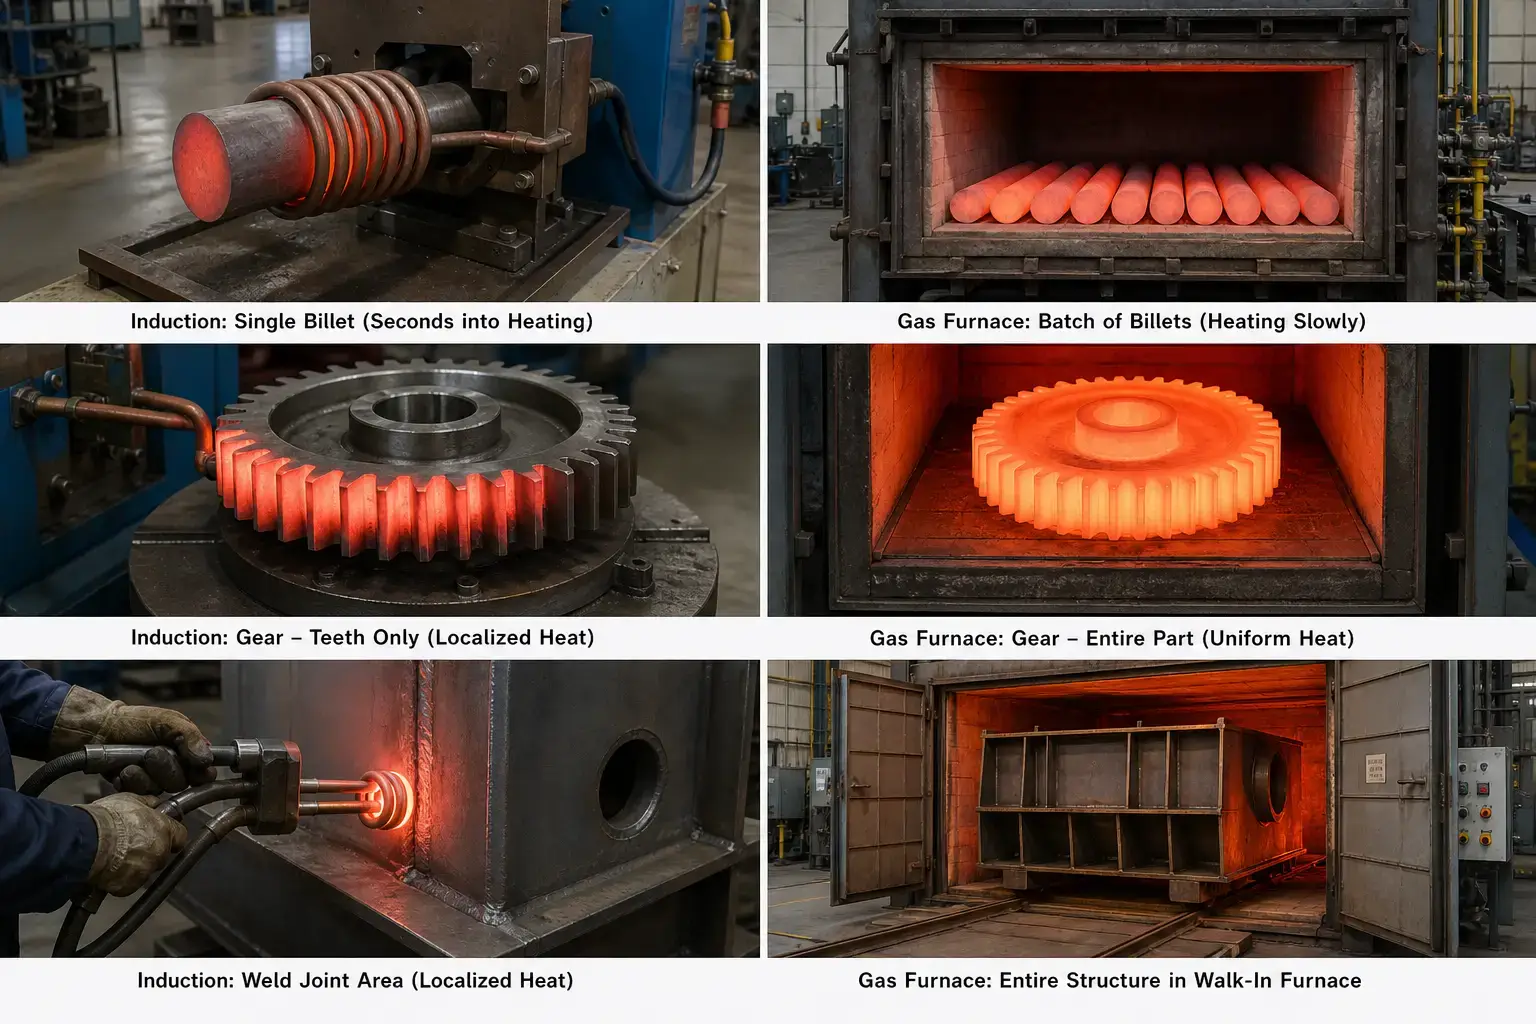
由于感应直接加热工件, 能量不会浪费在提高周围空气的温度上, 炉壁, 或输送结构. 这意味着更快的启动, 更少的空转燃料消耗, 以及只加热你关心的区域的能力——齿轮齿, 管端, 坯料表面.
燃气炉会加热炉腔内的所有东西. 当您需要均匀浸泡整批产品时,这是一个优势, 但当您只需要加热特定区域时,这是一种负担. 在开始生产加热之前,熔炉本身必须达到一定温度, 这增加了每个班次的预热时间和基准燃油消耗.
3. 速度和能源效率
对于兼容的材料和零件几何形状,感应加热速度明显加快. 钢坯, 齿轮, 或管端可以在几秒到几分钟内达到锻造或钎焊温度,而不是煤气炉通常需要的几十分钟到几小时. 随着零件尺寸的减小和生产节奏的加快,速度差距扩大.
在能源方面, 感应将更高比例的输入电力直接输送到工件中. 煤气炉通过废气损失能量, 热耐火墙, 门洞, 以及重复的加热和冷却循环. 虽然现代换热式燃烧器提高了燃气炉的效率, 他们仍然无法匹配感应加热在局部供能和定向加热方面的效果. 对数据进行更深入的分析, 参见我们的指南 感应加热功率计算.
| 因素 | 感应加热 | 燃气炉 |
|---|---|---|
| 典型升温时间 | 几秒到几分钟 | 几分钟到几小时 |
| 从冷启动加热 | 即时 — 无需预热 | 30–将炉腔加热到目标温度需约90分钟 |
| 能量传递 | 直接到工件 — 对环境损失最小 | 加热整个炉腔 — 通过排气和炉壁有能量损失 |
| 空载能耗 | 不循环时几乎为零 | 持续燃烧燃料以维持室温度 |
| 效率范围 | 通常为 50–80% (工件电源) | 通常为 15–35% (燃料到工件, 批次相关) |
4. 工艺控制, 安全, 和排放
过程控制. 感应系统可精确控制加热时间, 功率水平, 频率, 和热模式. 一旦参数被验证, 每个零件都接受几乎相同的加热条件 - 对于具有严格硬度或冶金规格的应用至关重要. 燃气炉可以很好地控制室温度,但无法在几秒钟内瞄准零件上的特定区域或切换轮廓.
安全和工作环境. 煤气炉涉及明火, 可燃燃料管线, 热排气, 和从腔室辐射的高环境热量. 他们需要气体检测, 通风, 和操作员培训. 感应系统有其自身的危险——高压和高压热水——但因为热量是在工件内部产生的, 周围环境保持凉爽. 无燃烧副产物, 无明火, 通常对设施的需求较少 通风降温 基础设施.
排放. 燃气炉在使用时会产生二氧化碳和潜在的氮氧化物. 感应使用电力并产生零现场燃烧排放. 适用于追求可持续发展目标或在空气质量法规严格的地区运营的设施, 仅此差异就可以决定决定.
5. 当感应是更好的选择时
当应用要求速度时,感应加热的性能始终优于燃气炉, 精确, 和重复性. 最有力的归纳案例包括:
— 局部加热 — 只有特定区域需要热量 (齿轮齿, 管端, 钎焊接头)
— 高速生产 — 连续或短周期运行 (锻坯, 管焊接, 线材加热)
— 可重复热处理 — 零件之间的渗碳层深度和硬度一致
— 占地面积有限 — 占地面积紧凑, 无排气管道, 无需燃料储存
— 自动化生产线 — 与 PLC 轻松集成, 机器人技术, 和基于配方的转换
— 减排 — 零现场燃烧, 更简单的允许, 更好的室内空气质量
电源选择在这里至关重要. 频率必须与您需要的加热深度相匹配, 并且功率必须与吞吐量相匹配. 我们的 感应加热功率选择 指南详细介绍了这一点.
6. 当燃气炉仍然有意义时
电磁炉并不能普遍替代燃气. 燃气炉在多种情况下仍然是实用的选择:
— 大批量加工 — 数百或数千个零件需要同时均匀加热, 循环时间不如总负载能力重要
— 长浸泡周期 — 退火, 正常化, 和缓解压力需要延长在该温度下的时间, 保持稳定的腔室是更简单的解决方案
— 非常大或不规则的组件 — 超大铸件, 重型焊件, 以及不易安装在感应线圈内的笨拙的几何形状
— 非导电材料 — 陶瓷, 玻璃, 某些复合材料无法通过感应加热
— 利用现有天然气基础设施降低前期预算 — 如果天然气服务, 排气管道, 训练有素的人员已经就位, 煤气炉的进入门槛可能较低
7. 成本: 购买价格 vs. 运营成本
煤气炉的购买价格通常较低,尤其是在天然气基础设施已经存在的情况下. 当定制线圈时,感应系统可能需要更高的前期投资, 自动化, 冷却系统, 并且需要专门的电源.
然而, 运营成本讲述了不同的故事. 感应可以通过降低能耗来节省成本, 更快的周期, 减少废品, 更少的失真, 较低的劳动力需求, 占地面积较小, 并减少通风负荷. 用于大批量生产, 运营节省可以在一到三年内收回预付保费.
完整的成本比较应该权衡所有十个项目——购买价格, 安装, 活力, 维护, 生产速度, 报废和返工, 劳动, 排放合规性, 停机风险, 和预期设备寿命. 最低购买价格很少等于五到十年的最低总成本. 如果您正在评估完整的 感应系统采购, 请将所有这些因素纳入您的比较.
8. 快速自我评分: 您的应用是否倾向于感应?
勾选适用于您应用的每一项声明. 您勾选的框越多, 感应的理由就越充分.
☐ 我的工件是导电的 (钢, 铜, 铝, 黄铜).
☐ 我只需要加热特定区域,而不是整个部分.
☐ 循环时间下 60 秒数对我的产量很重要.
☐ 温度精度直接影响零件质量或废品率.
☐ 占地面积有限, 或者我想将加热集成到现有生产单元中.
☐ 燃烧排放或通风是许可或合规问题.
☐ 我需要 PLC 集成, 基于配方的换型, 或自动化零件处理.
☐ 我的每千瓦时电力成本与我所在地区的天然气相比具有竞争力或更低.
评分6–8: 感应加热可能是最适合您的方案. 该技术就是为这些条件而设计的.
评分3–5: 你处于灰色地带. 在做出决定之前先对您的实际零件进行样本测试.
得分 0–2: 煤气炉可能仍然是更实用的选择. 重温各部分 6 以及 7 多于.
要点
这些 感应加热与燃气炉 决定取决于您的申请, 而非普遍适用的规则. 感应以速度取胜, 精确, 能源效率, 和局部金属加热的排放. 燃气炉在大批量加工中仍然占据一席之地, 长浸泡周期, 和超大组件. 正确的选择是技术与工艺匹配的选择——而不是相反.
问: 感应加热能完全取代热处理车间的燃气炉吗?
一个: 这取决于你的零件组合. 如果你的大部分工作涉及对导电金属的局部加热——淬火, 钎焊, 锻造锭加热——感应加热可以取代大量的燃气炉操作. 依赖批量退火的车间, 应力消除大型焊件, 或加工非导电材料可能会将气体作为其设备组合的一部分.
问: 从燃气切换到感应加热的典型回收期是多少?
一个: 对于高产量生产——锻造生产线, 管焊接, 汽车零部件淬火——回收期通常在 12 到 36 通过节能的几个月内, 更快的周期, 减少废品, 以及较低的维护成本. 对于低产量或偶尔使用的应用, 回收期会更长,燃气可能仍然是更经济的选择.
问: 感应加热适用于大件吗?
一个: 是的——但这取决于几何形状. 大轴, 卷, 管道通常通过适当设计的线圈进行感应加热. 限制不仅仅在于零件尺寸; 它是否可以在线圈内或线圈附近有效定位部件. 非常大的铸件或不规则焊件仍然可能由燃气炉更适合, 而长线性部件通常使用扫描感应加热效果良好.