
如何选择感应淬火系统: 8 制造商的关键因素
选择一个 感应淬火系统 不是单一规格的决定. 仅功率等级信息几乎没有意义. 合适的系统取决于您的工件几何形状, 目标表面硬化深度, 生产能力, 以及供应商对您的流程(而不仅仅是他们自己的设备)的了解程度.
弄错其中任何一个, 最终会得到不一致的硬度, 线圈烧穿, 或半班闲置的机器. 本指南介绍了实际决定系统是否提供可靠结果或成为生产线瓶颈的八个因素.
| 1. 定义您的需求 | 5. 冷却不是事后考虑 |
| 2. 选择合适的加热方法 | 6. 您实际需要的自动化 |
| 3. 匹配功率 & 频率 | 7. 评估供应商 |
| 4. 线圈决定或破坏工艺 | 8. 四个常见的购买错误 |
1. 从您的工件开始, 而不是从机器开始
太多工厂一开始就比较千瓦数和价格标签. 反过来. 从您要淬火的物件开始.
在与任何供应商交谈前确定这六个数据点:
— 工件类型和几何形状 (轴, 齿轮, 轴承套圈, 等速万向节)
— 材质等级
— 目标表面硬度 (HRC范围)
— 所需的渗碳层深度
— 年产量
— 每件的目标循环时间
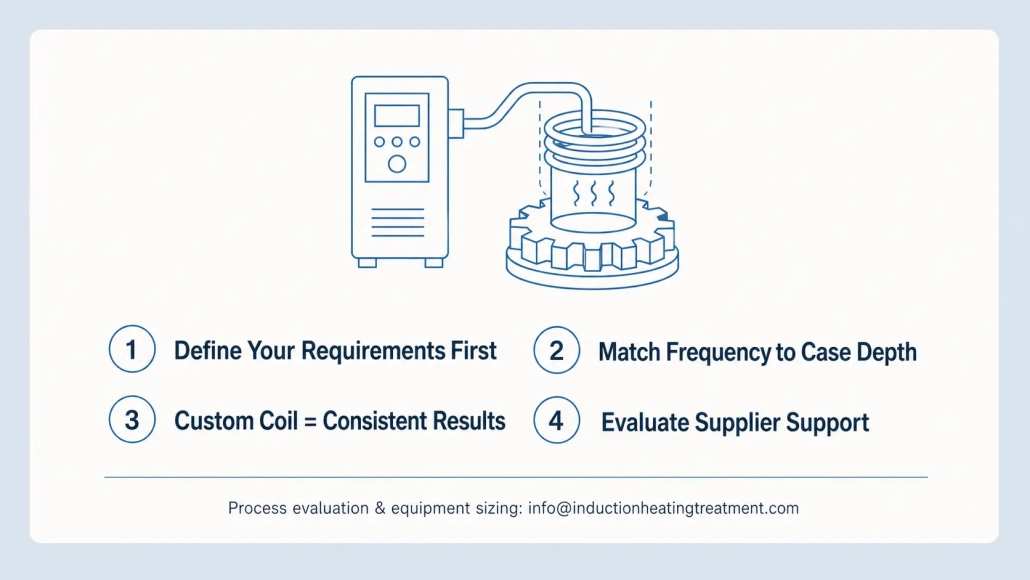
系统尺寸适合浅水 齿轮淬火 在 0.8 毫米的外壳深度将达不到 6 毫米轴应用. 首先定义零件可以防止您购买过大或动力不足的机器.
2. 选择合适的加热方法
两种方法主导生产强化, 它们适合不同的工件.
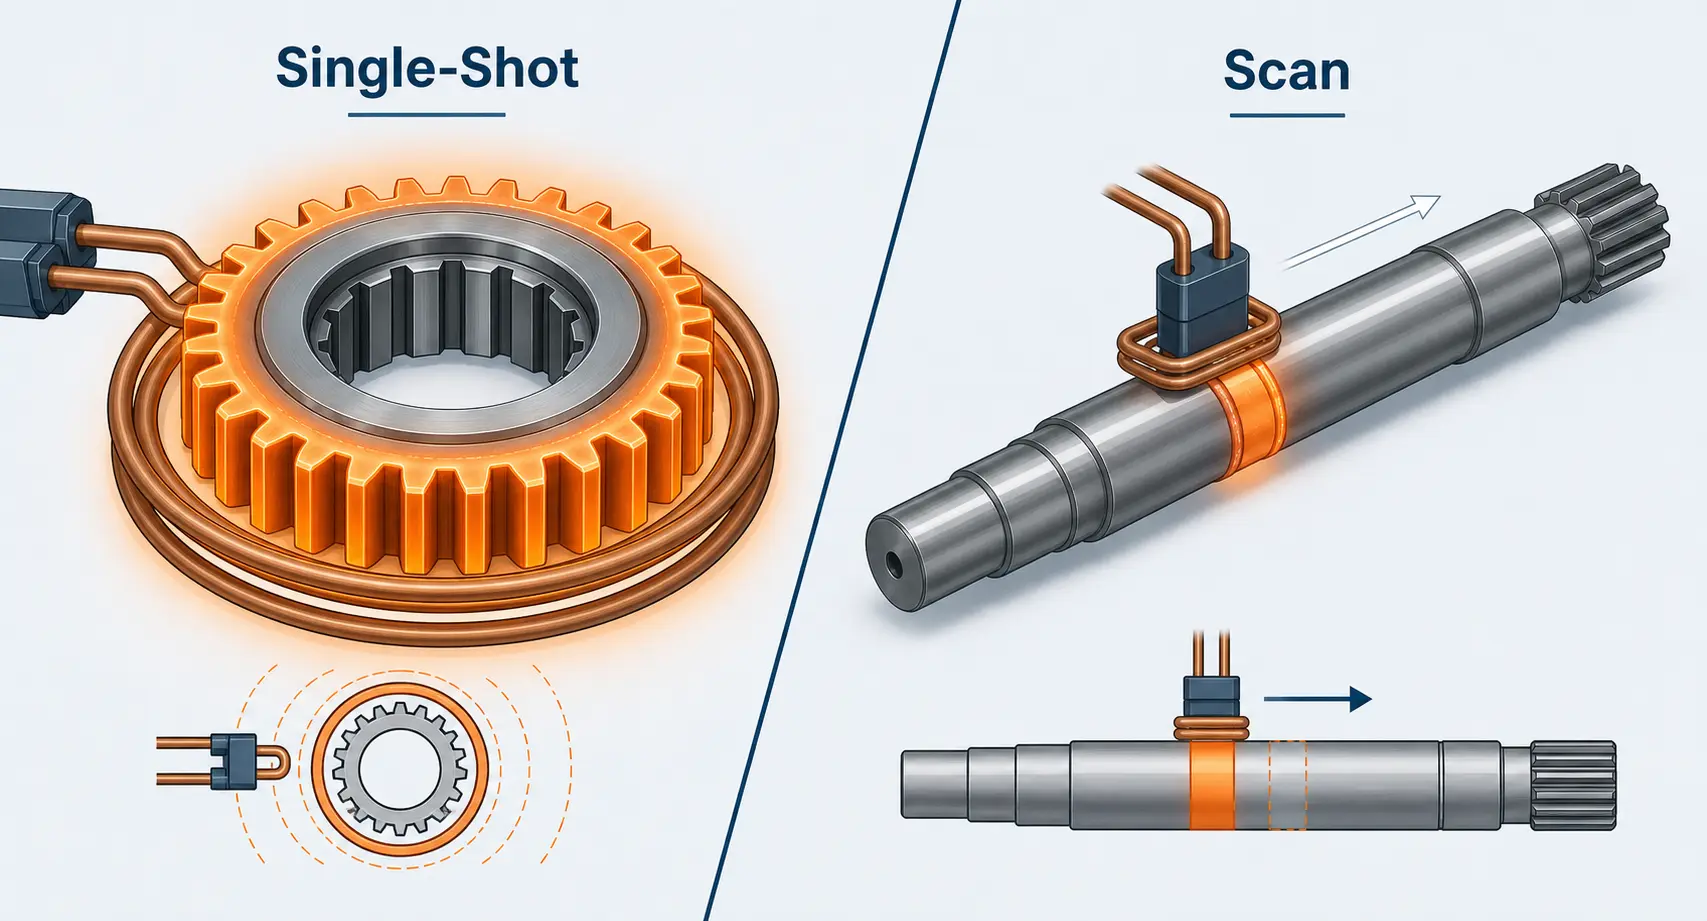
单次淬火 使用围绕零件的固定线圈立即加热整个目标区域. 它提供出色的均匀性和短的循环时间 — 非常适合齿轮, 轴承环, 以及硬化区致密的法兰部件.
扫描硬化 线圈沿工件逐步移动,淬火紧随其后. 这是长轴的首选方法, 导向轨, 和滚轮, 因为一次性加热整个表面需要一个不切实际的大功率电源.
早期确定该方法. 它影响下游的所有环节: 线圈几何形状, 功率需求, 淬火设计, 以及工件的夹具方式.
| 因素 | 单次淬火 | 扫描淬火 |
|---|---|---|
| 最适合 | 齿轮, 轴承环, 带法兰的零件 — 紧凑的硬化区域 | 长轴, 导向轨, 滚筒 — 延伸的硬化区域 |
| 周期时间 | 短的 — 整个区域一次加热 | 较长的 — 线圈沿部件逐步移动 |
| 加热均匀性 | 优秀 — 固定线圈环绕部件 | 取决于线圈几何形状和扫描速度控制 |
| 功率要求 | 更高 — 必须同时为整个区域通电 | 较低 — 每次仅加热一条窄带 |
| 线圈复杂性 | 中等 — 多匝环形或轮廓线圈 | 较低 — 单匝或盘形线圈, 结构更简单 |
| 设备成本 | 前期投资较高 | 通常较低 — 所需电源较小 |
3. 将功率和频率与任务匹配
功率决定加热速度. 频率决定热量渗透的深度. 两者必须一起评估 — 都没有单独讲述整个故事.
更高的频率 (100–500 千赫) 将能量集中在表面附近, 生产 0.5 的浅渗层深度–1.5 毫米. 中频 (1–10 千赫) 使电流渗透得更深, 适用于表面深度为 2 较大零件上的毫米及以上. 对于深度表面硬化超出 5 毫米, 频率低于 3 kHz 是典型值.
常见的错误是追求更高的功率而忽视频率. 一个 200 kW 系统在错误频率下产生的结果会比正确匹配的系统更差 100 千瓦单位. 如果你想深入了解 功率选择, 我们已经单独讨论过那个.
4. 线圈决定或破坏工艺
没有电源 — 无论多先进 — 都无法修复设计不良的线圈. 线圈是电磁能量转化为热能的地方. 它的几何形状决定加热的均匀性, 效率, 以及是否能从一个工件到另一个工件保持一致的硬度.
当你评估供应商时, 要追问他们关于线圈的问题:
— 它是围绕你的特定工件设计的吗, 还是现成的形状?
— 他们能向你展示类似几何形状的热模拟或过去的结果吗?
— 冷却如何集成到线圈体中?
— 典型的线圈寿命是多少, 以及多久能找到替代品?
定制线圈的前期成本更高,但可以减少废品,从而收回成本, 更快的周期, 和更少 淬火缺陷 受热不均匀造成.
5. 冷却不是事后考虑
感应淬火将加热和淬火结合在一个过程中. 如果淬火流量不均匀,您可以钉住加热曲线,但仍然会损坏零件, 延迟, 或不足.
看看淬火方面的三件事: 喷雾图案覆盖范围, 连续运行下的流量稳定性, 和淬火延迟一致性. 周期之间半秒的延迟漂移足以使硬度超出规格.
超越工件, 这 冷却系统 还可以保护线圈和电力电子设备. 冷却尺寸过小会导致线圈烧穿, IGBT 故障, 以及计划外停机,其成本远远高于冷却升级的成本.
6. 您真正需要的自动化功能
即使是手动装载站也能从控制端的过程自动化中受益. 至少, 寻找:
— 配方管理,按零件号存储参数
— 实时功率和频率监控,带报警输出
— PLC通信以实现与上游和下游工站的集成
— 生产数据记录以便追溯
这些都不是奢侈品. 仅配方管理就可以在操作员切换零件系列时消除设置错误, 数据记录为您提供汽车和航空航天客户越来越需要的纸质追踪记录.
7. 评估供应商, 不仅仅是规格表
一台在数据表上看起来完美的机器,如果供应商无法提供支持,也无关紧要. 在你提交之前, 核实供应商提供的报价:
— 对您的实际零件进行样品测试 (不仅仅是参考工件)
— 线圈设计和工艺开发作为套件的一部分
— 现场调试和操作人员培训
— 备件可用性以及记录的交货时间
具有应用工程深度的供应商通常会通过中端硬件提供比提供优质规格和零流程支持的盒装销售商更好的结果.
8. 破坏采购决策的四个错误
仅按额定功率购买. 一个 300 带有不良线圈的 kW 系统产生的零件比 150 kW 系统具有精心设计的线圈和正确的频率匹配.
跳过样品测试. 切勿在未先通过系统运行您自己的部件的情况下购买. 在演示齿轮上有效的内容可能不会转移到您的几何结构上, 你的材料, 或您的周期时间目标.
将线圈视为商品. 通用线圈是实现硬度不均匀的最快途径, 效率低, 和过早失效. 从第一天起定制线圈工程的预算.
忽视灵活性. 如果您的产品组合包括多个零件系列, 只处理一种几何图形的系统会老化得很厉害. 询问快速更换线圈安装座, 配方存储容量, 以及电源是否可以驱动不同类型的线圈而无需重新配置.
要点
感应淬火系统是一项工艺投资, 不是商品购买. 最好的系统很少是最强大或最便宜的 — 这是一个拥有权力的人, 频率, 线圈设计, 冷却, 和控制架构都已融入您的零件和生产现实中. 感应加热 各地的基本原理都是一样的, 但应用工程决定了系统是否能在您的地板上占有一席之地.
问: 我应该向感应淬火设备供应商提供什么信息?
一个: 发送工件图纸, 材料等级, 目标硬度和渗层深度, 年生产量, 以及循环时间. 如果你可以寄送样品零件, 就寄送吧 — 没有什么可以替代真实的工艺试验.
问: 一台设备能处理多种零件类型吗?
一个: 可以 — 每个零件系列配备专用线圈和可存储独立配方的控制系统. 灵活的平台配快速更换夹具与运行多台单用途机相比,节省车间空间和资金.
问: 更高功率总是更好吗?
一个: 不. 过多的功率会使温度控制变得更加困难,并增加运营成本,但不会改善结果. 根据您最大的零件系列和最快的所需周期调整功率 — 除此之外的任何东西都是浪费.


