
单次淬火与. 扫描感应硬化: 何时使用每种方法?
一个轴可能只需要硬化一个轴承座. 另一种可能需要沿其大部分长度有连续的硬化表面. 第三个可能有几个需要不同治疗的独立区域. 三个都可以 感应淬火, 但它们不一定需要相同的过程.
因此,首要决定之一是如何加热所需区域: 一下子, 通过扫描逐步进行, 或在一系列单独定位的区域中. 没有普遍规则表明单次拍摄优于扫描, 或反之亦然.
哪种方法适合该特定零件的几何形状和硬化区域?
| 1. 单次扫描: 基本区别 | 4. 比较一览 |
| 2. 当单次拍摄有意义时 | 5. 多个独立的硬化区 |
| 3. 当扫描更实用时 | 6. 不仅仅是几何 |
| 7. 三种常见的轴场景 | 8. 从硬化区域开始 |
1. 单次和扫描强化: 基本区别
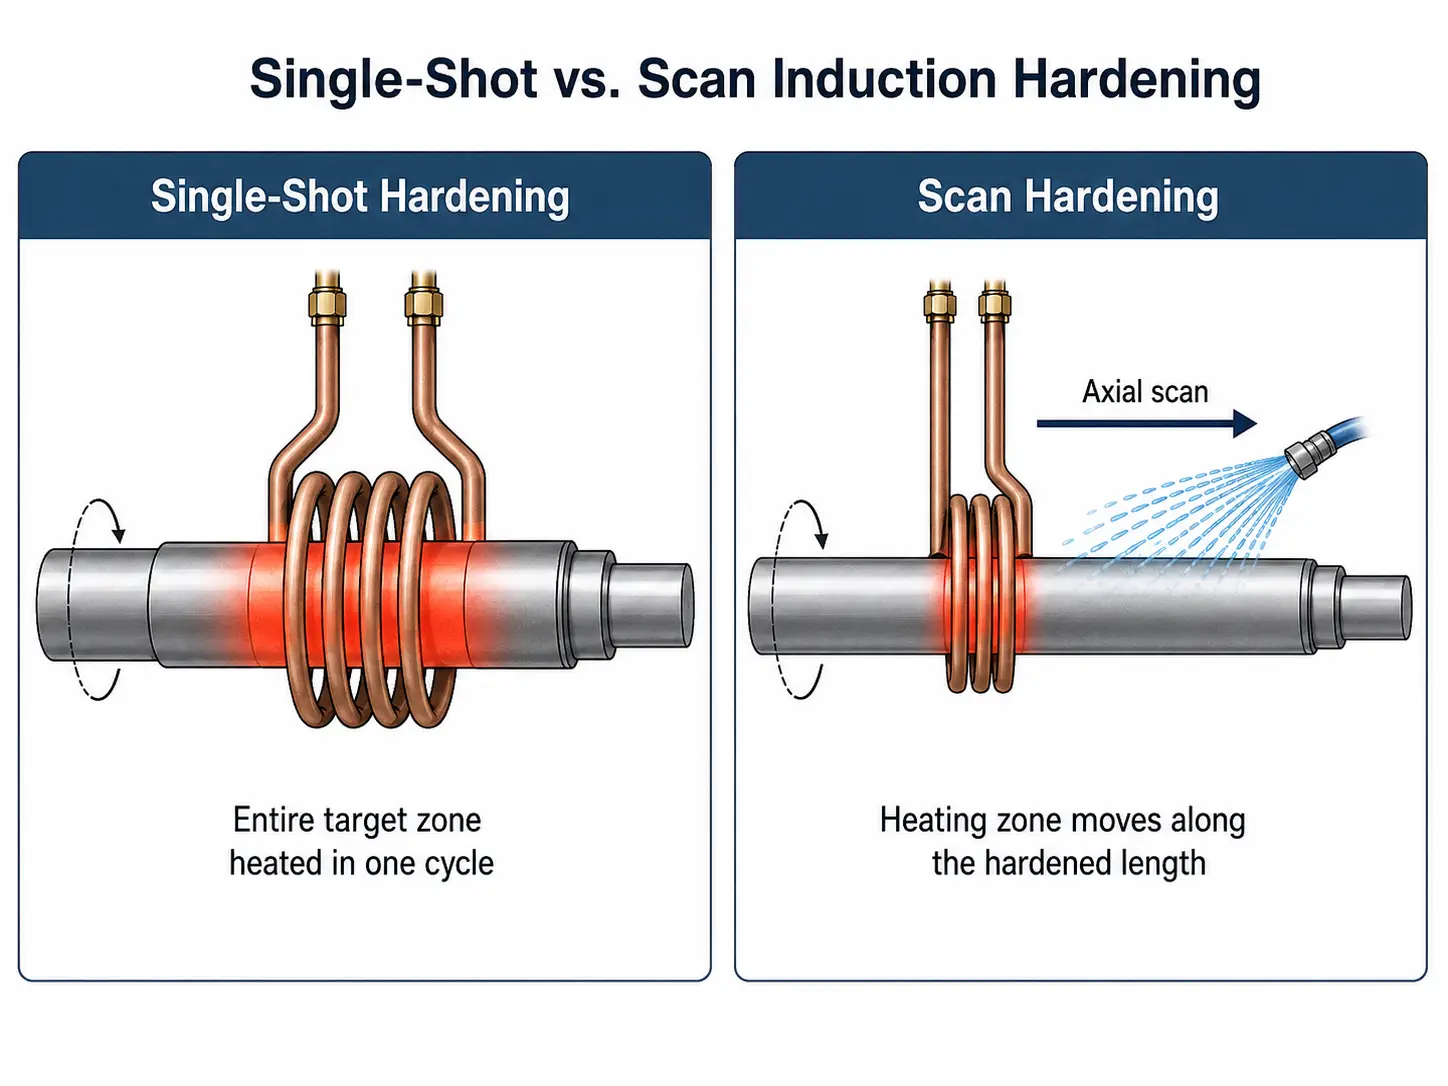
在 单次感应淬火, 整个目标区域在一次加热循环中被加热. 加热过程中感应器和工件之间没有轴向扫描运动, 虽然圆柱形零件经常旋转. 感应器的设计围绕必须硬化的整个区域.
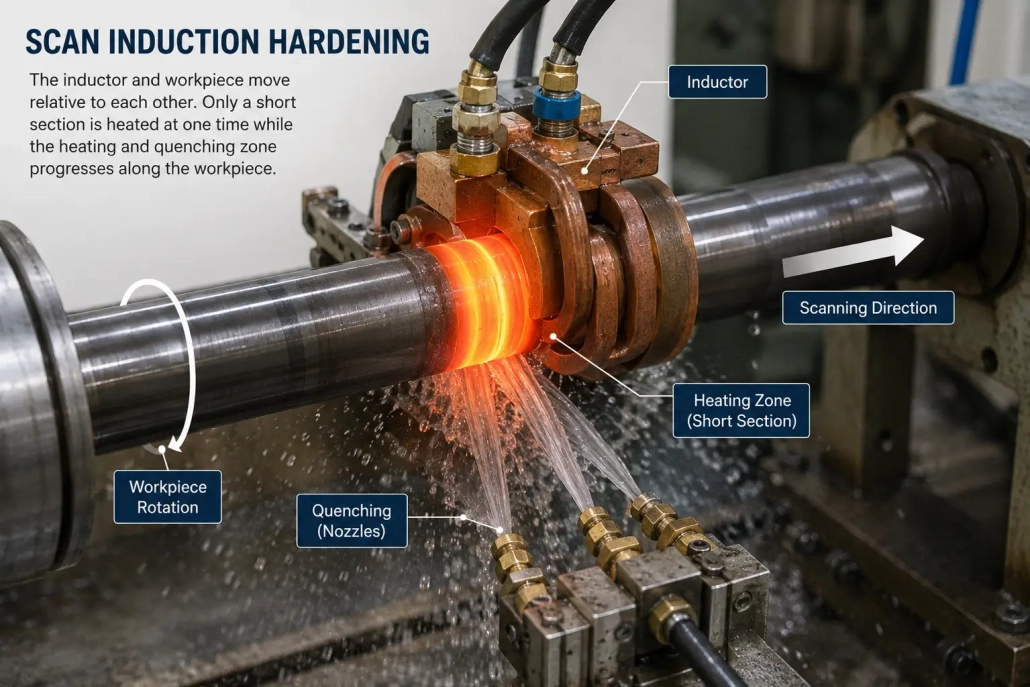
在 扫描感应淬火, 感应器和工件相对线性移动. 在任何给定时刻仅加热相对较短的部分, 并且加热表面通常在工艺推进过程中进行淬火. 这使得扫描非常适合长连续硬化区域, 尤其是在轴上, 销钉和其他细长部件.
用于机器选型, 实际区别很简单: 所需的硬化区是否需要穿过加热区, 或者可以就位加热吗?
2. 当单次硬化有意义时
当一个专门设计的感应器可以合理覆盖要硬化的区域时,值得考虑单次硬化. 一个典型的例子是具有局部工作表面而不是较长硬化长度的轴. 电感器环绕或跟随所需区域, 零件被加热, 然后进行淬火.
可以设计一个特殊型面的电感器以适应直径变化, 肩部, 圆角或其他几何特征. 这很重要,因为这些特性会改变电磁耦合和热分布——一个在直圆柱段上工作良好的简单扫描线圈,在接近大肩部或突然的直径变化时可能表现得非常不同. 这是其中一个原因 电感器设计 和零件几何必须一起评估.
因此,通常会考虑一次性硬化用于:
- 局部或中等长度的硬化区域
- 带阶梯的轴以及加热区域内具有多次直径变化的零件
- 在加热过程中可以旋转的圆柱形部件
还有功率方面的考虑. 因为整个目标区域同时被加热, 单次处理可能比扫描处理同一总淬硬长度所需的瞬时功率大得多. 仅凭零件形状无法做出决定.
3. 当扫描感应淬火更实用时
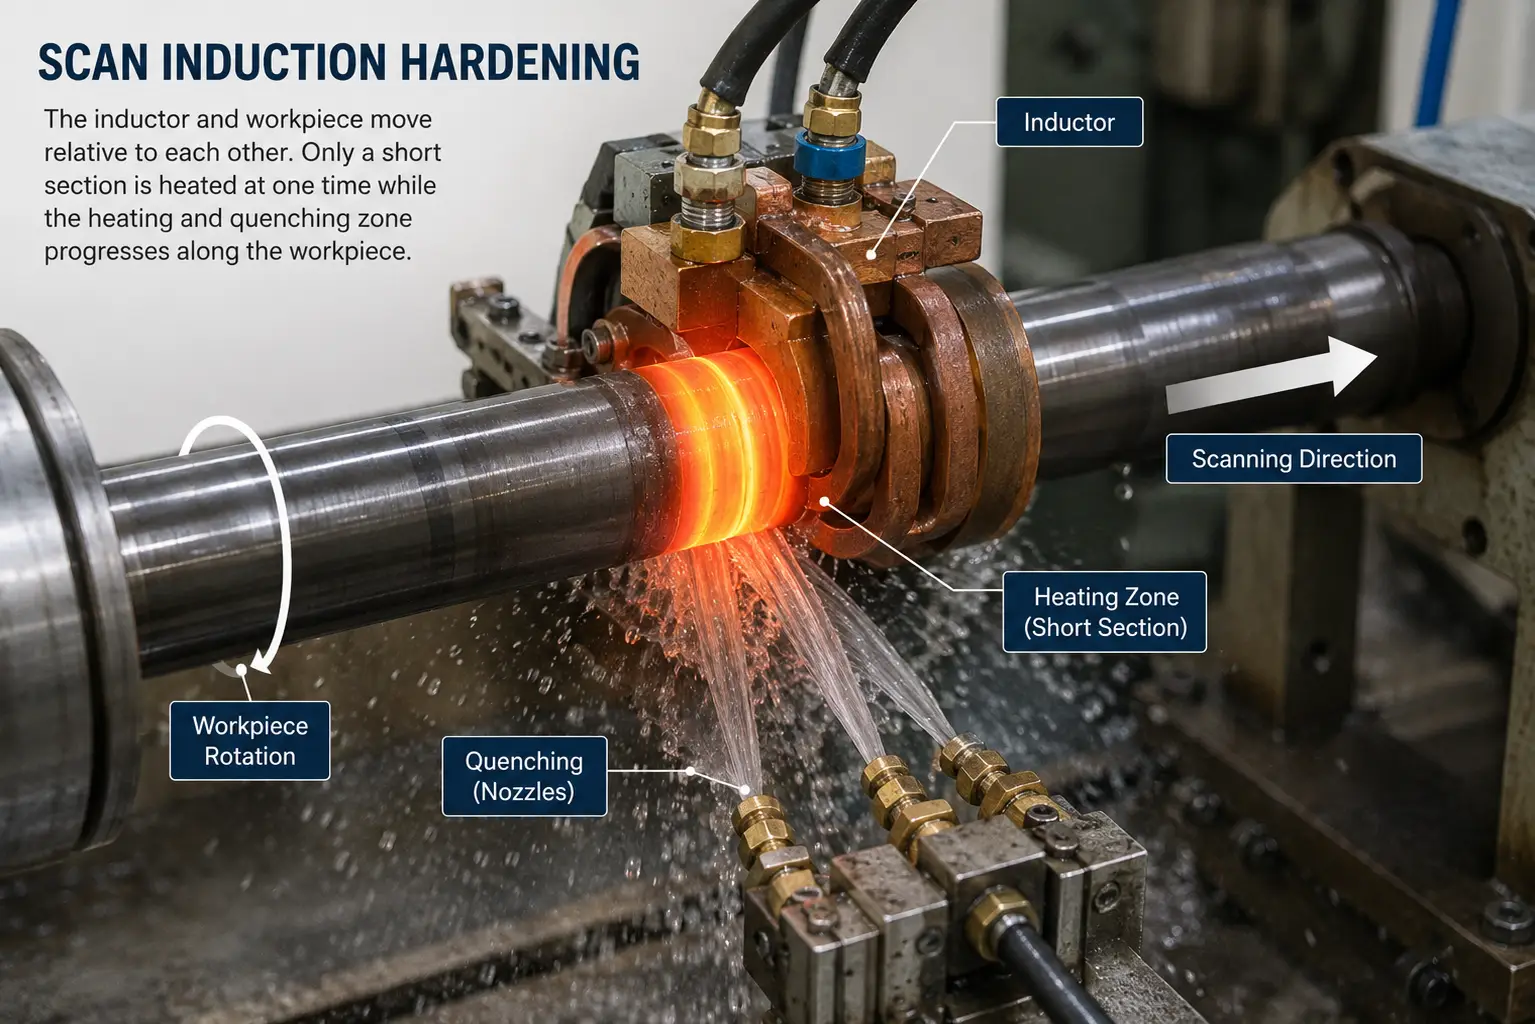
现在考虑一个长轴,其沿相当大部分长度的表面连续硬化. 试图用一个电感器覆盖整个区域可能不可行. 通过扫描, 感应系统将其加热能力集中在较小区域,并沿工件移动加热区域. 对于圆柱形零件, 扫描过程中也常用旋转来帮助获得所需的圆周加热模式.
扫描硬化通常被考虑用于:
- 长轴和带有延伸硬化部分的圆柱形部件
- 滚轮和类似的细长部件
- 一次性加热整个目标长度需要不切实际的线圈或功率水平的应用
扫描速度很重要. 如果功率和行驶速度之间的关系发生变化, 表面经历的热循环也会发生变化. 淬火位置和淬火延迟必须与加热过程匹配. 功率, 频率, 扫描速度, 旋转, 电感器设计与淬火必须作为一个整体过程进行. 用于重复生产, 这是CNC感应淬火系统有用的一个原因 CNC感应淬火系统 很有用: 位置, 行程距离, 移动速度, 旋转以及加热/淬火顺序可以作为机器程序的一部分进行控制.
4. 单次淬火与. 扫描淬火一览
| 因素 | 单次淬火 | 扫描淬火 |
|---|---|---|
| 加热方式 | 在一个循环中加热整个目标区域 | 目标区域逐步淬火 |
| 加热时的轴向移动 | 通常没有轴向相对移动 | 需要相对线性移动 |
| 工件旋转 | 经常用于圆柱形工件 | 经常用于圆柱形工件 |
| 典型的硬化区 | 局部化的中等长度区域 | 长连续区域 |
| 感应器 | 通常围绕完整目标区设计 | 通常加热较短的移动部位 |
| 功率要求 | 可能需要更高的瞬时功率 | 加热功率集中于更小区域 |
| 机床运动 | 加热过程中运动相对受限 | 扫描位置和速度是工艺变量 |
| 复杂的直径变化 | 异形电感器可能是有利的 | 当几何形状发生显着变化时,耦合可能会变得困难 |
| 主要工艺挑战 | 线圈设计, 定位和加热均匀性 | 协调供暖, 运动和淬火 |
该表对于初步比较很有用, 但不应将其用作最终选择图表. 长零件仍然可以具有适合单次硬化的短局部区域. 短零件可以具有几何形状或硬化图案,这使得另一种方法更合适. 零件的长度与被淬硬区域的长度和形状并不是一回事.
5. 如果零件有几个独立的淬硬区域怎么办?
有些零件无法简单地进行单次扫描与连续扫描的比较. 考虑一个有三个轴承颈需要淬硬的轴, 而它们之间的部分应保持未处理.
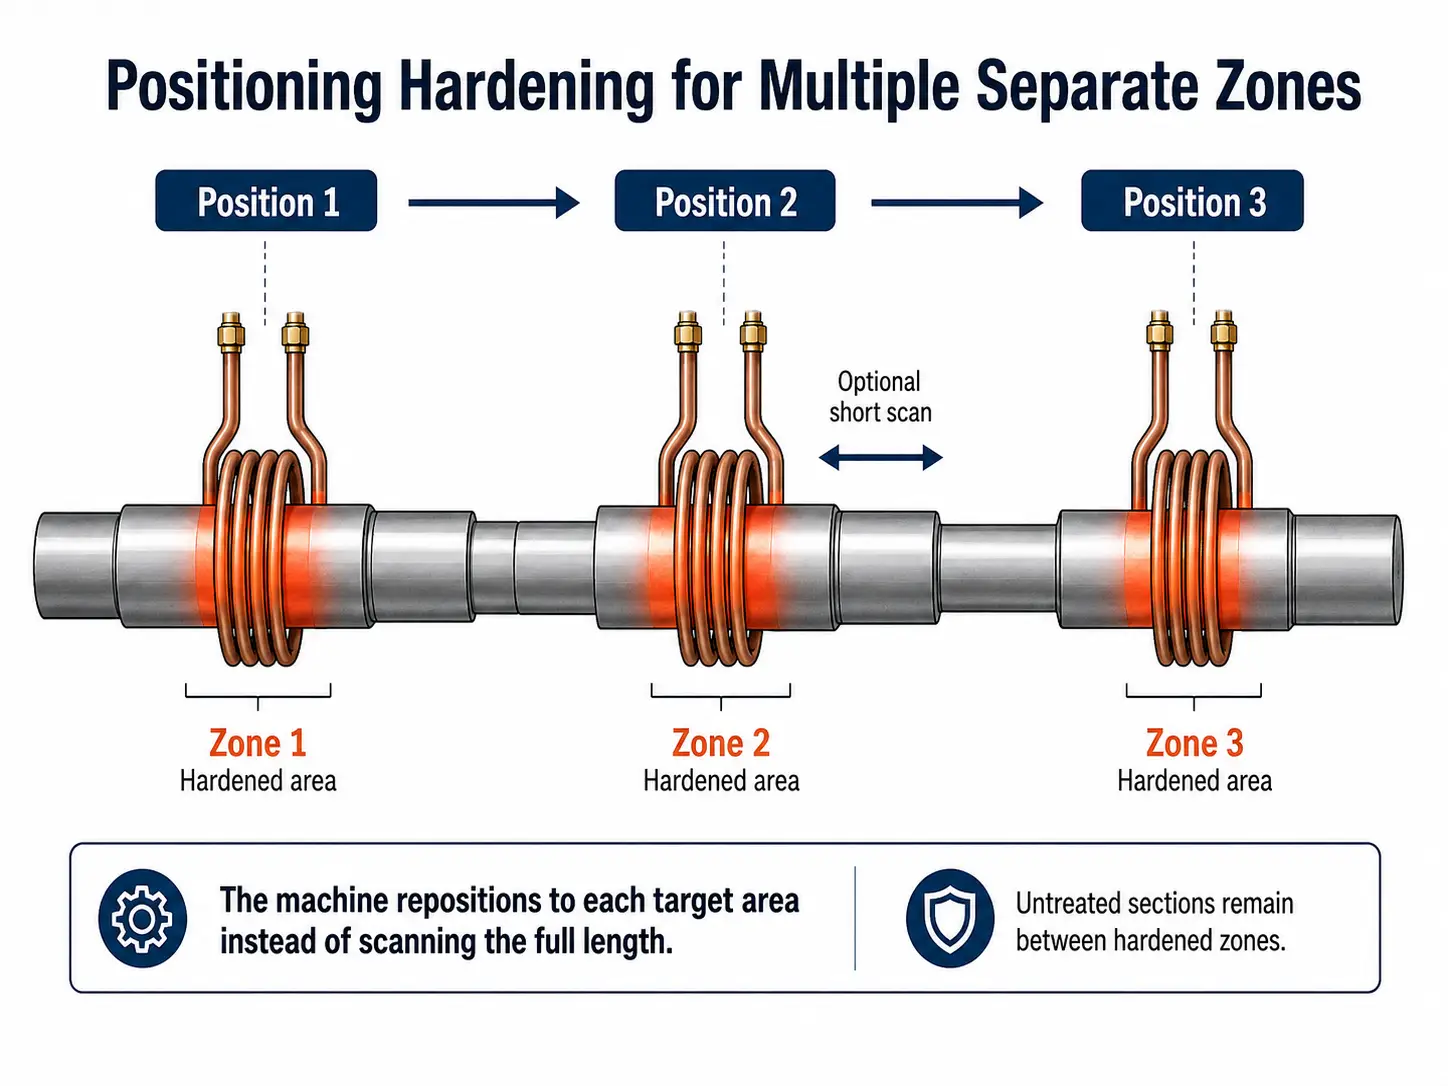
没有理由连续扫描不需要强化的区域. 反而, 数控机床可以移动到第一个硬化区, 执行所需的加热和淬火循环, 重新定位到下一个区域, 并重复该过程. 取决于几何形状, 每个选定的区域都可以就位或通过短扫描运动进行硬化. 这就是我们的意思 定位或定位扫描 在数控淬火机床的背景下.
典型应用包括具有以下功能的组件::
- 多个独立的轴承表面或多个轴颈
- 选定的样条线或工作区域之间有未经处理的部分
- 同一工件的不同淬火要求
这是可编程定位在 数控淬火机: 机器不必将部件视为一个连续的表面.
6. 不要仅从几何形状来选择工艺
将选择变成一个简单的规则是很诱人的: 短硬化区域 = 单次喷射, 长硬化区域 = 扫描. 这对于第一印象很有用, 但尺寸相似的两个轴可能需要不同的硬化方法,因为它们的材料, 渗层深度要求或生产条件不同. 主要因素应综合考虑.
工件几何形状
直径, 硬化长度, 肩部, 槽, 鱼片, 样条和横截面的变化都会影响电感器设计和电磁耦合. 轴几何形状 特别是会引入扫描线圈必须适应的耦合变化.
所需的硬化图案
问题不仅在于部件的长度——淬硬区的精确起止位置很重要. 标出所需淬硬区域的图纸比标注整体轴长更有用.
材料, 功率和频率
钢材等级和材料的先前状态会影响部件对加热和淬火循环的反应. 同时加热的大区域可能会与逐渐加热的小区域产生非常不同的功率要求 - 这是单次和扫描系统不应仅通过机器尺寸或额定功率进行比较的原因之一. 频率 影响过程的电磁和热行为, 但不应从简单的“频率等于外壳深度”规则中选择: 几何形状, 加热时间, 功率密度和材料响应也很重要. 不应假设相同的机床设置能在不同的零件上产生相同的案例深度.
淬火
即使零件加热正确,如果淬火布置与几何形状和加热模式不匹配,仍可能产生不合格的结果. 这在肩部附近尤其重要, 直径过渡及其他喷雾接触或热量分布变化的区域. 常见淬火相关缺陷 通常可以追溯到加热模式与淬火供应不匹配.
生产要求
周期时间, 批量, 工装变更和零件类型数量也会影响实际选择. 在冶金上可行的工艺并不自动成为最佳生产系统.
如果你仍在确定功率, 频率, 渗层深度, 机器布置和工艺要求, 参见我们的指南 如何选择感应淬火系统.
7. 三种常见的轴场景
实际零件布局中,这种差异更容易看出.
1. 轴上的一个局部轴承表面
只需对有限的区域进行硬化. 如果几何形状, 所需的渗碳层深度和可用功率允许均匀加热整个目标区域, 单次或其他固定位置过程可能是一个实用的起点. 当大部分骨干不需要治疗时,扫描整个骨干没有任何好处.
2. 长连续硬化截面
轴表面的很大一部分必须具有连续的硬化层. 扫描通常是更实际的方法,因为电感器是逐步处理表面,而不是同时加热整个长度. 这里, 扫描速度和淬火成为重要的工艺参数.
3. 几个分开的轴承颈
轴有多个硬化区,其间有未处理的部分. 定位工艺可能更合适. 机器从一个轴颈移动到下一个轴颈,并在每个位置运行所需的硬化循环. 如果单个区域对于固定位置加热来说太长, 该区域也可以被扫描.
这三个部分可以统称为“轴”,” 但他们可能需要三种不同的机器程序. 有关轴特定硬化挑战的更多信息, 请参阅我们的文章 轴感应淬火.
8. 齿轮需要单独讨论
齿轮是一种特殊情况. 取决于齿轮直径, 牙齿几何形状, 所需的硬度模式和可用功率, 感应淬火可能涉及环绕处理或逐齿处理——这些决策与轴扫描淬火有很大不同,因此需要单独处理. 这种区别对于大型工程机械驱动轮尤其重要; 请参见我们对 一次性加热与. 驱动轮逐齿扫描.
9. 从硬化区域开始, 不是机器型号
如果您想在单次拍摄之间做出选择, 扫描定位强化, 从零件图开始. 准确标记硬化表面应开始和停止的位置. 然后定义材质, 工件尺寸, 所需硬化面积, 表面硬度, 有效渗入深度, 生产数量和任何不得硬化的区域.
从那里, 加热方式, 功率, 频率, 感应器, 淬火装置和机床运动可以一起考虑. 目标不是因为某种方法听起来更先进而选择单次淬火还是扫描淬火——而是使用能够可靠地在实际零件上产生所需硬化图案的最简单工艺.
要点
● 单次淬火 在一个循环中加热整个目标区域. 最适合局部或中等长度区域,其中一个专用电感器可以覆盖所需区域, 并且可用功率支持同时加热.
● 扫描淬火 通过使感应器和工件相互移动来逐步加热表面. 对长连续硬化区更实用, 特别适用于轴和纵向零件.
● 定位淬火 按顺序处理几个独立的区域. 当一个零件有多个硬化区且中间有未处理部分时使用.
● 决策从零件图纸开始, 而不是从机器型号开始. 材料, 几何形状, 渗层深度, 功率, 频率, 必须将淬火和生产要求一起评估.
常见问题解答
+ 单次淬火和扫描感应淬火有什么区别?
在单次淬火中, 整个目标区域在一个循环内加热,感应器和工件之间没有轴向移动. 在扫描淬火中, 感应器和工件相对线性移动, 在任何给定时刻只加热一个短的区域,同时对加热表面进行渐进式淬火. 单次淬火通常用于局部区域; 扫描淬火更适用于较长的连续淬火表面.
+ 一台数控机床可以同时执行单次加工和扫描加工吗?
可以. 数控感应淬火机可进行编程以进行固定位置加热, 连续扫描, 或多区域定位扫描. 机器运动, 功率, 根据零件程序设定旋转和淬火顺序, 允许在同一设备上使用不同的方法.
+ 什么时候应该使用定位强化代替连续扫描?
当组件有多个需要硬化的独立区域时,定位硬化是合适的, 它们之间有未经处理的部分. 而不是扫描整个长度, CNC 机床从一个区域移动到下一个区域,并在每个位置运行所需的硬化循环. 如果单个区域对于固定位置加热来说太长, 该区域也可以被扫描.
+ 零件长度是否决定是否使用单次拍摄或扫描?
零件长度给人第一印象, 但这不应该是唯一的因素. 长零件可以有适合单次硬化的短局部区域. 一个小零件可以有几何形状或硬化图案,使扫描更合适. 材料, 渗层深度, 电源可用性, 频率和生产要求必须一起考虑——零件的长度与被硬化区域的长度和形状不同.


