
ส่วนประกอบของระบบทำความร้อนด้วยเหนี่ยวนำ: คำอธิบายเชิงปฏิบัติสำหรับผู้ซื้อครั้งแรก
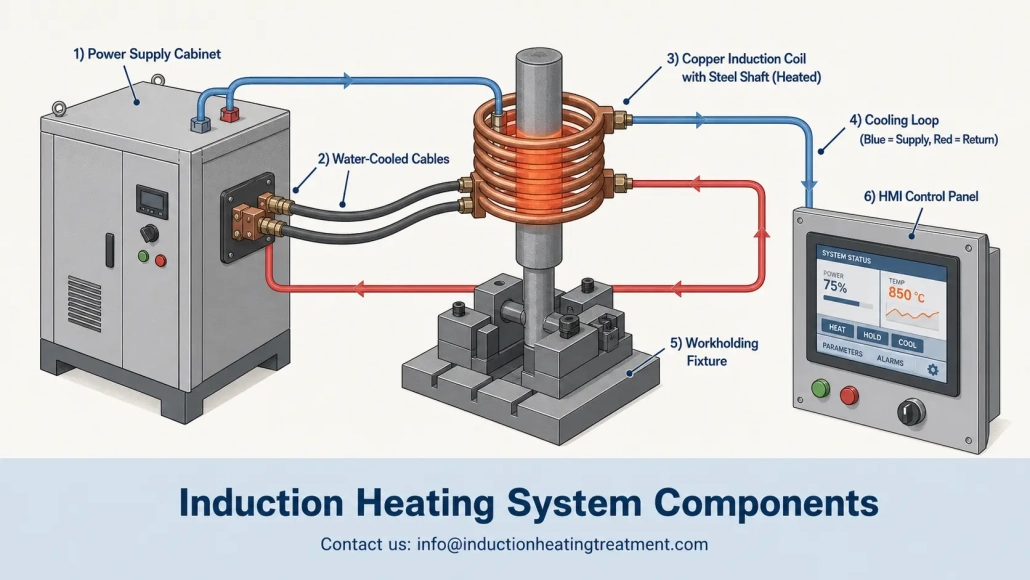
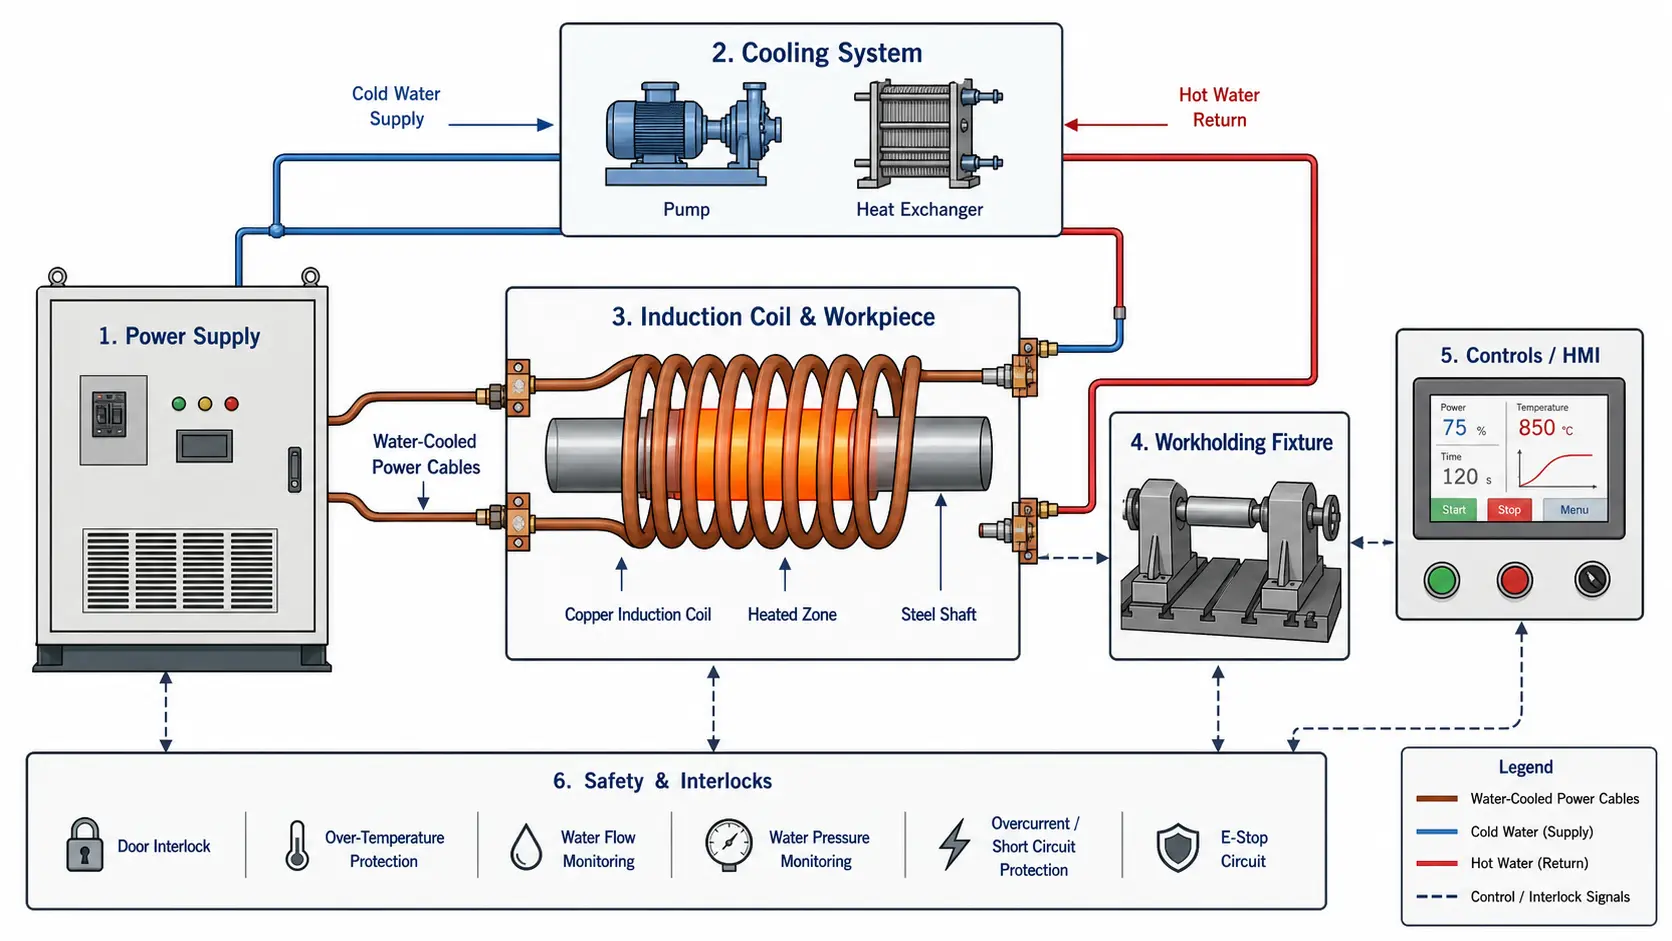
การซื้อระบบทําความร้อนเหนี่ยวนําครั้งแรกของคุณหมายความว่าคุณจะได้ตรวจสอบใบเสนอราคาที่เต็มไปด้วย ส่วนประกอบระบบทําความร้อนแบบเหนี่ยวนํา ซึ่งคุณอาจไม่เคยกําหนดข้อกําหนดมาก่อน — แหล่งจ่ายไฟ, ขดลวด, ชุดทําความเย็น, อุปกรณ์ยึดงาน, การควบคุม, และเซ็นเซอร์. แต่ละรายการมีผลต่อสิ่งถัดไป. หากคุณมองข้ามรายละเอียดของชิ้นส่วนเดียว, คุณอาจได้ระบบที่ใช้งานได้, แต่ไม่เคยทํางานได้อย่างถูกต้องจริงๆ.
คู่มือนี้เขียนขึ้นสําหรับวิศวกรและทีมจัดซื้อที่ต้องการเข้าใจว่าส่วนประกอบแต่ละชิ้นในระบบทําความร้อนแบบเหนี่ยวนําทําหน้าที่อย่างไร, ข้อกําหนดใดที่สําคัญ, และที่ผู้ซื้อครั้งแรกมักทําผิดพลาด. นี่ไม่ใช่แคตตาล็อก. แต่เป็นแคตตาล็อก, นี่คือการวิเคราะห์เชิงปฏิบัติของส่วนประกอบหกชิ้นที่กำหนดว่าอุปกรณ์ทำความร้อนด้วยการเหนี่ยวนำของคุณให้ผลลัพธ์ที่สามารถทำซ้ำได้หรือกลายเป็นบทเรียนที่แพง.
เริ่มที่นี่: หกคำถามที่คุณควรตอบก่อน
1. คุณกำลังทำความร้อนอะไรอยู่? วัสดุและเกรดมีความสำคัญ — เหล็กตอบสนองต่อการเหนี่ยวนำแตกต่างจากอลูมิเนียมหรือทองเหลือง. หากคุณทำผิดพลาด, การเลือกความถี่ของคุณจะไม่เหมาะสมตั้งแต่เริ่มต้น.
2. พื้นที่ใดต้องการความร้อน? รอยต่อเชื่อมเล็กๆ, ที่นั่งลูกปืน, หรือทั้งหน้าตัดของแท่งโลหะ — แต่ละกรณีต้องออกแบบขดลวดและกำลังไฟที่แตกต่างกัน.
3. อุณหภูมิเท่าใด, และเร็วแค่ไหน? 200°C สำหรับการรัดรัดต้องใช้ระบบที่แตกต่างจาก 950°C สำหรับการชุบแข็ง. อุณหภูมิและอัตราการให้ความร้อนกำหนดทุกสิ่งที่เกิดขึ้นต่อไป.
4. ผลิตกี่ชิ้นต่อชั่วโมง? ห้าชิ้นต่อวัน เทียบกับสองชิ้นต่อนาที — วงจรงานเปลี่ยนไป, และพร้อมกับมัน การกำหนดขนาดของระบบระบายความร้อนและแหล่งจ่ายไฟ.
5. ใครที่จะเป็นผู้ควบคุมระบบ? ผู้ควบคุมที่ใช้แป้นเหยียบต้องการอุปกรณ์จับยึดงานที่แตกต่างกัน, การตั้งค่าการควบคุม, และการออกแบบด้านความปลอดภัยแตกต่างจากหุ่นยนต์ในสายการผลิตอัตโนมัติ.
6. จะเกิดอะไรขึ้นถ้าอุณหภูมิเพี้ยนไป 5%? ถ้าคำตอบคือ 'ของเสีย',คุณต้องใช้การควบคุมแบบปิดวงจรและการเก็บข้อมูล. ถ้าเป็น 'ไม่ใช่ปัญหาใหญ่',สูตรเวลา-พลังงานที่ผ่านการตรวจสอบอาจเพียงพอ.
| ส่วนประกอบ | ช่วงทั่วไป | ตัวบ่งชี้ความเสี่ยง | ผลลัพธ์ |
|---|---|---|---|
| แหล่งจ่ายไฟ | 5–300 กิโลวัตต์, 1–400 กิโลเฮิรตซ์ ขึ้นอยู่กับขนาดชิ้นงานและกระบวนการ | ผู้จำหน่ายเสนอเรตติ้งกิโลวัตต์โดยไม่ขอภาพวาดชิ้นงานหรือเวลารอบของคุณ | ความถี่ไม่เหมาะสม = การทำความร้อนช้า หรือโปรไฟล์อุณหภูมิไม่ถูกต้อง; พลังงานไม่เพียงพอ = ผู้ปฏิบัติงานรันระบบเกินค่าที่กำหนด |
| ขดลวดเหนี่ยวนำ | ออกแบบมาสำหรับชิ้นงานแต่ละชิ้น; ช่องว่างระหว่างข้อต่อโดยทั่วไป 1–5 มม; ท่อทองแดงหรือกลึง | “เราใช้คอยล์มาตรฐานเพียงอันเดียวเท่านั้น” สำหรับกระบวนการผลิต | ความร้อนไม่สม่ำเสมอ, ประสิทธิภาพต่ำ, คอยล์เหนื่อยหน่ายภายในไม่กี่วันหลังจากการว่าจ้าง |
| ระบบระบายความร้อน | ระบบวงปิด, 20–50% สำรองเหนือโหลดพิกัดความร้อนที่ระบุในหน่วยกิโลวัตต์; การนําไฟฟ้า <10 µS/cm | ออกแบบมาเพื่อการใช้งานโดยเฉลี่ยแทนที่จะเป็นโหลดสูงสุด; การใช้น้ำพืชที่ไม่ผ่านการบำบัด | การหยุดทำงานประปรายในวันที่อากาศร้อน, แร่ธาตุที่สะสมอยู่ในช่องคอยล์, ความเสียหายต่อแหล่งจ่ายไฟ |
| การจับชิ้นงานและการเคลื่อนที่ | จากฟิกซ์เจอร์ด้วยมือถึงการควบคุมเซอร์โว; วัสดุที่ไม่นําไฟฟ้าภายในเส้นผ่านศูนย์กลางขดลวด 3× | การวางชิ้นส่วนฟิกซ์เจอร์โลหะใกล้ขดลวด; ไม่ตรวจสอบความซ้ําซ้อนของตําแหน่ง | การให้ความร้อนที่ไม่ควบคุมของฟิกซ์เจอร์, ความแปรปรวนระหว่างชิ้นงานที่ไม่สามารถแก้ไขได้ด้วยการตั้งค่ากําลังใด ๆ |
| ตัวควบคุมและเซนเซอร์ | PLC + HMI พร้อมการเก็บสูตร; ไพโรมิเตอร์หรือกล้องถ่ายภาพความร้อน; การเก็บข้อมูลชิ้นงานสําคัญ | ไม่มีการเก็บสูตร; “ผู้ปฏิบัติงานรู้การตั้งค่า”; ไม่มีตัวเลือกสําหรับการตรวจสอบอุณหภูมิ | คุณภาพขึ้นอยู่กับผู้ปฏิบัติงาน, กระบวนการที่ยังไม่ได้รับการตรวจสอบ, ความล้มเหลวระหว่างการตรวจสอบหรือคุณสมบัติของลูกค้า |
| ความปลอดภัยและการรวมระบบ | การไหล + สวิตช์ตัดอุณหภูมิในวงจรเย็นทุกวงจร; ชิ้นส่วนจากทีมวิศวกรรมเดียว | ชิ้นส่วนจากมากกว่า 3 ซัพพลายเออร์โดยไม่มีผู้รวมระบบ; ไม่มีสวิตช์ตัดการระบายความร้อน | ความล่าช้าระหว่างการว่าจ้าง, การโทษกันเองในกรณีการรับประกัน, ความเสียหายของระบบเนื่องจากการสูญเสียความเย็นที่ไม่ได้ตรวจจับ |
1. แหล่งจ่ายไฟ: หัวใจของระบบ
แหล่งจ่ายไฟแปลงพลังงานไฟฟ้าที่เข้ามา — โดยปกติ 380–480 V, สามเฟสในสภาพแวดล้อมอุตสาหกรรม — เป็นกระแสสลับความถี่สูงที่ขับเคลื่อนขดลวดเหนี่ยวนำ. ในระบบทำความร้อนด้วยเหนี่ยวนำส่วนใหญ่, มันเป็นส่วนประกอบเดี่ยวที่แพงที่สุดและยังกำหนดขีดจำกัดประสิทธิภาพสำหรับทุกสิ่งที่ตามมา.
เมื่อวิศวกรตรวจสอบแผ่นข้อมูลของแหล่งจ่ายไฟ, สองค่าที่พวกเขามองหาก่อนคือกำลังเอาต์พุตเป็นกิโลวัตต์และความถี่เป็นกิโลเฮิรตซ์. ทั้งสองอย่างมีความสำคัญ. แต่พวกเขาไม่ได้แสดงภาพทั้งหมด — และการพึ่งพาแค่สองตัวเลขนี้เป็นหนึ่งในความผิดพลาดในการระบุสเปคที่พบบ่อยที่สุดสำหรับผู้ซื้อครั้งแรก.
สเปคสำคัญที่ควรตรวจสอบก่อนการซื้อ:
— กำลังขับสูงสุดที่ระบุ (กิโลวัตต์ (kW)) และใช้กับการทำงานต่อเนื่องหรือไม่ต่อเนื่อง
— ความถี่ในการทำงานหรือช่วงความถี่ (กิโลเฮิรตซ์) — คงที่หรือตั้งค่าได้
— รอบการทำงานที่อัตราการผลิตของคุณ, ไม่ใช่แค่ค่าที่อยู่บนแผ่นป้ายชื่อ
— แรงดันไฟฟ้าที่เข้ามา, จำนวนเฟส, และกระแสที่ต้องการในการเชื่อมต่อ
— ความสามารถในการจับคู่โหลด — มีประสิทธิภาพเพียงใดในการจัดการกับการเปลี่ยนแปลงของคอยล์และอิมพีแดนซ์ของชิ้นงาน
- ประเภทของการควบคุมกำลัง - แรงดันไฟฟ้า, มุมเฟส, หรือการควบคุม DSP แบบดิจิตอล
— ข้อกำหนดการทำความเย็น (อัตราการไหลของน้ำและช่วงอุณหภูมิทางเข้า)
— อินเตอร์เฟซการสื่อสาร — I/O แบบแยก, ฟิลด์บัส, หรืออีเทอร์เน็ตสำหรับการรวมโรงงาน
— การวินิจฉัยข้อผิดพลาดและการเข้าถึงบริการ — ทีมบำรุงรักษาของคุณสามารถเข้าถึงส่วนประกอบที่จำเป็นในการเข้าถึงได้หรือไม่?
การเลือกกำลังไม่ได้หมายถึงเพียงการซื้อพิกัดกิโลวัตต์สูงสุดที่งบประมาณของคุณเอื้ออำนวย. แหล่งจ่ายไฟที่มีขนาดใหญ่เกินไปเพิ่มค่าใช้จ่าย, ใช้พื้นที่บนพื้น, และอาจมีปัญหาในการจ่ายพลังงานที่เสถียรในระดับต่ำสำหรับกระบวนการที่ละเอียดอ่อน. แหล่งจ่ายไฟที่มีขนาดเล็กเกินไป, ในทางกลับกัน, นำไปสู่เวลาวงจรที่ยาวนาน, ทำให้ผู้ปฏิบัติงานมักใช้ระบบเกินค่าที่กำหนด, และให้ผลลัพธ์ที่ไม่สม่ำเสมอ — โดยเฉพาะกับชิ้นงานขนาดใหญ่หรือสายการผลิตที่มีผลผลิตสูง. สำหรับข้อมูลเชิงลึกเพิ่มเติมเกี่ยวกับการจับคู่พลังงานกับกระบวนการของคุณ, อ่าน การเลือกพลังงานสำหรับการทำความร้อนด้วยเหนี่ยวนำ.
ทำไมความถี่ถึงสำคัญสำหรับชิ้นงานของคุณ
ความถี่เป็นตัวกำหนดว่ากระแสเหนี่ยวนำแทรกซึมเข้าไปในชิ้นงานได้ลึกเพียงใด กล่าวคือ, ความลึกอ้างอิงที่อยู่รอบๆ 87% ของความร้อนที่เกิดขึ้น. ความถี่ต่ำ (1–10 kHz) ช่วยให้สามารถเจาะกระแสได้ลึกยิ่งขึ้น, ซึ่งเป็นประโยชน์ต่อการทำความร้อนแท่งขนาดใหญ่, บล็อกโลหะ, หรือท่อที่มีผนังหนา. ความถี่สูง (100–400 kHz), ในทางตรงกันข้าม, รวบรวมความร้อนไว้ใกล้กับพื้นผิว - จำเป็นสำหรับการชุบแข็งกรณีตื้น, ประสานข้อต่อเล็ก ๆ, หรือการทำความร้อนหน้าตัดบาง ๆ โดยไม่ทำให้แกนร้อนเกินไป.
ระบบที่มีความถี่ไม่ถูกต้องยังสามารถให้ความร้อนแก่ชิ้นส่วนได้. อย่างไรก็ตาม, มันทำเช่นนั้นอย่างช้าๆ, ด้วยประสิทธิภาพต่ำ, หรือด้วยรูปแบบความร้อนที่ผิด — และผู้ปฏิบัติงานใช้เวลาหลังเลิกกะในการชดเชยการตัดสินใจที่ได้ทำไปแล้วในระหว่างขั้นตอนการสั่งซื้อ. เรียนรู้เพิ่มเติมได้ในคู่มือของเราเกี่ยวกับ การเลือกความถี่สําหรับการให้ความร้อนเหนี่ยวนํา.
2. ขดลวดเหนี่ยวนำ: ที่ที่ความแม่นยำถูกสร้างขึ้น
ขดลวดเหนี่ยวนำคือส่วนประกอบที่พลังงานแม่เหล็กไฟฟ้าถูกแปลงเป็นความร้อนในชิ้นงานของคุณ. ขดลวดที่ออกแบบมาอย่างดีจะให้รูปแบบความร้อนที่ถูกต้องด้วยประสิทธิภาพที่เหมาะสม, ทำซ้ำเป็นรอบ ๆ. ขดลวดที่ออกแบบไม่ดีทำให้พลังงานสูญเปล่า, สร้างความร้อนที่ไม่สม่ำเสมอ, และล้มเหลวก่อนเวลา — บางครั้งเพียงไม่กี่วันหลังจากเริ่มใช้งาน.
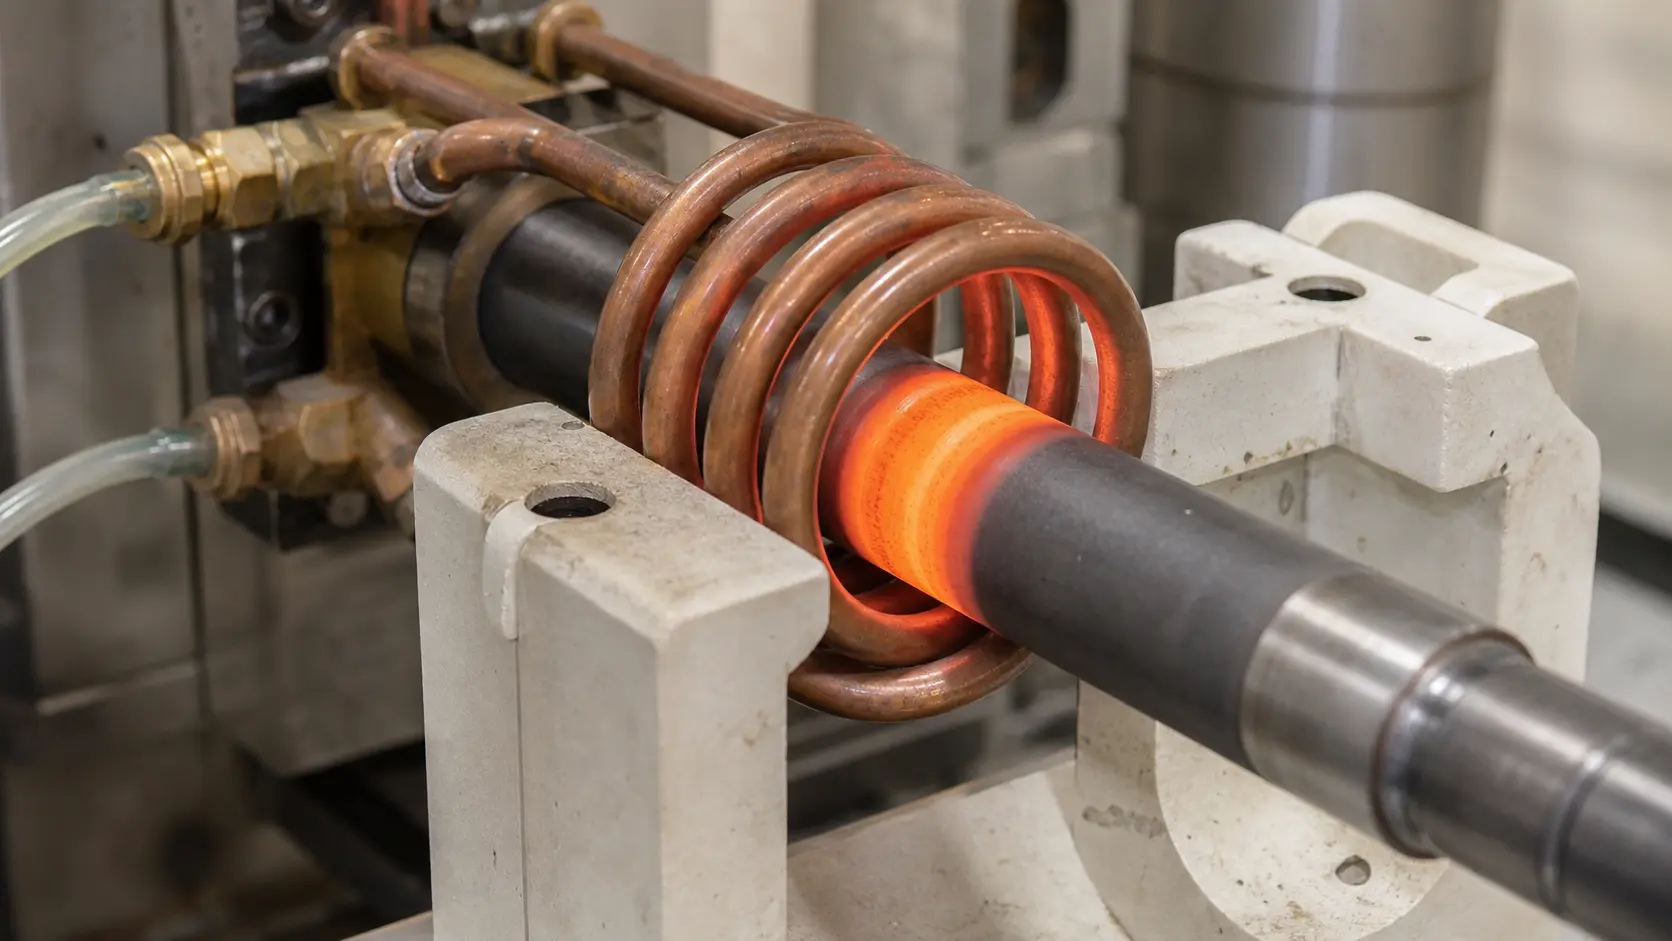
ขดลวดอุตสาหกรรมส่วนใหญ่ทำจากท่อทองแดงหรือแผ่นทองแดงที่กลึงขึ้นเป็นตัวนําไฟฟ้า — และเป็นท่อกลวงเพื่อให้สามารถให้น้ำหล่อเย็นไหลผ่านได้. ขดลวดทำหน้าที่เป็นทั้งตัวนําไฟฟ้าและตัวแลกเปลี่ยนความร้อน. มันทำงานที่จุดเชื่อมต่อของกระแสไฟฟ้าสูง, อุณหภูมิสูง, และแรงกดดันทางกลจากการโหลดและปล่อยชิ้นส่วน. เมื่อประสิทธิภาพของระบบให้ความร้อนด้วยเหนี่ยวนำต่ำกว่าที่คาดหวัง, คอยล์มักเป็นจุดแรกที่ต้องตรวจสอบ.
ประเภทคอยล์ที่ใช้บ่อยในสภาพแวดล้อมการผลิต:
— คอยล์รอบเดียว — การออกแบบที่เรียบง่ายที่สุด, ใช้สำหรับให้ความร้อนเฉพาะจุดเล็ก ๆ
— คอยล์เกลียวหลายรอบ — การออกแบบพื้นฐานที่พบบ่อยสำหรับแท่งกลม, เพลา, และท่อ
— คอยล์แพนเค้ก — ขดแบน ใช้ให้ความร้อนที่ด้านท้าย, ปลาย, หรือพื้นผิวเรียบ
— คอยล์ช่อง — ช่องรูปแบบสำหรับให้ความร้อนต่อเนื่องกับสายหรือแถบ
— คอยล์รูปตะขอผม — รูปตัว U, สำหรับให้ความร้อนระหว่างขา 2 ข้าง, มักใช้ในการประสานโลหะ
— คอยล์เส้นผ่านศูนย์กลางด้านใน (ID) — สำหรับให้ความร้อนภายในรูหรือโพรง
— ตัวเหนี่ยวนำสำหรับการชุบแข็งแบบสแกน — ขดลวดเดี่ยวแคบพร้อมระบบระบายความร้อนในตัวสำหรับการชุบแข็งแบบก้าวหน้า
— ขดลวดรูปทรงพิเศษ — ออกแบบตามรูปทรงเฉพาะของชิ้นส่วนเพื่อให้ความร้อนสม่ำเสมอ
— ขดลวดเชื่อมด้วยตัวรวมฟลักซ์ — มุ่งสนามแม่เหล็กไปยังพื้นที่ต่อที่กำหนด
ขดลวดนี้ไม่ใช่สินค้าสำเร็จรูป. ในกระบวนการใด ๆ ที่เกินกว่าการให้ความร้อนง่าย ๆ ที่ปลายแท่งหรือการใช้งานในห้องปฏิบัติการเป็นครั้งคราว, ขดลวดที่ออกแบบมาเฉพาะมักจะคืนทุนได้ภายในไม่กี่สัปดาห์ผ่านรอบการทำงานที่เร็วขึ้น, เศษวัสดุน้อยลง, และอายุการใช้งานของขดลวดที่ยาวนานขึ้น. ปฏิบัติต่อขดลวดเป็นส่วนหนึ่งของกระบวนการ — ไม่ใช่อุปกรณ์เสริมที่สั่งจากแค็ตตาล็อกหลังจากที่แหล่งจ่ายไฟมาถึงแล้ว.
ระยะห่างการเชื่อมต่อ: ช่องว่างที่กำหนดประสิทธิภาพ
ระยะห่างระหว่างขดลวดและชิ้นงาน — ซึ่งเรียกว่าระยะห่างการเชื่อมต่อ — ควบคุมประสิทธิภาพโดยตรงของการส่งพลังงานจากขดลวดไปยังชิ้นงาน. ช่องว่างที่กว้างขึ้นหมายความว่ามีเส้นแรงแม่เหล็กผ่านชิ้นงานน้อยลงและมีพลังงานกลับไปยังแหล่งจ่ายไฟมากขึ้นในรูปแบบพลังงานปฏิกิริยา. ช่องว่างที่แคบกว่าจะช่วยปรับปรุงการเชื่อมต่อ แต่ทำให้มีพื้นที่สำหรับความคลาดเคลื่อนของขนาดชิ้นส่วนน้อยลง, การขยายตัวทางความร้อน, และช่องว่างทางกล.
ในกระบวนการผลิต, อุปกรณ์จับยึดต้องถือชิ้นงานให้อยู่ในระยะการเชื่อมต่อที่คงที่ในทุกรอบ. ก 1 ความคลาดเคลื่อนเป็นมิลลิเมตรในการวางตำแหน่งชิ้นงานสามารถนำไปสู่ความแตกต่างที่วัดได้ในรูปแบบการให้ความร้อน, โดยเฉพาะที่ความถี่สูงขึ้นหรือในการใช้งานการให้ความร้อนแบบเฉพาะจุด. ถ้าผู้ปฏิบัติงานวางชิ้นส่วนลงในคอยล์เองตามสายตา, ควรคาดหวังความแตกต่าง — ไม่ว่าจะแหล่งจ่ายไฟดีแค่ไหน.
3. การระบายความร้อน: ชิ้นส่วนที่มีขนาดที่ผู้ซื้อมักประเมินต่ำเกินไป
ทุก ชิ้นส่วนในระบบทำความร้อนด้วยเหนี่ยวนำ ที่มีกระแสไหลผ่านจะเกิดความร้อน — แหล่งจ่ายไฟ, หม้อแปลงเอาต์พุต, บัสบาร์, และโดยเฉพาะคอยล์. หากไม่มีการระบายความร้อนเพียงพอ, หน่วยจะปิดทำงานเนื่องจากฟังก์ชันป้องกัน, ทำงานด้วยกำลังไฟฟ้าที่ลดลง, หรือเกิดความล้มเหลว. ระบบทำความเย็นไม่สนับสนุนอุปกรณ์เสริม. เป็นส่วนสำคัญที่รับภาระการประมวลผล, และเป็นส่วนประกอบที่ผู้ซื้อครั้งแรกมักประเมินขนาดผิดพลาด.
ระบบอุตสาหกรรมส่วนใหญ่ใช้การระบายความร้อนด้วยน้ำแบบวงจรปิด. ปั๊มจะหมุนเวียนน้ำที่ผ่านการบำบัดแล้วผ่านแหล่งจ่ายไฟและคอยล์ และจากนั้นผ่านเครื่องแลกเปลี่ยนความร้อนหรือชิลเลอร์เพื่อนำความร้อนที่ดูดซับออกไป. ความต้องการการระบายความร้อนเพิ่มขึ้นตามระดับกำลังไฟฟ้า, รอบการทำงาน (duty cycle), อุณหภูมิของสภาพแวดล้อมการผลิต, และการออกแบบขดลวด — ขดลวดที่มีการเชื่อมต่อแน่นและทำงานที่กระแสสูงและ 100% วัฏจักรการทำงานต้องการการระบายความร้อนมากกว่าขดลวดที่มีระยะการเชื่อมต่อมากกว่าซึ่งทำงานเป็นชุดสั้น ๆ.
สิ่งที่วงจรระบายความร้อนที่สมบูรณ์ควรรวมถึง:
— ปั๊มที่มีขนาดเหมาะสมสำหรับอัตราการไหลที่ต้องการและการลดความดันของระบบ
— เครื่องแลกเปลี่ยนความร้อน (อากาศ-ต่อ-น้ำ หรือ น้ำ-ต่อ-น้ำ) หรือเครื่องทำความเย็นเชิงกล
— ถังเก็บที่มีความจุเพียงพอเป็นบัฟเฟอร์ความร้อน
— เซ็นเซอร์การไหลและมาตรวัดความดันในแต่ละวงจรที่ถูกระบายความร้อน
— เซ็นเซอร์อุณหภูมิที่ทางเข้าและทางออกของส่วนประกอบที่สำคัญ
— ตัวกรองหรือตัวกรองเพื่อดักจับสิ่งปนเปื้อนก่อนที่จะถึงช่องคอยล์แคบ
— การควบคุมการนำไฟฟ้า — ตรวจสอบคุณภาพน้ำและกระตุ้นการบำรุงรักษา
— ท่อ, นานาชนิด, และข้อต่อสวมเร็วสำหรับแรงดันและอุณหภูมิ
คุณภาพน้ำไม่ใช่รายละเอียดเล็กๆ น้อยๆ. น้ำพืชที่ไม่ผ่านการบำบัดประกอบด้วยแร่ธาตุที่ละลายซึ่งเกาะอยู่บนพื้นผิวทองแดงที่ร้อน, ทำให้ช่องเกิดการสึกกร่อน, อุดตันทางเดินขดแคบ, และลดการไหลเมื่อเวลาผ่านไป.
ระบบวงจรปิดที่ใช้น้ำบำบัด — น้ำดีอิออนหรือกลั่น, ที่ค่าการนำไฟฟ้าต่ำกว่า 10 µS/cm — มีค่าใช้จ่ายเริ่มต้นสูงกว่า, แต่ช่วยป้องกันความล้มเหลวส่วนใหญ่ที่เกี่ยวกับการระบายความร้อน. สำหรับคำอธิบายอย่างสมบูรณ์, ดูคู่มือของเราเกี่ยวกับ ระบบระบายความร้อนด้วยน้ำสำหรับการให้ความร้อนแบบเหนี่ยวนำ. สำหรับกระบวนการที่ใช้พลังงานต่ำหรือการใช้งานเคลื่อนที่, ระบบระบายความร้อนด้วยอากาศ ตัดวงจรน้ำออกทั้งหมด, แม้จะแลกกับการใช้กำลังสูงสุดและการทำงานต่อเนื่องเต็มรูปแบบ.
การเชื่อมต่อระบายความร้อนเป็นการป้องกันที่มีต้นทุนต่ำ
สวิตช์การไหลและเซ็นเซอร์อุณหภูมิในแต่ละวงจรระบายความร้อนช่วยปกป้องอุปกรณ์ของคุณจากความเสียหาย. หากการไหลของน้ำลดลงหรืออุณหภูมิทางออกเกินค่าที่ตั้งไว้ที่ปลอดภัย, ระบบจะต้องส่งสัญญาณเตือนหรือปิดเครื่องก่อนที่จะเกิดความเสียหาย. อินเตอร์ล็อคเหล่านี้ไม่ใช่ทางเลือก โดยเฉพาะในเซลล์อัตโนมัติที่ไม่มีผู้ปฏิบัติงานคอยตรวจสอบเทอร์โมมิเตอร์. ก $200 สวิตช์การไหลสามารถป้องกันก $15,000 การซ่อมแซมแหล่งจ่ายไฟ.
4. การทำงาน & การเคลื่อนไหว: เหตุใดชิ้นส่วนที่เหมือนกันจึงมีความร้อนต่างกัน
หากชิ้นงานไม่อยู่ในตำแหน่งเดิมสัมพันธ์กับคอยล์ในทุกรอบ, ผลลัพธ์การให้ความร้อนไม่เหมือนกัน แม้ว่าแหล่งจ่ายไฟก็ตาม, ขดลวด, และการระบายความร้อนก็สมบูรณ์แบบ. การจับยึดชิ้นงานเปลี่ยนกระบวนการให้ความร้อนแบบเหนี่ยวนำจาก 'ทักษะของผู้ปฏิบัติงาน' เป็น 'ความสามารถซ้ำได้ของเครื่องจักร' มันคือความแตกต่างระหว่างชิ้นส่วนที่ผ่านการตรวจสอบและชิ้นส่วนที่ต้องส่งกลับไปแก้ไข.
วิธีการจับยึดชิ้นงานที่เหมาะสมขึ้นอยู่กับรูปทรงของชิ้นงาน, เวลารอบการทํางาน, วิธีการโหลด, และความเข้มงวดของความคลาดเคลื่อนที่ต้องการในกระบวนการ. รังวางตำแหน่งแบบแมนนวลง่ายๆ อาจเพียงพอสำหรับสถานีเชื่อมทองเหลืองปริมาณต่ำ. ในสายการชุบแข็งปริมาณสูงที่ผลิตชิ้นส่วนสำคัญด้านความปลอดภัย, อย่างไรก็ตาม, อาจจำเป็นต้องใช้เครื่องยึดหมุนที่ควบคุมด้วยเซอร์โวพร้อมการตรวจจับการมีอยู่ของชิ้นงาน.
วิธีที่ใช้กันทั่วไปสำหรับการยึดจับและการจัดการ:
— เครื่องยึดแบบแมนนวล — ผู้ปฏิบัติงานวางชิ้นงาน; วิธีแก้ปัญหาที่เรียบง่ายและคุ้มค่าที่สุด
— เครื่องยึดแบบนิวเมติก — แรงหนีบสม่ำเสมอและปล่อยอย่างรวดเร็ว
— โต๊ะหมุน — สถานีหลายจุดสำหรับการโหลด-ให้ความร้อน-ปล่อยพร้อมกัน
— เครื่องดัชนี — การขนส่งตามลำดับที่กำหนดระหว่างสถานี
— สไลด์ขับเคลื่อนด้วยเซอร์โว — ตำแหน่งที่ตั้งโปรแกรมได้, ความเร็ว, และเวลาหยุดอยู่กับที่สำหรับกระบวนการสแกน
— ระบบถ่ายโอนเชิงเส้น — คานถ่ายโอนหรือสายพานสำหรับขั้นตอนการผลิตแบบอินไลน์
— ระบบหยิบและวาง — สำหรับชิ้นส่วนขนาดเล็กที่ความเร็วสูง
— การโหลดหุ่นยนต์ — การวางตำแหน่งที่ยืดหยุ่นสำหรับรูปทรงที่ซับซ้อนหรือหมายเลขชิ้นส่วนแบบผสม
การเลือกวัสดุฟิกซ์เจอร์มีความสำคัญมากกว่าที่คิด
วัสดุนำไฟฟ้าใดๆ ใกล้กับขดลวดเหนี่ยวนำสามารถดูดซับพลังงานได้, ร้อนมากเกินไป, บิดเบือนสนามแม่เหล็ก, หรือลดประสิทธิภาพลง. อุปกรณ์จับยึดใกล้คอยล์มักทำจากเซรามิก, คอมโพสิตเสริมแรงด้วยไฟเบอร์กลาส, เหล็กกล้าไร้สนิมออสเทนนิติก (ความซึมผ่านแม่เหล็กต่ำที่อุณหภูมิ), หรือทองแดงระบายความร้อนด้วยน้ำ. การเลือกวัสดุที่ไม่ถูกต้องสามารถเปลี่ยนอุปกรณ์ให้อยู่ในสถานะเป็นแหล่งความร้อนรองโดยไม่ได้ตั้งใจ — ดึงพลังงานออกจากชิ้นงานและสร้างความเสี่ยงด้านความปลอดภัย.
การเคลื่อนไหวเป็นตัวแปรกระบวนการ, ไม่ใช่แค่การจัดการวัสดุ
แอปพลิเคชันบางประเภทต้องการการเคลื่อนไหวสัมพันธ์ที่ควบคุมได้ระหว่างคอยล์และชิ้นงาน. การชุบแข็งแบบสแกนเป็นตัวอย่างคลาสสิก: คอยล์และหัวดับความร้อนเคลื่อนที่ตามเพลาหรือเฟืองด้วยความเร็วที่โปรแกรมไว้, สร้างชั้นแข็งที่สม่ำเสมอ.
ความเร็วในการเคลื่อนที่, การหมุนของชิ้นงาน, ระดับกำลังไฟ, และเวลาการชุบแข็งทำงานร่วมกัน. ถ้าพารามิเตอร์หนึ่งถูกเปลี่ยนโดยไม่ได้ปรับค่าอื่นๆ, ผลด้านโลหะวิทยาจะเปลี่ยนไป. ในการประยุกต์ใช้งานดังกล่าว, ระบบการเคลื่อนที่เป็นส่วนหนึ่งของกระบวนการชุบความร้อน — ไม่ใช่ฟังก์ชันการจัดการวัสดุแยกต่างหาก.
5. ตัวควบคุมและเซนเซอร์: การเปลี่ยนสูตรการทำงานให้กลายเป็นความสามารถทำซ้ำได้
การควบคุมสมัยใหม่สำหรับการเหนี่ยวนำความร้อนไปไกลกว่าสวิตช์เปิด/ปิดและตัวตั้งเวลา. ระบบที่ใช้ PLC ร่วมกับหน้าจอสัมผัส HMI ควบคุมการเพิ่มกำลังไฟ, เวลาในการให้ความร้อน, การเลือกความถี่, การหมุนของชิ้นงาน, ความเร็วในการป้อน, เวลาการชุบแข็ง, และสถานะการทำความเย็น — ทั้งหมดถูกเก็บเป็นสูตรการทำงานที่สามารถเลือกได้ตามหมายเลขชิ้นส่วน. สำหรับผู้จัดการฝ่ายผลิต, ซึ่งหมายถึงความแตกต่างระหว่าง 'ผู้ปฏิบัติงานที่รู้ว่าหน้าที่นี้ทำงานอย่างไร' กับ 'ผู้ปฏิบัติงานที่ผ่านการฝึกอบรมแล้วสามารถทำงานนี้ได้'
สิ่งที่การควบคุมการให้ความร้อนด้วยเหนี่ยวนำมักจะจัดการ:
— การตั้งค่าระดับพลังงานและอัตราการไต่ (การเริ่มต้นแบบนุ่มนวลเพื่อหลีกเลี่ยงความร้อนช็อก)
— เวลาในการให้ความร้อนและเวลาในการคงอุณหภูมิโดยมีความแม่นยำ 0.1 วินาที
— การเลือกความถี่หรือการปรับจูนอัตโนมัติเพื่อให้ตรงกับอิมพีแดนซ์ของขดลวด
— การเลือกคอยล์หรือสถานีในระบบหลายคอยล์
— ความเร็วและทิศทางการหมุนของชิ้นงาน
— ความเร็วป้อนและความยาวของระยะชักสำหรับกระบวนการแบบก้าวหน้า
— การหน่วงเวลาการชุบเย็น, การไหล, และระยะเวลา
— การไหลของน้ำหล่อเย็นและการตรวจสอบอุณหภูมิพร้อมขีดจำกัดการแจ้งเตือน
— การจัดเก็บและการเรียกคืนสูตรการทำงานตามหมายเลขชิ้นส่วน
— ประวัติการแจ้งเตือนและการบันทึกข้อผิดพลาดสำหรับการวินิจฉัยการบำรุงรักษา
— การนับการผลิตและการติดตามรอบเวลา
การตัดสินใจขั้นพื้นฐานคือการควบคุมกระบวนการของคุณต้องการจริงๆ มากเพียงใด ไม่ใช่จำนวนคุณลักษณะที่ซัพพลายเออร์สามารถแสดงรายการได้.
สถานีบัดกรีแบบแมนนวลง่าย ๆ อาจต้องการเพียงพลังงาน, เวลา, และแป้นเหยียบ. เซลล์เสริมความแข็งแรงอัตโนมัติที่ผลิตชิ้นส่วนระบบขับเคลื่อนที่สําคัญต่อความปลอดภัย, อย่างไรก็ตาม, อาจต้องการการควบคุมอุณหภูมิแบบวงจรปิด, การจัดการสูตรพร้อมระดับการเข้าถึง, การเก็บข้อมูลทุกรอบ, และการตรวจสอบย้อนกลับถึงหมายเลขซีเรียลของชิ้นส่วนแต่ละชิ้น. จับคู่ระบบควบคุมกับกระบวนการ — ไม่ใช่กับแผ่นข้อมูล.
จับคู่ระดับความซับซ้อนของการควบคุมกับความเสี่ยงของกระบวนการ. ฟีเจอร์เพิ่มเติมเพิ่มต้นทุน, ข้อกําหนดการฝึกอบรม, และแหล่งที่มาของข้อผิดพลาดที่อาจเกิดขึ้น. ระบบควบคุมที่เหมาะสมคือระบบที่ง่ายที่สุดที่สามารถควบคุมกระบวนการของคุณให้อยู่ในข้อกำหนดได้อย่างเชื่อถือได้.
การตรวจสอบอุณหภูมิ: การวัดที่สร้างความสับสนให้ผู้ซื้อใหม่
การวัดอุณหภูมิของชิ้นงานระหว่างการให้ความร้อนแบบเหนี่ยวนำไม่ง่ายเหมือนการเสียบเทอร์โมคัปเปิล. สภาพพื้นผิว, การเปลี่ยนแปลงค่าสัมประสิทธิ์การแผ่รังสีจากชิ้นงานไปยังชิ้นงาน, ไอน้ำหรือควันในพื้นที่ให้ความร้อน, การเคลื่อนที่ของชิ้นงาน, และการเข้าถึงทางแสงที่ถูกจำกัดผ่านขดลวด ทั้งหมดนี้มีผลต่อความแม่นยำของเซ็นเซอร์.
ตัวเลือกการตรวจสอบอุณหภูมิปกติ, จากแบบง่ายที่สุดไปจนถึงแบบที่มีความสามารถมากที่สุด:
— เครื่องวัดอุณหภูมิอินฟราเรด — ไม่สัมผัส, ตอบสนองเร็ว, แต่ขึ้นอยู่กับการแผ่รังสี; ต้องจัดตําแหน่งแสงอย่างถูกต้อง
— กล้องถ่ายภาพความร้อน — แผนที่อุณหภูมิเต็มพื้นที่, มีประโยชน์สําหรับตรวจสอบรูปแบบการให้ความร้อนและการตั้งค่า
—เทอร์โมคัปเปิล — การวัดสัมผัส, แม่นยํา, แต่ตอบสนองช้าและไวต่อตําแหน่งการติดตั้ง
— การทดสอบความแข็งหลังกระบวนการและการตรวจสอบหน้าตัดโลหะวิทยา — มาตรฐานอ้างอิง, ไม่ใช่แบบเรียลไทม์, แต่สําคัญสําหรับการตรวจสอบ
สําหรับกระบวนการผลิตหลายประเภท, เส้นทางการปฏิบัตินั้นง่ายกว่า: ตรวจสอบสูตรของเวลาที่แน่นอน, พลัง, และการเคลื่อนไหวระหว่างการทดสอบเดินเครื่องครั้งแรกผ่านการทดสอบทางโลหะวิทยา, จากนั้นตรวจสอบตัวแปรกระบวนการที่ควบคุมสูตรนั้นไว้.
การไล่ตามค่าอุณหภูมิทันทีที่อาจไม่น่าเชื่อถือภายใต้สภาวะการผลิตมักมีความเสี่ยงมากกว่าการรักษาเสถียรภาพของสูตรที่ได้รับการตรวจสอบแล้ว. ปิดวงสิ่งที่คุณสามารถวัดซ้ำได้. และทำให้ทุกอย่างมีเสถียรภาพ.
6. การรวมระบบ: เหตุใดการซื้อส่วนประกอบแยกกันจึงล้มเหลว
นี่คือข้อผิดพลาดที่มักเกิดขึ้นระหว่างการซื้อครั้งแรก ส่วนประกอบระบบทําความร้อนแบบเหนี่ยวนํา: ซื้อแหล่งจ่ายไฟจากซัพพลายเออร์รายหนึ่ง, คอยล์จากที่อื่น, การประกอบระบบทำความเย็นจากโครงสร้างพื้นฐานของโรงงาน, สร้างอุปกรณ์ติดตั้งในบ้าน, แล้วคาดหวังว่าทุกอย่างจะทำงานเป็นระบบเดียวในวันแรก.
ซึ่งไม่ค่อยเกิดขึ้น — หรืออย่างน้อยก็ไม่ใช่หากไม่มีสัปดาห์ของการแก้ไขปัญหาและการทำงานซ้ำซึ่งใช้เงินที่คุณคิดว่าคุณประหยัดได้จากการจัดหาแยกต่างหาก.
ส่วนประกอบเหล่านี้เชื่อมโยงกันในลักษณะที่เอกสารข้อมูลแต่ละแผ่นไม่เปิดเผย. ช่วงความถี่ของแหล่งจ่ายไฟจำกัดการออกแบบขดลวด. การออกแบบขดลวดกำหนดความต้องการการระบายความร้อน. ความจุในการระบายความร้อนจำกัดรอบการทำงานสูงสุด. อุปกรณ์ติดตั้งควบคุมความสม่ำเสมอของการเชื่อมต่อ, ซึ่งส่งผลโดยตรงต่อปริมาณพลังงานที่กระบวนการดูดซับจริง. และตัวควบคุมต้องสื่อสารกับแหล่งจ่ายไฟ, ระบบเคลื่อนไหว, และเซ็นเซอร์ภายในช่วงเวลาเดียวกัน.
เมื่อชิ้นส่วนถูกกำหนดค่าแยกจากกัน, ช่องว่างระหว่างสิ่งเหล่านี้จะกลายเป็นปัญหาในการทดสอบการใช้งานของคุณ และไม่มีการรับประกันจากฝ่ายใดฝ่ายหนึ่งที่ครอบคลุมคำชี้แจงนี้: “ส่วนของอีกฝ่ายใช้ไม่ได้กับส่วนของเรา”
ข้อผิดพลาดด้านข้อมูลจำเพาะห้าประการที่เกิดขึ้นครั้งแล้วครั้งเล่า:
— การซื้อกิโลวัตต์โดยไม่ต้องทดสอบกระบวนการ. แหล่งจ่ายไฟขนาด 50 กิโลวัตต์สามารถให้ความร้อนได้ 50 บาร์เส้นผ่านศูนย์กลางมม. แต่สามารถทำความร้อนให้กับบาร์ของคุณได้, ในอัตราที่คุณต้องการและมีความสม่ำเสมอของอุณหภูมิที่ต้องการ? ระดับกำลังเพียงอย่างเดียวไม่สามารถตอบคำถามนั้นได้. ไม่ว่าจะกิโลวัตต์เหล่านั้นถูกเปลี่ยนเป็นความร้อนที่ใช้งานได้หรือกลายเป็นไฟฟ้าที่เสียไปขึ้นอยู่กับการออกแบบขดลวด, ความถี่, การเชื่อมต่อ, และความสามารถในการทำซ้ำของอุปกรณ์.
— การปฏิบัติต่อตัวขดลวดเหมือนเป็นชิ้นส่วนมาตรฐานตามแคตตาล็อก. บางแอปพลิเคชันง่าย ๆ สามารถใช้งานกับขดลวดมาตรฐานได้. กระบวนการผลิตส่วนใหญ่, อย่างไรก็ตาม, ไม่สามารถใช้ได้ — หรือสามารถใช้ได้, แต่ช้าและมีความแปรผันของกระบวนการสูง. ขดลวดที่ไม่เหมาะสมทำให้เกิดความร้อนที่ไม่สม่ำเสมอ, ประสิทธิภาพทางไฟฟ้าต่ำ, เวลาวงจรยาวนาน, หรือทำให้ขดลวดเสียหายก่อนเวลา. ในกรณีส่วนใหญ่, ต้นทุนของขดลวดแบบสั่งทำต่ำกว่าต้นทุนของเวลาหยุดทำงานและเศษวัสดุที่เกิดจากการใช้ขดลวดที่ไม่เหมาะสม.
— ประเมินความต้องการการระบายความร้อนต่ำเกินไป. ปัญหาการระบายความร้อนมักปรากฏเป็นการหยุดชั่วคราวเป็นบางครั้ง, ผลผลิตต่ำลงที่รอบการทำงานสูง, ความเสียหายของขดลวด, หรือรหัสข้อผิดพลาดของแหล่งจ่ายไฟที่ดูเหมือนไม่เกี่ยวข้องกับการระบายความร้อน. ความสามารถในการระบายความร้อนต้องออกแบบให้ตอบสนองความต้องการสูงสุดที่รอบการทำงานสูงสุด, ไม่ใช่ความต้องการเฉลี่ย — และควรมีสำรองสำหรับวันที่อุณหภูมิสูง, ตัวแลกเปลี่ยนความร้อนที่เก่า, และการเพิ่มขึ้นของการผลิตในอนาคต.
— การไม่สนใจความแตกต่างของชิ้นส่วนที่เข้ามา. เกรดวัสดุทางเลือก, การเปลี่ยนแปลงของสภาพพื้นผิว, ความแตกต่างของมวลภายในชุดเดียวกัน, และความคลาดเคลื่อนในการวางชิ้นส่วนทั้งหมดส่งผลต่อผลลัพธ์การให้ความร้อน. ถ้าชิ้นส่วนที่เข้ามาของคุณแตกต่างอย่างมีนัยสำคัญ, ระบบของคุณต้องรวมการควบคุมที่จำเป็น, การยึดชิ้นงาน, หรือขีดจำกัดของกระบวนการเพื่อจัดการความแตกต่างนั้น — หรือข้อกำหนดสำหรับชิ้นส่วนที่เข้ามาต้องเข้มงวดขึ้น.
— การแยกการทำงานอัตโนมัติออกจากการออกแบบกระบวนการ. ระบบอัตโนมัติต้องสนับสนุนกระบวนการให้ความร้อนและห้ามจำกัดอยู่เพียงการเคลื่อนย้ายชิ้นส่วนเท่านั้น. เวลาในรอบการผลิต, ความแม่นยำในการวางตำแหน่ง, ความเร็วในการหมุน, การส่งน้ำดับความร้อน, และการเข้าถึงเซ็นเซอร์ต้องถูกออกแบบให้สอดคล้องกับรอบการให้ความร้อนแบบเหนี่ยวนำ. หากเพิ่มระบบอัตโนมัติหลังจากที่กำหนดกระบวนการให้ความร้อนแล้ว, มักจะทำให้ต้องประนีประนอมซึ่งภายหลังจะเห็นชัดเจนในข้อมูลคุณภาพ.
กำหนดกระบวนการก่อนที่จะระบุอุปกรณ์
ก่อนที่จะส่งคำขอเสนอราคา (RFQ), กำหนดรายละเอียดทางเทคนิคที่จะใช้ในการตัดสินใจเกี่ยวกับส่วนประกอบทุกชิ้น — วัสดุและเกรดของชิ้นส่วน, โซนทำความร้อนและรูปทรงของมัน, อุณหภูมิเริ่มต้นและอุณหภูมิเป้าหมาย, ระยะเวลาในการทำความร้อนที่ต้องการ, อัตราการผลิต, ความลึกของเคสหรือการออกแบบรอยต่อถ้ามี, บริการไฟฟ้าและน้ำหล่อเย็นที่มีอยู่, พื้นที่ติดตั้ง, ระดับทักษะของผู้ปฏิบัติงาน, และข้อกำหนดเอกสารคุณภาพ.
ระบบเชื่อมด้วยบราซิ่งและระบบชุบแข็งอาจใช้หมายเลขรุ่นแหล่งจ่ายไฟเดียวกัน, แต่ขดลวด, อุปกรณ์จับยึด, ข้อกำหนดการระบายความร้อน, ตรรกะการควบคุม, และขั้นตอนการตรวจสอบกระบวนการจะแตกต่างกันโดยสิ้นเชิง. ยิ่งคุณกำหนดกระบวนการได้อย่างแม่นยำตั้งแต่เริ่มต้น, คุณก็จะยิ่งเจอความประหลาดใจน้อยลงในระหว่างการว่าจ้าง.
สำหรับคำแนะนำทั่วไปเกี่ยวกับข้อกำหนดของระบบ, ดูบทความของเราเกี่ยวกับ การเลือกระบบชุบแข็งเหนี่ยวนํา. สำหรับการพิจารณาเฉพาะกระบวนการเมื่อทำการเชื่อมแทนการอบความร้อน, คู่มือของเราสำหรับ การบัดกรีด้วยการเหนี่ยวนำ อธิบายว่าการเปลี่ยนแปลงเกิดขึ้นอย่างไร.
ลำดับความสำคัญของส่วนประกอบเปลี่ยนไปอย่างไรขึ้นอยู่กับการใช้งาน
หกส่วนประกอบเดียวกันยังคงมีความสำคัญในทุกระบบทำความร้อนด้วยเหนี่ยวนำ, แต่ความสำคัญสัมพันธ์กันของพวกมันจะเปลี่ยนไปขึ้นอยู่กับกระบวนการ. สถานีเชื่อมโลหะแบบบราเซอร์ให้ความสำคัญกับความแม่นยำและความสะดวกในการเข้าถึงข้อต่อ. ระบบทำให้แข็งให้ความสำคัญกับความหนาแน่นของพลังงานและการรวมการระบายความร้อนอย่างรวดเร็ว. การซื้อระบบที่เหมาะสมหมายถึงการรู้ว่าตัวแปรใดต้องปรับสำหรับการใช้งานของคุณ.
| การประยุกต์ใช้ | ความสำคัญของแหล่งพลังงาน | ความสำคัญของขดลวด | ข้อกำหนดการระบายความร้อน | ความซับซ้อนของการควบคุม |
|---|---|---|---|---|
| ทองแดงและการบัดกรีอ่อน | กำลังไฟกลาง kW, ความถี่สูงกว่า (100–400 kHz), การควบคุมที่แม่นยำที่กำลังไฟต่ำ | กระแสแม่เหล็กศูนย์กลาง, รูปทรงเฉพาะของข้อต่อ, การเข้าถึงของผู้ปฏิบัติงานสำหรับการป้อนโลหะเติม | ต่ำถึงกลาง | ต่ำ — เวลา + สูตรพลังงาน, แป้นเหยียบหรือ HMI แบบง่าย |
| การชุบแข็งด้วยเหนี่ยวนํา | ความหนาแน่นพลังงานสูง, ความถี่ที่ตรงกับความลึกของกรณี, อัตราการให้ความร้อนเร็ว | สแกนหรือยิงครั้งเดียวพร้อมการชุบแข็งแบบรวม, ระยะห่างกันแน่น | สูง — การผลิตต่อเนื่อง, และการชุบแข็งเพิ่มภาระความร้อน | สูง — สูตร + อุณหภูมิ + เวลาการชุบแข็ง + การเคลื่อนไหว + การเก็บข้อมูล |
| การตีขึ้นรูป / การให้ความร้อนแท่งโลหะ | กำลังไฟสูง kW, ความถี่ต่ำกว่า (1–10 kHz) สำหรับการให้ความร้อนทั่วหน้าตัด, รอบการใช้งานสูง | เกลียวหลายรอบ, ทนทานต่อการป้อนต่อเนื่อง, ความร้อนสม่ำเสมอตลอดชิ้นงาน | สูงมาก — การทำงานเกือบต่อเนื่อง | ปานกลาง — อุณหภูมิ + อัตราการป้อน + ระบบล็อกความปลอดภัยกับเครื่องกดหรือค้อน |
| การยึดแบบหดตัว | กำลังไฟฟ้ากิโลวัตต์ต่ำถึงปานกลาง, รอบสั้น, หน้าที่ต่ำ | เลี้ยวเดี่ยวหรือเกลียวธรรมดา, การเปลี่ยนชิ้นงานอย่างรวดเร็ว | ต่ำ | ต่ำ — เวลา + พลัง, มักจะดำเนินการด้วยตนเอง |
5 ข้อผิดพลาดด้านข้อมูลจำเพาะที่เกิดขึ้นอย่างต่อเนื่อง
— การซื้อกิโลวัตต์โดยไม่ตรวจสอบกระบวนการ. ก 50 แหล่งพลังงานกิโลวัตต์สามารถให้ความร้อนได้ 50 มม.บาร์ — แต่ความร้อนได้หรือเปล่า ของคุณ บาร์ในอัตรา คุณ ต้องการและด้วย ของคุณ ข้อกำหนดความสม่ำเสมอ?
— ปฏิบัติต่อคอยล์เหมือนเป็นรายการแค็ตตาล็อก. คอยล์ผิดทำให้เปลืองพลังงาน, สร้างเศษเหล็ก, และล้มเหลวเร็ว. คอยล์ที่ออกแบบเป็นพิเศษจะจ่ายผลตอบแทนเองภายในไม่กี่สัปดาห์.
— ปรับขนาดการระบายความร้อนโดยเฉลี่ยแทนที่จะเป็นจุดสูงสุด. การระบายความร้อนล้มเหลวเกิดขึ้นในวันที่ร้อนที่สุดและมีรอบการทำงานสูงสุด. อัตรากำไรด้านความปลอดภัยถูกกว่าการหยุดการผลิต.
— ไม่สนใจความแปรผันของชิ้นส่วนที่ให้มา. วัสดุ, พื้นผิว, มวล — หากชิ้นส่วนของคุณแตกต่างกัน, ระบบของคุณต้องการการควบคุมหรืออุปกรณ์ที่จำเป็นเพื่อชดเชยการเปลี่ยนแปลงเหล่านั้น.
— การแยกการทำงานอัตโนมัติออกจากการออกแบบกระบวนการ. หากคุณเพิ่มระบบอัตโนมัติหลังจากกำหนดกระบวนการทำความร้อนแล้วเท่านั้น, การประนีประนอมจะปรากฏอย่างชัดเจนในข้อมูลคุณภาพของคุณ.
คีย์ Takeaway
ปัญหาการให้ความร้อนแบบเหนี่ยวนำส่วนใหญ่ไม่ได้เกิดจากแหล่งจ่ายไฟไม่ดี. เริ่มต้นเมื่อมีการระบุส่วนประกอบเดียว ส่วนประกอบของระบบความร้อนเหนี่ยวนำ ถูกกำหนดแยกจากส่วนประกอบอื่นๆ. ส่วนประกอบหลักทั้งหก — แหล่งจ่ายไฟ, ขดลวด, การทำความเย็น, ตัวยึดชิ้นงาน, การควบคุม, และการรวมระบบ — ต้องได้รับการปฏิบัติเป็นระบบวิศวกรรมเดียว, ไม่ใช่รายการซื้อของ.
ถ้าคุณกำหนดกระบวนการก่อนแล้วจึงจับคู่ส่วนประกอบให้เข้ากับมัน, ส่วนประกอบของระบบจะทำงานร่วมกัน. ถ้าคุณซื้อส่วนประกอบก่อนแล้วเชื่อมต่อมันในภายหลัง, คุณจะใช้งบประมาณการว่าจ้างของคุณไปกับการแก้ไขปัญหาและการทำงานซ้ำ — และค้นพบว่าส่วนประกอบที่แพงที่สุดคือสิ่งที่คุณไม่ได้ตรวจสอบอย่างละเอียดเพียงพอ.
Q: ฉันสามารถใช้แหล่งจ่ายไฟเดียวกันสำหรับการเชื่อมบราซและการทำให้แข็งได้ไหม?
ก: บางครั้ง, แต่ไม่โดยไม่เปลี่ยนเครื่องมือและพารามิเตอร์กระบวนการ. การเชื่อมบราซมักต้องการความหนาแน่นพลังงานต่ำกว่า, การให้ความร้อนแบบเฉพาะจุด, และการจัดการชิ้นงานด้วยมือหรือกึ่งอัตโนมัติ. การทำให้แข็ง, ในทางตรงกันข้าม, มักต้องการความหนาแน่นพลังงานสูงกว่า, ความลึกของชั้นที่ควบคุมได้, การชุบแบบบูรณาการ, และเวลาวัฏจักรที่แม่นยำมากขึ้น. แหล่งจ่ายไฟที่มีช่วงความถี่และกำลังไฟที่กว้างเพียงพอสามารถรองรับทั้งสองกระบวนการได้, แต่ขดลวด, อุปกรณ์จับยึด, การตั้งค่าการทำความเย็น, และสูตรการควบคุมจะแตกต่างกันแต่ละอย่าง. วางแผนสำหรับชุดเครื่องมือสองชุด — ไม่ใช่เครื่องจักรเดียวที่ทำทั้งสองกระบวนการโดยไม่ต้องเปลี่ยน.
Q: คุ้มค่าหรือไม่ที่จะจ่ายเพิ่มสำหรับขดลวดเหนี่ยวนำแบบกำหนดเอง?
ก: สำหรับกระบวนการผลิตใด ๆ ที่เกินกว่าการแค่ให้ความร้อนปลายแท่งหรือการใช้ในห้องปฏิบัติการเป็นครั้งคราว: ใช่. คอยล์สั่งทําพิเศษที่ออกแบบมาให้เหมาะกับรูปทรงและเป้าหมายการให้ความร้อนเฉพาะของคุณมักจะคืนทุนภายในไม่กี่สัปดาห์ด้วยระยะเวลารอบการทํางานที่เร็วขึ้น, อัตราเศษวัสดุต่ําลง, และอายุการใช้งานของขดลวดที่ยาวนานขึ้น. คอยล์มาตรฐานสําเร็จรูปเหมาะกับการใช้งานทั่วไป, แต่โดยทั่วไปแล้วจะไม่ให้ประสิทธิภาพที่ดีที่สุดสําหรับกระบวนการผลิตเฉพาะ. ถ้ากระบวนการของคุณใช้เวลามากกว่าสองสามชั่วโมงต่อสัปดาห์, คอยล์ไม่ใช่สถานที่ที่เหมาะสมในการประหยัดเงิน.
รับการรีวิวระบบตามการใช้งาน
แชร์แบบร่างชิ้นส่วนของคุณ, วัสดุ, อุณหภูมิเป้าหมาย, และอัตราการผลิตกับเรา. ทีมวิศวกรรมของเราสามารถช่วยคุณประเมินความต้องการด้านพลังงาน, ความถี่, การออกแบบขดลวด, การทำความเย็น, และระบบอัตโนมัติสำหรับกระบวนการของคุณ.


