อุปกรณ์ชุบแข็งและอบชุบด้วยการเหนี่ยวนำอัตโนมัติเต็มรูปแบบสำหรับชิ้นส่วนการขนส่งทางราง
การรักษาความร้อนด้วยการเหนี่ยวนำหลายสถานีสำหรับสลักเกลียวยึดระบบราง
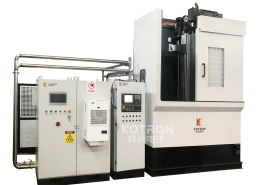
เครื่องชุบแข็งและอบคืนตัวแบบเหนี่ยวนำอัตโนมัตินี้ได้รับการพัฒนาสำหรับการบำบัดความร้อนแบบกลุ่มของสลักเกลียวสำหรับระบบขนส่งทางรถไฟ.
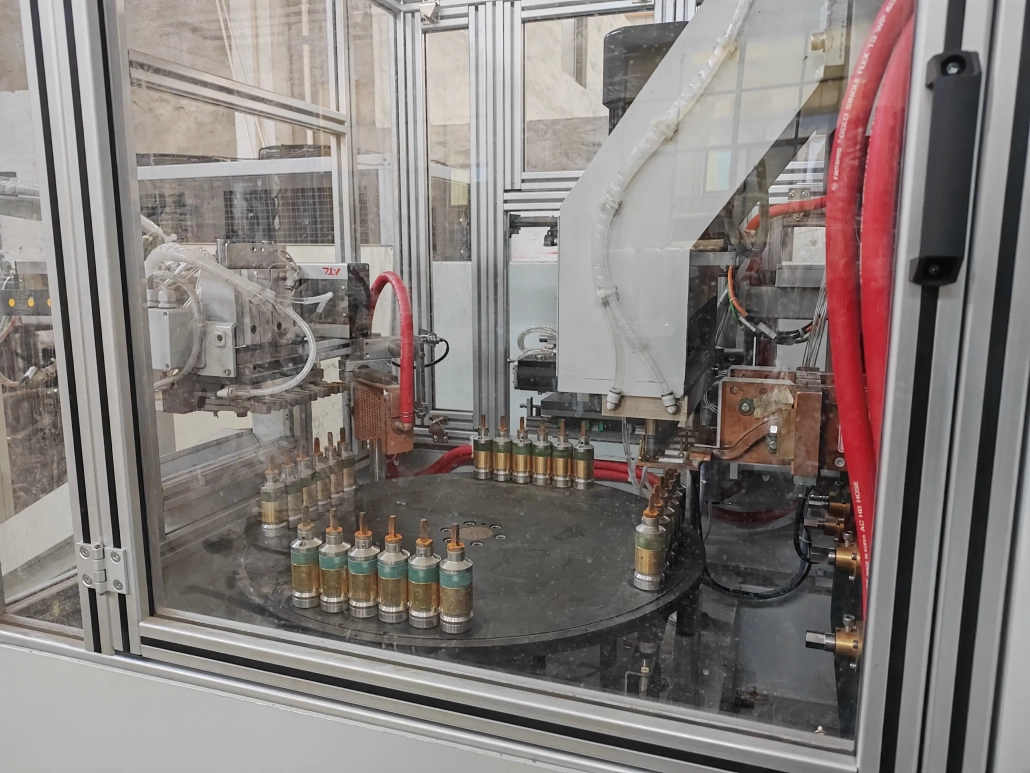
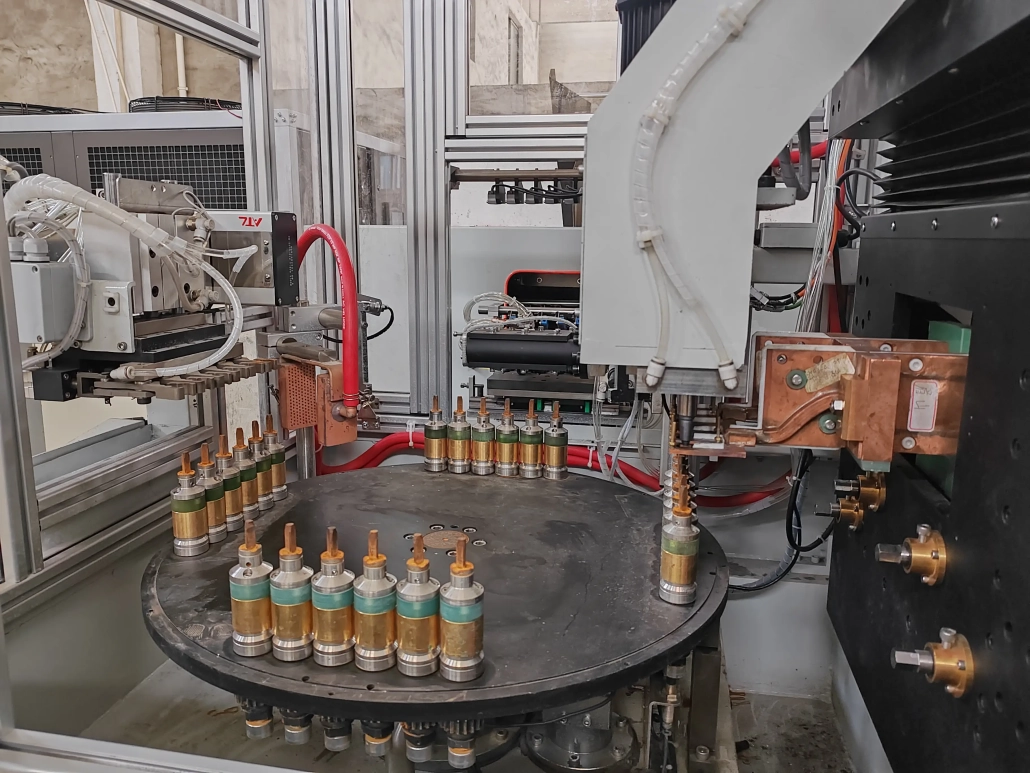
เครื่องใช้โครงสร้างการจัดทำดัชนีแบบหมุนหลายสถานี. สลักเกลียวหลายตัวถูกโหลดเป็นกลุ่มเดียวและประมวลผลพร้อมกัน, โดยที่ชิ้นงานจะถูกถ่ายโอนตามลำดับการอบชุบด้วยความร้อนที่ตั้งโปรแกรมไว้โดยตารางดัชนี.
การทำให้แข็ง, การชุบเย็น, การอบชุบ, การวางตำแหน่งชิ้นงานและการถ่ายโอนสถานีอัตโนมัติถูกรวมไว้ในระบบเดียว.
Ⅰ. ชมกระบวนการชุบแข็งและแบ่งเบาบรรเทา Anchor Bolt
วิดีโอแสดงการทำงานจริงของเครื่องหลายสถานี.
สลักเกลียวหลายตัวถูกยึดและประมวลผลพร้อมกันเป็นกลุ่มเดียว. หลังจากเสร็จสิ้นกระบวนการหนึ่งขั้นตอนแล้ว, โต๊ะหมุนจะกำหนดดัชนีชิ้นงานไปยังตำแหน่งถัดไปตามลำดับที่ตั้งโปรแกรมไว้.
การจัดเรียงนี้มีไว้สำหรับการผลิตซ้ำ ซึ่งการแปรรูปโบลต์ทีละตัวจะต้องมีการจัดการและรอบเครื่องจักรที่แยกจากกันมากขึ้น.
Ⅱ. การประมวลผลกลุ่มหลายสถานี
ต่างจากเครื่องชุบแข็งแบบเหนี่ยวนำชิ้นงานเดี่ยวทั่วไป, ระบบนี้สร้างขึ้นจากการประมวลผลแบบกลุ่ม.
สลักเกลียวหลายตัวถูกวางในแนวตั้งในฟิกซ์เจอร์เฉพาะและประมวลผลร่วมกันในแต่ละรอบการจัดทำดัชนี.
เครื่องผสมผสาน:
จำนวนสลักเกลียวในแต่ละกลุ่ม, การจัดเรียงฟิกซ์เจอร์และโครงร่างสถานีได้รับการกำหนดค่าตามขนาดชิ้นงานและอัตราการผลิตที่ต้องการ.
สำหรับการผลิตสลักเกลียวแบบประจำ, โครงสร้างนี้ช่วยลดการจัดการแต่ละครั้งซ้ำๆ และจัดเตรียมลำดับกระบวนการที่กำหนดไว้สำหรับชิ้นส่วนแต่ละกลุ่ม.
Ⅲ. การชุบแข็งและการอบคืนตัวในระบบอัตโนมัติเพียงระบบเดียว
เครื่องจักรจะรวมขั้นตอนหลักที่จำเป็นสำหรับการชุบแข็งแบบเหนี่ยวนำและขั้นตอนต่อมา การอบชุบ.
กระบวนการทั่วไปอาจรวมถึง:
01
กำลังโหลด
02
การจัดวาง
03
การชุบแข็งด้วยเหนี่ยวนํา
04
การดับร้อน
05
การจัดทำดัชนี
06
การเหนี่ยวนำการแบ่งเบาบรรเทา
07
การระบายความร้อน
08
กำลังขนถ่าย
การจัดเรียงสถานีที่แน่นอนได้รับการกำหนดค่าตามชิ้นงานจริงและข้อกำหนดด้านการบำบัดความร้อน.
ในระหว่างขั้นตอนการชุบแข็ง, การทำความร้อนแบบเหนี่ยวนำจะทำให้ส่วนที่ต้องการของสลักเกลียวเพิ่มขึ้นอย่างรวดเร็วจนถึงอุณหภูมิกระบวนการ, ตามด้วยการควบคุมการดับ.
จากนั้นชิ้นงานจะเคลื่อนตามลำดับการจัดทำดัชนีไปยังขั้นตอนการแบ่งเบาบรรเทา. การแบ่งเบาบรรเทาจะใช้หลังจากการชุบแข็งเพื่อให้ได้คุณสมบัติทางกลที่ต้องการ.
ขั้นตอนสุดท้ายควรพิจารณาจากวัสดุสลักเกลียว, ข้อมูลจำเพาะและคุณสมบัติทางกลที่ต้องการ แทนที่จะพิจารณาจากอุณหภูมิความร้อนเพียงอย่างเดียว.
Ⅳ. การออกแบบดัชนีโรตารีหลายสถานี
โต๊ะกำหนดดัชนีแบบหมุนเป็นศูนย์กลางทางกลของเครื่อง.
ชิ้นงานหลายกลุ่มสามารถครอบครองตำแหน่งที่แตกต่างกันรอบโต๊ะได้. เมื่อการดำเนินการตามโปรแกรมเสร็จสิ้น, ตารางจะหมุนและถ่ายโอนชิ้นส่วนไปยังตำแหน่งกระบวนการถัดไป.
เครื่องสามารถบูรณาการได้:
ลำดับการเคลื่อนที่เชิงกลและลำดับการให้ความร้อนจากการเหนี่ยวนำได้รับการประสานงานผ่านระบบควบคุมเครื่องจักร.
ปริมาณสถานีและรูปแบบการติดตั้งได้รับการคัดเลือกสำหรับกระบวนการผลิตจริง และไม่ควรถือเป็นข้อกำหนดเฉพาะสำหรับทุกการใช้งาน.
Ⅴ. กำลังเหนี่ยวนำและการควบคุมกระบวนการแบบดิจิทัล
การชุบแข็งและการอบคืนสภาพต้องใช้สภาวะความร้อนที่แตกต่างกัน.
กำลังไฟ, ความถี่ในการทำงาน, เวลาในการทำความร้อนและสภาวะโหลดจึงสามารถปรับเปลี่ยนได้ตามความต้องการของแต่ละขั้นตอนของกระบวนการ.
สำหรับการบำบัดความร้อนแบบหลายสถานี, สามารถใช้การกำหนดค่าพลังงานเหนี่ยวนำหลายความถี่แบบแบ่งเวลาได้ในกรณีที่กระบวนการต้องการโหลดที่แตกต่างกันเพื่อดำเนินการกับการตั้งค่าที่แตกต่างกัน.
ที่มีอยู่ แพลตฟอร์มควบคุมที่ใช้ DSP รองรับการจัดการแบบดิจิทัลของกระบวนการทำความร้อนเหนี่ยวนำและสามารถจัดเตรียมฟังก์ชันต่างๆ เช่น การปรับกำลังไฟ, การตรวจสอบกระแสและแรงดันไฟฟ้า, การตรวจสอบความถี่, การตั้งค่าที่แตกต่างกันสำหรับโหลดที่แตกต่างกัน, การควบคุมภายในหรือระยะไกล, ตัวบ่งชี้การจับคู่โหลด, บันทึกการเตือนภัย, และการจัดการการเข้าถึงระดับผู้ปฏิบัติงาน.
หลักการ กำลังเหนี่ยวนำ และเลือกความถี่ตามขนาดของพุก, วัสดุ, จำนวนชิ้นส่วนที่ประมวลผลพร้อมกันและรอบการผลิตที่ต้องการ.
วัตถุประสงค์ไม่ใช่แค่การใช้พลังงานที่สูงขึ้นเท่านั้น, แต่เพื่อให้ตรงกับระบบไฟฟ้ากับกระบวนการชุบแข็งและแบ่งเบาบรรเทาที่เกิดขึ้นจริง.
Ⅵ. ระบบเครื่องจักรที่สมบูรณ์
อุปกรณ์นี้เป็นมากกว่าแหล่งจ่ายไฟแบบเหนี่ยวนำและโต๊ะหมุน.
อาจรวมถึงระบบการรักษาความร้อนด้วยสลักเกลียวแบบสมบูรณ์ด้วย:
ขดลวดเหนี่ยวนำและฟิกซ์เจอร์ได้รับการออกแบบรอบๆ สลักเกลียวจริง.
เส้นผ่านศูนย์กลางของชิ้นงาน, พื้นที่อุ่น, ระยะห่างระหว่างสลักเกลียว, จำนวนชิ้นส่วนในแต่ละกลุ่มและอัตราการทำความร้อนที่ต้องการล้วนส่งผลต่อการจัดเรียงตัวเหนี่ยวนำขั้นสุดท้าย.
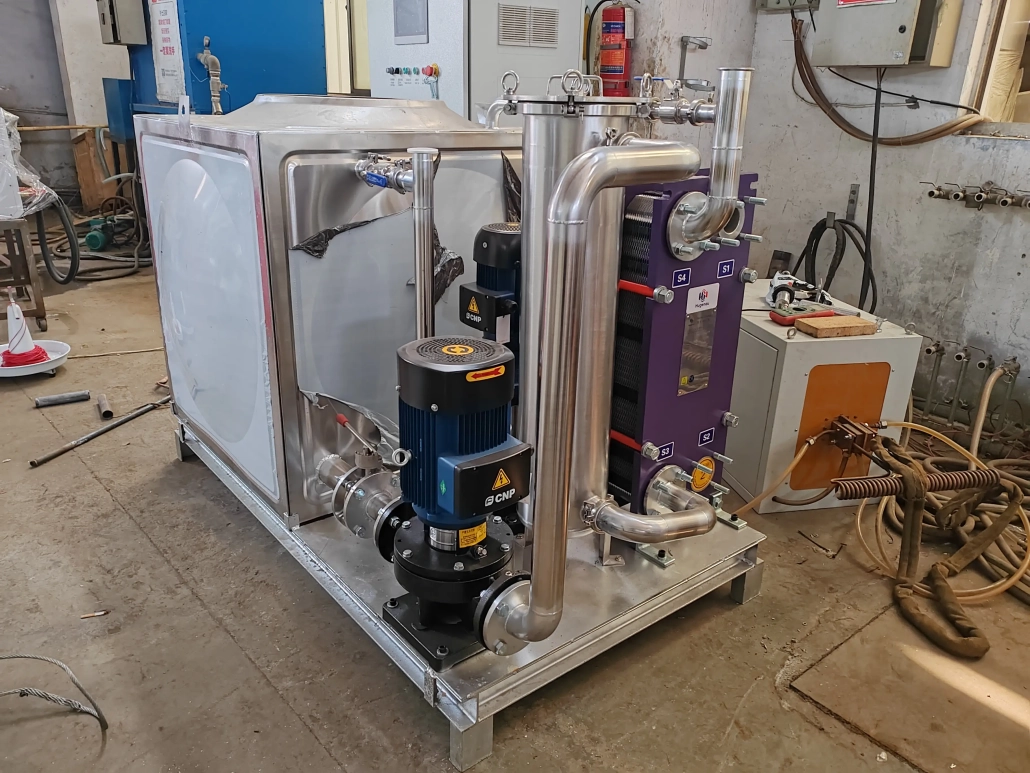
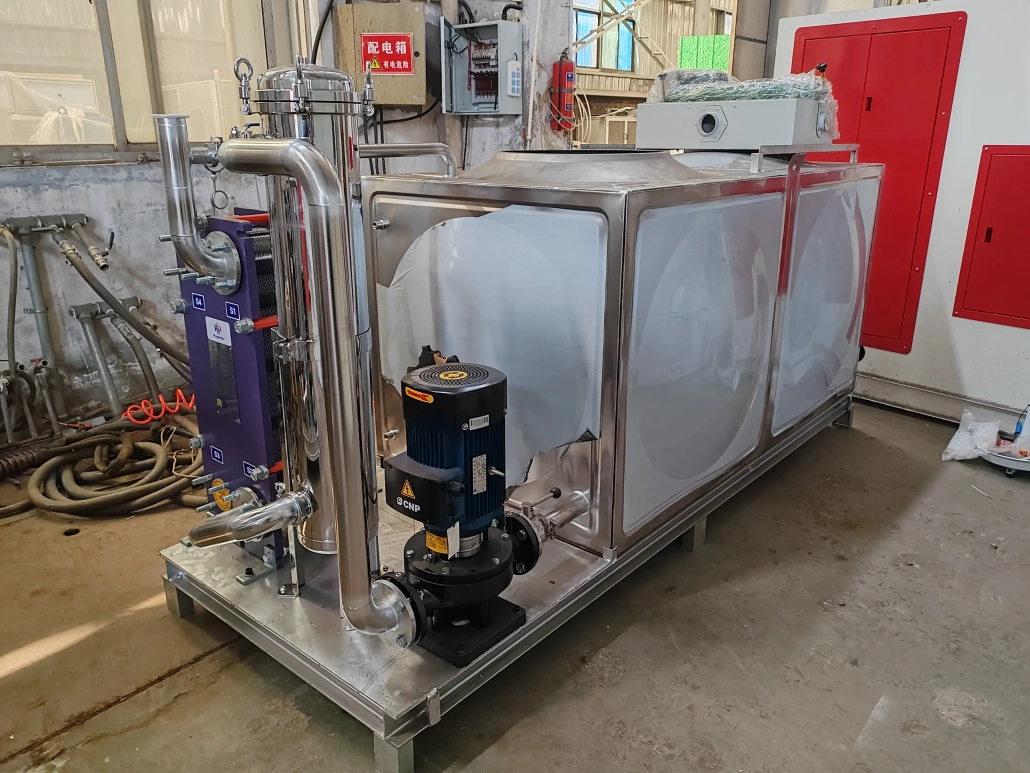
ระบบดับยังจับคู่กับชิ้นงานและกระบวนการทำความร้อนอีกด้วย. ควรพิจารณาการให้ความร้อนและการดับร่วมกัน เนื่องจากทั้งสองอย่างส่งผลต่อผลการรักษาความร้อนขั้นสุดท้าย.
Ⅶ. การตรวจสอบกระบวนการและการติดตามกระบวนการเสริม
ในกรณีที่จำเป็นต้องมีบันทึกการผลิตหรือการตรวจสอบย้อนกลับของกระบวนการ, เครื่องสามารถติดตั้งระบบตรวจสอบได้.
ขึ้นอยู่กับการกำหนดค่าที่เลือก, ข้อมูลการดำเนินงานเช่นปัจจุบัน, แรงดันไฟฟ้า, ความถี่, พลังงาน, สามารถรวบรวมและจัดเก็บการไหลและอุณหภูมิได้.
ฟังก์ชั่นเพิ่มเติมอาจรวมถึงการบันทึกเส้นโค้งกระบวนการ, สัญญาณเตือนขีดจำกัดบนและล่าง, บันทึกกระบวนการทางประวัติศาสตร์, การจัดการสูตรชิ้นงาน, การระบุวัฏจักรผิดปกติ, และการทบทวนข้อมูลการผลิต.
สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับการผลิตซ้ำๆ ซึ่งจำเป็นต้องตรวจสอบเงื่อนไขของกระบวนการที่กำหนดไว้จากแบทช์หนึ่งไปอีกแบทช์.
การตรวจสอบกระบวนการได้รับการกำหนดค่าตามข้อกำหนดการควบคุมคุณภาพของลูกค้า แทนที่จะถือเป็นคุณสมบัติบังคับสำหรับเครื่องจักรทุกเครื่อง.
Ⅷ. การกำหนดค่าทางเทคนิค
| รายการ | การกำหนดค่า |
|---|---|
| การประยุกต์ใช้ | สลักเกลียวยึดระบบขนส่งทางราง |
| กระบวนการ | การเหนี่ยวนำการแข็งตัวและการแบ่งเบาบรรเทา |
| โครงสร้างเครื่องจักร | การทำดัชนีแบบหมุนหลายสถานี |
| วิธีการประมวลผล | สลักเกลียวหลายตัวถูกประมวลผลเป็นกลุ่มเดียว |
| อุปกรณ์จับยึดชิ้นงาน | ปรับแต่ง |
| ขดลวดเหนี่ยวนำ | ปรับแต่ง |
| กำลังเหนี่ยวนำ | คัดเลือกตามกระบวนการ |
| ความถี่ในการทำงาน | คัดเลือกตามกระบวนการ |
| ระบบดับ | ปรับแต่ง |
| การควบคุม | การควบคุมแบบดิจิตอล DSP |
| การตรวจสอบกระบวนการ | ไม่จำเป็น |
ข้อกำหนดขั้นสุดท้ายจะพิจารณาจากสลักเกลียวจริงและข้อกำหนดการผลิต.
Ⅸ. สิ่งที่เราต้องการสำหรับการเลือกเครื่องจักร
เพื่อเตรียมการกำหนดค่าเครื่องที่เหมาะสม, โปรดระบุรูปวาดสลักเกลียว, วัสดุและเกรด, เส้นผ่านศูนย์กลางและความยาว, ความต้องการการรักษาความร้อน, คุณสมบัติทางกลหรือความแข็งที่ต้องการ, และอัตราการผลิตที่ต้องการ.
หากจะประมวลผลพุกหลายขนาดในเครื่องเดียวกัน, ภาพวาดสำหรับแต่ละข้อกำหนดมีประโยชน์.
จากข้อมูลนี้, แผนผังสถานี, ปริมาณของกลุ่ม, กำลังเหนี่ยวนำ, ความถี่, ตัวเหนี่ยวนำ, สามารถประเมินลำดับฟิกซ์เจอร์และกระบวนการร่วมกันได้.
Ⅹ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สามารถประมวลผลพุกหลายตัวพร้อมกันได้?
ได้. เครื่องจักรได้รับการออกแบบมาเพื่อประมวลผลพุกหลายตัวพร้อมกันเป็นกลุ่มเดียว.
เป็นการชุบแข็งและอบคืนตัวเสร็จในเครื่องเดียวกัน?
ได้. ระบบจะรวมการชุบแข็งและการอบคืนตัวแบบเหนี่ยวนำภายในกระบวนการอัตโนมัติแบบหลายสถานี.
เครื่องจักรเครื่องหนึ่งสามารถประมวลผลขนาดสลักเกลียวที่แตกต่างกันได้?
ขนาดต่างๆ สามารถประเมินได้ภายในช่วงทางกลและทางไฟฟ้าของเครื่อง. อุปกรณ์ติดตั้งที่แตกต่างกัน, อาจจำเป็นต้องใช้ขดลวดเหนี่ยวนำและโปรแกรมกระบวนการ.
กำลังไฟฟ้าเหนี่ยวนำที่ต้องการเลือกอย่างไร?
การเลือกกำลังขึ้นอยู่กับวัสดุ, ขนาดชิ้นงาน, จำนวนสลักเกลียวที่ประมวลผลพร้อมกัน, ความต้องการความร้อนและวงจรการผลิต. เส้นผ่านศูนย์กลางเพียงอย่างเดียวไม่เพียงพอที่จะกำหนดกำลังที่ถูกต้อง.
สามารถประมวลผลข้อมูลได้?
ได้, เมื่อเลือกการกำหนดค่าการตรวจสอบที่สอดคล้องกัน. พารามิเตอร์กระบวนการ, สัญญาณเตือนและบันทึกการผลิตในอดีตสามารถจัดเก็บไว้เพื่อตรวจสอบในภายหลังได้.
ส่งรูปวาด Anchor Bolt ของคุณมาให้เรา
สำหรับข้อเสนอทางเทคนิค, กรุณาส่ง:
การวาดภาพ + วัสดุ + ขนาด + ข้อกำหนดการรักษาความร้อน + คุณสมบัติทางกล + อัตราการผลิต
ขึ้นอยู่กับรายละเอียดเหล่านี้, เราสามารถประเมินโครงสร้างเครื่องจักรได้, จำนวนชิ้นงานต่อกลุ่ม, กำลังเหนี่ยวนำ, ความถี่, ตัวเหนี่ยวนำ, อุปกรณ์จับยึด, วิธีการดับและการกำหนดค่าการควบคุม.
พร้อมที่จะกำหนดค่าสายการแข็งตัวและแบ่งเบาบรรเทาของพุกของคุณแล้ว?