
ทำไมเพลาถึงหมุนระหว่างการชุบแข็งแบบเหนี่ยวนำ?
ระหว่าง การชุบแข็งเพลาสแกน, ชิ้นงานมักจะหมุนขณะเคลื่อนที่ผ่านขดลวดเหนี่ยวนำ. การเคลื่อนไหวสองอย่างนี้ไม่ได้ทำงานเดียวกัน.
การหมุนช่วยปรับปรุงความสม่ำเสมอของความร้อนรอบเส้นรอบวงของเพลาเป็นหลัก, ขณะที่การเคลื่อนที่ในแนวตั้งจะเคลื่อนที่โซนความร้อนตามความยาวเพลา. กลยุทธ์การเคลื่อนที่ที่แน่นอนยังขึ้นอยู่กับชิ้นงาน, การออกแบบอินดักเตอร์ และกระบวนการชุบแข็ง.
| การหมุนช่วยปรับปรุงความสม่ำเสมอของความร้อนรอบเส้นรอบวง | การหมุนและการเคลื่อนที่ในแนวตั้งทำงานต่างกัน |
| เพลาสามารถหมุนช้าเกินไปหรือเร็วเกินไปได้หรือไม่? | เพลาทุกตัวจำเป็นต้องหมุนหรือไม่? |
Ⅰ. การหมุนช่วยปรับปรุงความสม่ำเสมอของความร้อนรอบเส้นรอบวง
ขดลวดเหนี่ยวนำรูปวงแหวนล้อมรอบเพลา, แต่นี่ไม่ได้หมายความว่าการให้ความร้อนจะเหมือนกันอย่างสมบูรณ์ในทุกจุดรอบเส้นรอบวง.
ในการชุบแข็งด้วยการเหนี่ยวนำในทางปฏิบัติ, ความสัมพันธ์ระหว่างชิ้นงานและตัวเหนี่ยวนำมีผลต่อรูปแบบการให้ความร้อน. การหมุนเพลาช่วยให้ตำแหน่งรอบเส้นรอบวงต่าง ๆ ผ่านสนามเหนี่ยวนำซ้ำ ๆ.
สำหรับ การชุบแข็งแบบสแกน, สิ่งนี้ช่วยปรับค่าเฉลี่ยการให้ความร้อนรอบเพลาและสร้างชั้นแข็งให้สม่ำเสมอมากขึ้น.
นี่คือเหตุผลที่การหมุนเพลามักรวมเข้ากับตัวเหนี่ยวนำแบบวงแหวนเมื่อจำเป็นต้องมีรูปแบบการชุบแข็งรอบวงที่สม่ำเสมอ. Radyne อธิบายอย่างชัดเจนว่าการหมุนเพลานั้นมักจำเป็นเมื่อจำเป็นต้องมีการชุบแข็งที่สม่ำเสมออย่างสมบูรณ์ในระหว่างการชุบแข็งแบบก้าวหน้า.
Ⅱ. การหมุนและการเคลื่อนที่ในแนวตั้งทำงานต่างกัน
ในกระบวนการชุบแข็งเพลาตั้งฉากที่แสดงที่นี่, ชิ้นงานหมุนขณะเคลื่อนขึ้นผ่านขดลวดเหนี่ยวนำ.
การเคลื่อนไหวเหล่านี้เกิดขึ้นในสองทิศทางที่แตกต่างกัน:
การหมุน → รอบเส้นรอบวง
การเคลื่อนแนวตั้ง → ตามความยาวของเพลา
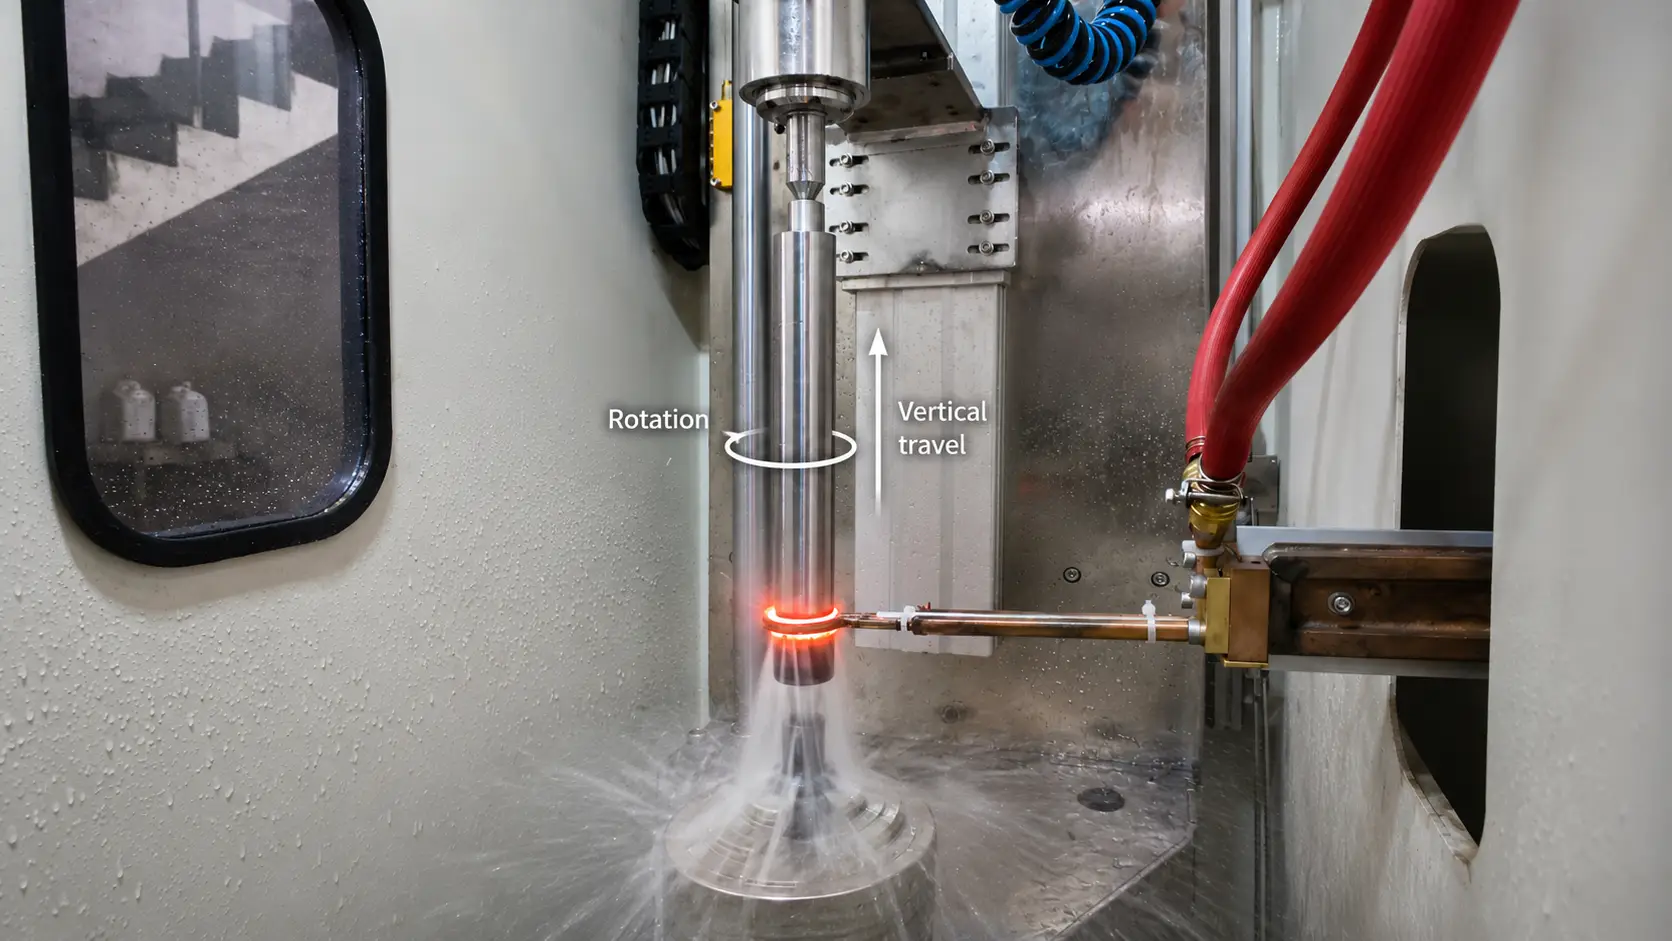
การหมุนช่วยควบคุมความสม่ำเสมอรอบตัว, ในขณะที่การเคลื่อนที่ในแนวตั้งพาโซนอุ่นไปตามเพลา.
เมื่อชิ้นงานเคลื่อนที่ผ่านตัวเหนี่ยวนำ, มีเพียงส่วนจำกัดเท่านั้นที่ถูกให้ความร้อนอย่างต่อเนื่องในแต่ละครั้ง. ดังนั้นการเคลื่อนที่แบบสแกนจึงกำหนดวิธีที่โซนแข็งเจริญเติบโตไปตามเพลา.
รูปแบบความแข็งสุดท้ายของคุณไม่ได้ถูกกำหนดเพียงโดยการเคลื่อนที่ใดเพียงอย่างเดียว. กำลังไฟ, ความถี่, ความเร็วในการสแกน, การหมุน, การออกแบบตัวเหนี่ยวนําและการชุบแข็งทํางานร่วมกัน.
เครื่อง CNC แนวตั้งที่ใช้ในงานชุบแข็งเพลาของเราเป็นการออกแบบที่เคลื่อนย้ายชิ้นงาน มีระบบหมุนแกนหมุนและการควบคุมการป้อนแนวตั้ง, ซึ่งสอดคล้องกับการจัดเรียงกระบวนการประเภทนี้.
Ⅲ. เพลาสามารถหมุนช้าเกินไปหรือเร็วเกินไปได้หรือไม่?
ความเร็วรอบที่มากขึ้นไม่ได้หมายความว่าจะดีกว่าโดยอัตโนมัติ.
หากกระบวนการพึ่งพาการหมุนเพื่อความสม่ําเสมอรอบวง, การหมุนที่ไม่เพียงพออาจไม่ให้ผลเฉลี่ยที่จําเป็นในระหว่างรอบการให้ความร้อน.
ในทางตรงกันข้าม, ความเร็วการหมุนสูงอาจสร้างปัญหาที่แตกต่างออกไป: ชิ้นงานที่เคลื่อนที่สามารถส่งผลต่อวิธีที่ของเหลวชุบแข็งถึงพื้นผิว.
Inductoheat ระบุว่าความเร็วการหมุนที่สูงขึ้นสามารถปรับปรุงความสม่ำเสมอของการให้ความร้อนรอบเส้นรอบวง, แต่ความเร็วที่มากเกินไปอาจทำให้ของเหลวชุบแข็งเบี่ยงเบนและลดประสิทธิภาพการระบายความร้อนในบางพื้นที่, โดยเฉพาะรอบการเปลี่ยนแปลงของ เส้นผ่านศูนย์กลางเพลา. สิ่งนี้สามารถส่งผลให้ความแข็งลดลงในบางจุด.
นี่คือเหตุผลที่ไม่มีรอบต่อนาทีเดียวที่ถูกต้องสำหรับทุกเพลา.
ต้องกำหนดความเร็วในการหมุนร่วมกับรูปทรงของชิ้นงาน, ความเร็วในการสแกน, การออกแบบตัวเหนี่ยวนำและการจัดเรียงดับ.
Ⅳ. เพลาทุกตัวจำเป็นต้องหมุนหรือไม่?
ไม่ใช่.
การหมุนเป็นเรื่องปกติในการชุบแข็งด้วยการสแกนเพลาแบบทั่วไป, แต่ไม่ใช่ข้อกำหนดสากลของการชุบแข็งแบบเหนี่ยวนำ.
กระบวนการบางอย่างบรรลุรูปแบบการให้ความร้อนที่ต้องการผ่านการออกแบบตัวเหนี่ยวนำที่แตกต่างกัน แทนที่จะหมุนชิ้นงาน.
ตัวอย่างที่ชัดเจนคือระบบ CamPro ของ Inductoheat สำหรับการชุบแข็งเพลาลูกเบี้ยว. กระบวนการ SHarP-C แบบคงที่ได้รับการออกแบบโดยเฉพาะเพื่อกำจัดการหมุนของชิ้นงานในระหว่างกระบวนการอบชุบนำความร้อน.
นี่เป็นความแตกต่างที่สำคัญ.
คำถามที่ถูกต้องไม่ใช่:
“ทุกเพลาควรหมุนหรือไม่?”
แต่เป็น:
“การรวมกันระหว่างการเคลื่อนที่ของชิ้นงานและการออกแบบตัวเหนี่ยวนำแบบใดที่จะให้รูปแบบการชุบแข็งที่ต้องการ?”
สำหรับกระบวนการชุบแข็งแบบสแกนเพลากลมแบบดั้งเดิม, การหมุนมักใช้เพื่อปรับปรุงความสม่ำเสมอรอบเส้นรอบวง, ในขณะที่การสแกนจะควบคุมพื้นที่แข็งตามความยาวของเพลา.
ชิ้นงานอื่นอาจต้องการวิธีการที่แตกต่าง.
อุปกรณ์ที่เกี่ยวข้อง: เครื่องชุบแข็งเพลาแบบเหนี่ยวนำ CNC
คีย์ Takeaway
ระหว่าง การชุบแข็งด้วยเหนี่ยวนำ, การหมุนของเพลาจะทำให้ความร้อนกระจายรอบเส้นรอบวง, ในขณะที่การเคลื่อนที่ในแนวตั้งจะพาโซนที่ถูกชุบแข็งไปตามเพลา. การเคลื่อนไหวทั้งสองทำงานแตกต่างกัน. ความเร็วต้องตั้งพร้อมกับความเร็วสแกน, การออกแบบตัวเหนี่ยวนำและการชุบเย็น — และไม่ใช่ทุกเพลาที่ต้องหมุน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ทุกเพลาต้องหมุนระหว่างการชุบแข็งด้วยเหนี่ยวนำหรือไม่?
ไม่ใช่. การหมุนเป็นเรื่องปกติในการชุบแข็งด้วยการสแกนเพลาแบบทั่วไป แต่ไม่ใช่ข้อกำหนดสากล. กระบวนการบางอย่าง, เช่นระบบเพลาลูกเบี้ยว CamPro ของ Inductoheat, ได้รับการออกแบบมาเพื่อลดการหมุนเวียนของชิ้นงานด้วยการออกแบบตัวเหนี่ยวนำที่แตกต่างกัน.
จะเกิดอะไรขึ้นถ้าเพลาหมุนช้าเกินไป?
หากกระบวนการอาศัยการหมุนเพื่อความสม่ำเสมอของเส้นรอบวง, การหมุนที่ไม่เพียงพออาจไม่ให้ผลเฉลี่ยที่จําเป็นในระหว่างรอบการให้ความร้อน, ทิ้งกล่องที่แข็งไม่เท่ากัน.
ความเร็วในการหมุนอาจสูงเกินไป?
ได้. ความเร็วที่มากเกินไปสามารถเบี่ยงเบนความคลาดเคลื่อนและลดประสิทธิภาพการทำความเย็นในบางพื้นที่, โดยเฉพาะรอบ ๆ การเปลี่ยนแปลงเส้นผ่านศูนย์กลางของเพลา, ซึ่งมีส่วนทำให้ความแข็งลดลงในท้องที่.
อะไรเป็นตัวกำหนดรูปแบบความแข็งสุดท้าย?
กำลังไฟ, ความถี่, ความเร็วในการสแกน, การหมุน, การออกแบบตัวเหนี่ยวนำและการชุบทั้งหมดทำงานร่วมกัน. ทั้งการหมุนหรือการเคลื่อนที่ในแนวดิ่งเพียงลำพังไม่สามารถกำหนดรูปแบบความแข็งสุดท้ายได้.
เลือกกลยุทธ์การเคลื่อนที่ที่เหมาะสมสำหรับเพลาของคุณ
ส่งแบบเพลาและข้อกำหนดการชุบของคุณ. เราจะจัดการให้หมุน, สแกนการเคลื่อนที่, การออกแบบตัวเหนี่ยวนำและการชุบให้ตรงกับชิ้นงานของคุณ.


