สายการหล่อรีดช่วยเหนี่ยวนําสําหรับโปรไฟล์รองรับโลหะ
Ⅰ. การกลิ้งขอบโดยใช้การเหนี่ยวนำช่วยในการทำงาน
วิดีโอ: การทำความร้อนที่ขอบอย่างต่อเนื่องและการกลิ้งโปรไฟล์รองรับโลหะที่มีรอยบากโดยใช้การทำความร้อนแบบเหนี่ยวนำสองด้าน.
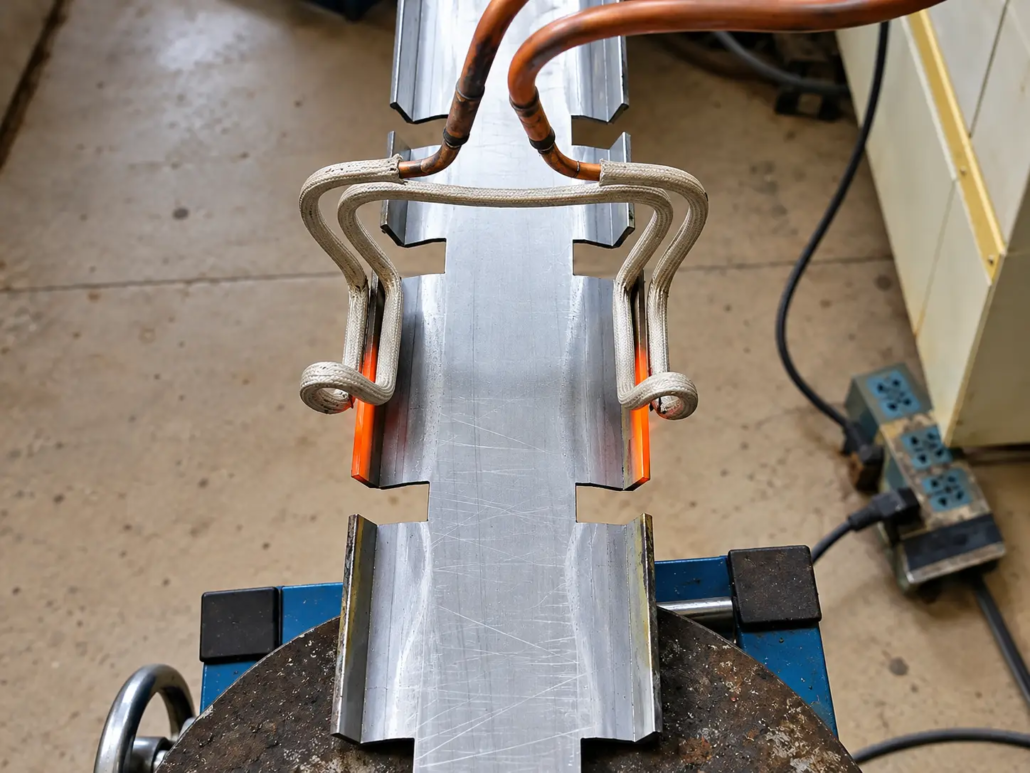
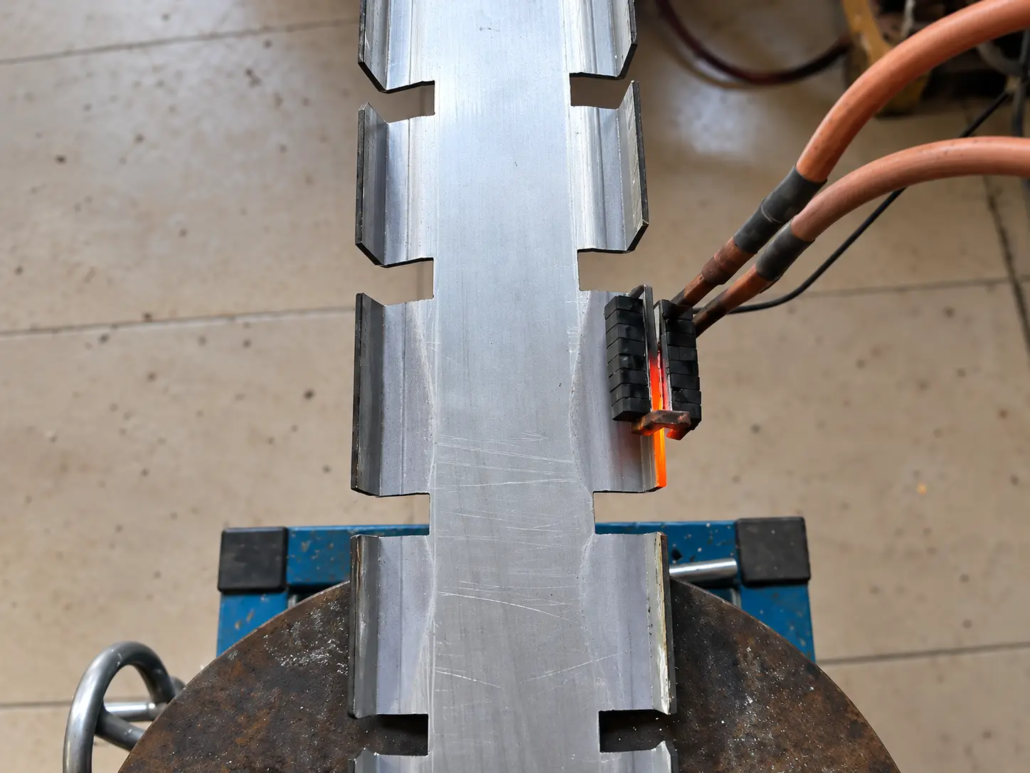
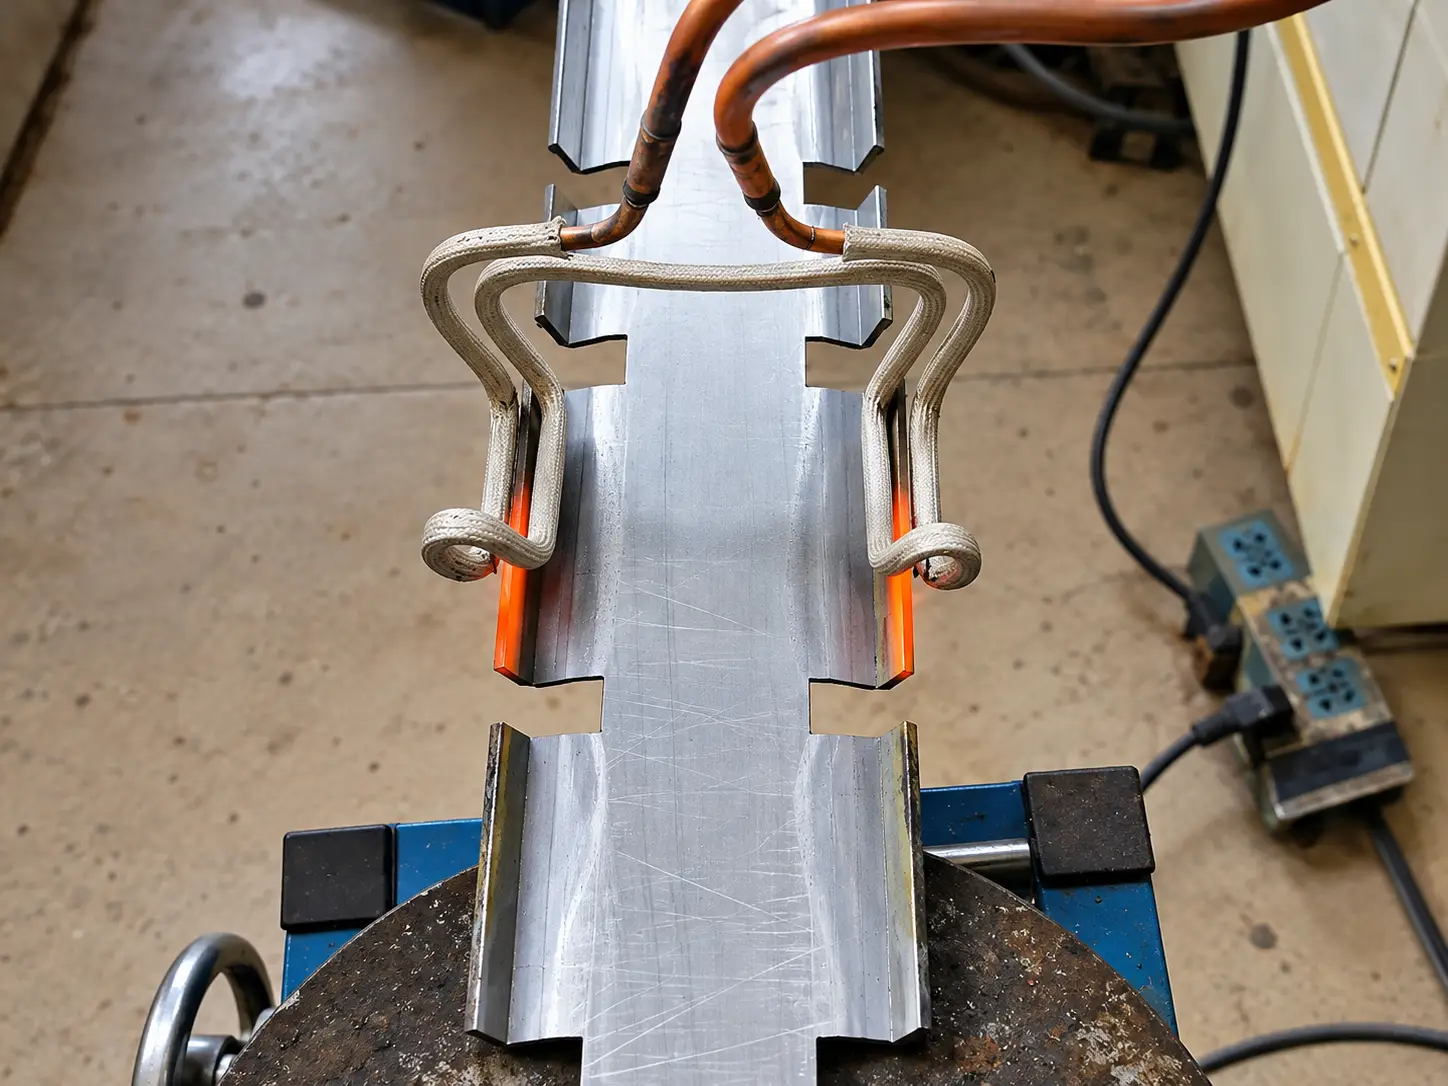
วิดีโอนี้แสดงโปรไฟล์รองรับโลหะที่มีรูปทรงช่องและมีรอยบากเป็นรูปสี่เหลี่ยมผืนผ้าตามขอบทั้งสองข้าง. ตัวเหนี่ยวนำสองตัวให้ความร้อนแก่บริเวณขอบตามยาวขณะที่โปรไฟล์เคลื่อนที่ผ่านอุปกรณ์.
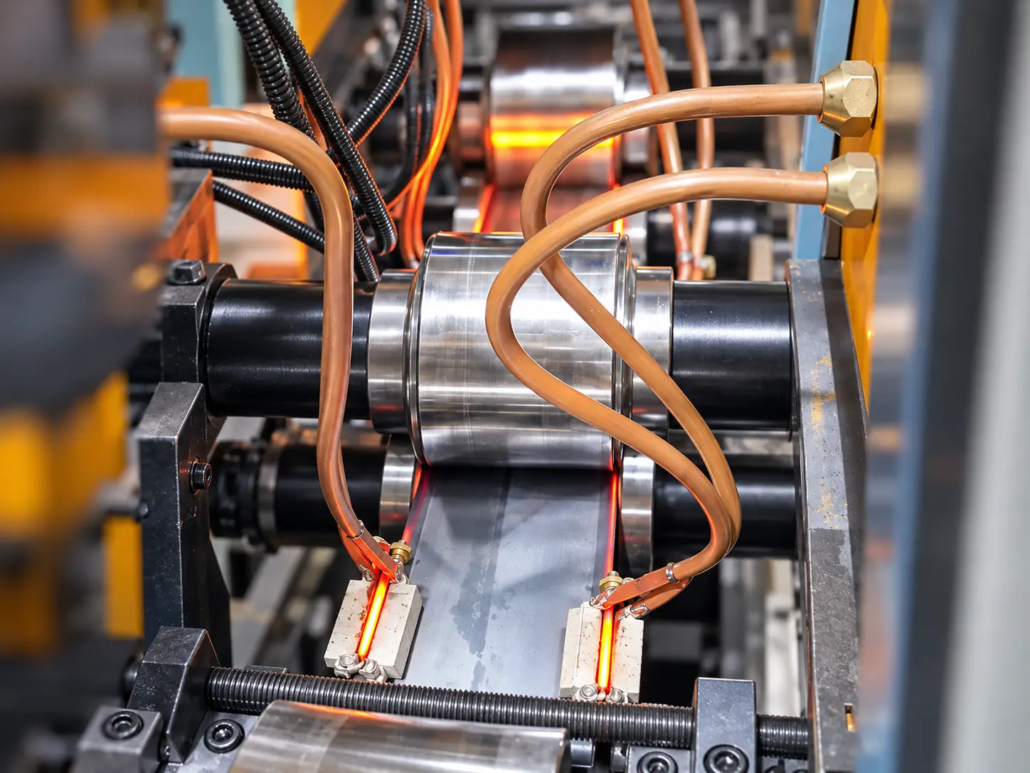
กลไกการกลิ้งรองรับและนำทางชิ้นงานในขณะที่ใช้แรงทางกลที่จำเป็นสำหรับการขึ้นรูปขอบ. ส่วนกลางยังคงอยู่นอกพื้นที่ทำความร้อนหลัก.
อุปกรณ์และกระบวนการสาธิต
| รายการ | คำอธิบาย |
|---|---|
| ชิ้นงาน | โปรไฟล์รองรับโลหะมีรอยบาก |
| พื้นที่ทำความร้อน | ขอบตามยาวทั้งสองข้าง |
| วิธีการให้ความร้อน | เครื่องทำความร้อนแบบเหนี่ยวนำที่มีการแปล |
| การจัดเรียงตัวเหนี่ยวนำ | ตัวเหนี่ยวนำสองด้าน |
| วิธีการขึ้นรูป | กลิ้งขอบอย่างต่อเนื่อง |
| การเคลื่อนที่ของชิ้นงาน | การให้อาหารโดยใช้ลูกกลิ้งช่วย |
| ขอบเขตอุปกรณ์ | เครื่องทำความร้อนและสายการรีดแบบรวม |
วิดีโอแสดงการจัดวางระบบทำความร้อนและอุปกรณ์รีด. ไม่ได้กำหนดอุณหภูมิในการทำงาน, ความเร็วสายการผลิต, กำลังการผลิตหรือขนาดขอบสำเร็จรูป.
Ⅱ. โปรไฟล์รองรับโลหะและการใช้งานการกลิ้งขอบ
เส้นนี้มีไว้สำหรับโปรไฟล์โลหะที่ขอบต้องได้รับความร้อนเฉพาะที่ก่อน การเสียรูปกลิ้ง.
ชิ้นงานที่สาธิตจะมีหน้าตัดเป็นรูปช่องและมีรอยบากขอบที่เว้นระยะสม่ำเสมอ. ไม่เหมือนแถบต่อเนื่อง, ขอบที่ถูกขัดจังหวะทำให้รูปทรงของโลหะเปลี่ยนไปเป็นตัวเหนี่ยวนำเมื่อโปรไฟล์ก้าวหน้า.
สิ่งนี้ส่งผลต่อการออกแบบทั้งอุปกรณ์ทำความร้อนและกลิ้ง. รอยบากสามารถเปลี่ยนคัปปลิ้งแม่เหล็กไฟฟ้าในพื้นที่ได้, ในขณะที่เครื่องมือกลิ้งจะต้องรองรับการหยุดชะงักโดยไม่สูญเสียการจัดตำแหน่งโปรไฟล์ที่จำเป็น.
กระบวนการเดียวกันนี้สามารถปรับให้เข้ากับช่องทางการสนับสนุนอื่นๆ ที่เหมาะสมได้และ ส่วนโลหะที่ทำโปรไฟล์, รวมถึงการออกแบบขอบแบบต่อเนื่องและมีรอยบาก.
ปัจจัยการเลือกหลักคือวัสดุ, หน้าตัด, เรขาคณิตของขอบ, การเสียรูปและความเร็วในการผลิตที่ต้องการ. การวาดขอบที่เสร็จแล้วมีประโยชน์อย่างยิ่ง เนื่องจากเป็นตัวกำหนดการออกแบบเครื่องมือกลิ้งและช่วยสร้างข้อกำหนดในการทำความร้อน.
Ⅲ. เครื่องทำความร้อนแบบเหนี่ยวนำสองด้านและการกลิ้งอย่างต่อเนื่อง
ขั้นตอนการทำความร้อนแบบเหนี่ยวนำจะนำบริเวณขอบที่ระบุไปสู่สภาวะการขึ้นรูปที่เหมาะสมก่อนที่จะเกิดการเสียรูป.
สำหรับวัสดุและการขึ้นรูปที่ได้ประโยชน์จากอุณหภูมิที่สูงขึ้น, การให้ความร้อนแบบเฉพาะจุด สามารถลดความต้านทานการขึ้นรูปได้โดยไม่ต้องให้โปรไฟล์ทั้งหมดมีอุณหภูมิเท่ากัน.
การออกแบบตัวเหนี่ยวนำสำหรับขอบโปรไฟล์
ตัวเหนี่ยวนำสองตัวอยู่ในตำแหน่งข้างโปรไฟล์ที่เคลื่อนที่, โดยมีตัวนำความร้อนจัดเรียงอยู่ใกล้ขอบเพื่อดำเนินการ.
รูปทรงขดลวด และการกวาดล้างเป็นสิ่งสำคัญ, โดยเฉพาะเมื่อชิ้นงานมีรอยบาก. เมื่อรอยบากผ่านตำแหน่งการทำความร้อน, การเปลี่ยนแปลงรูปทรงของโลหะในท้องถิ่น, ซึ่งอาจส่งผลต่อการมีเพศสัมพันธ์ทางแม่เหล็กไฟฟ้าและการกระจายความร้อน.
การออกแบบตัวเหนี่ยวนำจะต้องคำนึงถึงการหยุดชะงักเหล่านี้โดยยังคงรักษาระยะห่างที่เพียงพอสำหรับการป้อนอย่างต่อเนื่อง.
การทำความร้อนขอบทั้งสองพร้อมกันไม่ได้รับประกันการกระจายอุณหภูมิที่เท่ากัน. กำลังไฟ, ความถี่, รูปทรงของตัวนำและการเคลื่อนที่ของชิ้นงานต้องได้รับการพิจารณาร่วมกันเพื่อสร้างสภาวะการทำความร้อนที่ต้องการ.
การจับคู่ความร้อนกับความเร็วการหมุน
ในการดำเนินงานอย่างต่อเนื่อง, ความเร็วของเส้นส่งผลต่อเวลาที่แต่ละส่วนของโปรไฟล์ใช้ภายในขอบเขตการทำความร้อนที่มีประสิทธิภาพ.
หากความเร็วในการป้อนเปลี่ยนแปลงโดยไม่มีการปรับกระบวนการที่สอดคล้องกัน, การป้อนความร้อนต่อความยาวหน่วยก็จะเปลี่ยนไปเช่นกัน.
ระยะห่างระหว่างตัวเหนี่ยวนำและม้วนขึ้นรูปเป็นข้อพิจารณาในทางปฏิบัติอีกประการหนึ่ง. ขอบเริ่มสูญเสียความร้อนหลังจากออกจากโซนทำความร้อน, ดังนั้นสถานีรีดจะต้องอยู่ในตำแหน่งที่มีอุณหภูมิการขึ้นรูปอยู่ในใจ.
การกลิ้งและการแนะนำชิ้นงาน
ม้วนขึ้นรูปใช้แรงกดเพื่อสร้างรูปร่างขอบที่ระบุ. ม้วนโปรไฟล์, ช่องว่างและการจัดตำแหน่งสถานีจะกำหนดว่าวัสดุมีรูปร่างผิดปกติอย่างไร.
ลูกกลิ้งนำทางจะรักษาตำแหน่งของโปรไฟล์ที่เคลื่อนที่ผ่านส่วนทำความร้อนและส่วนกลิ้ง. นี่เป็นสิ่งสำคัญอย่างยิ่งเมื่อการเปลี่ยนแปลงตำแหน่งด้านข้างอาจทำให้ระยะห่างระหว่างขอบและตัวเหนี่ยวนำเปลี่ยนแปลงได้.
สำหรับโปรไฟล์ที่มีรอยบาก, การจัดเรียงแบบกลิ้งจะต้องรองรับรูปทรงของขอบที่ถูกขัดจังหวะด้วย.
สภาวะการให้ความร้อนและลำดับการขึ้นรูปเชิงกลถูกกำหนดไว้สำหรับวัสดุชนิดเดียวกันและข้อกำหนดโปรไฟล์สำเร็จรูป.
Ⅳ. การกำหนดค่าสายการผลิตและเครื่องมือแบบกำหนดเอง
เราจัดหาอุปกรณ์ทำความร้อนและการรีดแบบเหนี่ยวนำแบบบูรณาการ แทนที่จะเป็นเครื่องทำความร้อนที่ขอบแบบสแตนด์อโลน.
การจัดเรียงที่สาธิตนี้ผสมผสานการทำความร้อนแบบสองด้านเข้ากับระบบการประมวลผลแบบลูกกลิ้ง. โครงร่างเครื่องจักรอื่นๆ ได้รับการพัฒนาจากขนาดโปรไฟล์, การเสียรูปของขอบและเงื่อนไขการผลิตที่จำเป็น.
ส่วนประกอบอุปกรณ์หลัก
| ส่วนประกอบ | การทำงาน |
|---|---|
| แหล่งจ่ายไฟเหนี่ยวนำ | จ่ายพลังงานความร้อนให้เหมาะสมกับวัสดุและกระบวนการ |
| ตัวเหนี่ยวนำสองด้าน | ใช้ความร้อนเฉพาะจุดกับขอบโปรไฟล์ที่ระบุ |
| ระบบให้อาหารและนำทาง | รองรับ, ตำแหน่งและความก้าวหน้าของชิ้นงาน |
| สถานีกลิ้ง | สร้างรูปทรงของขอบที่ต้องการผ่านการเสียรูปทางกล |
| การควบคุมกระบวนการ | ประสานเอาท์พุตการทำความร้อนและการทำงานของไลน์ |
| ระบบอัตโนมัติ | กำลังโหลด, การจัดการและลำดับการปฏิบัติงานตามที่จำเป็น |
ตัวเหนี่ยวนำและเครื่องมือกลิ้งแบบกำหนดเอง
ตัวเหนี่ยวนำได้รับการออกแบบสำหรับความกว้างของโปรไฟล์จริง, ขนาดขอบและการจัดเรียงรอยบาก. รูปร่างและตำแหน่งการติดตั้งจะต้องช่วยให้สามารถเข้าถึงพื้นที่ทำความร้อนได้โดยไม่รบกวนการเคลื่อนที่ของชิ้นงาน.
เครื่องมือรีดได้รับการออกแบบจากส่วนที่เสร็จแล้วตามที่ต้องการ. เรขาคณิตแบบม้วน, ช่องว่างและการจัดสถานีจะถูกสร้างขึ้นตามวัสดุและการขึ้นรูป.
สำหรับโปรไฟล์ที่มีรอยบากซ้ำๆ, เครื่องมือทั้งสองชุดจะต้องรองรับรูปทรงของคมตัดที่เปลี่ยนแปลงไปตลอดวงจรการประมวลผล.
แหล่งจ่ายไฟและการควบคุมสาย
อุปกรณ์ทำความร้อนแบบเหนี่ยวนำของเรามีการควบคุมแบบดิจิทัล แหล่งจ่ายไฟ ตัวเลือก.
กำลังไฟฟ้าและความถี่ในการทำงานที่ต้องการถูกเลือกด้วยการออกแบบตัวเหนี่ยวนำ, โดยคำนึงถึงวัสดุชิ้นงาน, พื้นที่ให้ความร้อนและความเร็วในการประมวลผล.
เอาต์พุตความร้อนและความเร็วในการป้อนสามารถประสานงานผ่านระบบควบคุมสาย. การตอบสนองอุณหภูมิและฟังก์ชันอัตโนมัติเพิ่มเติมสามารถรวมเข้าด้วยกันได้ในกรณีที่กระบวนการต้องการ.
เค้าโครงของเครื่องจักรยังคำนึงถึงการเข้าถึงตัวเหนี่ยวนำและเครื่องมือการรีดด้วย, การจัดการและบำรุงรักษาชิ้นงาน.
สำหรับโปรไฟล์ใหม่หรือ การดำเนินการขึ้นรูป, อาจจำเป็นต้องมีการทดลองกระบวนการเพื่อสร้างสภาวะการทำความร้อนและการหมุนที่เหมาะสม. จากนั้นควรตรวจสอบขนาดที่เสร็จแล้วและคุณภาพการขึ้นรูปตามข้อกำหนดที่ระบุ.
Ⅴ. ขอสายการขึ้นรูปม้วนแบบใช้การเหนี่ยวนำช่วยแบบกำหนดเอง
เราจัดหาโซลูชั่นการทำความร้อนและการรีดแบบเหนี่ยวนำที่สมบูรณ์แบบสำหรับโปรไฟล์รองรับโลหะที่ต้องการการให้ความร้อนที่ขอบเฉพาะจุดและการขึ้นรูปอย่างต่อเนื่อง.
เพื่อประเมินใบสมัครของคุณ, กรุณาส่ง:
•ภาพวาดชิ้นงานหรือรูปถ่าย
•วัสดุหรือเกรดเหล็ก
•ขนาดหลักและรูปทรงของขอบ
•จำเป็นต้องมีรูปทรงขอบสำเร็จรูป
•ปริมาณการผลิตหรือความเร็วสายเป้าหมาย
ถ้ามี, รวมถึงภาพวาดหรือรูปถ่ายที่แสดงโปรไฟล์ก่อนและหลังกลิ้ง.
ด้วยข้อมูลนี้, เราสามารถตรวจสอบการจัดระบบทำความร้อนแบบเหนี่ยวนำได้, เครื่องมือกลิ้ง, การแนะนำชิ้นงานและการกำหนดค่าสายการผลิต, จากนั้นเตรียมข้อเสนอทางเทคนิคสำหรับโครงการของคุณ.
ขอข้อเสนอสายการผลิตที่กำหนดเอง
ส่งแบบโปรไฟล์ของคุณ แล้วเราจะตรวจสอบการจัดการการทำความร้อนแบบเหนี่ยวนำ, เครื่องมือกลิ้ง, การแนะนำชิ้นงานและการกำหนดค่าไลน์, จากนั้นเตรียมข้อเสนอทางเทคนิคสำหรับโครงการของคุณ.