เครื่องชุบแข็งเหนี่ยวนําเพลาสไพรน์
Ⅰ. ดูกระบวนการชุบแข็งเพลาแบบ Spline
วิดีโอแสดงเพลาร่องที่ถูกทำให้แข็งขึ้นโดย a กระบวนการเหนี่ยวนำแบบนัดเดียว.
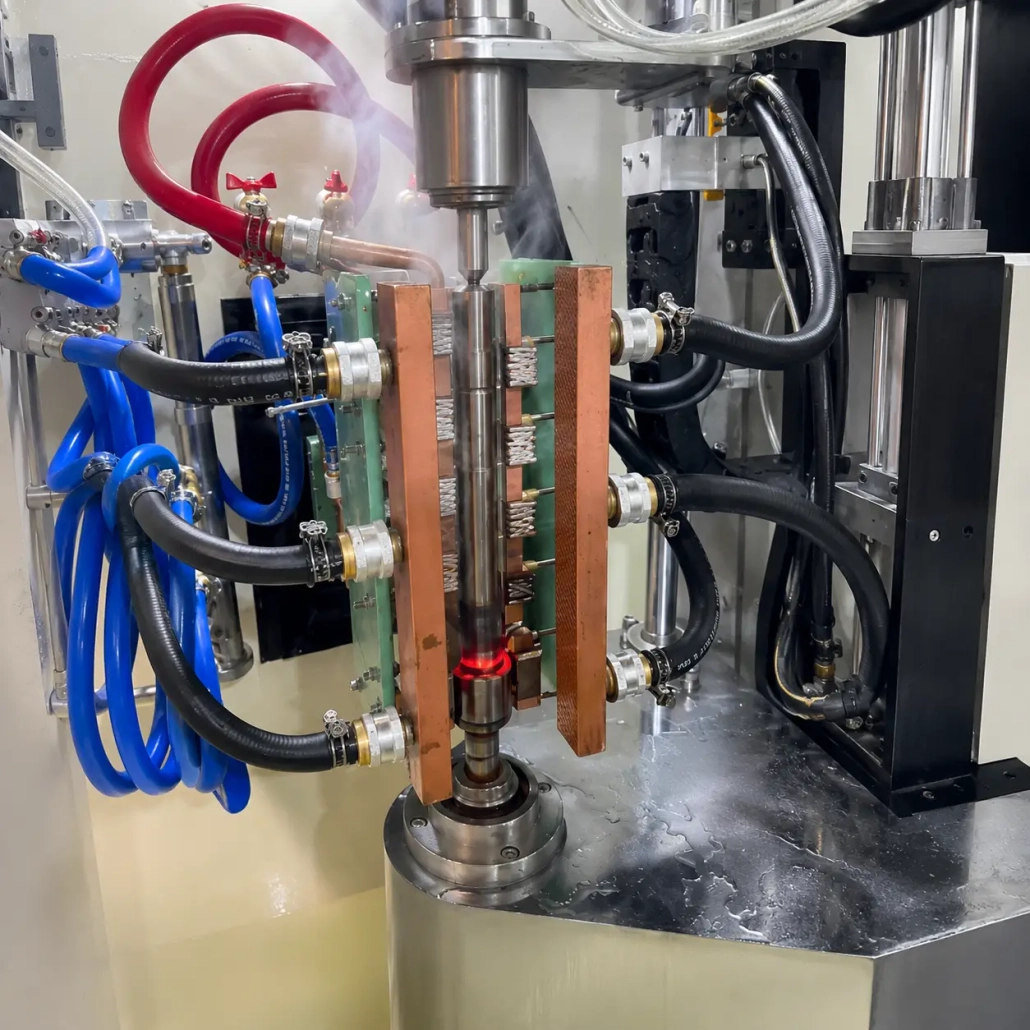
หลังจากวางชิ้นงานแล้ว, ส่วนเส้นโค้งเป้าหมายที่สมบูรณ์จะถูกให้ความร้อนในเวลาเดียวกัน. ตัวเหนี่ยวนำไม่สแกนขึ้นหรือลงเพลาระหว่างการให้ความร้อน. เมื่อถึงสภาวะความร้อนที่ต้องการแล้ว, ส่วนที่ได้รับความร้อนเต็มที่จะถูกสเปรย์ดับทันที.
กระบวนการสามารถสรุปได้ดังนี้:
1. การจัดวาง
2. เครื่องทำความร้อนเหนี่ยวนำแบบ One-Shot
3. การชุบแข็งแบบสเปรย์โดยรวม
4. กำลังขนถ่าย
สิ่งนี้แตกต่างจากการชุบแข็งด้วยการสแกนแบบทั่วไป, โดยที่โซนการให้ความร้อนที่สั้นกว่าจะเคลื่อนที่ไปตามชิ้นงานอย่างต่อเนื่อง.
เพื่อความยาวร่องฟันและรูปทรงที่เหมาะสม, การชุบแข็งแบบครั้งเดียวช่วยให้ได้รับความร้อนและดับบริเวณร่องที่สมบูรณ์ภายในหนึ่งรอบโดยตรง.
Ⅱ. วิธีการทำงานของการชุบแข็งด้วยการเหนี่ยวนำเพลา Spline แบบช็อตเดียว
ส่วนที่มีลักษณะเป็นร่องนั้นซับซ้อนกว่าในการให้ความร้อนมากกว่าพื้นผิวทรงกระบอกธรรมดา.
โปรไฟล์ร่องฟันประกอบด้วยปลายฟัน, สีข้าง, รากและร่อง. คุณลักษณะเหล่านี้สร้างเงื่อนไขการเชื่อมต่อแม่เหล็กไฟฟ้าที่แตกต่างกันรอบๆ โปรไฟล์, ดังนั้นผลการให้ความร้อนจึงไม่สามารถควบคุมได้ด้วยพลังงานเพียงอย่างเดียว.
ในกระบวนการนัดเดียว, ตัวเหนี่ยวนำได้รับการออกแบบให้ครอบคลุมความยาวร่องฟันเป้าหมายทั้งหมด. ชิ้นงานยังคงอยู่ในตำแหน่งชุบแข็งในขณะที่กำลังไฟฟ้าเหนี่ยวนำถูกใช้ตามระยะเวลาที่ตั้งโปรแกรมไว้.
เมื่อทำความร้อนเสร็จแล้ว, ระบบดับจะทำให้ส่วนที่ร้อนทั้งหมดเย็นลง แทนที่จะติดตามโซนทำความร้อนที่กำลังเคลื่อนที่.
ตัวแปรหลายตัวทำงานร่วมกัน:
• กำลังเหนี่ยวนำ
• ความถี่ในการทำงาน
• เวลาทำความร้อน
• เรขาคณิตตัวเหนี่ยวนำ
• การมีเพศสัมพันธ์ระหว่างตัวเหนี่ยวนำและชิ้นงาน
• ขนาดเส้นโค้ง
• วัสดุ
• ระยะเวลาการดับและการจัดเรียงสเปรย์
จุดมุ่งหมายคือการสร้างรูปแบบการชุบแข็งที่ต้องการบนส่วนร่องฟัน, ไม่ใช่แค่การยกพื้นผิวให้มีอุณหภูมิสูงสุดเท่าที่จะเป็นไปได้.
จึงต้องระบุความแข็งของพื้นผิวและความลึกของตัวเรือนตามวัสดุเพลาจริง, รูปทรงร่องฟันและข้อกำหนดการวาด. ไม่ควรถือเป็นค่าคงที่สำหรับเพลาร่องทุกอัน.
Ⅲ. การออกแบบตัวเหนี่ยวนำโดยเฉพาะสำหรับโปรไฟล์ Spline
ตัวเหนี่ยวนำเป็นส่วนที่สำคัญที่สุดอย่างหนึ่งของระบบการแข็งตัวของเพลาแบบสไปลน์.
เพลาธรรมดามักจะถูกให้ความร้อนด้วยตัวเหนี่ยวนำแบบวงกลมที่ค่อนข้างง่าย. ส่วนที่มีลักษณะเป็นร่องจำเป็นต้องมีการกระจายสนามอย่างระมัดระวังมากขึ้น เนื่องจากโปรไฟล์พื้นผิวเปลี่ยนแปลงอย่างต่อเนื่องระหว่างปลายฟันและราก.
ตัวเหนี่ยวนำจึงได้รับการพัฒนาตามการวาดชิ้นงานจริง.
ข้อมูลการออกแบบที่สำคัญได้แก่:
• เส้นผ่านศูนย์กลางภายนอกของเส้นโค้ง
• เส้นผ่านศูนย์กลางของราก
• โปรไฟล์ฟัน
• ความยาวสไปลน์
• พื้นที่แข็งตัว
• ความลึกของตัวพิมพ์ที่ต้องการ
• พื้นที่ว่างรอบๆชิ้นงาน
• วงจรการทำความร้อนที่จำเป็น
หัววัดฟลักซ์แม่เหล็กยังอาจใช้เมื่อจำเป็นต้องมีอิทธิพลต่อสนามแม่เหล็กไฟฟ้าและรวมพลังงานไว้รอบบริเวณที่เลือกของร่องฟันเฟือง.
ข้อมูลทางเทคนิคที่ให้มาสำหรับแท่นชุบแข็งแบบเหนี่ยวนำของบริษัทยังเน้นย้ำถึงระยะห่างระหว่างตัวเหนี่ยวนำถึงชิ้นงานที่มีการควบคุมอีกด้วย, ความแข็งแกร่งของโครงสร้างและฉนวนในการออกแบบตัวเหนี่ยวนำแบบกำหนดเอง.
ด้วยเหตุนี้, การเลือกตัวเหนี่ยวนำจากเส้นผ่านศูนย์กลางภายนอกของเพลาเท่านั้นนั้นไม่เพียงพอ. เพลาร่องสองอันที่มีเส้นผ่านศูนย์กลางใกล้เคียงกันยังคงต้องใช้โครงสร้างคอยล์ที่แตกต่างกัน เนื่องจากรูปทรงของฟันและความยาวที่แข็งตัวแตกต่างกัน.
Ⅳ. การควบคุมเครื่องจักรและกระบวนการชุบแข็ง
เครื่องจักรจะต้องวางตำแหน่งส่วนร่องฟันให้สัมพันธ์กับทั้งตัวเหนี่ยวนำและระบบดับอย่างสม่ำเสมอ.
การจัดเรียงเครื่องจักรแนวตั้งเหมาะสำหรับส่วนประกอบประเภทเพลาหลายชนิด. สามารถจับยึดและวางตำแหน่งชิ้นงานเพื่อให้ส่วนร่องที่ต้องการเข้าสู่สถานีให้ความร้อนคงที่ก่อนที่รอบการชุบแข็งจะเริ่มต้นขึ้น.
ขึ้นอยู่กับการกำหนดค่าโครงการ, การควบคุมเครื่องจักรสามารถประสานงานได้:
• ตำแหน่งของชิ้นงาน
• การหนีบ
• เวลาทำความร้อน
• กำลังเหนี่ยวนำ
• ลำดับการทำความร้อน
• ดับล่าช้า
• เวลาดับสเปรย์
• เสร็จสิ้นรอบ
• กำลังโหลดและขนสัญญาณ
แพลตฟอร์มการชุบแข็ง CNC แนวตั้งที่มีอยู่ของบริษัทรองรับการทำงานแบบแมนนวลและแบบอัตโนมัติ และสามารถกำหนดค่าสำหรับตำแหน่งคงที่ได้, การแบ่งส่วนและการสแกนการแข็งตัวของส่วนประกอบประเภทเพลา.
สำหรับกระบวนการเพลาแบบร่องที่แสดงอยู่ในหน้านี้, อย่างไรก็ตาม, การสแกนตามแนวแกนไม่ได้ใช้ในระหว่างการทำความร้อน. พื้นที่ร่องฟันเป้าหมายทั้งหมดจะถูกให้ความร้อนที่ตำแหน่งเดียว.
ความแตกต่างนี้มีความสำคัญเมื่อประเมินเครื่องจักร. ความเร็วในการเดินทางและความยาวการสแกน, ตัวอย่างเช่น, เป็นพารามิเตอร์ที่สำคัญสำหรับกระบวนการสแกน แต่ไม่ใช่ตัวแปรกระบวนการหลักสำหรับแอปพลิเคชัน one-shot นี้.
Ⅴ. พลังเหนี่ยวนำ IGBT พร้อมระบบควบคุมดิจิตอล DSP
แหล่งจ่ายไฟเหนี่ยวนำจะควบคุมวิธีการส่งพลังงานไฟฟ้าในระหว่างรอบการทำความร้อนแต่ละรอบ.
ระบบการใช้งานที่มีอยู่ การแปลงพลังงานของ IGBT กับการควบคุมดิจิทัลของ DSP. ข้อมูลอุปกรณ์ที่ให้มาจะแสดงการควบคุมพลังงานแบบดิจิทัลและโหมดการควบคุม รวมถึงการทำงานของกระแสคงที่และพลังงานคงที่, ด้วยการควบคุมอุณหภูมิที่เกี่ยวข้องกับการกำหนดค่าที่สอดคล้องกัน.
สำหรับการแข็งตัวของเพลาสไปลน์, ควรเลือกกำลังเหนี่ยวนำและความถี่ในการทำงานจากข้อกำหนดกระบวนการที่สมบูรณ์ แทนที่จะเลือกเส้นผ่านศูนย์กลางเพลาเพียงอย่างเดียว.
ปัจจัยที่เกี่ยวข้อง ได้แก่:
วัสดุ + เรขาคณิตเส้นโค้ง + ความยาวที่อุ่น + ความลึกของเคสที่ต้องการ + เวลาในการให้ความร้อน + อัตราการผลิต
ร่องฟันสั้นที่มีมวลความร้อนค่อนข้างน้อยอาจต้องมีการกำหนดค่าที่แตกต่างจากส่วนร่องฟันยาวมาก, แม้ว่าเพลาทั้งสองจะมีเส้นผ่านศูนย์กลางภายนอกเท่ากันก็ตาม.
นี่คือเหตุผลที่เราไม่แบ่งเพลาร่องฟันออกเป็นเพลาตายตัว “ขนาดเล็ก,” “ปานกลาง” และ “ใหญ่” หมวดหมู่พลังงาน.
แหล่งจ่ายไฟ, ควรประเมินวงจรการเหนี่ยวนำและการแข็งตัวร่วมกัน.
Ⅵ. การกำหนดค่าสถานีเดียวและหลายสถานี
สถานีชุบแข็งสามารถจัดวางตามปริมาณการผลิตที่ต้องการและวิธีการจัดการชิ้นงาน.
ก การกำหนดค่าสถานีเดียว ให้ตำแหน่งการชุบแข็งหนึ่งตำแหน่ง. การขนถ่ายสามารถทำได้ด้วยตนเองหรือแบบอัตโนมัติ ขึ้นอยู่กับโครงการ.
สำหรับความต้องการการผลิตที่สูงขึ้น, ก เครื่องจัดทำดัชนีหลายสถานี สามารถนำมาใช้เพื่อจัดการการดำเนินงานที่แตกต่างกันในหลายสถานีตามวงจรการผลิต.
ข้อมูลอุปกรณ์ที่ให้มาประกอบด้วยแพลตฟอร์มการชุบแข็งแบบดัชนีสองสถานีและสี่สถานี. การหมุนชิ้นงาน, กลไกการจัดทำดัชนีและการจัดการการโหลดอัตโนมัติมีอยู่ในระบบที่เกี่ยวข้อง.
สำหรับการผลิตแบบอัตโนมัติ, สามารถกำหนดค่าระบบการโหลดโครงสำหรับตั้งสิ่งของได้. แพลตฟอร์มของบริษัทที่มีอยู่ใช้การเคลื่อนที่ในแนวนอนและแนวตั้งที่ขับเคลื่อนด้วยเซอร์โวพร้อมมือจับเพื่อถ่ายโอนชิ้นส่วนประเภทเพลาระหว่างตำแหน่งโหลดและสถานีชุบแข็ง.
การกำหนดค่าที่เป็นไปได้ ได้แก่:
• เครื่องสถานีเดียว
• เครื่องจัดทำดัชนีแบบหลายสถานี
• กำลังโหลดด้วยตนเอง
• โครงสำหรับตั้งสิ่งของโหลดอัตโนมัติ
• การขนถ่ายอัตโนมัติ
• การเชื่อมต่อสายพานลำเลียง
• การจัดการสูตร
• การสื่อสารในสายการผลิต
การจัดเตรียมขั้นสุดท้ายขึ้นอยู่กับน้ำหนักของชิ้นส่วน, ขนาดเพลา, รอบเวลาและแผนผังโรงงาน.
Ⅶ. การตรวจสอบกระบวนการเสริม
สำหรับการผลิตซ้ำ, ระบบชุบแข็งสามารถติดตั้งฟังก์ชันการตรวจสอบและบันทึกกระบวนการได้.
แพลตฟอร์มการตรวจสอบที่มีอยู่สามารถรวบรวมข้อมูล เช่น กระแสเหนี่ยวนำ, แรงดันไฟฟ้า, ความถี่และพลังงาน. ด้วยเซ็นเซอร์ที่สอดคล้องกัน, ดับ-ไหลปานกลาง, สามารถตรวจสอบการไหลของน้ำหล่อเย็นและอุณหภูมิได้.
ฟังก์ชั่นทั่วไปได้แก่:
• การตรวจสอบกระบวนการแบบเรียลไทม์
• การบันทึกเส้นโค้งความร้อน
• สัญญาณเตือนขีดจำกัดบนและล่าง
• การจัดเก็บสูตรชิ้นงาน
• บันทึกการผลิตในอดีต
• การติดตามข้อมูลกระบวนการ
การตรวจสอบไม่ได้แทนที่การทดสอบความแข็งหรือการตรวจสอบเชิงลึกของเพลาที่เสร็จแล้ว. จุดประสงค์คือเพื่อบันทึกว่าวงจรการผลิตยังคงอยู่ในกรอบเวลากระบวนการที่กำหนดไว้หรือไม่ และเพื่อให้ระบุวงจรที่ผิดปกติได้ง่ายขึ้น.
สิ่งนี้มีประโยชน์อย่างยิ่งเมื่อมีการผลิตเพลาร่องเดียวกันซ้ำๆ ในการผลิตเป็นชุด.
Ⅷ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
นี่เป็นกระบวนการชุบแข็งแบบเหนี่ยวนำด้วยการสแกนหรือไม่?
ไม่ใช่. กระบวนการที่แสดงในวิดีโอคือการชุบแข็งแบบเหนี่ยวนำด้วยการฉีดช็อตเดียว. ส่วนร่องฟันเป้าหมายที่สมบูรณ์จะถูกให้ความร้อนที่ตำแหน่งเดียว จากนั้นสเปรย์จะดับลง. ไม่มีการสแกนตามแนวแกนระหว่างรอบการทำความร้อน.
การชุบแข็งแบบนัดเดียวใช้ได้กับเพลาสไปลน์ทุกอันหรือไม่?
ไม่จำเป็น. ความยาวสไปลน์, รูปทรงของฟัน, วัสดุชิ้นงาน, รูปแบบการชุบแข็งและเงื่อนไขการผลิตที่จำเป็นล้วนส่งผลต่อการเลือกกระบวนการ. ส่วนที่มีลักษณะเป็นร่องยาวหรือข้อกำหนดในการชุบแข็งที่แตกต่างกันอาจเหมาะสมกับวิธีการแบ่งส่วนหรือการสแกนมากกว่า. ควรเลือกกระบวนการหลังจากตรวจสอบแบบร่างชิ้นงานแล้ว.
เครื่องสามารถบรรลุความแข็งและความลึกของเคสได้เท่าใด?
ไม่มีค่าความแข็งหรือค่าความลึกตัวเรือนเพียงค่าเดียวที่ใช้กับเพลาสไปลน์ทุกอัน. ผลลัพธ์ขึ้นอยู่กับวัสดุ, สภาพการรักษาความร้อนเดิม, รูปทรงร่องฟันและข้อกำหนดการชุบแข็งที่ต้องการ. โปรดระบุความแข็งพื้นผิวที่ต้องการและความลึกของเคสที่มีประสิทธิภาพจากแบบหรือมาตรฐานทางเทคนิคของคุณ เพื่อให้สามารถพัฒนากระบวนการทำความร้อนตามข้อกำหนดเหล่านั้นได้.
เครื่องจักรเครื่องหนึ่งสามารถประมวลผลเพลาร่องที่แตกต่างกันได้?
ได้, โดยที่ชิ้นส่วนยังคงอยู่ในความสามารถทางกลและทางไฟฟ้าของเครื่อง. เพลาร่องที่แตกต่างกันอาจต้องใช้ตัวเหนี่ยวนำแยกกัน, อุปกรณ์ติดตั้งและสูตรกระบวนการ. หากจำเป็นต้องประมวลผลชิ้นงานหลายชิ้นในเครื่องเดียวกัน, เป็นการดีกว่าที่จะตรวจสอบภาพวาดทั้งหมดในระหว่างขั้นตอนการเลือกอุปกรณ์.
ข้อมูลใดที่จำเป็นสำหรับการเลือกเครื่อง?
กรุณาส่ง: การวาดเพลาแบบเส้นโค้ง, วัสดุและเกรด, ขนาดโดยรวม, ขนาดเส้นโค้ง, พื้นที่ที่จะแข็งตัว, ความแข็งของพื้นผิวที่ต้องการ, ต้องการความลึกของเคสที่มีประสิทธิภาพ, ปริมาณการผลิตหรือรอบที่ต้องการ, และข้อกำหนดในการโหลดด้วยตนเองหรืออัตโนมัติ.
การวาดภาพโดยระบุพื้นที่ชุบแข็งที่ต้องการไว้อย่างชัดเจนมีประโยชน์อย่างยิ่งในการกำหนดตัวเหนี่ยวนำ, กำลังเหนี่ยวนำ, วิธีการชุบแข็งและการกำหนดค่าเครื่องจักร.
Ⅸ. ส่งรูปวาดเพลา Spline ของคุณมาให้เรา
ควรพัฒนาระบบชุบแข็งแบบเหนี่ยวนำเพลาแบบร่องฟันรอบๆ ชิ้นส่วนจริง แทนที่จะเลือกจากรุ่นเครื่องจักรเพียงอย่างเดียว.
ส่งของคุณ การวาดชิ้นงาน, วัสดุ, บริเวณที่ต้องทำให้แข็ง, ความต้องการความแข็ง, ความลึกของเคสและข้อกำหนดการผลิต. เราสามารถประเมินกระบวนการชุบแข็งแบบนัดเดียวได้, การจัดเรียงตัวเหนี่ยวนำ, กำลังเหนี่ยวนำ, วิธีการดับ, โครงสร้างเครื่องจักรและการกำหนดค่าระบบอัตโนมัติร่วมกัน.