เครื่องชุบแข็งด้วยการเหนี่ยวนำบอลสตั๊ดอัตโนมัติสำหรับส่วนประกอบระบบบังคับเลี้ยวและช่วงล่างของยานยนต์
Ⅰ. ดูกระบวนการชุบแข็งสตั๊ดบอล
การชุบแข็งแบบเหนี่ยวนำอัตโนมัติสำหรับบอลสตั๊ด
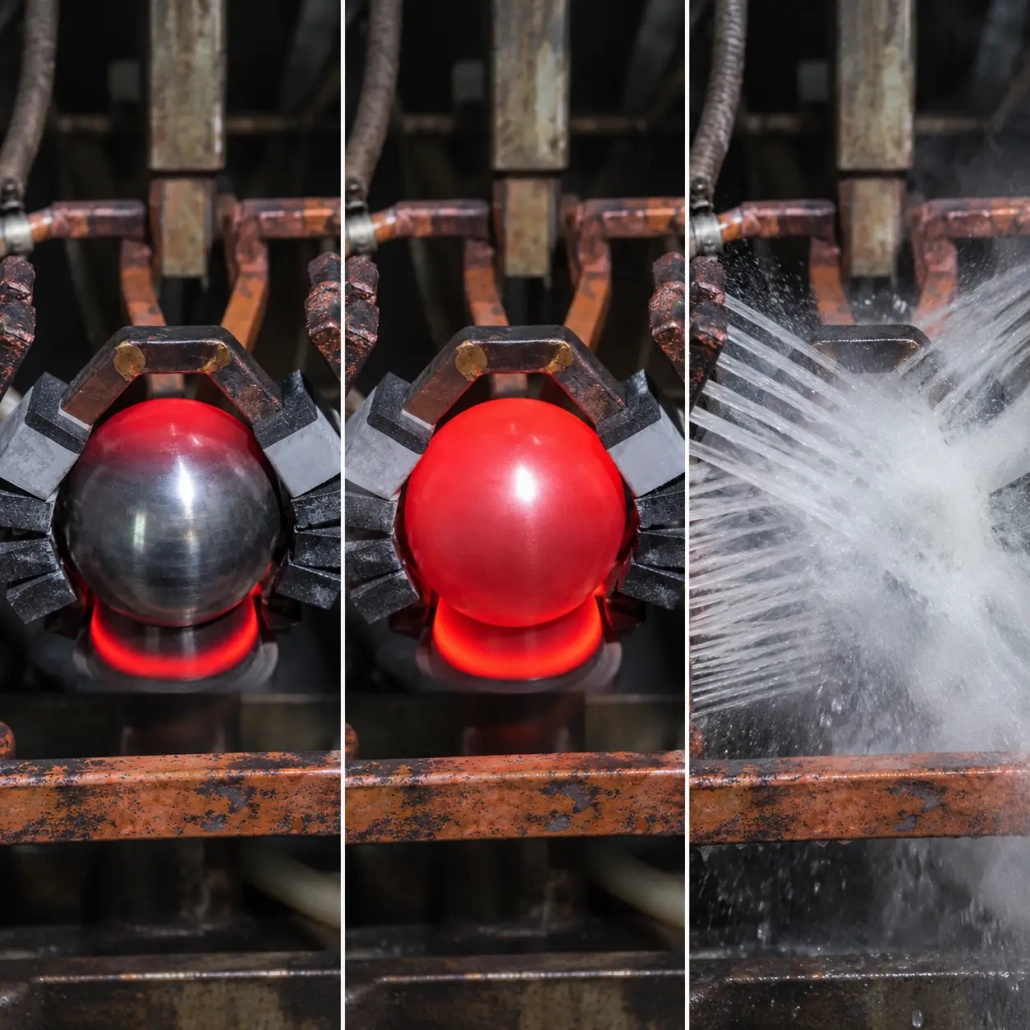
คอยล์โค้ง · การหมุนด้วยความเร็วคงที่ · การชุบแข็งพื้นผิว
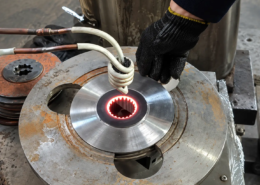
วิดีโอแสดงการหมุนหัวทรงกลมระหว่างการให้ความร้อนแบบเหนี่ยวนำ. ตัวเหนี่ยวนำจะเป็นไปตามพื้นที่ทำความร้อนที่ต้องการ แทนที่จะใช้ขดลวดแบบวงกลมทั่วไป.
การหมุนที่มีการควบคุมช่วยให้พื้นที่ต่างๆ ของพื้นผิวลูกบอลผ่านซ้ำๆ ผ่านโซนทำความร้อนที่มีประสิทธิภาพ, ช่วยลดความแตกต่างเส้นรอบวงก่อนดับ.
Ⅱ. เหตุใด Ball Studs จึงจำเป็นต้องมีการตั้งค่าการชุบแข็งโดยเฉพาะ
สตัดบอลผสมผสานพื้นผิวการทำงานทรงกลม, พื้นที่เปลี่ยนผ่านและก้าน. รูปทรงนี้สร้างสภาวะการเหนี่ยวนำ-ความร้อนที่แตกต่างจากเพลาทรงกระบอกตรง.
ถ้าตัวเหนี่ยวนำไม่ตรงกับโปรไฟล์ลูก, บางพื้นที่อาจจับคู่กับสนามแม่เหล็กไฟฟ้าได้แรงกว่าบริเวณอื่น. ความร้อนไม่สม่ำเสมอ, อาจส่งผลให้มีความร้อนสูงเกินไปหรือรูปแบบการแข็งตัวผิดปกติ.
กระบวนการชุบแข็งจึงต้องคำนึงถึงรูปทรงของชิ้นงานควบคู่ไปด้วย:
•รูปร่างของขดลวดเหนี่ยวนำ
•ระยะห่างจากคอยล์ถึงชิ้นงาน
•การหมุนชิ้นงาน
•พลังงานความร้อนและเวลา
•พื้นที่ชุบแข็งที่ต้องการ
•สภาพดับ
เครื่องจักรและกระบวนการได้รับการพัฒนาจากความต้องการการวาดและการบำบัดความร้อนจริง แทนที่จะใช้เส้นผ่านศูนย์กลางของลูกบอลเพียงอย่างเดียว.
Ⅲ. คอยล์เหนี่ยวนำโค้งแบบกำหนดเอง
หลักการ คอยล์เหนี่ยวนำ ถูกออกแบบให้รอบพื้นที่ทรงกลมที่ต้องการชุบแข็ง.
รูปทรงของมันสามารถจับคู่กับเส้นผ่านศูนย์กลางของลูกบอลได้, โปรไฟล์การเปลี่ยนและโซนการชุบแข็งที่ต้องการเพื่อให้ข้อต่อแม่เหล็กไฟฟ้าเหมาะสมกับชิ้นงานมากขึ้น.
ขึ้นอยู่กับชิ้นส่วน, การออกแบบคอยล์อาจต้องพิจารณาด้วย:
•เส้นผ่านศูนย์กลางลูกบอล
•การเปลี่ยนจาก Ball-to-Shank
•รูปแบบกรณีที่จำเป็น
•ระยะห่างคอยล์ที่มีอยู่
•การจัดเตรียมการดับ
สำหรับแกนบอลที่มีขนาดแตกต่างกันอย่างมาก, การเปลี่ยนเฉพาะการตั้งค่าเครื่องอาจไม่เพียงพอ. อาจจำเป็นต้องใช้ขดลวดเหนี่ยวนำหรือฟิกซ์เจอร์อื่น.
Ⅳ. ควบคุมการหมุนเพื่อให้ความร้อนสม่ำเสมอยิ่งขึ้น
ลูกสตั๊ด หมุนด้วยความเร็วที่ควบคุมได้ ระหว่างการทำความร้อน.
สำหรับพื้นผิวทรงกลม, ช่วยให้พื้นที่เส้นรอบวงที่แตกต่างกันสามารถผ่านโซนทำความร้อนที่มีประสิทธิภาพซ้ำๆ แทนที่จะคงอยู่ในความสัมพันธ์คงที่กับขดลวดเหนี่ยวนำ.
ผลการให้ความร้อนขึ้นอยู่กับส่วนผสมของ:
คอยล์แบบกำหนดเอง + ควบคุมการหมุน + พารามิเตอร์การทำความร้อน
ความเร็วในการหมุนจึงเป็นส่วนหนึ่งของกระบวนการชุบแข็ง ไม่ใช่เพียงการตั้งค่าเครื่องจักรทางกลเท่านั้น.
ความเร็วที่ต้องการจะพิจารณาร่วมกับการออกแบบคอยล์, เวลาในการให้ความร้อน, กำลังและรูปทรงของชิ้นงาน.
Ⅴ. การชุบแข็งพื้นผิวเฉพาะจุดโดยคำนึงถึงการบิดเบือน
กระบวนการนี้มีจุดมุ่งหมายเพื่อทำให้บริเวณพื้นผิวที่ระบุแข็งขึ้นโดยไม่ต้องให้ความร้อนแก่แกนบอลทั้งหมดโดยไม่จำเป็น.
การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดจะเน้นวงจรความร้อนรอบๆ พื้นที่ที่ต้องการ. ชั้นที่ชุบแข็งจะให้คุณสมบัติพื้นผิวตามที่ระบุไว้สำหรับชิ้นส่วน, ในขณะที่อิทธิพลทางความร้อนต่อแกนและก้านสามารถจำกัดได้ด้วยกระบวนการที่เลือก.
ความแข็งสุดท้ายและ ความลึกของเคสที่มีผล ขึ้นอยู่กับวัสดุ, สภาพก่อนหน้าของชิ้นงานและข้อกำหนดการอบชุบด้วยความร้อน.
การควบคุมมิติก็มีความสำคัญเช่นกัน เนื่องจากพื้นผิวทรงกลมเป็นเรขาคณิตเชิงฟังก์ชัน. มากเกินไป การบิดเบี้ยว อาจส่งผลต่อการตัดเฉือนครั้งต่อไป, ประกอบหรือสัมผัสกับซ็อกเก็ตผสมพันธุ์.
การพัฒนากระบวนการจึงต้องคำนึงถึง:
•สมมาตรความร้อน
•การเปลี่ยนจาก Ball-to-Shank
•การหมุนระหว่างการให้ความร้อน
•การกระจายการดับ
•รูปแบบกรณีที่จำเป็น
•ความกลมหลังการชุบแข็งหรือความทนทานต่อมิติ
การทำความร้อนแบบเหนี่ยวนำสามารถช่วยจำกัดการสัมผัสความร้อนโดยไม่จำเป็น, แต่ความบิดเบี้ยวและความกลมขั้นสุดท้ายนั้นขึ้นอยู่กับส่วนประกอบและกระบวนการที่เกิดขึ้นจริง. ควรประเมินโดยเทียบกับแบบวาดแทนที่จะถือเป็นข้อกำหนดเฉพาะของเครื่องจักร.
Ⅵ. การประมวลผลอัตโนมัติสำหรับการผลิตเป็นชุด
เครื่องสามารถรวมการจัดการชิ้นส่วนเข้าด้วยกัน, การจัดตำแหน่ง, การหมุน, การเหนี่ยวนำความร้อนและการดับในวงจรอัตโนมัติ.
ลำดับทั่วไปคือ:
→
→
→
→
→
การจัดวางการโหลดและเค้าโครงเครื่องจักรที่แน่นอนจะถูกเลือกตามชิ้นงานและข้อกำหนดการผลิต.
การควบคุม CNC ประสานการเคลื่อนที่ของเครื่องจักรและรอบการชุบแข็ง. อันหนึ่ง แหล่งจ่ายไฟเหนี่ยวนำ IGBT ให้พลังงานความร้อนที่จำเป็นสำหรับกระบวนการ.
การโหลดและการขนถ่ายอัตโนมัติสามารถลดการจัดการด้วยมือซ้ำๆ ได้ และเหมาะสำหรับการผลิตที่มีการประมวลผลสตั๊ดลูกกลมอย่างต่อเนื่องเป็นชุด.
Ⅶ. พวงมาลัย, Tie-Rod-End และสตั๊ดบอลแบบแขวน
ตัวเครื่องสามารถพัฒนาให้แตกต่างกันได้ ยานยนต์ แอพพลิเคชั่นสตั๊ดบอล, รวมถึง:
•สตั๊ดลูกพวงมาลัย
•สตั๊ดบอลแบบปลายก้านผูก
•สตั๊ดบอลช่วงล่าง
ส่วนประกอบเหล่านี้อาจมีเส้นผ่านศูนย์กลางลูกบอลแตกต่างกัน, เรขาคณิตของก้าน, ความยาวโดยรวมและพื้นที่ชุบแข็งที่ต้องการ.
เครื่องจักรที่ออกแบบมาสำหรับผลิตภัณฑ์หลายรุ่นสามารถใช้การตั้งค่ากระบวนการที่ปรับได้และเครื่องมือที่เปลี่ยนได้. ขึ้นอยู่กับความแตกต่างระหว่างส่วนต่างๆ, การเปลี่ยนแปลงผลิตภัณฑ์อาจเกี่ยวข้องกับ:
•การเลือกการตั้งค่า CNC ที่สอดคล้องกัน
•การปรับตำแหน่งชิ้นงาน
•การเปลี่ยนอุปกรณ์ติดตั้ง
•การเปลี่ยนคอยล์เหนี่ยวนำ
•การปรับวงจรการทำความร้อน
ควรกำหนดกลุ่มผลิตภัณฑ์ที่ใช้งานได้จริงในระหว่างการออกแบบเครื่องจักร. ความสามารถหลายขนาดไม่ได้หมายความว่าหนึ่งคอยล์หรือฟิกซ์เจอร์เดียวจะเหมาะกับสตั๊ดบอลทุกอัน.
Ⅷ. สิ่งที่กำหนดการกำหนดค่าเครื่อง?
การกำหนดค่าที่ถูกต้องเริ่มต้นด้วยสตั๊ดบอลจริงและข้อกำหนดการชุบแข็ง.
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| เส้นผ่านศูนย์กลางและรูปทรงของลูกบอล | ส่งผลต่อการออกแบบคอยล์และคัปปลิ้งแม่เหล็กไฟฟ้า |
| ขนาดก้าน | ส่งผลต่อการออกแบบและการวางตำแหน่งอุปกรณ์ติดตั้ง |
| วัสดุ | ส่งผลต่อการตอบสนองที่แข็งตัว |
| พื้นที่ชุบแข็งที่ต้องการ | กำหนดโซนทำความร้อนเป้าหมาย |
| ข้อกำหนดความแข็งผิว | กำหนดเป้าหมายการรักษาความร้อน |
| ความลึกของเคสที่มีประสิทธิภาพ | ส่งผลต่อความถี่และสภาวะความร้อน |
| ข้อกำหนดความกลมหรือการบิดเบือน | ส่งผลต่อการพัฒนาและการตรวจสอบกระบวนการ |
| ตัวเลือกสินค้า | กำหนดข้อกำหนดด้านเครื่องมือและการเปลี่ยนแปลง |
| อัตราการผลิตที่ต้องการ | ส่งผลต่อระบบอัตโนมัติและการกำหนดค่าเครื่องจักร |
ไม่มีอำนาจสากล, ความถี่, ความเร็วในการหมุนหรือรอบเวลาระบุไว้เนื่องจากค่าเหล่านี้ขึ้นอยู่กับชิ้นงานจริงและเป้าหมายการผลิต.
Ⅸ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เหตุใดสตั๊ดบอลจึงหมุนระหว่างการทำความร้อนแบบเหนี่ยวนำ?
พื้นผิวทรงกลมไม่มีปฏิกิริยากับสนามเหนี่ยวนำในลักษณะเดียวกับพื้นผิวทรงกระบอกตรง. การหมุนที่มีการควบคุมช่วยให้พื้นที่ต่างๆ ของลูกบอลผ่านโซนทำความร้อน และสามารถปรับปรุงความสม่ำเสมอของการทำความร้อนตามเส้นรอบวงได้.
สตั๊ดบอลทุกอันต้องใช้คอยล์เหนี่ยวนำที่แตกต่างกันหรือไม่?
ไม่จำเป็น. ชิ้นส่วนที่มีรูปทรงคล้ายกันอาจใช้โครงแบบเดียวกันของเครื่องจักร, แต่มีการเปลี่ยนแปลงเส้นผ่านศูนย์กลางของลูกบอลอย่างมีนัยสำคัญ, รูปร่างการเปลี่ยนแปลงหรือพื้นที่ชุบแข็งอาจต้องใช้ขดลวดหรือฟิกซ์เจอร์อื่น.
แกนบอลแข็งตัวทั้งหมดหรือไม่?
กระบวนการนี้มีจุดประสงค์เพื่อการชุบแข็งพื้นผิวเฉพาะจุดตามแบบ. รูปแบบกรณีที่ต้องการ, ควรระบุความแข็งและความลึกสำหรับส่วนประกอบจริง.
เครื่องหนึ่งสามารถประมวลผลแกนบอลหลายขนาดได้?
สามารถกำหนดค่าสำหรับช่วงของผลิตภัณฑ์ที่กำหนดได้. การเปลี่ยนแปลงอาจเกี่ยวข้องกับการตั้งค่า CNC ร่วมกับฟิกซ์เจอร์หรือการเปลี่ยนคอยล์, ขึ้นอยู่กับความแตกต่างระหว่างส่วนต่างๆ.
กำลังไฟฟ้าเหนี่ยวนำที่ต้องการเลือกอย่างไร?
ไม่สามารถเลือกกำลังได้จากเส้นผ่านศูนย์กลางลูกปืนเพียงอย่างเดียว. วัสดุ, รูปทรงเรขาคณิต, ความลึกที่ต้องการของกรณี, เวลาในการให้ความร้อน, ข้อกำหนดในการออกแบบและการผลิตคอยล์ทั้งหมดส่งผลต่อการเลือกขั้นสุดท้าย.
Ⅹ. ส่งรูปวาดสตั๊ดบอลของคุณมาให้เรา
สำหรับการประเมินทางเทคนิคเบื้องต้น, ข้อมูลที่เป็นประโยชน์ที่สุดคือ:
•การวาดแกนบอลหรือมิติที่ชัดเจน
•วัสดุ
•พื้นที่ที่จะชุบแข็ง
•ความแข็งและความลึกของตัวเรือนที่ต้องการ, ถ้าระบุไว้
•อัตราการผลิตที่ต้องการ
จากรายละเอียดเหล่านี้, ขดลวดเหนี่ยวนำ, การจัดเรียงเครื่อง, กระบวนการทำความร้อน, สามารถประเมินการกำหนดค่าเครื่องมือและการทำงานอัตโนมัติสำหรับแอปพลิเคชันได้.