
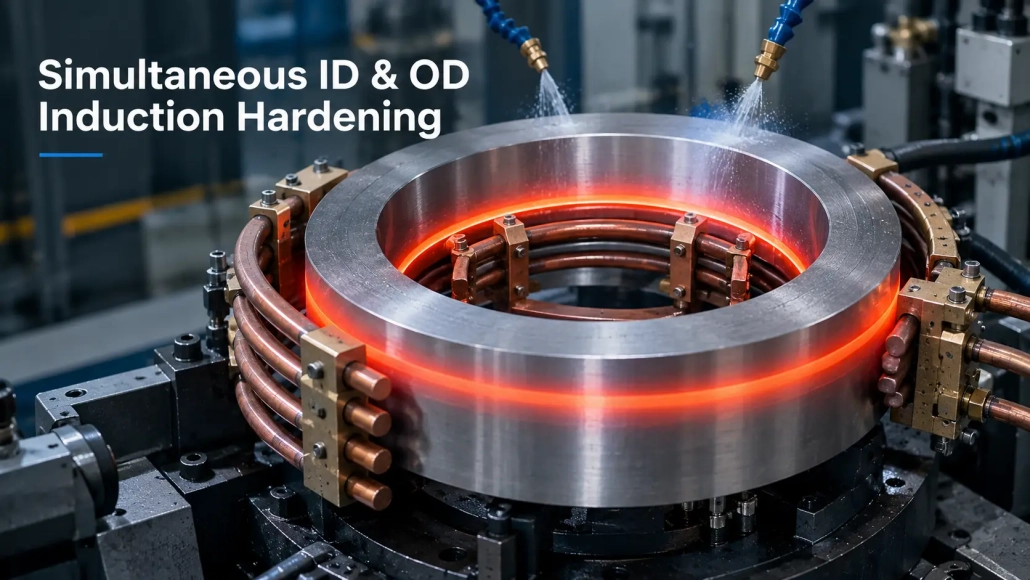
สามารถชุบแข็ง Inner และ Outer Diameters ด้วยวิธีเหนี่ยวนำพร้อมกันได้หรือไม่?
จำเป็นต้องมีส่วนประกอบรูปวงแหวนบางอย่าง พื้นผิวแข็งแบบเหนี่ยวนำทั้งเส้นผ่านศูนย์กลางภายนอก (เส้นผ่าศูนย์กลางนอก (OD)) และเส้นผ่านศูนย์กลางภายใน (ID). แนวทางปกตินั้นตรงไปตรงมา: ทำให้พื้นผิวด้านใดด้านหนึ่งแข็งตัวก่อน, แล้วประมวลผลอีกอัน.
นั่นได้ผล, แต่ยังสร้างการดำเนินการพิเศษอีกด้วย.
เมื่อ OD แข็งตัวก่อน และ ID จะถูกให้ความร้อนในภายหลัง, พื้นผิวด้านนอกที่แข็งแล้วอาจต้องได้รับการปกป้องด้วยสเปรย์น้ำเพื่อป้องกันการอบคืนตัวที่ไม่พึงประสงค์ในระหว่างรอบการให้ความร้อนครั้งที่สอง. ตัวเหนี่ยวนำก็ต้องเปลี่ยนด้วย, และชิ้นส่วนต้องผ่านการชุบแข็งสองครั้งแยกกัน.
สำหรับการผลิตซ้ำ, การจัดการเพิ่มเติมนั้นอาจกลายเป็นปัญหาในทางปฏิบัติได้.
วิธีการที่แตกต่างออกไปคือการให้ความร้อน ID และ OD ในเวลาเดียวกัน.
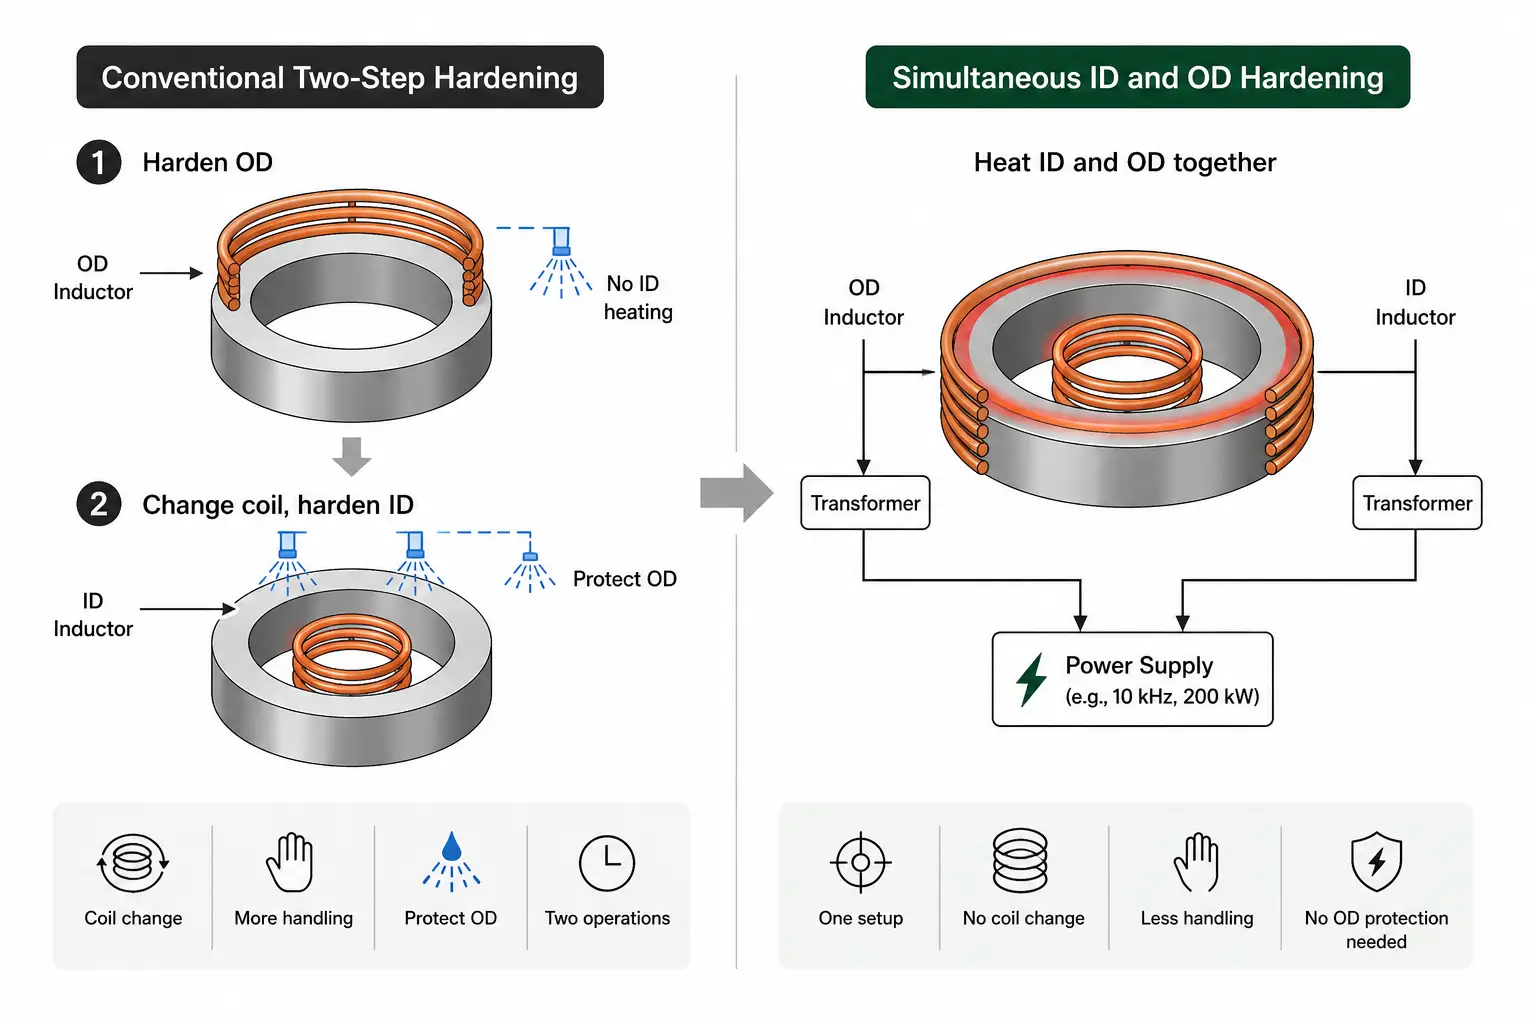
เส้นทางสองขั้นตอนแบบเดิมๆ จำเป็นต้องเปลี่ยนคอยล์และการตั้งค่าครั้งที่สอง; เส้นทางพร้อมกันจะทำความร้อนทั้งสองพื้นผิวในตำแหน่งเดียว.
| 1. ID พร้อมกันแค่ไหน & งานชุบแข็ง OD | 2. ส่วนที่ยากคือความสมดุลของพลังงาน |
| 3. ตัวอย่างเกียร์วงแหวนดาวเคราะห์ | 4. หลักการเดียวกันนี้สามารถนำไปใช้กับส่วนอื่น ๆ ได้หรือไม่? |
| 5. เมื่อไหร่ควรพิจารณา? |
1. วิธีการทํางานพร้อมกันของการหล่อความแข็งด้วยเหนี่ยวนํา ID และ OD
ในลักษณะนี้, ตัวเหนี่ยวนําสองตัวถูกวางรอบชิ้นงานเดียวกัน: ตัวหนึ่งสําหรับผิวภายนอกและอีกตัวสําหรับ รู.
ชิ้นส่วนรูปวงแหวนจะถูกใส่ลงในเครื่องชุบแข็งและย้ายไปยังตําแหน่งให้ความร้อนเพื่อให้ OD และ ID เชื่อมต่อกับตัวเหนี่ยวนําของแต่ละตัวพร้อมกัน.
แต่ละตัวเหนี่ยวนําเชื่อมต่อกับหม้อแปลงชุบแข็งของตัวเอง. ในตัวอย่างเฟืองวงแหวนดาวเคราะห์ที่แสดงด้านล่าง, หม้อแปลงทั้งสองตัวได้รับการจ่ายไฟจากแหล่งพลังงานเหนี่ยวนำเดียวกัน.
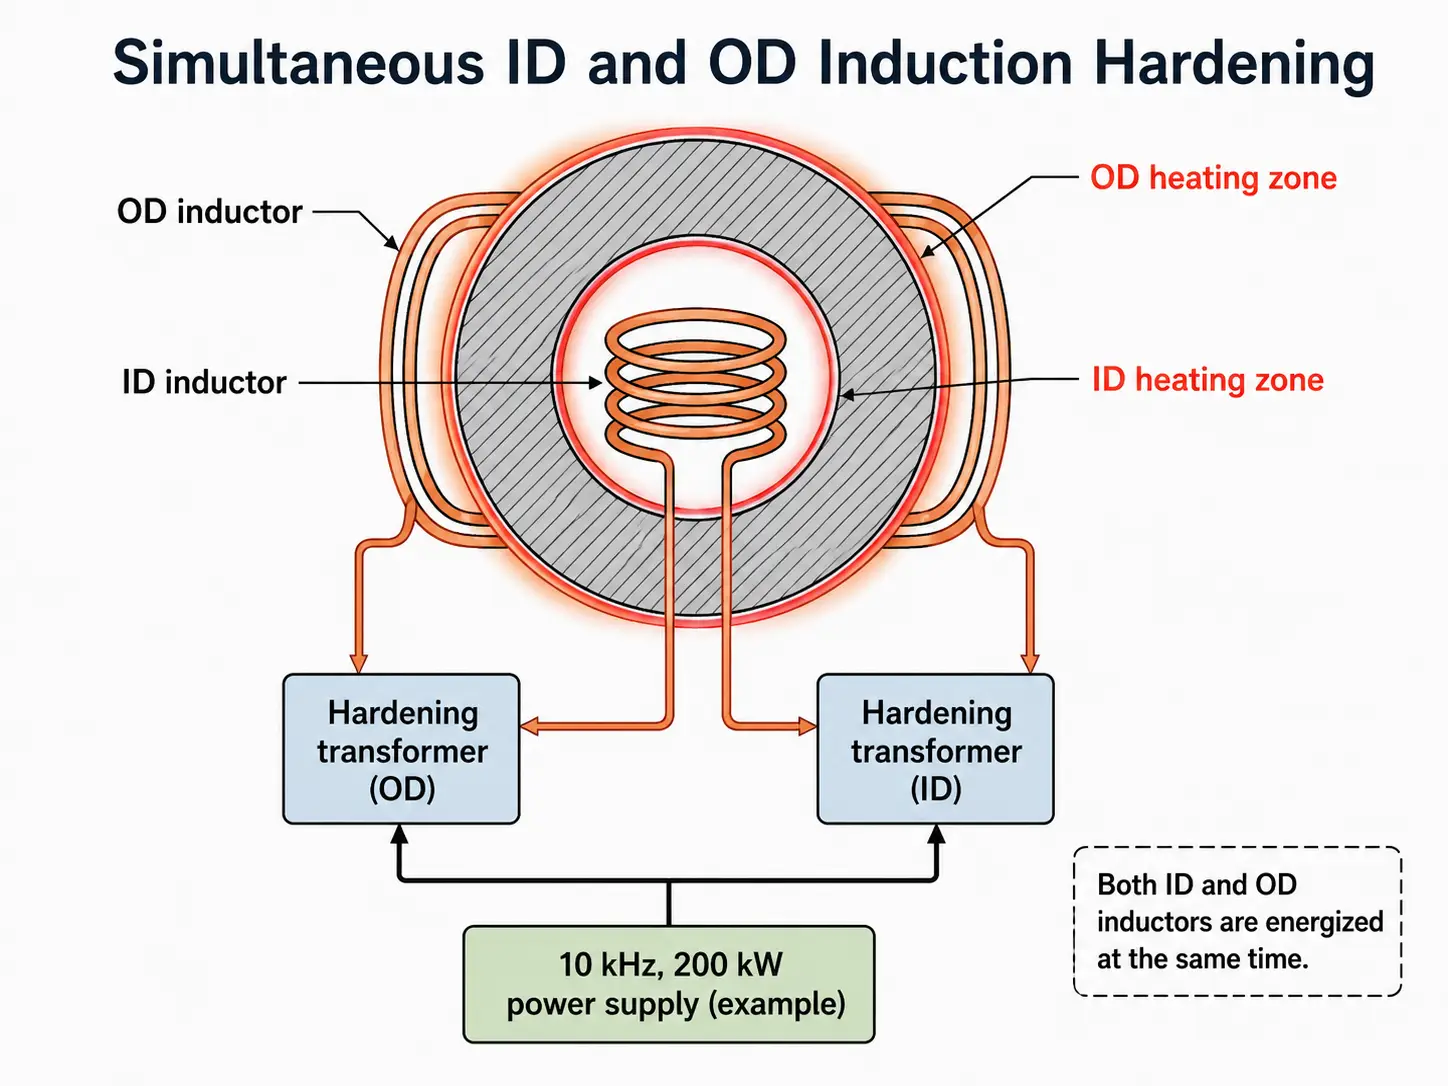
ตัวเหนี่ยวนำสองตัว - ตัวหนึ่งอยู่รอบ OD, หนึ่งอันอยู่ในรู - แต่ละอันป้อนโดยหม้อแปลงของตัวเองจากแหล่งพลังงานเดียวกัน.
ซึ่งช่วยลดความจำเป็นในการทำให้พื้นผิวทั้งสองแข็งขึ้นในการตั้งค่าที่แยกกันโดยสิ้นเชิง.
ความคิดนั้นเรียบง่าย. การทำให้การทำความร้อนทำงานอย่างถูกต้องนั้นไม่ง่ายเลย.
2. ส่วนที่ยากคือความสมดุลของพลังงาน
ตัวเหนี่ยวนำ OD และ ID ไม่สามารถถือเป็นโหลดที่เหมือนกันสองตัวได้.
รูปทรงของคอยล์, การเชื่อมต่อกับชิ้นงานและสภาวะการให้ความร้อนแตกต่างกัน. การแบ่งกำลังที่มีอยู่เท่าๆ กันระหว่างทั้งสองไม่ได้การันตีว่าพื้นที่ทั้งสองจะถึงสภาวะการให้ความร้อนที่ต้องการ.
การกระจายกำลังต้องสอดคล้องกับการประยุกต์ใช้งาน.
ในกระบวนการอ้างอิงนี้, การปรับสอดคล้องนี้ทำได้โดยการเปลี่ยนจำนวนรอบในคอยล์เหนี่ยวนำและใช้ตัวรวมแรงแม่เหล็ก. วัตถุประสงค์คือเพื่อให้ได้การกระจายกำลังที่เหมาะสมระหว่างโซนให้ความร้อนภายในและภายนอก.
นี่เป็นหนึ่งในประเด็นทางเทคนิคหลักของการชุบแข็ง ID และ OD พร้อมกัน.
คําถามไม่ใช่แค่ว่าขดลวดสองตัวสามารถเชื่อมต่อพร้อมกันได้หรือไม่. วงจรความร้อนทั้งสองต้องทํางานร่วมกันบนชิ้นงานจริง.
ความหนาของผนังก็สําคัญเช่นกัน. เมื่อพื้นผิวทั้งสองอยู่ใกล้กัน, ความร้อนจาก ID และ OD สามารถมีปฏิสัมพันธ์กันผ่านหน้าตัดของชิ้นงาน. ตัวอย่างต้นทางไม่ได้ให้ความหนาผนังขั้นต่ําหรือสูงสุดสากล, ดังนั้นสิ่งนี้จึงต้องถูกประเมินสำหรับแต่ละส่วนประกอบ แทนที่จะถือเป็นกฎการออกแบบคงที่.
3. ตัวอย่างเกียร์วงแหวนดาวเคราะห์
มีรายงานการนำวิธีนี้ไปใช้กับ เฟืองวงแหวนดาวเคราะห์.
ชิ้นงานมีความหนาของผนัง 12.7 มม.. ก 10 กิโลเฮิรตซ์, 200 แหล่งจ่ายพลังงานเหนี่ยวนำ กิโลวัตต์ จ่ายให้กับหม้อแปลงชุบแข็งสองตัว, โดยมีหม้อแปลงตัวหนึ่งเชื่อมต่อกับขดลวดเหนี่ยวนอกและอีกตัวเชื่อมต่อกับขดลวดเหนี่ยวนใน.
ขดลวดเหนี่ยวนทั้งสองทำให้พื้นผิวด้านนอกและด้านในร้อนในชุดเดียวกัน.
ตัวเลขเหล่านี้มีประโยชน์เป็นตัวอย่างกระบวนการจริง, แต่ไม่ควรถูกพิจารณาเป็นมาตรฐานสำหรับการชุบแข็ง ID และ OD พร้อมกัน.
เส้นผ่านศูนย์กลางวงแหวนที่แตกต่างกัน, ความหนาของผนัง, วัสดุหรือพื้นที่ที่ชุบแข็งอาจต้องการความถี่, ระดับพลังงานหรือการจัดเรียงตัวเหนี่ยวนำที่แตกต่างกัน.
ความแตกต่างนั้นมีความสำคัญ. ในการชุบแข็งด้วยการเหนี่ยวนำ, การลอกพารามิเตอร์ไฟฟ้าจากชิ้นส่วนอื่นแทบไม่เคยเป็นทางเลือกแทนการปรับกระบวนการให้เหมาะกับชิ้นงาน.
4. หลักการเดียวกันนี้สามารถนำไปใช้กับส่วนอื่น ๆ ได้หรือไม่?
แนวคิดเดียวกันนี้ไม่ได้จำกัดอยู่เพียงเฟืองวงแหวนดาวเคราะห์.
กระบวนการอ้างอิงยังชี้ให้เห็นว่าบูชพินผนังหนาสามารถแข็งตัวได้ด้วย ID และ OD พร้อมกัน การสแกน.
ในกรณีนั้น, แทนที่จะให้ความร้อนแก่พื้นที่ที่ต้องการโดยสมบูรณ์ในตำแหน่งคงที่จุดเดียว, พื้นผิวด้านในและด้านนอกสามารถแปรรูปได้ ชิ้นงานหรือระบบทำความร้อนเคลื่อนที่ ผ่านความยาวการชุบแข็งที่ต้องการ.
ซึ่งจะทำให้สามารถนำวิธีการไปประยุกต์ใช้กับส่วนประกอบวงแหวนอื่นๆ ได้, โดยมีเงื่อนไขว่ามีพื้นที่เพียงพอสำหรับตัวเหนี่ยวนำสองตัวและสามารถจับคู่สภาวะความร้อนได้อย่างเหมาะสม.
นั่นไม่ได้หมายความว่าการชุบแข็งพร้อมกันจะเป็นทางเลือกที่ดีกว่าเสมอไป.
สำหรับปริมาณการผลิตต่ำ, ชิ้นส่วนที่เข้าถึงขดลวดได้ยาก, หรือการใช้งานที่เส้นผ่านศูนย์กลางด้านในและด้านนอกต้องการสภาพการให้ความร้อนที่แตกต่างกันอย่างมาก, การชุบแข็งสองขั้นตอนแยกกันอาจยังคงง่ายต่อการพัฒนาและควบคุม.
5. เมื่อไรที่การชุบแข็งกระแสไฟเหนี่ยวนำด้านในและด้านนอกพร้อมกันควรพิจารณา?
กระบวนการนี้จะน่าสนใจมากขึ้นเมื่อชิ้นส่วนเดียวกันต้องการการชุบแข็งทั้งด้านในและผิวด้านนอกซ้ำๆ.
การหลีกเลี่ยงการตั้งค่าอุปกรณ์ครั้งที่สองสามารถลดการเปลี่ยนขดลวดและการจัดการชิ้นส่วนซ้ำซ้อน. ยังช่วยลดความจำเป็นในการปกป้องพื้นผิวที่แข็งตัวแล้วจากรอบความร้อนครั้งที่สองในลักษณะเดียวกับกระบวนการสองขั้นตอนแบบเดิม.
แต่ข้อดีเหล่านั้นมีความสำคัญก็ต่อเมื่อโซนความร้อนสองโซนสามารถปรับสมดุลได้อย่างเหมาะสม.
ด้วยเหตุนี้, การทำให้แข็งด้วยการเหนี่ยวนำพร้อมกันทั้งด้านในและด้านนอกควรถูกพิจารณาเป็น กระบวนการเฉพาะสำหรับชิ้นงาน มากกว่าการเป็นฟังก์ชันมาตรฐานของเครื่องจักร.
หากคุณกำลังประเมินวิธีนี้สำหรับเฟืองวงแหวน, บุช หรืออื่น ๆ ส่วนวงแหวน, จุดเริ่มต้นควรเป็นภาพร่างชิ้นงาน: ID, เส้นผ่าศูนย์กลางนอก (OD), ความหนาของผนังและพื้นผิวที่ต้องการการทำให้แข็งอย่างแม่นยำ.
จากข้อมูลนั้น, จะง่ายกว่ามากในการตัดสินใจว่าการทำให้แข็งพร้อมกันเป็นไปได้หรือว่ากระบวนการสองขั้นตอนแบบดั้งเดิมยังคงเป็นตัวเลือกที่ดีกว่า.
คีย์ Takeaway
การเหนี่ยวนำให้แข็งภายในและภายนอกพร้อมกัน ควรถูกพิจารณาเป็นกระบวนการเฉพาะของชิ้นงาน, ไม่ใช่ฟังก์ชันมาตรฐานของเครื่องจักร. การตั้งค่าง่ายในหลักการ, แต่ขึ้นอยู่กับการทำงานร่วมกันของโซ่หนึ่ง:
ตัวเหนี่ยวนำสองตัว → หม้อแปลงสองตัว → แหล่งพลังงานหนึ่งแหล่ง → การกระจายพลังงานอย่างสมดุล → ทั้งสองพื้นผิวถูกชุบแข็งในขั้นตอนเดียว
คำถามเชิงปฏิบัติคือความสมดุลของพลังงาน — ว่าวงจรทำความร้อนทั้งสองสามารถทำงานร่วมกันบนชิ้นงานจริงได้หรือไม่. ถ้าทำได้, ขั้นตอนเดียวสามารถทดแทนสองขั้นตอนแยกกัน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
สามารถชุบแข็ง OD และ ID ในขั้นตอนเดียวได้หรือไม่?
ได้. ตัวเหนี่ยวนำสองตัวถูกวางรอบชิ้นงานเดียวกัน — หนึ่งตัวสำหรับผิวด้านนอกและอีกตัวสำหรับรู และแต่ละตัวเชื่อมต่อกับหม้อแปลงชุบแข็งของตนเอง. ความท้าทายไม่ใช่เพียงการเชื่อมต่อขดลวดทั้งสอง, แต่ปรับสมดุลกำลังระหว่างโซนทำความร้อนทั้งสองโซน.
การชุบแข็งพร้อมกันเป็นทางเลือกที่ดีกว่าเสมอ?
ไม่ใช่. สำหรับปริมาณการผลิตต่ำ, ชิ้นส่วนที่เข้าถึงขดลวดได้ยาก, หรือการใช้งานที่ ID และ OD ต้องการสภาวะการทำความร้อนที่แตกต่างกันมาก, การดำเนินการสองอย่างที่แยกจากกันอาจยังคงพัฒนาและควบคุมได้ง่ายกว่า.
จำเป็นต้องใช้แหล่งจ่ายไฟใดสำหรับการชุบแข็ง ID และ OD พร้อมกัน?
ไม่มีมาตรฐานเดียว. ตัวอย่างเฟืองวงแหวนดาวเคราะห์ที่รายงานใช้ 10 กิโลเฮิรตซ์, 200 อุปทานกิโลวัตต์ป้อนหม้อแปลงสองตัว, แต่มีเส้นผ่านศูนย์กลางต่างกัน, ความหนาของผนัง, วัสดุหรือพื้นที่ที่ชุบแข็งอาจต้องการความถี่, ระดับพลังงานและการจัดเรียงตัวเหนี่ยวนำ.
แข็งทั้ง OD และ ID บนชิ้นส่วนหนึ่งเดียว?
ส่งภาพวาดชิ้นงานของคุณให้เรา — ID, เส้นผ่าศูนย์กลางนอก (OD), ความหนาผนัง และพื้นผิวที่จะถูกชุบแข็ง — และเราจะช่วยคุณตัดสินว่าการชุบแข็ง ID และ OD พร้อมกันเหมาะกับชิ้นส่วนของคุณหรือไม่.


