
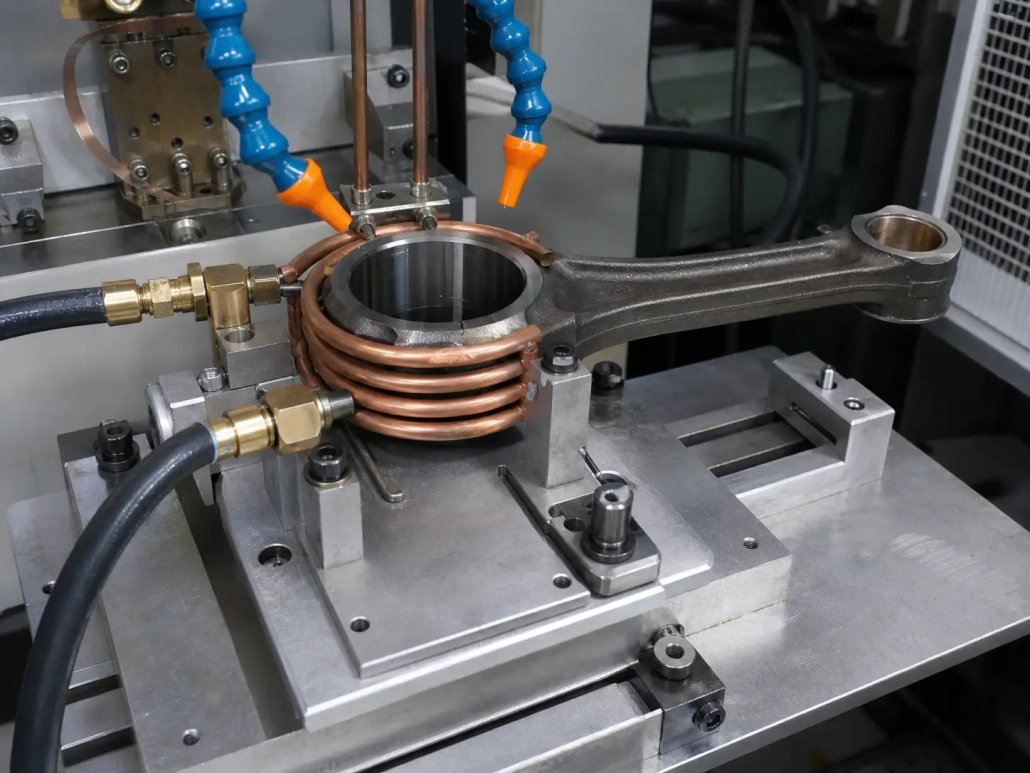
การให้ความร้อนแบบเหนี่ยวนำสำหรับก้านเชื่อม: คําแนะนําเชิงปฏิบัติสําหรับการอบความร้อน, การประกอบ & การผลิต
ก้านสูบรับโหลดเป็นรอบ ๆ ผ่านรูปร่างที่ไม่สม่ำเสมอ. ปลายใหญ่, ปลายเล็ก, แผ่นคั่น, ฝาครอบ, และบริเวณสลักเกลียวแต่ละส่วนมีมวลต่างกัน, การตอบสนองต่อความร้อนต่างกัน, และข้อกำหนดด้านโลหะวิทยาต่างกัน. เมื่อก้านต้องการความร้อน—เพื่อการหดตัวของบุชชิ่ง, การชุบแข็งรู, หรือการอุ่นล่วงหน้าก่อนขึ้นรูป—การให้ความร้อนทั้งชิ้นในเตาเผามักเป็นวิธีที่ช้าและแม่นยําน้อยที่สุด.
ก้านสูบให้ความร้อนเหนี่ยวนํา จะส่งพลังงานโดยตรงเข้าสู่โลหะในโซนที่ต้องการ. ไม่ต้องรอเตาเผาให้ทํางาน. ไม่มีส่วนที่ให้ความร้อนซึ่งไม่ต้องการการบําบัดความร้อน. สนามแม่เหล็กไฟฟ้าจะจับกับวัสดุแท่งนําไฟฟ้าและสร้างความร้อนภายใน—หลักการเดียวกับที่กล่าวไว้ใน พื้นฐานการให้ความร้อนด้วยเหนี่ยวนำ คู่มือ.
สําหรับการผลิต, ประโยชน์ในทางปฏิบัติสะสมอย่างรวดเร็ว: รอบเวลาสั้นกว่าการประมวลผลเตาเผาแบบแบทช์, ออกซิเดชันน้อยลงจากเวลาที่อุณหภูมิลดลง, และบูรณาการเข้ากับเซลล์อัตโนมัติได้ง่ายขึ้นด้วยการกด, โรบอต, และดับสถานี. สิ่งสำคัญคือรูปทรงของก้านสูบไม่เอื้ออำนวยต่อการออกแบบกระบวนการที่เลอะเทอะ. คอยล์นอกศูนย์, ความถี่ที่ไม่ถูกต้อง, หรือฟิกซ์เจอร์ที่เบี่ยงเบนไปครึ่งมิลลิเมตรสามารถเปลี่ยนกระบวนการที่ทำซ้ำได้ให้เป็นเครื่องกำเนิดเศษเหล็ก.
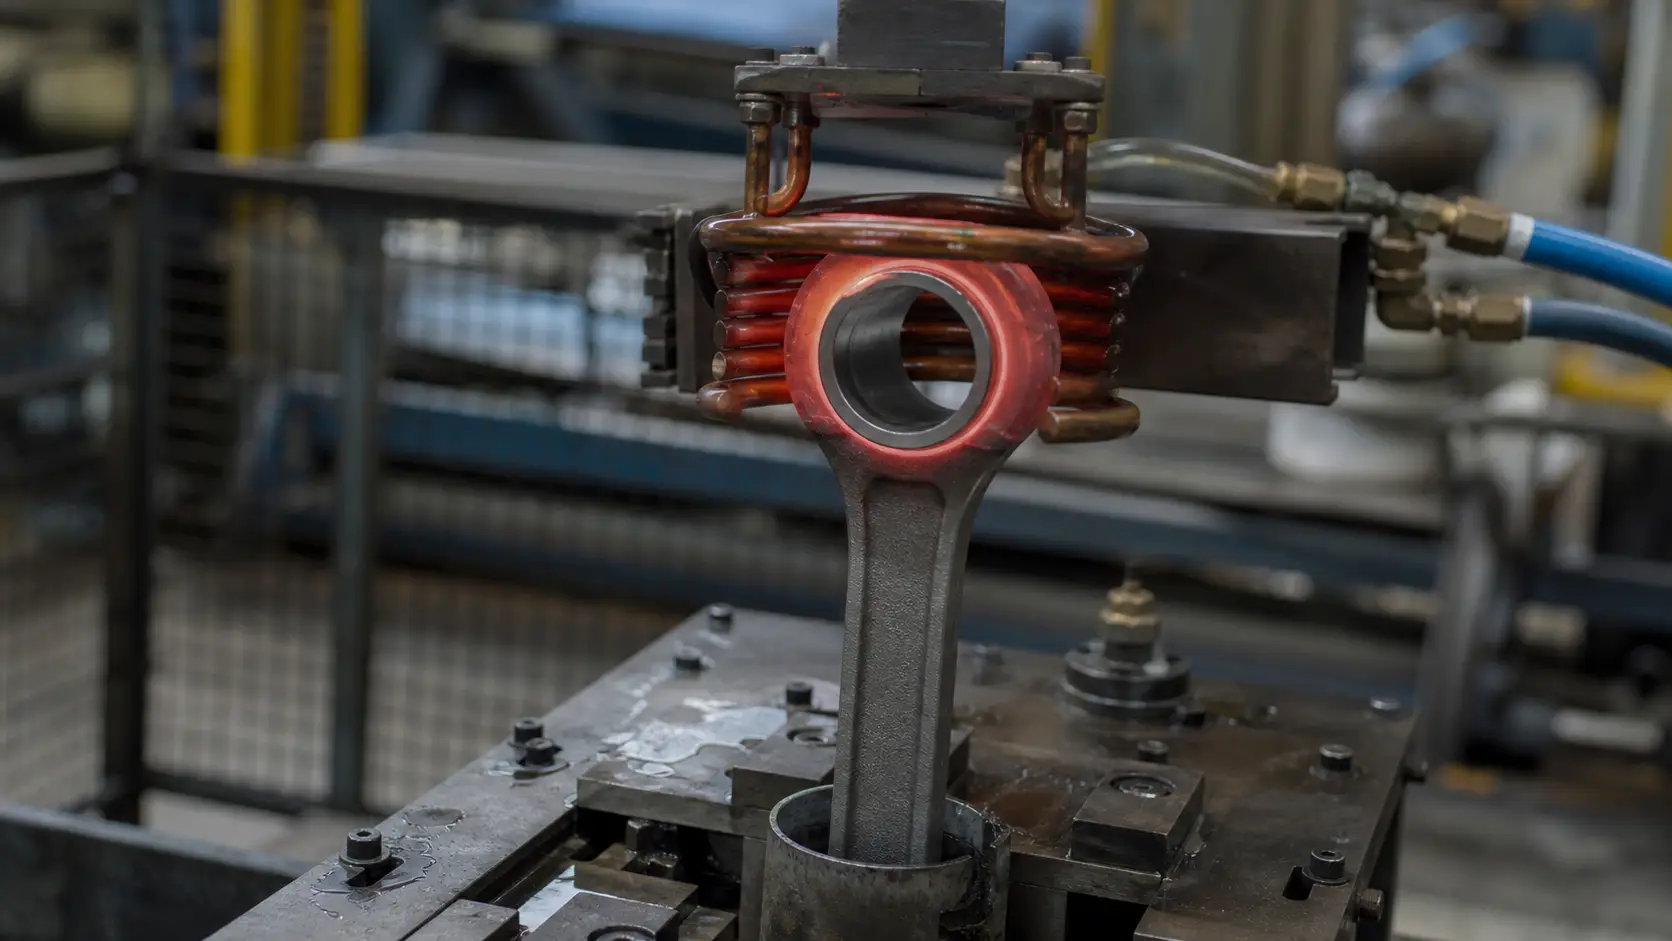
ทําไมต้องเหนี่ยวนําสําหรับก้านสูบ
ก้านสูบต้องการความร้อนเฉพาะจุด. ข้อต่อหดต้องการให้รูสูบร้อนและขยายตัวในขณะที่ส่วนที่เหลือของก้านสูบเย็น. การทําให้แข็งมุ่งเป้าไปที่พื้นผิวสึกหรอเฉพาะ. การอุ่นการตีขึ้นรูปต้องการอุณหภูมิที่สม่ำเสมอผ่านส่วนที่มีความหนาแตกต่างกันไป 8 มม. ถึง 35 มม. ภายในส่วนเดียวกัน.
เตาหลอมถือว่าแท่งทั้งหมดเป็นมวลความร้อนก้อนเดียว. นั่นหมายถึงรอบเวลาที่ยาวนานขึ้น, ออกซิเดชันมากขึ้น, และความร้อนซึมเข้าสู่บริเวณที่อยู่ในสภาพสุดท้ายแล้ว. การเหนี่ยวนำพลิกสิ่งนี้. คอยล์ล้อมรอบโซนที่สำคัญ. พลังงานเข้าสู่โลหะโดยตรงที่โซนนั้น. ทุกสิ่งทุกอย่างจะอยู่ที่อุณหภูมิแวดล้อมหรือใกล้เคียงอุณหภูมิแวดล้อม.
เงื่อนไขสามประการทำให้การเหนี่ยวนำเหมาะสมสำหรับการทำงานของก้านสูบ:
- โซนที่ให้ความร้อนคือรูเจาะ, ส่วนปลาย, หรือที่วางตลับลูกปืน—ไม่ใช่ทั้งแกน. การเหนี่ยวนำความร้อนตรงจุดที่ตัวขดลวดวางอยู่.
- เวลาของรอบมีความสำคัญ. รอบความร้อน 12 วินาทีที่รวมเข้ากับเซลล์ปั๊มดีกว่าการดึงแกนจากถาดเตาอบทุก 40 นาที.
- ความสม่ำเสมอระหว่างชิ้นส่วนเป็นสิ่งที่ไม่สามารถต่อรองได้. สูตรเวลาพลังงานที่ผ่านการตรวจสอบพร้อมข้อมูลตอบกลับจากไพโรมิเตอร์จะให้ผลความร้อนเหมือนกันบนแกน #1 และแกน #10,000.
การใช้งานทั่วไป
การให้ความร้อนด้วยเหนี่ยวนำสนับสนุนการทำงานหลักสี่แบบของก้านเชื่อมต่อ. แต่ละแบบมีเป้าหมายอุณหภูมิที่แตกต่างกัน, วิธีการใช้ขดลวดที่แตกต่างกัน, และการตรวจสอบคุณภาพที่แตกต่างกัน.
- การประกอบแบบหดและการประกอบด้วยความร้อน. รูแกนถูกทำให้ร้อนเพื่อขยายออก 0.05–0.15 มม., เพียงพอที่จะสอดบุช, ปลอก, หรือวงแบริ่งโดยไม่ต้องออกแรงกด. การให้ความร้อนรอบทิศทางอย่างสม่ำเสมอคือทั้งหมด—ความแตกต่างอุณหภูมิ 20°C ทั่วรูแกนอาจทำให้ชิ้นส่วนใสเอียงหรือทำให้รูแกนไม่กลมหลังจากเย็นตัวลง. ขดลวดรอบปลายแกน, ไพโรมิเตอร์เล็งไปที่ผนังรูแกน, และอุปกรณ์ยึดที่จัดศูนย์รูแกนอยู่ในขดลวดคือการติดตั้งมาตรฐาน. สำหรับข้อมูลเพิ่มเติมเกี่ยวกับการใช้งานนี้, ดูที่ การเลือกอุปกรณ์ฟิตติ้งแบบหด คู่มือ.
- การชุบความร้อนเฉพาะจุด. ก้านลูกเบี้ยวบางครั้งต้องการการชุบแข็ง, การอบชุบ, หรือการคลายความเครียดบนพื้นผิวเฉพาะ—รูสลักพิน, ที่นั่งตลับลูกปืน, บริเวณที่สัมผัส, หรือส่วนที่เสริมความแข็งแรงเฉพาะจุด. การเหนี่ยวนำความร้อนจะทำให้เฉพาะพื้นผิวเหล่านั้นถึงอุณหภูมิการเกิดออสเทไนท์, ตามด้วยการพ่นน้ำหล่อเย็นเป็นเวลาที่กำหนด. ส่วนที่เหลือของก้านยังคงอยู่ต่ำกว่าอุณหภูมิการเปลี่ยนแปลง. สิ่งนี้ช่วยรักษาความเหนียวรวมขณะเพิ่มความแข็งในจุดที่เกิดการสึกหรอ.
- รองรับการตีขึ้นรูปและการขึ้นรูป. ในสายการผลิตที่ก้านสูบถูกขึ้นรูปด้วยความร้อนแบบร้อน, ถูกตีใหม่, หรือปรับขนาด, การเหนี่ยวนำทำให้บิลเล็ตหรือชิ้นงานต้นแบบถึงอุณหภูมิการฟอร์จภายในไม่กี่วินาที. การเร่งความร้อนอย่างรวดเร็วช่วยลดการเกิดสนิมเมื่อเทียบกับการแช่ในเตาเป็นเวลานาน. ความหนาแน่นของพลังงานและการจับคู่กับความหนาของชิ้นส่วนมีความสำคัญ—ส่วนบางของเว็บจะร้อนเกินไปก่อนที่ปลายใหญ่หนาจะถึงอุณหภูมิการฟอร์จหากความถี่และกำลังไม่ตรงกับการกระจุมน้ำหนัก.
- การบัดกรีและการประกอบเชื่อมต่อ. การออกแบบก้านบางรูปแบบต้องใช้รอยต่อบัดกรีหรือตัวยึดเสริม. การเหนี่ยวนำให้ความร้อนไปยังบริเวณต่องานโดยไม่ต้องแช่ชิ้นงานทั้งหมด, โดยมีเงื่อนไขว่าโพรงขดลวดสามารถเข้าถึงข้อต่อและการประกอบต้องสม่ำเสมอ.
ตัวแปรกระบวนการสำคัญ
ตัวแปรสี่ตัวควบคุมผลลัพธ์. พวกมันมีปฏิสัมพันธ์—เปลี่ยนตัวใดตัวหนึ่งและมักจะต้องกลับไปพิจารณาตัวอื่นๆ.
ความถี่. ความถี่ต่ำจะดันกระแสลึกเข้าในหน้าตัดของชิ้นส่วน. ความถี่สูงจะทำให้ความร้อนรวมตัวอยู่ที่ผิว. ก้านเชื่อมต่อมีช่วงความหนา断ต่างกันภายในชิ้นส่วนเดียว, ดังนั้นการเลือกความถี่จึงเป็นการปรับสมดุล. ตารางด้านล่างให้จุดเริ่มต้นสำหรับงานให้ความร้อนแท่งทั่วไป.
| การประยุกต์ใช้ | ส่วนตัวอย่าง | ช่วงความถี่ที่แนะนำ | วัตถุประสงค์การให้ความร้อน |
|---|---|---|---|
| การติดตั้งพอดีรูปลายเล็ก | ผนังบาง, 3–8 มม. | 30–100 กิโลเฮิรตซ์ | การให้ความร้อนเร็วจากพื้นผิวถึงกลางผนัง, การขยายตัวรอบๆ อย่างสม่ำเสมอ |
| การติดตั้งพอดีรูปลายใหญ่ | ผนังกลาง, 5–15 มม. | 10–50 kHz | การเจาะลึกเพื่อให้รูขยายตัวสม่ำเสมอผ่านส่วนที่หนา |
| แข็งที่รูหรือที่นั่งของตลับลูกปืน | ชั้นผิว, 0.5–2 มม. ความลึกเคส | 50–200 กิโลเฮิรตซ์ | การทำโอโอสเทไนติซิงตื้น, การเปลี่ยนผ่านการชุบแบบด่วน |
| การอุ่นก่อนการตีขึ้นรูป (แท่งหรือบิลเล็ตทั้งหมด) | ปรับเปลี่ยนได้, สูงสุด 35 มม. | 1–10 kHz | การให้ความร้อนผ่านโดยมีความต่างจากพื้นผิวถึงแกนน้อยที่สุด |
| การบรรเทาความเครียดของคานหรือส่วนเว็บ | ปานกลาง, 4–12 มม. | 10–30 kHz | การให้ความร้อนความลึกปานกลางใต้การแปลง, การแช่ที่ควบคุมได้ |
การให้ความถี่ผิดจะปรากฏอย่างรวดเร็ว. ถ้าสูงเกินไป พื้นผิวจะร้อนเกินไปในขณะที่ผนังกลางยังคงเย็น. ถ้าต่ําเกินไป วงจรจะลากยาวออกไป, ความร้อนจะกระจายไปยังพื้นที่ใกล้เคียง, และอัตราการส่งข้อมูลลดลง. เพื่ออธิบายเชิงลึกว่าความถี่ส่งผลต่อความลึกและการเชื่อมโยงความร้อนอย่างไร, ดูที่ การเลือกความถี่สําหรับการให้ความร้อนเหนี่ยวนํา คู่มือ.
ระดับพลังงานและเวลาในการให้ความร้อน. สองตัวนี้เป็นคู่. กําลังสูง + เวลาสั้นให้ความร้อนผิวหน้าอย่างรวดเร็วพร้อมความชันความร้อนสูง. พลังงานต่ํา + ระยะเวลานานช่วยให้การนําความร้อนสม่ําเสมอแต่ต้องใช้ปริมาณการผลิตและสามารถกระจายความร้อนออกนอกโซนเป้าหมาย.
ไม่มีการตั้งค่ากําลังไฟฟ้าสากล. ตัวเลขมาจากน้ําหนักส่วน, อุณหภูมิเป้าหมาย, เวลารอบการทํางาน, และประสิทธิภาพของขดลวด—ไม่ใช่การจัดอันดับในแคตตาล็อก. การหดตัวช่วยสมดุลการขยายตัวอย่างรวดเร็วกับความร้อนสูงของพื้นผิว. การชุบแข็งต้องการการเร่งความเร็วและหน่วงเวลาน้อยที่สุดก่อนการชุบแข็ง. การตีขึ้นรูปจำเป็นต้องแช่ให้นานพอเพื่อให้แกนถึงอุณหภูมิโดยไม่ให้ผิวไหม้. สำหรับแนวทางการกำหนดขนาด, ดูที่ การเลือกกำลังไฟสำหรับการให้ความร้อนด้วยเหนี่ยวนำ คู่มือ.
วัสดุและสภาพก่อนหน้า. ก้านเชื่อมต่อทำจากเหล็กตีขึ้นรูป, โลหะผง, เหล็กอัลลอย, และวัสดุหล่อ. ความต้านทานไฟฟ้า, พฤติกรรมแม่เหล็ก, ปริมาณคาร์บอน, และสภาพการอบชุบความร้อนก่อนหน้าต่าง ๆ ล้วนมีผลต่อวิธีที่ชิ้นส่วนสัมพันธ์กับสนามเหนี่ยวนำ.
เหล็กแม่เหล็กให้ความร้อนอย่างมีประสิทธิภาพต่ำกว่าอุณหภูมิของคูรี. เหนือจากนั้น, พฤติกรรมการเชื่อมต่อเปลี่ยนแปลงและอัตราการให้ความร้อนเปลี่ยนแปลง. การเปลี่ยนแปลงนี้เกิดขึ้นกลางรอบและส่งผลต่อทุกแท่งในลักษณะเดียวกัน—ถ้ากระบวนการได้รับการยืนยัน. หากไม่มีการควบคุมอุณหภูมิแบบวงปิดหรือสูตรเวลา-พลังงานที่ผ่านการพิสูจน์, การเปลี่ยนแปลงของคูรีสร้างความแตกต่างระหว่างแท่งซึ่งติดตามได้ยากและแก้ไขได้ยากกว่า.
การควบคุมอุณหภูมิ. เครื่องวัดอุณหภูมิด้วยอินฟราเรดเป็นวิธีแก้ปัญหาการผลิตที่พบบ่อยที่สุด, แต่พวกมันดีเท่ากับการตั้งค่าของพวกมัน. ความแตกต่างของการคายรังสีจากคราบผิว, คราบน้ำมัน, มุมมองหรือมุมการส่องสามารถทำให้การอ่านค่าผิดเพี้ยนได้หลายสิบองศา. เครื่องวัดอุณหภูมิที่เล็งไปยังผนังภายนอกของรูในขณะที่ผิวด้านในที่สำคัญล่าช้าจะให้ความรู้สึกว่าจะควบคุมได้ แต่เป็นการเข้าใจผิด.
ในระหว่างการพัฒนากระบวนการ, ตรวจสอบการกระจายตัวของอุณหภูมิด้วยชิ้นส่วนทดสอบแบบเสียสละ. สีความร้อน, เทอร์โมคัปเปิลฝังตัว, หรือการตรวจสอบทางโลหะวิทยาหลังรอบการผลิตจะแสดงสิ่งที่เครื่องวัดอุณหภูมิพลาด. เป้าหมายคือช่วงเวลาที่ได้รับการยืนยันที่การอ่านค่าเครื่องวัดอุณหภูมิเชื่อมโยงอย่างน่าเชื่อถือกับอุณหภูมิที่แท้จริงในจุดที่สำคัญ.
การออกแบบคอยล์และการจัดการชิ้นส่วน
ก้านเชื่อมไม่ได้เป็นเพียงกระบอกสูบธรรมดา. เรขาคณิตที่เลื่อนออกไป, การเปลี่ยนการกระจายน้ำหนัก, และคุณสมบัติใกล้เคียง—รูสกรู, รอยแยกฝาครอบ, ส่วนบางของตัวเว็ป—ทั้งหมดดึงความร้อนออกจากโซนเป้าหมายหรือสร้างจุดร้อนในพื้นที่เฉพาะ. การออกแบบคอยล์ต้องคำนึงถึงคุณสมบัติทั้งหมดเหล่านี้.
รูปทรงคอยล์และการเชื่อมต่อ. การให้ความร้อนในรูโดยทั่วไปใช้คอยล์ล้อมรอบปลายก้าน. คอยล์ล้อมรอบพื้นที่รูและให้ความร้อนอย่างสม่ำเสมอรอบเส้นรอบวง. ขดลวดภายในทำงานได้เมื่อมีการเข้าถึงและเส้นผ่านศูนย์กลางของรูเพียงพอ. ขดลวดรูปทรงกำหนดเป้าหมายในบางบริเวณในขณะที่เลี่ยงบริเวณอื่น — มีประโยชน์เมื่อมีแบริ่งสลักตั้งอยู่ 6 มม. จากเขตความร้อนและต้องไม่เกิน 200°C.
ระยะการเข้าคู่สำคัญกว่าที่ผู้ใช้ครั้งแรกส่วนใหญ่คาดไว้. ก 0.5 การเปลี่ยนแปลงของช่องว่างระหว่างขดลวดและชิ้นงานมม. จะเปลี่ยนการเข้าคู่แม่เหล็กไฟฟ้าและเปลี่ยนรูปแบบความร้อน. ผลปลายขดลวดที่ขอบสามารถสร้างแถบร้อนหรือแถบเย็น. มุมและส่วนที่บางมีสมาธิกับกระแสและความร้อนมากเกินไปเร็วกว่าส่วนที่หนาที่อยู่ติดกัน. พฤติกรรมเหล่านี้ทุกประการสามารถคาดเดาได้—และจัดการได้ด้วยรูปทรงของคอยล์ที่เหมาะสม. สำหรับหลักการออกแบบ, ดูที่ การออกแบบขดลวดเหนี่ยวนำ คู่มือ.
การติดตั้งและการวางตำแหน่งซ้ำ. การเปลี่ยนแปลงตำแหน่งเพียงเล็กน้อยจะสร้างความแตกต่างของอุณหภูมิที่วัดได้. สิ่งนี้เป็นเรื่องที่ไม่น่าให้อภัยอย่างยิ่งเมื่อช่องว่างระหว่างคอยล์กับชิ้นส่วนแน่นหรือเมื่อให้ความร้อนเพียงปลายด้านหนึ่งของก้าน. ฟิกซ์เจอร์จะต้องระบุตำแหน่งของร็อดโดยใช้จุดอ้างอิงที่ทำซ้ำได้ ซึ่งก็คือจุดศูนย์กลางของรู, ใบหน้าด้านข้าง, การวางฝาครอบ, ความลึกในการสอด.
ถ้าสายวิ่งหลายขนาดแกน, วางแผนสำหรับเครื่องมือเปลี่ยนอย่างรวดเร็วหรือปรับตำแหน่งขดลวดตั้งแต่เริ่มต้น. ความยืดหยุ่นในการปรับปรุงภายหลังมีค่าใช้จ่ายมากขึ้น.
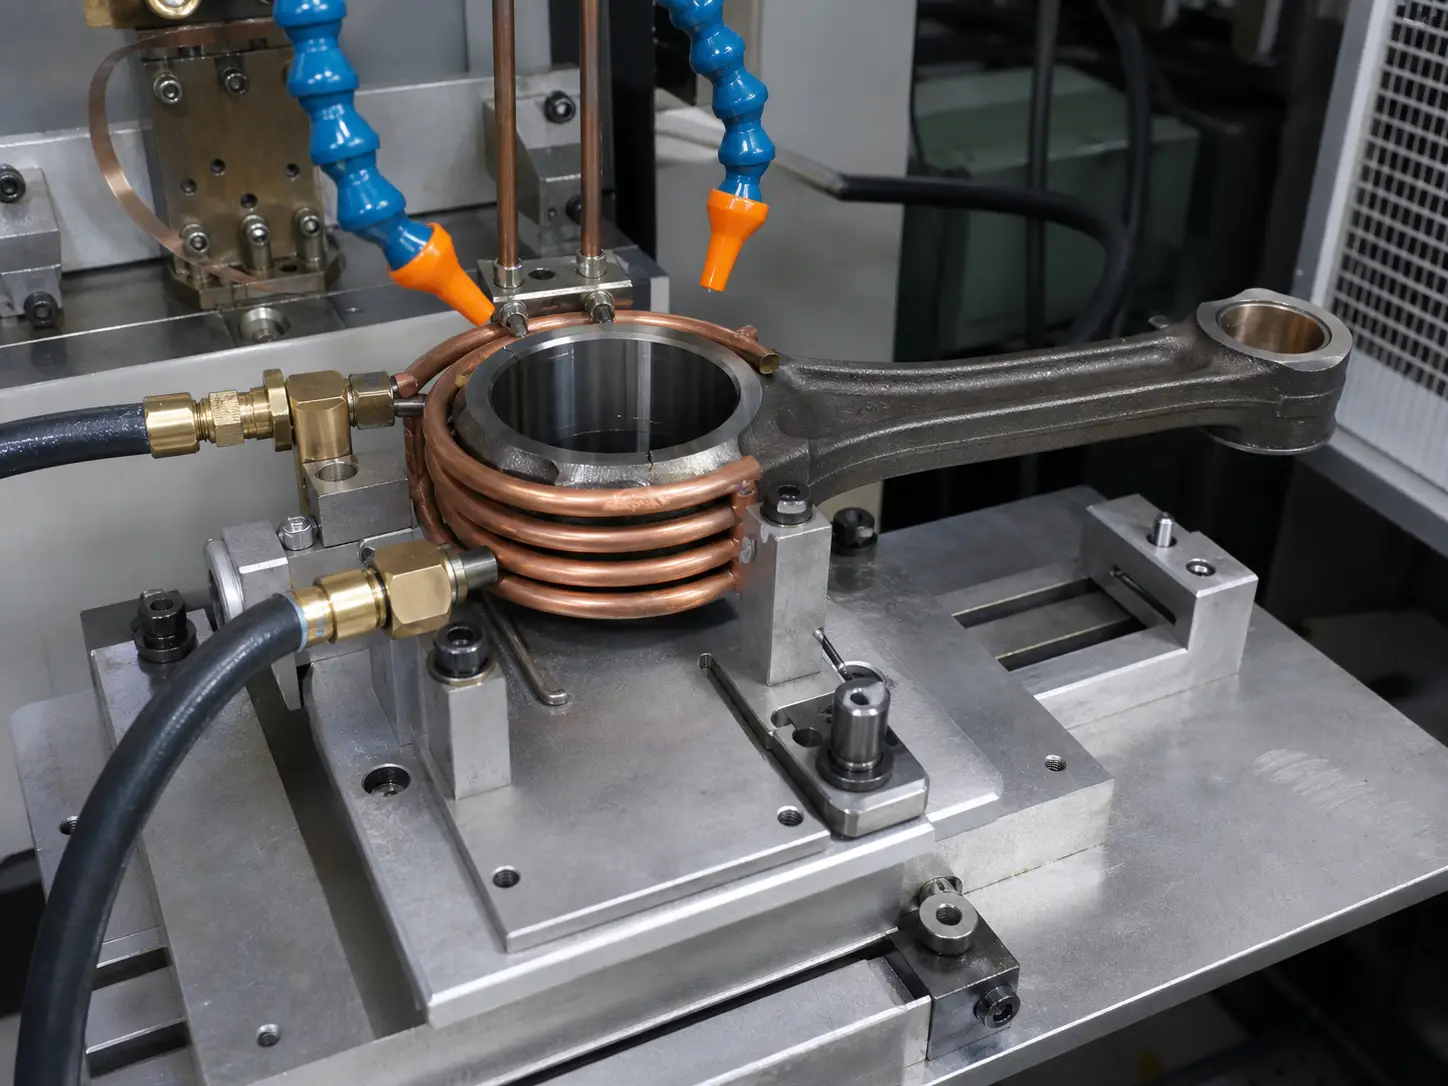
น้ำเย็น. ขดลวดเหนี่ยวนำ, แหล่งจ่ายไฟ, รางบัส, และหม้อแปลงทั้งหมดต้องการการระบายความร้อนที่ควบคุมได้. ขดลวดขนาดกะทัดรัดที่ทํางานรอบสูงบนสายก้านสูบจะสร้างภาระความร้อนรุนแรงต่อวงจรระบายความร้อน. การระบายความร้อนที่เล็กเกินไปจะทําให้ขดลวดร้อนเกินไป, ฉนวนเสียหาย, และหยุดทํางานโดยไม่คาดคิด.
การออกแบบที่เหมาะสม ระบบระบายความร้อนด้วยน้ําสําหรับการให้ความร้อนเหนี่ยวนํา ควบคุมอัตราการไหล, ความดัน, การนําไฟฟ้า, อุณหภูมิ, และการกรอง. หากฮาร์ดแวร์ดับความร้อนใช้วงจรระบายความร้อนร่วมกัน, นําความร้อนเพิ่มเติมจากการคืนของสารดับความร้อน.
ความเสี่ยงด้านคุณภาพและวิธีลดความเสี่ยง
กระบวนการเหนี่ยวนําที่ผ่านการตรวจสอบแล้วสามารถทําซ้ําได้. ชิ้นที่ไม่ได้รับการตรวจสอบมักจะแย่แน่นอน. ความเสี่ยงสี่ประการปรากฏขึ้นบ่อยที่สุดในการทำงานกับก้านสูบ.
การบิดเบี้ยวของรู. ความร้อนรอบด้านที่ไม่สม่ำเสมอทำให้รูขยายตัวไม่สม่ำเสมอ. รูจะออกนอกวงกลมในระหว่างการให้ความร้อนและยังคงออกนอกวงกลมหลังจากเย็นลง. จัดศูนย์รูให้อยู่ตรงกลางคอยล์. ใช้รูปทรงคอยล์ที่ให้ความร้อนสมดุลรอบวงกลมทั้งหมด. ควบคุมอัตราการให้ความร้อน—การทำให้เกินอุณหภูมิเป้าหมาย 30°C เพราะการชี้มิเตอร์วัดอุณหภูมิผิดทำให้ชิ้นที่ดีกลายเป็นของเสีย. ตรวจสอบด้วยการวัดรูหลังการให้ความร้อนบนตัวอย่างสินค้าชิ้นแรก, ไม่ใช่แค่บนจอแสดงผลไพโรมิเตอร์ที่ผลิต.
สําหรับข้อต่อหด, เป้าหมายไม่ได้แค่ถึงอุณหภูมิ. รูต้องการการขยายตัวเพียงพอเพื่อประกอบที่สะอาดในขณะที่กลับสู่สเปคความกลมเกลียวหลังการทําความเย็น. ข้อกําหนดทั้งสองนี้บางครั้งดึงไปในทิศทางตรงกันข้ามและต้องปรับสมดุลระหว่างการพัฒนากระบวนการ.
ความแปรปรวนของความแข็ง. จุดอ่อน, ความแข็งเกิน, ความลึกของตัวเครื่องตื้น, หรือรอยแตก—ทั้งหมดนี้ย้อนกลับไปที่ความร้อนที่ไม่สม่ําเสมอ, การดับควันไม่สม่ำเสมอ, หรือความแตกต่างของวัสดุ. ระบบการดับควันสมควรได้รับความใส่ใจทางวิศวกรรมเท่ากับขดลวด. รูปแบบการพ่น, อัตราการไหล, ความดัน, ความเข้มข้นและอุณหภูมิของสารดับควัน, และความล่าช้าระหว่างการปิดความร้อนและการเริ่มดับควันทั้งหมดมีผลต่อโครงสร้างจุลภาคสุดท้าย.
เมื่อกระบวนการคล้ายกับการชุบแข็งเฉพาะที่ของรูหรือพื้นผิวของตลับลูกปืน, การทบทวน ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ ในระหว่างการพัฒนาช่วยประหยัดเวลาในภายหลัง.
การให้ความร้อนเกินไปและการเจริญเติบโตของเมล็ดวัสดุ. คันเชื่อมต่อทำงานภายใต้การโหลดซ้ำ. อุณหภูมิที่สูงเกินไปหรือเวลาที่ยาวเกินไปที่อุณหภูมินั้นทำให้คุณสมบัติทางกลลดลง, การเจริญเติบโตของโครงสร้างเมล็ดเกินข้อกำหนด, และเพิ่มการเกิดคราบสเกล. การให้ความร้อนมากเกินไปมักเริ่มอย่างไม่เป็นอันตราย—ผู้ปฏิบัติงานเพิ่มกำลังไฟหรือเพิ่มเวลาการให้ความร้อนอีกหนึ่งวินาทีเพื่อชดเชยขดลวดที่ทึบ, ชิ้นส่วนสกปรก, หรืออุปกรณ์จัดตำแหน่งที่เคลื่อนตัว. สูตรล็อกที่มีหน้าต่างกระบวนการที่ตรวจสอบแล้วจะป้องกันไม่ให้การปรับปรุงเหล่านี้กลายเป็นสิ่งปกติใหม่.
มลภาวะบนพื้นผิว. น้ำมัน, น้ำยาหล่อประแจเครื่องจักร, สารป้องกันสนิม, หรือสเกลพื้นผิวเปลี่ยนวิธีที่ชิ้นส่วนจับคู่กับคอยล์และวิธีที่ไพโรมิเตอร์อ่านพื้นผิว. การปนเปื้อนยังก่อให้เกิดควันอีกด้วย, สะสมอยู่บนคอยล์, และการแผ่รังสีที่ไม่สอดคล้องกัน. ชิ้นส่วนควรเข้าไปในสถานีเหนี่ยวนำที่สะอาดและแห้ง. การควบคุมกระบวนการขั้นต้นน้ำที่การล้างหรือการตัดเฉือนมีความสำคัญพอๆ กับตัวอุปกรณ์เหนี่ยวนำ.
การเลือกอุปกรณ์
การเลือกอุปกรณ์เริ่มต้นด้วยชิ้นส่วน, ไม่ใช่แคตตาล็อก. ซัพพลายเออร์ต้องการแบบแท่ง, สเปควัสดุ, ขนาดโซนร้อน, อุณหภูมิเป้าหมาย, เวลารอบการทํางาน, และสภาพแวดล้อมการผลิตก่อนแนะนำการกำหนดค่า.
แหล่งจ่ายไฟ. จับคู่ความถี่และช่วงกำลังให้ตรงกับการใช้งาน. ตรวจสอบการจัดอันดับรอบการทำงานเทียบกับอัตราการผลิต. มองข้ามกิโลวัตต์สูงสุด: ความสามารถในการจับคู่โหลด, ตัวเลือกการควบคุมแบบวงปิด, การจัดเก็บสูตรสำหรับขนาดแท่งหลายขนาด, การรวมเข้ากับ PLC, และรายงานวินิจฉัยทั้งหมดกำหนดว่าระบบทำงานอย่างมั่นคงหรือกลายเป็นปัญหาในการบำรุงรักษา.
การจัดการสูตรมีความสำคัญเมื่อสายการผลิตดำเนินการได้มากกว่าหนึ่งการออกแบบแท่ง. ผู้ปฏิบัติงานเลือกโปรแกรมที่ถูกต้องสำหรับหมายเลขชิ้นส่วนแต่ละชิ้น. พารามิเตอร์ที่สำคัญยังคงล็อคอยู่. ทางเลือกอื่น—การปรับด้วยตนเองต่อชุด—จะสร้างรูปแบบรูปแบบที่การเหนี่ยวนำควรจะกำจัดออกไปอย่างแน่นอน.
ระบบอัตโนมัติและการบูรณาการ. การทำความร้อนของก้านสูบนั้นไม่ค่อยยืนอยู่คนเดียว. ระบบเหนี่ยวนำสื่อสารกับเครื่องกด, โรบอต, สายพานลำเลียง, และดับสถานี. การตรวจจับการปรากฏตัวของชิ้นส่วน, การตรวจสอบอุณหภูมิ, และการบันทึกข้อมูลรอบการทำงานจะป้องกันไม่ให้ชิ้นส่วนที่เสียเข้าถึงชุดประกอบ. แมปลำดับทั้งหมด—การโหลด, การจัดตำแหน่ง, การให้ความร้อน, การถ่ายโอน, ประกอบหรือดับ, การขนถ่าย—ก่อนยืนยันสเปคอุปกรณ์. รอบความร้อน 6 วินาทีที่ป้อนเข้าเครื่องอัด 12 วินาทีใช้ได้. รอบความร้อน 14 วินาทีก่อนเครื่องอัด 8 วินาทีเป็นคอขวด.
การทดสอบการใช้งาน. สำหรับกระบวนการใหม่หรือมีเทคนิคซับซ้อน, ทดสอบก่อนซื้อ. ใช้วัสดุผลิตจริง, ไม่ใช่ตัวอย่างในห้องทดลอง. รวมขนาดกรณีเลวร้าย—แกนที่มีเส้นผ่านศูนย์กลางสูงสุดกับความหนาผนังต่ำสุด. ทำแผนที่อุณหภูมิ, วัดความแข็ง, ตรวจสอบรูเจาะก่อนและหลังการให้ความร้อน, ยืนยันเวลารอบภายใต้โหลดจริง. การทดสอบหนึ่งวันมีค่าใช้จ่ายน้อยกว่าหนึ่งสัปดาห์ในการแก้ไขปัญหาระบบที่ระบุจากแผ่นข้อมูล.
เมื่อไหร่ที่เหนี่ยวนําเหมาะสม
การเหนี่ยวนำเป็นเครื่องมือที่เหมาะสมเมื่อก้านสูบต้องการความรวดเร็ว, เฉพาะเจาะจง, ความร้อนที่ทำซ้ำได้และทางเลือกอื่นคือเตาเผา, คบเพลิง, หรือการต่อต้าน—ทำให้คุณเสียค่าใช้จ่ายในรอบเวลา, การบิดเบี้ยว, การเกิดออกซิเดชัน, หรือการควบคุมกระบวนการ.
- เฉพาะเจาะเท่านั้น, ส่วนท้าย, หรือเบาะลูกปืนต้องการความร้อน. การทำความร้อนทั้งแท่งจะสิ้นเปลืองพลังงานและเสี่ยงต่อการเปลี่ยนแปลงมิติในพื้นที่สำเร็จรูป.
— รอบเวลาวัดเป็นวินาที, ไม่ใช่นาที. ถาดเตาหลอมจะใช้เวลา 30–40 นาที. ขดลวดเหนี่ยวนำใช้เวลา 6–15 วินาที.
— การควบคุมขนาดแน่นหนา. การเหนี่ยวนำให้ความร้อนเฉพาะโซนเดียว. ความบิดงอหลังการทำความเย็นน้อยกว่าและสามารถคาดการณ์ได้มากกว่าการให้ความร้อนทั้งชิ้นด้วยเตา.
— ความซ้ำซ้อนจากชิ้นต่อชิ้นเป็นสิ่งที่ไม่สามารถเจรจาได้. สูตรที่ได้รับการยืนยันพร้อมการควบคุมอุณหภูมิให้ผลลัพธ์เดียวกันในทุกกะ, ผู้ปฏิบัติงาน, และฤดูกาล.
การเหนี่ยวนำไม่ใช่คำตอบเมื่อปริมาณต่ำมาก, การเข้าถึงขดลวดเป็นไปไม่ได้, หรือการประยุกต์ต้องการการแช่สม่ำเสมอนานทั้งชิ้นส่วน. สำหรับกรณีเหล่านั้น, เตาเผาหรือการให้ความร้อนด้วยความต้านทานเหมาะสมกว่า. สำหรับงานก้านเชื่อมส่วนใหญ่—การหดข้อต่อบูช, การชุบแข็งรู, การอุ่นก่อนการขึ้นรูป—การเหนี่ยวนำให้ความเร็วและการควบคุมที่วิธีอื่นเทียบไม่ได้. สำหรับมุมมองที่กว้างขึ้นเกี่ยวกับการที่การเหนี่ยวนำเข้ากับการผลิตยานยนต์, ดูที่ การให้ความร้อนด้วยการเหนี่ยวนำสำหรับชิ้นส่วนยานยนต์ คู่มือ.
คีย์ Takeaway
ก้านสูบให้ความร้อนเหนี่ยวนํา วางความร้อนที่สามารถควบคุมได้, ซ้ำได้ในตำแหน่งที่กระบวนการต้องการ—การหดข้อต่อ, การชุบน้ำแข็ง, การตีขึ้นรูป, หรือการประกอบ. ความสำเร็จขึ้นอยู่กับการทำสี่สิ่งให้ถูกต้อง: ความถี่ที่เหมาะกับความหนาของชิ้นส่วน, ขดลวดที่ออกแบบมาสำหรับรูปร่างแท่งเฉพาะ, อุปกรณ์ที่วางชิ้นส่วนในตำแหน่งเดียวกันทุกรอบ, และช่วงอุณหภูมิที่ได้รับการตรวจสอบแล้วซึ่งจับการเบี่ยงเบนก่อนที่จะกระทบชิ้นส่วน.
คำถามที่พบบ่อย
Q: ส่วนใดของก้านสูบที่สามารถใช้ความร้อนเหนี่ยวนำ?
ก: รูปลูกสูบด้านเล็ก, รูลูกสูบด้านใหญ่, ที่นั่งตลับลูกปืน, บริเวณรูพิน, ส่วนฝาครอบ, และผิวสึกหรอที่เลือก. โซนที่คุณให้ความร้อนขึ้นอยู่กับการทำงาน — การย่อยหดจะมุ่งเป้าที่รูเจาะ, การชุบแข็งจะมุ่งเป้าที่ผิวแบริ่ง, และการอุ่นก่อนการตีขึ้นรูปอาจครอบคลุมทั้งก้านหรือบางส่วนที่เฉพาะเจาะจง.
Q: การให้ความร้อนด้วยการเหนี่ยวนำเหมาะสำหรับการหดประกอบก้านลูกสูบหรือไม่?
ก: ได้. นี่เป็นหนึ่งในการใช้งานการเหนี่ยวนำก้านลูกสูบที่พบบ่อยที่สุด. ข้อกำหนดหลักคือการให้ความร้อนด้านในรูรอบทั้งหมดอย่างสม่ำเสมอ เพื่อให้บูชหรือรางแบริ่งสามารถเลื่อนเข้าได้โดยไม่ต้องใช้แรงมากเกินไป และรูกลับมามีรูปร่างกลมหลังจากเย็นตัวลง. ขดลวดล้อมรอบ, การติดตั้งชิ้นงานให้อยู่ตรงกลาง, และการตรวจสอบด้วยปิโรเมตรที่ผนังรูเป็นการตั้งค่ามาตรฐาน.
Q: คุณจะเลือกความถี่การเหนี่ยวนำที่เหมาะสมสำหรับก้านลูกสูบอย่างไร?
ก: จับความถี่ให้ตรงกับความหนาของชิ้นส่วนโซนที่ถูกทำให้ร้อนและความลึกที่ต้องการในการทำความร้อน. รูปล่างที่มีผนังบางมักใช้ความถี่ 30–100 kHz. รูบิ๊กเอนด์ที่มีชิ้นส่วนหนากว่าจะใช้ความถี่ 10–50 kHz. การแข็งผิวที่ตำแหน่งที่รองรับตลับลูกปืนอาจต้องใช้ความถี่ 50–200 kHz. การอุ่นล่วงหน้าสำหรับการตีขึ้นรูปผ่านชิ้นส่วนที่มีหน้าตัดไม่สม่ำเสมอใช้ความถี่ที่ต่ำกว่า, โดยทั่วไป 1–10 kHz. การทดสอบการใช้งานด้วยตัวอย่างวัสดุการผลิตเป็นวิธีที่เชื่อถือได้ที่สุดในการยืนยัน.
Q: ความเสี่ยงหลักเมื่อทำความร้อนด้วยการเหนี่ยวนำกับก้านเชื่อมต่อคืออะไร?
ก: ความเพี้ยนของรูจากการให้ความร้อนที่ไม่สม่ำเสมอ, ความแตกต่างของความแข็งจากการชุบแข็งหรือการควบคุมอุณหภูมิที่ไม่สม่ำเสมอ, ความร้อนสูงเกินไปที่ทำลายโครงสร้างจุลภาค, และมลภาวะบนพื้นผิวที่ทำให้การวัดการรวมพลังงานและไพโรมิเตอร์คลาดเคลื่อน. ความเสี่ยงทั้งสี่สามารถจัดการได้ด้วยการออกแบบขดลวดที่เหมาะสม, สูตรที่ได้รับการตรวจสอบแล้ว, ชิ้นส่วนที่เข้ามาสะอาด, และการตรวจสอบกระบวนการอย่างสม่ำเสมอ.
ต้องการกระบวนการให้ความร้อนด้วยการเหนี่ยวนำสำหรับก้านสูบ?
ส่งภาพวาดชิ้นส่วนของคุณมาให้เรา, ข้อกำหนดวัสดุ, อุณหภูมิเป้าหมาย, และเวลาวงจร. ทีมวิศวกรรมของเราจะตรวจสอบการใช้งานและแนะนำการตั้งค่าการให้ความร้อนแบบเหนี่ยวนำสำหรับการทดสอบหรือการผลิต.


