
ก่อนที่คุณจะซื้อเครื่องฟิตติ้งหดแบบเหนี่ยวนำ: 6 การตัดสินใจที่สำคัญ
ที่สุด เครื่องฟิตติ้งหดแบบเหนี่ยวนำ การซื้อเริ่มต้นด้วยระดับพลังงาน. ควรเริ่มต้นด้วยการวาดชิ้นส่วน. กิโลวัตต์มีความสำคัญ, แต่พวกเขาตอบคำถามที่คุณยังไม่ได้ถาม: คุณต้องการส่วนขยายเท่าใด, ความเร็วแค่ไหน, และทำซ้ำได้แค่ไหน? หากคุณไม่สามารถปักหมุดตัวเลขทั้งสามตัวนั้นได้, รูปป้ายชื่อไม่มีความหมายอะไรเลย.
เครื่องจักรที่คืนทุนได้ภายในสิบสองเดือน และเครื่องจักรที่เก็บฝุ่นมักจะแตกต่างกันด้วยการตัดสินใจหกครั้ง — ทั้งหมดเกิดขึ้นก่อนที่ใบสั่งซื้อจะถูกลงนาม.
1. คุณเข้าใจว่ากระบวนการต้องการอะไรจริงหรือไม่?
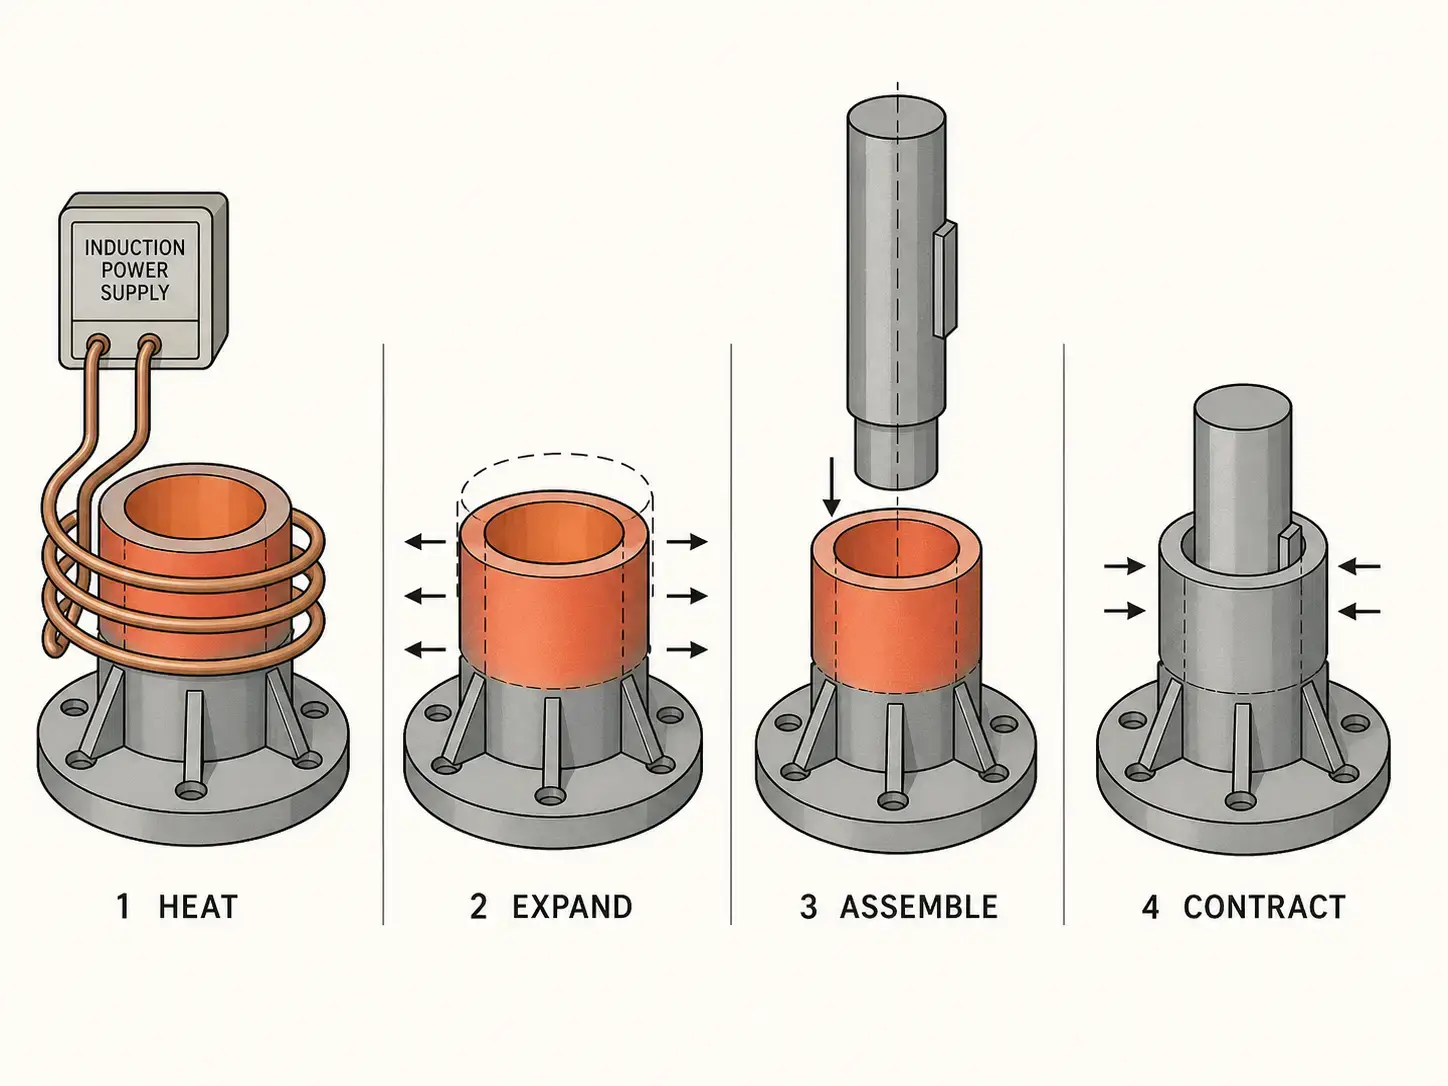
อันหนึ่ง เครื่องฟิตติ้งหดแบบเหนี่ยวนำ ใช้แม่เหล็กไฟฟ้า การให้ความร้อนแบบเหนี่ยวนำ เพื่อขยายชิ้นส่วนโลหะเพื่อให้สามารถรับชิ้นส่วนอีกชิ้นที่มีขนาดรบกวนได้. หลังการประกอบ, ชิ้นส่วนภายนอกที่ร้อนจะเย็นลงและหดตัว, สร้างข้อต่อเชิงกลที่แข็งแรง—ไม่ใช้กาว, ไม่ใช้การเชื่อม, ไม่ใช้ชิ้นยึดเชิงกล. การใช้งานทั่วไปรวมถึงที่ยึดเครื่องมือ, โรเตอร์มอเตอร์, ชุดเฟือง, ที่นั่งตลับลูกปืน, ข้อต่อ, เพลา, และปลอก.
การเหนี่ยวนำความร้อนทำให้เฉพาะชิ้นส่วนที่คุณต้องการขยายตัว, ไม่ใช่การรวมทั้งหมดของชิ้นส่วน. รอบการทำงานเร็วกว่าเตาอบ, ทำซ้ำได้ดีกว่าการใช้ตะเกียง, ไม่ต้องบำรุงรักษาน้ำมันแช่. สิ่งเหล่านั้นทั้งหมดไม่สำคัญหากช่วงกระบวนการผิดพลาด.
ก่อนเปรียบเทียบรุ่นเครื่องจักร, วางการประกอบบนกระดาษก่อน:
— วัสดุของชิ้นส่วนภายนอก, เกรด, และสภาพการอบชุบความร้อน
— วัสดุส่วนประกอบภายใน
— เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, และความยาวที่อุ่น
— ช่วงความพอดีของการรบกวนและการกวาดล้างการประกอบที่จำเป็น
— การขยายเป้าหมายหรืออุณหภูมิเป้าหมาย
— อุณหภูมิสูงสุดที่อนุญาต
— การเคลือบชิ้นส่วน, การชุบ, หรือสภาพพื้นผิว
— รอบเวลาที่ต้องการและปริมาณการผลิตต่อกะ
— วิธีการโหลด: คู่มือ, กึ่งอัตโนมัติ, หรืออัตโนมัติเต็มรูปแบบ
สภาพวัสดุเป็นสิ่งสำคัญ. หากชิ้นส่วนได้รับการชุบแข็งและอบคืนสภาพแล้ว, อุณหภูมิความร้อนของการหดตัว ต้องอยู่อย่างน้อย 20–30°C ต่ำกว่าอุณหภูมิการแบ่งเบาบรรเทาเดิม. เกินเกณฑ์ดังกล่าวและคุณเสี่ยงต่อการลดความแข็ง, การเปลี่ยนแปลงมิติ, หรือทำให้สภาพพื้นผิวเสื่อมโทรมลง. สำหรับชิ้นส่วนที่มีขีดจำกัดความร้อนที่เข้มงวดมากขึ้น, ตรวจสอบหน้าต่างกระบวนการควบคู่ไปกับคุณ การอบชุบด้วยไฟฟ้าเหนี่ยวนำ พารามิเตอร์เพื่อยืนยันระยะขอบอุณหภูมิเพียงพอ.
2. การกำหนดค่าเครื่องจักรใดที่ตรงกับการผลิตของคุณ?
เลือกการกำหนดค่าตามชิ้นส่วน, ไม่ใช่แคตตาล็อก. เรขาคณิตของชิ้นส่วน, น้ำหนัก, ปริมาณการผลิต, และวิธีที่ชุดประกอบเคลื่อนผ่านร้านค้าของคุณจะเป็นตัวกำหนดเค้าโครง.
| การกำหนดค่า | เหมาะสำหรับ | ปริมาณทั่วไป |
|---|---|---|
| ม้านั่งบน | ผู้ถือเครื่องมือ, การประกอบความแม่นยำขนาดเล็ก, งานห้องเครื่องมือหรืองานบำรุงรักษา | ต่ำ |
| แนวตั้ง | เพลา, ปลอก, โรเตอร์, ชุดแบริ่ง — แรงโน้มถ่วงช่วยในการจัดแนว | ต่ำ–ปานกลาง |
| แนวนอน | เพลายาว, ท่อ, ชิ้นส่วนทรงกระบอกที่ไม่สามารถจัดการในแนวตั้งได้ | ต่ำ–สูง |
| การดัชนีแบบหมุน | หลายสถานี: โหลด, ความร้อน, ประกอบ, ปล่อยที่ตำแหน่งแยกกัน | วัสดุ–สูง |
| หุ่นยนต์ / เซลล์สายพานลำเลียง | การผลิตต่อเนื่องด้วยเวลา Takt ที่เข้มงวด, การติดตามย้อนกลับ, หรือตามเป้าหมายการลดแรงงาน | สูง |
| ติดตั้งอุปกรณ์ปรับแต่งพิเศษ | ชิ้นส่วนหนัก, ไม่สม่ำเสมอ, หรือชิ้นส่วนที่จัดการยากเกินไปสำหรับเครื่องมือมาตรฐาน | แตกต่างกัน |
ผู้ซื้อหลายรายต้องการเครื่องหนึ่งเครื่องที่ครอบคลุมชิ้นส่วนในตระกูลเดียวกัน. สิ่งนี้ใช้งานได้จริงเมื่อชิ้นส่วนใช้วัสดุที่คล้ายกัน, เส้นผ่านศูนย์กลาง, และความยาวความร้อนที่คล้ายกัน. แต่เครื่องจักรที่ถูกขยายให้ครอบคลุมช่วงงานที่กว้างเกินไปมักจะไม่มีประสิทธิภาพ, มีราคาแพง, หรือยากต่อการประกอบ. ผู้จัดจําหน่ายที่ดีควรตรวจสอบกลุ่มชิ้นส่วนทั้งหมดของคุณและระบุว่าชิ้นส่วนใดสามารถใช้ขดลวดร่วมกันได้, อุปกรณ์จับยึด, และสูตร. ในบางกรณี, สถานีขนาดเล็กสองแห่งที่ให้ประสิทธิภาพการทํางานที่ดีกว่าและใช้งานง่ายกว่าระบบอเนกประสงค์ขนาดใหญ่เพียงเครื่องเดียว.
3. กำลังไฟ, ความถี่, และเวลาวงจร—คุณทดสอบหรือเดาหรือไม่?
พลังงานกําหนดความเร็วที่เครื่องจักรจะส่งความร้อน. ความถี่เป็นตัวกำหนดว่าความร้อนจะเข้มข้นไปที่ใด. สําหรับข้อต่อหด, เป้าหมายคือการให้ความร้อนแก่ส่วนประกอบภายนอกเพียงพอเพื่อสร้างการขยายตัวของรูที่สม่ำเสมอผ่านบริเวณที่พอดี—ไม่ใช่แค่พื้นผิวเท่านั้น, และไม่ลึกจนชิ้นส่วนภายในได้รับความร้อนโดยไม่จำเป็นก่อนประกอบ.
— เล็กลง, โดยทั่วไปแล้วชิ้นส่วนที่บางกว่าจะใช้สูงกว่า ความถี่ (พลังงานรวมตัวอยู่ใกล้พื้นผิว, การขยายรูเร็วขึ้นบนส่วนประกอบที่มีผนังบาง)
— โดยทั่วไปแล้วชิ้นส่วนที่ใหญ่หรือหนากว่านั้นต้องการความถี่ที่ต่ำกว่า (การเจาะกระแสที่ลึกขึ้นเพื่อขยายความหนาของผนังทั้งหมด)
— สูงกว่า พลัง สามารถลดเวลาการให้ความร้อนได้, แต่เฉพาะเมื่อการออกแบบขดลวดและชิ้นส่วนรองรับการเชื่อมต่อที่มีประสิทธิภาพ
— กำลังไฟเกินโดยไม่มีการควบคุมที่เหมาะสมจะทำให้ร้อนเกินไป, จุดร้อน, หรือชิ้นส่วนบิดงอ
อยากเลือกขนาดแหล่งจ่ายไฟตามเส้นผ่านศูนย์กลางชิ้นส่วนเพียงอย่างเดียวไม่ควรทำ. ชิ้นส่วนสองชิ้นที่มี OD เท่ากันอาจต้องการกำลังไฟต่างกันหากความหนาของผนัง, เกรดวัสดุ, ความยาวที่ให้ความร้อน, หรือขีดจำกัดอุณหภูมิเปลี่ยนไป. วิธีเดียวที่จะยืนยันกำลังไฟและความถี่คือการทดสอบการใช้งาน—บันทึกเวลาการให้ความร้อน, อุณหภูมิสุดท้าย, การขยายตัวที่วัดได้, ลักษณะของชิ้นส่วน, และความสามารถในการทำซ้ำการประกอบกับส่วนประกอบจริงของคุณ.
อีกสิ่งหนึ่ง: วงจรความร้อนห้าวินาทีจะไม่มีความหมายใดๆ หากผู้ปฏิบัติงานต้องใช้เวลายี่สิบวินาทีในการโหลดและจัดตำแหน่งชุดประกอบ. คอขวดมักจะได้รับการจัดการ, ไม่ร้อน.
4. ขดลวดถูกออกแบบมาสำหรับชิ้นส่วนของคุณหรือไม่?
ขดลวดเหนี่ยวนำคือจุดที่เครื่องมาบรรจบกับชิ้นส่วน. แม้แต่แหล่งจ่ายไฟคุณภาพสูงก็ยังทำงานได้ไม่ดีด้วยรูปทรงของคอยล์ที่ไม่ถูกต้อง. สําหรับข้อต่อหด, ขดลวดจะต้องวางพลังงานลงในโซนความร้อนที่ต้องการโดยมีความสม่ำเสมอของเส้นรอบวงที่ดี—ความร้อนที่ไม่สม่ำเสมอทำให้เกิดการขยายตัวที่ไม่สม่ำเสมอ, และการขยายตัวที่ไม่สม่ำเสมอทำให้การประกอบไม่สอดคล้องกัน.
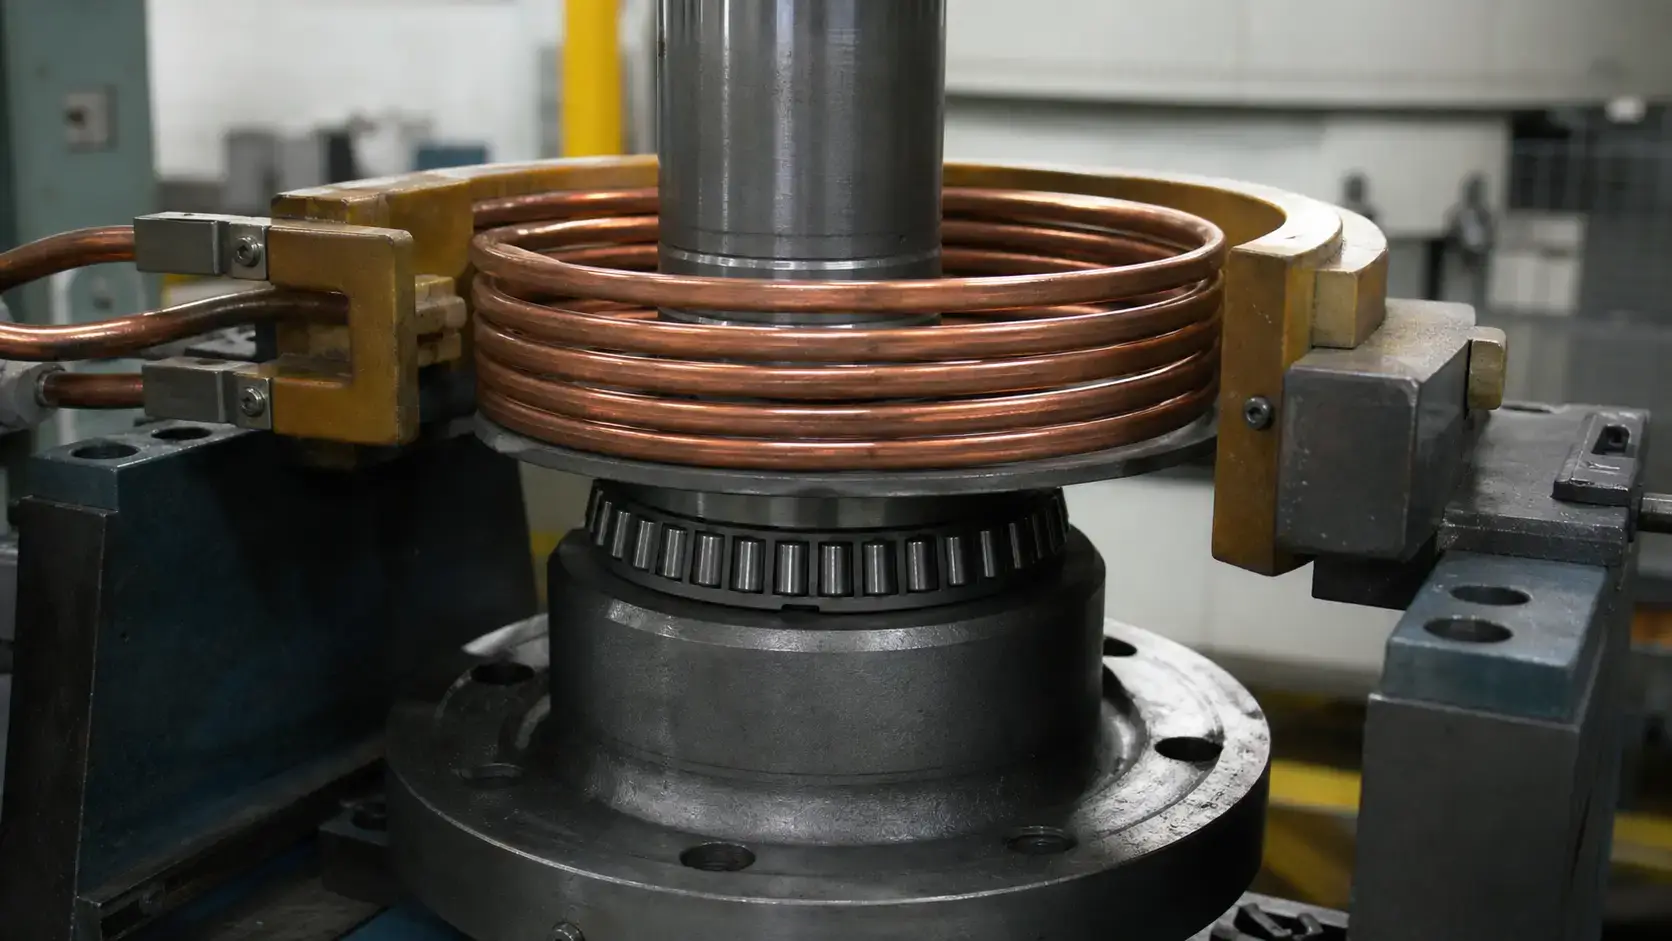
ดี การออกแบบขดลวดเหนี่ยวนำ สำหรับการหดประกอบพิจารณา:
| ปัจจัย | ความหมายสำหรับการหดประกอบ |
|---|---|
| ความยาวที่ถูกทำความร้อน & ตำแหน่งรูกลวง | กำหนดโซนการพันขดลวด — พลังงานต้องเข้าถึงพื้นที่ประกอบทั้งหมด |
| ระยะว่างระหว่างขดลวดกับชิ้นส่วน | กว้างเกินไปทำให้ประสิทธิภาพการติดต่อสูญเสีย; แน่นเกินไปเสี่ยงต่อการสัมผัสระหว่างการโหลด |
| ความสม่ำเสมอของอุณหภูมิ | การให้ความร้อนไม่สม่ำเสมอ = การขยายตัวไม่สม่ำเสมอ = การประกอบไม่สอดคล้องและอาจเกิดความเบี่ยงเบน |
| ตัวรวมสนามแม่เหล็ก | จำเป็นใกล้ไหล่, หน้าแปลน, หรือคุณสมบัติที่ไวต่อความร้อนเพื่อชี้พลังงาน |
| ความแตกต่างระหว่างชิ้นส่วนแต่ละชิ้น | เปลี่ยนรูปแบบการให้ความร้อน; ตัวยึดควรบังคับตำแหน่งชิ้นส่วนให้คงที่ |
| ภาระการระบายความร้อนของคอยล์ | ต้องทนต่อความร้อนจากการผลิตต่อเนื่องโดยไม่เกิดการเบี่ยงเบนหรือความล้มเหลว |
| การเข้าถึงเพื่อการบำรุงรักษา | การเปลี่ยนคอยล์ไม่ควรต้องรื้อเครื่องจักรอย่างมาก |
ตำแหน่งคอยล์ต่อชิ้นส่วนต้องทำซ้ำได้. หากผู้ปฏิบัติงานสามารถโหลดชิ้นส่วนที่ความสูงหรือตําแหน่งต่างกัน, รูปแบบการให้ความร้อนจะเปลี่ยนไป—ทําให้เกิดการขยายตัวไม่สม่ําเสมอ, การประกอบช้า, หรือเกิดความร้อนสูงเฉพาะจุด. อุปกรณ์ผลิตควรนําชิ้นส่วนเข้าสู่ตําแหน่งโดยไม่บังคับให้ผู้ปฏิบัติงานแก้ไขด้วยมือใกล้ชิ้นส่วนที่ร้อน.
การหดข้อต่อยังต้องใช้เวลาที่เหมาะสม. ชิ้นงานต้องถูกให้ความร้อน, ต้องย้ายหรือประกอบ, และติดตั้งก่อนที่จะสูญเสียอุณหภูมิมากเกินไป. ลําดับการจัดการที่ช้าหรือไม่สะดวกจะทําให้หน้าต่างการประกอบที่มีอยู่หดลง. สําหรับชิ้นส่วนที่หนักกว่า, สไลด์แบบนิวเมติกหรือเซอร์โว, กลไกยกแนวตั้ง, หรือการโหลดด้วยหุ่นยนต์อาจจำเป็น. การออกแบบชิ้นงานยึดจับมักสำคัญไม่แพ้การออกแบบคอยล์.
5. คุณต้องการการควบคุมกระบวนการมากแค่ไหนจริงๆ?
เปิดความร้อน, ปิดความร้อนเป็นขั้นต่ำ. ระบบการผลิตต้องการการจ่ายพลังงานที่ทำซ้ำได้, การวางชิ้นส่วนที่ตรวจสอบได้, และบันทึกกระบวนการ—โดยเฉพาะเมื่อชิ้นส่วนมีสภาพที่ผ่านการอบร้อนคุณไม่สามารถเปลี่ยนแปลงได้.
สี่วิธี, เรียงตามลำดับการป้องกันที่เพิ่มขึ้น:
— การควบคุมตามเวลา—ง่าย, มีประสิทธิภาพเมื่อชิ้นส่วนที่เข้ามามีความสอดคล้องกันในรูปทรงและอุณหภูมิเริ่มต้น
— การควบคุมตามกำลัง—รักษาระดับพลังงานที่ตั้งไว้, ปรับให้เข้ากับรูปแบบโหลดเล็กน้อย
— การตอบสนองอุณหภูมิ (ไพโรมิเตอร์อินฟราเรดหรือเซ็นเซอร์สัมผัส)—ให้การป้องกันที่ดีที่สุดเมื่ออุณหภูมิจำกัดจำกัดหรือเมื่อสภาวะสตาร์ทแตกต่างกันไปในแต่ละส่วน
— การควบคุมตามสูตร—เก็บพารามิเตอร์ตามหมายเลขชิ้นส่วน, ลดข้อผิดพลาดในการตั้งค่าของผู้ปฏิบัติงานในการเปลี่ยนแปลง
เมื่อการตรวจสอบย้อนกลับมีความสำคัญ, ระบุสิ่งเหล่านี้:
— การควบคุมกำลังแบบวงปิดพร้อมการปรับตามเวลาจริง
— การตรวจจับการมีอยู่ของชิ้นส่วน (ป้องกันการเผาไหม้แห้งและการพลาดรอบการทํางาน)
— การตรวจสอบการไหลของคอยล์ด้วยเกณฑ์เตือน
— การบันทึกข้อมูลพร้อมบันทึกรอบที่มีเวลาประทับ
— การรวมบาร์โค้ดหรือ MES เพื่อการติดตามระดับชิ้นส่วน
— การเข้าถึงพารามิเตอร์ด้วยรหัสผ่านเพื่อป้องกันการปรับเปลี่ยนโดยไม่ได้รับอนุญาต
อย่าทําให้อัตโนมัติเพราะคุณสามารถทําได้. เครื่องแบบตั้งโต๊ะแบบแมนนวลเป็นเครื่องจักรที่เหมาะสมสําหรับงานในห้องเครื่องมือ, การบำรุงรักษา, และกลุ่มชิ้นส่วนปริมาณน้อย. เซลล์อัตโนมัติเต็มรูปแบบจะคุ้มค่าเมื่อเวลาทํางานลดลง 30 วินาที, หรือเมื่อการติดตามย้อนกลับและต้นทุนแรงงานเป็นปัจจัยที่ทําให้ต้องตัดสินใจ. หากคุณไม่สามารถจดระยะเวลาคืนทุนสำหรับระบบอัตโนมัติได้, คุณอาจยังไม่ต้องการมัน.
6. มันจะอยู่รอดบนพื้นที่โรงงานของคุณได้หรือไม่?
อันหนึ่ง เครื่องฟิตติ้งหดแบบเหนี่ยวนำ วิ่งบนพื้นโรงงาน. คราบตะกรัน, น้ำมัน, ชิป, หมอกน้ำหล่อเย็น, การสั่นสะเทือน, การจราจรของรถยก, และผู้ปฏิบัติงานในกะที่สามที่โหลดชิ้นส่วนต่างจากกะแรก—ทั้งหมดนี้ส่งผลต่อความน่าเชื่อถือ. ระบุสำหรับสภาพแวดล้อมนั้น.
การระบายความร้อนเป็นสิ่งแรกที่ต้องทำให้ถูกต้อง. การระบายความร้อนที่ไม่เพียงพอจะทำให้อายุการใช้งานของแหล่งจ่ายไฟสั้นลง, ทำให้เกิดข้อผิดพลาดที่น่ารำคาญ, และสร้างความร้อนไม่สม่ำเสมอ. ระบบอุตสาหกรรมส่วนใหญ่ใช้ระบบวงปิด ระบบระบายความร้อนด้วยน้ำ. ตรวจสอบอัตราการไหล, ความดัน, การนําไฟฟ้า, และช่วงอุณหภูมิก่อนการซื้อ—น้ำของพืชอาจไม่เหมาะสมเสมอไปหากไม่มีการกรองหรือตัวแลกเปลี่ยนความร้อน.
ข้อกำหนดด้านความปลอดภัยขึ้นอยู่กับอุณหภูมิของชิ้นส่วน, การจัดวางเครื่องจักร, ระดับแรงดันไฟฟ้า, และการเข้าถึงของผู้ปฏิบัติงาน. อย่างน้อยที่สุด:
— การป้องกันและกลไกล็อกรอบชิ้นส่วนร้อนและจุดบีบ
— ปุ่มหยุดฉุกเฉินภายในระยะที่ผู้ปฏิบัติงานเข้าถึงได้
— การป้องกันแรงดันของขดลวดและบัส
— การแสดงสถานะรอบอย่างชัดเจนที่มองเห็นได้จากตำแหน่งผู้ปฏิบัติงาน
— การเข้าถึงระบบล็อก/แท็กเอาต์สำหรับบำรุงรักษา
หากทีมบำรุงรักษาของคุณต้องใช้บันได, กระจกเงา, และสามกุญแจหกเหลี่ยมเพียงเพื่อตรวจสอบขดลวด, เครื่องจักรถูกออกแบบโดยคนที่ไม่เคยทำงานบนสายการผลิต. ขดลวด, ท่อ, อุปกรณ์จับยึด, และเซ็นเซอร์ต้องสามารถเข้าถึงได้. การเปลี่ยนแปลงบ่อยต้องการการสลับขดลวดอย่างรวดเร็ว, ทำซ้ำได้—ไม่ต้องปรับใหม่, ไม่ต้องเดา. เครื่องจักรที่วางอยู่ข้างศูนย์เครื่องจักรต้องมีการป้องกันชิพและละอองน้ำหล่อเย็น. เครื่องจักรบนพื้นการตีขึ้นรูปต้องมีการป้องกันที่หนักกว่า, การระบายความร้อนที่ทนทานกว่า, และการควบคุมที่เรียบง่ายพอให้ใช้งานขณะใส่ถุงมือได้.
โครงสร้างและอุปกรณ์ต้องรองรับชิ้นงานอย่างปลอดภัยในระหว่างการให้ความร้อนและการประกอบ. ท่าทางการทำงานที่ไม่เหมาะสมหรือการติดตั้งชิ้นงานไม่มั่นคงสร้างปัญหาคุณภาพแม้ว่ากระบวนการให้ความร้อนจะถูกต้อง. ชิ้นส่วนทุกชิ้นของ ระบบให้ความร้อนด้วยการเหนี่ยวนำ จะต้องทำงานร่วมกันภายใต้สภาวะการผลิต—ไม่ใช่แค่บนใบเสนอราคา.
คีย์ Takeaway
การตัดสินใจหกข้อ. ถ้าตัดสินใจผิดเพียงข้อเดียว เครื่องจักรจะทำงานได้ไม่เต็มประสิทธิภาพ. ผิดพลาดสองอย่างและคุณจะต้องซื้อเครื่องที่สองภายในสองปี. ค่ากำลังไฟจะถูกพิมพ์บนป้ายชื่อเครื่องจักร. ทุกอย่างอื่น—การกำหนดกระบวนการ, การตั้งค่าเครื่องจักร, ความถี่, รูปทรงของขดลวด, ตรรกะการควบคุม, ความเข้ากันได้กับโรงงาน—จะถูกตัดสินก่อนที่ใบเสนอราคาจะถูกเขียนขึ้น. นำแบบชิ้นส่วน, ข้อมูลการติดตั้ง, ขีดจำกัดอุณหภูมิ, และรอบเวลาจริงสำหรับการสนทนากับซัพพลายเออร์ครั้งแรกของคุณ. หากข้อเสนอของพวกเขาข้ามข้อใดข้อหนึ่งในหกข้อข้างต้น, ค้นหาซัพพลายเออร์รายอื่น.
Q: ซัพพลายเออร์จำเป็นต้องมีข้อมูลอะไรบ้างในการปรับขนาดเครื่องฟิตติ้งฟิล์มหดแบบเหนี่ยวนำ?
ก: ภาพวาดบางส่วน, ข้อมูลวัสดุ, พอดีกับความคลาดเคลื่อน, การขยายตัวหรืออุณหภูมิเป้าหมายที่ต้องการ, ความยาวที่ให้ความร้อน, อัตราการผลิต, วิธีการโหลด, และสาธารณูปโภคโรงงานที่มีอยู่. หากชิ้นส่วนถูกเคลือบ, แข็งตัว, หรือไวต่ออุณหภูมิ, แบ่งปันข้อมูลนั้นตั้งแต่เนิ่นๆ—มันส่งผลโดยตรงต่อพลัง, ความถี่, และหน้าต่างกระบวนการ.
Q: การฟิตแบบชิงก์ด้วยเหนี่ยวนำเร็วกว่าการให้ความร้อนด้วยเตาอบหรือไม่?
ก: ได้, โดยทั่วไปเร็วกว่ามาก. การเหนี่ยวนำความร้อนเพียงเฉพาะส่วนภายนอกของชิ้นงานท้องถิ่น, ทำให้อุณหภูมิขยายตัวถึงระดับในไม่กว่านาที แต่ในวินาที. นอกจากนี้ยังลดการใช้พลังงาน, พื้นที่พื้น, และลดการสัมผัสความร้อนที่ไม่จำเป็นต่อชิ้นงานทั้งหมด. เตาอบยังอาจเหมาะสำหรับงานปริมาณน้อยหรือชิ้นงานขนาดใหญ่ที่เวลาที่ใช้ในแต่ละรอบไม่ใช่ข้อจำกัดหลัก.
Q: เครื่องฟิตชิงก์ด้วยเหนี่ยวนำเครื่องเดียวสามารถรองรับขนาดชิ้นงานหลายขนาดได้หรือไม่?
ก: ได้, ถ้ากลุ่มชิ้นงานถูกทบทวนระหว่างการออกแบบ. ระบบจะต้องใช้คอยล์หลายตัว, อุปกรณ์จับยึด, และสูตรที่เก็บไว้. หากช่วงกว้างเกินไป, สถานีเฉพาะสองแห่งมักจะมีประสิทธิภาพเหนือกว่าเครื่องขนาดใหญ่เครื่องเดียว.
รับการตรวจสอบการใช้งานสำหรับกระบวนการลดขนาดของคุณ
ส่งแบบชิ้นส่วนและข้อกำหนดด้านความพอดีของคุณมาให้เรา. เราจะบอกคุณว่าพลังอะไร, ความถี่, และการกำหนดค่าคอยล์ก็สมเหตุสมผล—ก่อนที่คุณจะใช้จ่ายอะไรกับอุปกรณ์.


