
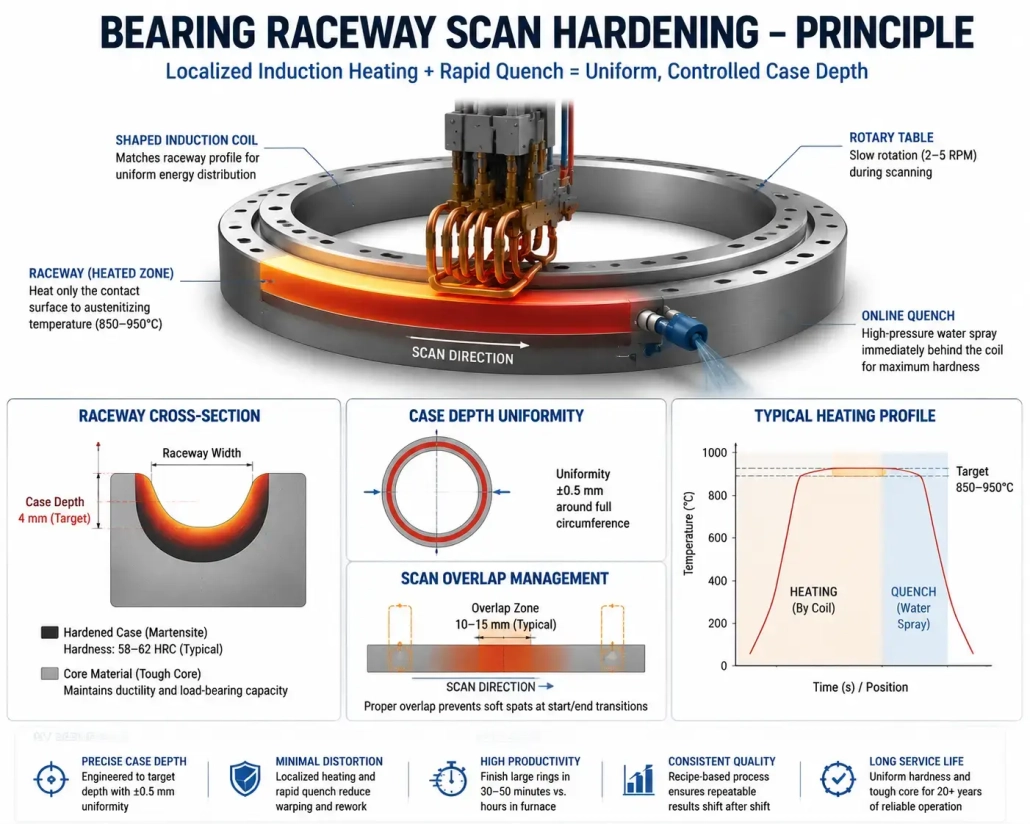
การทําความร้อนเหนี่ยวนําสําหรับชิ้นส่วนพลังงานลมที่ทนทาน
วงแหวนลูกปืนระยะพิทช์ 4 เมตรสำหรับ 8 กังหันนอกชายฝั่ง MW มีน้ำหนัก 3.5 ตัน. ทางวิ่งของมันต้องมี 4 ตัวเรือนแข็ง มม, สม่ำเสมอภายใน ±0.5 มม. รอบเส้นรอบวงเต็ม. ตัวเลือกเตาเผา: โหลดแหวน, อุ่นชิ้นส่วนขนาด 3.5 ตันทั้งหมดให้ร้อนถึง 880°C, แช่เพื่อ 2 ชั่วโมง, การดับ, อารมณ์ - วงจรความร้อน 6 ชั่วโมงซึ่งทำให้วงแหวนบิดเบี้ยวมากพอที่จะต้องการ 0.5 มม. ของการเจียรภายหลัง. อันหนึ่ง การเหนี่ยวนำความร้อนสำหรับส่วนประกอบพลังงานลม วิธีการสแกนคอยล์ตามร่องน้ำที่ 200 มม./นาที, ให้ความร้อนเฉพาะพื้นผิวสัมผัสจนถึงระดับความลึก, ดับแบบอินไลน์, และจบแหวนเข้าไป 40 นาที. การบิดเบือนลดลง. ปริมาณงานเป็นสามเท่า. การบดภายหลังมีหน่วยวัดเป็นไมครอน, ไม่ใช่ครึ่งมิลลิเมตร.
สารบัญ
1. เหตุใดส่วนประกอบของลมจึงทำลายแนวทางการให้ความร้อนแบบมาตรฐาน
วงแหวนลูกปืนพิทช์ทำงาน 2 ต่อ 5 เส้นผ่านศูนย์กลางเมตร. วารสารเพลาหลักคือ 400 ต่อ 800 มม. เกียร์ว่างของดาวเคราะห์มีน้ำหนัก 2 ตันก่อนที่จะผ่านการตัดเฉือนครั้งแรก. สิ่งเหล่านี้ไม่ใช่ชิ้นส่วนที่คุณโหลดลงในเครื่องสแกนแบบเหนี่ยวนำแบบตั้งโต๊ะ.
ขนาดเป็นเพียงปัญหาแรกเท่านั้น. เรขาคณิตคือส่วนที่สอง. รางรับลูกปืนเป็นร่องโค้ง. ฟันเฟืองมีด้านข้าง, ราก, และปลายเฟือง — แต่ละซี่มีมวลและพฤติกรรมการดูดซับความร้อนที่แตกต่างกัน. ขดลวดที่ให้ความร้อนกับร่องเพลาทรงกระบอกอย่างสม่ําเสมอจะไม่โดนขอบร่องของราง. ขดลวดต้องตามลักษณะนี้, ไม่ใช่แค่ล้อมรอบชิ้นส่วน.
จากนั้นก็มีต้นทุนหากทําผิดพลาด. การเปลี่ยนเกียร์หรือตลับลูกปืนหลักในกังหันนอกชายฝั่งต้องหยุดทํางานเป็นสัปดาห์, การเคลื่อนย้ายเครน, และการสูญเสียการผลิตไฟฟ้า. กระบวนการให้ความร้อนมีความเสี่ยงต่อคุณภาพที่ไม่สมส่วน: ความลึกของเคสที่ไม่ตรงตามสเปคหรือจุดอ่อนในรางแบริ่งอาจไม่ปรากฏจนกระทั่งหลายปี 7 ของอายุการออกแบบ 20 ปี. เมื่อเกิดขึ้น, บันทึกการอบร้อน — ถ้ามี — เป็นสิ่งแรกที่ทีมวิเคราะห์ความล้มเหลวขอ.
การให้ความร้อนในเตาหลอมช่วยหลีกเลี่ยงปัญหาบางประการโดยให้ความร้อนกับทุกอย่าง. แต่มันก็สร้างปัญหาอื่น ๆ. การบิดงอจากการแช่นานหลายชั่วโมง. คราบสนิมบนพื้นผิวที่ผ่านการกลึง. เวลาวงจรยาวพอที่การอบร้อน, ไม่ใช่การกลึง, จะเป็นตัวกำหนดจังหวะของโรงงาน. การเหนี่ยวนำความร้อนให้ความร้อนเฉพาะส่วนที่ต้องการ, ในไม่กี่นาที, และรวมการชุบแข็งและการจัดการไว้ในสถานีเดียว. ข้อแลกเปลี่ยน: มันต้องการการวางตำแหน่งที่แม่นยำ, ความถี่ที่เหมาะสม, และพลังงานเพียงพอที่จะเหนือกว่าซิงค์ความร้อนหลายตัน.
2. การใช้งานเครื่องทำความร้อนแบบเหนี่ยวนำในการผลิตกังหันลม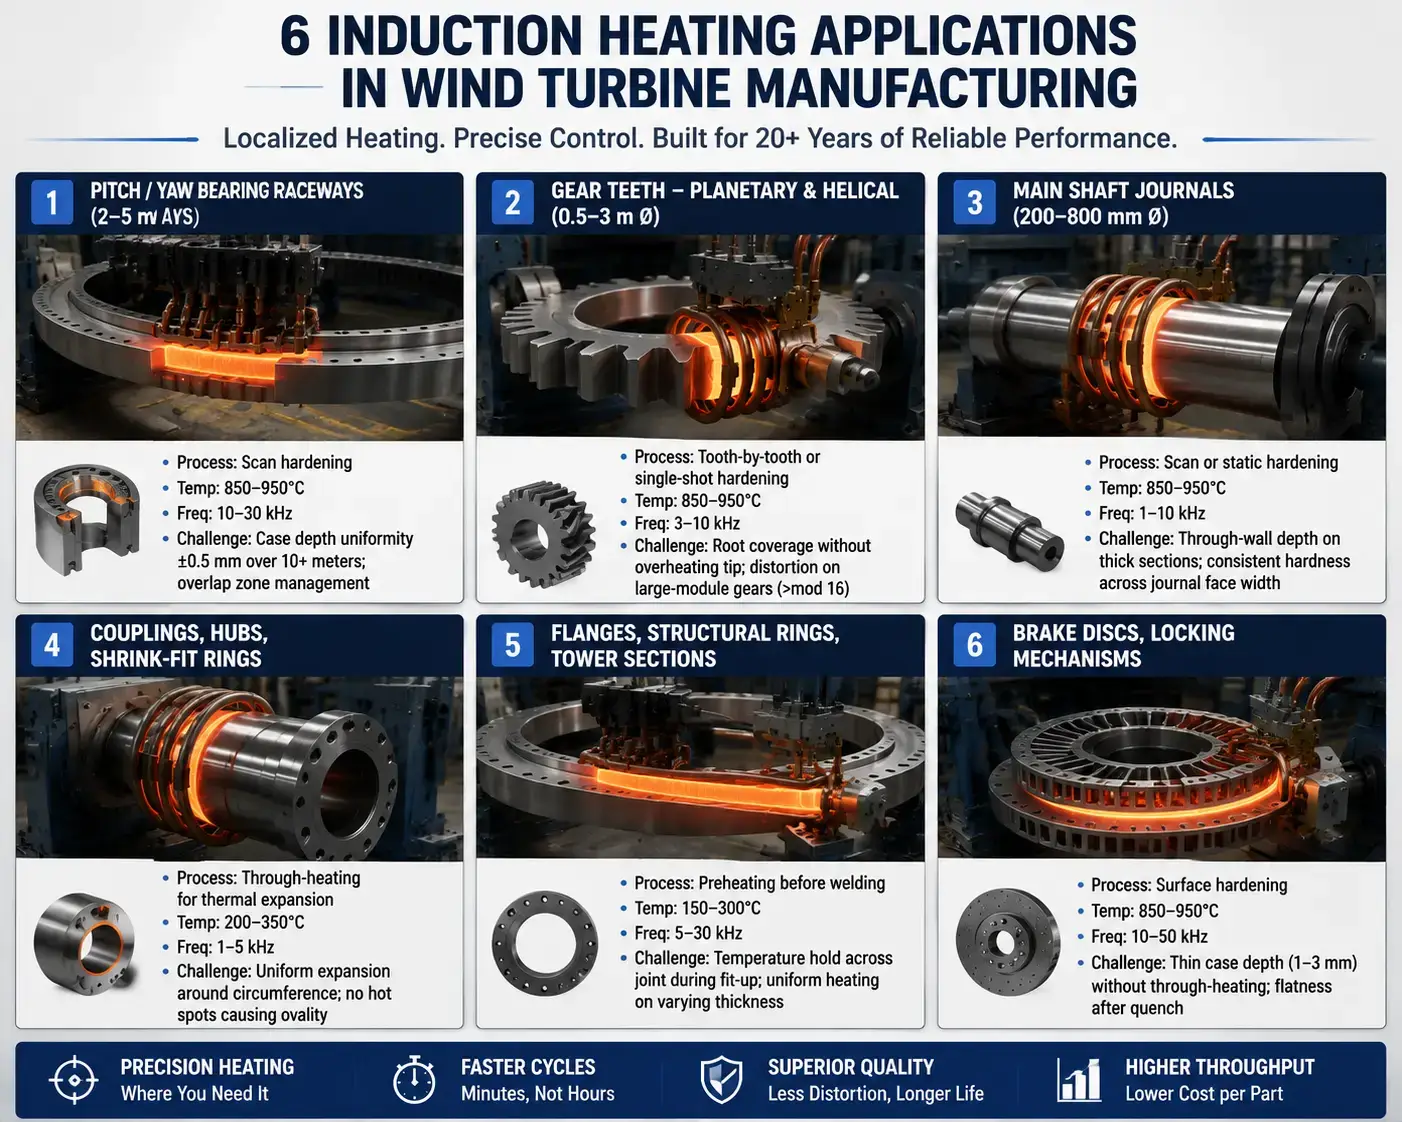
หกการใช้งานที่แสดงข้างต้นครอบคลุมทุกส่วนประกอบของชุดขับเคลื่อนหลักตั้งแต่เพลาหลักไปจนถึงแผ่นเบรก. รางลูกปืน, ฟันเฟือง, และตัวเพลาครองตำแหน่งโดดเด่นในด้านการทำให้แข็ง. ข้อต่อ, ฮับ, และวงแหวนแบบหดตัวสำหรับการทำความร้อนในการประกอบส่วนใหญ่. ส่วนหน้าแปลนและหอคอยใช้การเหนี่ยวนำเพื่ออุ่นก่อนการเชื่อม. แต่ละแอปพลิเคชันต้องการความถี่ที่แตกต่างกัน, ความหนาแน่นพลังงาน, และเรขาคณิตของคอยล์ — ตารางในส่วน 4 ครอบคลุมด้านไฟฟ้าของการตัดสินใจเหล่านั้น.
3. สเกลส่วนประกอบ: เส้นผ่านศูนย์กลาง, มวล, และปัญหาการเข้าถึง
เส้นผ่านศูนย์กลางกำหนดทุกสิ่งที่อยู่ท้ายน้ำ. คอยล์สำหรับวงแหวนลูกปืนระยะพิทช์ 4 เมตร จะต้องรักษาช่องว่างอากาศ 2–5 มม. รอบร่องร่องโค้ง ในขณะที่วงแหวนหมุนที่ 2–5 RPM บนเครื่องเล่นแผ่นเสียง. ขดลวดเดียวกันนั้นจะไม่สามารถทำให้วงแหวนขนาด 2 เมตรร้อนได้อย่างมีประสิทธิภาพ — ช่องว่างในอากาศจะใหญ่เกินไป. โรงงานที่ผลิตวงแหวนหลายขนาดจึงเก็บขดลวดหลายชุด: ชุดหนึ่งสำหรับขนาดเล็ก, ชุดหนึ่งสำหรับขนาดกลาง, ชุดหนึ่งสำหรับขนาดใหญ่. ความท้าทายเดียวกันนี้ก็ปรากฏในการ ให้ความร้อนด้วยการเหนี่ยวนำกับวงแหวนขนาดใหญ่: เส้นผ่านศูนย์กลางเป็นตัวกำหนดสต็อกขดลวดและการออกแบบการจัดการ.
มวลเป็นตัวเก็บความร้อนที่คุณต้องต่อสู้. แหวนลูกปืนขนาด 3.5 ตัน ที่อุณหภูมิห้อง ดึงความร้อนออกจากพื้นผิวรางได้เร็วกว่าที่ขดลวดเหนี่ยวนำสามารถส่งให้ — เว้นแต่แหล่งจ่ายไฟจะมีขนาดเหมาะสม. สำหรับแหวนขนาด 4 เมตร, 200–500 กิโลวัตต์ เป็นค่าปกติสำหรับการชุบแข็งรอยสแกนราง. หากขนาดเล็กเกินไป 30% และเกิดสองสิ่งขึ้น. พื้นผิวอาจไม่เคยถึงอุณหภูมิการออสทีไนไทซิงที่ความเร็วสแกนเป้าหมาย. หรือมันถึงอุณหภูมิช้าเกินไปจนโซนที่ได้รับผลกระทบจากความร้อนขยายเกินความลึกเคสที่ระบุ, และโปรไฟล์ความแข็งล้มเหลวในการตรวจสอบทางโลหะวิทยา.
แล้วก็มีเรื่องการเข้าถึง. ขดลวดสามารถเข้าถึงพื้นผิวได้ทางกายภาพหรือไม่? แบริ่งเพลาหลักมีการเข้าถึงเส้นรอบนอกแบบเปิด. เฟืองดาวเคราะห์แบบสเปลายภายในไม่มี — ขดลวดมาตรฐานรอบๆ จะใส่ไม่ได้. รูภายใน, ไหล่แบบตาบอด, และพื้นผิวเว้า ต้องใช้ขดลวดภายในหรือสายตัวนำแบบแพนเค้กที่บีบเข้าไปในพื้นที่ที่มีอยู่ได้. ขดลวดต้องเว้นระยะชิ้นส่วน, อุปกรณ์จับยึด, วงแหวนดับความร้อน, เส้นสายตาของไพโรมิเตอร์, และเส้นทางการโหลดเครน. ในทางปฏิบัติ, การรบกวนจากอุปกรณ์จับยึดจำกัดรูปทรงของขดลวดบ่อยกว่าตัวชิ้นส่วนเอง.
4. ความถี่, กำลังไฟ, และการออกแบบคอยล์สำหรับส่วนประกอบขนาดใหญ่
เปลี่ยนความถี่และ การออกแบบขดลวด อิมพีแดนซ์เปลี่ยน. เปลี่ยนรูปทรงขดลวดและความต้องการพลังงานจะเปลี่ยน. ในชิ้นส่วนลมที่ชิ้นส่วนหนึ่งถูกตัดทิ้งลบขอบของชิ้นส่วนที่ดีสิบชิ้น, ความถี่, พลัง, และรูปทรงขดลวดถูกออกแบบเป็นระบบเดียว.
- ความถี่ตามความลึกของตัวเครื่อง. ทางเดินลูกปืนที่ความลึกตัวเครื่อง 2–6 มม. ทํางานในช่วง 10–30 kHz. ฟันเฟืองที่ต้องการ 3–8 มม. ที่รากฐาน 3–10 kHz. การหดตัว — ที่เป้าหมายคือการให้ความร้อนผ่านเพื่อให้การขยายตัวทางความร้อนสม่ําเสมอ, ไม่ใช่ความชันความแข็ง — ใช้ 1–5 kHz. เหล่านี้คือจุดเริ่มต้น. เกรดวัสดุเลื่อนตัวเลข: 42CrMo4 (4140) มีพฤติกรรมแตกต่างจาก 18CrNiMo7-6, เหล็กกล้าคาร์บอนเทียมสำหรับเกียร์กังหันลม. ของเรา คู่มือการเลือกความถี่ ครอบคลุมความสัมพันธ์เชิงลึกและความถี่.
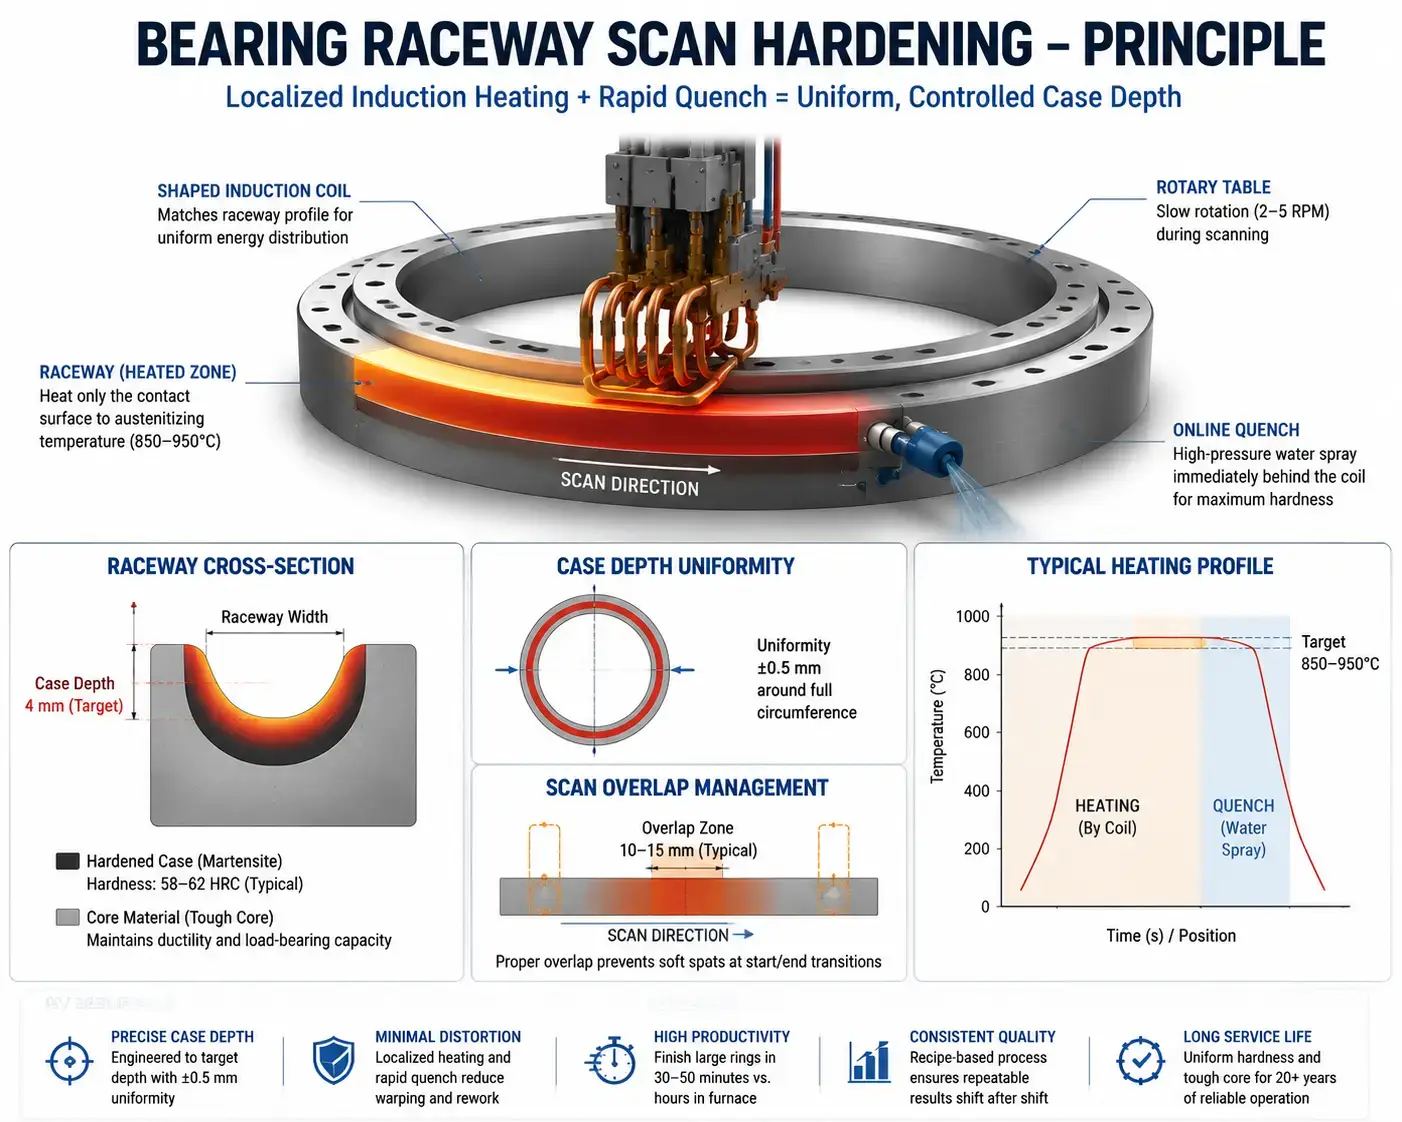
- การกำหนดขนาดกำลังเริ่มต้นจากส่วนประกอบที่แย่ที่สุด, ไม่ใช่ค่าเฉลี่ย. ผู้ผลิตที่ใช้วงแหวนแบริ่งสามขนาดบนเครื่องเดียวกัน — 2 เมตร, 3.5-เมตร, และ 5 เมตร — ต้องปรับขนาดแหล่งจ่ายไฟสำหรับวงแหวนยาว 5 เมตรด้วยความเร็วการสแกนที่ต้องการ. สำหรับการอ้างอิง: สแกนแข็งตัวสนามแข่งลูกปืนระยะพิทช์ 5 เมตร 4 ความลึกตัวเรือน มม. ที่ 180 มิลลิเมตร/นาที ต้องใช้ประมาณ 400–600 กิโลวัตต์. วิ่งวงแหวนเดียวกันที่ 300 มิลลิเมตร/นาที ต้องการ 700–900 กิโลวัตต์. การเพิ่มส่วนต่าง 15–20% สำหรับอายุคอยล์และความแปรผันของแรงดันไฟฟ้าในสายทำให้ระบบอยู่ที่ 500 กิโลวัตต์ถึง 1.1 MW ขึ้นอยู่กับเป้าหมายปริมาณงาน. ของเรา การเลือกกำลังไฟ ไกด์เดินผ่านการคำนวณ.
- น้ำหล่อเย็นแยกเวลาทำงานในการผลิตออกจากเวลาหยุดทำงาน. ที่เอาต์พุต 400–800 กิโลวัตต์, คอยล์, แหล่งจ่ายไฟ, ตัวเก็บประจุ, และงานรถบัสก็ก่อให้เกิดความร้อนอย่างมาก. หลักการ ระบบระบายความร้อนด้วยน้ำ หมุนเวียน 60–150 ลิตร/นาทีผ่านคอยล์เพียงอย่างเดียว. เกณฑ์คุณภาพน้ำ: ค่าการนำไฟฟ้าต่ำกว่า 300 µS/cm, pH 6.5–8.0, แขวนของแข็งต่ำกว่า 10 มก./ล.. ปั๊มสำรอง, สวิตช์การไหลต่อวงจร, และการตรวจสอบ ΔT คือปริมาณขั้นต่ำในการผลิต. เมื่อวงจรทำความเย็นล้มเหลวบนคอยล์ร้อน วงแหวนยาว 5 เมตรกลางรอบ, ทองแดงหลอมในไม่กี่วินาที และแหวนอาจต้องได้รับการประเมินการกอบกู้.
5. การยึดแบบหดตัว, การประกอบ, และการซ่อมแซมภาคสนาม
การยึดแบบหดรัด — การทำความร้อนข้อต่อ, แบริ่งวงแหวนด้านใน, หรือปลอกเพื่อขยายออกไปบนเพลา — เป็นเรื่องปกติในงานกังหันลมเช่นเดียวกับการชุบแข็ง. ฟิสิกส์: วงแหวนเหล็กที่อุณหภูมิ 250°C จะขยายตัวโดยประมาณ 0.15 มม. ต่อ 100 เส้นผ่านศูนย์กลาง มม. ก 500 มม. รูข้อต่อเปิดออกโดย 0.75 มม.. ซึ่งช่วยลดการรบกวนได้พอดี 0.3–0.5 มม.
การทำความร้อนสม่ำเสมอคือสิ่งที่ทำให้มันใช้งานได้. คบเพลิงด้านหนึ่งทำให้เกิดจุดร้อน, การตกไข่, และส่วนที่ติดอยู่. ขดลวดเหนี่ยวนำรอบๆ เส้นรอบวงทั้งหมด — โดยมีชิ้นส่วนอยู่ตรงกลาง — ให้การขยายตัวที่สม่ำเสมอ. 50–200 kW ที่ 1–5 kHz ทำให้ผนังร้อนภายใน 2–8 นาที. ตรวจสอบอุณหภูมิที่จุด 3–4 จุดก่อนยก.
การซ่อมภาคสนามเปลี่ยนฟิสิกส์เดียวกันให้กลายเป็นปัญหาที่ยากขึ้น. ตลับลูกปืนหลักเสียในตัวหุ้มเครื่องยนต์ 100 สูงขึ้นหลายเมตร. ไม่มีเครนใดสามารถลดชุดขับเคลื่อนทั้งหมดลงมาได้. เครื่องเหนี่ยวนำแบบพกพา — 30–100 กิโลวัตต์, แบบระบายอากาศหรือหมุนเวียนน้ำแบบกะทัดรัด — ให้ความร้อนแก่วงแหวนด้านในของตลับลูกปืนในตำแหน่ง. เวลาในรอบการผลิต: 5–15 นาที. ทางเลือกอื่น: ตัดตลับลูกปืนออกด้วยเครื่องเจียร, หรือใช้ตะเกียงภายในตัวหุ้มเครื่องที่เต็มไปด้วยไอเข้าน้ำมัน.
6. การจัดการและการวางตำแหน่ง
วงแหวนตลับลูกปืนขนาด 4 เมตรลงจอดบนเครน, ตั้งอยู่บนโต๊ะหมุนพร้อมกับตัวรองลูกกลิ้ง, และต้องจัดให้อยู่ตรงกลางที่ ±1 มม. ของขดลวดก่อนที่การสแกนจะเริ่มขึ้น. โต๊ะหมุน, ขดลวดยึด, วงแหวนหลีกกันลัดวงจร, และแขนไฟโพรมีเตอร์ต่างก็แข่งขันกันหาอวกาศรอบชิ้นงาน. หากการโหลดและการปลดชิ้นงานเพิ่มเวลาเกินกว่า 2–3 นาทีต่อรอบ, เป้าหมายการผลิตจะไม่สามารถบรรลุได้.
การวางตำแหน่งไม่ใช่ขั้นตอนการตั้งค่า. มันคือกระบวนการ.
ในระบบสแกนแบริ่งรางวิ่ง, ระยะระหว่างขดลวดและชิ้นงานอยู่ที่ 2–5 มม.. หากลูกปืนโต๊ะหมุนมี 0.5 การออกนอกศูนย์เชิงรัศมีของมม., ระยะห่างจะแปรผัน ±0.5 มม. รอบเส้นรอบวง. อุณหภูมิพื้นผิวเปลี่ยนแปลง ±8–15°C. ความลึกของเคสเดินได้ 0.3–0.5 มม. การหมดจานหมุน, การสึกหรอของลูกกลิ้ง, การตกไข่ — แต่ละส่วนมีส่วนช่วย. ตารางการบำรุงรักษาเชิงป้องกันต้องครอบคลุมระบบการจัดการด้วยความเข้มงวดเช่นเดียวกับแหล่งจ่ายไฟ.
7. 5 ปัญหาที่พบบ่อยและวิธีป้องกัน
| ปัญหา | สาเหตุรากฐาน | การป้องกัน |
| ความแปรผันของความลึกของเคส >1 มม. รอบเส้นรอบวงของสนามแข่ง | ความแปรผันของช่องว่างระหว่างคอยล์ต่อชิ้นส่วนจากการเบี่ยงเบนของแผ่นเสียงหรือการตกไข่ของวงแหวน; ความเร็วในการสแกนไม่สอดคล้องกัน | ตรวจสอบความหมุนของแผ่นเสียง <0.3 มม. ทีไออาร์. หมุนช่องว่างคอยล์ที่ 4 จุดรอบเส้นรอบวงระหว่างการตั้งค่า. ใช้การควบคุมความเร็วการสแกนแบบวงปิดที่เชื่อมต่อกับโรตารี่เอนโค้ดเดอร์ — ไม่ใช่การขับมอเตอร์แบบวงเปิด. |
| จุดอ่อนบริเวณโซนที่ทับซ้อนการสแกน | ความยาวการทับซ้อนไม่เพียงพอ; ลดกำลังไฟก่อนสิ้นสุดการสแกน; ดีเลย์การระบายความร้อนที่ช่วงเริ่ม/หยุด | โปรแกรมการทับซ้อนการสแกน 10–15 มม.. รักษากำลังไฟเต็มตลอดโซนการทับซ้อน — อย่าลดกำลังไฟก่อนเวลา. เริ่มการไหลของ quench 2–3 วินาทีก่อนที่ขดลวดจะถึงโซนการทับซ้อนเพื่อให้แน่ใจว่าการระบายความร้อนทันที. |
| รากของฟันเกียร์ไม่ได้ผ่านการชุบแข็ง, ปลายร้อนเกินไป | ไม่สามารถทำให้ช่องว่างระหว่างขดลวดกับฟันสม่ำเสมอได้ด้วยขดลวดมาตรฐานที่ครอบรอบ; รากทำหน้าที่เป็นอ่างเก็บความร้อน, ปลายทำหน้าที่เป็นเสาอากาศ | ใช้ขดลวดรูปทรงที่ตามโครงร่างฟันพร้อมตัวรวมสนามแม่เหล็กที่ราก. ลดความถี่เหลือ 3–5 kHz เพื่อให้ทะลุรากได้ลึกขึ้น. ทำการตรวจสอบกระบวนการด้วยการตัดฟันที่ราก, ด้านข้าง, และปลาย. |
| วงแหวนแบบยืด-หดติดกลางทางเข้ากับเพลาขั่น | การให้ความร้อนไม่สม่ำเสมอสร้างรูปร่างไข่; วงแหวนเย็นลงระหว่างการเคลื่อนย้ายจากเตาไปยังสถานีประกอบ | ตรวจสอบอุณหภูมิที่จุดรอบวง 3–4 จุดก่อนยก. รักษาเวลาในการเคลื่อนย้ายให้น้อยกว่า 30 วินาที. ขนาดคอยล์สำหรับระยะห่างรัศมี 15–20 มม. เพื่อให้ชิ้นส่วนขยายตัวได้. ทำความร้อนถึง 30–50°C เหนือความต้องการการขยายตัวที่คำนวณไว้เพื่อใช้เป็นช่องว่างการถ่ายเทความร้อน-ความเย็น. |
| ความบิดเบี้ยวที่เกินค่าที่อนุญาตหลังจากการเจียร | การป้อนความร้อนมากเกินไป; การชุบเย็นไม่สม่ำเสมอ; ความเครียดตกค้างจากการกัดแต่งก่อนหน้าที่ถูกปล่อยออกระหว่างการให้ความร้อน | ใช้พลังงานขั้นต่ำที่ทำให้ได้ความลึกของชั้นผิวตามความเร็วสแกนที่ตั้งเป้าไว้ — ไม่ใช่ค่าพลังงานสูงสุดที่มีอยู่. จัดแนวลวดลายการพ่นชุบเย็นให้ตรงกับแถบที่ถูกทำความร้อน. ผ่อนความเครียดของวงแหวนที่กัดหยาบก่อนการกัดละเอียดและการชุบแข็งด้วยสารเหนี่ยวนำ. วัดความกลมก่อนและหลังเพื่อสร้างความบิดเบี้ยวพื้นฐานต่อขนาดแหวน. |
กลไกการเกิดข้อบกพร่องส่วนใหญ่ใน ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ ใช้กับส่วนประกอบของลม — ข้อแตกต่างคือชิ้นส่วนของลมมีขนาดใหญ่กว่า, เศษซากมีราคาแพงกว่า, และติดยากกว่าชิ้นส่วนยานยนต์หรืออุตสาหกรรมทั่วไป. ฟิสิกส์ไม่เปลี่ยนแปลง. ผลที่ตามมาจะใหญ่ขึ้น.
8. การเลือกระบบ: ข้อมูลจำเพาะและพิกัดกิโลวัตต์จะไม่ครอบคลุม
ระดับกำลังมาหลังจากชิ้นส่วน, กระบวนการ, และปริมาณงานถูกกำหนดไว้. เริ่มต้นด้วยอินพุตเหล่านี้:
- เขียนแบบชิ้นงานด้วยเกรดวัสดุ, ขนาด, และความอดทน.
- พื้นที่ให้ความร้อน: พื้นผิวไหน, ความลึกกรณีใด, ข้อกำหนดความแข็ง.
- อุณหภูมิเป้าหมายและความคลาดเคลื่อน.
- เวลาของรอบสำหรับชิ้นส่วนที่ใหญ่ที่สุด, ชิ้นส่วนที่หนักที่สุดในชุดผลิตภัณฑ์.
- ความสามารถเครนที่มีอยู่, พื้นที่พื้น, และเส้นทางการโหลดชิ้นส่วน.
- น้ำเย็น: การไหล, ความดัน, อุณหภูมิ, และคุณภาพที่จุดติดตั้ง.
- สื่อดับร้อน, การกรอง, และข้อกำหนดการควบคุมอุณหภูมิ.
นอกเหนือจากแผ่นสเปค, สี่สิ่งที่แยกระบบที่ทำงานแบบกะจากระบบที่ต้องแก้จุดบกพร่องเป็นเวลาหนึ่งปี:
- ประสบการณ์กับเส้นผ่านศูนย์กลางและประเภทน้ำหนักของคุณ. 150 ระบบ CV joint ยานยนต์ไม่เตรียมทีมวิศวกรรมสำหรับแหวนแบริ่งขนาด 4 เมตรและโหลดโต๊ะหมุน 5 ตัน.
- ขอบเขตของระบบระบายความร้อน. ถ้าข้อเสนอราคาไม่รวมตัวแลกเปลี่ยนความร้อน, แท่นปั๊ม, การกรอง, และการตรวจสอบค่าการนำไฟฟ้า, ก็ไม่ใช่ระบบครบวงจร. คุณภาพน้ำต่ำกว่ามาตรฐานเป็นสาเหตุที่พบบ่อยที่สุดของการหยุดชะงักของการผลิตในปีแรก.
- การจัดการสูตร. การเก็บความเร็วสแกน, พลัง, ความถี่, ช่องว่าง, และเวลาการดับด้วยเบตตามหมายเลขชิ้นส่วนช่วยลดความแตกต่างของการตั้งค่ากะต่อกะ.
- การพัฒนากระบวนการบนพื้นที่ของคุณ, กับชิ้นส่วนของคุณ. การทดลองในห้องปฏิบัติการบน 500 คูปอง mm ไม่สามารถตรวจสอบกระบวนการสําหรับวงแหวนผลิตขนาด 4 เมตร. การติดตั้งบนแท่นหมุนของคุณ, ด้วยการจัดการของคุณ, การชุบแข็ง, และเกณฑ์การยอมรับทางโลหะวิทยาของคุณเป็นวิธีเดียวที่จะปิดช่องว่างระหว่างการติดตั้งกับความพร้อมสําหรับการผลิต.
เพื่อคําแนะนําที่กว้างขึ้น, บทความของเราเรื่อง การเลือกระบบชุบแข็งเหนี่ยวนํา ครอบคลุมกรอบการตัดสินใจ — ขยายขนาดให้เหมาะกับชิ้นส่วนลม, หลักการเดียวกันนี้ใช้ได้.
คีย์ Takeaway
การให้ความร้อนเหนี่ยวนําสําหรับชิ้นส่วนพลังงานลม แทนที่รอบเตาเผาที่ใช้เวลานานหลายชั่วโมงด้วยการให้ความร้อนเฉพาะจุดในระดับนาที — เมื่อระบบได้รับการออกแบบทางวิศวกรรมรอบๆ ชิ้นส่วน, ไม่ได้ดัดแปลงมาจากแอปพลิเคชันขนาดเล็ก.
สามสิ่งที่กำหนดว่าจะใช้งานได้หรือไม่. หนึ่ง: ขดลวดสามารถเข้าถึงคุณสมบัติที่ถูกให้ความร้อนได้หรือไม่? สอง: แหล่งจ่ายไฟสามารถวิ่งเร็วกว่าการนำความร้อนของแผงระบายความร้อนหลายตันได้หรือไม่? สาม: ระบบการจัดการวางตำแหน่งชิ้นส่วนซ้ำเพียงพอหรือไม่ 47 ให้ความร้อนเท่ากับ Part 1? ระดับกิโลวัตต์จะมาหลังจากที่ได้รับคำตอบแล้ว.
คำถามที่พบบ่อย
Q: ส่วนประกอบของกังหันลมใดบ้างที่สามารถชุบแข็งด้วยการเหนี่ยวนำ?
ก: รางลูกปืนพิตช์และยอร์, ฟันเฟืองดาวเคราะห์และฟันเฟืองเกลียว, ช่องแกนหลัก, และพื้นผิวแผ่นเบรก. กระบวนการนี้ใช้ได้ทุกที่ที่ต้องการพื้นผิวสึกหรอที่มีความแข็งคงที่ — โดยทั่วไปลึก 2–8 มม. — บนชิ้นส่วนเหล็กหรือเหล็กหล่อที่เป็นตัวนำไฟฟ้า.
Q: การเหนี่ยวนำสามารถจัดการเส้นผ่านศูนย์กลางใหญ่ในกังหันลมได้หรือไม่?
ก: ได้ — แต่ระบบการจัดการมีความสำคัญมากกว่าพลังงานจ่าย. วงแหวนลูกปืนขนาด 4 เมตรต้องใช้โต๊ะหมุนที่มี <0.3 ค่า TIR การวิ่งออกเป็นมม., ขดลวดที่มีการควบคุมช่องว่าง 2–5 มม., และความเร็วในการสแกนขึ้นอยู่กับฟีดแบ็กตำแหน่งโรตารี. ด้านไฟฟ้าสามารถปรับขนาดได้. ด้านกลไกคือตำแหน่งที่เส้นผ่าศูนย์กลางสร้างปัญหา: ขดลวดหย่อนตัวภายใต้แรงของตัวเอง, การสึกหรอของแบริ่งแท่นหมุน, และการขยายตัวทางความร้อนของวงแหวนที่เปลี่ยนช่องว่างกลางรอบ.
Q: การเหนี่ยวนำเร็วกว่าการอบความร้อนในเตาไฟสำหรับส่วนประกอบของกังหันหรือไม่?
ก: สำหรับการทำให้แข็งเฉพาะจุด — รางแบริ่ง, ฟันเฟือง, เพลาตัวนำ — ใช่. รอบการอบในเตาสำหรับวงแหวน 3.5 ตัน ใช้เวลา 4–6 ชั่วโมงรวมเวลาซึมซับ, การดับ, และการทำความเย็น. การเหนี่ยวนำความร้อนแข็งตัววงแหวนเดียวกันภายใน 30–50 นาที, ทำให้เฉพาะพื้นผิวรันเวย์ร้อนลึก. สำหรับการใช้งานที่ต้องการให้ความร้อนทั่วทั้งส่วนตัดของชิ้นงาน, ความเร็วในการทำงานจะลดลงหรือหายไป. เทคโนโลยีนี้ได้เปรียบเมื่อมีเพียงคุณลักษณะเฉพาะที่ต้องการความร้อน, ไม่ใช่ทั้งมวล.
รับการทบทวนกระบวนการสำหรับการใช้งานชิ้นส่วนกังหันลมของคุณ
ถ้าคุณกำลังแข็งตัววงแหวนลูกปืน, แข็งรอบกรณีของเฟืองดาวเคราะห์, หรือยึดประกอบคัปปลิงบนเพลา — ส่งแบบชิ้นส่วนของคุณ, เกรดวัสดุ, ข้อกำหนดความลึกของเคส, และเวลารอบเป้าหมาย. เราจะประเมินความถี่, พลัง, รูปทรงของขดลวด, และความต้องการในการจัดการเกี่ยวกับชิ้นส่วนที่ใหญ่ที่สุดของคุณ, ไม่ใช่ค่าเฉลี่ย.


