
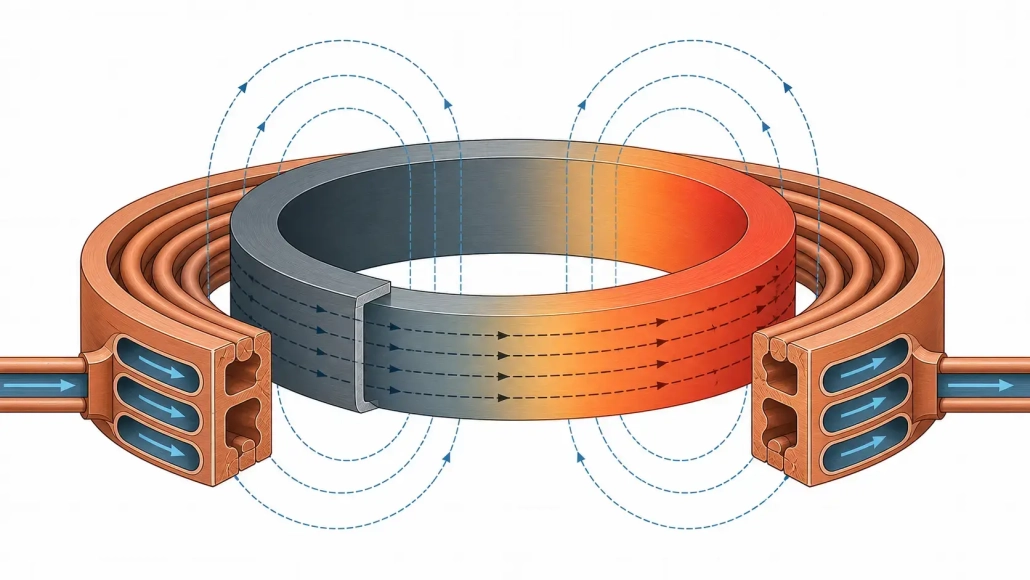
9 ปัจจัยสำคัญสำหรับการให้ความร้อนด้วยอินดักชันวงแหวนขนาดใหญ่: การควบคุมพลังงานอย่างเชี่ยวชาญ, การออกแบบขดลวด & การควบคุมกระบวนการ
การทำความร้อนแบบเหนี่ยวนำสำหรับวงแหวนขนาดใหญ่ ดูง่ายบนแผ่นงานกระบวนการ. อุ่นวงแหวนเหล็กให้มีอุณหภูมิ, การเก็บไว้, ดับหรือประกอบ. บนพื้นร้าน, มันไม่ได้เล่นแบบนั้น.
การแข่งขันแบริ่งระยะ 2 เมตร มีน้ำหนักหลายร้อยกิโลกรัม. ช่องว่างคอยล์ที่ทำงานบน 300 mm ต้นแบบจะเปิดขึ้นเมื่อคุณขยายขนาดเป็นแบบเต็มส่วน. แบริ่งจานหมุนมี 3 มม. ของการวิ่งหนี, ดังนั้นช่องว่างของการมีเพศสัมพันธ์จึงเดินไปทุกรอบ. เมื่อเปลี่ยนกลางคัน ช่องเติมน้ำหล่อเย็นจะลอยไป 4°C และแหล่งจ่ายไฟเริ่มพับกลับ.
ไม่มีสิ่งใดอยู่ในการพิมพ์ชิ้นส่วน. แต่ทุกอย่างออกมาในรูปแบบความแข็งกระด้าง, เวลาของรอบการทำงาน, และอัตราการปฏิเสธ.
บทความนี้ครอบคลุมถึงสิ่งที่สำคัญจริงๆ: เหตุใดคุณจึงกำหนดขนาดแหล่งจ่ายไฟรอบโซนร้อนมากกว่าน้ำหนักชิ้นส่วน, เหตุใดจึงเลือกความถี่และประเภทคอยล์แยกกันไม่ได้, สิ่งที่ทำให้ความสม่ำเสมอของอุณหภูมิคงอยู่หรือแตกสลาย, และเหตุใดฝ่ายควบคุมทางกลจึงมักตัดสินใจว่าการออกแบบระบบไฟฟ้าจะประสบความสำเร็จหรือไม่.
1. ทำไมวงแหวนขนาดใหญ่ถึงท้าทายความร้อน
วงแหวนกระจายมวลไปตามเส้นผ่านศูนย์กลางกว้าง. แม้แต่ส่วนผนังที่เรียบง่ายก็เพิ่มปริมาณความร้อนได้มาก, และเรขาคณิตจะต่อสู้กับคุณในสองด้าน.
วิธีแรก, เส้นรอบวงยาว. การรักษาอุณหภูมิแม้จากด้านหนึ่งของวงแหวนไปอีกด้านหนึ่งนั้นไม่ใช่เรื่องเล็กน้อย. ประการที่สอง, ความกว้างในแนวรัศมีและความหนาของผนังจะสร้างการไล่ระดับสีของตัวเอง. OD อยู่ที่อุณหภูมิในขณะที่ ID ยังคงล่าช้า. หรือพื้นผิวยื่นออกไปก่อนที่ผนังกลางจะทัน.
จากนั้นก็มีการจัดการ. เฟืองวงแหวนสำหรับลูกปืนหันเหของกังหันลมสามารถรับน้ำหนักได้มากกว่าหนึ่งตัน. คุณไม่สามารถเลื่อนมันเข้าไปในขดลวดด้วยมือได้. ฟิกซ์เจอร์ต้องค้นหาตำแหน่งนั้นซ้ำๆ, เครื่องเล่นแผ่นเสียงต้องหมุนอย่างราบรื่น, และคอยล์ต้องทนต่อการขยายตัวเนื่องจากความร้อน, การชนเป็นครั้งคราว, และหลายพันรอบ. หากส่วนที่โหลดไม่สะดวก, ผู้ปฏิบัติงานจะโหลดไม่สอดคล้องกัน. การโหลดไม่สอดคล้องกัน, ความร้อนไม่สม่ำเสมอ.
การบิดเบือนทำให้วิศวกรไม่ทันระวัง, ด้วย. วงแหวนขนาดใหญ่มีความแข็งน้อยกว่าเมื่อเทียบกับชิ้นส่วนที่มีขนาดกะทัดรัด. ความร้อนไม่สม่ำเสมอหมายถึงการขยายตัวที่ไม่สม่ำเสมอ, ซึ่งสามารถทำให้วงแหวนเป็นรูปวงรีก่อนที่จะถึงอุณหภูมิ. การบิดเบี้ยวเพียงไม่กี่มิลลิเมตรอาจไม่ทำให้ชิ้นส่วนเสียหาย, แต่ก็ทำให้ช่องว่างระหว่างขดลวดกับชิ้นส่วนเปลี่ยนไปพอที่จะปรับรูปแบบการให้ความร้อนในระหว่างรอบได้.
2. การใช้งานทั่วไปสำหรับการเหนี่ยวนำความร้อนวงแหวนขนาดใหญ่
การให้ความร้อนวงแหวนขนาดใหญ่สามารถพบได้ทุกที่ที่ชิ้นส่วนวงกลมมีเส้นผ่านศูนย์กลางมากกว่าโดยประมาณ 500 มม.. แต่เป้าหมายของกระบวนการจะกำหนดทุกสิ่ง.
— การทำให้แข็งของเฟืองวงแหวนและรางลูกปืน — การทำให้แข็งบนพื้นผิวหรือรูปทรงฟันเฟือง, รางแบริ่ง, และเส้นทางลูกกลิ้ง, ซึ่งความลึกของเคสและการควบคุมลวดลายเป็นปัจจัยหลักที่ต้องคำนึงถึง
— การบำบัดความร้อนของตลับลูกปืนหมุนและวงแหวนหมุน — ตลับลูกปืนขนาดใหญ่สำหรับเครน, รถขุด, และกังหันลม, มักต้องการการชุบแข็งผ่านหรือการชุบแข็งด้วยเหนี่ยวนำในบริเวณรางเลื่อนเฉพาะ
— การฝังสวมให้พอดีของปลอก, ข้อต่อ, และหน้าแปลน — การขยายตัวด้วยความร้อนสำหรับการประกอบ, ซึ่งวงแหวนต้องถึงอุณหภูมิการขยายตัวที่สม่ำเสมอโดยไม่ร้อนเกินไป, การเกิดคราบออกไซด์, หรือเสียความคงตัวของมิติ
— การให้ความร้อนล่วงหน้าก่อนการเชื่อมหรือเคลือบผิว — นำวงแหวนท่อขนาดใหญ่, หน้าแปลน, หรือส่วนของถังแรงดันเพื่ออุ่นอุณหภูมิก่อนการเชื่อม
— การลดแรงของแหวนที่ผลิตขึ้น — วงจรแช่อุณหภูมิต่ําเพื่อลดความเครียดตกค้างหลังการเชื่อมหรือการกลึง
— การบัดกรีชุดวงแหวน — การให้ความร้อนเฉพาะจุดของข้อต่อเชื่อมบนชุดวงกลมโดยไม่ให้ความร้อนทั้งชิ้น
— การให้ความร้อนก่อนการตีขึ้นรูปของชิ้นงานวงแหวนที่รีดขึ้นรูป — การนําขั้นตอนการตีขึ้นรูปให้ถึงอุณหภูมิสําหรับการรีดหรือปรับขนาดในภายหลัง
— การซ่อมแซมและซ่อมแซมการให้ความร้อน — การให้ความร้อนเฉพาะที่ของวงแหวนขนาดใหญ่ในภาคสนาม, เช่นการถอดแบริ่งหรือการยืดผมด้วยความร้อน
วงจรการหดตัวพอดีต้องการให้ความร้อนสม่ำเสมอและช้า, การขยายตัวที่ควบคุมได้. วงจรการชุบแข็งเฟืองต้องการโปรไฟล์ความลึกของตัวเรือนที่แม่นยำและการตอบสนองการดับที่รวดเร็ว. แหล่งจ่ายไฟและคอยล์ที่ตอกตะปูอันหนึ่งจะพลาดอีกอัน. สำหรับภาพรวมของฟิสิกส์พื้นฐาน, ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
3. การเลือกพาวเวอร์ซัพพลายสำหรับการทำความร้อนด้วยวงแหวนขนาดใหญ่
ความผิดพลาดที่แพงที่สุด? การเลือกซื้อพาวเวอร์ซัพพลายตามน้ำหนักชิ้นส่วน.
น้ำหนักจะบอกมวลความร้อนทั้งหมด. มันไม่ได้บอกว่าความร้อนจะต้องไปที่ไหน, ต้องเร็วแค่ไหนถึงจะถึงที่นั่น, หรือพลังงานที่คุณจะสูญเสียระหว่างขั้วเอาต์พุตและพื้นผิวชิ้นส่วน. เริ่มกันที่ โซนร้อน แต่: ปริมาตรของวัสดุที่ต้องถึงอุณหภูมิเป้าหมายภายในวงจร. สำหรับให้ความร้อนผ่านแหวนแบริ่ง, นั่นคือหน้าตัดทั้งหมด. สำหรับการชุบแข็งเฟืองวงแหวน, อาจเป็นด้านนอก 3 มม. ของสีข้างฟันและรากฟัน. กำลังไฟฟ้าของชิ้นส่วนที่ต้องการตามมาจากความร้อนจำเพาะ, มวลโซนร้อน, การเพิ่มอุณหภูมิ, และอนุญาตให้มีเวลาความร้อน.
แต่นี่คือสิ่งที่จับได้. ประสิทธิภาพการเชื่อมต่อระหว่างคอยล์และวงแหวนขนาดใหญ่แทบจะไม่เกิน 70–75% ในการผลิต. หากช่องว่างของคอยล์กว้างเพื่อรองรับการแปรผันของชิ้นส่วน, ประสิทธิภาพอาจลดลงด้านล่าง 60%. ก 150 ความต้องการความร้อนของกิโลวัตต์ที่ชิ้นส่วนอาจต้องมี 250 แหล่งจ่ายไฟ kW ที่อินพุต.
เกินจำนวนกิโลวัตต์, แหล่งจ่ายต้องการช่วงความถี่ที่เหมาะสมสำหรับขนาดวงแหวนและความหนาของผนัง, ช่องว่างของรอบการทำงานที่เพียงพอสำหรับจังหวะการผลิต, และช่วงการจับคู่โหลดที่กว้างพอที่จะรองรับการแกว่งของอิมพีแดนซ์เมื่อวงแหวนร้อนและคุณสมบัติทางแม่เหล็กเปลี่ยนไป. สำหรับการอภิปรายเชิงลึกเกี่ยวกับขนาด, ดู การเลือกกำลังไฟสำหรับการให้ความร้อนด้วยเหนี่ยวนำ.
กำลังที่ตรงกับอัตราการผลิต
ปริมาณงานที่สูงขึ้นทำให้ความต้องการพลังงานเพิ่มขึ้น. หากวงแหวนต้องมีอุณหภูมิถึง 850°C นิ้ว 90 วินาทีแทน 4 นาที, ความต้องการพลังงานไฟฟ้ามีสัดส่วนเกือบเป็นสัดส่วน. แต่การไล่ระดับความร้อนไม่ได้ปรับขนาดในลักษณะเดียวกัน. สั้น, วงจรเชิงรุกสามารถสร้างเดลต้าจากพื้นสู่แกนที่สูงชันซึ่งอาจยอมรับหรือไม่ก็ได้.
สำหรับปริมาณที่ต่ำกว่า, การแช่นานขึ้นโดยใช้พลังงานที่ต่ำกว่ามักจะสร้างความสม่ำเสมอที่ดีขึ้น และช่วยให้ส่วนควบคุมมีเวลาตอบสนองมากขึ้น. การแลกเปลี่ยนคือเวลาวงจรเทียบกับต้นทุนไฟฟ้าที่ติดตั้งและค่าธรรมเนียมการใช้สาธารณูปโภค. ในทางปฏิบัติ, การตัดสินใจมักขึ้นอยู่กับว่าสถานีให้ความร้อนคือคอขวดหรือไม่ (ใช้จ่ายพลังงาน) หรือการดำเนินงานทางด้านล่าง (ประหยัดพลังงาน, ทำวงจรให้นานขึ้น).
4. การเลือกความถี่และความลึกของการให้ความร้อน
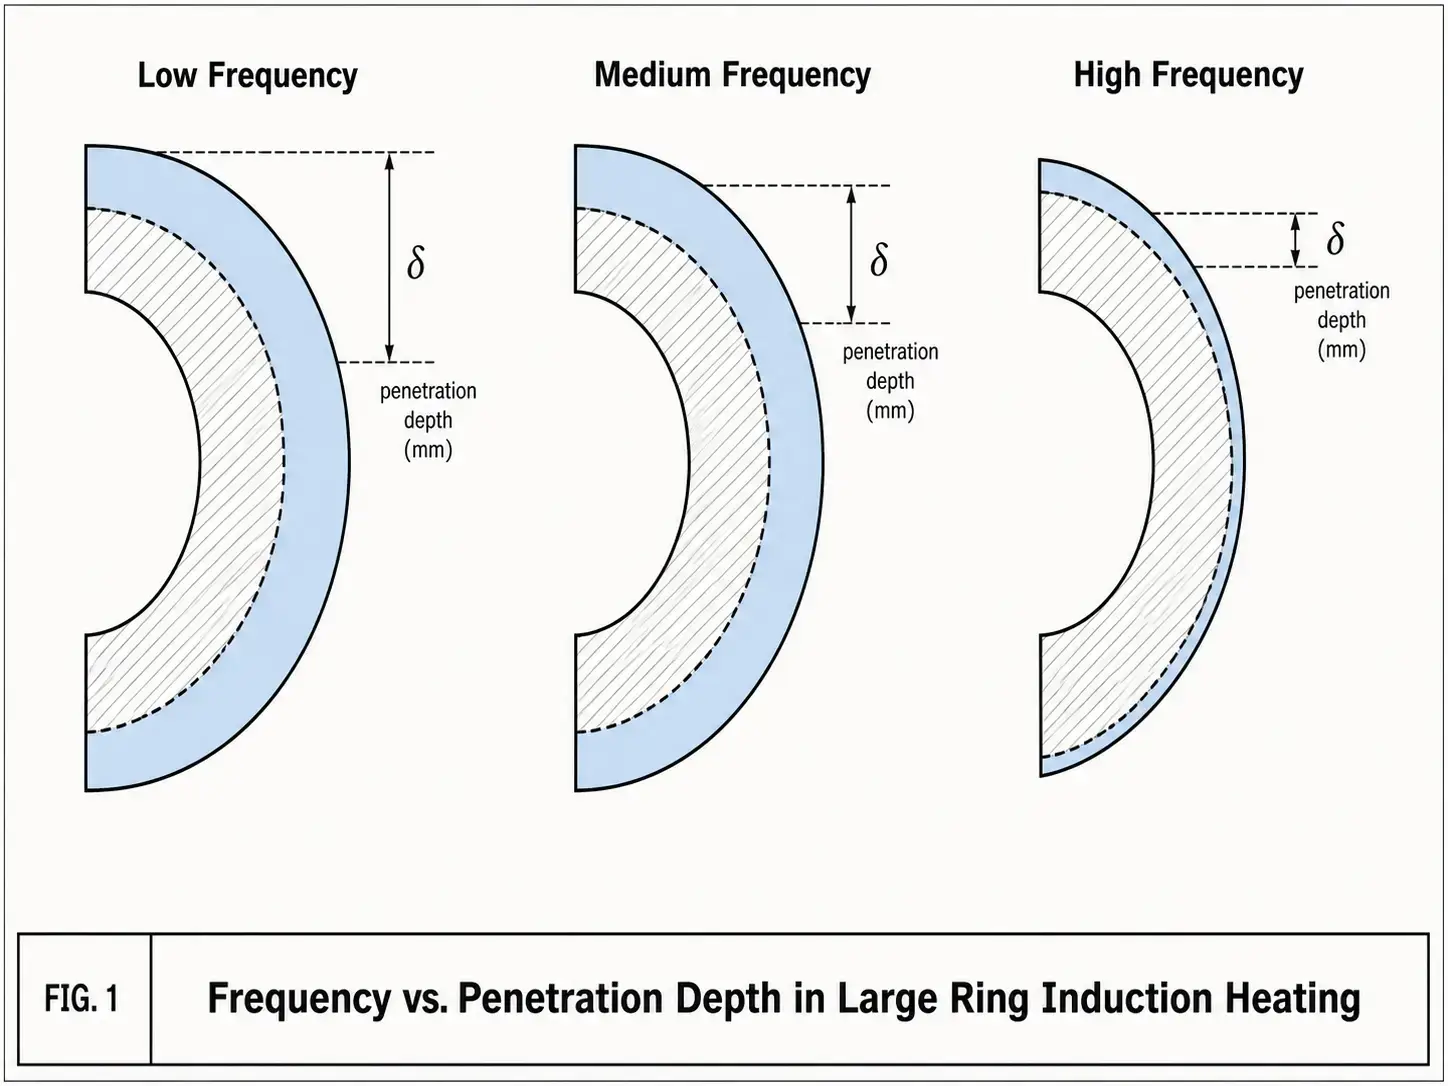
ความถี่กำหนดว่ากระแสเหนี่ยวนำซึมลึกแค่ไหนก่อนที่จะลดลงไปประมาณ 37% ของค่าหน้าผิว — ความลึกอ้างอิง δ. ความถี่ต่ำกว่า, ให้ความร้อนลึกขึ้น. ความถี่สูง, ตื้นกว่า. สำหรับแหวนขนาดใหญ่, ต้นไม้ตัดสินใจมีสามสาขา: พื้นผิวเท่านั้น, จำกัดความลึกของกรณีและปัญหา, หรือให้ความร้อนเต็มที่.
ต่อไปนี้คือวิธีที่สายรัดเชื่อมโยงเพื่อให้ได้ผลลัพธ์ที่แท้จริงกับวงแหวนเหล็กกล้า:
| ช่วงความถี่ | ความลึกของการเจาะทั่วไป (เหล็ก, ร้อน) | เหมาะที่สุดสำหรับ |
|---|---|---|
| 1–10 กิโลเฮิรตซ์ (ต่ำ / วัสดุ) | 5–15 มม. | วงแหวนหนาที่ผ่านความร้อน, การชุบแข็งกรณีลึก, การหดตัวของส่วนที่หนัก |
| 10–50 กิโลเฮิรตซ์ (วัสดุ / สูง) | 1.5–5 มม. | การแข็งตัวของเฟืองวงแหวน, แบริ่งร่องน้ำแข็งตัว, การใช้งานเชิงลึกของกรณีทั่วไป |
| 50–400 กิโลเฮิรตซ์ (สูง) | 0.3–1.5 มม. | การแข็งตัวของพื้นผิวตื้น, วงแหวนผนังบาง, โปรไฟล์ฟันละเอียด, เครื่องทำความร้อนแบบ braze ที่แปลเป็นภาษาท้องถิ่น |
อีกสองสิ่งที่สำคัญในทางปฏิบัติ. หนึ่ง: ขณะที่เหล็กข้ามอุณหภูมิคูรี (ประมาณ 770°C), มันไม่มีแม่เหล็กและความลึกของการเจาะทะลุกระโดด. ความถี่ที่ให้ความร้อนแบบตื้นระหว่างเฟสแม่เหล็กจะเจาะลึกยิ่งขึ้นในทันที. ที่สามารถช่วยให้ความร้อนผ่านและความเสียหายเพื่อการควบคุมความลึกของเคสได้อย่างแม่นยำ. สอง: ความถี่และเรขาคณิตของคอยล์ผูกอยู่ที่สะโพก. ความถี่ที่กำหนดจะมีพฤติกรรมทางเดียวในขดลวดที่มีเส้นผ่านศูนย์กลางขนาดใหญ่, อีกวิธีหนึ่งในขดลวดสแกนขนาดเล็ก. เลือกพวกเขาร่วมกันหรือไม่ต้องกังวล. ดู การเลือกความถี่สําหรับการให้ความร้อนเหนี่ยวนํา เพื่อดูรายละเอียดเพิ่มเติม.
5. ตัวเลือกการออกแบบคอยล์สำหรับวงแหวนขนาดใหญ่
คอยล์ที่ให้พลังงานและความถี่ที่เหมาะสมบนกระดาษยังสามารถล้มเหลวในการผลิต. โหลดยาก. รักษาความเย็นยาก. ไวต่อการวางตำแหน่งชิ้นส่วนเกินไป. สำหรับแหวนขนาดใหญ่, คอยล์มักเป็นตัวเลเวอร์ที่ใหญ่ที่สุดต่อประสิทธิภาพกระบวนการ.
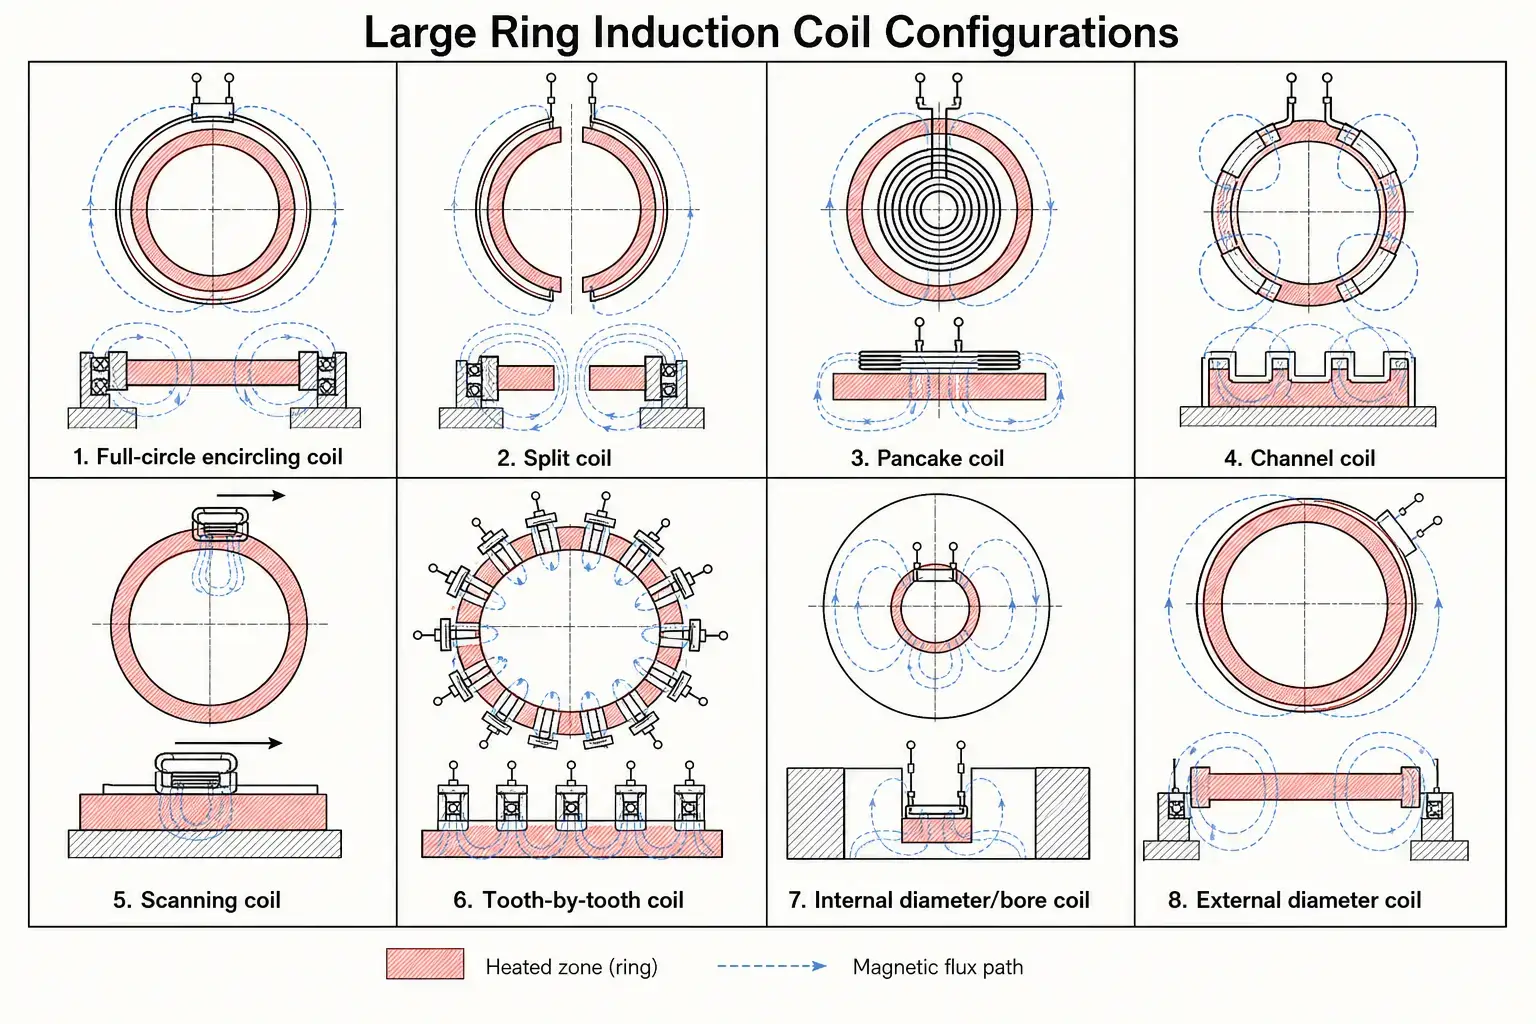
ช่องว่างระหว่างคอยล์ถึงชิ้นส่วนสมควรได้รับการสนทนาในตัวเอง. ช่องว่างที่แคบช่วยปรับปรุงการมีเพศสัมพันธ์และลดความต้องการพลังงาน. ช่องว่างที่กว้างขึ้นทำให้การโหลดสะดวกและทนทานต่อการเปลี่ยนแปลงของชิ้นส่วน. สำหรับวงแหวนการผลิตที่มีพิกัดความเผื่อของเส้นผ่านศูนย์กลางของโรงสี, ช่องว่างจะต้องรองรับวงแหวนที่ใหญ่ที่สุดในชุดโดยไม่ต้องสัมผัส. ช่องว่างในทางปฏิบัติขั้นต่ำ: 1.5–3 มม. สำหรับวงแหวนกราวด์ที่มีความแม่นยำ, 4–8 มม. สำหรับการตีขึ้นรูปหรือกลึงหยาบ. ทุกมิลลิเมตรที่เกินมาจะทำให้คุณเสียค่าใช้จ่าย 3–8% ในประสิทธิภาพการเชื่อมต่อ, มากขึ้นที่ความถี่ที่สูงขึ้น.
อย่าลืมการขยายตัวทางความร้อน. วงแหวนเหล็กยาว 2 เมตรที่อุณหภูมิ 900°C จะมีเส้นผ่านศูนย์กลางประมาณ 20–25 มม. คอยล์รองรับการเติบโตนั้นหรือวงจรจะเสร็จสิ้นก่อนที่ช่องว่างจะปิดเป็นศูนย์. หากต้องการข้อมูลเพิ่มเติมเกี่ยวกับหลักการเบื้องหลังการออกแบบคอยล์, ดู การออกแบบขดลวดเหนี่ยวนำ.
6. ความสม่ำเสมอของอุณหภูมิและการควบคุมกระบวนการ
สำหรับเฟืองวงแหวนหัวแข็ง, ±15°C รอบๆ เส้นรอบวงจะแยกรูปแบบ HRC 58–60 ที่สอดคล้องกันออกจากผลลัพธ์ที่กระจัดกระจายและจุดอ่อน. สาเหตุมักเกิดจากกลไก, ไม่ใช่ไฟฟ้า.
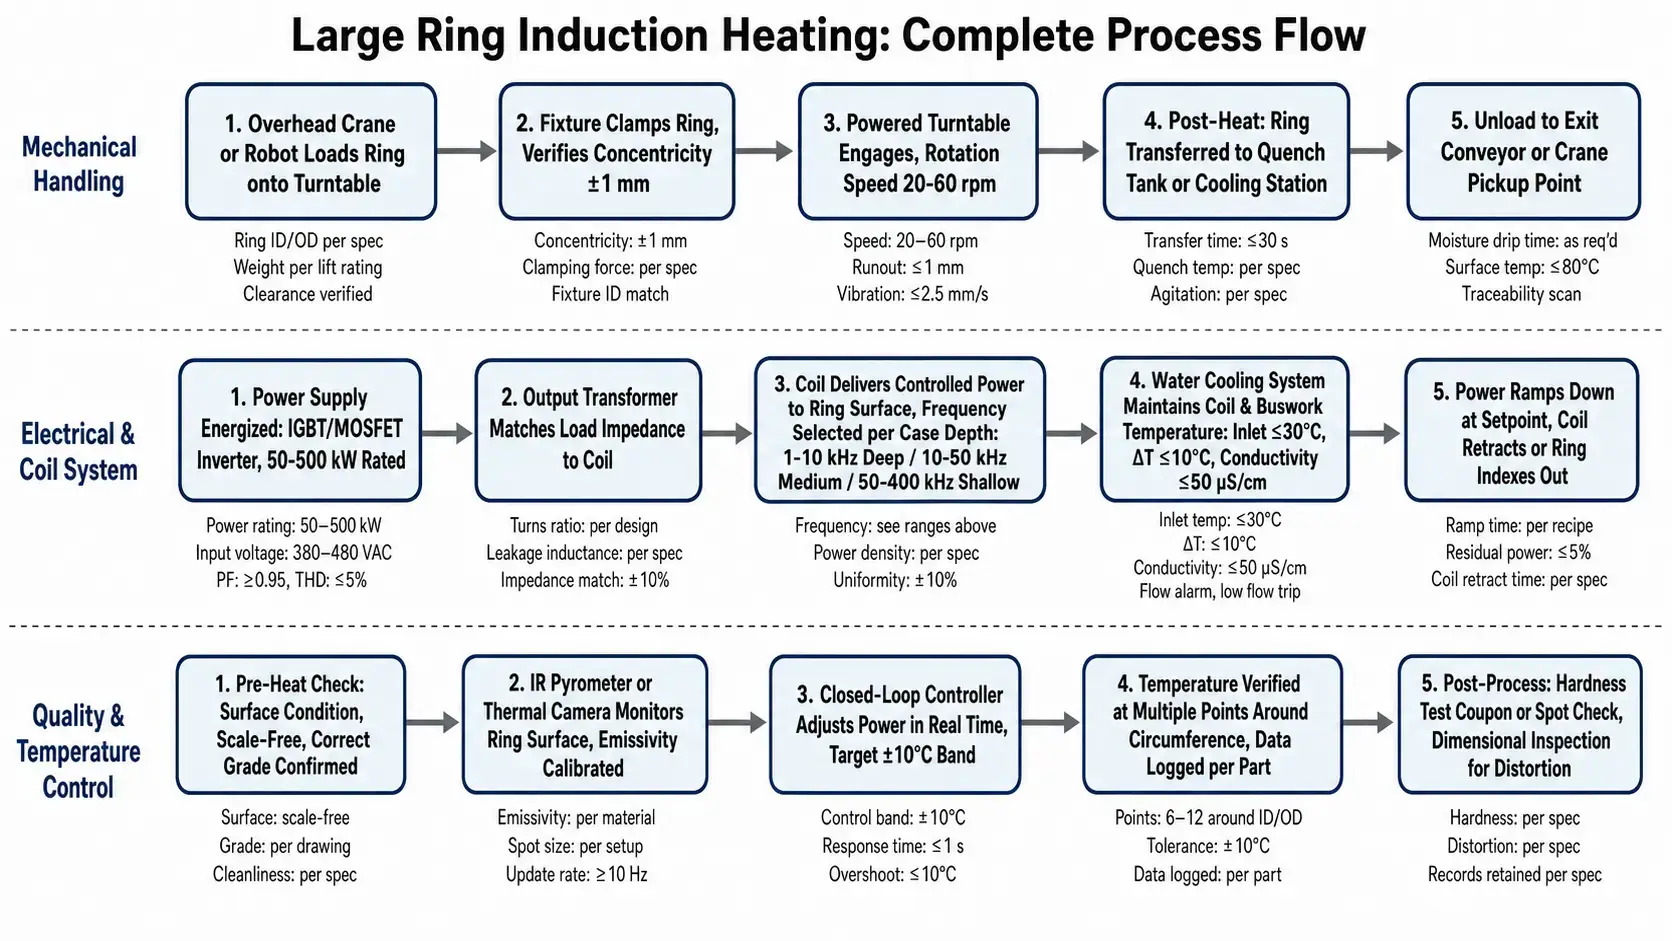
ช่องว่างคอยล์จะแตกต่างกันไปเนื่องจากวงแหวนไม่กลมหรืออยู่ตรงกลางพอดี. แบริ่งจานหมุนมีการส่าย. แหวนถูกโหลดห่างออกไปสองสามมิลลิเมตร. การหมุนคือการแก้ไขมาตรฐาน โดยจะหาค่าเฉลี่ยความแปรผันเฉพาะจุดในการมีเพศสัมพันธ์, ช่องว่าง, และการสูญเสียความร้อน. เป้าหมาย 20–60 รอบต่อนาทีสำหรับวงแหวนที่อยู่ด้านล่าง 1.5 เมตร, ช้าลงสำหรับเส้นผ่านศูนย์กลางที่ใหญ่กว่าเพื่อให้สามารถจัดการความเร็วพื้นผิวได้. ช้าเกินไป, คุณจะได้รับโซนร้อนและเย็นแยกจากกัน. เร็วเกินไป, อุปกรณ์จับยึดมีราคาแพง.
การวัดอุณหภูมิสมควรได้รับความคาดหวังที่สมจริง. ไพโรมิเตอร์ IR ขึ้นอยู่กับการแผ่รังสี, และการแผ่รังสีเปลี่ยนตามสภาพพื้นผิว, คราบแร่, อุณหภูมิ, และมุมมอง. เทอร์โมมิเตอร์แบบไม่สัมผัสที่ปรับเทียบบนเหล็กพื้นสะอาดจะอ่านค่าไม่ถูกต้องบนวงแหวนที่มีคราบเกลือแร่. กล้องถ่ายภาพความร้อนแสดงรายละเอียดมากขึ้นแต่มีราคาสูงกว่าและต้องมีเส้นสายตาที่ชัดเจน. เส้นทางที่เชื่อถือได้ที่สุด: ตรวจสอบความถูกต้องของเทอร์โมมิเตอร์หรือกล้องกับเทอร์โมคัปเปิลในระหว่างการพัฒนากระบวนการ, ล็อครายการสูตร, จากนั้นใช้เซ็นเซอร์แบบไม่สัมผัสในการติดตามการผลิตภายในช่วงที่พิสูจน์แล้ว.
การควบคุมกำลังแบบวงปิดจะช่วยเมื่ออุณหภูมิของชิ้นส่วนที่เข้ามาเปลี่ยนแปลงหรือน้ำหล่อเย็นลอยไปตามกะ. แต่จะไม่แก้ไขคอยล์ที่เสียหรือการวางตำแหน่งที่เลอะเทอะ. หากการมีเพศสัมพันธ์แตกต่างกัน 20% รอบเส้นรอบวง, ไม่มีลูปควบคุมใดที่จะให้ผลลัพธ์ที่สม่ำเสมอ. ความสม่ำเสมอเริ่มต้นด้วยขดลวดและฟิกซ์เจอร์. การควบคุมเพียงปรับแต่งสิ่งที่ส่งมอบ. ดู ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ สำหรับสิ่งที่จะเกิดขึ้นเมื่อความสม่ำเสมอพังทลายลง.
7. การจัดการทางกล, การหมุน, และระบบอัตโนมัติ
บนระบบวงแหวนขนาดใหญ่, อุปกรณ์การจัดการมักจะมีราคาสูงกว่าแหล่งจ่ายไฟและขดลวดรวมกัน. มันยังช่วยกำหนดด้วยว่ากระบวนการจะทำงานเหมือนกันหรือไม่ในเวลา 4 ตอนบ่ายวันศุกร์เหมือนกับตอนตั้งค่าครั้งแรกในเช้าวันอังคาร.
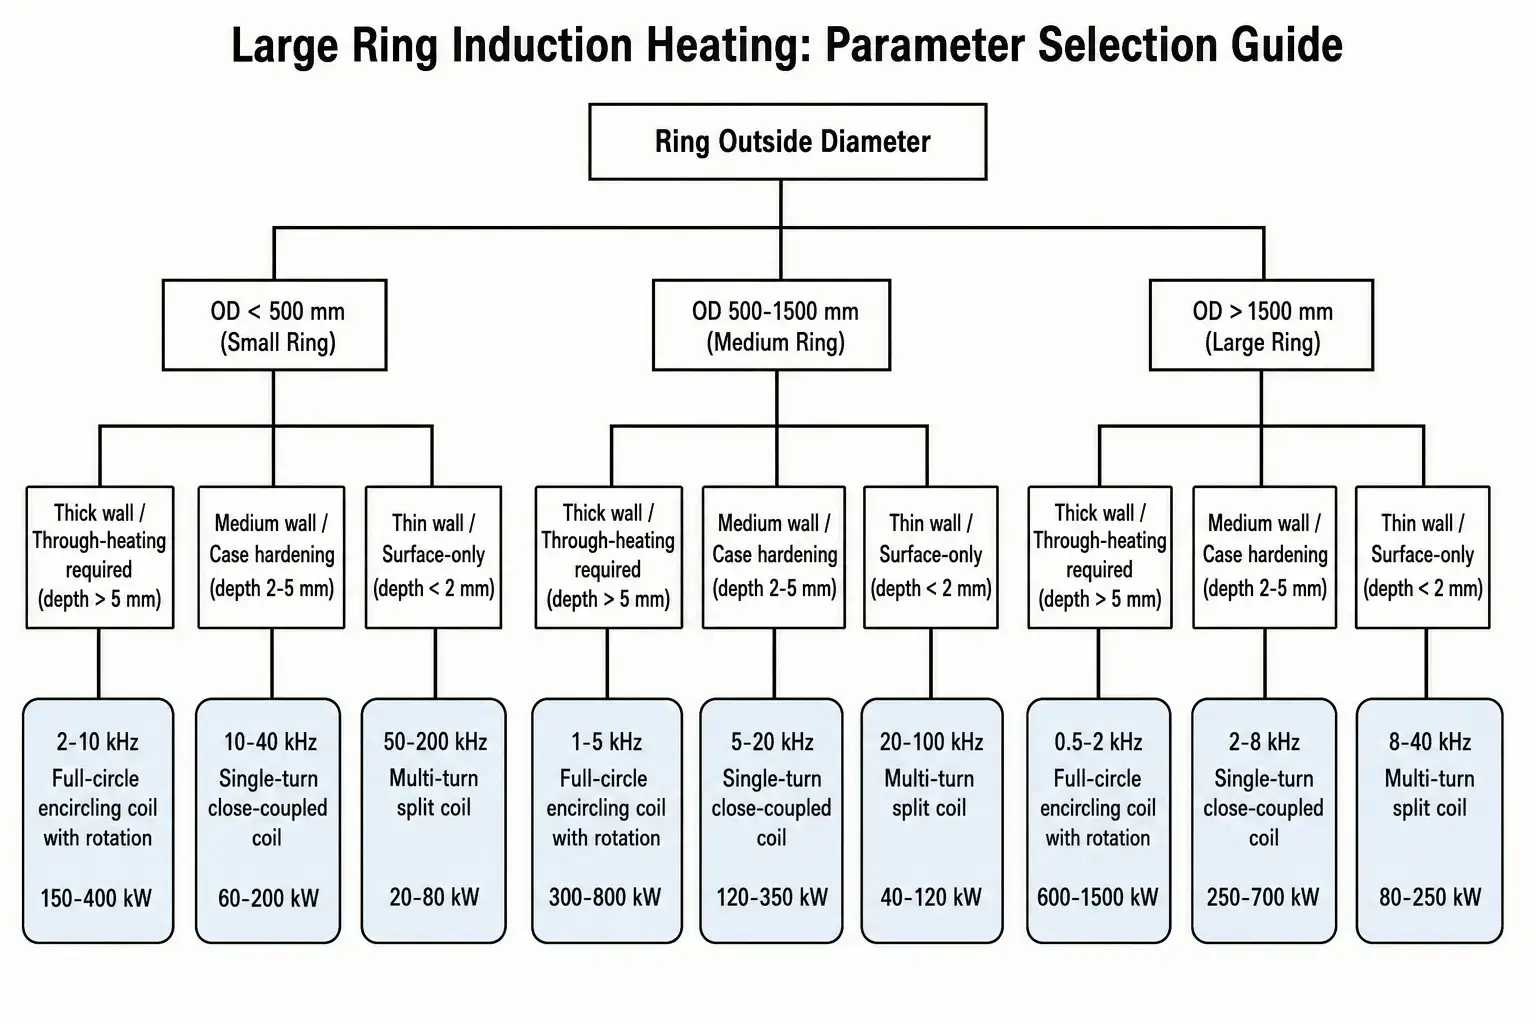
สิ่งที่ควรระวังอย่างหนึ่ง: อุปกรณ์จับยึดที่นำไฟฟ้าใกล้ขดลวดเกินไป. อุปกรณ์เหล็ก, แคลมป์, หรือวัสดุรองลูกกลิ้งภายในสนามแม่เหล็กจะร้อนโดยไม่ตั้งใจ, ดึงพลังงานจากชิ้นงานและทำให้เกิดลวดลายความร้อนบิดเบี้ยว. ใช้วัสดุที่ไม่เป็นตัวนำหรือมีค่าการนำไฟฟ้าต่ำ — เซรามิก, สแตนเลสซึมผ่านต่ำ, หรือแผงทองแดงระบายความร้อนด้วยน้ำ — สำหรับสิ่งใดก็ตามที่อยู่ใกล้คอยล์. หากต้องการดูการรวมระบบให้กว้างขึ้น, ดู วิธีการเลือกระบบชุบแข็งด้วยการเหนี่ยวนำ.
8. การระบายความร้อน, สาธารณูปโภค, และความน่าเชื่อถือของระบบ
การทำความร้อนด้วยวงแหวนขนาดใหญ่จะทำให้น้ำหล่อเย็นได้ยากกว่าการใช้งานแบบเหนี่ยวนำส่วนใหญ่. วงจรการให้ความร้อนตลอดสำหรับวงแหวนที่มีน้ำหนักมากสามารถทำงานได้หลายนาที, ไม่ใช่วินาที — และตลอดระยะเวลานั้นคอยล์, งานรถบัส, หม้อแปลงเอาท์พุท, และแหล่งจ่ายไฟทั้งหมดต้องการการระบายความร้อนอย่างต่อเนื่อง.
คุณภาพน้ำไม่สามารถต่อรองได้. เก็บค่าการนำไฟฟ้าไว้ด้านล่าง 50 μS/cm สำหรับระบบความถี่สูง, ด้านล่าง 100 μS/cm สําหรับความถี่กลางและต่ํา. แผ่นของแข็งละลายบนทองแดงร้อนเมื่อเวลาผ่านไป, การแคบทางไหลและสร้างฉนวน. เครื่องทําความเย็นแบบวงจรปิดที่มีการควบคุมการกรองและการนําไฟฟ้าอย่างเหมาะสม ช่วยหลีกเลี่ยงการเสื่อมสภาพช้า ๆ ที่ระบบวงจรเปิดประสบ. มีต้นทุนมากขึ้นในช่วงแรกแต่คุ้มค่าในอายุการใช้งานและเวลาทํางานของขดลวด.
ก่อนการรวม, การกําหนดตัวเลขเหล่านี้:
— อัตราการไหลของน้ําหล่อเย็นรวมในทุกวงจร (แหล่งจ่ายไฟ, หม้อแปลง, งานรถบัส, ขดลวด, และอุปกรณ์ทําความเย็นใด ๆ)
— อุณหภูมิน้ําจ่ายและการเพิ่มขึ้นของอุณหภูมิที่อนุญาตต่อวงจร
— แรงดันน้ําขั้นต่ําที่ทางเข้าระบบ, การพิจารณาการสูญเสียของสายยางและข้อต่อ
— การลดลงของแรงดันขดลวดที่อัตราการไหลที่ออกแบบ (ทางผ่านขดลวดขนาดเล็กกว่าปกติพบได้บ่อย)
— เส้นผ่านศูนย์กลางสายยาง, ความยาว, ประเภทการเชื่อมต่อด่วนสําหรับแต่ละวงจร
— สวิตช์ไหล, สวิตช์อุณหภูมิ, และระบบล็อกตรวจจับการรั่วไหลที่เชื่อมต่อกับวงจรความปลอดภัยของแหล่งจ่ายไฟ
สําหรับรายละเอียดเพิ่มเติม, ดู ระบบระบายความร้อนด้วยน้ำสำหรับการให้ความร้อนแบบเหนี่ยวนำ.
บัตรคะแนนความพร้อมสเปค
ก่อนส่งคําขอไปยังผู้จําหน่ายอุปกรณ์ดูดอากาศ, ตรวจสอบตามรายการตรวจสอบนี้. ยิ่งคุณสามารถตอบด้วยข้อมูลจริงมากกว่าโดยประมาณ, ข้อเสนอราคาจะยิ่งดีขึ้น — และความประหลาดใจในการใช้งานจริงจะยิ่งน้อยลง.
☐ เกรดวัสดุของแหวนและสภาพ (ขั้นตอนการหลอมขึ้นรูป, การทำให้สมดุล, การชุบแข็งและอบเทมเปอร์, ฯลฯ)
☐ เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความหนาของผนัง, และความกว้างของหน้า — พร้อมค่าความคลาดเคลื่อน
☐ น้ำหนักชิ้นส่วนและน้ำหนักของโซนที่ถูกทำความร้อนเฉพาะ (ไม่ใช่สิ่งเดียวกันเสมอไป)
☐ อุณหภูมิตามเป้าหมายพร้อมแถบความคลาดเคลื่อน (เช่น, 850°C ±10°C)
☐ ความลึกการให้ความร้อนหรือความลึกของชั้นกรณีที่ต้องการ, หากทำการชุบแข็ง
☐ เวลาของรอบการทำงานต่อชิ้นส่วน (เวลาให้ความร้อน + การดับ + การบรรทุก/การขนถ่าย)
☐ อัตราการผลิตที่ต้องการ (ชิ้นส่วนต่อกะหรือชั่วโมง)
☐ กำลังไฟฟ้าของโรงงานที่มีอยู่ (แรงดันไฟฟ้า, เฟส, ความจุ kVA, และว่าสามารถมีหม้อแปลงเฉพาะได้หรือไม่)
☐ ความพร้อมของน้ำหล่อเย็น: อัตราการไหล, อุณหภูมิ, ความดัน, และจำเป็นต้องมีเครื่องทำความเย็นเฉพาะหรือไม่
☐ พื้นที่พื้นและความสามารถของเครนที่ตำแหน่งติดตั้งที่วางแผนไว้
☐ วิธีการบรรทุกชิ้นส่วน (เครน, หุ่นยนต์, รถยก, ด้วยมือพร้อมการช่วยเหลือ)
☐ วิธีการดับร้อนและตัวกลาง, หากทำการชุบแข็ง (โพลิเมอร์, น้ำมัน, น้ำ, วงสเปรย์, ถังจุ่ม)
☐ สเปคความแข็ง: ความแข็งเป้าหมาย, ความลึกของเคสที่มีผล, ขอบเขตของรูปแบบที่ยอมรับได้, ความทนทานต่อการบิดงอ
☐ ความต้องการระบบอัตโนมัติและการบันทึกข้อมูล (อินเตอร์เฟซบมจ, การจัดเก็บสูตร, การตรวจสอบย้อนกลับต่อชิ้นส่วน)
☐ มาตรฐานอุตสาหกรรมที่บังคับใช้หรือข้อกำหนดกระบวนการเฉพาะของลูกค้า
คะแนน 13–15: คุณมีข้อกำหนดที่ชัดเจน. ซัพพลายเออร์สามารถให้ข้อเสนอที่ถูกต้องโดยมีข้อผูกพันด้านการปฏิบัติงานที่มั่นคง.
คะแนน 8–12: มีการกำหนดพารามิเตอร์หลักไว้, แต่ยังมีช่องว่างอยู่บ้าง. การตอบกลับ RFQ จะรวมถึงสมมติฐานที่ควรตรวจสอบอย่างรอบคอบก่อนสั่งซื้อ.
คะแนน 0–7: กระบวนการนี้ยังไม่ได้รับการกำหนดไว้เพียงพอสำหรับข้อเสนออุปกรณ์ที่เชื่อถือได้. คาดหวังให้ผู้จัดจำหน่ายถามคำถามมากกว่าการให้คำตอบ, และสร้างแผนสำรองทั้งในงบประมาณและระยะเวลา.
ถ้าวงแหวนมีประวัติปัญหา — จุดอ่อนหลังการชุบแข็ง, รอยแตก, การวิ่งออกเกินพิกัด, ความลึกของเคสไม่สม่ำเสมอ — ใส่รายละเอียดเหล่านั้นในเอกสาร RFQ. ผู้จัดจำหน่ายมักสามารถติดตามรูปแบบความล้มเหลวกลับไปยังสาเหตุรากและแก้ไขในออกแบบระบบ. สำหรับปัญหาเฉพาะการชุบแข็ง, ดู ภาพรวมกระบวนการชุบแข็งด้วยเหนี่ยวนำ และ ข้อบกพร่องทั่วไปในการชุบแข็งด้วยเหนี่ยวนำ.
คีย์ Takeaway
การให้ความร้อนด้วยเหนี่ยวนำสำหรับวงแหวนขนาดใหญ่ให้ผลตอบแทนกับวิศวกรที่ออกแบบกระบวนการทั้งหมด, ไม่ใช่คนที่ซื้อพาวเวอร์ซัพพลายและหวัง. การผสมผสานที่ลงตัวของพลัง, ความถี่, รูปทรงของขดลวด, การหมุนชิ้นส่วน, และการระบายความร้อนทำให้เกิดการทำซ้ำได้, ระบบที่มีประสิทธิภาพ. การผสมผสานที่ไม่ถูกต้อง — แม้จะมีส่วนประกอบที่ระบุอย่างดี — ทำให้เกิดเศษเหล็ก, การหยุดทำงาน, และกระบวนการที่ผู้ปฏิบัติงานใช้แทน. เริ่มจากวงแหวน: วัสดุของมัน, ความอดทนของมัน, และสิ่งที่จะต้องเป็น. วิศวกรจากที่นั่น.
คำถามที่พบบ่อย
จำเป็นต้องใช้แหล่งจ่ายไฟความร้อนแบบเหนี่ยวนำขนาดเท่าใดสำหรับวงแหวนขนาดใหญ่?
ขนาดตามโซนทำความร้อน, ไม่ใช่น้ำหนักชิ้นส่วน. ก 200 กก. แหวนคาร์บอนกลางถึง 900°C ใน 3 นาทีต้องการพลังงาน 80–120 กิโลวัตต์ที่ชิ้นส่วน. หลังจากสูญเสียการเชื่อมต่อ 25–35% ซึ่งเป็นลักษณะทั่วไปของแหวนขนาดใหญ่, ค่าสถานะบนป้ายชื่ออยู่ที่ 150–200 กิโลวัตต์. สําหรับแหวนผนังหนา, เพิ่มเวลาแช่แทนการหมุน — ความแตกต่างระหว่างผิวกับแกนจะลงโทษคุณในทางกลับกัน.
จะปรับปรุงความสม่ําเสมอของอุณหภูมิบนแหวนขนาดใหญ่ได้อย่างไร?
สามสิ่งที่เปลี่ยนแปลงได้มากที่สุด: ลดความแตกต่างของช่องว่างระหว่างขดลวดกับชิ้นส่วนด้วยการจัดศูนย์ที่ดีขึ้นและคุณภาพลูกปืนบนโต๊ะหมุน; หมุนวงแหวนให้เร็วพอสําหรับหลายรอบภายในเวลาความร้อน (20–60 รอบต่อนาทีสําหรับวงแหวนที่ต่ํากว่า 1.5 เมตร); ตรวจสอบเซ็นเซอร์วัดอุณหภูมิของคุณกับเทอร์โมคัปเปิลฝังตัวในระหว่างการพัฒนากระบวนการ แทนที่จะเชื่อใจเครื่องวัดอุณหภูมิที่ไม่ได้สอบเทียบ.
สามารถใช้ความร้อนเหนี่ยวนําสําหรับการชุบแข็งเฟืองวงแหวนขนาดใหญ่ได้หรือไม่?
ได้. การชุบแข็งแบบหมุนใช้ได้กับเฟืองวงแหวนขนาดเล็กที่ปลายฟันและรากฟันสามารถร้อนพร้อมกันได้. สําหรับเฟืองวงแหวนขนาดใหญ่ที่มีฟันหยาบ, การทำให้แข็งทีละฟันหรือการทำให้แข็งตามรูปร่างมีเหตุผลมากกว่า — มันทำความร้อนแต่ละฟันหรือช่องฟันเป็นรายบุคคล, หลีกเลี่ยงการร้อนเกินของหัวที่เกิดจากการหมุนแข็งบนโมดูลขนาดใหญ่.
ระบบระบายความร้อนด้วยน้ำแบบปิดคุ้มค่าหรือไม่สำหรับการทำความร้อนแหวนขนาดใหญ่?
ถ้าระบบทำงานมากกว่าสองสามชั่วโมงต่อวัน, แน่นอน. แผ่นน้ำแบบเปิดละลายแร่ธาตุบนพื้นผิวทองแดงร้อน, เพิ่มความต้านทานของขดลวดและอุณหภูมิตามเวลา. เครื่องทำความเย็นแบบปิดที่มีค่าการนำไฟฟ้าต่ำกว่า 50 μS/cm, การกรองอย่างถูกต้อง, และเครื่องแลกเปลี่ยนความร้อนที่มีขนาดสำหรับภาระความร้อนทั้งหมดคุ้มค่ากับอายุการใช้งานของคอยล์, เวลาใช้งานต่อเนื่อง, และความสม่ำเสมอของกระบวนการ.
พูดคุยเกี่ยวกับการใช้งานการทำความร้อนวงแหวนขนาดใหญ่ของคุณ
แบ่งปันขนาดแหวนของคุณ, วัสดุ, อุณหภูมิเป้าหมาย, และข้อกำหนดการผลิต. ทีมวิศวกรรมของเราสามารถช่วยประเมินขนาดของแหล่งจ่ายไฟ, แนวคิดขดลวด, วิธีการให้ความร้อน, และตัวเลือกอัตโนมัติสำหรับกระบวนการของคุณ.


