
การชุบแข็งเหนี่ยวนําที่ไหล่, การเปลี่ยนผ่านของแกนและขนาดเส้น
เหตุใดรูปทรงของเพลาแบบขั้นบันไดจึงเปลี่ยนการทำความร้อนเฉพาะที่และรูปแบบตัวเรือนที่แข็งขึ้น
การเหนี่ยวนำการแข็งตัวของเพลาขั้นบันได นำเสนอความท้าทายที่เด่นชัดน้อยกว่าบนพื้นผิวทรงกระบอกที่สม่ำเสมอ. ไหล่, การเปลี่ยนเนื้อและเส้นผ่านศูนย์กลางจะเปลี่ยนการเชื่อมต่อแม่เหล็กไฟฟ้าในพื้นที่และการกระจายความร้อน, ซึ่งอาจส่งผลต่อความลึกและรูปร่างของตัวเรือนที่แข็งตัวได้.
ปัญหาประการหนึ่งคือการทำให้เนื้อปลาแข็งตัวเพียงพอโดยไม่ทำให้ไหล่ที่อยู่ติดกันร้อนเกินไป. การทำความเข้าใจว่าพื้นที่ใกล้เคียงเหล่านี้ตอบสนองต่อการให้ความร้อนแบบเหนี่ยวนำอย่างไรถือเป็นสิ่งสำคัญเมื่อกรณีชุบแข็งที่ระบุต้องเป็นไปตามการเปลี่ยนแปลงของเส้นผ่านศูนย์กลางของเพลา.
2. การเปลี่ยนขนาดเส้นผ่านศูนย์กลางเปลี่ยนรูปแบบเคสที่แข็งตัวอย่างไร
3. การออกแบบตัวเหนี่ยวนำและการชุบแข็งวิธีส่งผลต่อการเปลี่ยนผ่านอย่างไร
4. วิธีการประเมินผลลัพธ์การแข็งตัวที่ไหล่และเนื้อปลา
1. ทำไมไหล่เพลาและเนื้อจึงมีความร้อนแตกต่างกัน
เพลาทรงกระบอกตรงให้รูปทรงพื้นผิวที่ค่อนข้างสม่ำเสมอสำหรับขดลวดเหนี่ยวนำที่มีตำแหน่งเหมาะสม. เมื่อมีการเปลี่ยนแปลงเส้นผ่านศูนย์กลาง, พื้นผิวเปลี่ยนทิศทาง, การเปลี่ยนแปลงเส้นทางกระแสเหนี่ยวนำและความสัมพันธ์กับตัวเหนี่ยวนำ.
ผลต่างของการทำความร้อนที่เกิดขึ้นนั้นเกี่ยวข้องกับความแปรผันของระยะห่างระหว่างคอยล์ถึงชิ้นส่วนมากกว่า.
การกระจายกระแสใกล้ไหล่เพลา
ที่ความไม่ต่อเนื่องทางเรขาคณิต, ขอบแม่เหล็กไฟฟ้าและเอฟเฟกต์ปลายสามารถปรับเปลี่ยนการกระจายตัวของกระแสไฟฟ้าเหนี่ยวนำได้. ขึ้นอยู่กับทิศทางการไหลของกระแสและการกำหนดค่าตัวเหนี่ยวนำ, บางพื้นที่ของไหล่ที่ยื่นออกมาอาจได้รับความร้อนแบบเข้มข้น.
ความถี่, รูปทรงไหล่และตำแหน่งตัวเหนี่ยวนำมีอิทธิพลต่อความเข้มข้นนี้. การนำความร้อนเข้าสู่เหล็กโดยรอบยังส่งผลต่ออุณหภูมิในท้องถิ่นด้วย, ดังนั้นบริเวณที่ได้รับความหนาแน่นของพลังงานแม่เหล็กไฟฟ้ามากที่สุดจึงไม่จำเป็นต้องเป็นบริเวณที่ร้อนที่สุดตลอดวงจรการทำความร้อน.
สิ่งนี้จะมีความสำคัญเมื่อไหล่ของเพลาวางอยู่ข้างๆ เนื้อที่ต้องทำให้แข็งด้วย.
เหตุใดเนื้อจึงได้รับความร้อนน้อย
เนื้อสันเป็นรูปส่วนโค้งระหว่างเส้นผ่านศูนย์กลางเพลาสองอัน. รูปทรงแบบฝังสามารถทำให้ความร้อนยากกว่าพื้นผิวทรงกระบอกที่อยู่ใกล้เคียงหรือไหล่ที่ยื่นออกมา.
ในการจัดเตรียมการชุบแข็งด้วยการเหนี่ยวนำบางอย่าง, การกระจายกระแสเหนี่ยวนำช่วยให้ไหล่ในขณะที่พลังงานน้อยลงไปถึงรากเนื้อ. เนื้อปลาอาจพัฒนาบริเวณออสเทนไนซ์ที่ตื้นขึ้น, แม้ว่าพื้นผิวเพลาที่อยู่ติดกันจะถึงสภาวะความร้อนที่ต้องการก็ตาม.
การเพิ่มกำลังโดยรวมอาจทำให้ความไม่สมดุลนี้แย่ลง. เนื้ออาจได้รับความร้อนเพิ่มเติม, แต่ไหล่อาจร้อนเกินไปก่อนที่จะกำหนดความลึกออสเทนไนซ์ที่ต้องการที่เนื้อปลา.
ความท้าทายคือการเปลี่ยนแปลงการกระจายความร้อนในท้องถิ่น แทนที่จะเพิ่มพลังงานทั้งหมดที่ให้มา.
ดร. Valery Rudnev กล่าวถึงปัญหาที่เกี่ยวข้องกับเรขาคณิตเหล่านี้ใน การเลือกอุปกรณ์สำหรับการชุบแข็งแบบเหนี่ยวนำ: การชุบแข็งแบบยิงครั้งเดียว, ส่วนหนึ่ง 1, รวมถึงการตอบสนองความร้อนต่างๆ ที่อาจเกิดขึ้นบริเวณไหล่, เนื้อและอันเดอร์คัท.
2. การเปลี่ยนขนาดเส้นผ่านศูนย์กลางเปลี่ยนรูปแบบเคสที่แข็งตัวอย่างไร
รูปแบบตัวเรือนที่ชุบแข็งจะอธิบายตำแหน่งและรูปร่างของบริเวณที่ชุบแข็ง. บน เพลาก้าว, บริเวณนั้นอาจต้องขยายไปตามพื้นผิวลูกปืนทรงกระบอก, ผ่านเนื้อและไปทางไหล่.
กระบวนการที่สร้างเคสที่ยอมรับได้บนเส้นผ่านศูนย์กลางเพลาหลักอาจทำให้การเปลี่ยนความแข็งไม่เพียงพอ.
การเปลี่ยนแปลงเส้นผ่านศูนย์กลางส่งผลต่อสภาวะความร้อน
ในการชุบแข็งสแกน, ตัวเหนี่ยวนำจะเคลื่อนที่สัมพันธ์กับเพลาไปตามเส้นทางการให้ความร้อนที่ต้องการ.
หากเพลามีเส้นผ่านศูนย์กลางต่างกันมาก, ตัวเหนี่ยวนำที่เคลียร์ส่วนที่ใหญ่กว่าอาจทำงานโดยมีช่องว่างการมีเพศสัมพันธ์ที่มากขึ้นรอบส่วนที่เล็กกว่า. สิ่งนี้จะเปลี่ยนคัปปลิ้งแม่เหล็กไฟฟ้าเฉพาะที่และอาจส่งผลต่ออัตราการทำความร้อน.
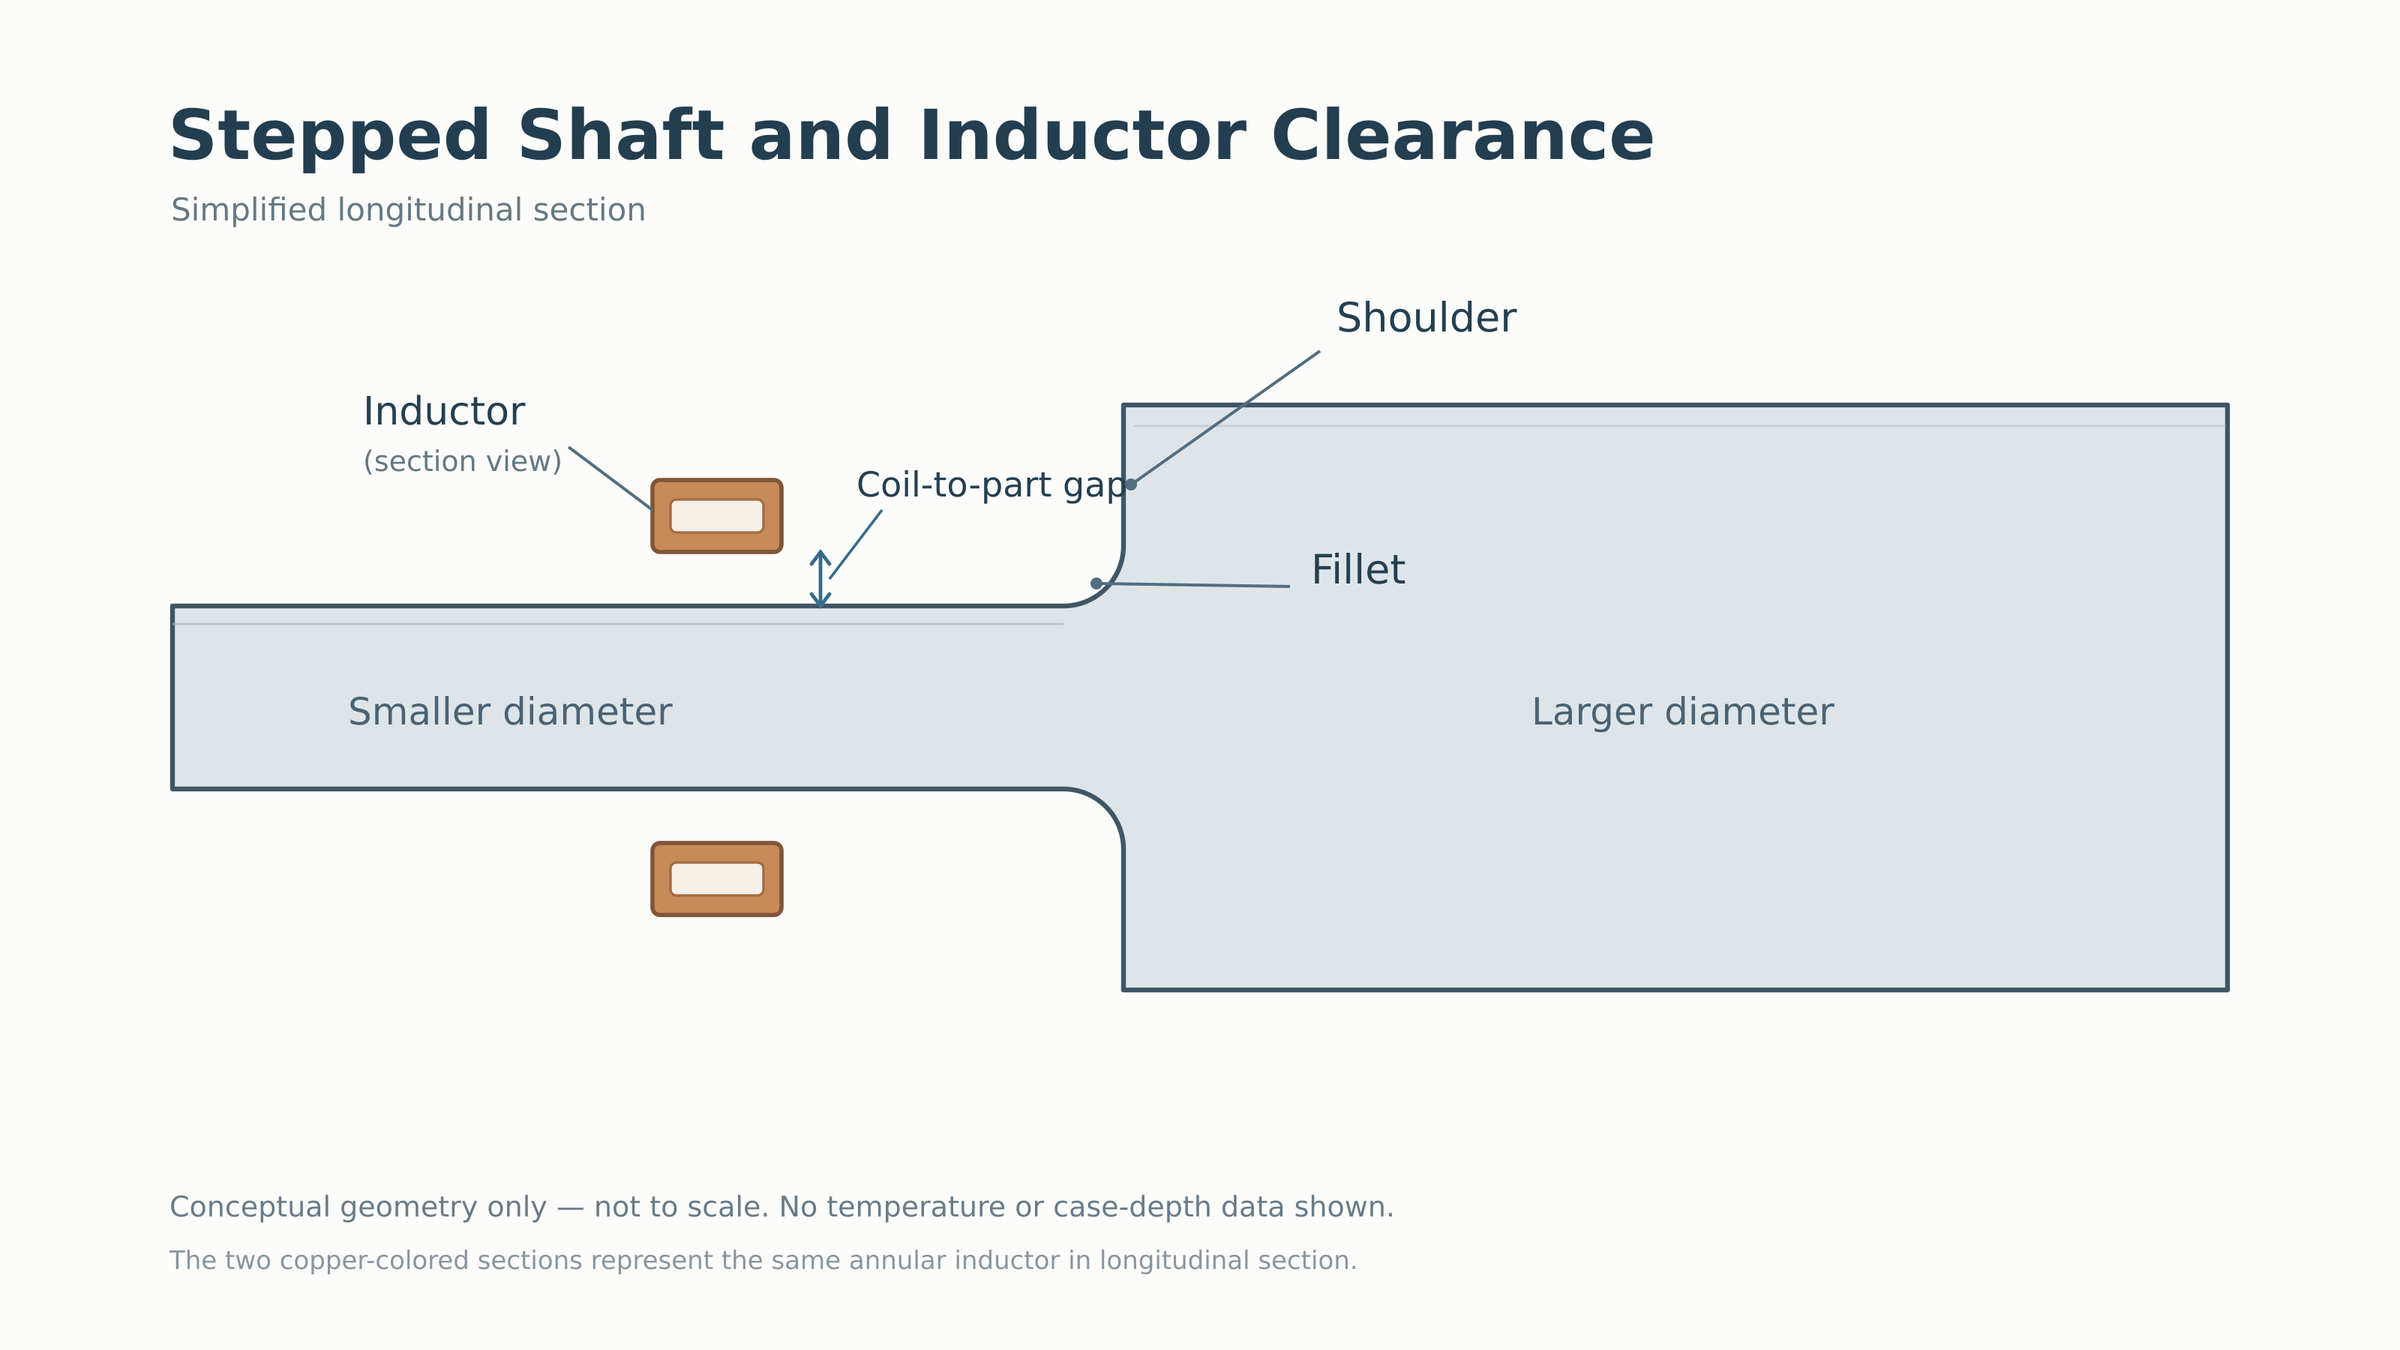
ใกล้ไหล่, ตัวเหนี่ยวนำอาจมีปฏิกิริยากับทั้งพื้นผิวทรงกระบอกและหน้ารัศมีของการเปลี่ยนแปลง. ความแตกต่างในรูปทรงของส่วนและการนำความร้อนจะส่งผลต่อการกระจายของอุณหภูมิมากขึ้น.
เพราะเหตุนี้, กำลังที่ตั้งโปรแกรมไว้และความเร็วในการสแกนเท่ากันอาจไม่ทำให้เกิดความร้อนเท่ากันในทุกตำแหน่งตามเพลาแบบขั้นบันได.
ความลึกของออสเทนไนซ์ไม่เหมือนกับความลึกของเคสที่มีประสิทธิผล
บริเวณที่ต้องการจะต้องได้รับการออสเทนไนซ์อย่างเพียงพอก่อนที่การชุบแข็งจะทำให้เกิดโครงสร้างมาร์เทนซิติกที่ต้องการ.
หากเนื้อไม่ได้รับการออสเทนไนซ์อย่างเพียงพอตามความลึกที่กำหนด, กล่องแข็งสุดท้ายจะถูกจำกัดอยู่ที่นั่น, ไม่ว่าพื้นผิวจะดับลงอย่างมีประสิทธิภาพเพียงใด.
อย่างไรก็ตาม, ออสเทนไนเซชันที่เพียงพอไม่ได้สร้างโปรไฟล์ความแข็งขั้นสุดท้ายด้วยตัวมันเอง. เหล็ก ความสามารถในการชุบแข็ง และสภาวะการทำความเย็นในท้องถิ่นจะเป็นตัวกำหนดว่าบริเวณที่ได้รับความร้อนจะเปลี่ยนแปลงไปอย่างไร.
รูปทรงของเพลายังส่งผลต่อการเข้าถึงควอแนนต์ด้วย. ไหล่อาจเปลี่ยนทิศทางการไหลของสเปรย์หรือสร้างบริเวณที่มีการปะทะโดยตรงแตกต่างจากที่บนพื้นผิวทรงกระบอกที่เปิดเผย.
ผลกระทบเหล่านี้จำเป็นต้องได้รับการแยกแยะเมื่อตรวจสอบความลึกของกรณีและปัญหาไม่เพียงพอเมื่อใกล้ถึงการเปลี่ยนแปลง. กรณีตื้นอาจสะท้อนถึงความร้อนที่ไม่เพียงพอ, ไม่เหมาะสม การตอบสนองที่ดับลง หรือทั้งสองอย่างรวมกัน.
กรณีจะต้องเป็นไปตามภาพวาด, ไม่ใช่ความลึกสม่ำเสมอที่สมมติขึ้น
เพลาแบบขั้นบันไดอาจมีข้อกำหนดในการชุบแข็งที่แตกต่างกันสำหรับตัวเพลาและเนื้อ. การออกแบบบางอย่างจำเป็นต้องมีส่วนที่แข็งเพื่อขยายผ่านเนื้อปลา; คนอื่นๆ ระบุว่าจุดใดที่ต้องหยุดการแข็งตัว.
ฟลักซ์โทรล การเพิ่มประสิทธิภาพตัวเหนี่ยวนำการแข็งตัวของแกนสแกน ตรวจสอบการใช้งานเพลาโดยมีข้อกำหนดแยกต่างหากสำหรับตัวเพลาและบริเวณเนื้อฟัน. ตัวอย่างนี้แสดงให้เห็นว่าเหตุใดการพัฒนารูปแบบเคสจึงต้องเริ่มต้นด้วยรูปทรงชุบแข็งที่ระบุของส่วนประกอบ.
การวัดความแข็งที่กระทำบนพื้นผิวเพลาตรงไม่สามารถระบุได้ว่าเนื้อชิ้นนั้นตรงตามข้อกำหนดความลึกของตัวเรือนหรือไม่.
3. การออกแบบตัวเหนี่ยวนำและการชุบแข็งวิธีส่งผลต่อการเปลี่ยนผ่านอย่างไร
พิจารณาเพลาแบบขั้นบันไดที่พัฒนาความลึกของตัวเรือนที่เพียงพอตามพื้นผิวลูกปืนหลัก แต่ยังคงแข็งตัวอยู่ด้านล่างที่เนื้อ. การเพิ่มพลังงานความร้อนจะทำให้อุณหภูมิของทั้งภูมิภาคเพิ่มขึ้น, แต่ไหล่เริ่มร้อนเกินไปก่อนที่เนื้อจะตรงตามข้อกำหนด.
นี่เป็นปัญหาหลักในเรื่องการส่งพลังงานแม่เหล็กไฟฟ้า.
การเปลี่ยนการกระจายความร้อน
ตัวเหนี่ยวนำแบบมีโปรไฟล์อาจช่วยให้ทำความร้อนโดยตรงไปยังเนื้อปลาได้มากขึ้น โดยไม่ต้องใช้การเพิ่มขึ้นแบบเดียวกันกับพื้นผิวเพลาที่อยู่ติดกัน.
รูปร่างและตำแหน่งต้องคำนึงถึงเส้นผ่านศูนย์กลางเพลาที่ใหญ่กว่าด้วย, การกวาดล้างที่จำเป็นและการกระจายกระแสในท้องถิ่น. หัววัดฟลักซ์แม่เหล็กอาจใช้ในการออกแบบตัวเหนี่ยวนำบางอย่างเพื่อปรับเปลี่ยนรูปแบบการทำความร้อน.
การเปลี่ยนแปลงดังกล่าวจำเป็นต้องได้รับการประเมินร่วมกัน. การปรับปรุงข้อต่อใกล้เนื้อสามารถเปลี่ยนความร้อนที่ไหล่หรือส่วนอื่นของการเปลี่ยนแปลงได้.
ความถี่ในการทำงานยังส่งผลต่อการกระจายและการเจาะกระแสด้วย. ผลที่ได้ขึ้นอยู่กับการจัดเรียงตัวเหนี่ยวนำและรูปทรงของชิ้นงาน, ดังนั้นความถี่เพียงอย่างเดียวจึงไม่สามารถปรับเปลี่ยนได้อย่างน่าเชื่อถือสำหรับปัญหาการให้ความร้อนเนื้อปลาทุกปัญหา.
ลำดับการชุบแข็งด้วยการสแกน
ในการชุบแข็งสแกน, ตำแหน่งของการเปลี่ยนแปลงที่สัมพันธ์กับโซนความร้อนที่กำลังเคลื่อนที่มีความสำคัญ.
สำหรับเนื้อใกล้จุดเริ่มต้นของการสแกน, ระยะเวลาการให้ความร้อนเริ่มแรกอาจส่งผลต่อปริมาณพลังงานที่ไปถึงบริเวณโค้งก่อนที่ตัวเหนี่ยวนำจะเคลื่อนที่ไปตามเพลา.
ขึ้นอยู่กับการจัด, การเปลี่ยนแปลงลำดับการทำความร้อนเริ่มต้น, โปรไฟล์ตัวเหนี่ยวนำหรือการสัมผัสความร้อนในท้องถิ่นอาจปรับปรุงรูปแบบของเคส.
อย่างไรก็ตาม, การปรับที่เพิ่มความลึกของตลับเนื้ออาจขยายการแข็งตัวออกไปตามไหล่หรือเพลาที่อยู่ติดกันมากกว่าที่ตั้งใจไว้.
การศึกษาการสแกนแกนของ Fluxtrol เป็นตัวอย่างการพัฒนาตัวเหนี่ยวนำเฉพาะทางเรขาคณิต, โดยที่ต้องพิจารณาการให้ความร้อนของเนื้อปลาและพื้นผิวเพลาข้างเคียงร่วมกัน.
เมื่อพิจารณาถึงการชุบแข็งแบบนัดเดียว
การชุบแข็งแบบครั้งเดียว ทำความร้อนบริเวณที่ต้องการโดยไม่ต้องสแกนโซนทำความร้อนสั้นๆ ตามแนวยาวอย่างต่อเนื่อง. สิ่งนี้มีประโยชน์สำหรับเพลาแบบขั้นบันไดบางอันที่มีบ่าเด่นชัดหรือการเปลี่ยนแปลงเส้นผ่านศูนย์กลาง.
เส้นทางกระแสไฟฟ้าเหนี่ยวนำในการจัดเตรียมการยิงครั้งเดียวหลายครั้งแตกต่างจากเส้นทางในระบบการสแกนทั่วไป. ความแตกต่างดังกล่าวสามารถเป็นอีกวิธีหนึ่งในการกระจายความร้อนรอบการเปลี่ยนผ่าน.
วิธีการนี้จะเหมาะสมหรือไม่นั้นขึ้นอยู่กับความยาวของบริเวณที่แข็งตัว, เรขาคณิตของเพลา, รูปแบบเคสที่ต้องการและการจัดเรียงดับ. กระบวนการสแกนที่พัฒนาอย่างเหมาะสมอาจยังคงเป็นตัวเลือกที่ดีกว่าสำหรับส่วนประกอบอื่นๆ.
ทางเลือกควรเป็นไปตามข้อกำหนดในการชุบแข็งมากกว่าการสันนิษฐานว่าวิธีหนึ่งสามารถจัดการเพลาแบบขั้นบันไดทั้งหมดได้อย่างมีประสิทธิภาพมากขึ้น.
ก 2021 การศึกษาการให้ความร้อนแบบเหนี่ยวนำของเพลาขั้นบันได ตรวจสอบการกำหนดค่าเฉพาะซึ่งมีการแก้ไขอุณหภูมิส่วนเกินเฉพาะที่บริเวณไหล่และออสเทนไนซ์ที่ไม่เพียงพอใกล้กับเนื้อปลา ได้รับการแก้ไขโดยการปรับระบบทำความร้อนและสภาวะการทำงานให้เหมาะสม.
การศึกษานี้แสดงให้เห็นถึงคุณค่าของการประเมินการเปลี่ยนแปลงโดยรวม, แทนที่จะแก้ไขเนื้อสันและไหล่แยกกัน.
4. วิธีการประเมินผลลัพธ์การแข็งตัวที่ไหล่และเนื้อปลา
การตรวจสอบเพลาแบบขั้นบันไดควรพิจารณาว่ากล่องชุบแข็งเป็นไปตามรูปทรงที่ต้องการหรือไม่ และถึงความลึกที่ระบุในแต่ละตำแหน่งวิกฤตหรือไม่.
การตรวจสอบความแข็งของพื้นผิวเฉพาะส่วนทรงกระบอกตรงสามารถมองข้ามส่วนที่ไม่สมบูรณ์ของเนื้อได้.
ระบุบริเวณที่ต้องการชุบแข็ง
ภาพวาดควรกำหนดจุดที่การชุบแข็งต้องเริ่มต้นและสิ้นสุด, ไม่ว่าเนื้อจะต้องการครอบคลุมทั้งหมดหรือไม่ และต้องใช้เกณฑ์ความแข็งหรือความลึกของขนาดกรณีที่มีประสิทธิผลเท่าใด.
ตำแหน่งและทิศทางการวัดมีความสำคัญอย่างยิ่งที่ส่วนโค้ง.
การวัดความลึกเคสในแนวรัศมีจากพื้นผิวทรงกระบอกที่อยู่ติดกันไม่จำเป็นต้องแสดงถึงความลึกที่แข็งตัวผ่านตัวฟิลเลต. ในกรณีที่ต้องการทิศทางการวัดเฉพาะ, การตรวจสอบควรเป็นไปตามคำจำกัดความนั้น.
ใช้รูปแบบคดีเป็นแนวทางในการสืบสวน
การกระจายตัวของบริเวณที่แข็งตัวสามารถช่วยระบุสภาวะกระบวนการที่สมควรได้รับความสนใจ.
| ผลลัพธ์ที่สังเกตได้ | พื้นที่แรกที่ต้องตรวจสอบ |
|---|---|
| ความลึกของตัวเรือนบนตัวด้ามเพียงพอ แต่มีความลึกที่เนื้อไม่เพียงพอ | การสัมผัสความร้อนในท้องถิ่น, การออสเทนไนซ์ที่เนื้อและการตอบสนองการดับ |
| ความลึกแข็งมากเกินไปใกล้ไหล่ | การกระจายความร้อนด้วยแม่เหล็กไฟฟ้าในพื้นที่และขอบเขตของออสเทนไนซ์ |
| รูปแบบตัวเรือนที่แตกต่างกันตลอดเส้นผ่านศูนย์กลางเปลี่ยนแปลงไป | เรขาคณิตตัวเหนี่ยวนำ, เงื่อนไขการเชื่อมต่อและลำดับการให้ความร้อน |
| ความแข็งของพื้นผิวที่ยอมรับได้ แต่การแข็งตัวไม่สมบูรณ์ผ่านการเปลี่ยน | การกระจายและความครอบคลุมของความแข็ง-ความลึก ณ ตำแหน่งที่ระบุ |
ข้อสังเกตเหล่านี้เป็นแนวทางในการสืบสวน; พวกเขาไม่ได้สร้างเหตุขึ้นมาเอง.
ในกรณีที่จำเป็น, a prepared cross-section and hardness measurements at the specified positions can show whether the hardened case follows the required transition.
Detailed procedures for hardness and case-depth evaluation are covered separately in วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ.
Verify the surrounding region after an adjustment
Correcting an underhardened fillet can change the result at the adjacent shoulder or shaft body.
After adjusting the inductor position, heating sequence or other process conditions, the revised case pattern should be examined across the complete transition.
สําหรับการผลิต, the process must also tolerate the expected variation in workpiece positioning and material condition without moving the hardened region outside its specified boundaries.
The practical objective is a hardened case that follows the intended shaft geometry. On stepped shafts, การบรรลุผลนั้นจำเป็นต้องมีการกระจายความร้อนในท้องถิ่น, การตอบสนองการดับและตำแหน่งการตรวจสอบที่ต้องพิจารณาร่วมกัน ไม่ใช่แค่ความแข็งที่ได้รับบนพื้นผิวทรงกระบอกหลัก.
คีย์ Takeaway
การแข็งตัวแบบเหนี่ยวนำที่ไหล่, การเปลี่ยนเนื้อและเส้นผ่านศูนย์กลาง ขึ้นอยู่กับการจ่ายกระแสไฟฟ้าในท้องถิ่นมากกว่ากำลังทั้งหมด. กรณีชุบแข็งจะต้องเป็นไปตามรูปวาดในทุกตำแหน่งที่สำคัญ, และเนื้อปลาตื้นสามารถซ่อนอยู่หลังการอ่านค่าตัวด้ามที่ยอมรับได้. แก้ไขการเปลี่ยนแปลงโดยรวม, จากนั้นตรวจสอบรูปแบบเคสทั้งหมดอีกครั้ง.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เหตุใดเนื้อจึงแข็งกว่าตัวเพลา?
เนื้อปิดภาคเรียน, เรขาคณิตโค้งได้รับความหนาแน่นกระแสเหนี่ยวนำน้อยกว่าพื้นผิวทรงกระบอกที่อยู่ใกล้เคียงหรือไหล่ที่ยื่นออกมา. สามารถคงสภาพต่ำกว่าออสเทนไนซ์ได้แม้ว่าเพลาที่อยู่ติดกันจะมีอุณหภูมิถึงอุณหภูมิที่ต้องการก็ตาม, leaving a shallow case at the fillet root.
Does turning up the power fix an underhardened fillet?
นานๆ ครั้ง. Higher total power adds heat everywhere, so the shoulder usually overheats before the fillet reaches the specified austenitized depth. The fix is to change where energy is delivered — through inductor profile, ตัวรวมฟลักซ์, position or frequency — rather than how much is applied.
When should I consider single-shot hardening instead of scan hardening?
Single-shot can help on stepped shafts with pronounced shoulders or diameter changes, because its induced-current paths differ from a scanning setup and may cover the transition more evenly. It depends on the hardened length, เรขาคณิตของเพลา, รูปแบบเคสที่ต้องการและการจัดเรียงดับ.
How should I inspect hardness at a fillet?
Follow the measurement locations and direction on the drawing. การอ่านค่าแนวรัศมีจากกระบอกสูบที่อยู่ติดกันไม่ได้แสดงถึงความลึกที่ผ่านเนื้อโค้ง, และความแข็งของพื้นผิวในส่วนตรงอาจทำให้เคสขาดหายไปได้. หน้าตัดที่เตรียมไว้พร้อมการตรวจสอบความแข็งที่ตำแหน่งที่ระบุเป็นวิธีที่เชื่อถือได้.
ต้องการเคสแข็งที่สอดคล้องกับรูปทรงเพลาของคุณ?
ส่งแบบแบบเพลาขั้นบันไดและข้อกำหนดการชุบแข็งของคุณมาให้เรา, และเราจะช่วยพัฒนาตัวเหนี่ยวนำและกระบวนการที่ทำให้ไหล่แข็งตัว, การเปลี่ยนเนื้อและเส้นผ่านศูนย์กลางเป็นรูปแบบเคสที่ต้องการ.


