ความเร็วในการสแกนเปลี่ยนแปลงการรับความร้อนอย่างไร, ความลึกที่แข็งตัวและความแข็งของพื้นผิว
ความเร็วในการสแกนเปลี่ยนแปลงการรับความร้อนอย่างไร, ความลึกที่แข็งตัวและความแข็งของพื้นผิว
ในการชุบแข็งการสแกนแบบเหนี่ยวนำ, ความเร็วในการสแกน ส่งผลต่อระยะเวลาที่แต่ละส่วนของชิ้นงานสัมผัสกับโซนทำความร้อนแบบเหนี่ยวนำ. การเปลี่ยนความเร็วนี้สามารถเปลี่ยนแปลงการกระจายอุณหภูมิได้, ความลึกของตัวเรือนที่แข็งตัวและความแข็งขั้นสุดท้าย.
โดยทั่วไปการสแกนที่ช้ากว่าจะทำให้ได้รับความร้อนมากขึ้น, ซึ่งอาจสร้างชั้นแข็งที่ลึกกว่าภายใต้สภาวะที่เทียบเคียงได้. อย่างไรก็ตาม, ไม่จำเป็นต้องเพิ่มความแข็งของพื้นผิว. ผลลัพธ์ยังขึ้นอยู่กับพลังด้วย, ความถี่, เรขาคณิตตัวเหนี่ยวนำ, สภาพวัสดุและการดับ.
การทำความเข้าใจความสัมพันธ์เหล่านี้ถือเป็นสิ่งสำคัญในการปรับความเร็วการสแกนเพื่อให้เป็นไปตามข้อกำหนดการชุบแข็งที่ระบุ.
2. เหตุใดความเร็วในการสแกนจึงส่งผลต่อความลึกของเคส
3. เหตุใดความแข็งของพื้นผิวจึงไม่เป็นไปตามความลึกของเคสเสมอไป
4. ความเร็วในการสแกนโต้ตอบกับพลังงานอย่างไร, ความถี่และการดับ
5. วิธีการประเมินการปรับความเร็วในการสแกน
1. ความเร็วในการสแกนเปลี่ยนแปลงการสัมผัสความร้อนอย่างไร
ในการชุบแข็งสแกน, ชิ้นงานจะเคลื่อนที่สัมพันธ์กับขดลวดเหนี่ยวนำ, ช่วยให้พื้นผิวที่เลือกได้รับความร้อนอย่างต่อเนื่อง.
ชิ้นงานอาจเดินทางผ่านตัวเหนี่ยวนำที่อยู่กับที่, หรือตัวเหนี่ยวนำอาจเคลื่อนที่ไปตามชิ้นงาน. ในการจัดอย่างใดอย่างหนึ่ง, ความเร็วในการสแกนหมายถึงความเร็วในการเคลื่อนที่สัมพัทธ์ตามเส้นทางการชุบแข็ง.
สำหรับเพลาที่หมุนระหว่างการสแกน, ความเร็วในการสแกนตามแนวแกนและความเร็วในการหมุนเป็นตัวแปรที่แยกจากกัน. การเคลื่อนที่ตามแนวแกนจะกำหนดว่าโซนทำความร้อนจะเคลื่อนไปตามเพลาอย่างไร, ในขณะที่การหมุนส่งผลต่อการเปิดรับแสงตามเส้นรอบวง.
ความเร็วในการสแกนและเวลาในการทำความร้อนในท้องถิ่น
สำหรับความยาวโซนทำความร้อนที่มีประสิทธิผลที่กำหนด, การเพิ่มความเร็วในการสแกนจะช่วยลดเวลาที่ตำแหน่งพื้นผิวใช้ในการผ่านโซนนั้น.
ความสัมพันธ์สามารถประมาณได้ดังนี้:
เวลาเปิดรับความร้อน µ ความยาวโซนทำความร้อนที่มีประสิทธิภาพ ۞ ความเร็วในการสแกน
นี่คือการประมาณทางเรขาคณิต, ไม่ใช่การคำนวณรอบความร้อนทั้งหมดหรือความลึกของเคสสุดท้าย.
การตอบสนองความร้อนที่เกิดขึ้นจริงขึ้นอยู่กับการกระจายพลังงานแม่เหล็กไฟฟ้า, ตัวเหนี่ยวนำจับคู่กับชิ้นงานได้อย่างมีประสิทธิภาพเพียงใด และความร้อนเคลื่อนผ่านวัสดุอย่างไร.
เมื่อความเร็วในการสแกนลดลง, โดยทั่วไปตำแหน่งพื้นผิวจะได้รับความร้อนนานขึ้นภายใต้สภาวะที่เทียบเคียงได้. สิ่งนี้อาจทำให้อุณหภูมิที่ต้องการพัฒนาไปไกลกว่าพื้นผิว.
ด้วยความเร็วที่สูงขึ้น, การเปิดรับแสงที่สั้นลงอาจจำกัดการให้ความร้อนที่ระดับความลึก เว้นแต่จะมีการปรับเงื่อนไขอื่นๆ ของกระบวนการ.
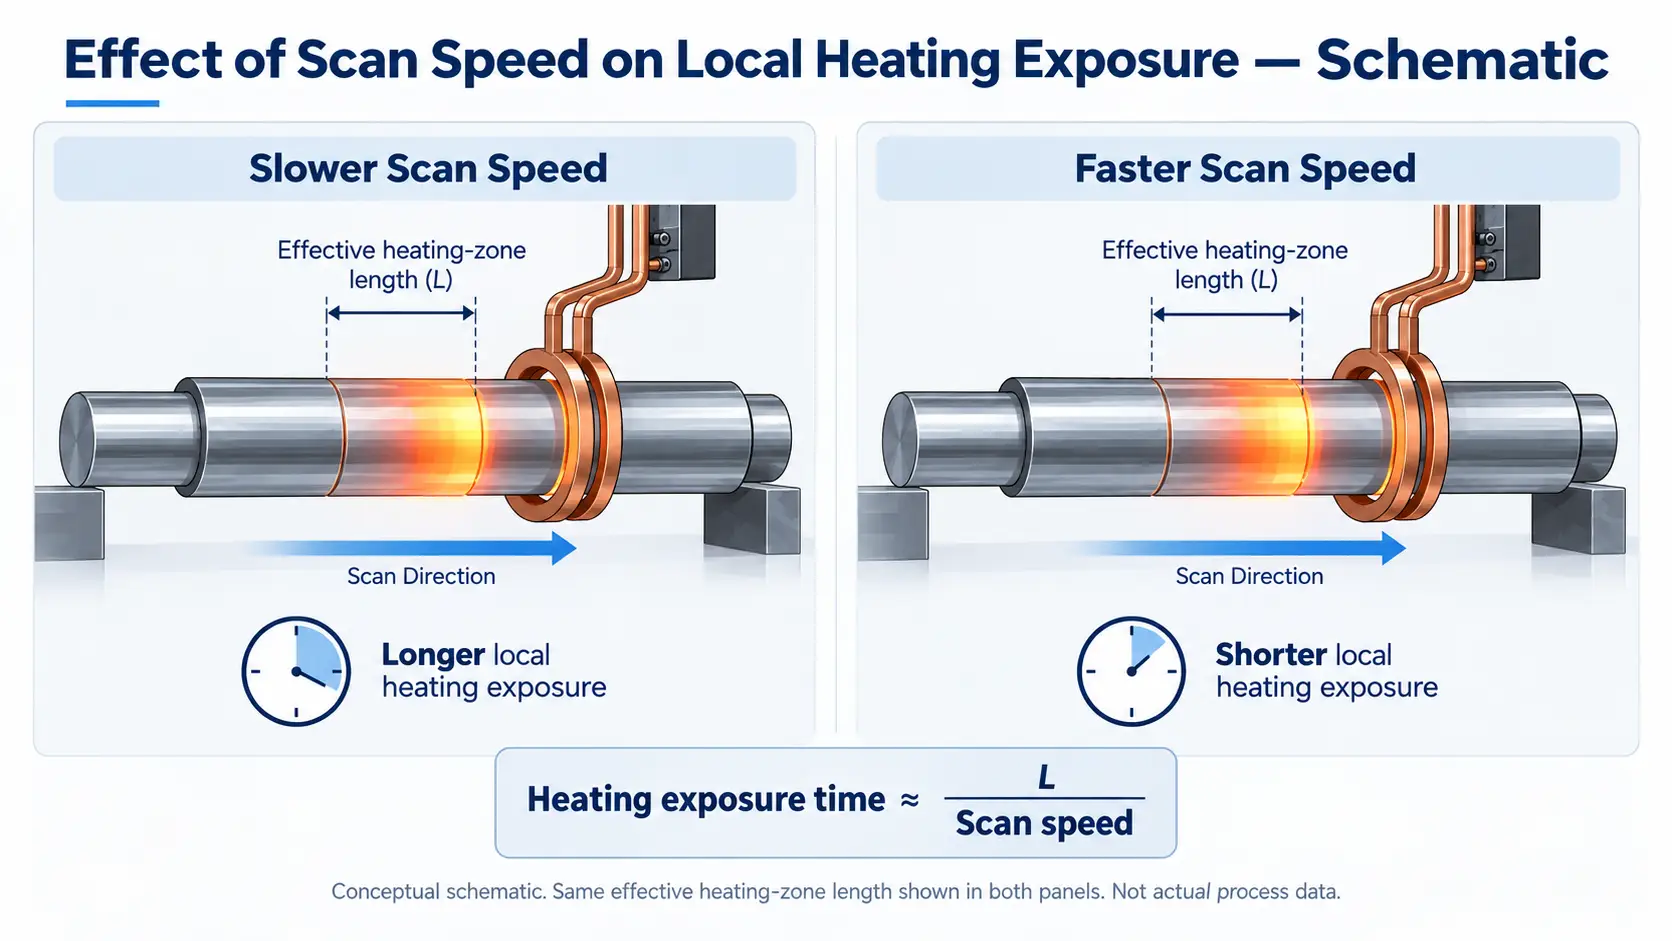
ความเร็วในการสแกนที่ช้าลงจะทำให้แต่ละตำแหน่งพื้นผิวมีเวลาภายในโซนทำความร้อนนานขึ้น, ปล่อยให้อุณหภูมิที่ต้องการพัฒนาไปไกลกว่าพื้นผิว.
เหตุใดพลังงานคงที่ไม่ได้หมายถึงความร้อนคงที่
ชิ้นงานสองชิ้นที่ประมวลผลด้วยความเร็วสแกนที่แตกต่างกันอาจได้รับรอบความร้อนที่แตกต่างกัน แม้ว่าเครื่องจักรจะรักษาพลังงานไฟฟ้าจริงเท่าเดิมก็ตาม.
ปริมาณพลังงานที่ส่งไปตามความยาวที่กำหนดของเส้นทางการสแกนสามารถเปลี่ยนแปลงได้ตามความเร็ว. อย่างไรก็ตาม, ความสัมพันธ์นั้นไม่ได้สร้างการกระจายอุณหภูมิหรือความลึกที่แข็งตัวขั้นสุดท้ายโดยตรง.
รูปทรงขดลวด, การเชื่อมต่อ, การนำความร้อนและคุณสมบัติของวัสดุขึ้นอยู่กับอุณหภูมิก็มีอิทธิพลต่อผลลัพธ์เช่นกัน.
ด้วยเหตุนี้, ความเร็วในการสแกนควรได้รับการประเมินโดยเป็นส่วนหนึ่งของกระบวนการทำความร้อน แทนที่จะถือเป็นการตั้งค่าเครื่องจักรอิสระ.
2. เหตุใดความเร็วในการสแกนจึงส่งผลต่อความลึกของเคส
กรณีชุบแข็งขั้นสุดท้ายขึ้นอยู่กับภูมิภาคที่ผ่านการออสเทนไนซ์อย่างเพียงพอและการเย็นลงในภายหลังเพื่อพัฒนาโครงสร้างจุลภาคชุบแข็งที่ต้องการ.
ความเร็วในการสแกนมีอิทธิพลต่อกระบวนการนี้โดยการเปลี่ยนเวลาที่มีอยู่สำหรับการทำความร้อนและการกระจายความร้อน.
ความลึกของการทำความร้อนไม่เหมือนกับความลึกของเคส
การทำความร้อนแบบเหนี่ยวนำจะสร้างความร้อนภายในชิ้นงานผ่านกระแสไฟฟ้าเหนี่ยวนำ. ความถี่ในการทำงาน, คุณสมบัติของวัสดุและรูปทรงของตัวเหนี่ยวนำมีอิทธิพลต่อการกระจายความร้อนเบื้องต้น.
ความร้อนยังนำเข้าสู่วัสดุที่อยู่ติดกันด้วย.
ด้วยการเปิดรับความร้อนที่ยาวนานขึ้น, อุณหภูมิอาจสูงขึ้นไปต่ำกว่าพื้นผิว. ภายใต้สภาวะที่เหมาะสม, สิ่งนี้สามารถเพิ่มความลึกของวัสดุที่สามารถพัฒนาโครงสร้างจุลภาคที่แข็งตัวตามที่ต้องการหลังจากการชุบแข็ง.
อย่างไรก็ตาม, ความลึกของการเจาะแม่เหล็กไฟฟ้าและความลึกของเคสที่ชุบแข็งขั้นสุดท้ายไม่สามารถใช้แทนกันได้.
ความลึกของเคสสุดท้ายขึ้นอยู่กับแม่เหล็กไฟฟ้าที่รวมกัน, การตอบสนองทางความร้อนและโลหะวิทยา, รวมถึงสภาวะความเย็นด้วย.
เหตุใดเวลาของการออสเตไนซ์จึงมีความสำคัญ
การที่อุณหภูมิพื้นผิวสูงไม่ได้หมายความว่าวัสดุได้รับการออสเทนไนซ์อย่างเพียงพอตลอดความลึกที่ต้องการ.
การก่อตัวของออสเทนไนต์และ, ที่เกี่ยวข้อง, การละลายของคาร์ไบด์และการกระจายคาร์บอนขึ้นอยู่กับอุณหภูมิและเวลา. พฤติกรรมของพวกเขายังขึ้นอยู่กับองค์ประกอบของเหล็กและโครงสร้างจุลภาคก่อนหน้าด้วย.
การสแกนที่เร็วขึ้นอาจทำให้มีเวลาไม่เพียงพอสำหรับการเปลี่ยนแปลงที่ต้องการในเชิงลึก, แม้ว่าพื้นผิวจะมีอุณหภูมิที่เหมาะสมก็ตาม.
การลดความเร็วอาจเพิ่มความลึกของวัสดุออสเทนไนซ์ที่เพียงพอ. อย่างไรก็ตาม, การสัมผัสกับความร้อนที่มากเกินไปอาจทำให้เกิดการกระจายอุณหภูมิที่ไม่พึงประสงค์หรือความร้อนสูงเกินไปได้.
วัตถุประสงค์ไม่ใช่เพื่อเพิ่มเวลาในการทำความร้อนสูงสุด แต่เพื่อสร้างวงจรความร้อนที่เหมาะสมสำหรับบริเวณที่ชุบแข็งที่ระบุ.
งานวิจัยแสดงให้เห็นอะไรบ้าง
การศึกษาที่ตีพิมพ์, การประเมินความลึกของเคสในเหล็กชุบแข็งแบบเหนี่ยวนำ, ตรวจสอบเหล็กกล้าโครเมียม-โมลิบดีนัม SCM435 และแท่งเหล็กกล้าคาร์บอน S45C.
ภายใต้เงื่อนไขการชุบแข็งด้วยการเหนี่ยวนำเฉพาะของการศึกษา, ความลึกของตัวเรือนแปรผันโดยการเปลี่ยนความเร็วที่แท่งผ่านขดลวดเหนี่ยวนำ. นักวิจัยได้ตรวจสอบโปรไฟล์ความแข็ง-ความลึกและคุณสมบัติทางแม่เหล็กที่เกิดขึ้น.
การศึกษานี้แสดงหลักฐานว่าความเร็วในการเคลื่อนที่สามารถส่งผลต่อความลึกของตัวเรือนที่แข็งตัวได้. ไม่ได้สร้างความสัมพันธ์สากลระหว่างความเร็วการสแกนและความลึกของเคสสำหรับวัสดุอื่นๆ, รูปทรงของชิ้นงานหรือระบบทำความร้อน.
ความลึกของเคสที่มีประสิทธิภาพ
เมื่อเปรียบเทียบผลลัพธ์, คำจำกัดความเชิงลึกของตัวพิมพ์จะต้องสอดคล้องกัน.
ความลึกของเคสที่มีประสิทธิผลถูกกำหนดโดยใช้เกณฑ์ความแข็งและวิธีการวัดที่ระบุ. ไม่จำเป็นต้องเหมือนกับความลึกทั้งหมดที่ได้รับผลกระทบจากการให้ความร้อน.
การปรับความเร็วอาจเปลี่ยนแปลงการกระจายความแข็งใต้พื้นผิว และส่งผลให้ความลึกของตัวเรือนที่วัดได้มีประสิทธิภาพด้วย.
บริเวณที่มีความร้อนลึกกว่าเพียงอย่างเดียวไม่ได้พิสูจน์ว่าบรรลุความลึกของเคสที่ต้องการแล้ว.
3. เหตุใดความแข็งของพื้นผิวจึงไม่เป็นไปตามความลึกของเคสเสมอไป
ความแข็งของพื้นผิวและความลึกของตัวเรือนอธิบายคุณลักษณะที่แตกต่างกันของส่วนประกอบที่ชุบแข็งด้วยการเหนี่ยวนำ.
ความแข็งของพื้นผิวบ่งบอกถึงความแข็งที่ตำแหน่งการวัดที่ระบุ. ความลึกของเคสจะอธิบายว่าสภาพการชุบแข็งที่ต้องการนั้นขยายไปใต้พื้นผิวมากน้อยเพียงใด.
แม้ว่าทั้งสองอย่างจะขึ้นอยู่กับกระบวนการให้ความร้อนและการดับ, ไม่จำเป็นต้องตอบสนองต่อการเปลี่ยนแปลงความเร็วในการสแกนในลักษณะเดียวกัน.
กรณีที่ลึกไม่ได้หมายความว่ามีความแข็งของพื้นผิวสูงขึ้นเสมอไป
พิจารณาเพลาเหล็กสองอันที่เทียบเคียงกันซึ่งประมวลผลด้วยความเร็วการสแกนที่ต่างกัน.
หากทั้งคู่ได้รับการออสเทนไนซ์พื้นผิวที่เพียงพอและการชุบแข็งที่เหมาะสม, ความแข็งผิวที่วัดได้อาจจะใกล้เคียงกันแม้ว่าความลึกของการชุบแข็งจะแตกต่างกันก็ตาม.
การสแกนที่ช้าลงอาจทำให้มีความร้อนเพียงพอในการพัฒนาต่อไปใต้พื้นผิวโดยไม่ทำให้ความแข็งของพื้นผิวเพิ่มขึ้นตามไปด้วย.
ความแข็งของพื้นผิวได้รับอิทธิพลจากองค์ประกอบของเหล็ก, โครงสร้างจุลภาคที่เกิดขึ้นระหว่างการชุบแข็งและการแบ่งเบาบรรเทาในภายหลัง.
เมื่อได้โครงสร้างจุลภาคของพื้นผิวที่ต้องการแล้ว, การสัมผัสกับความร้อนเพิ่มเติมไม่จำเป็นต้องเพิ่มความแข็งเสมอไป.
จะเกิดอะไรขึ้นเมื่อการสแกนเร็วเกินไป?
หากความเร็วในการสแกนสูงเกินไปสำหรับสภาวะความร้อนที่เลือก, การได้รับสัมผัสที่มีอยู่อาจไม่เพียงพอสำหรับออสเทนไนซ์ที่เพียงพอ.
ขึ้นอยู่กับวัสดุและกระบวนการ, สิ่งนี้อาจลดความลึกของเคสที่มีประสิทธิภาพและอาจส่งผลต่อความแข็งของพื้นผิวด้วย.
อย่างไรก็ตาม, ความแข็งพื้นผิวต่ำเพียงอย่างเดียวไม่ได้พิสูจน์ว่าความเร็วในการสแกนสูงเกินไป. สภาพวัสดุ, การกระจายความร้อนและการดับอาจให้ผลลัพธ์ที่คล้ายคลึงกัน.
ความแตกต่างจะชัดเจนขึ้นเมื่อพิจารณาความแข็งของพื้นผิวควบคู่ไปกับโปรไฟล์ความแข็ง-ความลึก.
| ผลลัพธ์ที่สังเกตได้ | สิ่งที่อาจบ่งบอกถึง |
|---|---|
| ความแข็งของพื้นผิวตรงตามข้อกำหนด, แต่ความลึกของเคสไม่เพียงพอ | การชุบแข็งพื้นผิวเพียงพอแต่การชุบแข็งที่ระดับความลึกไม่เพียงพอ |
| ความลึกของตัวเรือนเพิ่มขึ้นในขณะที่ความแข็งของพื้นผิวยังคงเท่าเดิม | บริเวณที่มีความแข็งลึกกว่าโดยไม่มีการเปลี่ยนแปลงความแข็งของพื้นผิวที่เทียบเคียงได้ |
| ทั้งความแข็งและความลึกของตัวเรือนไม่เพียงพอ | การให้ความร้อน, สภาวะออสเตไนไลซ์และความเย็นต้องมีการประเมิน |
การสังเกตเหล่านี้ช่วยตีความผลลัพธ์แต่ไม่ได้ระบุสาเหตุโดยอิสระ.
ครอบคลุมการตรวจสอบจุดอ่อนและความแข็งที่ไม่สม่ำเสมออย่างสมบูรณ์ ความแข็งไม่สม่ำเสมอหลังการชุบเหนี่ยวนำ.
สำหรับการปรับความเร็วในการสแกน, ความแตกต่างที่สำคัญก็คือ ความแข็งของพื้นผิวที่ยอมรับได้ไม่จำเป็นต้องยืนยันความลึกของเคสที่มีประสิทธิภาพที่ยอมรับได้.
4. ความเร็วในการสแกนโต้ตอบกับพลังงานอย่างไร, ความถี่และการดับ
ความเร็วในการสแกนที่สร้างความลึกของเคสที่ต้องการด้วยการตั้งค่าตัวเหนี่ยวนำและกำลังเดียวอาจไม่ให้ผลลัพธ์เดียวกันหลังจากเปลี่ยนขดลวด, ความถี่หรือรูปทรงของชิ้นงาน.
จะต้องพิจารณาตัวแปรที่เกี่ยวข้องร่วมกัน.
พลังงานและความเร็วในการสแกน
กำลังมีอิทธิพลต่ออัตราการส่งพลังงานไฟฟ้า, ในขณะที่ความเร็วในการสแกนจะเปลี่ยนการเปิดรับความร้อนของแต่ละตำแหน่งตามเส้นทางการสแกน.
การเพิ่มพลังงานอาจช่วยให้สแกนเร็วขึ้นในขณะที่ยังคงรักษาสภาวะความร้อนที่ต้องการได้. อย่างไรก็ตาม, ขึ้นอยู่กับประสิทธิภาพของการเชื่อมต่อ, เรขาคณิตของตัวเหนี่ยวนำและการกระจายอุณหภูมิที่เกิดขึ้น.
กำลังที่มากขึ้นไม่ได้ชดเชยการได้รับความร้อนที่สั้นลงในทุกความลึกโดยอัตโนมัติ.
ระดับพลังงานที่สูงขึ้นอาจเพิ่มความเข้มของการทำความร้อนที่พื้นผิวโดยไม่สร้างประวัติอุณหภูมิใต้ผิวที่ต้องการ. นอกจากนี้ยังสามารถเพิ่มความเสี่ยงต่อการเกิดความร้อนในพื้นที่มากเกินไปได้.
การออกแบบความถี่และตัวเหนี่ยวนำ
ความถี่มีอิทธิพลต่อการกระจายตัวของกระแสเหนี่ยวนำ, ในขณะที่รูปทรงของตัวเหนี่ยวนำจะกำหนดวิธีการใช้สนามแม่เหล็กไฟฟ้ากับชิ้นงาน.
ความยาวโซนทำความร้อนที่มีประสิทธิภาพ, ช่องว่างระหว่างขดลวดต่อชิ้นส่วนและการกระจายพลังงานสามารถเปลี่ยนการตอบสนองความร้อนที่ความเร็วการสแกนที่กำหนดได้.
ตัวอย่างเช่น, โซนทำความร้อนที่มีประสิทธิผลนานขึ้นอาจให้เวลาเปิดรับแสงมากขึ้นที่ความเร็วเท่ากัน, แต่ผลลัพธ์ที่แท้จริงยังคงขึ้นอยู่กับการกระจายพลังงานความร้อนภายในโซนนั้น.
ฟลักซ์โทรล การเพิ่มประสิทธิภาพตัวเหนี่ยวนำการแข็งตัวของแกนสแกน ตรวจสอบปฏิสัมพันธ์ระหว่างการออกแบบตัวเหนี่ยวนำ, ความถี่และความเร็วในการสแกนโดยใช้การจำลองด้วยคอมพิวเตอร์ของการใช้งานเพลาเฉพาะ.
การศึกษาแสดงให้เห็นว่าเหตุใดความเร็วในการสแกนจึงไม่สามารถปรับให้เหมาะสมโดยไม่ขึ้นอยู่กับการจัดระบบทำความร้อน. การค้นพบนี้มีความเฉพาะเจาะจงกับเงื่อนไขแบบจำลองมากกว่ากฎการตั้งค่าความเร็วสากล.
ความเร็วในการสแกนและกำหนดเวลาดับ
ในระบบการสแกนซึ่งมีโซนการดับตามตัวเหนี่ยวนำ, ความเร็วในการสแกนยังส่งผลต่อช่วงเวลาระหว่างการทำความร้อนและการทำความเย็นที่มีประสิทธิภาพ.
เมื่อโซนทำความร้อนและดับรักษาความสัมพันธ์เชิงพื้นที่คงที่, โดยทั่วไปการเพิ่มความเร็วการเดินทางสัมพัทธ์จะช่วยลดเวลาที่ต้องใช้ในการเคลื่อนย้ายตำแหน่งระหว่างสถานที่เหล่านั้น.
ความล่าช้าในการดับที่เกิดขึ้นจริงขึ้นอยู่กับการจัดวางเครื่องจักรและโซนการทำความร้อนและความเย็นที่มีประสิทธิภาพ.
การเปลี่ยนความเร็วการสแกนจึงสามารถเปลี่ยนแปลงทั้งการเปิดรับความร้อนและลำดับการทำความเย็นที่ตามมา.
ตัวแปรการดับโดยละเอียดจะกล่าวถึงแยกกันใน การควบคุมการดับในการชุบแข็งแบบเหนี่ยวนำ.
5. วิธีการประเมินการปรับความเร็วในการสแกน
ไม่มีความเร็วการสแกนที่ถูกต้องสากลสำหรับการชุบแข็งแบบเหนี่ยวนำ.
การตั้งค่าที่เหมาะสมขึ้นอยู่กับวัสดุชิ้นงาน, รูปทรงเรขาคณิต, ต้องการพื้นที่ชุบแข็งและการจัดความร้อนและการดับที่สมบูรณ์.
ควรประเมินการปรับความเร็วเทียบกับผลการชุบแข็งที่เสร็จสิ้นแล้ว, ไม่ใช่แค่ค่าที่ตั้งโปรแกรมไว้ของเครื่องเท่านั้น.
เปรียบเทียบการทดลองภายใต้เงื่อนไขที่กำหนด
เพื่อประเมินผลของความเร็วในการสแกน, วิศวกรจำเป็นต้องระบุว่าสภาวะกระบวนการอื่นๆ ใดที่ยังคงไม่เปลี่ยนแปลง.
ข้อมูลที่เกี่ยวข้องรวมถึงเหล็กและสภาพที่เข้ามา, ขนาดชิ้นงาน, การกำหนดค่าตัวเหนี่ยวนำ, พลังงานความร้อนที่แท้จริง, ความถี่และการจัดเรียงดับ.
หากความเร็วและกำลังเปลี่ยนแปลงไปพร้อมๆ กัน, ความแตกต่างที่เกิดขึ้นไม่สามารถนำมาประกอบกับความเร็วในการสแกนเพียงอย่างเดียว.
การเปรียบเทียบที่มีการควบคุมสามารถช่วยสร้างอิทธิพลของความเร็วได้, ในขณะที่การปรับพารามิเตอร์ที่ประสานกันอาจจำเป็นเพื่อพัฒนากระบวนการผลิตที่ใช้การได้.
ตรวจสอบความแข็งและความลึกของตัวเรือนแยกกัน
หลังจากเปลี่ยนความเร็วในการสแกน, ควรตรวจสอบผลการชุบแข็งจริงกับข้อกำหนดเฉพาะของชิ้นงาน.
ลักษณะที่เกี่ยวข้องมากที่สุดคือ:
— ความแข็งผิว ณ ตำแหน่งที่กำหนด
— ความลึกของตัวพิมพ์ที่มีประสิทธิผลโดยใช้คำจำกัดความที่เกี่ยวข้อง
— ตำแหน่งรูปแบบแข็งและการครอบคลุม
— ขอบเขตเริ่มต้นการสแกนและสิ้นสุดการสแกน, ที่เกี่ยวข้อง
โปรไฟล์ความลึกความแข็งสามารถช่วยแยกแยะการเปลี่ยนแปลงของความแข็งของพื้นผิวจากการเปลี่ยนแปลงของความลึกที่ชุบแข็งได้.
การประเมินควรตรวจสอบด้วยว่าบริเวณที่แข็งตัวนั้นขยายเกินขอบเขตที่กำหนดไว้หรือไม่, โดยเฉพาะบริเวณใกล้ไหล่, เนื้อหรือการเปลี่ยนส่วน.
ตัวอย่างอุตสาหกรรมปรากฏใน การรักษาความร้อนด้วยการเหนี่ยวนำ: วิธีลดระยะเวลาในการผลิต, โดยที่เครื่องมือเหนี่ยวนำและการตั้งค่ากระบวนการได้รับการพัฒนาและตรวจสอบตามข้อกำหนดการชุบแข็งที่ระบุ.
สิ่งนี้แสดงให้เห็นถึงความสำคัญของการประเมินรูปแบบการชุบแข็งที่เสร็จสมบูรณ์ แทนที่จะอาศัยเฉพาะพารามิเตอร์ของเครื่องจักรเท่านั้น.
วิธีการตรวจสอบโดยละเอียดจะครอบคลุมอยู่ใน วิธีตรวจสอบชิ้นส่วนที่แข็งตัวด้วยการเหนี่ยวนำ. คุณสมบัติของกระบวนการและการเปลี่ยนแปลงพารามิเตอร์ที่ตามมาได้รับการแก้ไขแล้วใน การตรวจสอบความถูกต้องของกระบวนการชุบแข็งด้วยไฟฟ้า.
การเลือกความเร็วในการสแกนที่เหมาะสม
ความเร็วในการสแกนที่เหมาะสมคือความเร็วที่สร้างความแข็งที่ต้องการ, ความลึกของเคสที่มีประสิทธิภาพและรูปแบบที่แข็งขึ้นภายในหน้าต่างกระบวนการที่กำหนดไว้.
การลดความเร็วอาจเพิ่มการสัมผัสความร้อนและความลึกของตัวเรือน, แต่อาจทำให้เกิดความร้อนมากเกินไปหรือทำให้เกิดบริเวณที่แข็งตัวโดยไม่พึงประสงค์ได้. การเพิ่มความเร็วอาจทำให้วงจรการผลิตสั้นลง, โดยมีเงื่อนไขการให้ความร้อนและการดับที่ต้องการ.
การตั้งค่าขั้นสุดท้ายต้องได้รับการสนับสนุนจากผลลัพธ์ที่ผ่านการตรวจสอบแล้วบนชิ้นงานที่เป็นตัวแทน.
คีย์ Takeaway
ความเร็วในการสแกนส่งผลต่อวงจรความร้อน, แต่ไม่ได้กำหนดความแข็งของพื้นผิวหรือความลึกของตัวเรือนอย่างอิสระ. ผลลัพธ์ทั้งสองจะต้องได้รับการประเมินเทียบกับวัสดุจริง, เงื่อนไขกระบวนการและข้อกำหนดการชุบแข็งที่ระบุ.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ความเร็วการสแกนที่ช้ากว่าจะสร้างเคสที่ลึกกว่าเสมอหรือไม่?
โดยทั่วไปการสแกนที่ช้ากว่าจะทำให้ได้รับความร้อนนานขึ้น, ซึ่งอาจทำให้ชั้นที่แข็งตัวลึกขึ้นสามารถพัฒนาได้ภายใต้สภาวะที่เทียบเคียงได้. ผลลัพธ์ยังคงขึ้นอยู่กับพลัง, ความถี่, เรขาคณิตตัวเหนี่ยวนำ, สภาพวัสดุและการดับ.
ความแข็งของพื้นผิวที่สูงขึ้นหมายถึงความลึกของตัวเรือนที่ลึกขึ้นหรือไม่?
ไม่ใช่. ความแข็งของพื้นผิวและความลึกของตัวเรือนอธิบายถึงคุณลักษณะที่แตกต่างกัน. สองส่วนอาจมีความแข็งผิวใกล้เคียงกัน แต่มีความลึกในการชุบแข็งต่างกัน. ความแข็งของพื้นผิวที่ยอมรับได้นั้นไม่ได้ยืนยันความลึกของตัวเรือนที่มีประสิทธิภาพที่ยอมรับได้ด้วยตัวเอง.
ฉันสามารถเพิ่มความเร็วในการสแกนและชดเชยพลังงานที่มากขึ้นได้หรือไม่?
การเพิ่มพลังงานอาจทำให้การสแกนเร็วขึ้น, แต่จะไม่ชดเชยการสัมผัสความร้อนที่สั้นลงในทุกความลึกโดยอัตโนมัติ. ระดับพลังงานที่สูงขึ้นสามารถเพิ่มความเข้มของการทำความร้อนที่พื้นผิวได้โดยไม่ต้องสร้างประวัติอุณหภูมิใต้ผิวที่ต้องการ.
ฉันจะตรวจสอบการเปลี่ยนแปลงความเร็วในการสแกนได้อย่างไร?
ตรวจสอบความแข็งของพื้นผิว, ความลึกของเคสที่มีประสิทธิภาพและตำแหน่งรูปแบบที่แข็งขึ้นตามข้อกำหนด, และยืนยันว่าเงื่อนไขกระบวนการอื่นๆ ยังคงไม่เปลี่ยนแปลงหรือไม่. เปรียบเทียบผลลัพธ์ภายใต้เงื่อนไขที่กำหนด แทนที่จะระบุความแตกต่างจากความเร็วในการสแกนเพียงอย่างเดียว.
สร้างกระบวนการสแกนที่แข็งขึ้นซึ่งตรงกับความลึกของเคสของคุณ
ส่งแบบร่างชิ้นงานและข้อกำหนดการชุบแข็งของคุณเพื่อพัฒนาความเร็วในการสแกนที่ได้รับการตรวจสอบแล้ว, พลัง, ความถี่และการดับรวมกันสำหรับชิ้นส่วนของคุณ.